Автоматизация линии упаковки
∆Uк.л= √3 Iр.к∙ℓк.л∙rк.л∙Кх∙ cos φк.л
| Расчетные участки и точки |
Расчетный ток участка кабеля Iр.i, А |
Характеристика кабеля |
Потери напряжения ∆Uнорм.i в участках сети, В |
|||
|
Sж, (мм2) |
ℓк.л, км |
rк.л,Ом/км |
Кх |
|||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
|
К1 (трформатора) |
Iр.тр=1389 |
— | — | — | — |
∆Uтр = 58 В |
|
К1 – К2 (ф.к.7) |
Iр (ф.к.) = 165,2 |
25 | 0,085 | 0,223 | 1,28 |
∆Uф.к=1,73∙165∙0,085∙0,223∙1,28∙0,7=4,9 |
|
К3 – К4 АД маслостан |
Iр(мс)= 22 |
2,5 | 0,115 | 2,11 | 1,05 |
∆UБП=1,73∙22∙0,115∙2,11∙1,05∙0,7=6,8 |
|
Суммарные потери напряжения для РЩ7 Σ∆Uнорм=11,7 < 58 В |
||||||
Проверка параметров сети по условию пуска
Участковая сеть, выбранная по условию нормального режима, должна быть проверена на возможность пуска наиболее мощных и электрически удаленных двигателей без “опрокидывания”, исходя из допустимых колебаний напряжения на их зажимах.
Для возможности пуска электродвигателей величина напряжения на их зажимах Uп.р. должна быть не мене : для конвейеров – 0,85 Uном.д=360 В.
Определение потерь напряжения ∆Uнорм на зажимах двигателей к моменту их запуска при работе остальных электроприемников с учетом последовательности их включения и возможной работы в режиме холостого хода (Кх.х.=0,5)
∆Uнорм.i= ∆Uнорм(Iр.iч Iр.i)
| Расчетные участки и точки |
Расчетный ток участка, кабеля Iр.i , А |
Потери напряжения ∆Uнорм.i участках сети, В |
| Запуск двигателя 11 кВт I группы электроков комбайна. | ||
|
К1 (трформатора) К1 – К2 (ф.к.) К2 – К3 (муп) |
Iр.тр=0.81[4+13+92+0,5∙35+0,5∙4+22+0,5(22+80+132)]=0,81∙267,5=217 Iр (ф.к.) =0,81(4+13+22+0,5∙22)=0,81∙50=40,5 Iр (муп) =0,81(22+0,5∙22)=0,81∙33=26,7 |
∆Uтр =∆Uтр (Iр.iчIр.i)= 21(217ч492)=9,3 В ∆Uф.к=∆Uф.к(Iр(ф.к)ч Iр(ф.к))= =13,1(40,5ч 199)=2,7 В ∆Uм.к1=∆Uф.к(Iр(муп)ч Iр(муп))= =25(26,7ч 185)=3,6 В |
|
Суммарные потери напряжения для точки К3 Σ∆Uнорм= 15,6 В |
||
Определение значений A Ki для цепей запускаемых двигателей.
Расчетные формулы:
A Ki= (Ri cos φп + Xi sin φп); для кабеля Aк.л= ℓк.л∙rк.л∙Кх∙ cos φп.
Коэффициент мощности при пуске двигателей cos φп≈0,5. Данные Кх для кабелей принимаются из табл. 1.14 , остальные данные – из табл. 2.6
| Расчетные участки и точки | Характеристика кабеля |
Влечена AKi для трансформатора и кабеля. |
|||
|
Sж,(мм2) |
ℓк.л , км |
rк.л,Ом/км |
Кх |
||
|
К1 (трансфорра) К1 – К2 (ф.к.) К2 – К3 (муп) |
— 25 2,5 |
— 0,085 0,115 |
— 0,223 0,423 |
— 1,46 1,33 |
Aтр=1,5∙0,0056∙ 0,5 + 0,026 ∙0,87=0,027 Aф.к.=0,085∙0,223∙ 1,46 ∙0,5=0,031 Aмуп=0,115∙0,423∙ 1,33 ∙0,5=0,062 |
|
Суммарное значение для точки К3 Σ A К3 = 0,12 |
|||||
Определение расчетных значений напряжения ∆Uп.р на зажимах двигателя , при пуске и пускового тока двигателя Iп.р.
Расчетная формула:
Uп.р= U р п.ч1+√3[Iп.номч U ном.д(Rп cos φп + Xп sin φп)= U0 Σ∆Uнорм.i ч 1+√3(Iп.номч U ном.д ) Σ AKi ;
Iп.р= Iп.ном(Uп.рч U ном.д) 0,8∙ U ном.д=0,8∙380=304 В
| Расчетные точки | Расчет значений | |||
|
Σ∆Uнорм,В |
Σ AKi |
Uп.р, В |
Iп.р, А |
|
|
К4 |
22,2 | 0,12 |
Uп.р= 725 22,2 ч 1+1,73(792ч 380)0,12=563>528 |
Iп.р= 792(563ч 380)=676 |
Расчет токов к.з. сети.
Величины токов к.з. в сетях НН определяются с учетом возможного колебания питающего напряжения в пределах от 0,95 до 1,05 , то номинального напряжения вторичной обмотки трансформатора U ном.тр = 400 В по формуле :
а) для трёхфазном к.з. Iк= 1,05∙U ном тр ч√3∙Z к , А
б) для двухфазном к.з. Iк= 0,95∙U ном. тр ч2∙Z к , А
где Z к – сопротивление цепи к.з. в сети НН, Ом
Сопротивление цепи в сетях напряжением 380 В определяется с учетом влияния сети напряжения 6кВ по формуле:
а) для 3/фазного к.з. при температуре жил кабелей +15єC и обмотки трра. +20єC
Z к= √( Хс+Хтр+χк.л ∙ L*)2+(Rтр+rк.л.∙ L*)2=√( Хс+Хтр +0,075∙ L*)2+( Rтр+0,363∙ L*)2
б) для 2/фазного к.з. с учетом нагрева жил кабелей до +65 єC и обмотки трансформатора до +150 єC
Z к=√( Хс+Хтр +0,075∙ L*)2+( Rтр+0,423∙ L*)2, Ом
где: Хс – сопротивление системы ВН, приведенное к напряжению НН и =0,0105 Ом
L* общая приведенная к НН длина кабелей ВН и НН от базовой точки до т. к.з.
Хтр, Rтр – индуктивное и активное сопротивление обмоток трра. по его техническим данным, и =0,026 и 0,0056 соответственно.
1,5 – коэффициент, учитывающий увеличение активного сопротивления обмоток трансформатора при нагреве от +20єC до +150 єC
К1: Z к= √( 0,0105+0,026 +0,075∙ 0,026)2+( 0,0056+0,363∙ 0,026)2=0,0413
Iк= 724,5 ч1,73∙0,0413=10140 ,
Z к=√( 0,0105+0,026 +0,075∙ 0,026)2+( 0,0056+0,423∙ 0,026)2=0,0431
Iк= 655,5 ч2∙0,0431=7604 , А
К2: Z к= √( 0,0105+0,026 +0,075∙0,1286)2+( 0,0056+0,363∙ 0,1286)2=0,07
Iк= 724,5 ч1,73∙0,07=5983 , А
Z к=√( 0,0105+0,026 +0,075∙ 0,1286)2+( 0,0056+0,423∙ 0,1286)2=0,08
Iк= 655,5 ч2∙0,08=4097 , А
К3: Z к= √( 0,0105+0,026 +0,075∙ 0,3486)2+( 0,0056+0,363∙0,3486)2=0,146
Iк= 724,5 ч1,73∙0,146=2869 ,
Z к=√( 0,0105+0,026 +0,075∙0,3486)2+( 0,0056+0,423∙0,3486)2=0,168
Iк= 655,5 ч2∙0,168=1951 , А
Расчет сопротивлений цепи к.з. Z к и Z к; токов к.з. Iк и Iк в кабельных сетях напряжением 10300 и 380 В.
| Расчетная точка к.з. |
Суммарное приведенная длина кабелей от базовой точки до точки к.з. ℓ*вн и L*, км |
Полное сопротивление цепи к.з., Ом | Точки к.з., А | ||
|
Z к |
Z к |
Iк |
Iк |
||
| К1 |
L* К1 = ℓ*(вннн)=0,026 |
0,0413 | 0,0431 | 10140 | 7604 |
| К2 |
L* К2 = L* К1+ ℓ*ф.к.7=0,026+0,1026=0,1286 |
0,07 | 0,08 | 5983 | 4097 |
| К3 |
L* К3 = L* К2+ ℓ*уп=0,1286+0,22=0,3486 |
0,146 | 0,168 | 2869 | 1951 |
Выбор коммутационно-защитной аппаратуры РШ и отключающие уставки защит электрооборудования участка.
Каждый коммутационно-защитный аппарат должен быть выбран по номинальному напряжению Uном, номинальному току Iном и проверен на отключающую способность Sо.пр. или I о.пр.
Выбор разъединителя с плавкими вставками (А37)
Выбор А37 ТП по токам нагрузки и проверка по коммутационной способности в данном расчете не производится, так как это выполнено разработчиком ТП.
Выбор фидерных автоматических выключателей (А37) производится по номинальному напряжению сети и номинальному току. Номинальный ток АВ должен соответствовать условию
Iном.А37 ≥ Iр. А37= Iр. (ф.к) где: Iр. А37 – расчетный ток через А37
Значит, для соблюдения условий выбираем:
Для групы электроприёмников от ТП (ф.к.) Iном.А37=200 А, т.к. Iр. (ф.к.)=165,2 А
Тип А3739Ф Iном=200А I о.пр.=18000 А ПМЗ Iу=4001200
Выбранные А37 проверим на способность отключить максимальный ток к.з., в качестве которого берётся расчетный ток трёхфазного к.з. на выводах А37.
Для выбранных А37 условие полностью соблюдается, т.к. I о.пр.=18000 А – для РФВ ф.к., а по расчету 1,2∙I к = 1,2∙5983=7180 А – для РФВ
18000≥7180
При выборе пускателя для электроустановки заданными являются :
а) номинальное напряжение сети;
б) тип и мощность электроприемников;
в) токи нагрузки и пусковые токи электродвигателей;
г) марка и сечение входящего и отходящего кабелей;
д) значение токов к.з. I к – в месте уставки пускателя и I к – в наиболее удалённом от пускателя точки сети, включаемой данным пускателем.
Максимальные (3/фазные) токи к.з. в сети должны отключаться автоматическими
выключателями или групповыми пускателями. В связи с этим отключающая способность пускателя достаточна, если ток к.з. будет отключаться предыдущим защитным аппаратом, у которого уставка тока отключения МТЗ соответствует условию.
Iу≤ IкчКч= I о.прч1,2∙Кч=0,55∙I о.пр ,
Где: Iк – ток к.з. на зажимах пускателя;
I о.пр – отключающая способность проверяемого пускателя;
Кч – коэффициент чувствительности МТЗ предыдущего аппарата 1,2
1,2 – коэффициент надежности.
Для соблюдения условий выбираем:
Т.к. Iр.(мс)=22 А , то для АД маслостанции удвоителя пакетов будет соответствовать
А3716С Iном=25А I о.пр.=1500 А УМЗ Iу=63187 Iт=6000 I о.пр(n=2)=8700 А
Выбор и проверка уставок максимально-токовой защиты (МТЗ) низковольтных аппаратов.
При защите ответвлений к электродвигателям ток уставки МТЗ выбирается по условиям:
Iу ≥Кн I пр ; Iу ≥ I п.ном
где: Кн – коэффициент надежности, принимаемый равным 1,25
При защите магистрали, ток уставки определяется по условию
Iу ≥ Кн I прмах.+ Σ Iр.i
где: I прмах – расчетный пусковой ток наиболее мощного двигателя
Iу.тр.(нн) ≥1,25∙972+217=1187 Iу=1230±15%=1200
Iу.(ф.к.7) ≥1,25∙118+41=159 Iу=180±15%=153
Iу.(уп) ≥1,25∙11+21=32 Iу=32±15%=27,8
Iу.(мс) ≥1,25∙11+0=11 Iу=11±15%=9
Глава 5.Охрана труда
1.Виды работ при монтаже линии упаковки.
Линия упаковки состоит из конвейеров цепного способа транспортировки груза, штапельного стола, станции обвязки, конвейера подачи бруска, пленочной станции, станции термоусадки, удваителя пакетов. Конвейеры и технологические станции оборудованы приводами и датчиками контроля состояния технологического процесса. Контрольные кабели и силовые протягиваются по латкам до щитовых шкафов автоматики, шкафов управления приводами. Монтажные работы проводятся на оборудовании, отключенном от сети, что исключает попадание монтажного персонала под напряжения промышленной сети. Проверка правильности сбора и соединения проводников осуществляется мультиметром, средствами прозвонки кабельных изделий.
Монтаж средств контрольно-измерительного оборудования производится бригадой слесарей КИПиА, контроль и руководство осуществляется мастером или инженером КИПиА. Инженер КИПиА предоставляет перечень видов работ на объекте, в частности линии упаковки.
В данном проекте необходимо осуществить работы монтажа по месту, индуктивных датчиков, оптических датчиков, импульсных датчиков на приводах, концевых выключателей, реле давления, реле температуры, и т.д. Монтаж лотков, коробов и трубок для прокладки кабелей. Произвести обвязку кабелями приводов, датчиков и вывести всё к щитам управления. В щитах управления производится распределение и монтаж коммутирующих элементов, автоматических выключателей, пускателей, реле переключения, клемных колодок согласно схеме расположения. Здесь также производится развязка концов кабелей датчиков по электрическим принципиальным схемам.
Необходимо отметить основные работы при монтаже оборудования средств автоматики:
1. Монтаж лотков, коробов и трубок для прокладки кабелей.
2.Работы в шкафах автоматики.
3.Проклатка кабелей.
2.Наиболие опасные виды работ, что перечислены в п.1.
Персонал, работающий при монтаже оборудования систем автоматики, выполняет два вида наиболее опасных работ:
1. Монтаж лотков, коробов и трубок для прокладки кабелей.
Расположение рабочего места на значительной высоте относительно поверхности земли.
Острые кромки, заусенцы и шероховатость на поверхностях заготовок, инструментов.
2. Работы в шкафах автоматики.
Недостаточная освещённость в рабочей зоне.
Нервно-психические перегрузки.
3. Работы на высоте:
К работам на высоте относят работы, при выполнении которых, работающий находится на высоте 1,3 метра и более от поверхности, перекрытия или рабочего настила.
Эти работы связаны с риском человека упасть с высоты и получить в связи с этим ушиб, вывих, растяжение, перелом какой-либо части тела или погибнуть. А
так же возможностью падения на внизу находящихся людей инструмента, крепежных деталей и других предметов, что может привести к их травмам, увечьям или гибели.
Для предотвращения этого и обеспечения безопасности работ необходимо выполнение следующих мероприятий:
Работы проводим с инвентарных, прошедших испытания помоста марки УЛТ50, лестниц и стремянок высотой не более 5 метров;
На высоте более 1,3 метра обязательно применяем предохранительный пояс, прикрепленный во время работы к конструкции сооружения;
Для подачи требуемых предметов работающему наверху используем веревку, бросать предметы вверх запрещается;
Запрещается стоять под лестницей, с которой производится работа;
Запрещается работать с приставных лестниц, установленных на ступенях других лестниц, ящиках, бочках и других предметов;
Обеспечиваем всех работающих защитными касками установленного образца;
Расчетные нагрузки для строительных лесов и подмостей
Леса и помости должны удовлетворять требованиям прочности и устойчивости, иметь ограждения и удобное сообщение между настилами. Влажность древесины, используемой для изготовления лесов и подмостей, не должна превышать 25%.
По нормам проектирования деревянных конструкций при расчете лесов и подмостей расчетные сопротивления древесины хвойных пород (сосны и ели) принимаются равными:
1) На изгиб:
а) элементы с высотой сечения до 50 см, за исключением упомянутых в пп. «б»— 130 кгс/см2;
б) элементы сплошного прямоугольного сечения со сторонами 14 см и более при высоте сечения до 50 см— 150 кгс/см2;
2) На растяжение вдоль волокон:
а) элементы, не имеющие ослабления в расчетном сечении, — 100 кгс/см2;
б) элементы, имеющие ослабления в расчетном сечении, — 80 кгс/см2.
3) На сжатие и смятие:
а) вдоль волокон — 130 кгс/см2;
б) по всей поверхности поперек волокон —18 кгс/см2.
Для древесины лиственных пород расчетные сопротивления определяют умножением перечисленных выше величин на коэффициенты:
Для березы:
а) на растяжение, изгиб и смятие вдоль волокон — 1,1;
б) на сжатие и смятие поперек волокон — 1,6.
Расчетные сопротивления древесины, кроме того, умножают на коэффициенты условий эксплуатации лесов при воздействии кратковременных нагрузок (1,2) и условий работы лесов (0,85).
В нашем случае сопротивление древесины, при использовании берёзы будет ровно: 1)На изгиб: 150*1,1*1,2*0,85=168,3 кгс/см2
2)На растяжение: 100*1,1*1,2*0,85=112,2 кгс/см2
3)На сжатие и смятие: а) 130*1,6*1,2*0,85=212,16 кгс/см2
б) 18*1,6*1,2*0,85=29,4 кгс/см2
Металлические элементы лесов и подмостей изготовляют из стали марки ВСт3кп.
Расчетные сопротивления стальных элементов для лесов и подмостей принимаются равными: на растяжение, сжатие и изгиб — 2100 кгс/см2, на срез — 130 кгс/см2.
Подмости для монтажных работ рассчитывают на равномерно распределенную нагрузку 100 кгс/м2 и проверяют на сосредоточенный груз 130 кгс (вес рабочего с инструментом). Рабочие настилы должны быть ограждены перилами высотой не менее 1 м. Перила состоят из стоек и пришитых к ним с внутренней стороны трех элементов: устанавливаемой вплотную к настилу бортовой доски высотой 150 мм, промежуточного элемента и поручня. Перила должны выдерживать боковое давление (сосредоточенную нагрузку) не менее 70 кг.
4. Недостаточная освещённость
4.1. Персонал, производящий монтаж и наладку системы, должен четко видеть обслуживаемое оборудование. Большую роль играет освещение, так как при недостаточной освещенности рабочий может произвести ошибочные операции, что может привести к поломке оборудования и возникновению аварийной ситуации. На работоспособность оказывает влияние освещение, для создания комфортных условий труда нужно проектировать освещение с учетом норм (СНиП 230595).
Расчет необходимого количества светильников при заданной освещенности
Данные необходимые для расчета
Шкаф: длина А, ширина В, высота Н, коэффициент отражения потолка, стен и пола 0,3
Фл Начальный световой поток PHILIPS TLD Standart 18Вт 1150 лм
Рекомендуемый поток освещенности Е=50
Коэффициент использования освещенности установки ЛПО10 1*18 К=0,2
Формулы для расчета
1. Определяем площадь помещения:
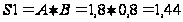 м
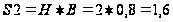 м
2. Расчет индекса помещения:
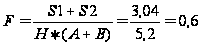
3. Рассчитываем количество светильников, требуемое для освещения:
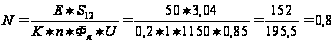
Где: Е требуемая освещенность поверхности, лк S площадь пола и задней стенки шкафа, м2
U коэффициент запаса 0,85 К коэффициент использования осветительной установки, который определяется по таблице, исходя из типа светильника, коэффициентов отражения потолка, стен и пола, а так же ранее рассчитанного индекса помещения F,
Фл световой поток одной лампы, n количество ламп в светильнике.
Из данных расчетов видно, что одного светильника достаточно для освещения монтажной поверхности шкафа автоматики. При использовании ламп PHILIPS TLD Standart 18Вт 1150 лм.
Мероприятия по охране труда позволяют за счет небольших затрат свести к минимуму потери от внезапных аварийных ситуаций, а иногда и предотвратить их.
Внимательно проанализировав вредности и опасности присущие данному производству нужно и важно сделать все возможные шаги по их нейтрализации и недопущению ситуаций, в которых могли бы пострадать работники.
Все рассмотренные выше мероприятия и требования по обеспечению безопасности, при монтаже автоматики ведут к снижению уровня профессиональных заболеваний, производственного травматизма, к уменьшению числа поломок оборудования и времени его простоя. И, в конечном итоге, к улучшению качества работ, что позволяет увеличить производительность и еще больше средств выделять на мероприятия по обеспечению безопасности.
Глава 6. Технико-экономическое обоснование
Замена релейной системы управления линии упаковки на микропроцессорную систему обусловлена тем, что микропроцессорная система обладает по сравнению с действующей релейной системой следующими преимуществами:
Система обладает высокой ремонтопригодностью;
Осуществляет полный контроль за ходом технологического процесса и отображения его протекания на визуализации оператора, более высокое быстродействие, что позволяет уменьшить время простоя, сделать работу более эффективной и экономичной;
Уменьшение длительности простоев за счёт автоматической расшифровки аварий и других функциональных возможностей микропроцессорной системы. При неизменных плановых нагрузках это позволит повысить надёжность и ритмичность работы системы.
Снижение потребляемой мощности и затрат на электроэнергию;
Простота модернизации;
Увеличение срока службы;
7.Переход на микропроцессорную систему позволит избавиться от дорогостоящих и дефицитных многожильных кабелей. Это повысит надёжность системы и упростит её эксплуатацию. Наряду с преимуществами микропроцессорная система обладает и недостатками:
Необходимость высококвалифицированного персонала;
Высокая чувствительность к различным помехам;
Сложность настройки.
Расчёт экономической эффективности от внедрения микропроцессорной системы для управления линией упаковки ГКЛ произведён на основании сравнения капитальных и текущих затрат на ныне используемую аппаратуру управления упаковки, собранную на релейной базе и микропроцессорной системой. В данном расчёте не учтены ряд показателей, повышающих эффективность использования микропроцессорной системы управления линии. Это обусловлено тем, что определение численных данных этих показателей возможно только в ходе эксплуатации аппаратуры.
Расчёт капитальных затрат для микропроцессорной системы управления
Капитальные затраты (Зкап) – это совокупность затрат, включающих в себя затраты на первоначальную стоимость оборудования (Зс), затраты на транспорт (Зтр) и затраты на монтаж, наладку (Зм(н)). Капитальные затраты определяются по формуле:
Зкап = Зс + Зтр + Зм(н)
Определение полной первоначальной стоимости системы:
Для определения полной первоначальной стоимости микропроцессорной системы управления упаковкой составим перечень необходимого оборудования и сведём его в таблицу 1.:
|
№ п/п |
Наименование |
Цена за единицу, руб |
Количество, шт (км) |
Полная первоначальная стоимость, руб |
| 1 | Шкаф управлении (ШУ) | 79025,5 | 2 | 158051 |
| 2 |
Исполнительн механизм (ЧП) |
27920 | 5 | 139600 |
| 4 | Кантролер, програмное обеспечение | 199840 | 1 | 199840 |
| 5 | Пульт управления, визуализация (ПУ) | 157800 | 1 | 157800 |
| 6 | Источник бесперебойного питания (ИБП) | 12000 | 1 | 12000 |
| 7 | Карта ввода/вывода | 14320 |
5 |
71600 |
|
Итого Зс: |
738891 | |||
| 8 | Затраты на транспорт |
10% от Зс |
73889,1 | |
| 9 | Затраты на монтаж и наладку | 5% от Зс |
36944,55 |
|
|
Итого Зкап : |
849724,65 | |||
Расчёт капитальных затрат для релейной схемы управления
Для действующей релейной системы управления линией упаковки полная первоначальная стоимость составляет около 808000 рублей.
Определение затрат на транспорт:
Затраты на транспорт – это затраты, связанные с транспортировкой оборудования до места его установки и составляют 10% от первоначальной стоимости оборудования:
Для релейной схемы: ЗТР = Зс·0,1 = 808000·0,1 = 80800 руб;
Определение затрат на монтаж и наладку:
Затраты на монтаж и наладку – это затраты, связанные с монтажом оборудования, его наладке и предварительных испытаниях. Данные затраты для систем автоматизации составляют 5% от первоначальной стоимости оборудования:
Для релейной схемы: Зм(н)= Зс·0,05 = 808000·0,05 = 40400 руб.
Результаты расчётов сведём в таблицу 2.:
Таблица 2.
| № п/п | Наименование | Полная перво начальная стоимость, руб | Затраты на транспорт, руб | Затраты на монтаж и наладку, руб | Капитальные затраты, руб |
| 1 |
МПсистема (проектный вариант) |
738891 | 73889,1 | 36944,55 |
849724,65 |
| 2 | Релейная схема (действующий вариант) | 80800 | 80800 | 40400 |
929200 |
Расчёт текущих затрат на эксплуатацию
Текущие затраты на эксплуатацию за год (Зтек) – это совокупность затрат, включающих в себя затраты, связанные с выплатой заработной платы (Ззп), амортизационными отчислениями (Зао) и затрат на электроэнергию (Зэл).
Текущие затраты определяются по формуле:
Зкап = Ззп + Зао + Зэл.
Затраты, связанные с выплатой заработной платы:
Затраты на заработную плату определяются из выражения:
ЗП = ЗПосн + ЗПдоп,
где ЗПосн – основная заработная плата, руб;
ЗПдоп – дополнительная заработная плата, руб;
Основная заработная плата:
ЗПосн = ЗПТАРИФ·Кпр·КР·КДТФ,
где ЗПТАРИФ заработная плата по тарифу;
Кпр – коэффициент начисления премии по премиальному положению (20% от тарифной ЗП);
Кр – районный коэффициент (для Урала равен 1,15);
Кд.т.ф – коэффициент учета доплат (ночные, бригадные) к тарифному фонду Кд.т.ф = 1,10.
ЗПТАРИФ = n·Фном·ТС,
где n – количество человек, работающих по одному разряду;
Фном – годовой номинальный фонд времени работы, час;
ТС – тарифная ставка i – го разряда, руб/ч.
Баланс рабочего времени на одного рабочего в году
Таблица 3.
|
№ /п |
Составные части баланса |
Непрерывный режим работы предприятия |
| 1 | Календарный фонд времени, дни | 365 |
| 2 | Число нерабочих дней: | 115 |
| в том числе: выходные | 104 | |
| праздничные дни | 11 | |
| 3 |
Номинальный фонд рабочего времени: дни часы |
250 1750 |
| 4 | Неявки на работу, дни: | 30 |
| отпуск основной и дополнительный | 27 | |
| отпуск по болезни | 2 | |
| выполнение государственных обязанностей | 1 | |
| 5 |
Эффективный фонд рабочего времени: дни часы |
220 1540 |
| 6 | Номинальная продолжительность рабочего времени, ч | 7 |
Тарифная ставка определяется из выражения:
ТС =
 ,
где ФЭФ эффективный фонд рабочего времени, ч;
О – оклад, руб.
ТС =
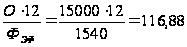 руб/час
ЗПТАРИФ = n·Фном·ТС = 1·1750·116,88 = 204540 руб.
ЗПосн = 204540·1,2·1,15·1,1 = 310491,72 руб.
Дополнительная заработная плата:
ЗПДОП = ЗПОСН·КДОП = 310491,72·0,15 =46573,758 руб.
Затраты на заработную плату:
ЗП = 310491,72 + 46573,76 = 357065,48 руб.
Затраты, связанные амортизационными отчислениями:
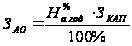 ,
где
 норма амортизационных
отчислений,
%.
Согласно паспортным данным для МПсистемы срок службы установлен – 6 лет, а для релейной системы – 4 года.
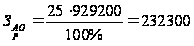 руб.
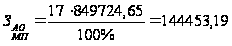 руб.
Затраты, на электроэнергию:
ЗЭЛ = Р·24·365·СЭл.,
где СЭл – стоимость электроэнергии, кВт·ч;
Р – потребляемая мощность, кВт.
ЗЭЛ. МП = 1,5·24·365·0,89 = 11694,6 руб.
ЗЭЛ. р. = 5·24·365·0,89 = 38982 руб.
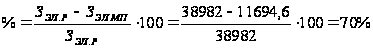
Результаты расчётов текущих затрат сведём в таблицу 4.:
Таблица 4.
| № п/п | Наименование | Затраты на зарплату, руб | Затраты на амортизацию, руб | Затраты на эл.энергию, руб | Текущие затраты, руб |
| 1 |
МПсистема (проектный вариант) |
357065,48 | 144453,19 | 11694 | 513212,67 |
| 2 |
Релейная схема (действующий вариант) |
357065,48 | 232300 | 38982 | 628347,48 |
Экономический эффект от внедрения микропроцессорной системы управления
Таблица 5.
|
№ п/п |
Наименование |
МПсистема (проеый в.) |
Релейная схема (дейсий в.) |
Разница в затратах |
| 1 | Капитальные затраты, руб | 849724,65 | 929200 | 79475,35 |
| 2 | Текущие затраты, руб | 513212,67 | 628347,48 | 115134,81 |
Из анализа расчётов видно, что микропроцессорная система по сравнению с релейной имеет наименьшие капитальные и текущие затраты. Применение микропроцессорной системы наиболее эффективно и имеет в будущем большие перспективы.
1 МП система обладает высокой ремонтопригодностью по сравнению с релейной системой, т.к. она выполнена в виде блочной структуры, что позволяет сократить временные затраты на её обслуживание и повысить качество ремонта;
2 Более высокое быстродействие и уменьшение простоев позволяет увеличить объём выпускаемой продукции за единицу времени.
3 Ввиду того, что микропроцессорная система потребляет меньшую мощность, то это даёт экономический эффект в плане энергосбережения.
5 Увеличение срока службы микропроцессорной системы снижает норму амортизационных отчислений.
6 микропроцессорная система обладает простотой модернизации. Модернизации релейной системы связана с трудоёмким и длительным процессом перемонтажа. А при модернизации микропроцессорной системы трудоёмкость и время перемонтажа резко снижается, также при некоторых условиях процесс модернизации может быть не связан с заменой аппаратной части системы (замена программного обеспечения).
Вывод: для инвестирования следует выбрать микропроцессорную систему управления, так как она наиболее выгодней по сравнению с релейной схемой.
Расчёт эффективности инвестиций
Экономия на амортизации:

 =144453,19232300=87846,81
руб.
Экономия на электроэнергии:
ЗЭЛ. р. ЗЭЛ. МП = 38982 11694,6 =27276,4 руб.
Итого экономия (налогооблагаемая прибыль):
87846,81+27276,4=115123,21 руб.
Эффективность инвестиционных проектов (Эинв) характеризуется системой показателей:
– чистым дисконтированным доходом (ЧДД) или интегральным дохом;
– индексом доходности (ИДДИ);
– внутренней нормой доходности (ВНД);
– сроком окупаемости (Ток).
Эинв = ЧДД
=
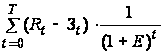 ,
где Rt – результаты, достигаемые на t м шаге расчета;
Зt – текущие затраты на том же шаге;
Е – норма дисконта;
t – номер шага расчета (t = 0, 1, 2 . Т).
Е =
 +
 ,
где r – ставка рефинансирования, объявленная ЦБ РФ на данный период, r = 0.12;
i – темп инфляции, объявленный Правительством РФ на данный период, i=10;
р – поправка на предпринимательский риск в зависимости от целей проекта, р= 8.
Е =
 +
 ,
ИД =
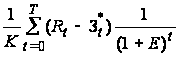 .

ВНД определяется из условия,
ВНД →
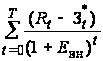 =
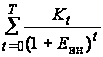 .
по которому при ставке дисконта Евн чистый дисконтированный доход (ЧДД) окажется равным нулю; в этом случае
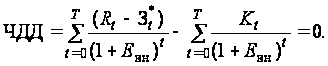
Срок окупаемости проекта (СО) – время, за которое поступления от производственной деятельности предприятия покроют затраты на инвестиции. Измеряется он в годах или месяцах.
Расчет дисконтированного дохода при Е = 0,1, руб.
Таблица 6.
|
Наименование показателя |
Годы | ||||||
| 2010 | 2011 | 2012 | 2013 | 2014 | 2015 | 2016 | |
| Инвестиции проекта (K) | 849725 | ||||||
| Прибыль налогооблагаемая | 115123,2 | 115123,2 | 115123,2 | 115123,2 | 115123,2 | 115123,2 | |
| Налог на прибыль (15.5 %) | 17844,1 | 17844,1 | 17844,1 | 17844,1 | 17844,1 | 17844,1 | |
| Чистая прибыль | 97279,1 | 97279,1 | 97279,1 | 97279,1 | 97279,1 | 97279,1 | |
| Амортизация | 144453,2 | 144453,2 | 144453,2 | 144453,2 | 144453,2 | 144453,2 | |
| Денежный поток –эффект проекта | 241732,3 | 241732,3 | 241732,3 | 241732,3 | 241732,3 | 241732,3 | |
| Коэффициент дисконтирования (при принятой величине дисконта Е) | 0,909 |
0,826 |
0,751 |
0,683 |
0,621 |
0,563 |
|
| Дисконтированный эффект по годам |
219756,7 |
99670,9 |
81541 | 165103,2 | 150115,8 | 136095,3 | |
|
Чистый дисконтированный доход за 6 лет |
849725 |
629990 |
430319 |
248778 |
83675 |
66441 |
202536 |
Расчет дисконтированного дохода при Е = 0,3, руб.
Таблица 7.
|
Наименование показателя |
Годы | ||||||
| 2010 | 2011 | 2012 | 2013 | 2014 | 2015 | 2016 | |
| Инвестиции проекта (K) | 849725 | ||||||
| Прибыль налогооблагаемая | 115123,2 | 115123,2 | 115123,2 | 115123,2 | 115123,2 | 115123,2 | |
| Налог на прибыль (15,5 %) | 17844,1 | 17844,1 | 17844,1 | 17844,1 | 17844,1 | 17844,1 | |
| Чистая прибыль | 97279,1 | 97279,1 | 97279,1 | 97279,1 | 97279,1 | 97279,1 | |
| Амортизация | 144453,2 | 144453,2 | 144453,2 | 144453,2 | 144453,2 | 144453,2 | |
| Денежный поток –эффект проекта | 241732,3 | 241732,3 | 241732,3 | 241732,3 | 241732,3 | 241732,3 | |
| Коэффициент дисконтирования (при принятой величине дисконта Е) |
0,769 |
0,455 |
0,269 |
0,159 |
0,094 |
0,043 |
|
| Дисконтированный эффект по годам | 185892,2 | 109988,2 | 65026 | 38435,4 | 22722,8 | 10394,5 | |
|
Чистый дисконтированный доход за 13лет |
849725 | 663833 | 553845 |
488819 | 450384 | 427661 | 417266 |
На основе ЧДД рассчитывается индекс доходности, внутренняя норма доходности и срок окупаемости. При этом ВНД может быть определен графическим методом. ЧДД1 – это значение ЧДД определенное в проекте [12, табл. П2] расчетным значением Е = Е1, а ЧДД2 – это новое значение ЧДД, определенное при значении Евн = Е2, причем Е2 > Е1.
ЧДДз
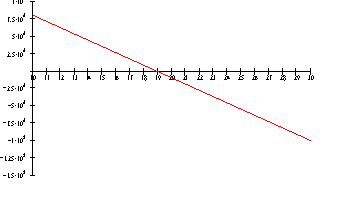
Рисунок 1.
ВНД проекта при ЧДД3 = 0 равняется по графику 19 %
Срок окупаемости проекта составит около 6 лет
Литература
Автоматизация на шахте «Ститли», „Colliery Engineering“, 1967, № 44, с.518.
Мамен С. Рудная промышленность Швеции, ч. II. „Canadian Mining Journal“, 1967, № 3, с.88.
Шахтные диспетчерские. – Gluckauf, 1967, № 13.
Grierson A. Some aspects of belt conveyor design. Bulletin of the Institutions of Mining and Metallurgy Transactions, 1963 – 64, с.73.
Олаф Й. Уровень автоматизации подземных работ в каменноугольной промышленности ФРГ. – Gluckauf, 1967, № 13.
Conveyor central control systems. „Huwood – Elliott Mining Automation“, 1967.
Электронная сигнальная линия и указательные приборы. Sargrove Electronics Ltd, 1967.
Островский А.С. Электроприводы поточнотранспортных систем. Изд. «Энергия», 1967.
Олаф Й. Новые технические возможности автоматизации производственного оборудования на примере подземного стационарного конвейера. – «Глюкауф», 1967, № 3.
Капустин Н.М. Автоматизация машиностроения. Учебник для вузов 2002.