Вагоно-ремонтный завод в Стерлитамаке
- осуществляет проведение особо опасных работ при наличии наряда - допуска в соответствии с требованиями безопасности, указанными в нем согласно СТП 7508405-82-2000;
- проводит профилактическо-воспитательную работу с производственным персоналом, по вопросам охраны условии безопасности труда.;
- обеспечивает наличие и содержание средств пожарозащиты в соответствии с установленными нормами и правилами;
- принимает незамедлительные меры по ликвидации аварийной ситуации или аварии в соответствии с планом ликвидации аварий;
- ведет табельный учет;
- в целях предупреждения брака осуществляет контроль за качеством продукции в процессе ее изготовления;
- участвует в проведении проверок соблюдения трудовой и технологической дисциплины;
- своевременно представляет к освидетельствованию и испытанию оборудование, работающее под давлением, грузоподъемные механизмы согласно утвержденным графиком ведомственной проверки и требований правил эксплуатации;
- своевременно проводит испытания приспособлений, монтажных поясов, лестниц, подмостков, строп, разрабатывает графики этих проверок;
- обеспечивает правильное и экономное расходование материалов, сырья, энергоресурсов, анализирует все случаи нерационального его использования с детальным разбором на оперативных сборах коллектива смен.
Контролер:
- дает подчиненным ему сотрудникам поручения, задания по кругу вопросов, входящих в его функциональные обязанности;
- контролирует выполнение производственных заданий, своевременное выполнение отдельных поручений подчиненными ему сотрудниками;
- запрашивает и получает необходимые материалы и документы, относящиеся к вопросам своей деятельности и деятельности подчиненных ему сотрудников;
- выносит на рассмотрения руководителя предложения о поощрении отличившихся работников, наложении взысканий на нарушителей производственной и трудовой дисциплины;
- взаимодействует с другими службами предприятия по производственным и другим вопросам, входящим в его функциональные обязанности;
- знакомиться с проектами решений руководства предприятия, касающимися деятельности подразделения;
- докладывает руководителю обо всех выявленных нарушениях и недостатках в связи с выполняемой работой;
- контролирует и принимает по чертежам, техническим условиям и эскизам сложных и крупных отливок из различных металлов, деревянных и металлических моделей и стержневых ящиков с отъемными частями;
- контролирует технологические процессы при выплавке металла;
- принимает и проверяет шаблоны моделей для всевозможных токарных и фрезерных работ;
- составляет отчеты по принятой и забракованной продукции.
Начальник цеха:
- осуществляет руководство производственно-хозяйственной деятельностью цеха (участка);
- обеспечивает выполнение производственных заданий, ритмичный выпуск продукции высокого качества, эффективное использование основных и оборотных средств;
- проводит работу по совершенствованию организации производства, его технологии, механизации и автоматизации производственных процессов, предупреждению брака и повышению качества изделий, экономии всех видов ресурсов, внедрению прогрессивных форм организации труда, аттестации и рационализации рабочих мест, использованию резервов повышения производительности труда и снижения издержек производства;
- организует текущее производственное планирование, учет, составление и своевременное представление отчетности о производственной деятельности цеха (участка);
- организует работу по внедрению новых форм хозяйствования, улучшению нормирования труда, правильному применению форм и систем заработной платы и материального стимулирования, обобщению и распространению передовых приемов и методов труда, изучению и внедрению передового отечественного и зарубежного опыта конструирования и технологии производства аналогичной продукции, развитию рационализации и изобретательства;
- обеспечивает технически правильную эксплуатацию оборудования и других основных средств и выполнение графиков их ремонта, безопасные и здоровые условия труда, а также своевременное предоставление работающим льгот по условиям труда;
- координирует работу мастеров и цеховых служб;
- осуществляет подбор кадров рабочих и служащих, их расстановку и целесообразное использование;
- контролирует соблюдение работниками правил и норм охраны труда и техники безопасности, производственной и трудовой дисциплины, правил внутреннего трудового распорядка;
- представляет предложения о поощрении отличившихся работников, наложении дисциплинарных взысканий на нарушителей производственной и трудовой дисциплины, применении при необходимости мер материального воздействия;
- организует работу по повышению квалификации рабочих и служащих цеха, проводит воспитательную работу в коллективе.
1.4. Изучение основных технологических процессов на рабочих местах практики
1.4.1 Виды технологических процессов, применяемых в цехе
Технологическим процессом называют часть технологического процесса, содержащую целенаправленные действия по изменению и (или) определению состояния изделия. Например, в процессе механической обработки изменяют размеры изделия, форму, взаимное расположение и величину микронеровностей обрабатываемых поверхностей; при термической обработке – состояние
изделия, его твердость, структуру и другие свойства материала; при сборке изделий относительное расположение деталей в собираемом узле.
Технологический процесс составляет главную часть производственного процесса. По технологическому процессу механической обработки заготовок можно судить о последовательности, способах, времени обработки и др.
Технологическая дисциплина – соблюдение точного соответствия технологического процесса изготовления или ремонта изделия требованиям технологической и конструкторской документации.
Групповым технологическим процессом называют технологический процесс изготовления группы изделий с разными конструктивными, но общими технологическими признаками.
Типовым технологическим процессом называют технологический процесс изготовления группы изделий с общими конструктивными и технологическими признаками.
Весь технологический процесс механической обработки заготовок делят на составные элементы: технологические операции, технологические переходы, позиции и др.
Основной частью технологического процесса является технологическая операция.
1.4.2 Паспортные данные и технические характеристики станков
Горизонтально-фрезерный станок м.6Р83
Размеры рабочей поверхности стола, мм 400ĥ1600
Наибольшее перемещение стола, мм
продольное 1000
поперечное 320
вертикальное 350
Наибольший угол поворота стола, 0 ±45
Число скоростей шпинделя 18
Частота вращения шпинделя, об/мин 31,5-1600
Число рабочих подач стола 18
Подача стола, мм/мин
продольная 25-1250
поперечная 25-1250
вертикальная 8,3-416,6
Мощность электродвигателя главного движения, кВт 7,5
Габаритные размеры, мм 2560ĥ2260ĥ1770
Масса (с приставным оборудованием), кг 3800
Радиально-сверлильный станок модели 2Н55
Наибольший диаметр сверления по стали, мм 55-65
Расстояние от нижнего торца шпинделя до рабочей, мм 450-1600
Наибольшее горизонтальное перемещение сверлильной головки, мм 1190
Наибольшее вертикальное перемещение рукава по колонне, мм 800
Угол поворота рукава вокруг колонны, 0 360°
Диаметр станка шпинделя, мм 90
Наибольшее вертикальное перемещение, мм 350
Число оборотов шпинделя, об/мин 20-2000
Количество ступеней механических подач 12
Подача, мм/об 0,056-2,5
Наибольшее усилие подачи 2000
Габариты станка ,мм 2670ĥ1000ĥ3320
Вес станка, кг 4100
Токарно-винторезный станок м.16Б16Т1
Наибольший диаметр обрабатываемой заготовки, мм
над станиной 320
над суппортом 125
Наибольшая длина обрабатываемой заготовки, мм 750
Частота вращения шпинделя, об/мин 40-2000
Число скоростей шпинделя 18
Наибольшее перемещение суппорта, мм
продольное 700
поперечное 210
Подача суппорта, мм/мин
продольная 0,01-0,7
поперечная 0,005-0,35
Мощность электродвигателя главного привода, кВт 7,1
Габаритные размеры, мм 3100ĥ1390ĥ1870
Масса (с приставным оборудованием), кг 2350
Вертикально-фрезерный станок м.6Р13РФ3
Размеры рабочей поверхности стола, мм 400ĥ1600
Наибольшее перемещение стола, мм
продольное 1000
поперечное 400
вертикальное 380
Число скоростей шпинделя 18
Частота вращения шпинделя, об/мин 40-2000
Число рабочих подач стола Б/с
Подача стола, мм/мин
продольная 10-1200
поперечная 10-1200
вертикальная 10-1200
Мощность электродвигателя главного движения, кВт 7,5
Габаритные размеры, мм 3425ĥ3200ĥ2520
Масса (с приставным оборудованием), кг 6750
Токарно-винторезный станок м.16К25
Наибольший диаметр обрабатываемой заготовки, мм
над станиной 500
над суппортом 290
Наибольшая длина обрабатываемой заготовки, мм 710
Частота вращения шпинделя, об/мин 12,5-1600
Число скоростей шпинделя 22
Наибольшее перемещение суппорта, мм
продольное 645-1935
поперечное 300
Подача суппорта, мм/мин
продольная 0,05-2,8
поперечная 0,025-1,4
Мощность электродвигателя главного привода, кВт 11
Габаритные размеры (с приставным оборудованием),
мм 2505ĥ1240ĥ1500
Масса (с приставным оборудованием), кг 2925
Горизонтально-фрезерный станок м.6Р82Г
Размеры рабочей поверхности стола, мм 320ĥ1250
Наибольшее перемещение стола, мм
продольное 800
поперечное 250
вертикальное 420
Число скоростей шпинделя 18
Частота вращения шпинделя, об/мин 31,5-1600
Число рабочих подач стола 18
Подача стола, мм/мин
продольная 25-1250
поперечная 25-1250
вертикальная 8,3-416,6
Мощность электродвигателя главного движения, кВт 7,5
Габаритные размеры, мм 2305ĥ1950ĥ1680
Масса (с приставным оборудованием), кг 2900
Плоскошлифовальный станок м.3Е710В-1
Размеры рабочей поверхности стола, мм 250ĥ125
Наибольшие размеры обрабатываемых заготовок, мм 250ĥ125ĥ200
Масса обрабатываемых заготовок, кг 50
Наибольшее перемещение стола и шлифовальной бабки, мм
продольное 320
поперечное 160
вертикальное 200
Размеры шлифовального круга, мм 200ĥ25ĥ32
Частота вращения шпинделя шлифовального круга, об/мин 35
Скорость продольного перемещения стола, мм/мин 2-25
Мощность электродвигателя главного привода, кВт 1,5
Габаритные размеры, мм 1310ĥ1150ĥ1550
Масса, кг 1000
1.4.3 Технологическая оснастка, используемая на участке
Кулачковые патроны бывают двух-, трех- и четырехкулачковые. В двух-кулачковых самоцентрирующих патронах (рисунок 30, а) закрепляют различные фасонные отливки и поковки, причем кулачки таких патронов часто предназначены для закрепления заготовки только одного типоразмера. Наиболее массовые трехкулачковые самоцентрирующие патроны (рисунок 1, б) используют при обработке заготовок круглой и шестигранной формы или круглых прутков большого диаметра. В четырехкулачковых самоцентрирующих патронах (рисунок 2) закрепляют прутки квадратного сечения, а в патронах с индивидуальной регулировкой кулачков — заготовки прямоугольной или несимметричной формы. Кулачковые патроны выполняются с ручным и механизированным приводом зажимных механизмов.
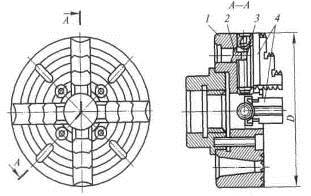 |
Рисунок 2 – Четырехкулачковый самоцентрирующий патрон:
1 - корпус; 2 - сухарь; 3 - винт; 4 - кулачок; D - диаметр патрона
На патрон в зависимости от размеров и формы заготовок устанавливают сменные кулачки 8 на выступы оснований 6 и 11 и прикрепляют винтами 7 и 12. Упоры 17 устанавливают по размеру заготовки и фиксируют винтами 18, передвигающимися в Т-образных пазах корпуса, и гайками 19. Стержень 9 с помощью шпонок 10 обеспечивает одновременное перемещение кулачков при наладке патрона.
Применение автоматизированного патрона сокращает время на зажим заготовки и открепление обработанной детали по сравнению с ручным механизмом на 70...80 %; в значительной мере облегчает труд рабочего.
Самоцентрирующие трехкулачковые клиновые быстропереналаживаемые патроны, конструкции которых показаны на рис. 3, предназначены для базирования и закрепления заготовок типа вала и диска при обработке на токарных станках, в том числе с ЧПУ.
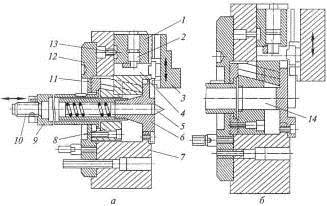 |
Рисунок 3 – Самоцентрирующие трехкулачковые клиновые патроны для обработки заготовок типа вала (а) и диска (б):
1 - основной кулачок; 2 - эксцентрик; 3 - накладной кулачок; 4 - тяга; 5 - плавающий центр; 6 - сменная вставка; 7 - корпус; 8 - втулка с клиновыми замками; 9 - втулка; 10 - винт; 11,, 12 - фланцы; 13 - штифт; 14 - вставка
Патрон (рис. 3, а) состоит из корпуса 7, основных 1 и накладных 3 кулачков, сменной вставки 6 с плавающим центром 5 и эксцентриков 2, в кольцевые пазы которых входят штифты 13. Быстрый зажим и разжим накладных кулачков при их переналадке осуществляется тягами 4 через эксцентрики 2. Для обработки заготовок типа вала в патрон устанавливают сменную вставку 6 с плавающим центром 5 и выточкой по наружному диаметру. Заготовку располагают в центрах (центре 5 и заднем центре станка) и зажимают плавающими кулачками с помощью втулки 8 с клиновыми замками, которая соединена с приводом, закрепленным на заднем конце шпинделя станка. Разжим осуществляется с помощью фланца 11. Для выполнения работ в патроне с самоцентрирующими кулачками сменную вставку 6 заменяют вставкой 14 (рис. 32, б), которая не имеет выточки по наружному диаметру, благодаря чему обеспечивается самоцентрирование патрона. Патрон крепят на шпиндель станка с помощью фланца 12. К приводу патрон присоединяют втулкой 9 и винтом 10. [ , с. 106]
Токарные центры (рис. 4) используют при обработке заготовок различной формы и размеров. Угол при вершине рабочей части 1 центра (рис. 35, а) обычно равен 60°. Диаметр опорной части 3 меньше меньшего диаметра хвостовой части 2 конуса. Это позволяет вынимать центр из гнезда без повреждения конической поверхности хвостовой части заготовки.
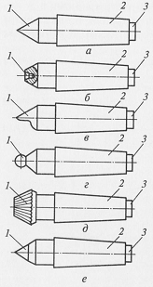
Рисунок 4 – Токарные центры различных типов:
1, 2 и 3 — соответственно рабочая, хвостовая и опорная части
Центр, показанный на рис. 4, б, служит для установки заготовок диаметром до 4 мм. У таких заготовок вместо центровых отверстий имеются наружные углубления — конические поверхности с углом при вершине 60°, в которые входит внутренний конус центра, называемый обратным. Если необходимо подрезать торец заготовки, применяют срезанный центр (рис. 4, в), который устанавливают только в пиноль задней бабки. Центр со сферической рабочей частью (рис. 4, г) используют в тех случаях, когда требуется обработать заготовку, ось которой не совпадает с осью вращения шпинделя станка. Центр с рифленой рабочей поверхностью рабочей части (рис. 4, д) предназначен для обработки заготовок с большим центровым отверстием без поводкового патрона.
В процессе обработки заготовки в центрах передний центр вращается вместе с ней и служит только опорой; задний центр при этом неподвижен. Вследствие нагрева при вращении он теряет твердость и интенсивно изнашивается. Поэтому задний центр изготовляют из углеродистой стали с твердосплавной рабочей частью (смотреть рис. 4, е).
При обработке с большими скоростями и нагрузками применяют задние вращающиеся центры. Показанная конструкция вращающегося центра с указателем осевого усилия предназначена для базирования и закрепления заготовок типа вала, устанавливаемых в поводковых патронах при обработке на токарных станках, в том числе с ЧПУ.
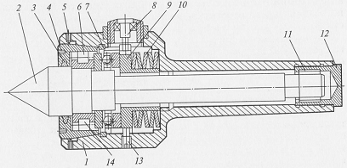
Рисунок 36 - Задний вращающийся центр:
1 - корпус; 2 - центр; 3 - уплотнение; 4 - гайка; 5 - винт; 6, 14 - подшипники; 7 - кольцо; 8 - указатель величины осевых сил; 9 - фланец; 10 - пакет тарельчатых пружин; 11 - игольчатый подшипник; 12 - заглушка; 13 - винт
Вращающийся центр обеспечивает передачу больших осевых сил и контроль силы прижима штырей к торцу заготовки. При поджиме заготовки вращающимся центром с помощью пневмо- или гидропривода пиноли задней бабки центр 2 через подшипники 6 и 14 и фланец 9 сжимает пакет тарельчатых пружин 10. При этом индикатор указателя 8 величины осевых сил показывает значения деформации тарельчатых пружин и осевой силы. Перед эксплуатацией индикатор тарируют, нагружая центр заранее известной осевой силой.
Задний конец центра 2 вращается в игольчатом подшипнике 11, который крепится в корпусе 1 заглушкой 12. Фланец 9 связан с корпусом 1 посредством винта 13. Перемещение фланца в осевом направлении ограничивается кольцом 7. Вытеканию смазки препятствует уплотнение 3, смонтированное в гайке 4, контрящейся винтом 5.
Люнеты применяют в качестве дополнительной опоры при закреплении заготовок, у которых длина выступающей из патрона части составляет 12... 15 диаметров и более. Люнеты подразделяются на неподвижные и подвижные.
Неподвижный люнет (рис. 5, а) устанавливают на направляющих станины станка и крепят планкой 5 с помощью болта и гайки 6. Верхняя часть 1 неподвижного люнета откидная, что позволяет снимать и устанавливать заготовки на кулачки или ролики 4 люнета. Они служат опорой для заготовки и поджимаются к ней винтами 2. После установки заготовки винты 2 фиксируются болтами 3. На заготовке в местах контакта с роликами люнета протачивают канавку.
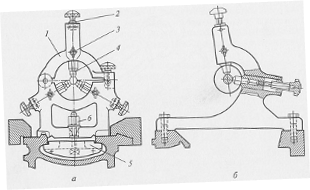
Рисунок 5 – Неподвижный (а) и подвижный (б) люнеты:
1 - откидная часть; 2 - винт; 3 - болт; 4 - кулачки; 5 - планка; 6 - гайка
Подвижный люнет (рис. 5, б) крепится на каретке суппорта и перемещается при обработке вдоль заготовки. Подвижный люнет имеет два кулачка, которые служат опорами для заготовки. Третьей опорой является резец. [ , с. 117]
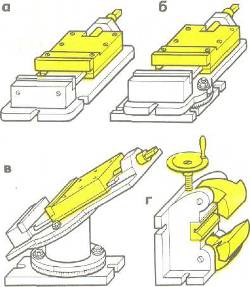
Рисунок 6 – Тиски машинные
Для закрепления заготовок на фрезерных станках большое распространение получили различные по конструкции и размерам машинные тиски (рис. 6). Машинные тиски могут быть простыми неповоротными (а), поворотными (б), корпус которых можно поворачивать вокруг вертикальной оси, универсальными (в), позволяющими осуществлять поворот заготовки вокруг двух осей, и специальными (г) для закрепления в призме валов. Тиски своим основанием крепятся болтами на столе фрезерного станка.
2 Выполнение индивидуального задания – СС20220.40.052
2.1 Подобрать детали из числа деталей изготавливаемых в цехе
2.2 Выполнить чертеж детали
2.3 Выполнить описание детали
Деталь кронштейн СС20220.40.052 относится к деталям типа кронштейн. Габаритные размеры детали 180•152•90мм.
Паз 6 и поверхности 7, 10, 13, 16 имеют шероховатость Rа 12,5 мкм по h16 квалитету точности.
Все фаски (8, 15, 19, 20,, 21, 22, 23, 24, 25, 26, 27, 28) выполнены с шероховатостью Ra 6,3 мкм.
Поверхность 17 является базой В и выполнена по H6 квалитету точности и шероховатостью Ra 0,8 мкм.
Торцы 1 и 3 выполнены по H8 квалитету точности и шероховатостью Ra 1,6 мкм. К ним предъявляется требование, допуск перпендикулярности поверхности, относительно базы В 0,05 мм.