Вагоно-ремонтный завод в Стерлитамаке
Вдоль оси детали расположено отверстие, выполненное по H7 квалитету точности и шероховатостью Ra 0,8 мкм. К этому отверстию предъявляется допуск параллельности отверстия, относительно базы В 0,1 мм.
Поверхность 11 выполнена по H19 квалитету точности и шероховатостью Ra 50 мкм. На этой поверхности имеются 2 резьбовых отверстия и лыска с шероховатостью Ra 6,3 мкм по Н14 квалитету.
На поверхностях 10 и 13 имеются 4 ступенчатых отверстия 9 и 18 выполненных по H14 квалитету точности и шероховатостью Ra 6,3 мкм, и 2 сквозных отверстия выполненных по H7 квалитету точности и шероховатостью Ra 0,8 мкм
Деталь изготовлена из серого чугуна марки СЧ15 ГОСТ 1412-85. [5, c. 67]
Таблица 1 - Химический состав СЧ 20
|
Марка чугуна |
Массовая доля элементов % (остальное Fe) |
Механические свойства | ||||||
| C | Si | Hr | P | S |
δв |
HB | ||
| Не более | МПа | |||||||
| СЧ 15 | 3,3 | 1,4 | 0,7 | 0,2 | 0,15 | 200 | 1700-2410 | |
Анализ детали на технологичность.
Таблица 2 – Анализ технологичности детали
| № поверхности | Квалитет | Шероховатость | Примечание | |
| Rа | ||||
| 1 | 2 | 3 | 4 | 5 |
|
1 2 3 4 5 6 7 8 9 10 11 12 13 14 1 |
10 14 10 7 14 10 16 14 14 16 19 14 16 7 2 |
1,6 6,3 1,6 0,8 6,3 1,6 12,5 6,3 6,3 12,5 50 6,3 12,5 0,8 3 |
6 4 6 7 4 6 3 4 4 3 1 4 3 7 4 |
Торец Плоскость Торец Отверстие Резьбовое отверстие Торец Торец Фаска Отверстие Плоскость Поверхность Резьбовое отверстие Плоскость Отверстие 5 |
|
15 16 17 18 19 20 21 22 23 24 25 26 27 28 |
14 16 7 14 14 14 14 14 14 14 14 14 14 14 |
6,3 12,5 0,8 6,3 6,3 6,3 6,3 6,3 6,3 6,3 6,3 6,3 6,3 6,3 |
4 3 7 4 4 4 4 4 4 4 4 4 4 4 |
Фаска Торец Плоскость Отверстие Фаска Фаска Фаска Фаска Фаска Фаска Фаска Фаска Фаска Фаска |
Определяем коэффициент унификации по формуле:
Ку = ,
(1)
где Qу.э. – количество унифицированных элементов;
Qэ. – общее количество элементов.
Ку =  = 1
Деталь технологична, так как
Ку  0,6,
1 0,6
Находим средний квалитет точности обработки по формуле:
Аср =  , (2)
где  - сумма квалитетов точности;
ni - количество квалитетов точности определенного квалитета;
 - сумма квалитетов точности.
Аср = 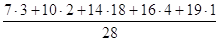 = 13,68
Коэффициент технологичности изделия 13,61, то есть деталь технологична.
Определяем коэффициент точности по формуле:
Кт.ч. = 1 - , (3)
где Аср - средний квалитет точности обработки
Кт.ч. = 1 -  = 0,92
Данная деталь нормальной
точности, так как Кт =0,92; 0,92 0,78
Определяем среднюю шероховатость по формуле:
Бш =  , (4)
где  - сумма классов шероховатости;
ni - количество классов шероховатости определенного класса;
- сумма классов шероховатости.
Бш = 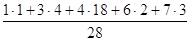 = 4,21
Определяем коэффициент шероховатости по формуле:
Кш = , (5)
где Бш - средняя шероховатость
Кш =  =0,24
Технологичность – возможность изготовления изделия согласно чертежа с минимальными затратами.
Качественная оценка технологичности детали:
- конструкция детали состоит из стандартных и унифицированных элементов и в целом является стандартной;
- деталь изготавливается из стандартной заготовки, полученной методом закрытой штамповки;
- размеры и поверхности детали имеют соответственно оптимальные степень точности и шероховатость;
- физико - химические и механические свойства материала, жесткость
детали, ее форма и размеры соответствуют требованиям технологии изготовления;
- показатели базовой поверхности детали обеспечивает точность установки, обработки и контроля;
- конструкция детали обеспечивает возможность применения типовых и стандартных технологических процессов ее изготовления.
Вывод: исходя из качественной и количественной оценки технологичности можно сделать вывод, что деталь является технологичной, труднообрабатываемой, средней точности.
2.4 Определить способ получения заготовки
Получение заготовки методом литья в кокиль.
 принимаем 9 класс точности и 3 ряд
припусков.
Таблица 3 – Припуск на заготовку в миллиметрах
| Размер по чертежу | Припуск на заготовку | Размер заготовки | Допускаемое отклонение |
|
20 50Н7 50 92,5 138 180 |
3,6+2,8=6,4 3,2•2=6,4 3,2 3,6 3,6•2=7,2 4,0 |
26,4 43,6 53,2 96,1 145,2 188 |
1,6 2 2 2,2 2,4 2,8 |
 2=8
 0,8
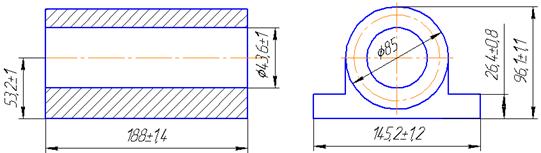
Рисунок 7 – Эскиз заготовки, полученной методом литья в коккиль
Определяем массу заготовки:
 ,
(6)
где V – объем заготовки, м3;
 - плотность чугуна, =7400 кг/м3.
Определяем объем заготовки:
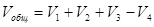 ,
(7)
 ,
(8)
где d – диаметр заготовки, м;
l – длина заготовки, м.
По формуле (8):
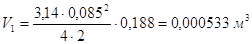
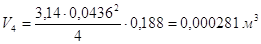
 (9)
где а – длина заготовки, м;
b – ширина заготовки, м;
h – высота заготовки, м.
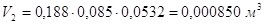
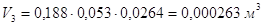
По формуле (7):
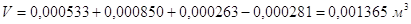
По формуле (6):
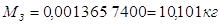
Определим коэффициент использования материала, Ки.м.:
 ,
(10)
где Мд. – масса детали, кг;
Мз. – масса заготовки, кг.
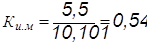
Определяем себестоимость заготовки:
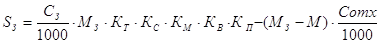 , (11)
где СЗ – базовая стоимость тонны заготовки, СЗ=19230 руб./т.;
МЗ – масса заготовки, кг;
КТ – коэффициент квалитета точности для заготовки, КТ=1 [7]
КС – коэффициент сложности заготовки, КС=1;
КМ – коэффициент, зависящий от марки материала заготовки, КМ=1;
КВ – коэффициент учитывающий массу заготовки, КВ=0,84;
КП – коэффициент серийности, КП=1.
М – масса заготовки, кг;
Сотх - базовая стоимость тонны отходов, СЗ=2500 руб./т.;
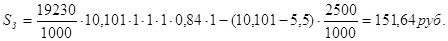
Метод литья в кокиль
 принимаем 12 класс точности и 5 ряд
припусков.
Таблица 4 – Припуск на заготовку
в миллиметрах
| Размер по чертежу | Припуск на заготовку | Размер заготовки | Допускаемое отклонение |
|
20 50Н7 50 92,5 138 180 |
6,2+8,2=6,4 7,0•2=14 7,0 8,2 10,6•2=21,2 10,6 |
34,4 36 57 100,7 159,2 201,2 |
4,0 5,0 5,0 5,6 6,4 7,0 |
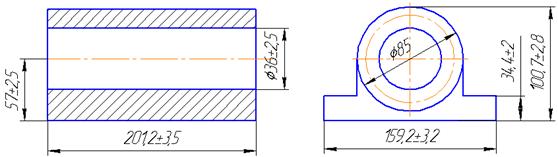
Рисунок 8 – Эскиз заготовки, полученной методом литья в землю
Определяем объемы частей заготовки по формуле (8):
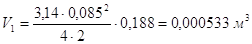
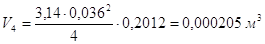
Определяем объемы