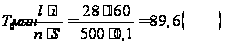Обтачивание цилиндрического валика. Методы обработки изделий из стали
масса заготовки:
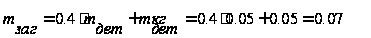
2. Технологический маршрут обработки поверхности Ш24h9 состоит из четырех операций: чернового и чистового обтачивания и чернового шлифования. Все операции производятся в центрах.
4. Технологический маршрут обработки заносим в таблицу. Так же записываем значения элементов припуска, соответствующие заготовке и каждому технологическому переходу.
5. Так как обработка ведется в центрах, погрешность установки в радиальном направлении равна нулю, что имеет значение для рассматриваемого размера. В этом случае величина исключается из основной формулы для расчета минимального припуска, и соответствующую графу можно не включать в расчетную таблицу 1.
6. Суммарное значение пространственных отклонений для заготовки данного типа определяется по формуле
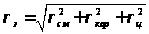
смещение осей поковок:

кривизна заготовок (коробление):

смещение оси заготовки в результате погрешности зацентровки:
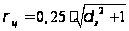
для штампованных
изделий

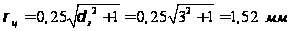
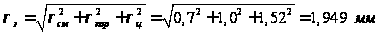 .
Остаточное пространственное отклонение:
после предварительного обтачивания:
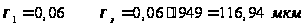 ;
после чистового обтачивания:
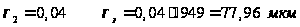 ;
после предварительного шлифования:
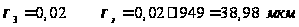 ;
Рассчитаем минимальные значения припусков
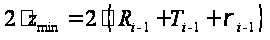
Минимальный припуск:
под предварительное обтачивание
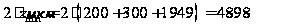 ;
под чистовое обтачивание
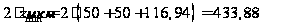 ;
под предварительное шлифование
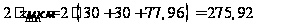 ;
Последовательно определяем расчетные размеры для каждого предшествующего перехода путем последовательного прибавления расчетного минимального припуска каждого технологического перехода, и заносим данные в таблицу:
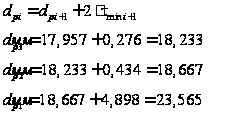
Записываем в соответствующей графе расчетной таблицы значения допусков на каждый технологический переход и заготовку, в графе «Наименьший предельный размер» определим их значения для каждого технологического перехода, округляя расчетные размеры увеличением их значением. Округление производим до того же знака десятичной дроби, с каким дан допуск на размер для каждого перехода.
Наибольшие предельные размеры вычисляем прибавлением допуска к округленному наименьшему предельному размеру:
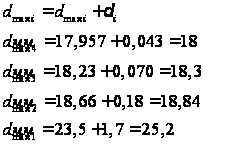
Предельные
значения припусков
 определяем
как разность
наибольших
предельных
размеров и
 – как разность
наименьших
предельных
размеров
предшествующего
и выполняемого
переходов:
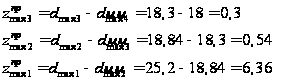
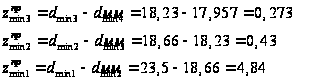
Общие
припуски
 и
 рассчитываем
так же, как и
в предыдущем
примере, суммируя
промежуточные
припуски и
записывая их
значения внизу
соответствующих
граф.
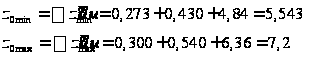
Аналогично проверяется правильность произведенных расчетов и строится схема графического расположения полей припусков и допусков, учитывая в данном случае, что построение производится на наружную, а не на внутреннюю поверхность.
Таблица 1
|
технологические
переходы
обработки
поверхности
|
элементы припуска | расчетный припуск, мкм | расчетный размер, мм | Допуск , мкм | предельный размер, мм | предельные значения припусков, мкм | ||||
|
|
|
|
|
|
|
|
||||
| заготовка | 200 | 300 | 1949 | – | 23,565 | 1,700 | 25,2 | 23,5 | – | – |
| обтачивание предварительное | 50 | 50 | 116,94 | 4898 | 18,667 | 180 | 18,84 | 18,66 | 6360 | 4840 |
| обтачивание чистовое | 30 | 30 | 77,96 | 433,88 | 18,233 | 70 | 18,3 | 18,23 | 540 | 430 |
| шлифование | 10 | 20 | 38,98 | 275,92 | 17,957 | 43 | 18 | 17,957 | 300 | 273 |

 ,
мкм
 ,
мкм
 ,мкм


Для точения внешней поверхности выбираем токарный проходной прямой резец с пластинами из быстрорежущей стали по ГОСТ 18869-73:
 ,
 ,
 ,
 ,
 ,
 .
Для сверления внутреннего отверстия выбираем сверло спиральное с коническим хвостовиком по ГОСТ 10903-77:
 ,
 ,
 .
Для шлифования
выбираем шлифовальный
круг на керамической
связке
 ,
 ,

шлифовальный материал: 1А
зернистость: 50
Задание 4
Квалитет – h9
квалитет паза – Н7


материал: сталь 45
В качестве заготовки предлагается прокат в виде плиты, сортамент выбирается по каталогам из справочников. Исходя из габаритов детали и параметров поверхности – рассчитывают минимальный и максимальный припуск. По стандартной методике припуск разбивают на операционные припуски, строят соответствующую схему с указанием допусков и припусков, определяют геометрические параметры инструментов. Для обработки паза требуется подобрать характеристики, представить эскизы инструмента. Для фрезерной обработки назначить режимы резания, подобрать по справочной литературе оборудование, пронормировать обработку и оформить операционную технологическую карту.
масса готовой детали:
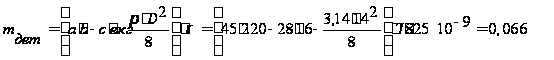
масса заготовки:
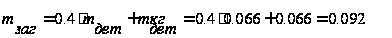
В качестве заготовки выбираем стальной горячекатаный лист толщиной 16 мм, шириной 200 мм и длиной 45 мм.
Для обработки
шпоночного
паза выбираем
цилиндрическую
фрезу
 по ГОСТ 9140-78;
 ,
 .
Глубина
фрезерования
 .
Число проходов:

Подача
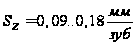 .
Скорость фрезерования:

где
 – диаметр отверстия;
 – частота
вращения фрезы.
Тогда скорость резания будет равна:
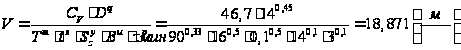
Частота вращения фрезы:
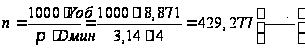
Принимаем

Окружная
сила
 :
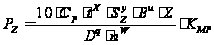
где
 ,
 ,
 ,
 ,
 – показатели
степени зависимости
силы
от глубины
резания
 ,
от подачи
 ,
от ширины
фрезерования
 ,
от диаметра
фрезы
 ,
от частоты
вращения
.
 – поправочный
коэффициент
на окружную
силу и зависимости
от типа фрезы
и материала
режущей части.
 – поправочный
коэффициент
на качество
обрабатываемого
материала.
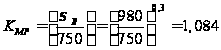

Тогда окружная сила будет равна:
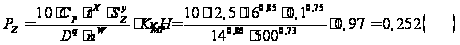
Крутящий момент на шпинделе:
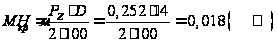
Мощность резания (эффективная):
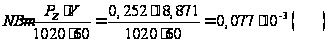
Для фрезерования паза выбираем вертикально-фрезерный консольный станок 6Т104 (рис. 3):
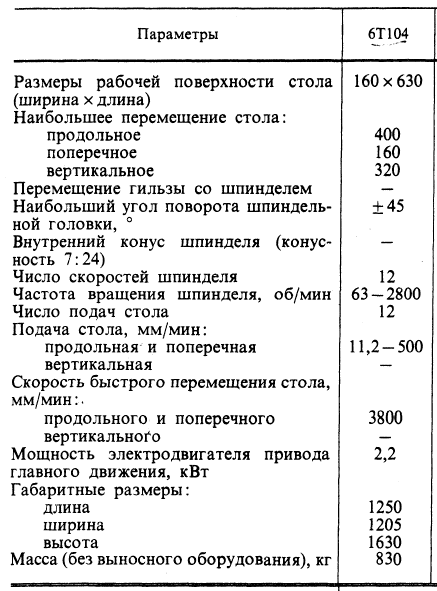
Рис. 3
Расчетная длина пути фрезы равна:

Тогда основное технологическое время будет равно: