Технологический процесс изготовления детали вала
38,0542+0,3078=38,362 (мм) – для чернового точения;
38,362+1,4916=39,8536 (мм) – для заготовки.
dmax=38+0,19=38,19 (мм) – для шлифования;
dmax=38,19+0,39=38,58 (мм) – для чистового точения;
dmax=38,58+0,9=39,48 (мм) – для чернового точения;
dmax=39,48+2,11=41,59 (мм) – для заготовки.
Расчётный номинальный размер проката:
Dзmin=Dдmin+2zomin=38+1,99=39,99 (мм).
Полученный размер округляется в большую сторону до ближайшего по размеру прутка Dзmin=40 мм.
es=+0 ; ei=-0,16.
Dз'min=40-0.16=39,84 (мм)
2zo’min= Dз'min-Dдmin=39,84-38=1.84 (мм)
Проверка расчёта:
Тdзmin-Td=2zomаx -2zomin,
где 2zomаx и 2zomin, - полученные суммы предельных допусков,
Тdз - допуск на изготовление заготовки,
Тdд – допуск на изготовление детали.
2zomаx=2,11+0,9+0,39=3,4 (мм);
2zomin=1,5+0,3+0,19=1990 (мм);
1,6-0,19=3,4-1,99
1,41 мм=1,41мм.
Таким образом, в процессе обработки нашей заготовки целесообразно применить следующие инструменты:
Пила ниточная;
Резец проходной ВК8;
Фреза торцевая Р6М5;
Фреза шпоночная Р6М5;
Сверло центровочное Т15К6
Шлифовальный круг.
|
Элементы припуска, мкм |
Расчётный припуск 2zi min, мм |
Расчётный минимальный размер, мм |
Тd допуск на изготовление, мм |
Принятые размеры по переходам |
Полученные предельные припуски, мм |
|
|
Rz
h
|
dmax dmin | 2zmаx 2zmin | ||||
| Точение черновое | 63 60 24,864 320 | 1,567 | 38,362 | 0,99 | 39,48 38,4 |
2,11 1,5 |
| Точение чистовое | 32 30 1 19,2 | 0,388 | 38,0542 | 0,39 | 38,58 38,1 |
0,9 0,3 |
| Шлифование | 25,5 - 0,02 - | 0,0517 | 38 | 0,19 | 38,2 38 |
0,39 0,19 |
| Прокат | 160 250 414,1 - | - | 38,19 | 1,60 | 41,6 40 | - - |
 ε
3.6 Разработка маршрутного технологического процесса. Выбор технологического оборудования и оснастки
Обоснование последовательности обработки поверхностей заготовки ведут с учетом конструктивных особенностей детали и требований к ее качеству, состава переходов по обработке поверхностей заготовки и ее базирования в технологическом процессе, необходимости термической обработки, условий организации производственного процесса и других.
В начале технологического процесса с заготовки удаляем наибольшие припуски, что способствует перераспределению остаточных напряжений в материале заготовки.
На последовательность и количество этапов обработки поверхностей заготовки влияет термическая обработка, которая неизбежно приводит к деформации заготовки, поэтому операцию «шлифование» выполняем после термической обработки. Так незакаленные поверхности не шлифуют. В конце технологического процесса выполняем промывку и контроль.
Намеченная последовательность обработки поверхностей заготовки позволяет составить маршрут технологического процесса изготовления детали в виде списка переходов с соблюдением последовательности их выполнения.
Маршрутный технологический процесс данной детали представлен в маршрутной карте технологического процесса изготовления детали.
На выбор оборудования влияют следующие параметры:
состав технологического процесса изготовления изделия;
свойства материала обрабатываемой заготовки;
себестоимость изготавливаемого изделия;
требования к качеству детали.
В связи с этим целесообразно применить в процессе обработки нашей заготовки следующее оборудование:
Отрезной станок UE – 100S(CE);
Токарно – винторезный станок 16К20;
Фрезерно – центровальный станок МР78;
Вертикально – фрезерный станок 6Р11;
Кругошлифовальный станок 3М153;
Моечная машина.
Оснастка:
Центра с поводком для установки детали на станках;
Призматические тиски самоцентрирующиеся.
3.7 Назначение режимов резания
Расчёт режимов резания при черновом точении поверхности вала Ж 38,2 мм;
Ж заготовки = 40 мм;
Оборудование: Токарно – винторезный станок 16К20;
Точить поверхность Ж 40 до Ж39 по длине 214 мм;
Число проходов i=1;
Инструмент: резец проходной с механическим креплением трёхгранной пластины твердого сплава Т5К10, размер державки резца 25Ч25, главный угол в плане φ=930, вспомогательный угол в плане φ1=150, передний угол γ=120;
Глубина резания t=0,5 мм;
Подача S=0,4 мм/об;
Скорость резания рассчитывается по формуле:
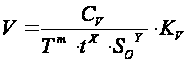 ,
где
согласно табличным значениям, для подачи не более 0.7 и с учетом материала режущей части резца Т5К10:
СV=350
X=0.15
Y=0.35
m=0.2
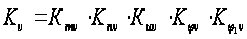 ,
где:
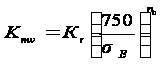 -
поправочный
коэффициент,
учитывающий
влияние материала
заготовки на
скорость резания,
где для ст. 20Х:
 =
800 МПа,
 =1,
 =1.
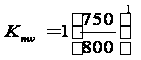 =
0.94;
 -
коэффициент,
учитывающий
влияние поверхности
заготовки;
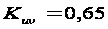 -
коэффициент,
учитывающий
влияние материала
инструмента;
 -
коэффициент,
учитывающий
влияние главного
угла в плане;
 -
коэффициент,
учитывающий
влияние вспомогательного
угла в плане.
Для выбранного резца (φ=930, φ1=150):
=0,7;
=0,87.
Следовательно:
 =
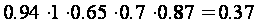
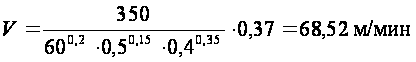
частота вращения шпинделя:
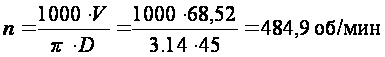
При наружном продольном точении тангенциальная сила резания будет:
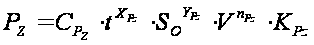 ,
где
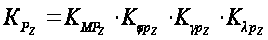 ,
для принятых условий обработки:
 =300;
x=1,0;
y=0,75;
n=-0,15.
Где
 -поправочный
к-т, учитывающий
влияние качества
обрабатываемого
материала на
силовые зависимости;


 -
поправочные
к-ты, учитывающие
влияние геометрических
параметров
резца из твёрдого
сплава при
обработке Ст.
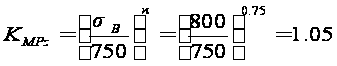
=0,89;
=1,25;
=1,0
n=0,75.
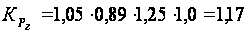
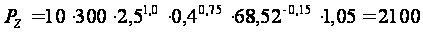 (Н).
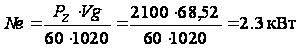
Т.к по паспорту станка Nд=10 кВт, то при n=0,75 на шпинделе NШП =10Ч0,75=7,5 кВт
Следовательно 2,3Ј7,5 кВт, т.е обработка возможна.
Режимы резания для остальных переходов определяем по справочникам:
Операция 010 фрезерно-центровальная
| № | Содержание перехода | t, мм | S, мм/об | n, мин‾№ | V, м/мин | Tо, мин |
| 1 | Фрезеровать торцы | 2 | 0,14 | 1273,885 | 113,04 | 0,09 |
| 2 | Центровать торцы | 2,5 | 0,04 | 2420 | 38 | 0,15 |
Операция 015 токарно-винторезная
Установ 1
| № | Содержание перехода | t, мм | S, мм/об | n, мин‾№ | V, м/мин | Tо, мин |
| 1 | Точить начерно по контуру | 2,0 | 0,23 | 1019 | 160,01 | 0,83 |
| 2 | Точить начисто по контуру | 0,22 | 0,1 | 7308 | 275,4 | 0,54 |
Установ 2
| № | Содержание перехода | t, мм | S, мм/об | n, мин‾№ | V, м/мин | Tо, мин |
| 3 | Точить начерно по контуру | 2,0 | 0,23 | 1019 | 160,01 | 1,08 |
| 4 | Точить начисто по контуру | 0,22 | 0,1 | 7308 | 275,4 | 0,92 |
Операция 020 вертикально-фрезерная
| № | Содержание перехода | t, мм | S, мм/об | n, мин‾№ | V, м/мин | Tо, мин |
| 1 | Сверлить отверстие под фрезу | 4,0 | 0,08 | 1472 | 37 | 0,13 |
| 3 | Фрезеровать шпоночный паз | 1,0 | 0,0462 | 1503 | 47,2 | 0,25 |
Операция 030 круглошлифовальная
| № | Содержание перехода | t, мм | Sкр, мм/мин | Sо, мм/об |
nд, мин‾№ |
nкр , мин‾№ | Vд , м/мин | Vкр , м/мин | Tо, мин |
| 1 | Шлифовать начерно | 0,01 | 35 | 0,006 | 200 | 10000 | 25 | 30 | 0,75 |
| 2 | Шлифовать начисто | 0,01 | 35 | 0,006 | 200 | 10000 | 25 | 30 | 0,7 |
3.8 Нормирование операций
Операция 010 фрезерно-центровальная
Общее основное время на операцию:
T0 = T01 + T02 = 0,09+ 0,15 = 0,24 мин.
Штучное время на операцию определяется:
Tшт = T0 + TВ+ TТ.об + Tорг.об + Tотд
ТВ= 0,33мин – вспомогательное время
Время технического – ТТ.об организационного – Торг.об обслуживания и отдых Тотд составляет 15% от оперативного времени – Топ = То + ТВ
Тшт = 0,24+ 0,33 + 0,9 ( 1 + 15/100) = 1,6 мин
В условиях серийного производства определяется штучно-калькуляционное время:
Тшт.к = Тшт
+
 , мин
Подготовительно-заключительное время Тп.з = 20 мин.
Размер партии деталей определяем укрупненно, исходя из годовой программы выпуска изделий:
n =
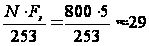 шт
F3 = число дней запаса на складе для обеспечения непрерывности производства;
253 – среднее количество рабочих дней в году.
Штучно-калькуляционное
время: Tшт.к
= 1,6 +
 = 2,28 мин
Операция 015 токарная
Общее основное время на операцию:
T0 = T01 + T02 + T03 + T04 = 1,2+1+0,45+0,2+1+0,8+0,45+0,2=5,3 мин.
Штучное время на операцию определяется:
Tшт = T0 + TВ+ TТ.об + Tорг.об + Tотд
ТВ= 0,33мин – вспомогательное время
Время технического – ТТ.об организационного – Торг.об обслуживания и отдых Тотд составляет 15% от оперативного времени – Топ = То + ТВ
Тшт = 5,3+ 0,33 + 0,9 ( 1 + 15/100) = 6,6 мин
В условиях серийного производства определяется штучно-калькуляционное время:
Тшт.к = Тшт
+
 , мин
Подготовительно-заключительное время Тп.з = 20 мин.
Размер партии деталей определяем укрупненно, исходя из годовой программы выпуска изделий:
n =
шт
F3 = число дней запаса на складе для обеспечения непрерывности производства;
253 – среднее количество рабочих дней в году.
Штучно-калькуляционное
время: Tшт.к
= 6,6 +
=7,2 мин
Операция 025 шпоночно-фрезерная
Общее основное время на операцию:
T0 = T01 + T02 = 1,25+ 1,3 = 2,55 мин.
Штучное время на операцию определяется:
Tшт = T0 + TВ+ TТ.об + Tорг.об + Tотд
ТВ= 0,33мин – вспомогательное время
Время технического – ТТ.об организационного – Торг.об обслуживания и отдых Тотд составляет 15% от оперативного времени – Топ = То + ТВ
Тшт = 2,55+ 0,33 + 0,9 ( 1 + 15/100) = 3,9 мин
В условиях серийного производства определяется штучно-калькуляционное время:
Тшт.к = Тшт
+
, мин
Подготовительно-заключительное время Тп.з = 20 мин.
Размер партии деталей определяем укрупненно, исходя из годовой программы выпуска изделий:
n = 29шт
Штучно-калькуляционное
время: Tшт.к
= 3,9 +
= 4,58 мин
Операция 030 круглошлифовальная
Общее основное время на операцию:
T0 = T01 + T02 = 0,75+ 0,7 = 1,45 мин.
Штучное время на операцию определяется:
Tшт = T0 + TВ+ TТ.об + Tорг.об + Tотд
ТВ= 0,33мин – вспомогательное время
Время технического – ТТ.об организационного – Торг.об обслуживания и отдых Тотд составляет 15% от оперативного времени – Топ = То + ТВ
Тшт = 1,45+ 0,33 + 0,9 ( 1 + 15/100) = 2,8 мин
Подготовительно-заключительное время Тп.з = 20 мин.
Размер партии деталей:
n = 29шт
Штучно-калькуляционное
время: Tшт.к
= 2,8 +
= 3,48 мин
3.9. Контроль точности изготовления вала
Точность изготовления вала проверяют в определенной последовательности: сначала определяют правильность формы поверхностей, затем их геометрические размеры и потом их положения. Такая последовательность необходима для того, чтобы можно было путем исключения погрешностей измерять с наибольшей точностью тот параметр, который необходимо проверить.
Измерительными базами при проверке вала обычно являются поверхности его опорных шеек, которые будучи его основными базами определяют положение всех остальных поверхностей при работе вала в редукторе. Поэтому при проверке вал устанавливают опорными шейками с упором в один торец на призмы контрольной плиты или специальных контрольных устройств. Одна из призм обычно регулируемая по высоте.
Правильность геометрической формы проверяют в нескольких сечениях, перпендикулярных к оси вала: овальность и конусообразность – с помощью скоб с отсчетным устройством (типа СР по ГОСТ 11098-75), а круглость – с помощью кругломера (по ГОСТ 17353-80).
Диаметральные размеры в зависимости от степени точности и их значения проверяют скобами с отсчетным устройством СР (по ГОСТ 11098-75), а также микрометром (цена деления 0,01).
Затем контролируют правильность положения поверхностей относительно оси вращения вала. Отклонение от соосности контролируемой поверхности с осью вращения вала проверяют индикаторами, вращая вал вокруг оси.
Схема измерения соосности двух поверхностей шеек валов относительно общей оси. Величина соосности составляет 0,05 мм.
Заключение
Данная курсовая работа закрепляет, углубляет и обобщает знания, полученные во время лекционных и практических занятий по курсу «Технология машиностроения». В процессе курсовой работы выполняется комплексная задача, в решении которой помогло использование справочной литературы, ГОСТов и таблиц.
В данной работе были разработаны:
Технологический процесс сборки узла;
Технологический процесс изготовления детали.
Была составлена и оформлена технологическая документация:
Маршрутная карта технологического процесса изготовления детали;
Операционная карта и карта эскизов на одну операцию технологического процесса изготовления детали.
Список литературы
Балакшин Б.С. «Основы технологии машиностроения»
Колесов И.М. «Служебное назначение и основы создания машин».
Колесов И.М. «Основы технологии машиностроения».
Гусев А.А., Ковальчук Е.Р., Колесов И.М. «Технология машиностроения».
Баранчукова И.М., Гусев А.А., Крамаренко Ю.Б. «Проектирование технологии».
Косилова А.Г., Мещеряков Р.К. «Справочник технолога-машиностроителя».
Семенов Е.И. «Ковка и штамповка. – М.: Машиностроение, 1986. – 592с.
Сторожев М.В. «Ковка и объемная штамповка стали».
Панов А.А. «Обработка металлов резанием».
Мягков В.Д. «Допуски и посадки, справочник».
Дунаев П.Ф., Леликов О.П. «Расчет допусков размеров».
Долматовский Г.А. «Справочник технолога по обработке металлов резанием».
| ГОСТ3.1404 - 82 Форма 1 |
| Дубл. | ||||||||||||||||||
| Взам. | ||||||||||||||||||
| Подп. | ||||||||||||||||||
| Студент |
МГТУ “СТАНКИН” |
Вал |
|||||||
| Консул. | |||||||||
| Руковод. |
| Зав. каф. | 1 | ||||||||
| Н.контр. |
| М01 | |||||||||||||||||||||||||||
| Код | ЕВ | МД | ЕН | Н.расх | Ким | Код заготовки | Профиль и размеры | КД | МЗ | ||||||||||||||||||
| М02 | |||||||||||||||||||||||||||
| А | Цех | Уч. | РМ | Оп. | Код, наименование операции | Обозначение документа | |||||||||||||||||||||
| Б | Код, наименование оборудования | СМ | Проф. | Р | Ут | КР | КОИД | ЕН | Оп | Кшт | Тп.з. | Тшт. | |||||||||||||||
| 03 | 000 Заготовительная | ||||||||||||||||||||||||||
| 04 | |||||||||||||||||||||||||||
| 05 | 005 Фрезерно-центровальная | ||||||||||||||||||||||||||
| 06 | |||||||||||||||||||||||||||
| 07 | 010 Токарно-винторезная | ||||||||||||||||||||||||||
| 08 | |||||||||||||||||||||||||||
| 09 | 015 Вертикально-фрезерная | ||||||||||||||||||||||||||
| 10 | |||||||||||||||||||||||||||
| 11 | 020 Термическая | ||||||||||||||||||||||||||
| 12 | |||||||||||||||||||||||||||
| 13 | 025 Круглошлифовальная | ||||||||||||||||||||||||||
| 14 | |||||||||||||||||||||||||||
| 15 | 030 Промывочная | ||||||||||||||||||||||||||
| 16 | |||||||||||||||||||||||||||
| МК | |||||||||||||||||||||||||||
| ГОСТ3.1404 - 82 Форма 1 | |||||||||||||||||||||||||||
| Дубл. | ||||||||||||||||||
| Взам. | ||||||||||||||||||
| Подп. | ||||||||||||||||||
| Студент |
МГТУ “СТАНКИН” |
Вал |
|||||||
| Консул. | |||||||||
| Руковод. |
| Зав. каф. | . | 2 | |||||||
| Н.контр. |
| М01 | |||||||||||||||||||||||||||
| Код | ЕВ | МД | ЕН | Н.расх | Ким | Код заготовки | Профиль и размеры | КД | МЗ | ||||||||||||||||||
| М02 | |||||||||||||||||||||||||||
| А | Цех | Уч. | РМ | Оп. | Код, наименование операции | Обозначение документа | |||||||||||||||||||||
| Б | Код, наименование оборудования | СМ | Проф. | Р | Ут | КР | КОИД | ЕН | Оп | Кшт | Тп.з. | Тшт. | |||||||||||||||
| 17 | 035 Контрольная | ||||||||||||||||||||||||||
| 18 | |||||||||||||||||||||||||||
| 19 | |||||||||||||||||||||||||||
| 20 | |||||||||||||||||||||||||||
| 21 | |||||||||||||||||||||||||||
| 22 | |||||||||||||||||||||||||||
| 23 | |||||||||||||||||||||||||||
| 24 | |||||||||||||||||||||||||||
| 25 | |||||||||||||||||||||||||||
| 26 | |||||||||||||||||||||||||||
| 27 | |||||||||||||||||||||||||||
| 28 | |||||||||||||||||||||||||||
| 29 | |||||||||||||||||||||||||||
| 30 | |||||||||||||||||||||||||||
| МК | |||||||||||||||||||||||||||
| ГОСТ 3.1404 – 86 Форма 3 |
| Дубл. | ||||||||||||||||||
| Взам. | ||||||||||||||||||
| Подп. | ||||||||||||||||||
| 1 | ||||||||||||||||||
| Студент |
МГТУ «СТАНКИН» |
||||||||
| Консул. | |||||||||
| Руковод. |
| Зав. каф. | Вал | 000 |
||||||
| Н.контр. |
| Наименование операции | Материал | Твердость | ЕВ | МД | Профиль и размеры | МЗ | КОИД | ||
| Заготовительная | Сталь 20Х | 1 |
| Оборудование, устройство ЧПУ | Обозначение программы | То | Тв | Тп.з. | Тшт. | СОЖ | ||||||||||||||||||||||||||||
| Отрезной станок UE – 100S(CE) | ||||||||||||||||||||||||||||||||||
| Р | ПИ | D или B | L | t | i | S | n | υ | ||||||||||||||||||||||||||
| 01 | А. Установить, закрепить заготовку | |||||||||||||||||||||||||||||||||
| 02 | Призматические тиски | |||||||||||||||||||||||||||||||||
| 03 | 1) Отрезать заготовку от прутка | |||||||||||||||||||||||||||||||||
| 04 | Ниточная пила | |||||||||||||||||||||||||||||||||
| 05 | Б. Снять заготовку, положить в тару | |||||||||||||||||||||||||||||||||
| 06 | ||||||||||||||||||||||||||||||||||
| 07 | ||||||||||||||||||||||||||||||||||
| 08 | ||||||||||||||||||||||||||||||||||
|
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | ||||||||||||||||||||||||||||||||||