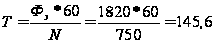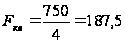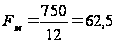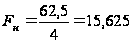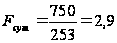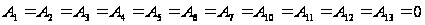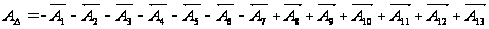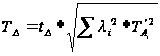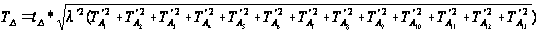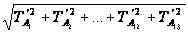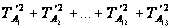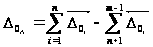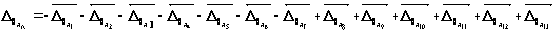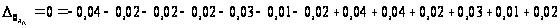Xreferat.com » Рефераты по промышленности и производству » Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала

Введение


Задачей курсовой работы является разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала. Необходимо провести расчёты, связанные с объемом выпуска и на основе этих расчетов определить тип производства.

Далее сформулировать служебное назначение и проанализировать технические требования на шпиндельную бабку. Разработать схему сборки шпиндельной бабки. Произвести выбор сборочного оборудования технологической оснастки. Прономеровать сборочные операции.

На втором этапе необходимо разработать технологический процесс изготовления шлицевого вала. Для этого необходимо сформулировать её служебное назначение и провести анализ технический требований и технологичности конструкции шлицевого вала.

Из разработанного техпроцесса изготовления вала выбрать одну операцию и произвести расчёт режимов обработки.

В результате разработки технологического процесса необходимо обеспечить выпуск продукции требуемого качества, определяемого служебным назначением шпиндельной бабки.

Производственная программа в год составляет 750 штук.

Заданную программу выпуска необходимо выполнить при достижении минимальных денежных и материальных затрат и выполнении всех требований охраны труда.

1. Расчёт технических требований


1.1 Описание работы и служебное назначение изготавливаемого изделия


Шпиндельная бабка служит для передачи крутящего момента с электродвигателя к обрабатываемому изделию. Шпиндельная бабка обладает тремя скоростями, что позволяет вращаться патрону в определённом интервале частот ( об./мин.).

Принцип работы

Электродвигатель передает крутящий момент через клиновые ремни на шкив. Через него начинает вращаться входной шлицевый вал, который базируется в радиально – упорных подшипниках. Дальше крутящий момент передаётся через одно из трёх зубчатых зацеплений на шпиндель, который базируется в радиально – упорных роликовых и радиально – шариковых подшипниках. Эти зацепления обеспечивают 3 рабочих скорости станка.

Шпиндель приводит во вращение патрон и патрон приводит во вращение обрабатываемое изделие. Крутящий момент передаётся на зубчатое колесо 1 через шлицевое соединение, затем через шпоночное соединение на зубчатое колесо 2. Далее через зубчатое соединение между зубчатым колесом 2 и зубчатое колесо 3 , затем через шпоночное соединение на шпиндель.


Расчёты, связанные с годовой программой или объёмом выпуска

P=750 шт.

N=750 шт./год
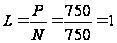

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого валагод

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала мин./шт.


Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала шт./кв.

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала шт./мес.

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала шт./нед.

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала шт./сут.

Исходя из того, что T=145,6 шт./мин. и N=750 шт./год следует, что нам нужно принять мелкосерийный тип производства.


1.2 Анализ технических требований на изготавливаемое изделие


1) Межосевое расстояние в шпиндельной бабке (Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала= 240Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала0,42 мм.).

2) Пятно контакта должно быть не менее 0 – 75% по высоте зуба и 30 – 95% по длине зуба в зависимости от степени зубчатого колеса.

3) Относительная масса шпиндельной бабки не должна превышать 130 кг.

4) Допуск перпендикулярности оси вращения тихоходного вала относительно неокрашенной опорной поверхности корпуса по 10 степени точности ГОСТ 24643.

5) Обеспечить кинематическую точность 45% цилиндрической передачи.

6) Совпадение делительной окружности цилиндрической зубчатой передачи.

2. Технологический процесс изготовления детали


2.1 Выбор метода достижения точности
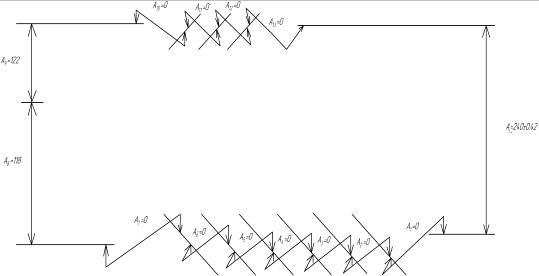

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала


Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала - соосность оси отверстия в корпусе и оси внешнего кольца подшипника.

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала- соосность оси внешнего кольца подшипника и оси внутреннего кольца подшипника.

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала- соосность оси внутреннего кольца подшипника и оси наружной посадочной поверхности диаметра 50k6

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала- соосность оси наружной посадочной поверхности диаметра 50k6 и оси посадочной поверхности шлицевого вала

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала- соосность оси посадочной поверхности шлицевого вала и оси базового отверстия цилиндрического зубчатого колеса со ступицей

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала- соосность оси базового отверстия цилиндрического зубчатого колеса со ступицей и оси базового отверстия цилиндрического зубчатого колеса

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала- соосность оси базового отверстия цилиндрического зубчатого колеса и оси делительной окружности другого зубчатого колеса

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала- расстояние от оси делительной окружности цилиндрического зубчатого колеса до образующей делительной окружности

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала- расстояние от оси делительной окружности цилиндрического зубчатого колеса

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала- соосность оси базового отверстия цилиндрического зубчатого колеса и оси делительной окружности зубчатого колеса с диаметром 66

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала- соосность ос базового отверстия цилиндрического зубчатого колеса и оси посадочной поверхности шпинделя с диаметром 130k6

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала- соосность оси посадочной поверхности шпинделя с диаметром 130k6 и оси подшипника

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала- соосность оси базового отверстия цилиндрического зубчатого колеса и оси делительной окружности зубчатого колеса с диаметром 66

Выбор метода:


Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала=+0,42; Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала=-0,42; Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала;

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала;

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала; Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала; Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала,


где Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала- коэффициент относительного рассеяния размеров составных звеньев.
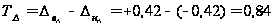

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала.


1) Метод полной взаимозаменяемости

Рассчитаем уравнение равных допусков на все размеры составляющих звеньев:

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала=Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала=Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого валаРазработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала


Вывод: нецелесообразно применять метод полной взаимозаменяемости, т.к. получаются высокие допуски, ведущие к большим затратам и дорогим деталям. Перейдём к методу неполной взаимозаменяемости.

2) Метод неполной взаимозаменяемости
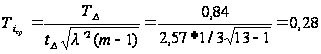

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала


Вывод: согласно расчёту, целесообразно применять данный метод.

Сущность метода: требуемая точность замыкающего звена достигается не у всех объектов, а у заранее условленной части, путем включения в размерную цепь составляющих звеньев без выбора, без подбора, без изменения значений размеров составляющих звеньев.

Преимущества: расширенные допуски на размеры составляющих звеньев, что позволяет сделать экономичным процесс изготовления отдельных деталей.

Недостатки: необходимость 100% контроля изделий, с целью выявления брака; разбор бракованных изделий и повторная сборка; дополнительные затраты.

Область применения: серийное производство, многозвенные размерные цепи, чем больше звеньев в размерной цепи, тем больше степень расширений допусков на размеры составляющих звеньев.


1. Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала;
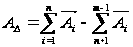
Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала;

240=-0-0-0-0-0-0-0+Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала+0+0+0+0;

240=-0-0-0-0-0-0-0+122+118+0+0+0+0;

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала; Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала

2. Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала;

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала;

0,84=2,57*Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала*Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала;

0,98=Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала;

0,96=Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала.

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала; Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала; Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала; Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала; Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала; Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала; Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала; Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала; Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала; Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала; Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала; Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала; Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала; Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала

3. Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала


Запишем звенья в виде таблицы:

Составляющие

звенья

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала,мм.

Допуски

составляющих

звеньев

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала,мм.

Координаты середины

допуска

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала

Верхний предел допуска

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала,мм.

Нижний предел

допуска

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала,мм.

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса изготовления шлицевого вала

Разработка технологического процесса сборки шпиндельной бабки и технологического процесса
    <div class=

Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.), обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.

Поможем написать работу на аналогичную тему

Получить выполненную работу или консультацию специалиста по вашему учебному проекту
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus. Помогаем в публикации. Правки вносим бесплатно.

Похожие рефераты: