Получение биметаллических заготовок центробежным способом
Рисунок 1.7 - Пригар на поверхности мелющих валков с использованием сыпучей футеровки
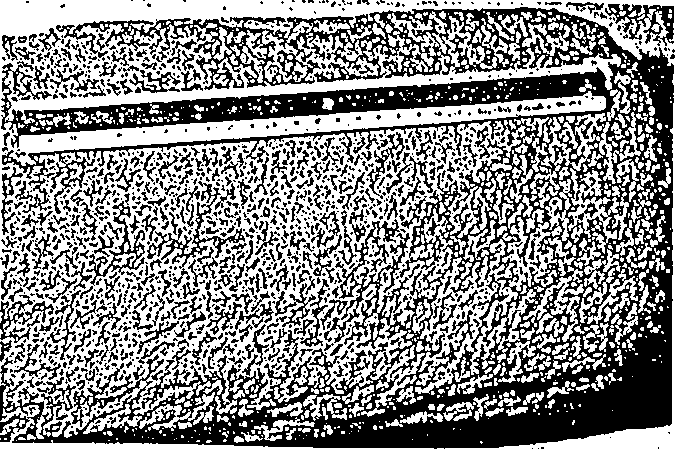
Рисунок 1.8 -Неровности и бугристость на поверхности мельничных валков с использованием сыпучей футеровки
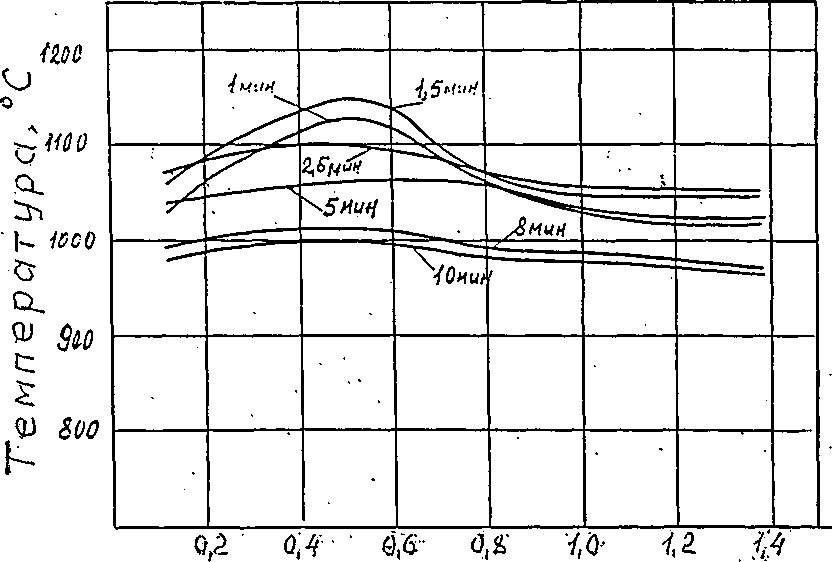
Рисунок 1.9 -Повышение температуры рабочего слоя в месте падения струи металла в форму
Однако, в связи с развитием машиностроения и широкого применения ряда изделий со специальными свойствами, например прокатных валков, валков для пищевой промышленности, труб для машиностроения и др., где необходима строгая равномерность структурных составляющих и физико-механических свойств по длине и сечению изделия, а также чистота их поверхности с низкими припусками на механообработку, сыпучие покрытия должны были уступить свое место отверждаемым покрытиям, удовлетворяющим всем вышеперечисленным требованиям.
Поэтому в настоящей работе вопросу использования отверждаемого теплоизоляционного покрытия уделяется особое внимание.
Появление дефектов в отливке в зоне падения струи металла в форму способствует также распространенный способ заливки металла в направлении оси вращения изложницы.
Исследования гидродинамического состояния жидкого потока во вращающейся форме свидетельствуют о том, что при заливке жидкости в осевом направлении во вращающуюся форму происходит гидравлический удар («прыжок»).
Поэтому участок формы в месте падения струи металла является наиболее опасным с точки зрения разбрызгивания струи и захвата пузырьков воздуха в поток металла.
В работе [35] показано, что при осевом истечении струи металла из заливочного устройства размывание сыпучей теплоизоляции во вращающейся форме можно избежать при соответствующем угле наклона струи по отношению к форме и величине гравитационного коэффициента К > 20.
Однако с увеличением массы заготовок, когда используется более толстый слой сыпучего покрытия 0,004...0,006 м и повышенная скорость заливки металла энергия удара струи металла возрастает и частицы песчаного слоя вымываются более интенсивно, образуя кольцевой слой пригара.
Поэтому изменение способа заливки металла во вращающуюся форму для смягчения воздействия струи на теплоизоляцию является одним из этапов исследования настоящей работы.
Наряду с этим возникает проблема использования тонкостенных водоохлаждаемых изложниц с толщиной стенки 35...40 мм, которые используются при изготовлении биметаллических валков способом центробежного литья.
Такая изложница, интенсивно охлаждаемая водой, работает в режиме передатчика тепла от отливки в окружающую среду и испытывает значительные термоциклические нагрузки в различные периоды технологического процесса, что приводит к снижению ее эксплуатационной стойкости. Кроме этого, в процессе формирования биметаллических заготовок, близких по размерам и составу металла к мельничным валкам, возникают значительные напряжения в отливках из-за высокого перепада температур (400...500°С) между водоохлаждаемой тонкостенной изложницей и отливкой [34], что приводит к появлению трещин в рабочем и внутреннем слоях валка.
В связи с этим возникает задача, связанная с применением толстостенных изложниц, толщина стенки которых (0,12...0,15 м) сопоставима с толщиной стенки отливки. Такая изложница выполняет уже роль аккумулятора тепла, выделяемого отливкой и может не охлаждаться водой.
Одним из распространенных дефектов при литье биметаллических чугунных валков является несваривание металла на границе двух сплавов [34, 36] и, как правило, причиной появления такого дефекта служит отсутствие четких представлений о кинетике затвердевания металла рабочего слоя валка, и невозможность расчета и назначения оптимального температурно-временного режима процесса заливки двух металлов.
При чрезмерно большом интервале между окончанием затвердевания рабочего слоя и началом заливки второго металла, когда рабочий слой полностью затвердел и успел охладиться ниже определенной температуры, наблюдается несваривание слоев.
А при коротком интервале, когда рабочий слой еще не затвердел, при заливке второго металла происходит смешивание двух слоев с проникновением карбидообразующих элементов в сердцевину валка, в связи с чем появляются трудности при расточке отверстия бочки при запрессовке полуосей.
В приведенных работах [34, 36] на основе результатов определения продолжительности затвердевания металла рабочего слоя валка даются рекомендации по улучшению свариваемости рабочего слоя и сердцевины прокатных валков, полученных в тонкостенной водоохлаждаемой изложнице, покрытой изнутри сыпучим теплоизоляционным материалом.
Для обеспечения сваривания двух слоев металла (рабочего слоя из хромоникелевого чугуна и сердцевины из серого) необходимо обеспечить температуру в зоне сваривания равную 1050...1100°С, т.е. на 100...150°С ниже температуры затвердевания легированного чугуна.
При этом необходимо использование флюса для предотвращения образования на внутренней поверхности рабочего слоя пленки окислов, затрудняющей сваривание двух слоев металла.
С этой целью предлагается флюс следующего состава /34/:
силикат натрия (mNa20 • nSiCb) 25%
окись кальция (СаО) 35%
фтористый кальций (CaF2) 25%
бура (Na2B407) 15%
Температура плавления флюса составляет 820°С.
Способы ввода флюса в изложницу, как правило, состоят в его засыпке на струю заливаемого металла при подаче в заливочную чашу [34] или в конце процесса заливки после выхода струи металла из заливочного желоба .
Указанные способы отличаются необходимостью дополнительного использования конструктивных элементов для ввода флюса и отсутствием их надежности, что способствует загрязнению металла неметаллическими включениями.
Особенностью производства двухслойных мельничных валков является значительная (в 1,8...2,1) разница в диаметрах внешнего и внутреннего поверхностного рабочего и внутреннего слоев, поэтому очень важна рекомендация по определению частоты вращения формы.
В большинстве случаев авторы для определения частоты вращения формы, имеют ввиду тонкостенные отливки (трубы, втулки, гильзы) с отношением внешнего и внутреннего диаметров в пределах 1,10... 1,15, как, например, в формуле Константинова Л.С [34]:
 (1.1)
где n - частота вращения формы, мин-1;
р - плотность сплава, г/см3;
r - внутренний радиус отливки, см;
5520 – опытный числовой коэффициент.
Формула (1.1) выведена из предположения, что на свободной поверхности отливки коэффициент гравитации для чугунных заготовок составляет 47.
При изготовлении тонкостенных отливок эта формула дает положительные результаты, но при литье толстостенных заготовок какими являются мелющие валки, ее использование приводит к заниженным значениям гравитационного коэффициента на внутренней поверхности отливки и, как следствие, появлению структурной неоднородности.
Применительно к литью толстостенных заготовок в большей мере подходит расчетная формула Цветненко К.У. для определения частоты вращения стальных заготовок [45].
Однако при изготовлении биметаллических заготовок и эти рекомендации для определения скорости вращения формы не подходят, т.к. не учитывают условий заполнения двух металлов, их вовлечения в круговое движение и продольное перемещение в форме, т.е. особенностей гидродинамического состояния потока, а также тепловых условий, которые, в конечном счете, определяют свойства отливки.
Анализ технологического процесса изготовления двухслойных биметаллических заготовок центробежным способом показывает, что для получения мелющих валков с однородной плотной структурой рабочего слоя, высоким по качеству свариванием двух разнородных металлов рабочего слоя и сердцевины с высокой отбеливаемостью рабочего слоя необходимо решение ряда задач, позволяющих обеспечить:
равномерный теплоотвод от отливки в окружающую среду;
прочное сваривание двух металлов;
плавный и быстрый ввод металла во вращающуюся форму;
замена сыпучего покрытия на отверждаемое;
- усовершенствование ряда элементов конструкции центробежной машины, способствующих эффективному использованию процесса отливки валков.
1.4 Влияние химического состава чугуна на качество рабочего слоя валков
Основным требованием к качеству мукомольных валков, как показали условия их эксплуатации, является высокая износостойкость рабочего слоя, которая во многом обусловлена высокими показателями твердости.
Однако в связи с тем, что на рабочей поверхности мукомольных валков нарезают рифли, к металлу предъявляются требования достаточной вязкости для предотвращения выкрашивания рифлей при эксплуатации валков.
Вместе с тем, как показывают результаты изучения эксплуатации мелющих валков, рифленая поверхность, применяемая на первичных драных системах помола, испытывает повышенные на 20...30% нагрузки по сравнению с валками, имеющими микрошероховатую поверхность, которые используются на конечных стадиях размола.
Поэтому физико-механические свойства рабочего слоя и структура металла, определяемые во многом его химическим составом, должны быть различны, в соответствии с разными служебными требованиями.
Несмотря на это обстоятельство практика производства мелющих валков показывает, что валки, изготавливаемые по одному, устоявшемуся химическому составу, эксплуатируются как на первичном помоле, на драных системах, так и на конечной стадии помола - на размольных системах.
Существующие нормативные документы по изготовлению мукомольных валков регламентируют один состав материала вне зависимости от использования валков в той или иной системе помола, что намного снижает их эксплуатационную стойкость.
Так, например, ГОСТ 2789-59 регламентирует химический состав рабочего слоя валков для нелегированного (белого) и легированного чугунов вне зависимости от особенностей их эксплуатации (таблица 1.2).
Таблица 1.2 - Химический состав рабочего слоя валков
| Тип рабочего слоя | Содержание элементов, мае. % | ||||||
| углерод | кремний | марганец | фосфор | сера | хром | никель | |
| Нелегированный | 3,2-3,7 | 0,4-0,7 | 0,2-0,8 | <0,5 | <0,14 | <0,25 | <0,25 |
| Легированный | 3,4-3,7 | 0,4-0,8 | 0,2-0,8 | <0,5 | <0,14 | <0,35 | 0,5-0,8 |
Нелегированный чугун в качестве рабочего слоя валка используется преимущественно при стационарном литье валков.
Образование белого чугуна связано с высокой скоростью затвердевания его поверхностных слоев, соприкасающихся (через слой краски) с массивной металлической изложницей и образованием перлитно-цементитной структуры.
По мере снижения скорости затвердевания металла в центральных зонах отливки углерод выделяется в виде графита, при этом, чем дальше от наружной поверхности, тем его больше.
Использование белого чугуна в качестве отбеленного слоя на поверхности бочки валка оказалось малоэффективным при их эксплуатации.
Так мукомольные валки, отливаемые в стационарные формы /30/ с глубиной отбеленного слоя до 0,01 м, после одной-двух переточек настолько теряли износостойкость из-за нарастания количества графитовых включений по глубине слоя, что дальнейшее их использование становилось нецелесообразным.
При этом износостойкость валков оказалось весьма низкой и составляла около 50 суток до первой переточки рифлей на драной линии[30].
Поэтому дальнейшие работы были сосредоточены на использовании валков с рабочим слоем из легированного чугуна, что позволило повысить их стойкость до 4 месяцев, хотя и этот срок считается неудовлетворительным, так как не вписывается в годичный период межремонтных работ, установленный на крупных мелькомбинатах.
Дальнейшее совершенствование конструкции мукомольного оборудования и ввод в эксплуатацию в конце прошлого столетия новых конструкций валков, работающих с повышенными удельными нагрузками, потребовал значительного увеличения их износостойкости, а, следовательно, и совершенствования состава материала рабочего слоя валков.
Химический состав легированного чугуна для рабочего слоя валков был несколько скорректирован по сравнению с действующими нормативами по ГОСТ 2789-59/87/(табл. 1.3).
Таблица 1.3 — Химический состав легированного чугуна для рабочего слоя валков
|
Номер технических условий |
Содержание элементов,. % | ||||||
| С | Si | Мп | Р | S | Сг | Ni | |
| ТУ 14-2-241-79 МЧМ СССР | 3,4-3,7 | 0,4-1,0 | 0,3-0,8 | <0,5 | <0,16 | <0,4 | 0,5-1,0 |
Твердость металла такого рабочего слоя из легированного чугуна, имеющего состав, приведенный в таблице 1.3, должна соответствовать 62...72 HSD на расстоянии 0,01 м от поверхности бочки валка, однако это условие на практике часто нарушается.
Наличие хрома и никеля в легированном чугуне обусловлено, наряду с получением заданной твердости, необходимостью повышения прочности и вязкости металла рабочего слоя валков, на поверхности которых нарезаются рифли.
Хром, являясь карбидообразующим элементом, увеличивает глубину отбеленного слоя и повышает его твердость.
В работах [21, 24] показано, что хром способствует увеличению переходной зоны валков, что может сказаться на появлении карбидов в сердцевине бочки валков и затруднении процесса расточки отверстий с торцевых ее поверхностей для запрессовки полуосей.
Никель способствует измельчению перлита, созданию более равномерной структуры чугуна и устранению микропористости отливок в отбеленном слое, легируя феррит и измельчая включения графита, и таким образом способствует повышению их прочности и вязкости [36].
Вместе с тем никель является графитизирующим элементом, поэтому повышение его содержания, по данным работы [21], способствует уменьшению чистоты металла в рабочем слое валка.
Таким образом, легирование чугуна рабочего слоя мелющих валков хромом и никелем обеспечивает получение необходимой твердости, снижает преждевременный выход из строя по причине выкрашивания рифлей, а с другой стороны обеспечивает получение чистого по графиту отбеленного слоя и короткой переходной зоны.
В связи с вышеизложенным совершенствование химического состава материалов валков является актуальной задачей и повышение качества материала рабочего слоя должно осуществляться с учетом особенностей их эксплуатации.
Выводы, цель и задачи настоящей работы
Проанализированы возросшие за последние годы требования, предъявляемые к качеству мелющих валков для пищевой промышленности в области материалов, их физико-механических свойств и конструктивных параметров в зависимости от условий их эксплуатации на современном оборудовании, работающем с высокими удельными нагрузками.
Установлено, что использование традиционного метода изготовления мелющих валков «промывкой» в условиях стационарного литья не удовлетворяет возросшим требованиям пищевого машиностроения по качественным и экономическим характеристикам.
Определено перспективное направление в производстве биметаллических мелющих валков способом центробежного литья с горизонтальной осью вращения путем последовательной заливки металла рабочего слоя и сердцевины, позволяющее гарантировать их эксплуатационные свойства на уровне лучших мировых показателей.
- Выявлены проблемные вопросы по унификации конструктивных элементов центробежнолитых мелющих валков, в частности возможности перехода на серийное изготовление валков с полой бочкой для мельниц отечественного производства.
Из представленных выводов вытекают цель и задачи настоящей работы.
Глава П. МЕТОДИКА ИССЛЕДОВАНИЯ
2.1 Объект исследования и общие методические положения работы
В соответствии с поставленной в работе целью объектом исследования являлись наиболее распространенные в пищевом машиностроении мукомольные валки с диаметром бочки 0,26 м и длиной 1 м.
Учитывая, что технические требования к мелющим валкам, используемым в пищевой промышленности, по основным параметрам — твердости металла рабочего слоя, его структуре, толщине рабочего слоя, составу металла рабочего слоя и сердцевины, а также размерам практически совпадают, допустимо распространить полученные результаты, касающиеся технологии изготовления бочек мукомольных валков.
Изготовление мукомольного валка, также как и всех других мелющих валков, состоит из ряда последовательных операций, которые заключаются в следующем [3, 39]:
отливка двухслойной бочки валка;
первичная механическая обработка бочки с внешней и внутренней поверхности и вырезка кольцевого темплета для определения качества металла у противоположного от начала заливки торца;
механическая обработка бочки с расточкой торцевой поверхности под запрессовку полуосей;
запрессовка полуосей;
механическая обработка полуосей и шлифовка бочки;
балансировка валка;
нанесение микрошероховатости на поверхности бочки валка.
Отливку бочки валков осуществляли в условиях литейного цеха ООО «Орловский литейный завод имени Медведева». Чугун для отливки валков получали соответственно из индукционных тигельных печей емкостью ИCT-0.4.
Из печей чугун выпускали в ковш и передавали в заливочное отделение участка центробежного литья.
Для отливки валков использовали центробежные машины конструкции ЦНИИТМАШ (рис. 2.1).
Заливку осуществляли с помощью заливочного устройства, которое состоит из чаши и литниковой воронки, укрепленных на поворотном кронштейне.
Рабочий слой необходимого состава заливали во вращающуюся форму, строго контролируя его массу для получения необходимой толщины слоя.
Контроль массы заливаемого металла осуществлялся с помощью тензометрических весов марки KGW 5 с точностью показаний ±0,1%.
Первичная механическая обработка бочки валка и отрезка темплета для исследования качества металла производилась на токарном станке.
Толщина вырезанного темплета составляла 0,01 м, а расстояние от торца бочки до вырезаемого места 0,05 м.
Механическая обработка бочки и расточка отверстий под запрессовку цапф осуществлялась на токарных и расточных станках.
Для валков типа А1-БЗН диаметр отверстия под расточку составляет 0,16 м, а глубина 0,2 м с обеспечением необходимой точности размеров с допусками под прессовую посадку для последующей запрессовки цапф.
Запрессовка цапф осуществлялась в холодном состоянии на прессе (модель П6736 объединения «Прессмаш»).
В качестве материала полуосей использовалась сталь марки 45 (ГОСТ 1050-88) или сталь марки 40Х (ГОСТ 4543-71) с твердостью после термообработки HRC = 31.. .36.
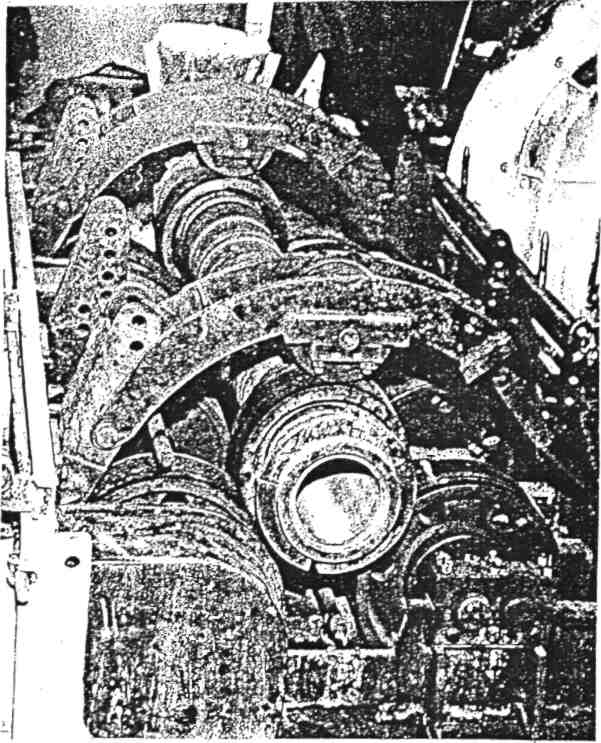
Рисунок 2.1 - Опытная центробежная машина на литейно-металлургической базе ЦНИИТМАШ
2.2 Методы исследования структуры и физико-механических свойств металла отливок
Металлографические исследования проводили на образцах, взятых из темплета, вырезанного в поперечном направлении бочки валка на расстоянии 50 мм от ее торца.
Анализ микроструктуры рабочего слоя и сердцевины валка производили, применяя оптическую и электронную микроскопию на установках МИМ-8 и «Тесла», с помощью которых определяли количество и распределение структурных составляющих, а также дисперсность продуктов распада аустенита.
Дисперсность перлита оценивали по ГОСТ 3443-87.
Твердость металла рабочего слоя и сердцевины валка определяли на образцах, взятых из темплета, вырезанного в поперечном сечении бочки валка.
Твердость чугуна определялась через каждые 5 мм от внешней поверхности мелющего валка.
Твердость определяли на приборе Бринеля при нагрузке 29400 Н путем вдавливания шарика диаметром 0,01 м (ГОСТ 9013-59), а затем представляли по переводным таблицам (Приложение 1) в значениях HSD.
Наряду с этим использовали электронный переносной твердомер ТЭМП-2 на базе микропроцессора конструкции ФГУП «ЦНИИТМАШ» для оценки твердости металла мелющих валков [36].
Для качественной оценки прочности сваривания рабочего слоя металла и металла сердцевины мелющих валков было использовано приспособление, разработанное в ЦНИИТМАШ (рис. 2.2) [34,36].
В корпус установки (1) помещается вырезанный из биметаллического валка темплет (3), который усилием пуансона (2) продавливается.
По характеру излома темплета можно судить о качестве сваривания двух металлов.
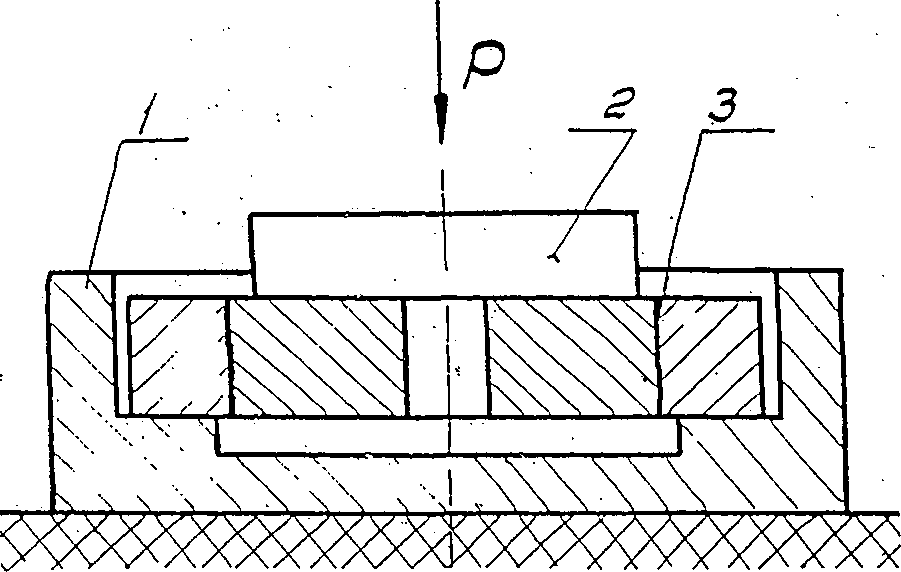
Рисунок 2.2 - Схема устройства для оценки прочности, сваривания двух слоев металла
1 - корпус, 2 - пуансон, 3 - темплет, вырезанный из бочки двухслойного валка
Литейные свойства хромоникелевого чугуна для рабочего слоя валков определялись на специальных приборах и пробах.
Линейная усадка для рабочего слоя определялась на приборе конструкции ЦНИИТМАШ, позволяющем регистрировать процесс усадки с изменением температуры. Запись полученных характеристик производилась на электронном потенциометре ЭПП-04.
Жидкотекучесть хромоникелевого чугуна для рабочего слоя валков определялась с помощью специальной пробы [38].
Выплавку чугуна производили в индукционных печах с использованием стандартных отечественных шихтовых материалов.
Графитизирующее модифицирование осуществляли с применением ферросилиция (FeSi 75%).
Замеры температуры перед выпуском из печи и перед заливкой в центробежную машину осуществляли платино-платинородиевыми термопарами.
Содержание элементов в чугуне определяли рентгеноспектральным, спектральным и химическим методами.
Выводы по главе 2
Разработаны расчетные и экспериментальные методы определения интенсивности охлаждения и продолжительности затвердевания рабочего слоя мелющих валков в условиях поля центробежных сил.
Использованы методы определения прочности сваривания двух металлов - рабочего слоя и сердцевины, позволяющие давать надежную оценку состояния металла в граничной области их соединения.
Использованы различные, в том числе современные методы термографического анализа металла рабочего слоя валка, определения химического состава, структуры металла и др., позволяющие оценить влияние технологических параметров на однородность структуры, глубину рабочего слоя, механические и эксплуатационные свойства валков.
Глава III. ИССЛЕДОВАНИЕ ОСОБЕННОСТЕЙ ФОРМИРОВАНИЯ БИМЕТАЛЛИЧЕСКИХ ЗАГОТОВОК ВАЛКОВ В ПОЛЕ ДЕЙСТВИЯ ЦЕНТРОБЕЖНЫХ СИЛ
3.1 Исследование особенностей процесса затвердевания отливки в массивной изложнице
Значительная часть свойств отливки формируется в процессе затвердевания металла, т.е. перехода его из жидкого состояния в твердое.
На процесс затвердевания отливки оказывают влияние множество факторов, таких как свойства металла и формы, зазор между ними, режим течения металла, интенсивность охлаждения и др.
Учет этих факторов настолько затрудняет общее решение процесса затвердевания, что большинство авторов прибегает к ряду упрощений, например, выделению частных условий литья, когда пренебрегают второстепенными факторами, оставляя решающие из них [43, 45].
В нашем случае наиболее общими признаками классификации литья являются относительные геометрические характеристики системы «отливка-зазор-форма» (рис. 3.1).
Их выбор обусловлен особенностями аккумулирующей способности отдельных элементов этой системы.
Аккумулирующая способность предопределяет то количество теплоты, которую приобретает тело (или потеряет) при изменении его температуры и зависит от массы тела и его теплоемкости.
В работе [43] предлагается при оценке свойств отдельных элементов системы заменить точное значение аккумулирующей способности отливки, зазора и формы их массой, объемом или другими геометрическими характеристиками.
В качестве определяющего размера выделим толщину цилиндрической отливки (рис. 3.2):
Xx=R-r (3.1)
где R- наружный радиус отливки, м;
r- внутренний радиус отливки, м.
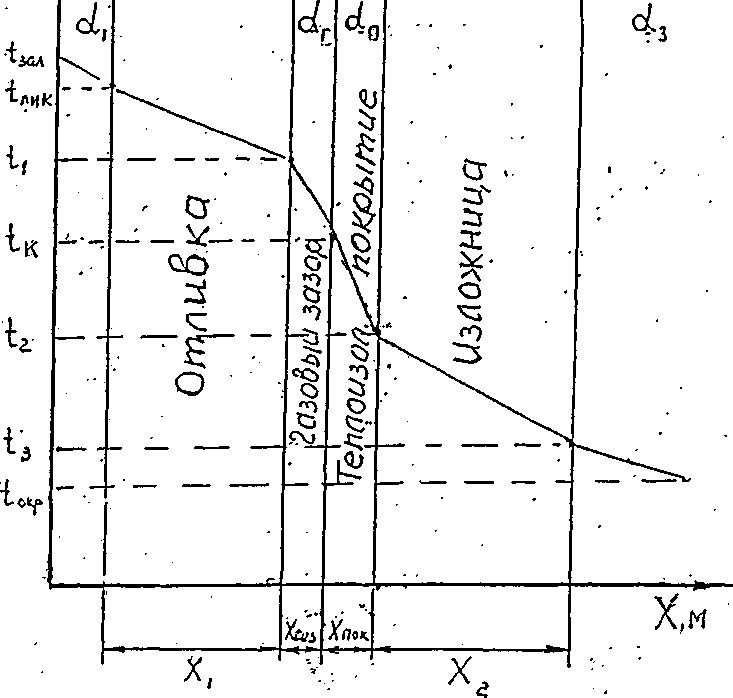
Рисунок 3.1 - Схема распределения температур в системе «отливка-форма»
Толщину зазоров обозначим:
Хпок. и Хгаз
где Хпок. - толщина покрытия, м;
Хгаз. - толщина газовой прослойки. Толщина стенки изложницы Х2:
где Rвнешн.изл. - внешний радиус изложницы, м; r внугр.изл. - внутренний радиус изложницы, м.
В нашем случае используется массивный кокиль (Х2 = 0,14 м, масса 11613 н), аккумулирующая способность которого соизмерима с аккумулирующей способностью отливки.
При этом часть выделившегося тепла при затвердевании отливки будет аккумулирована изложницей, а часть потеряна в окружающую среду.
При рассмотрении данной задачи вносится допущение о пренебрежении количеством теплоты, аккумулированной зазором между отливкой и формой, ввиду ее небольшой величины, при обязательном учете аккумулирующей способности изложницы и потерями тепла в окружающую среду.
Особенность теплового взаимодействия системы «отливка-форма» с учетом превалирующего значения аккумулирующей способности отливки и изложницы заключается в том, что окружающей средой в данном случае для отливки является зазор, т.е. отливка отдает тепло в зазор, как в окружающую среду, а форма прогревается теплом от зазора, играющего роль окружающей среды.
В этом случае процесс затвердевания отливки и прогрева изложницы можно рассматривать как два независимых процесса.
Связь между температурными полями отливки и изложницы в этом случае может осуществляться через среднюю калориметрическую температуру системы tk (рис. 3.3).
Значение средней калориметрической температуры (tK) определяется из уравнения теплового баланса, в котором приравнивается количество теплоты, потерянной отливкой при ее охлаждении от температуры заливки (tjM.) до температуры tk и количеством теплоты, приобретенной изложницей при ее нагреве от начальной температуры до температуры tk [43]:
где G1 - масса отливки, н; G2 — масса изложницы, н;
C1 - удельная теплоемкость металла отливки, Дж/кг-°С;
С2 - удельная теплоемкость металла изложницы, Дж/кг-°С
В реальных условиях литья внешняя поверхность изложницы охлаждается водой (или воздухом), теряя с наружной поверхности количество тепла Q0Kp..
Потери тепла изложницей в окружающую среду Q0Kp. можно определить из уравнения теплового баланса:
где d3 - коэффициент теплоотдачи в окружающую среду;
t2 - температура внешней поверхности изложницы;
tокр. - температура среды, окружающей изложницу;
С- МИН
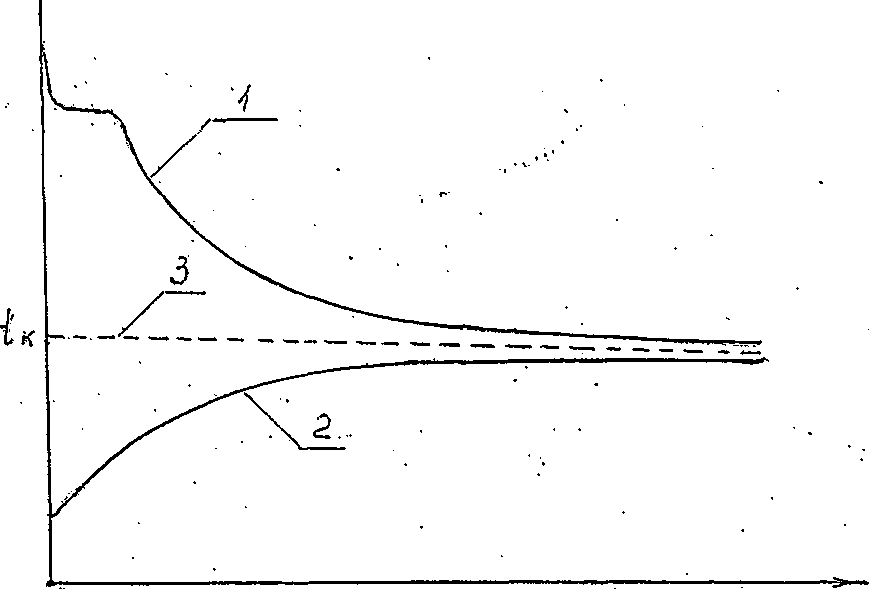
Рисунок 3.2 - Кривые охлаждения отливки - 1 и массивной изложницы - 2, 3 - средняя калориметрическая температура системы F2 - площадь наружной поверхности изложницы, м
Указанная температура используется для оценки затвердевания отливки и прогрева формы.
Для полной оценки теплового состояния отливки и изложницы необходимо знание коэффициента теплоотдачи в зазоре, который находится с учетом термического сопротивления зазора между отливкой и изложницей.
Удельный тепловой поток через зазор составит:
Вт/м2 (3.13)
Это выражение можно представить в преобразованном виде:
Вт/м2 (3.14)
Вт/м2 (3.15)
где - коэффициент теплоотдачи через зазор, Вт/м -°С;
- условный коэффициент теплоотдачи на внешней поверхности отливки, Вт/м2-°С;
- условный коэффициент теплоотдачи на внутренней поверхности изложницы, Вт/(м2-°С).
Значение коэффициента равно /43/:
Представленное выше выражение (3.12) по определению средней калоритмической температуры позволяет оценить тепловое состояние толстостенной отливки, какой в нашем случае является бочка мелющего валка, затвердевание которой осуществляется в массивной изложнице, аккумулирующая способность которой является превалирующей по сравнению с теплоотдачей в окружающую среду.
Указанная способность позволяет с большой достоверностью оценить тепловое состояние отливки с учетом особенностей теплообмена в зазоре между отливкой и изложницей или термического сопротивления зазора, а также коэффициентов теплоотдачи на внешней и внутренней поверхности изложницы.
С учетом полученных зависимостей представляется возможным приступить к определению продолжительности и кинетики затвердевания рабочего слоя бочки мелющих валков.
3.2 Определение кинетики затвердевания рабочего слоя валков
Оценка продолжительности и скорости затвердевания рабочего слоя валков в массивной изложнице необходима для определения временного интервала между окончанием затвердевания рабочего слоя металла и началом заливки металла внутреннего слоя валка, а также ее влияния на физико-механические свойства металла.
Для расчета продолжительности затвердевания бочки валка в поле действия центробежных сил примем следующие значения геометрических и теплофизических параметров [38...40].
Размеры и масса:
di - внешний диаметр заготовки 0,26 м
dj - внутренний диаметр рабочего слоя 0,18 м
di - внутренний диаметр заготовки 0,08 м
L - длина заготовки 1,2 м
Gj - масса металла рабочего слоя 2391 н
Gj - масса металла заготовки 4214 н
Fj - поверхность охлаждения 1,1 м2
D2 - внешний диаметр изложницы 0,504 м
D2 - внутренний диаметр изложницы 0,264 м
G2 - масса изложницы 11613 н
ХПок - толщина теплоизоляционного покрытия 0,002 м
Термофизические коэффициенты:
Yi - удельный вес чугуна (жидкого) 68600 н/м
С - удельная теплоемкость жидкого чугуна 837,4 Дж/кг-°С
Ci - удельная теплоемкость материала отливки 753,6 Дж/кг«°С
С2 - удельная теплоемкость материала изложницы 481,5 Дж/кг-°С
X - коэффициент теплопроводности отливки 37,21 Вт/м«°С
Xпок. - коэффициент теплопроводности покрытия 0,7234 Вт/м-°С
р - удельная теплота кристаллизации 267929 Дж/кг.
Температуры:
Lикв. - температура ликвидус 1270°С
W - температура солидус 113 0°С
t2 - начальная температура изложницы 180°С
W ~ температура заливки чугуна 1350°С
Рабочий слой мелющего валка из хромоникелевого чугуна с химическим составом:
С = 3,2...3,4%, Si = 0,35...0,45%, Мп = 0,5...0,6%, S < 0,10%, Р < 0,15%, Сг = 0,3...0,4%, Ni = 0,6...0,8%.
Внутренняя поверхность изложницы покрывается теплоизоляционной смесью, состоящей из кварцевого песка марки КО 16 в количестве 95% и связующей смолы СФП-011Л в количестве 5%.
Продолжительность затвердевания рабочего слоя бочки валка (т) состоит из трех периодов:
т = т1+т2+т3 сек. (3.20)
где m1 - период заливки металла, сек;
m2 - период отвода теплоты перегрева, сек; mз - период затвердевания металла, сек.
Первая стадия формирования определяется продолжительностью течения металла, которая из практических данных соответствует времени m1 = 0,15 сек.
Во второй стадии, благодаря естественной конвекции, температура металла по сечению жидкого металла выравнивается при незначительной интенсивности охлаждения.
В этом случае величиной газового зазора можно пренебречь.
Продолжительность отвода теплоты перегрева х2 определяется по формуле [43]:
после подстановки исходных данных получим:
2391-837,4(1350-1270)
9,8-1,1-361,7(1350-407)
При этом интенсивность охлаждения отливки составляет:
Третья стадия охлаждения отливки (затвердевание) характеризуется образованием газовой прослойки между нею и формой.
Толщина газового зазора определяется из выражения /43/:
где ат - коэффициент линейного расширения твердого металла 1/°С;
tкр-температура кристаллизации, °С.
Примем для чугуна значение ат = 10 • 4 • 10"* 1/°С.
Температура tKp определится из выражения:
Величина tK определяется по формуле (3.12) при Q0Kp = О
Произведем оценку влияния внешнего охлаждения Q0Icp изложницы на величину tK =3,14x0,504x1,2 = 1,9м2
где - коэффициент теплоотдачи на внешней поверхности изложницы, вращающейся в воздушной среде, Вт/(м • °С)
Значение В = 2,4 при температуре стенки изложницы 180°С определяем из графика [25]
W = окружная скорость - 16 м/сек
Таким образом, эффект от внешнего охлаждения массивной изложницы практически ничтожен (0,4%), вследствие малой интенсивности теплообмена на ее наружной поверхности.
После подстановки найденных значений в формулу (3.22) получим: Хгаз=10,4-10-6(1200-552)-0,13 = 0,0008м.
Образование газового зазора толщиной 0,0008 м соответствует температуре металла, равной 552°С. В процессе охлаждения отливки величина газового слоя изменяется от нуля до найденного значения 0,0008 м. Поэтому средняя за процесс величина газового слоя может быть приближенно принята равной 0,0004 м.
Учитывая, что в поле действия центробежных сил усадка отливки затруднена [50], примем в расчетах (при = 100) величину газовой прослойки равной 50% от расчетной, т.е. Х^. = 0,0002 м.
Значение составляет 0,058 Вт/(м2 °С).
Величина Bi = 0,174 соответствует средней интенсивности теплообмена, поэтому продолжительность затвердевания отливки в нашем случае можно определить с помощью разности критериев Фурье [43]:
где — толщина затвердевающей зоны по сечению отливки, м;
- толщина жидкой зоны, м;
а = коэффициент температуропроводности, {а = 10,6 • Ю-6 м2 /сек ) /43/. Принимая значения = 1 при полном затвердевании отливки и 0 при отсутствии жидкой фазы, получим:
Таким образом величина т3 = 255 + 44 = 299 сек, а с учетом продолжительности заливки (г = 15 сек) общая продолжительность затвердевания рабочего слоя бочки валка составит 314 сек (5,23 мин).
Наряду с расчетным методом оценки продолжительности затвердевания рабочего слоя валков в работе использовали экспериментальный метод путем погружения жидкого свинца во вращающуюся форму с затвердевающим металлом.
Опыты проводили на центробежной машине конструкции ЦНИИТМАШ на отливках с внешним диаметром 0,26 м и внутренним 0,12 м.
Заливка металла рабочего слоя валка производилась при частоте вращения формы, соответствующей гравитационному коэффициенту = 100.
Температура заливки составляла 1350°С, продолжительность заливки металла ~ 15 сек. Толщина теплоизоляционного покрытия составляла 0,001, 0,002 и 0,003 м.
Свинец нагревали до 600...650°С и путем его ввода во вращающуюся форму заливали в кристаллизующийся металл в три приема через определенный интервал времени.
Масса заливаемого свинца составляла за один прием 1 кг.
После охлаждения отливки и ее извлечения из формы ее разбивали на копре и на изломах производили замеры расстояния полосок свинца от внешней поверхности.
На рис. 3.9 показано, что свинец, введенный через 1,3;