Получение биметаллических заготовок центробежным способом
Аналогичным образом проведены опыты по определению продолжительности затвердевания рабочего слоя валка с использованием теплоизоляционного слоя толщиной 0,001 и 0,0035 м.
Результаты экспериментальных данных, полученных при использовании ввода свинца во вращающуюся форму для оценки кинетики затвердевания рабочего слоя валка при различной толщине теплоизоляционного слоя приведены в табл. 3.4 и на рис. ЗЛО.
На рис. 3.10 также обозначены расчетные данные по продолжительности затвердевания рабочего слоя отливки.
Анализ полученных результатов свидетельствует о близкой сходимости расчетных и экспериментальных данных, что позволяет с высокой степенью надежности пользоваться расчетными методами для определения временных параметров интервала между заливками двух металлов.
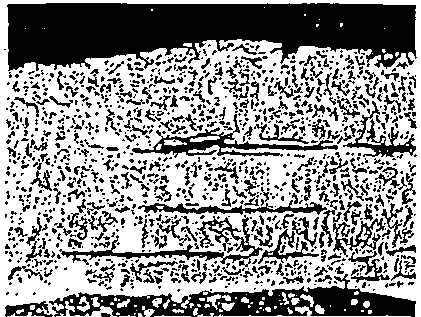
Рисунок 3.9 -Поперечный излом стенки отливки с прослойками свинца после его ввода через 1,3; 2,5 и-3,8 мин.
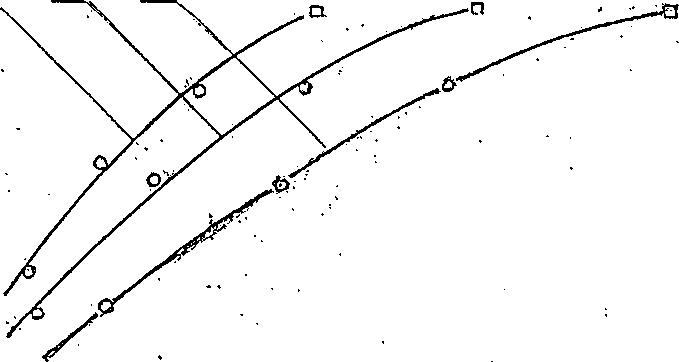
Рисунок 3.10 – Кинетика затвердевания рабочего слоя валка при различной толщине теплоизоляционного покрытия
Таблица 3.4 - Влияние толщины слоя покрытия на скорость затвердевания рабочего слоя валка
|
Толщина слоя теплоизоляционного покрытия, м |
Граница кристаллизации от внешней поверхности отливки,м |
Продолжи-тельность нарастания твердой корки металла, мин |
Линейная скорость затвердевания, мм/мин |
Средняя скорость затвердевания, мм/мин |
| 0,001 | 0,018 0,026 0,034 0,040 | 1,3 2,0 2,8 3,8 | 13,8 13,0 12,0 10,5 | 10,52 |
| 0,002 | 0,015 0,026 0,034 0,040 | 1,3 2,5 3,8 5,2 | 11,5 10,4 9,0 7,7 | 7,65 |
| 0,0035 | 0,015 0,025 0,033 0,040 | 2,0 3,5 5,0 6,8 | 7,5 7,2 6,6 6,9 | 5,88 |
Таким образом с помощью расчетного метода определена и экспериментально подтверждена кинетика и общая продолжительность затвердевания рабочего слоя валка, а также зависимость теплообменных процессов в системе «отливка - зазор - изложница» от толщины и свойств теплоизоляционного слоя на внутренней поверхности изложницы.
Выбранный интервал толщины теплоизоляционного покрытия 0,001...0,0035 м является наиболее характерным для отливки бочки пищевых валков, а полученные при этом закономерности позволяют в дальнейшем устанавливать взаимосвязи между кинетикой затвердевания и свойствами металла для последующего определения технологических параметров литья.
3.3 Влияние скорости затвердевания на свойства металла рабочего слоя валков
Влияние скорости затвердевания на качество чугунных отливок является одним из решающих факторов технологического процесса.
Для рабочего слоя валка наиболее характерным является изменение его структуры и твердости под влиянием различной скорости затвердевания металла, которая для массивных изложниц в основном зависит от толщины слоя покрытия.
Исследования проводились на трех отливках, полученных при одинаковых температурах заливки металла с толщиной слоя покрытия 0,001, 0,002 и 0,0035 м.
Влияние толщины покрытия и скорости затвердевания отливки на твердость металла, глубину отбеленного слоя и его структурные характеристики представлены в таблице 3.5 и на рис. 3.11. Твердость и характеристики микроструктуры определялись на расстоянии 0,005 м от поверхности отливки.
Величина средней скорости по расчетным и экспериментальным данным составляет 10,52, 7,65 и 5,88 мм/мин соответственно толщине слоя теплоизоляционного покрытия 0,001, 0,002 и 0,0035 м.
Таблица 3.5 — Влияние скорости затвердевания на твердость и структуру металла
| № плавок | Толщина слоя покрытия, м |
Средняя скорость затвердевания, мм/мин |
Глубина отбеленного слоя, м |
Твердость, HSD | Характеристика микроструктуры |
| 1050 | 0,001 | 10,52 | 0,030 | 73,71,74 |
В/бейнит, н/бейнит, троостит, цементит 47%, зерно мелкое |
| 1063 | 0,002 | 7,65 | 0,025 | 70,68,69 |
В/бейнит, н/бейнит, троостит, цементит 40%, зерно мелкое |
| 1071 | 0,0035 | 5,88 | 0,012 | 64, 62,63 | В/бейнит, троостит, цементит 20%, зерно крупное |
Анализ полученных результатов свидетельствует о том, что с понижением скорости затвердевания падает твердость рабочего слоя, уменьшается глубина отбеленного слоя и ухудшаются характеристики микроструктуры металла.
С повышением средней скорости затвердевания металла рабочего слоя валка величина твердости, при толщине слоя в 0,002 м, принимает значения, удовлетворяющие техническим условиям (68...71 HSD).
При значениях средней скорости, соответствующей толщине слоя 0,001 м, твердость металла приближается к верхним значениям технических условий, а при толщине слоя 0,0035 м - к нижним, поэтому наиболее приемлемой в плане стабильного получения нужной твердости является толщина слоя 0,002 м.
При уменьшении скорости затвердевания структура металлической матрицы заметно грубеет. Включения цементита и перлита становятся крупнее. При этом общее количество цементита уменьшается: так, если при толщине покрытия 0,001 и 0,002 м, количество свободного цементита составляет 47 и 40% соответственно, то при толщине слоя покрытия 0,0035 м - 20%.
Для удовлетворения необходимой твердости и глубины отбеленного слоя рабочего слоя валка наиболее приемлемой является скорость затвердевания, соответствующая толщине слоя покрытия 0,002 м.
Выводы по 3 главе
Установлено, что течение жидкого металла во вращающейся форме имеет турбулентный характер, а параметры потока зависят от частоты вращения формы и линейной скорости нарастания толщины его слоя.
Показано, что на структуру отливки влияет продолжительность приобретения металлом частоты вращения равной частоте вращения формы.
Чем продолжительнее этот процесс, тем грубее микро- и макроструктура чугуна, тем больше вероятность образования дефектов на стыке металла рабочего слоя и сердцевины валка.
Показано, что для удержания в круговом вращении большого по толщине слоя жидкости требуются более высокие скорости вращения, а с увеличением гравитационного коэффициента до значений 100...110 на внутренней поверхности рабочего слоя толщиной 0,026...0,050 м продолжительность выравнивания угловых скоростей жидкости и формы минимизируется.
Установлено, что при боковой заливке жидкости выравнивание угловых скоростей потока с толщиной слоя 0,026...0,050 м и формы сокращается на 20...25% по сравнению с продольной заливкой.
Экспериментально и расчетным методом определена скорость затвердевания рабочего слоя мелющих валков из хромоникелевого чугуна в условиях теплоотвода через массивную изложницу, полностью аккумулирующую тепло отливки.
Показано влияние толщины теплоизоляционного покрытия на внутренней поверхности изложницы и скорости затвердевания металла на его твердость, глубину отбеленного слоя и структурные характеристики чугуна.
Глава IV. ИССЛЕДОВАНИЕ И РАЗРАБОТКА ТЕХНОЛОГИИ ИЗГОТОВЛЕНИЯ ЗАГОТОВОК МЕЛЮЩИХ БИМЕТАЛЛИЧЕСКИХ ВАЛКОВ
4.1 Исследование и выбор параметров формы для отливки мелющих валков
Вращающаяся форма, в которой происходит заливка и распределение металла, его затвердевание и формирование основных свойств заготовки, является определяющим звеном технологического процесса получения двухслойных заготовок.
Форма состоит из изложницы с крышками и теплоизоляционного покрытия на ее внутренней поверхности и функционально связана с заливочным устройством, предопределяющим расходные и термовременные характеристики вводимого в нее расплава.
От состояния каждого из элементов формы, их теплофизических и геометрических характеристик зависит характер распределения металла, интенсивность его охлаждения и, в конечном счете, основные свойства изделия.
Поэтому выбору материала и геометрических размеров формы в работе придается первостепенное значение.
В отличие от применяемых для производства трубных заготовок тонкостенных изложниц с интенсивно охлаждаемой внешней поверхностью, при отливке валков широко используются толстостенные изложницы, соизмеримые по массе и размерам стенок с ее бочкой [21.. .25].
Как показано в главе 3 теплообмен между отливкой и массивной изложницей принципиально отличается от теплообмена при тонкостенной изложнице, играющей роль передатчика тепла от отливки в окружающую среду, а при массивной изложнице она играет роль аккумулятора выделяемого отливкой тепла.
Поэтому с учетом соизмеримости толщины стенки мелющих валков в пределах 0,09...0,11 м с толщиной стенки изложниц для последних она составляет 0,10...0,13 м.
Длина изложницы увеличивается по сравнению с длиной бочки валка на 20% в связи с необходимостью вырезки темплета толщиной ~ 0,015 м в поперечном сечении бочки для определения твердости и структуры металла, а также удаления дефектного металла со структурой торцевого эффекта.
Таким образом, длина изложниц составляет 1,2 /, где / - длина бочки валка.
В качестве материала изложниц рекомендуется сталь марки 35Л, подвергнутая термообработке по режиму гомогенизирующего отжига /31/:
нагрев до 880...900°С со скоростью 50...60°С/ч, выдержка при этой температуре (5 мин на 1 мм сечения);
охлаждение с печью до 200°С;
охлаждение на воздухе.
Эксплуатационная стойкость стальных изложниц достигает 260...290 наливов.
4.2 Оптимизация состава и способа нанесения теплоизоляционного покрытия на внутреннюю поверхность изложницы
Использование широко применяемого на практике метода покрытия внутренней поверхности изложницы сыпучими теплоизоляционными покрытиями в виде кварцевого песка [17, 18, 45], наряду с преимуществами -простота ввода во вращающуюся форму и его распределения в ней, имеет ряд существенных недостатков, основным из которых является наличие пригара на поверхности отливки, засорение песком материала отливок и появление неровностей на их поверхности, что отрицательно сказывается на качествo заготовок.
Поэтому в работе рассмотрена возможность использования в качестве теплоизоляционного покрытия тех же сыпучих материалов (кварцевый песок), но со связующими добавками, например пульвербакелита, представляющего собой смесь размолотой новолачной смолы с уротропином, которая при нагреве превращается в резольную быстротвердеющую смолу.
Необходимая для спекания пульвербакелита температура изложницы составляет 200...220°С и обеспечивается за счет тепла ранее отлитой заготовки валка, а для начальной плавки за счет подогрева изложницы в термопечи.
Для определения необходимой толщины отвердевающего покрытия на внутренней поверхности изложницы исходили из условий, обеспечивающих получение отливок необходимой твердости и структуры, а также без литейных дефектов типа трещин, спаев и неслитин.
Для выполнения указанных условий одним из основных требований к покрытию является обеспечение возможности распределения во время заливки металла во вращающейся форме без существенных тепловых потерь, т.е. покрытие должно обладать таким термическим сопротивлением, при котором продолжительность отвода теплоты перегрева была бы больше, чем продолжительность заливки металла рабочего слоя валка.
Продолжительность заливки металла рабочего слоя валка диаметром бочки 0,25x1,0 м массой 2391 н составляет 15 сек, что соответствует скорости заливки 160н/сек.
Продолжительность отвода теплоты перегрева в зависимости от термического сопротивления покрытия, а, следовательно, и толщины ее слоя определяли по формуле (3.21), представленной в главе 3.
Исходные данные для расчета составляли:
d = 2391 н, Ci = 837,4 дж/(кг-°С), U = 1350°С, tmK = 1270°С, F, = 1,1 м2,
tK = 407°C.
Величину коэффициента теплоотдачи определяли применительно к различным толщинам покрытия:
X, = 0,001 м, Х2 = 0,002 м, Х3 = 0,003 м и Х4 = 0,004 м.
Соответственно коэффициент теплоотдачи для разных покрытий составляет:
После подстановки полученных данных в формулу (3.21) расчетное время отвода теплоты перегрева металла составит:
Xi = 22 сек, Тг = 44 сек, т3 = 66 сек, Т4 = 88 сек.
Представленные на графике данные (рис. 4.1) свидетельствуют о том, что толщина теплоизоляционного слоя должна находиться в пределах 0,0015...0,0025 м для гарантированного предотвращения от дефектов на поверхности отливки.
При меньших значениях толщины покрытия менее 0,0015 м продолжительность теплоотвода невелика и металл в процессе течения может затвердеть, образуя спаи.
Наряду с этим повышается твердость металла свыше значений 72 HSD, что приводит к скалыванию рифлей при их нарезке.
При значении толщины покрытия свыше 0,0025 м продолжительность отвода теплоты перегрева существенно возрастает и ухудшаются качественные характеристики металла бочек валка, при этом твердость рабочего слоя снижается ниже уровня технических требований (< 62 HSD). Поэтому выбор толщины слоя покрытия 0,002 м (среднее из крайних значений) представляется оптимальным.
Способ нанесения теплоизоляционного слоя на внутреннюю поверхность вращающейся формы, наряду с составом и толщиной теплоизоляционного покрытия, также предопределяет качество литья.
От способа ввода покрытия в изложницу зависит наличие неровностей на поверхности покрытия, а, следовательно, и на поверхности отливки, что ведет к неравномерному теплоотводу от отливки в окружающую среду, появлению неравномерной твердости, а также к повышению припуска на механическую обработку поверхности отливки.
Исследования, проведенные в настоящей работе, по определению качества поверхности теплоизоляционного материала на внутренней поверхности изложницы, заключались в изучении следующих параметров засыпки:
частота вращения изложницы;
направление засыпки по отношению к направлению вращения формы;
длительность вращения формы с покрытием;
длительность проворачивания пескосыпа с покрытием.
Опыты проводились с использованием вращающейся изложницы с горизонтальной осью вращения диаметром 0,28 м.
Нанесение теплоизоляционного покрытия на внутреннюю поверхность вращающейся изложницы осуществляли с помощью цилиндрического пескосыпа с прорезью по образующей для высыпания смеси.
Оценка состояния поверхности покрытия при различной частоте вращения изложницы приведена в табл. 4.1.
Анализ экспериментальных данных, представленных в табл. 4.1, показывает, что с повышением частоты вращения изложницы волнистость на поверхности покрытия уменьшается вследствие того, что длительность сдвига частиц при взаимодействии с поверхностью изложницы сокращается и при частоте вращения 700 об/мин и выше поверхность покрытия становится ровной.
Таблица 4.1 — Состояние поверхности покрытия при различной частоте вращения изложницы
| Частота вращения, об/мин | Гравитационный коэффициент | Толщина слоя, м | Состояние поверхности |
| 500 | 39 | 0,002 | Волнистость (высота 0,001 м) |
| 600 | 56 | 0,002 | Мелкие волны |
| 700 | 76 | 0,002 | Ровная поверхность |
| 800 | 100 | 0,002 | Ровная поверхность |
Направление засыпки по отношению к вращению формы (по ходу или против) также влияет на волнистость поверхности покрытия.
При засыпке песчаного покрытия против хода вращения изложницы, как показали опыты, волнистость увеличивается.
Длительность вращения изложницы с песчаным покрытием толщиной 0,002 м в течение 10, 20 и 30 мин не оказала влияния на состояние поверхности покрытия.
С увеличением длительности проворачивания пескосыпа с покрытием в течение 2, 5, 8 и 10 сек поверхность покрытия становится ровной при времени засыпки 8 сек и более.
Таким образом поверхность теплоизоляционного покрытия становится ровной при соблюдении следующих параметров засыпки:
частота вращения формы > 700 об/мин;
направление вращения пескосыпа - по ходу вращения изложницы;
длительность проворачивания пескосыпа - > 8 сек.
Количество засыпок теплоизоляционного покрытия (к), производимого из пескосыпа на внутреннюю поверхность вращаемой изложницы, рассчитывали исходя из равенства объема покрытия необходимой толщины слоя (8) в изложнице и объема покрытия, подаваемого из пескосыпа с заданным диаметром (рис. 4.2):
Для практического удобства использования полученной формулы приравняем значение R + r&D (D - внутренний диаметр изложницы), тогда выражение 4.2 примет вид:
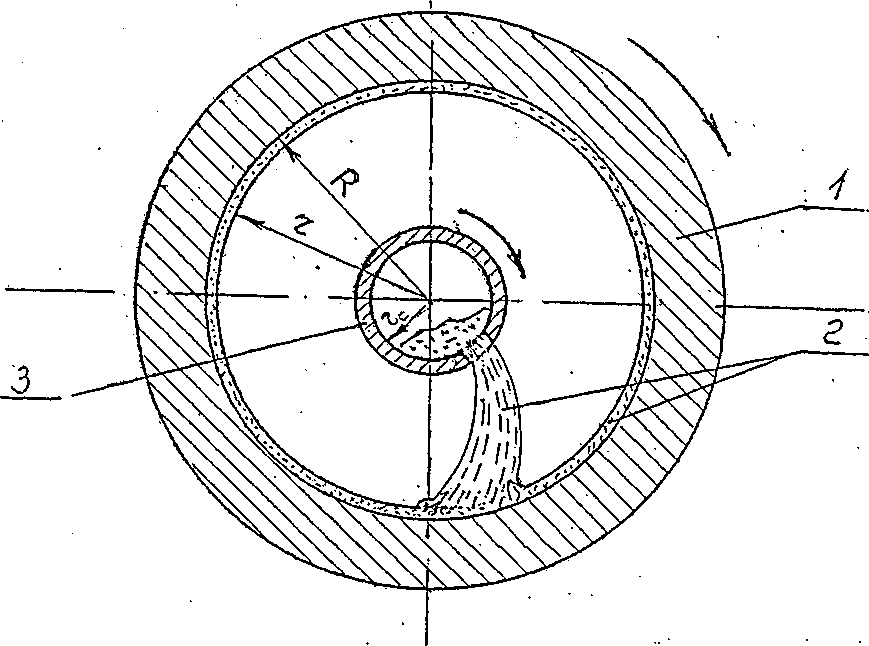
1 - изложница, 2— теплоизоляционное покрытие, 3 - пескосып
Рисунок 4.2 - Схема засыпки теплоизоляционного покрытия на внутреннюю поверхность изложницы
4.3 Совершенствование конструкции заливочного устройства для отливки валков
Заливочное устройство для отливки валков выполняет важную функцию при формировании основных свойств заготовки и, прежде всего, обусловливает скорость заливки металла, температурный режим заливки и характер ввода металла в форму.
При изготовлении полых отливок значительное распространение получила конструкция заливочного устройства с коротким желобом и продольным сливом металла.
Исследования, проведенные в настоящей работе по распределению жидкости во вращающейся форме, показали, что применение подобных устройств сопряжено с рядом недостатков, вызывающих ухудшение качества отливки из-за разбрызгивания металла в месте падения струи. По этой причине происходит усиление окисления металла, местный разогрев формы и вызываемое этим явлением неравномерное охлаждение рабочего слоя валка и как следствие появление неоднородной структуры и различной твердости рабочего слоя на поверхности («пятнистость»).
Наряду с этим продольный слив металла во вращающуюся форму способствует замедлению перемещения металла вдоль формы из-за гашения скорости потока в месте падения струи.
Для исключения этих недостатков в работе предложен боковой слив металла через продольное отверстие в канале заливочной воронки по направлению вращения формы, что способствует плавному вовлечению металла во вращение без разбрызгивания.
Сравнительное исследование металла рабочего слоя валка при различных способах ввода металла во вращающуюся форму показали, что в случае боковой подачи металла твердость рабочего слоя по длине бочки мелющего валка остается практически постоянной в отличие от прямого ввода, при котором в зоне падения металла твердость снижается (табл. 4.2 и рис. 4.3).
Твердость определялась на расстоянии 5 мм от поверхности бочки валка.
Таблица 4.2 — Величина твердости металла рабочего слоя по длине бочки мелющих валков 0 0,25x1,2 м при разных способах ввода металла в форму
| Способ ввода металла |
Твердость металла по длине бочки валка, HSD, на расстоянии от заливочного конца, м |
||||
| 0,2 | 0,4 | 0,6 | 0,8 | 1,0 | |
| Продольный | 68 69 68 | 65 65 65 | 64 65 64 | 68 67 68 | 68 67 68 |
| Боковой | 69 70 69 | 69 69 68 | 68 70 69 | 68 69 70 | 68 68 70 |
Как видно из приведенных в таблице данных при использовании заливочного устройства с продольной подачей металла наблюдается снижение твердости металла рабочего слоя валка на 3...6 ед. HSD в зоне падения струи металла на расстоянии 0,4...0,6 м от заливочного конца, в то время как при боковом сливе металла изменение твердости незначительно.
Отмеченная особенность распределения твердости металла по длине бочки валка полностью соответствует характеру распределения температур по длине валка [30].
Таким образом, применение заливочного устройства с боковой подачей металла при заливке рабочего слоя валка наряду со спокойным сливом металла способствует стабилизации твердости металла рабочего слоя и, в конечном счете, повышению эксплуатационной стойкости мелющих валков.
4.4 Технологический регламент вращения формы
Частота вращения формы является важным параметром технологического процесса, во многом предопределяющим свойства отливки.
При заниженной частоте вращения формы в отливках появляется рыхлота, «слоистость», структура становится неоднородной [34,40].
При повышенной частоте вращения формы возникают трещины, усиливается пригар на поверхности отливок, а также усиливается ликвация элементов по удельным весам и др. [45, 47].
Представленный в главе 1 анализ существующих формул для определения частоты вращения формы [44...47] показывает, что стремление к их универсальности не дает положительных результатов, так как многообразие технологических факторов, свойств материалов отливок и их размеров усложняет их применение.
В настоящем разделе для определения частоты вращения формы исходили из экспериментальных данных гидродинамического состояния жидкости во вращающейся форме, учитывающих процесс вовлечения слоя жидкости во вращение.
Опыты свидетельствуют о том (глава 3), что наиболее благоприятные условия формирования заготовок возникают в случае быстрого вовлечения металла до скорости вращения формы, что достигается при достаточно высоких значениях гравитационного коэффициента (К = 100... 110).
При указанных значениях гравитационного коэффициента структура металла становится более однородной, что благоприятно сказывается на его физико-механических свойствах.
В соответствии с этими данными определим частоту вращения формы (п) для рабочего слоя валка толщиной 0,04 м, для вовлечения которого с минимальным временем до скорости вращения формы требуется утяжеление (К) в 100 раз (рис. 3.4)
где г - внутренний радиус отливки, м.
Для формирования рабочего слоя заготовки бочки мукомольного валка, имеющего г = 0,09 м, частота вращения формы в соответствии с формулой (4.5) составит 1000 об/мин.
При заливке внутреннего слоя заготовки бочки валка с величиной г = 0,065 м частота вращения формы составляет п = 1176 об/мин.
Как показано в работе /103/ увеличение частоты вращения формы при заливке второго слоя металла способствует улучшению свариваемости двух разнородных металлов.
По окончании процесса затвердевания второго слоя металла частота вращения формы с целью снижения уровня вибрации и улучшения условий работы машины снижается до 800 и 400 об/мин.
4.5 Термовременные параметры режима заливки двух разнородных металлов в форму
При изготовлении биметаллических заготовок значительная роль отводится таким факторам как:
температура заливки первого и второго металлов;
продолжительность перерыва между заливками двух металлов;
скорость заливки каждого из двух металлов;
частота вращения формы при заливке двух металлов.
Нахождение зависимости между указанными параметрами для отливок определенной конфигурации позволяет определить пути получения высококачественных заготовок с прочным свариванием двух слоев металла.
В литературе приводятся примеры получения биметаллических чугунных заготовок, основанные на технологии, при которой заливка второго металла осуществляется на полностью затвердевший первый металл /30, 34/.
При этом рекомендуется производить заливку второго металла в момент понижения температуры внутренней поверхности первого металла на 120... 150°С ниже температуры его затвердевания [34].
Такая технология предусматривает использование флюса на внутренней поверхности первого металла, для защиты его от окисления, которое может стать причиной несваривания двух металлов.
Известно, что вводимый в полость формы флюс, наряду с положительным воздействием на жидкий металл, может явиться причиной его загрязнения неметаллическими включениями [33].
Учитывая сложности, связанные с применением флюса, в настоящей работе исследовали возможность заливки второго металла на поверхность еще не полностью затвердевшего первого слоя с возможностью их частичного перемешивания с созданием переходного слоя без применения флюса.
С этой целью после заливки из ковша металла рабочего слоя во вращающуюся форму и перерыва, соответствующего продолжительности перемещения границы затвердевания рабочего слоя до ее внутренней поверхности, производится заливка из того же ковша остатка жидкого металла, промодифицированного ФС-75, который, взаимодействуя с незатвердевшей твердожидкой фазой, образует прочную переходную зону.
Указанный режим порционной заливки двух металлов для формирования биметаллических заготовок требует строгого учета временных особенностей затвердевания чугуна во вращающейся форме, которые отражены в главе 3.
С учетом этих особенностей составлен совмещенный с режимом вращения формы график заливки двух металлов во вращающуюся форму применительно к наиболее распространенным мукомольным валкам с размерами бочки 0 0,25x1,0 м (рис. 4.4).
Основные операции процесса заливки металла в форму состоят в следующем:
заливка рабочего слоя со скоростью 200 н/сек при температуре 1350°С±10°С;
выдержка металла в форме в течение 5,2 мин., в течение которой граница рабочего слоя перемещается к ее внутренней поверхности (рис. 3.9);
заливка второго металла в форму после модифицирования в ковше ФС-75 при температуре 1340°С± 10°С;
выдержка металла в форме до полной ее остановки. Разработанный режим порционной заливки металла во вращающуюся форму обладает рядом технико-экономических преимуществ по сравнению с традиционным способом получения подобных биметаллических заготовок [30, 33,34]:
упраздняется необходимость в работе второго металлургического агрегата по выплавке металла внутреннего слоя валка, так как его приготовление осуществляется путем модифицирования ФС-75 в ковше;
устраняется необходимость в вводе флюса на поверхность рабочего слоя, залитого в форму;
- улучшаются экологические и технико-экономические показатели процесса за счет высвобождения трудозатрат, сокращения расхода материалов и электроэнергии на операции плавки второго металла, а также приготовления и хранения флюса.
4.6 Исследование и выбор состава рабочего слоя мелющих валков
Особенности эксплуатации мелющих валков, рассмотренные в 1 главе, показали, что материал их рабочего слоя в процессе переработки зернопродуктов испытывает высокие нагрузки в сложных условиях абразивного износа, поэтому выбор необходимого состава чугуна является одним из основных факторов эффективности размольного процесса.
Выбор материала рабочего слоя бочки мелющих валков предусматривает оптимизацию их составов с учетом специфических условий их эксплуатации.
Анализ работы мелющих валков показывает, что из-за принципиального различия их функций при первичном дроблении (драные системы) и вторичном помоле (размольные системы) состав материала рабочего слоя должен различаться, вопреки существующей практике с использованием однотипного состава, что приводит к их повышенному износу.
Поэтому одним из требований к составу рабочего слоя мелющих валков является избирательный подход в зависимости от условий их эксплуатации.
В связи с определяющим влиянием твердости металла на служебные свойства валков выбор состава их материалов производили в основном с учетом этого фактора.
При этом учитывалась также необходимость создания однородной мелкодисперсной структуры отбеленного слоя бочки валка глубиной 0,020...0,025 м от его поверхности.
При первичном дроблении на валках с нарезанными рифлями в щелевой зоне между ними продукты переработки испытывают деформации сдвига-среза, а поверхностный слой валков значительные нагрузки, способствующие интенсивному износу материала валка.
Поэтому рабочий слой рифленых валков должен обладать сравнительно высокой твердостью, но при этом ее верхний предел не должен превышать значений 72 HSD, выше которых возникают трудности с нарезкой рифлей.
Нижний предел твердости рифленых валков должен гарантировать отсутствие графитовых включений в отбеленном слое с уровнем 66 HSD.
Таким образом оптимальная твердость рабочего слоя рифленых валков должна быть в пределах 66...72 HSD.
Анализ традиционно используемых составов рабочего слоя мелющих валков свидетельствует о широких пределах применения основных и легирующих элементов сплава [24]:
С = 3,0...3,8%, Si = 0,2...1,2%, Мп = 0,4...1,2%, Сг = 0,4...1,0%, Ni = 0,3...2,5%, Р < 0,4%, S < 0,2%.
Повышенное содержание углерода в рабочем слое валков с рифленой поверхностью в количестве 3,6...3,8% способствует увеличению твердости металла, а также понижению его вязкости и охрупчиванию материала, что ведет к выкрашиванию рифлей [30].
Понижение содержания углерода способствует проявлению в большей мере положительного эффекта при небольших добавках легирующих элементов .
Поэтому, наряду с понижением содержания углерода до значений 3,2...3,4%, необходимо принимать меры к увеличению вязкости материала рабочего слоя валка, чему способствует ввод никеля в количестве 0,7...0,9%.
Несмотря на то, что повышение содержания никеля ведет к образованию более дисперсной структуры и улучшению вязкости металла, что положительно сказывается на работоспособности рифленых валков, сочетание его с хромом, карбидообразующим элементом, свыше 1,0% каждого в отдельности, ухудшает отбеливаемость рабочего слоя [21], поэтому содержание хрома в пределах 0,3.. .0,5% может считаться рациональным.
Уровень содержания кремния в чугуне предпочтительнее удерживать в пределах 0,4...0,6%, так как при большем его количестве твердость металла рабочего слоя заметно снижается [30].
Для повышения дисперсности структуры металла вводили 0,1 ...0,3% Мо.
Таким образом, рекомендованный состав для рабочего слоя валков с рифленой поверхностью представляет в %:
С = 3,2...3,4; Si = 0,4...0,6; Мп = 0,4...0,6; Сг = 0,3...0,5; Ni = 0,7...0,9, S < 0,02; Р < 0,2; Мо = 0,1...0,3.
Выбор материала рабочего слоя мелющих валков с микрошероховатой поверхностью, работающих в размольных системах, производили с учетом специфических особенностей процесса их эксплуатации.
Изнашивание поверхности этих валков происходит под воздействием усилий, которые возникают при размоле продуктов, испытывающих деформации сдвиг-сжатие, т.е. при меньших нагрузках на валок по сравнению с драными системами помола.
Поэтому уровень предела твердости рабочего слоя этих валков ниже, чем в валках, используемых в драных системах, и составляет 62...65 HSD.
Наряду с указанными характеристиками твердости чугуна, решающее значение в процессе эксплуатации этих валков приобретает самовосстанавливаемость микрошероховатой поверхности рабочего слоя при ее изнашивании.
Отсутствие этого качества приводит к образованию полированной поверхности рабочего слоя валков, что сводит к нулю их способность к дальнейшему истиранию продуктов размола и они начинают работать в холостом режиме.
Для повышения самовосстанавливаемости микрошероховатой поверхности валков использовали специфическую способность фосфора к образованию легкоплавкой фосфидной эвтектики в виде сетки по границам зерен.
Чрезмерное повышение содержания фосфора (более 0,7%) ведет к охрупчиванию чугуна, поэтому рекомендуемый уровень составляет 0,5...0,7%.
Содержание углерода при требуемой твердости может быть снижено до 3,1... 3,3 л).
Некоторое повышение содержания кремния по сравнению с нарезными валками до 0,6...0,8% способствует образованию фосфидной эвтектики более компактной формы.
Содержание никеля по сравнению с валками, имеющими рифленую поверхность, может быть понижено до 0,5...0,7% в связи с отсутствием необходимости увеличения вязкости чугуна для нарезки рифлей.
Таким образом, рекомендуемый состав рабочего слоя валка с микрошероховатой поверхностью представляет в %:
С = 3,1...3,3; Si = 0,6...0,8; Мп = 0,4...0,6; Сг = 0,3...0,4; Ni = 0,5...0,7; S < 0,02; Р = 0,5...0,7; Мо = 0,1...0,3.
В процессе всего цикла эксплуатации валков с рабочим слоем, содержащим включения фосфидной эвтектики, износ поверхности определяется различной способностью твердой и хрупкой (фосфидная эвтектика) и вязкой (металлическая основа) составляющих структуры чугуна к изнашиванию, в результате чего появляются выступы и впадины в виде микрошероховатости на поверхности бочки валка.
Для обеспечения более равномерного и компактного распределения фосфидной эвтектики в чугуне, а также повышения дисперсности его структуры рекомендуется ввод молибдена в количестве 0,1...0,3%.
4.7 Экспериментально-производственная отработка технологии отливки биметаллических валков методом центробежного литья
Для оценки качества мелющих валков, полученных по рекомендованной технологии, были отлиты три экспериментальных заготовки размером 0,26x1,2 м на установке центробежного литья с горизонтальной осью вращения.
Изучение макро- и микроструктуры, характер распределения твердости по сечению и длине отливки и показателей прочности сваривания двух слоев металла проводили на темплетах, вырезанных в трех поперечных сечениях