Участок цеха по сборке и сварке цилиндра гидропресса
Так, как при данном расположении ведущей шестерни усилия А3 и В3 будут направлены горизонтально, т.е. перпендикулярно вертикальным нагрузкам АВ и ВВ, то суммарные радиальные усилия в подшипниках передней бабки будут равны геометрической сумме двух взаимно перпендикулярных составляющих:
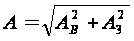 ;
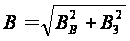 ;
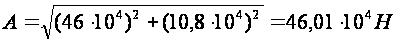
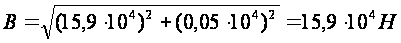
Аксиальное усилие в подшипниках равно силе зажатия задней бабки и зависит от типа изделия, его размеров и способа крепления. В данном случае это крепление равно нулю.
Таким образом определив усилия в подшипниках А1 и приняв коэффициент трения металлических частей f = 0,1, мы можем определить момент сил трения в подшипниках
Mтр=0,5(AdA·fA+BdB·fB+CdC·fC+DdD·fD),
Mтр=0,5·0,1·104(46,01·0,7+15,9·0,46+46,7·0,3+18,7·0,4)=0,5·0,1·104·60,99=
=30500(Н·м),
Mтр=30,5(к Н·м)
Для определения крутящего момента, необходимо определить грузовой момент, который равен:
М=G·li
М=58·104·0,005=0,29·104 (Н·м),
Следовательно, крутящий момент равен:
Мкр=М+Мтр;
Мкр=0,29·104+3,05·104=3,34·104(Н·м),;
Mкр=33,4 (к Н·м)
Мощность
привода определяется
как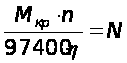 ,
в зависимости
от величины
крутящего
момента Мкр
и требуемой
частоты вращения
шпинделя и
(об/мин).
Зная что Mкр=33,4 (к Н·м), n = 0,2 об/мин;
η=0,57
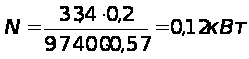
3.8.2 Расчет требуемого диаметра гидроцилиндра
Исходя из того, что усилия закрепления детали составляет 40% от веса детали, определим что:
Р = 230кН.
Расчет силовых цилиндров производится по формулам, основанным на известной зависимости усилия на штоке от диаметра цилиндра D и давления в цилиндре q.
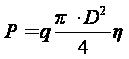 ,
Р = 230 кН, требуемое усилие,
q = 4 МПа (давление в гидросети )
η – коэффициент полезного действия оценивает потери на трение в манжетах и уплотнениях, а также направляющих штока. Приблизительно η=0,85.
Из формулы определим диаметр цилиндра:
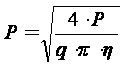 ;
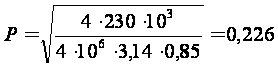 (м).
Принимаем из стандартного ряда Dцил=250 мм.
Определить удельную величину потери усилия в манжете:
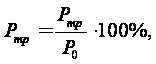 где
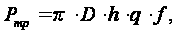 где
h – высота манжеты = 17 мм;
f – коэффициент трения манжеты о стенки цилиндра, f=0,25-0,35.
P0 – усилие на поршне; P0=230 кН;
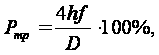
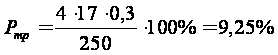 .
Cледовательно потеря усилия в одной манжете составит 9,3%.
3.8.3 Описание строения портала
Портал представляет собой металлоконструкцию, имеющую привод перемещения и две площадки – рабочую и верхнюю вспомогательную.
На рабочей площадке расположены пульты управления самим порталом, стендом и сварочными аппаратами. На верхней площадке шкафы управления и источники питания, тележки со сварочными аппаратами.
Тележки имеют привод перемещения по направляющим вдоль портала. А также на данных тележка расположен механизм подъема и опускания сварочных головок, который необходим для того, что бы обеспечить возможность достать сварочным мундштуком “дна” разделки, чего не может обеспечить механизм сварочной головки в нужных приделах.
Описание технологического процесса изготовления изделия.
Выполнить обдирочное точение наружных поверхностей на токарно-карусельном станке 1А532ЛМФ3.
ОТК контролировать соответствие размеров заготовок.
Краном установить заготовку на планшайбу вертикально-расточного станка 277В.
Произвести растачивание внутреннего отверстия заготовки до заданного размера.
ОТК контролировать соответствие размеров заготовок.
Краном установить заготовку на радиально-сверлильный станок 2М58-11.
Произвести сверление отверстия.
ОТК контролировать соответствие размеров заготовок.
Краном установить заготовку в токарно-винторезный станок 1А670.
Произвести нарезание резьбы.
ОТК контролировать соответствие размеров заготовок, при наличии положительного заключения УЗК, чистоту свариваемых поверхностей.
Подготовить заготовки к сварке, обеспечить свариваемые и посадочные поверхности от ржавчины, обезжирить уайт-спиртом.
Установить краном заготовку на ролики люнетов. Центр тяжести детали должен находится между люнетами.
Выставить заготовку на оптическую ось стенда, регулирую и положение перемещением роликов люнетов.
Снять визитную марку из отверстия заготовки, расположенного около планшайбы.
Включить гидропривод стенда, перемещением нижней тяги переместить люнеты с заготовкой до упора торца заготовки в планшайбу.
При помощи кулачков планшайбы закрепить заготовку в планшайбе.
Установить краном на люнеты вторую заготовку.
При помощи гидропривода переместить люнеты с заготовкой к первой заготовке и установить между ними расстояние 200 мм.
Сцентрировать заготовку 2 относительно первой. Разность показаний индикатора не должна быть более 0,5мм.
Установить газовые горелки и нагреть посадочные отверстия заготовки до 200°С.
Установить краном третью заготовку на люнеты.
При помощи гидропривода переместить люнеты с заготовкой ко второй заготовке и установить расстояние между ними 200 мм.
Нагреть посадочные отверстия заготовки до 200°С.
Отцентрировать подшипник упорный относительно торца заготовки при помощи винтовых домкратов.
Установить в гидростанции рабочее давление гидроцилиндра, равное 4Па.
Включить перемещение штока гидроцилиндра и сжать заготовки при помощи всех трех тяг, обеспечить горячую посадку до упоров.
После остывания заготовок проверить ширину сформировавшейся разделки в диаметрально противоположных точках.
Вывести из соприкасновения с деталью ролики люнетов.
Проверить индикаторами радиальное биение.
Изделие покрыть асбестовым полотном по обе стороны разделки в три слоя.
Подготовить к работе и проверить две сварочные головки.
Заправить сварочную проволоку.
Установить сварочный мундштук.
Установить режим сварки.
Провести автоматическую многослойную сварку под флюсом с программным управлением корневой части разделки на высоту 20 мм.
Проложить сварочный шов по середине разделки. Управление раскладкой валиков производить в ручном режиме. Второй шов проложить под левой стороной разделки и перевести управление раскладкой на программу по 2 валика в слои.
Подключить установку для зачистки и в течении всего процесса сварки производить зачистку сварочных швов от шлаковой корки. Температура изделия 400 °С. Шлаковые включения не допускаются.
Сварку вести круглосуточно с перерывом на подогрев через каждые два часа. Подогрев заготовок производить в течении двух часов.
После окончания сварки снять индукторы краном, опустить кулачки планшайбы, снять изделие со стенда и отправить на термообработку.
После термообработки и шлакообработке произвести УЗК сварного соединения.
3.10 Мероприятия по уменьшению сборочно-сварочных напряжений и деформаций
Так как сталь 20ХН3МФА склонна к самозакаливанию, то необходимо установить скорость охлаждению. Это достигается предварительным и сопутствующим подогревом изделия.
Подогрев, помимо снижения остаточных напряжений, заметно влияет на структуру металла в зоне сварки. Уменьшая скорость охлаждения, удается регулировать структурные превращения. Не следует делать низкотемпературный подогрев для снижения остаточных напряжений, так как уменьшение их составляет не более 30-40%. Подогрев понижает предел текучести металла в момент сварки, что и влияет на формирование и величину остаточных напряжений.
Для того, что бы назначить температуру предварительного и сопутствующего подогрева необходимо рассчитать эквивалент углерода:
Сэ=%С+Mn/6+Cr/5+V/5+Mo/4+Ni/15+Cu/13+P/2;
Если Сэ<0,45, то подогрева не требуется. Если выше, то подогрев необходим. С учетом толщины металла:
С1э=0,005·Сэ.
С2э=Сэ+С1э;
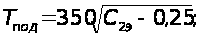
Сделаем расчет Тпод, исходя из вышесказанного:
Сэ=0,2+1.4/5+0.15/5+0,6/4+3/15+0,025/2=0,87;
Сэ>0,45, подогрев необходим.
С1э=0,005·300·0,87=1,3;
С2э=Сэ+С1э=0,87+1,3=2,1.
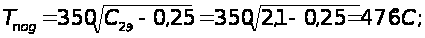
Исходя из опытных данных в лаборатории сварки ОАО НКМЗ, температура предварительного и сопутствующего подогрева составляет 400-450 °С.
Подогрев цилиндра перед сваркой и поддержание температуры в процессе сварки производится индукционным методом при частоте 50 Гц. Индуктор ТПЧ.
Наиболее эффективным методом уменьшения остаточных напряжений является общий высокий отпуск. Он является практически единственным методом когда одновременно с уменьшением напряжений первого рода происходит восстановление пластичности металла и снижение напряжений более высоких родов по всему объему металла сварной конструкции независимо от и сложности и конфигурации. Можно снизить напряжения до 85-90% от исходных значений.
Он состоит из четырех стадий: нагрева, выравнивания температур по длине и сечению деталей, выдержки и охлаждения.
Экспериментальные данные показывают, что при температуре отпуска 650-680 °С пластичность стали полностью восстанавливается через 2-3 часа.
После сварки цилиндра гидропресса, он подвергается высокому отпуску в нем при температуре 650±20 °С, для снятия остаточных напряжений.
Перед посадкой в печь на отпуск не допускается ее охлаждение ниже 300 °С.
Сварка кольцевых швов сопровождается возникновением упругопластических деформаций в зоне сварного шва, что неблагоприятно влияет на протекание сварочного процесса. По этому для поджатия изделий в кантователе нельзя применять обычные жесткий вращающиеся центра. Поджимные вращающиеся центра должны иметь упругое исполнение с регулируемым усилием поджима. Конструкция этих центров не препятствует свободной деформации изделий при их нагреве и охлаждении, обеспечивая надежное их закрепления, и снижает остаточные упругопластические деформации в зоне нагрева.
Эффективным способом предотвращения перемещений при сварке кольцевых швов является, режим кромок к подкладному кольцу роликом, перекатывающимся по поверхности стыка перед сварной дугой.
3.11 Обоснование и описание методов контроля качества, исправление дефектов и выбор оборудования
Качество продукции – это совокупность свойств продукции, обуславливающих её пригодность удовлетворять определенные потребности в соответствии с её назначением. Показатели качества сварных соединений определяются той или иной совокупностью следующих свойств: прочностью, надежностью, отсутствием дефектов, структурой металла шва и околошовной зоны, коррозионной стойкостью и. т. п.
Управление качеством сварки должно предусматривать контроль всех факторов, от которых зависит качество продукции. Основное воздействие контроль должен оказывать именно на технологию производства, обеспечивая предупреждение дефектов и брака продукции. Контроль должен производиться по всем ниже перечисленным стадиям.
Контроль качества основного металла.
Проверка металла перед сваркой начинается с проверки наличия сертификата, где должны быть указаны: механические свойства, пластические свойства, химический состав металла. При отсутствии сертификата проводится полная проверка металла и лишь после этого он запускается в производство. Металл перед сваркой должен быть проверен на свариваемость, перед сваркой все заготовки должны быть очищены от ржавчины, окалины, загрязнений, и проверены на отсутствие механических повреждений.
Контроль качества сварочных материалов
Качество сварного соединения во многом зависит от качества сварочных материалов, поэтому каждую партию электродов, проволоки, флюсов, баллоны с защитным газом перед началом сварки необходимо тщательно проверять. Сварочные материалы должны иметь сертификат, в котором должны быть указаны данные в соответствии с ГОСТ, ТУ и паспорт.
Контроль качества газа
Если газ поставляется в баллонах, то он должен иметь сертификат завода-поставщика с указанием ГОСТ, названия газа, % примесей, % влаги, даты выпуска. Использование баллонов, не имеющих сертификатов, запрещено. Если сертификат имеется, то проверку производят только в тех случаях, когда при сварке возникают поры. Для предотвращения пор при сварке в защитных газах рекомендуется использовать осушители.
Контроль качества сварочной проволоки
Проволока поставляется в бухтах с металлической биркой, на которой должны быть указаны: завод-изготовитель, № плавки, марка проволоки. Также должен присутствовать сертификат на проволоку, в котором должно быть указано: марка и диаметр проволоки, завод-изготовитель, № плавки, масса проволоки и её химический состав. При поступлении партии проволоки проводиться её проверка на отсутствие окислов, следов смазки, грязи и если проволока не надлежащего качества её подвергают механической или химической очистке.
Контроль качества оборудования
Данный вид контроля осуществляется в несколько этапов.
Контроль самим оператором производиться каждый день, перед началом смены.
Один раз в неделю оборудование должно осматриваться мастером участка и соответствующие записи должны производиться в журнале осмотра. Если в процессе осмотра выявлены серьезные недостатки, то дается заявка в группу механиков или электриков на их устранение. Работа на неисправном оборудовании запрещена.
Один раз в месяц производиться профилактический контроль и ремонт оборудования группой механиков и электриков. Этот контроль производиться по графику, утвержденному начальником цеха.
В процессе всех видов контроля обращают особое внимание на исправность всех контролирующих приборов, проводки, подводящей питание, шлангов (если это полуавтомат), держателей, горелок, редукторов, наличия заземления, а также наличия изоляционного коврика у сварщика. Профилактический осмотр проводиться в нерабочие дни.
Контроль качества технологии
Этот вид контроля предусматривает контроль за подготовкой заготовок, исправностью оснастки, необходимой, для сборки изделия, как поузловой, так и общей. Контроль заготовок производиться выборочно и если выявлены существенные отклонения, то проверяется вся партия. У сборочных и сварочных приспособлений проверяется исправность зажимных устройств, пригодность установочных поверхностей, исправность и пригодность медных, флюсо-медных и других подкладок, теплоотвод элементов. Проверяются режимы выполнения сварочных операций, то есть: сварочный ток, напряжение на дуге, скорость сварки; контроль проводится путем визуального наблюдения за приборами и внешнего осмотра сварного шва.
При изготовлении особо ответственных конструкций, а также при серийном и крупносерийном производстве контроль ведется путем непрерывной записи параметров режима с помощью самопишущих приборов.
Контроль квалификации сварщика или оператора
Этот контроль производится на всех этапах производства сварной конструкции: заготовки, сборки, сварки и контроля готовой продукции. С этой целью производится периодическая аттестация операторов, паспортизация сварщиков, сборщиков, дефектоскопистов. Порядок и сроки аттестации указаны в соответствующих документах, отраслевых нормативах или в соответствующих распоряжениях по цеху или предприятию. В процессе аттестации производиться проверка теоретических знаний и практических навыков выполнения работы. Аттестация производиться комиссией, которая создается приказом по предприятию или распоряжением по цеху и включает ведущих специалистов отрасли.
Контроль готовой продукции
В сварочном производстве для контроля готовой продукции используют 2 группы методов контроля: разрушающие и неразрушающие методы контроля.
К неразрушающим методам контроля относятся: контроль внешним осмотром, радиационный, акустический, магнитный, электромагнитный, ультразвуковой контроль, капиллярные методы контроля, а также контроль течеискателями и другие.
Для контроля качества проектируемого изделия используются контроль внешним осмотром (для всех изделий) и ультразвуковой контроль (выборочно).
4 Организационная часть
4.1 Производственная связь проектируемого участка
Проектируемый участок с одной стороны является приемщиком продукции, а с другой - поставщиком ее в другие цеха и подразделения завода.
Рисунок 7. - Производственная связь проектируемого участка
Из приведенной выше схемы видно, что проектируемый участок цеха получает со складов металл, сварочные материалы, ГСМ, спецодежду; из углекислотной – углекислый и продный газ; из компрессорной – воздух; с электроподстанции снабжается электричеством; из котельной поступает горячая вода и пар; из кислородного цеха поступает кислород.
Готовая продукция, произведенная на участке, поступает на грунтовку и покраску, затем на участки сборки и сварки хребтовой балки, и далее на склад готовой продукции.
4.2 Нормирование технологического процесса сборки и сварки
Установить краном заготовку №1 на ролики люнеты. ( карта №4; 6,96 мин).
При помощи гидропривода стенда, переместить люнеты с заготовкой до упора торца заготовки в планшайбу (№45; 0,54 мин.).
При помощи кулачков планшайбы закрепить заготовку в планшайбе (№45; 054 мин).
Повторить п1, для заготовки 2. (6,96 мин).
Переместить люнеты с заготовкой к первой. (№45; 0,54 мин).
Повторить п1 и п5 для 3 заготовки. (7,5мин).
перемещение штоков гидроцилиндра и сжать заготовки (№45; 0,54)
Нвр = Тншт (1+tп.з./100);
где Тншт – норма штучно-калькуляционного времени;
Тншт =tоп(1+(tотд+tобсл)./100);
где tп.з. – подготовительно-заключительное время.
tп.з.=8% (8, карта №180).
tотд – время отдыха кратковременные перерывы в работе в течении смены;
tобсл – время обследования рабочего места в начале и в конце смены, в течении смены;
tотд – 18% (8, карта №180).
tобсл – 22% (8, карта №180).
tоп – оперативное время, определяется расчетным путем:
tоп =6,96+0,54++5,6+6,96+0,54+6,96+0,54+0,54;
tоп =28,1 мин.
Тншт = 28,1(1+(18+22)/100)=39,34 мин;
Нвр = 39,34 (1+8/100)=42,5 мин.
Значит, норма времени на сторону цилиндра составляет 42,5 мин.
Нормирование сборочных операций производится с помощью формулы для нормирования кольцевых швов.
Тн =(Tншк. ℓґKґ+tви)·n), мин;
где Tншк. – смешанное штучно-калькуляционное время:
Tншк.=(Tо+tвш)·к;
где То – оперативное время;
То =60·n/vсв, мин;
n – число проходов.
к – коэффициент к оперативному времени к=1,1.
tвш – вспомогательное время, зависящее от длины свариваемого шва, мин.
ℓґ=πD/1000 – приведенная длина кольцевого стыка, мин.
Kґ - общий коэффициент к неполному штучно-калькуляционному времени (к.№163).
tви – вспомогательное время, зависящее от изделия и типа оборудования (к.№170).
То =60·46/18=153,3 мин;
tвш = 0,2+1,0=1,2 мин;
Tншк. =(153,3+1,2)·1,1=169,9 мин.
ℓґ=3,14·2500/1000=7,85 м;
Kґ=1,05;
tви =32 мин.
Тн =(169,9·7,85·1,05+32)·2=2866,1 мин;
Тн =47,8 ч.
4.3 Расчет потребного количества сборочно-сварочного
оборудования, оснастки и рабочих мест
4.3.1 Количество оборудования определяется по формуле:
nоб=Тноб/Тоб·α1·β1;
Tноб –трудоемкость, необходимая для выполнения годовой программы;
Tоб – действительный фонд годовой работы единицы оборудования;
α1 – средний коэффициент выполнения нормы;
β1 – коэффициент загрузки оборудования;
nоб=Тноб/Тоб·α1·β1·σ;
Количество сварочного оборудования:
nоб.св.=47,8·8·500/5755·1,1·0,8=5,7 шт;
принимаем nоб.св.=6 шт;
кз.св.об=5,7/6·100%=97%.
Количество сборочно-сварочного оборудования:
nпр=48,51·500/5755·1,1·0,8·2=2,39.
принимаем nпр=3 шт.
кз.пр=2,39/3·100%=79,66%
Количество рабочих мест:
nр.м.=47,8·500/5755·1,1·0,8·2=2,39 шт
кз.пр=2/2,39·100%=83%
4.4 Определение потребного количества основных и вспомогательных материалов
1. Расход электродной проволоки при автоматической сварке под флюсом: Gэл.пр. =Gн.м.· кґ,
где Gн.м – масса наплавленного металла;
кґ - коэффициент, учитывающий угар и потери;
кґ =1,05; Gн.м =800 кг.
Gэл.пр. =800· 1,05=840 кг;
2. Расход флюса может быть приближенно принят по расходу электродной проволоки с коэффициентом 1,4…1,6
Gф = Gэл.пр · кф;
Gф = 800 · 1,5=1200 кг;
4.5 Выбор и обоснование внутрицехового транспорта
Так как заготовки имеют очень большую массу, примерно по 20т каждая, то целесообразнее всего перемещать их при помощи мостового крана, имеющего максимальную грузоподъемность.
Данное изделие собирается из трех тяжелых деталей, поэтому применение конвейеров и подобного вида транспорта нецелесообразно. Одного мостового крана будет достаточно, потому что деталей, из которых собирается цилиндр всего три.
Планировка участка цеха и описание технологического потока
При проектировании участка цеха используем типовую схему двухрядного расположения оборудования. При таком расположении, производственная площадь загружена на 67%.
Определим габариты размещаемого оборудования:
1А532ЛМФ3 - 8000Ч6000 мм;
2777В - 2000Ч1500 мм;
2М58-11 6000Ч2000 мм;
1А670 - 9000Ч1800 мм.
Данное оборудование расставляем согласно технологического процесса изготовления изделия.
Принимаем ширину пролета lпр = 24м; lпроезд=4м; шаг колонн =12м; расстояние от оси колонны до оборудования равно 1,6м.
На плане участка показываем подвод холодной воды, природного газа для подогрева заготовок перед сваркой и пожарные листы по нормам пожарной безопасности.
5 ОХРАНА ТРУДА
Проблема безопасности труда должна рассматриваться комплексно, с учетом всех факторов, создающих условия несчастных случаев и профзаболеваний.
Для изучения факторов, влияющих на условия труда, рассмотрим взаимосвязи человека с элементами системы труда. В процессе труда человек средствами труда воздействует на предметы труда, качественно видоизменяя их или меняя положение его в пространстве. В свою очередь, сам предмет труда, материалы, инструменты и оборудование, имеющиеся в распоряжении человека, оказывают влияние на характер условий труда. Кроме того, безопасность и безвредность труда зависят от параметров производственной среды (микроклимата, производственных вредностей), уровня организации труда, от взаимоотношения человека с трудовым коллективом. Все элементы процесса труда находятся в диалектической взаимосвязи и образуют единую систему.
Для обеспечения безопасности труда на рабочем месте каждого человека должны быть обеспечены: электробезопасность, пожаробезопасность, безопасность производственного оборудования и технологических процессов, безопасность устройства и эксплуатации подъемно-транспортных машин и т. д.
Анализ опасных и вредных производственных факторов
При выполнении сварки, наплавки, резки, пайки и напылении металлов на работающих могут воздействовать опасные и вредные производственные факторы. К вредным производственным факторам относятся: повышенная запыленность и загазованность воздуха рабочей зоны; ультрафиолетовое, видимое и инфракрасное излучение сварочной дуги, а также инфракрасное излучение сварочной ванны и свариваемых изделий; электромагнитные поля; ионизирующее излучение; шум; ультразвук; статическая нагрузка на руку. При сварке в зону дыхания работающих огут поступать сварочные аэрозоли, содеражащие в составе твердой фазы окислы различных металлов (марганца. хрома, никеля, меди, титана, аллюминия, вольфрама, железа и т.д.), их окислы и другие соединения, а также токсичные газы (окись углерода, озон, фтористый водород, окислы азота и др.). Количество и состав сварочных аэрозолей, их токсичность зависят от химического состава сварочных материалов и свариваемых металлов, вида технологического прощесса. Воздействие на организм выделяющихся вредных веществ может явиться причиной острых и хронических проффессиональных заболеваний и отравлений. Интенсивность излучения сварочной дуги в оптическом диапазоне и его спектр зависят от мощности дуги, применяемых материалов, защитных и плазмообразующих газов. При отсутствии защиты возможны поражения органов зрения (электроофтальмия, катаракта и т.п.) и ожоги кожных покровов. Отрицательное воздействие на здоровье может оказать инфракрасное излучение предварительно подогретых изделий, нагревательных устройств (нарушение терморегуляции, тепловые удары).
При ручных и полуавтоматических методах сварки имеет место статическая нагрузка на руки, в результате чего могут возникнуть заболевания нервно-мышечного аппарата плечевого пояса. К опасным производственным факторам относятся воздействие электрического тока, искры и брызги, выбросы расплавленного металла и шлака; возможность взрыва баллонов и систем, находящихся под давлением; движущиеся механизмы и изделия.
Требования к безопасности производственных процессов
Эти требования включают в себя: устранение непосредственного контакта рабочего с исходными материалами, заготовками, полуфабрикатами готовой продукции и отходами производства, оказывающими вредное действие; замену технологических процессов и операций, связанных с возникновением вредных и опасных факторов, процессами и операциями при которых данные факторы отсутствуют или обладают меньшей интенсивностью; комплексную механизацию и автоматизацию производства; применение дистанционного управления технологическими процессами и операциями при наличии опасных и вредных производственных факторов, и т.д.
При сварке в среде защитных газов особое внимание должно обращаться на эксплуатацию баллонов со сжатым газом. Эксплуатация баллонов со сжатым газом, контейнеров или сосудов-накопителей со сжиженным газом должна осуществляться в соответствии с правилами, утвержденными Гостехнадзором, опорожнение контейнера должно производиться только с помощью испарителя, открывать и закрывать вентили нужно плавно, без толчков и ударов. При эксплуатации контейнера со сжиженным СО2 рабочее давление должно автоматически поддерживаться в пределах 0,8-1,2 Мпа. Во время отбора газа из контейнера запрещается отогревать трубы и аппараты открытым огнем, резко перегибать соединительные шланги. В зимнее время баллоны с СО2 во избежание замерзания должны устанавливаться в отапливаемых помещениях.
Требования безопасности к производственному оборудованию
Основными требованиями безопасности являются: безопасность для жизни и здоровья человека, надежность и удобство эксплуатации. Безопасность производственного оборудования должна обеспечиваться:
выбором принципа действия, конструктивных схем, безопасных элементов конструкции и т.д.
применением в конструкции средств механизации, автоматизации и дистанционного управления;
применением в конструкции средств защиты;
выполнение эргономических требований;
включением техники безопасности в техническую документацию по монтажу, эксплуатации, ремонту, транспортированию и хранению;
применением в конструкции соответствующих материалов.
Ширина пролетов между оборудованием, движущимися механизмами, перемещаемыми деталями, стащионарными и переносными источниками питания должна быть не менее 1,5 м., а расстояние между автоматическими сварочными установками – не менее 2 м. Ширина проходов между оборудованием и местами складирования должна быть 1-1,6 м. в зависимости от размеров оборудования и свариваемых изделий. Сварочные посты должны находиться на расстоянии 4-10 м. от места нахождения горючих материалов.
Длина первичной электрической цепи между пунктами должна быть не более 10 м., при этом изоляция проводов должна быть защищена от механических повреждений. При размещении постов сварки в защитных газах необходимо исключить возможность утечки и проникновения этих газов в смежные и нижерасположенные помещения. Для защиты людей, не связанных со сваркой, рабочее место сварщика должно быть ограждено экранами или ширмами из негорючих материалов высотой не менее 1,6 м.
Электросварочные работы во время дождя или снегопада на открытом воздухе должны проводиться под навесами из несгораемых материалов. При отсутствии таких навесов работы должны быть прекращены. Во всех производственных помещениях, где возможно присутствие в воздухе взрывоопасных, ядовитых и легковоспламеняющихся паров и газов, разрешается производить сварку только при устранении источника загрязнения, очистки и проветривания помещения, участка, изделия с последующей проверкой параметров воздушной среды. Сварка емкостей, находящихся в эксплуатации, должна производиться после их тщательной промывки, при открытых лазах и люках.
Электробезопасность
Доля травм от поражения электрическим током в общем числе травм в машиностроении не велика и составляет порядка 0,01-0,015%. Однако следует иметь ввиду, что значительное число из них вызывает смерть пострадавшего. Воздействие электрического тока на человека может привести к общим и местным травмам. Общие травмы от поражения током именуются электроударами. Они сопровождаются возбуждением самых различных групп мышц человеческого тела, что может привести как к судорогам, так и к остановке дыхания и даже сердца. Последнее связано с фибрилляцией – хаотическим сокращением отдельных волокон сердечной мышцы (фибрилл). Следует знать, что из состояния, наступающего при сокращении сердечной деятельности (состояния так называемой клинической смерти), при котором зрачки расширены и не реагируют на свет, отсутствуют дыхание и реакции на болевые раздражения, пострадавший может быть выведен при условии принятия своевременных мер. В противном случае через 5–7 минут наступает необратимое состояние биологической смерти. К местным травмам относятся: ожоги, металлизация кожи, электрические знаки, механические повреждения и электоофтальмия.
Основными причинами поражения электрическим током являются: случайное прикосновение к токоведущим частям, находящимся под напряжением; случайное приближение на недопустимо близкое расстояние к высоковольтным установкам, находящимся под напряжением; касание конструктивных элементов оборудования нормально не находящихся под напряжением( корпусов, кожухов и т.п.), но оказавшихся под напряжением в результате повреждения изоляции или других причин; появление напряжения на электроустановках во время монтажа, ремонта и наладки вследствие ошибочного их включения; появление шагового напряжения на поверхности земли либо на опорной поверхности.
Вероятность исключения указанных причин зависит от степени обучения персонала. Основными мероприятиями по защите от электротравматизма являются:
применение малых напряжений (как правило не выше 42 Вольт) в ручном механизированном инструменте, местных и переносных источниках света;
обеспечение недоступности токоведущих частей путем использования изоляции, ограждений, расположения указанных элементов на высоте, в корпусах и станинах оборудования;
использование изоляции токоведущих частей: рабочей, двойной (рабочей и дополнительной), усиленной, двойная изоляция применяется в ручном электрофицированном инструменте;
электрическое разделение сети на отдельные участки с помощью специальных трансформаторов, что позволяет уменьшить электрическую емкость сети и значительно повысить роль сопротивления изоляции;
выравнивание потенциала земли с целью устранения шагового напряжения за счет использования не одиночных, а групповых заземлителей;
применение средств коллективной защиты от поражения электрическим током: защитного заземления, зануленияи отключения;
использование средств индивидуальной защиты и специальных электрозащитных приборов и устройств;
организация профотбора путем проведения медосмотров при приёме на работу и периодически раз в два года лиц, связанных с эксплуатацией электроустановок;
обучение и аттестация персонала;
организация безопасной эксплуатации электроустановок.
Организация пожарной охраны на предприятиях
Ответственность за пожарную безопасность на предприятии и своевременное выполнение противопожарных мероприятий возлагается на руководителей предприятия, цехов, отделов, лабораторий и других участков работ. Руководители предприятий обязаны обеспечить своевременное выполнение правил и требований пожарной безопасности, организовать на предприятии пожарную охрану, добровольную пожарную дружину и пожарно-техническую комиссию и руководить ими. При нарушении правил и требований пожарной безопасности руководитель предприятия имеет право налагать на нарушителей дисциплинарные и административные взыскания или при необходимости возбуждать дело о привлечении виновных к судебной ответственности. В зависимости от степени пожарной опасности предприятия пожарная охрана может состоять из военизированных пожарных частей, пожарных ведомственных пожарных частей и пожарно-сторожевых отделений.
Работа пожарной безопасности осуществляется с широким привлечением работающих путем комплектования добровольных пожарных дружин (ДПД) и боевых расчетов во всех подразделениях. Состав боевого расчета механического цеха (участка) зависит от числа работюащих в смене и может включать командира и нескольких бойцов (не менее двух). Члены ДПД и боевых расчетов имеют строго определенные обязанности, они содействуют проведению пожарно-профилактической работы, занимаются предупреждением пожаров на своих рабочих участках, а при возникновении пожаров обеспечивают их ликвидацию. Для проведения профилактической работы на предприятиях привлекается инженерно-технический персонали другие работники. Из их числа на предприятии организуется пожарно-техническая комиссия, в состав которой входят: главный инженер (председатель), начальник пожарной охраны, энергетик, механик, технолог, инженер по охране труда, строитель и другие специалисты. В задачи инженерно технической комиссии входит выявление нарушений и отклонений от технологических процессов, которые могут привести к пожарам; разработка мероприятий по их устранению; содействие органам пожарного надзора, организация разъяснительно-массовой работы по пожарной безопасности среди работаючих, в том числе проведение смотров на лучшее противопожарное состояние цехов и пожарно-технических семинаров на предприятии.
Цехи и участки, где ведутся работы по электродуговой сварке относятся к категории Г производств по пожарной и взрывной опасности. Места, отведенные для проведения сварочных работ, установки оборудования должны быть очищены от легковоспламеняющихся материалов в радиусе не менее 5 м. Сварочные работы вне производственного помещения могут производиться только по согласованию с заводской пожарной охраной. Запрещается производить сварку свежеокрашенных конструкций до полного высыхания краски; сосудов, аппаратов, трубопроводов, коммуникаций, находящихся под напряжением, избыточным давлением, заполненных горючими и токсичными материалами.
6 ОХРАНА ОКРУЖАЮЩЕЙ СРЕДЫ
Вредные выбросы промышленных предприятий оказывают отрицательное воздействие не только на окружающую среду, но и в ряде случаев значительно влияют на процесс эксплуатации технических средств. Так, например, воздушные линии электропередач в значительной мере подвержены воздействию выбросов продуктов сгорания органического топлива.
Основными выбросами сборочно-сварочных цехов являются пыль и газообразные примеси. Методы очистки промышленных выбросов от газообразных примесей делятся на 4 группы: абсорбция, хемосорбция, адсорбция и каталитические превращения.
Метод абсорбции заключается в разделении газовоздушной смеси на составные части, путем поглощения одного или нескольких газовых компонентов этой смеси поглотителем, называемым адсорбентом, с образованием раствора.
Метод хемосорбции основан на поглощении газов и паров твердыми и жидкими поглотителями с образованием малолетучих или малорастворимых химических соединений.
Метод адсорбции - основан на физических свойствах некоторых твердых тел с ультрамикроскопической структурой селективно извлекать и концентрировать на своей поверхности отдельные компоненты газовой