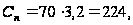Сварка системы аварийного охлаждения
ВВЕДЕНИЕ
Целью моего курсового проекта является разработка, сборка и сварка системы аварийного охлаждения зоны. Типовая система аварийного охлаждения активной зоны состоит из двух узлов: пассивного и активного.
Пассивный узел предназначается для первоначального быстрого залива активной зоны водой с добавкой борной кислоты при разрыве трубопровода первого контура, который приводит к быстрому падению давления и обезвоживанию активной зоны. В него входят емкости САОЗ, соединенные трубопроводами с корпусом реактора. Емкость системы аварийного охлаждения зоны (САОЗ) представляет собой сосуд высокого давления, расположенный вертикально. В рабочем состоянии емкость заполнена водой, содержащей борную кислоту (поглотитель нейтронов), и азотом. Емкость САОЗ предназначена для обеспечения экстренного залива активной зоны реактора необходимым количеством теплоносителя в первый момент аварийной ситуации, связанной с большой течью теплоносителя из первого контура. Давление в емкости САОЗ создается азотом. Система аварийного охлаждения зоны состоит из четырех независимых друг от друга емкостей, каждая из которых соединена трубопроводом с корпусом реактора. Подача теплоносителя от двух емкостей производится в пространство над активной зоной, а от двух емкостей – под активную зону реактора. Максимальная авария, на которую рассчитана система аварийного охлаждения зоны: мгновенный поперечный разрыв главного циркуляционного трубопровода. Активный узел САОЗ состоит из двух независимых контуров: аварийного расхолаживания и аварийного впрыска бора. Контур аварийного расхолаживания реактора предназначен для расхолаживания реактора после отработки пассивного узла САОЗ. Кроме того, этот контур используется для планового расхолаживания реактора. Контур аварийного впрыска бора предназначен для создания и поддержания подкритичности активной зоны, а также подпитки при аварийном расхолаживании. А в его состав входят насосы аварийного впрыска бора, бак запаса концентрированного раствора бора, трубопроводы и арматура. Актуальностью данного проекта является то, что системам безопасности АЭС уделяется исключительно большое внимание т.к. это безопасность персонала АЭС и всех жителей города. Аварии на АЭС могут привести к необратимым последствиям и экологическим катастрофам.
1. ОБЩАЯ ЧАСТЬ
1.1 Характеристика заданной сварной конструкции
Данная сварная конструкция т.е система аварийного охлаждения активной зоны реактора работает под давлением. Система представляет собой сосуд высокого давления расположенный вертикально. В рабочем состоянии емкость заполнена водой, содержащий борную кислоту и азот.
Систему аварийного охлаждения активной зоны изготавливают в соответствии с "Правилами устройства и безопасной эксплуатации сосудов, работающих под давлением. ПБ 03-576-03" относятся к группе сосуда 3.
Данное сварное соединение представляет собой цилиндрическую обечайку, к которой привариваются фланцы и патрубки. Диаметр обечайки 1200 мм, толщина стенки 30 мм, длина 1285 мм. Рабочее давление 1,6 МПа.
Испытание сосудов должно проводиться с крепежом и прокладками, предусмотренными в технической документации.
Разность температур стенки сосуда и окружающего воздуха во время испытания не должна вызывать конденсацию влаги на поверхности стенки сосуда.
При заполнении сосуда водой должен быть удален воздух из внутренних полостей. Пробное давление при гидравлическом испытании должно контролироваться двумя манометрами. После проведения гидравлического испытания вода должна быть полностью удалена.
Данная конструкция является технологичной, все швы доступны возможна сварка швов механизированным и автоматическим способами сварки. В связи с тем что конструкция подвержена высокому рабочему давлению контроль швов производим внешним осмотром и ультразвуком.
1.2 Обоснование выбора марки стали сварной конструкции
Выбор марки стали для конструкции зависит от множества различных факторов, главным из которых являются условия в которых она будет работать, и свариваемость стали.
Данная сварная конструкция, т.е система аварийного охлаждения активной зоны сделана из стали 20К. Данная сталь является конструкционной и является низкоуглеродистой так как содержание в ней углерода 0,16%. Назначение данной стали это сварные узлы котлов и сосудов, трубопроводов.
Таблица 1 Химический состав стали
| Марка стали | ГОСТ | Содержание (не более) % |
| 20К | 5520-79 |
Сера-0,04; Фосфор-0,04 Медь-0,3 |
Таблица 2 Механические свойства стали
| Марка стали | Временное сопротивление разрыву, МН/м2 | Предел текучести, Мн/м2 | Относительное удлинение, % | Относительное сужение, % | Удельная вязкость |
| 20К | 41 | 25 | 23 | 35 | 5 |
Определяем технологическую прочность стали 20К по химическому составу, путем определения эквивалента углерода по формуле, %
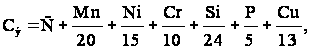
где С-содержание углерода, %;
Mn-содержание марганца, %;
Ni-содержание никеля, %;
Cr-содержание хрома, %;
Si-содержание кремния, %;
P-содержание фосфора, %;
Cu-содержание меди, %.
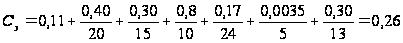
По произведенному расчету эквивалент углерода составил 0,26% и толщина стали 36мм, следовательно, подогрев металла не нужен. Сталь хорошо сваривается.
1.3 Технические условия на прокат, заготовки и детали
Входной контроль металла (труб, листов, профильного проката), конструктивных элементов обечаек и трубопроводов, для изготовления, монтажа или ремонта энергетического, объекта, включают следующие контрольные операции:
- проверку наличия сертификата, полноты приведенных в нем данных и соответствия этих данных требованиям стандарта, технических условий или конструкторской документации;
- проверку наличия маркировки и соответствии ее сертификатным или паспортным данным;
- осмотр металла и конструктивных элементов для выявления поверхностных дефектов и повреждений.
При отсутствии сертификата или неполноте сертификатных данных применение этого металла может быть допущено только после проведения испытаний, подтверждающих соответствие металла всеми стандартами.
В ходе проведения испытаний выявляют химический состав, физические свойства, а так же определяют свариваемость стали.
Конструктивные элементы, не имеющие заводского паспорта (сертификата), не могут быть допущены для дальнейшего производства (монтажа, ремонта, укрупнения).
Настоящий стандарт распространяется на листовую горячее катаную сталь шириной 500мм и более, изготовленных из листов толщенной от 0,40 до 160мм и рулонах толщиной от 1,2 до 12 мм. Стандарт полностью соответствует СТ СЭВ 1969-79 для стали толщенной от 1 до 2,8 мм и СТ СЭВ 3901-82 для стали толщиной от 3 до 160 мм.
Листовая сталь подразделяется:
- по точности проката:
а) повышенной точности - А;
б) нормальной точности – Б;
- по пластичности:
а) повышенной пластичности – ПО;
б) высокой пластичности – ПВ;
в) улучшенной пластичности – ПУ;
г) нормальной пластичности – ПН.
1.4 Технические условия на сборку
На всех, поступающих на монтажную площадку деталях, до начала сборки, мастером (или другим ответственным лицом) должно бать проверено наличие клейм, маркировки, а также сертификатов завода-изготовтиеля, подтверждающих соответствие деталей их назначению. При отсутствии клейм, маркировки или сертификатов детали к дальнейшей обработке не допускаются. При подготовке стыковых соединений под сварку необходимо проверить их соответствие чертежам и требованиям НТД.
Следует также проверить:
-соответствие формы, размеров и качества подготовки кромок предъявляемым требованиям (обработку фасок под сварку и размеры кромок проверяют специальными шаблонами);
-качества зачистки поверхностей свариваемых деталей;
-правильность выполнения переходов от одного сечения к другому;
-соответствие минимальной фактической толщины деталей, подготовленных под сварку установленными допусками.
Непосредственно перед сборкой изготовленные под сварку кромки и прилегающие к ним участки поверхностей деталей должны быть зачищены до металлического блеска и обезжирены, а так же необходимо проконтролировать зазор сварного соединения в зависимости от толщины металла и в соответствии с ГОСТ. Ширина зачищенных участков, считая от кромки разделки, должна быть не менее 20 мм. При сборке стыка необходимо предусмотреть возможность свободной усадки металла шва в процессе сварки; не допускается выполнять сборку стыка с натягом.
1.5 Технические условия на сварку
Сварку конструкций должны производить сварщики, прошедшие теоретическую и практическую подготовку и имеющие удостоверения, устанавливающие их квалификацию и характер работ, к которым они допущены.
Производить ее можно только после приемки ОТК сборки под сварку. Поверхности, подлежащие сварке, должны быть тщательно очищены от ржавчины, грязи, масла, влаги. Способ сварки зависит от условий производства, технологических и технико-экономических данных.
Сварка конструкций должна производиться в соответствии с технологическим процессом, устанавливающим последовательность сборочно-сварочных работ, способ сварки, сварочную аппаратуру, источник питания, приспособления и вспомогательное оборудование, сварочные материалы, порядок наложения сварных швов, режимы сварки и т.д.
Чертежи конструкции должны предусматривать такое расположение, а технологический процесс такой порядок наложения сварных швов, чтобы усадочные напряжения и деформации элементов конструкции были минимальными.
При выборе режима сварки необходимо учитывать влияние элементов режима на размеры, форму и состав шва. Правильность выбора режима следует проверять технологической пробой на контрольных образцах, изготовленных из материала той же марки и толщины и с той же подготовкой поверхности под сварку, как у свариваемых деталей.
При многопроходной сварке швов стыковых соединений не допускать совмещения кратеров в одном сечении. Каждый последующий проход должен накладываться после тщательной зачистки от шлака предыдущего прохода.
Сварка должна производиться при плюсовой температуре, выполнение работ при минусовой температуре следует производить по специальной технологии, разработанной для каждого конкретного случая. На участке, где производятся работы, допускается колебание напряжения питающей сети в пределах ±10%.
1.6 Технические условия на сварочные материалы
Сварочная проволока, изготовляемая по ГОСТ 2246-70 и по специальным техническим условиям, применяемая при газовой и электрошлаковой полуавтоматической и автоматической сварке под флюсом и защитных газах.
На поступившей, на завод сварочной проволоке должны быть сертификат и бирки с указанием марки проволоки, номера плавки и химического состава, государственного стандарта на проволоку, наименования или товарного знака предприятия-поставщика.
Цех должен получать проволоку со склада обязательно с сертификатом и контрольным химическим анализом. Перед употреблением сварочная проволока должна быть очищена от грязи, масла, ржавчины. Очищать проволоку можно химическим травлением на специальных очистно-намоточных устройствах или дробеструйной очисткой. Очищенная проволока должна хранится в местах, исключающих ее загрязнение и попадание на нее влаги.
Для сварки на автоматах и полуавтоматах проволоку наматывают в кассеты. На поверхность кассеты должна приклеиваться этикетка с указанием марки намотанной проволоки, ее диаметра и номера плавки. Этикетку заверяют производственный мастер, ОТК и лицо, производившее намотку.
Флюсы, применяемые для сварки, должны соответствовать ГОСТ 9087-69. На каждом мешке, ящике, бочке должна быть наклеена этикетка с указанием завода-изготовителя, номера партии, марки флюса и грануляции.
Перед использованием флюс необходимо просушить в течении 2-3 часов; стекловидный при температуре 100-1200 С, пензовидный – при температуре 300-3500 С.
1.7 Технические условия на контроль и приемку готовой сварной конструкции
Качество продукции согласно ГОСТ 15467—79 есть совокупность свойств продукции, обусловливающих ее пригодность удовлетворять определенные потребности в соответствии с ее назначением. Показатели качества сварных соединений определяют путем их контроля как совокупность ряда свойств, таких, как надежность, степень работоспособности, прочность, структура металла шва и околошовной зоны, коррозионная стойкость, отсутствие дефектов, число и характер исправлений и т. п.
Этапы организации контроля в сварочном производстве должны включать последовательно все стадии:
контроль документации на стадии проекта — выбор конструкции соединений и технологии сборки-сварки; выбор основного металла, обоснование норм допустимых дефектов и плана контроля; выбор метода контроля и обеспеченна дефектоскопичности конструкций и т. д.;
контроль конструктивно-технологических факторов — проверка подготовки производства, условий, качества и точности заготовки—сборки, подготовки и хранения исходных материалов, паспортизации и дисциплины сварщиков, режимов сварки, аппаратуры и т. п.;
контроль продукции — рациональное использование разрушающих и неразрушающих методов контроля. Наряду с контролем сварных соединений как готовой продукции необходим пооперационный контроль отдельных швов.
На всех стадиях технологии необходима проверка качества самих контрольных операций: метрологическая проверка приборов, контроль соблюдения режимов, чувствительности и достоверности дефектоскопии, дефектоскопических материалов, квалификации и состояния операторов и т. п.
Высокое качество соединений зависит в первую очередь от уровня и состояния технологического процесса производства. Обнаружение дефектов служит сигналом не только к отбраковке продукции, но и к корректировке технологии.
2. ТЕХНОЛОГИЧЕСКАЯ ЧАСТЬ
2.1 Выбор методов получения заготовки
Выбор методов получения заготовки имеет цель, установление рациональных способов и последовательности рабочих операций по изготовлению деталей, входящих в заданную сварную конструкцию. От степени совершенства методов получения заготовок и деталей в значительной степени зависит расход металла, количество операций и их трудоемкость, себестоимость процесса изготовления деталей и изделия в целом. На выбор способа заготовок и деталей изделия влияют следующие факторы: марка материала, его физико-химические свойства, размеры и конструктивные формы деталей, тип производства и объем выпуска продукции, характер применяемого оборудования. Также при поступлении основных материалов в заготовительном отделении цеха металлы подвергаются предварительной обработке. Операциями такой первичной обработки являются: правка материалов, вырезка заготовок, производимая для облегчения транспортировки и дальнейших операций по изготовлению деталей. Перед подачей материала в заготовительный цех целесообразно провести отчистку от загрязнений и правку металлов. Данная сварная конструкция производится дробеструйной отчисткой т.к. данная сварная конструкция имеет большие габариты и является ответственной деталью. Так как данная сварная конструкция производится дробеструйной отчисткой, то производительность такой очистки составляет 75%. После черновой обработки данной сварной конструкции применяется ряд других операций: зачистка и очистка. Зачистку проводят в целях получения гладкой поверхности после дробеструйной очистки. Отчистку деталей производят после того, как детали были соединены посредством сварки.
Таблица 3 Технологический процесс изготовления из листа обечайки
| Номер операции | Наименование и краткое содержание операции | Оборудование | Инструмент, средства по ТБ |
|
005 010 015 020 025 030 035 040 045 050 |
Входной контроль Перемещение Правка Перемещение Разметка Резка Очистка Перемещение Обработка кромок Контрольная |
Настил плитный Кран балка Листоправильный пресс Кран балка Настил плитный Резак РВДУ-500-1 ГОСТ 10796-74 Машина пневматическая шлифовальная ИП 2009 ГОСТ 12634-80 Кран балка Токарно-корусельный станок БОРЕЦ C5250 Настил плитный |
Рулетка Р-10, ГОСТ 7503-89 Стропы, тросы Стропы, тросы Линейка 300 ГОСТ 427-75, Рулетка ГОСТ 7502-89, Защитные очки 3Н12-Г-3 ГОСТ 12 4 013-85 Круг шлифовальный 14А50-НСТЗБУ40м/сР ГОСТ 23182-78 Стропы, тросы 3Н-55-Г3 Штангенциркуль ШЦ 1-250-630 ГОСТ166-89 |
2.2 Выбор способа сборки
В зависимости от типа производства, особенностей конструкции и оснащенности сборочного цеха сборка может производиться на одном неподвижном месте, к которому подаются все детали и узлы, инструмент и приспособление, либо при перемещении изделия от одного рабочего места к другому: при этом на каждом рабочем месте устанавливается определенная деталь или узел. Кроме того, в зависимости от ранее указанных факторов, существует два вида сборки
- сборка конструкции из отдельных деталей - подетальная методом наращивания
- сборка из отдельных узлов – поузловая, на которые расчленяют конструкцию. В серийном и массовом производстве сборка ведется на специальных сборочных стендах, или в специальных сборочно-сварочных приспособлениях. Они обеспечивают требуемое расположение входящих в узел деталей и точность сборки изготавливаемого узла в соответствии с требованиями и технических условий на сборку. Кроме того, сборочные приспособления обеспечивают сокращение длительности сборки и повышение точности сборки, и улучшение качества готовой сварной конструкции. Собираемые под сварку детали крепятся в приспособлениях и на стендах с помощью различного вида винтовых, рычажных, пневматических и других зажимов, также электродуговой сваркой прихватки. Данную сварную конструкцию, т.е. систему аварийного охлаждения активной зоны собирается по детальным способом, т.к. данная сварная конструкция состоит из отдельных деталей: фланца, обечайки, патрубков, перегородок и планок. Также данная сварная конструкция собирается на одном специальном рабочем месте, куда подаются специальные инструменты и детали данной сварной конструкции. Данная сварная конструкции собирается из деталей, которые в случае поломки нельзя заменить, так как сосуды системы аварийного охлаждения активной зоны требует свойство герметичности, что усложняет ремонт данной сварной конструкции. Сначала устанавливаем обечайку на ролико-опорный стенд, подводим днище за проушину к обечайки и привариваем винтовую стяжку к обечайке, и днищу чтобы установить зазор под сварку. После сварки обечайки с днищем подводим за проушину и устанавливаем фланцы и патрубки, выставляем зазоры, с помощью упоров из листового профиля прихватками закрепляем к обечайке или днищу.
2.3 Выбор и технико-экономическое обоснование выбора способа сварки
Данная сварная конструкция, т.е. система аварийного охлаждения активной зоны, сваривается автоматической сваркой под флюсом. При выборе способа сварки проводят экономическое сравнение. Для этого производят расчеты стоимости сварки одного погонного метра наплавленного металла по тем показателям, которые зависят от способа сварки. Такое сравнение стоимости одного погонного метра наплавленного металла при различных способах сварки даст возможность сделать вывод о применении наиболее экономичного способа сварки. Для сварки данной сварной конструкции применяют два способа сварки: полуавтоматическую в среде углекислого газа и автоматическую сварку под флюсом. Определим стоимость одного погонного метра шва при этих двух способах сварки. Определяем площадь сечения шва при автоматической сварке


Рисунок 1
 ,
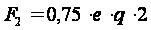 ,
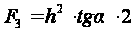 ,
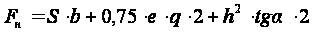 .
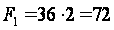 ,
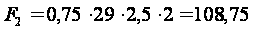 ,
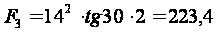 ,
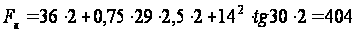 .
В соответствии с ГОСТ 14771-79 для металла толщиной 36 мм применимо по технологическим данным стыковых соединений С25:
Определяем площадь сечения шва при полуавтоматической сварке в углекислом газе,




Рисунок 2
 ,
,
,
.
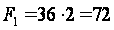 ,
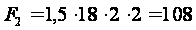 ,
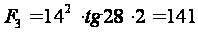 ,
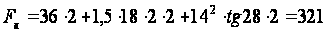 .
Определяем стоимость сварочных материалов. Для этого необходим расход сварочных материалов при двух способах. При автоматической сварке под флюсом стали 20К применяем проволоку Св-08А и флюса АН-22. При полуавтоматической Св – 08А.
Расчет расхода сварочной проволоки при полуавтоматической сварке в углекислом газе, кг

где
 -масса
проволоки;
 -масса
наплавки .
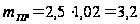
Расчет расхода сварочной проволоки при автоматической сварке под флюсом, кг

где
-масса
проволоки;
-масса
наплавки.
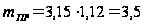
Масса наплавленного металла на 1 погонный метр при автоматической сваркой под флюсом шва находиться по формуле, кг/м
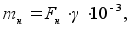
где
 -плотность
наплавленного
металла (для
стали 7,8 г/
 )
-при автоматической сварке под флюсом:
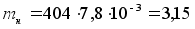
-при полуавтоматической сварке в углекислом газе:
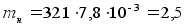
Коэффициент
расхода проволоки
при автоматической
сварке под
флюсом
 =1,02;
при полуавтоматической
сварке в углекислом
газе
= 1,12.
Расход флюса
определяется
по расходу
проволоки и
коэффициенту
расхода флюса
 и
на 1 погонный
метр составляет
кг/м
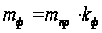 ,
При сварке
стыковых соединений
со скосом кромок
применяют
=1,2.
Тогда расход флюса на 1 погонный метр шва составит:
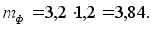
Расход углекислого газа Нr находится из соотношения, л
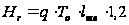 ,
где q – удельный расход газа, л/мин;
To – основное время сварки одного погонного метра шва;
Lшв – длина шва, м;
1,2 – коэффициент, учитывающий расход газа при настройке и продувке шлангов.
Согласно режимам полуавтоматической сварки в углекислом газе удельный расход газа равен 15 л/мин.
Рассчитаем основное время полуавтоматической сварки в среде углекислого газа одного погонного метра шва рассматриваемого продольного стыка рамы по формуле или определим по нормативной документации, мин

-при полуавтоматической в среде защитного газа:

-при автоматической сварке под слоем флюса:
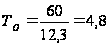
Тогда расход углекислого газа на один погонный метр составит, л
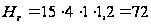 ,
 .
Один килограмм углекислоты дает 509 литров углекислого газа. Исходя из этого, расход углекислоты на сварку одного метра шва составит, кг
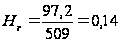 ,
 .
Стоимость сварочных материалов определяется, исходя из расходов их и цены за килограмм. Цена проволоки СВ-08А диаметром 5 мм, за одну тонну составит 70000 рублей, следовательно, 1 килограмм проволоки равен 70 рублей.
Тогда стоимость сварочной проволоки Сп составит, руб
-при автоматической сварке под флюсом:
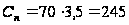 ,
 .
-при сварке в среде углекислого газа: