Пароконвектомат и его применение в области пищевой индустрии
9. Рабочий режим «Разогрева».
Нагрев происходит за счет одновременной работы воздушных ТЭНов и поступающего пара (количество поступающего пара больше, чем в комбинированном режиме). Этот режим используется для восстановления (разогрева) приготовленных ранее продуктов с сохранением всех их свойств и внешних качеств благодаря комбинации использования пара и создания определенной температуры. Разогретые продукты сохраняют внешний вид, запах, витамины, вес и выглядят так, как будто только что приготовлены.[2]
3.1 Принципы назначения оборудования, техническая схема и правила эксплуатации
Панель управления является основой системы управления всеми функциями машины. Основное отличие между панелями разных производителей заключается, главным образом, в дизайне. Для различных видов предприятий питания в пароконвектоматах предлагается, как правило, три вида панелей. Чем сложнее панель управления, тем больше на ней вспомогательных функций, тем выше цена пароконвектомата.[6]
Механический тип управления - панель проста в управлении и не пугает персонал обилием кнопок и индикаторов. Отличается ограниченным набором функций пароконвектомата.
Электромеханический тип управления – относительно прост в управлении. Сочетает механические ручки управления с сенсорными кнопками. Включает в себя множество функций, способных расширить возможности аппарата. В данном типе управления присутствуют дополнительные индикаторы - температуры, времени, климата и т.д.
В электронном (компьютерном) типе управления панель управления является подобием персонального компьютера с жидкокристаллическим дисплеем. Все функции пароконвектомата (задание температуры, климата, времени приготовления и т.д.) отображаются на дисплее. Кажущаяся на первый взгляд сложность в управлении, при ближайшем рассмотрении оказывается предельно простым. И максимально упрощает процесс управления аппаратом. Немаловажная особенность хорошего пароконвектомата – понятное управление, то что называют «интуитивным интерфейсом» (особенно, если меню не русифицировано). Высокотехнологичное, но дорогое решение – touch screen. Все пароконвектоматы изготавливаются из пищевой нержавеющей стали.[6]
Рабочая камера машины представляет собой полугерметичную камеру, со скругленными углами. Герметичной камера становится благодаря плотному прилеганию резиновых уплотнителей на корпусе аппарата к дверце пароконвектомата. Конвекция воздуха равномерно распределяет тепло по всей рабочей камере, поддерживая одинаковую температуру на разных уровнях. Внутри рабочей камере располагаются; вентилятор, вокруг него (как правило, кольцевые) ТЭНы или газовые нагревательные элементы.[6]
В нижней части находится сливное отверстие для конденсата.
Остекление двери позволяет наблюдать за процессом приготовления в рабочей камере. Печи оснащены дверцами с двойным стеклом, при этом внутреннее стекло является термически инертным c каналом рециркуляции охлаждающего воздуха. Такая конструкция сводит к минимуму эмиссию тепла во внешнюю среду. Циркульный принцип открывания двери обеспечивает возможность двухстороннего мытья обоих стекол, а также препятствует образованию конденсата. Есть двери, внутреннее стекло которых обработано специальным жироотталкивающим составом для облегчения очищения пароконвектомата после использования.[6]
Двери пароконвектоматов бывают различных видов. Принцип работы стандартного запирающего устройства (так называемый поворотный принцип) состоит в следующем: при закрытии двери и повороте ручки в запирающее положение штоки за счет движения механизма выходят из своего основного скрытого положения и зацепляются за соответствующие крепления на корпусе пароконвектомата. Благодаря этому происходит достаточно плотное закрытие двери и обеспечение герметичности рабочей камеры. Довольно часто встречаются модели пароконвектоматов, в которых используется кнопочный принцип закрытия двери. В этом случае дверь нажимает на запирающую кнопку и таким образом герметично закрывается. Рычажный принцип закрытия заключается в том, что рычаг, расположенный на двери захватывается запирающим устройством на стенке машины.[6]
Дно рабочей камеры выполнено в форме ванны с углублением и отверстием для слива, подключенным к системе канализации. Дверной водосборник - небольшой металлический короб, служащий для сбора конденсированной влаги с двери пароконвектомата при ее открытии. Это достаточно полезное дополнение. Конденсат не попадает на пол, а удаляется по специальному желобу в поддон. Пароконвектомат может обладать такими дополнительными функциями, как быстрое охлаждение камеры перед открыванием дверцы.
В пароконвектомате есть возможность приготовления продуктов, используя температурный щуп (термоиглу), с помощью которого отслеживается температура в сердцевине приготовляемого продукта. Используя такой метод, время приготовления устанавливать не надо, достаточно задать температуру готового продукта. Блюда не будут подвергаться тепловой обработке дольше, чем это необходимо. Иногда поставщики обращают внимание клиентов на количество сенсорных датчиков в термощупе. Наиболее эффективными считается мультизонный термощупов. Он определяют температуру в нескольких точках, и независимо от правильности установки термощупа, выдает корректные показания. Реверсивный (разнонаправленный) вентилятор – создает равномерную циркуляцию горячего воздуха по камере, и, следовательно, равномерное распределение тепла. Благодаря наличию нескольких скоростей вращения вентилятора можно приготовить даже самые деликатные блюда. Регулировка мощности печи (1/2 мощности) позволит, экономит электроэнергию при неполной загрузке рабочей камеры.
Специальные регулировочные ножки позволяют прочно установить пароконвектомат на любой поверхности, в точном горизонтальном положении.
Гастроемкости и решетки из нержавеющей стали с размерами от 13 до 21 и глубиной от 20 до 150 мм используются для основных процессов термообработки. Перфорированные гастроемкости различных размеров рекомендуют использовать при варке на пару. Эмалированные гастроемкости дают превосходные результаты при жарке изделий в панировке и приготовлении разнообразных запеканок. Перфорированные алюминиевые противни с тефлоновым покрытием хорошо подходят при выпечке хлебобулочных и кондитерских изделий. Специальные подставки для жарки кур, уток и вертел для приготовления молочного поросенка позволяют добиться великолепного качества и запоминающегося внешнего вида.
Подставки используются для устойчивого и удобного для обслуживающего персонала расположения пароконвектоматов на 6 или 10 уровней. Существуют открытые и оснащенные дверьми подставки. Большинство моделей включают в себя направляющие для размещения решеток и гастроемкостей с заготовками и готовыми блюдами.
По вместимости и габаритам пароконвектоматы делятся на малые, средние и большие.
Малые. К ним относят аппараты, вместимость которых рассчитана на 2—6 гастроемкостей GN 1/1.
Средние. Это пароконвектоматы с вместимостью от 10 до 12 гастроемкостей GN 1/1, а также аппараты на 6 гастроемкостей GN 2/1.
Большие. К пароконвектоматам большой вместимости относят машины, рассчитанные до 20 гастроемкостей GN 1/1, а также 10-, 12- и 20-емкостные машины с применением гастроемкостей GN 2/1. Устанавливают гастроемкости в рабочую камеру машины на направляющие. У большинства пароконвектоматов направляющие под установку гастроемкостей представляют собой единую съемную конструкцию. Сделано это для удобства обслуживания, санитарной обработки рабочей камеры, а также для возможности установки структур с помощью специальных тележек.[6]
3.2 Обоснование выбора основного и вспомогательного оборудования
В качестве вспомогательного оборудования в пароконвектомате используется калорифер.
Калориферы предназначены для нагрева воздуха в системах вентиляции, воздушного отопления, кондиционирования воздуха, а также в сушильных установках с помощью горячей, перегретой воды или пара, поступающих от внешних источников воздуха и теплоснабжения. Температура воды - до 180°C; температура пара - до 190°C; рабочее давление -до 1,2 мПа (12 кгс/см2). Воздух должен быть с предельно-допустимым содержанием химически агрессивных веществ с запыленностью не более 0,5 мг/м3и не содержать липких веществ и волокнистых материалов.[5]
Калорифер имеет теплоотдающие элементы, который выполнен из стальной трубки и алюминиевого накатного оребрения с диаметром 39мм. Шаг между ребрами 3мм. Среди используемых в настоящее время встречаются калориферы КСК, КВС/КВБ, КПсК.[5]
Условия эксплуатации для КСк и КПСк. Не должны устанавливаться на объекты, создающие внешнюю вибрацию со среднеквадратическим значением более 2 мм/с. В зимнее время пуск в работу должен осуществляться со скоростью подъема температуры не более 30 °C в час. Для КПСк: не допускается работа калорифера на пролётном паре. Уровень конденсата не должен быть выше нижнего ряда теплоотдающих трубок. Для того, чтобы не было сквозного (пролетного) прорыва пара и при этом не было больших скоростей, вызывающих эрозию стенок теплоотдающих труб, на сливе конденсата необходимо устанавливать конденсатоотводчики соответствующего номера (на расстоянии не менее 300 мм от нижнего патрубка калорифера). Отвод конденсата должен исключать возможность размораживания воздухонагревателя и возникновения гидроударов при изменении нагрузки.
4. Технологический и тепловой расчеты аппарата
В работе представлены следующие основные параметры теплоносителя и продукта:
1) φ0 – начальная относительная влажность воздуха = 87 %;
2) φ2 – конечная относительная влажность воздуха = 25 %;
3) t0 – температура окружающей среды = 20°С;
4) t1 – температура нагревания продукта = 180°С;
5) t2 – температура охлаждения продукта = 63°С;
6) Xн – начальная влажность продукта = 75 %;
7) Xк – конечная влажность продукта = 40 %;
8) Gн – производительность оборудования = 6,5 кг/ч;
9) габаритные размеры оборудования:
Н – высота = 0,75 м;
dнар – наружный диаметр калорифера = 0,5 м ;
l – длина = 0,86 м;
Нш – ширина = 0,76 м.
4.1 Технологический расчет.
Исходя из начальных параметров продукта и теплоносителя, составляем материальный баланс теплового процесса.
Определим массу влаги W, удаляемой при тепловом воздействии.
W = Gн – Gк, кг/ч = кг/с (1)
По всему материалу, подвергаемому тепловой обработке, начальное количество продукта:
Gн = Gк + W (2)
По абсолютно сухому веществу в обрабатываемом материале:
Gн
= Gк
 (3)
Определим производительность по готовому продукту:
Gк
= Gн
 ,
кг/ч = кг/с (4)
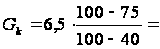 2,7083 кг/ч = 0,000752 кг/с
Подставляя в уравнение (1) значение Gк, получим:
W=Gн
 =6,5∙
 =3,7916
кг/ч=0,00105 кг/с (5)
W=Gк
 =2,7083∙
 =3,7916
кг/ч=0,00105 кг/с (6)
Уравнения (5) и (6) являются основными уравнениями материального баланса теплового процесса.
Пусть на тепловую обработку поступает воздух с влагосодержанием Х0 (%) сухого воздуха, а L – расход абсолютно сухого воздуха (кг/ч). Из теплообменного аппарата (при отсутствии потерь воздуха) выходит такое же количество абсолютно сухого воздуха, а влагосодержание меняется до Х2 (%) сухого воздуха. Масса влаги, испаряющейся из материала в теплообменном аппарате, составляет W (кг/ч).
Далее по диаграмме Рамзина (см. приложение А) и по формулам находим следующие параметры:
А) парциальное давление воздуха р1 = ро, кПа, исходя из значений φ0=87% и t0 =20°С;
 ,
где
 -
давление пара;
φ – относительная влажность воздуха;
 - давление
насыщения (см.
Приложение
Г).
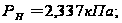
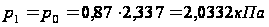
Б) парциальное давление воздуха р2, кПа, исходя из значений φ2=25% и t2=63°С;
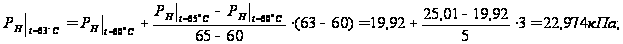
 = 0,25 ∙ 22,974 = 5,7435 кПа
В) влагосодержание сухого воздуха Х0, кг/кгс.в.;
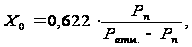
где ратм – атмосферное давление
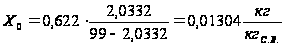
Г) энтальпию сухого воздуха I0, кДж/кг
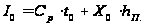 ,
Где
 -теплоемкость
воздуха;
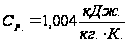
 энтальпия
(см. Приложение
Г).
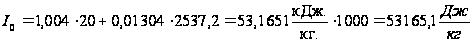
Д) влагосодержание влажного воздуха Х2, кг/кгс.в.
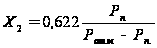
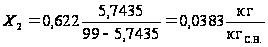
Е) энтальпию влажного воздуха I2, кДж/кг
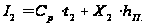
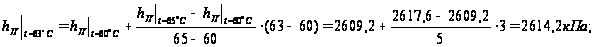
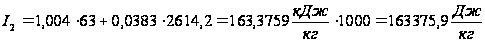
Ж) по найденным
значениям р1= и t1=200°С
определяем
I1, кДж/кг
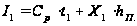
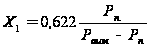
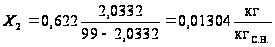
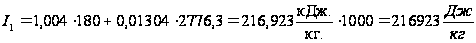
Исходя из этих параметров, определяем удельный расход воздуха на испарение из материала 1 кг влаги по формуле:
е =
 ,
кг/кг
е = 1 / (0,0383-0,01304) = 39,59 кг/кг (7)
Далее определяем расход абсолютно сухого воздуха при приготовлении продукта:
L = W e = 3,7916 39,59 = 150,1094 кг/ч = 0,0417 кг/с (8)
4.2 Тепловой расчет
Производим составление теплового баланса:
1. Приход тепла:
а) с наружным воздухом:
Q1 = L · I0, Дж/ч = Дж/с (9)
Q1=150,1094 ∙ 53165,1 = 7980581,2619 Дж/ч /3600 = 2216,8281 Дж/с
б) с влажным материалом:
Q2 = Gн · tн · cп, Дж/ч = Дж/с, (10)
где tн = t0 = 20 град;
cп – теплоемкость продукта, сп=см, Дж/(кг·град)
Q2 = 6,5 ∙ 20 ∙ 1059,311 = 137710,43 Дж/ч = 38,2529 Дж/с
в) в основном калорифере:
Q3 = Qк = L (I1 – I0), Дж/ч = Дж/с (11)
Q3 = Qк = 150,1094 (216923-53165,1) = 24581600,1143 Дж/ч/3600 = 6828,2223 Дж/с
2. Расход тепла:
а) с отработанным воздухом:
Q4 = L · I2, Дж/ч = Дж/с; (12)
Q4 = 150,1094 ∙163,3759 = 24524,2583 Дж/ч /3600 = 6,8123 Дж/с
б) с готовым материалом (продуктом):
Q5 = Gк c2 t2, Дж/ч = Дж/с, (13)
где с2 – теплоемкость продукта после тепловой обработки,
с2 = с//м = 635,9866 Дж/(кг·град);
Q5 = 2,7083 ∙ 635,9866 ∙ 63 = 108513,8781 Дж/ч /3600 = 30,1427 Дж/с
в) при загрузке и выгрузке продукта (при транспортировке продукта):
Q6 = W cв·θ, Дж/ч = Дж/с, где (14)
θ= t2; cв – теплоемкость воды, Дж/(кг·град), определяется по номограмме (см. приложение Б);
св = 1,005 ккал/кг∙Со = 4,21 ∙ 103 Дж/кг∙Со
Q6 = 3,7916 4,21 103 63 = 1005646,068 Дж/ч /3600 = 279,3461 Дж/с
г) теплота потерь (Q7) определяется из теплового баланса
Тепловой баланс:
Q1 + Q2 + Q3 = Q4 + Q5 + Q6 + Q7 (15)
Q1 + Q2 + Q3 - Q4 - Q5 - Q6 = Q7
Q7 = 7980581,2619 + 137710,43 + 24581600,1143 – 24524,2583 - 108513,8781 - 1005646,068 = 31561207,6018 Дж/ч /3600 = 8767,0021 Дж/с
Далее рассчитываем теплопотери при тепловой обработке на 1 кг испаренной влаги.
Рассмотрим последовательно все этапы расчета теплопотерь.
1. Теплопотери в окружающую среду:
а) средняя разность температур сред (в камере аппарата и в окружающей среде)
по длине аппарата:
tср =
 ,
°С (16)
tср =
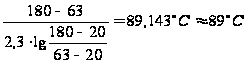
б) разность температур сред у торцов аппарата:
tґср = t1 – t0, °С (17)
tґср = 180 – 20 = 160°С
tґґср = t2 – t0, °С (18)
tґґср = 63-20 = 43°С
в) интенсивность теплопотерь:
- по длине аппарата:
qдл = K · tср , где (19)
К – коэффициент теплопередачи (для всех стен аппарата), К ≈ 0,7
qдл = 0,7 · 89 = 62,3 ккал/(м2·ч) ∙ 4,19 ∙ 103 = 72,5103 Дж/(м2∙с)
с торцов аппарата:
qґт = K tґср (20)
qґт = 0,7 · 160 = 112 ккал/(м2·ч)∙4,19∙103/3600 = 130,3556 Дж/(м2·с)
qґґт = K tґґср (21)
qґґт = 0,7 · 43 = 30,1 ккал/(м2·ч) ∙4,19∙103/3600= 35,0331 Дж/(м2·с)
г) теплопотери в окружающую среду:
qос
= (qв ·
fв + qпот
· fпот
+ qпол
· fпол)
·
 ,
Дж/кг, (22)
qос
=(72,5103·0,57+130,3556·0,6536+35,0331·0,6536)
 =
142313,2622 Дж/кг
где qв, qпот, qпол – это интенсивности теплопотерь в окружающую среду, рассчитываемые отдельно для вертикальных стен аппарата, потолка и пола;
fв, fпот, fпол – поверхности вертикальных стен, потолка и пола, определяемые, исходя из геометрических размеров аппарата;
fв = Н · Нш – для теплообменных процессов с плоской поверхностью нагрева, м2, где:
Н – высота, м; Нш – ширина, м;
fв = 0,75 0,76 = 0,57 м2;
fпот = l · Нш – для теплообменных процессов с плоской поверхностью нагрева, м2,
гдеl –длина, Нш – ширина
fпот = 0,86 ∙ 0,76 = 0,6536 м2;
В данном расчете соблюдается следующее равенство fпол = fпот , м2, причем интенсивность теплопотерь в окружающую среду определяется также в определенных единицах измерения последовательно:
qв = qдл = 72,5103 Дж/(м2·с);
qпот = qґт = 130,3556 Дж/(м2·с);
qпол = qґґт = 35,0331 Дж/(м2·с);
W – масса влаги = 3,7916 кг/ч = 0,00105 кг/с
2. Теплопотери на нагрев материала:

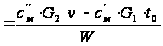 ,
Дж/кг, (23)
где сґм – теплоемкость сырого материала, определяется следующим образом:
сґм
= см +
(1 – см) ,
Дж/(кг·град),
(24)
сґм
= 1059,311+(1–1059,311) =
265,5778 Дж/(кг·град)
где см = сп – теплоемкость продукта, определяется по формуле:
сп = 41,87 · [0,3 + (100 – а)], Дж/(кг·град), (25)
где а – начальная влажность продукта Хн , %;
сп=41,87·[0,3+(100–75)]= 1059,311 Дж/(кг·град)
сґґм
= см +
(1 – см) , (26)
сґґм
=1059,311+(1–1059,311) =
635,9866 Дж/(кг·град)
где с// м – теплоемкость продукта после тепловой обработки , Дж/(кг·град)
ν – средняя температура материала, подвергаемого температурной обработке, определяется следующим образом:
ν
 , °С; (27)
ν
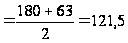 °С
Хк – конечная влажность продукта, 40%;
G2 = Gк= 2,7083 - масса продукта после тепловой обработки, кг/ч;
G1 = Gн = 6,5 – первоначальная закладка продукта, кг/ч.
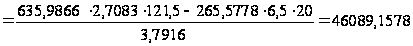 Дж/кг
3.