Модернизация производства керамического кирпича
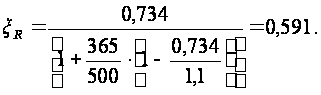
Условие ξ = 0,405 ≤ ξR = 0,591 выполняется, следовательно, расчётное сечение перемычки удовлетворяет условиям прочности. Рассчитаем требуемый диаметр арматуры растянутой зоны изделия по формуле:
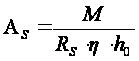 , (2.14)
где, М – максимальный изгибающий момент, кНЧм;
η – коэффициент, учитывающий влияние сжатой зоны;
R S – расчетное сопротивление арматуры при сжатии, Па;
h0 – рабочая высота перемычки, м.
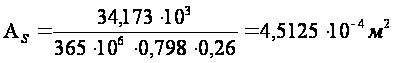
Принимаем 2Ш18 A-III c ASф = 5,09Ч10-4 м2.
Расчёт прочности по наклонным сечениям требует проверки условия обеспечения прочности бетона между наклонными трещинами. Прочность по наклонной сжатой полосе для элементов прямоугольного сечения обеспечивается соблюдением предельного значения поперечной силы, которая действует в нормальном сечении, расположенном на расстоянии не менее чем h0 от опоры и определяется по формуле:
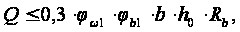 (2.15)
где, Q – поперечная сила, действующая на опоре, кН;
φw1 – коэффициент, учитывающий влияние поперечных стержней;
φb1 – коэффициент, учитывающий влияние бетона;
b – ширина сечения, м;
h0 – рабочая высота сечения, м;
R b – расчетное сопротивление бетона при сжатии, кПа.
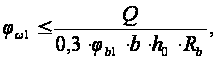 (2.16)
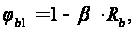 (2.17)
где, β – коэффициент принимаемый для тяжёлого бетона равным 0,01;
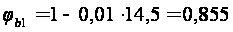
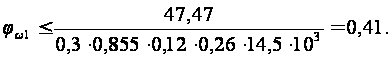 (2.18)
Так как 0,41 ≤ 1,3 - условие выполняется, значит, прочность бетона в рассматриваемой плоскости между наклонными трещинами обеспечена. Далее необходимо узнать следующий параметр:
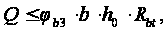 (2.19)
где, Q – поперечная сила, действующая в опорном сечении, кН;
φb3 = 0,6 – коэффициент, учитывающий влияние бетона;
R bt – расчетное сопротивление бетона при растяжении, кПа.
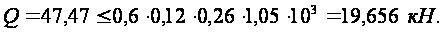
Трещины образуются. Требуется проверить следующее условие
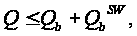
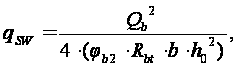 (2.20)
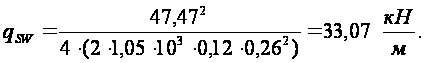
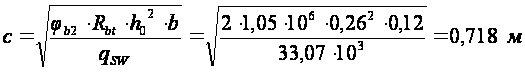 (2.21)
Значение с = 0,718 > 2Чh0 = 0,52 принимаем с = 2Чh0.
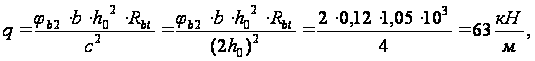 (2.22)
Далее необходимо определить шаг стержней на приопорных участках и в пролёте, а также узнать требуемое количество арматуры.
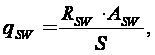 (2.23)
Для поперечной арматуры принимаем стержни А-I с расчётным сопротивлением RSW = 175 МПа. Шаги S1 и S2 вычисляются по формулам:
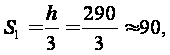 (2.24)
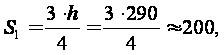 (2.25)
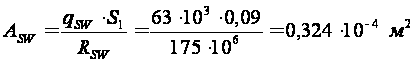 (2.26)
Принимаем 2Ш5 A-I c ASф = 0,39Ч10-4 м2.
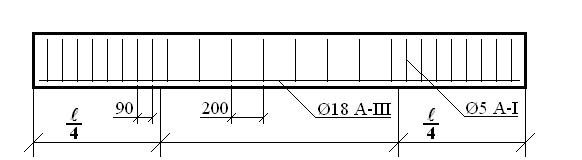
Рис. 3. Схема армирования перемычки предварительная
2.5.2 Расчет железобетонной перемычки по предельным состояниям второй группы.
Данный этап включает в себя расчёты по образованию и раскрытию трещин нормальных к продольной оси, а также по деформации (определение прогиба). Отношение модулей упругости арматуры и бетона:
 , (2.27)
где, ЕS – модуль упругости арматурной стали, МПа;
ЕВ – модуль упругости бетона, МПа.
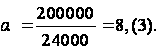
Площадь приведённого сечения:
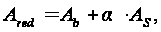 , (2.28)
где, АS – площадь стали, м2;
АВ – площадь бетона, м2.
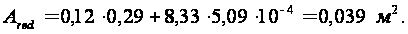
Статический момент площади приведённого сечения относительно нижней грани находим по формуле:
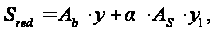 , (2.29)
где, у1 – расстояние от центра тяжести арматуры до нижней грани сечения, м;
у – расстояние от центра тяжести прямоугольного сечения бетона до нижней грани сечения, м.
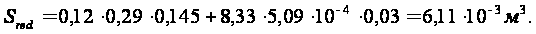 ,
Расстояние от нижней грани сечения до центра тяжести приведённого сечения:
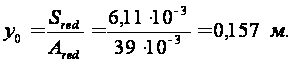 (2.30)
Момент инерции приведённого сечения находиться по формуле:
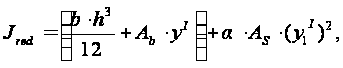 (2.31)
где, у1I – расстояние от ЦТ арматуры до ЦТ приведённого сечения, м;
уI – расстояние от центра тяжести прямоугольного сечения бетона до центра тяжести приведённого сечения, м.
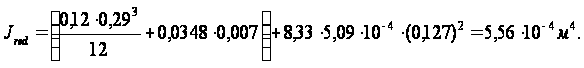
Момент сопротивления приведённого сечения по растянутой зоне:
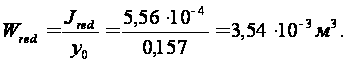 (2.32)
Упругопластический момент сопротивления приведённого сечения по растянутой зоне определяется по формуле:
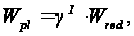 (2.33)
где, γI – коэффициент, учитывающий влияние неупругих деформаций бетона растянутой зоны в зависимости от формы сечения (для прямоугольных γI = 1,75).
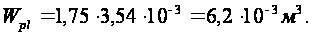
При расчёте по образованию трещин, нормальных к продольной оси, принимаем изгибающий момент, действующий при эксплуатации здания от нормативной полной нагрузки МН = 29,3 кНЧм. Рассчитаем момент образования трещин по формуле:
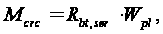 (2.34)
где, R bt, ser – нормативное сопротивление бетона при растяжении, кПа.
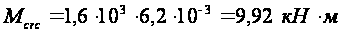
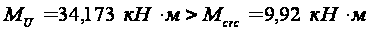
Трещины в растянутой зоне образуются. Надо выполнить расчёт по раскрытию.
Напряжение в растянутой арматуре от действия постоянной и длительной нагрузки определяется по формуле:
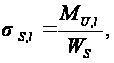 (2.35)
где, МU,l – изгибающий момент от действия нормативной постоянной и длительной нагрузок, кНЧм;
WS – момент сопротивления сечения по растянутой арматуре, м3.
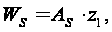 (2.36)
где, z1 –плечо внутренней пары сил, м;
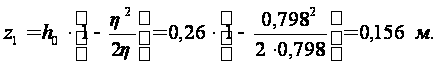 (2.37)
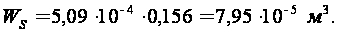
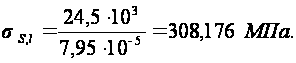
Напряжение в растянутой арматуре от действия полной нагрузки:
 (2.38)
где, МU – изгибающий момент от действия полной нормативной нагрузки, кНЧм;
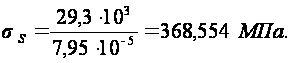
Формула ширины раскрытия трещин:
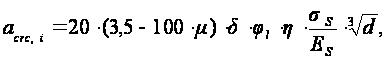 (2.39)
где, μ – коэффициент армирования сечения;
δ – коэффициент, учитывающий работу элемента (для изгибаемых δ =1);
η – коэффициент профиля продольной арматуры (для периодического η=1);
φl – коэффициент, учитывающий длительность воздействия нагрузки;
d – диаметр арматуры, мм.
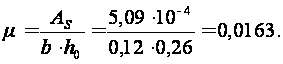 (2.40)
Принимаем φl = 1, в силу непродолжительного воздействия полной, постоянной и длительной нагрузок. Тогда:
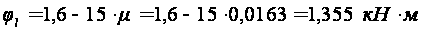 (2.41)
Ширина раскрытия трещин от непродолжительного действия полной нагрузки:
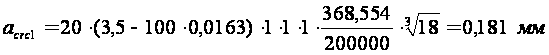
Ширина раскрытия трещин от непродолжительного действия постоянной и длительной нагрузок:
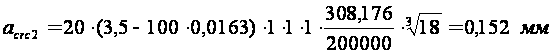
Ширина раскрытия трещин от продолжительного действия постоянной и длительной нагрузок:
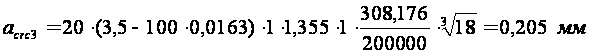
Непродолжительная ширина раскрытия трещин:
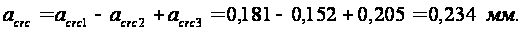 (2.42)
Непродолжительная ширина раскрытия трещин:
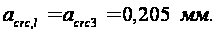 (2.43)
Предельно допустимая ширина раскрытия трещин: аcrc = 0,4 мм; аcrc,l = 0,3 мм. Вывод: ширина раскрытия трещин лежит в пределах допустимых величин.
Прогиб изгибаемых элементов без предварительного натяжения от равномерно распределённой нагрузки находим по формуле /Байков c 231/:
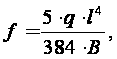 (2.44)
где, q – постоянная и длительная нормативные нагрузки, кН/м;
l –длина изделия, м;
В – жёсткость приведённого сечения, кНЧм2.
Жёсткость приведённого сечения для тяжёло бетона, с учётом коэффициента 0,85, учитывающего снижение жёсткости под влиянием неупругих деформаций бетона растянутой зоны /Байков c 226/:
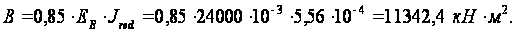 (2.45)
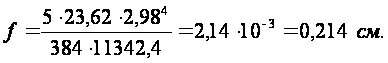
Предельно допустимый прогиб значительно превышает данный параметр и, следовательно, перемычка удовлетворяет всем эксплуатационным условиям, то есть будет нормально работать в конструкции.
2.5.3 Расчет железобетонной перемычки на усилия, возникающие при изготовлении, транспортировании и монтаже
В качестве расчётного сечения принимаем плоскость, расположенную на расстоянии lП = 0,7 м от торца перемычки – месторасположение петель. Необходимо произвести расчёт на действие изгибающего момента, возникающего от собственной массы перемычки, которая определяется по формуле:
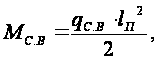 (2.46)
где, q – равномерно распределённая нагрузка на 1 м2 длины, Н/м.
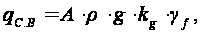 (2.47)
где, А – площадь поперечного сечения перемычки, м2;
ρ – плотность железобетонной перемычки, кг/м3;
kg = 1,5 – коэффициент динамичности /Байков с 89/;
γf = 1,1 – коэффициент динамичности /Байков с 89/;
g = 10 – сила тяжести, Н/кг.
Для данного расчёта перемычки требуется составить схему нагрузок и усилий, действующих на элемент в рассматриваемых стадиях.
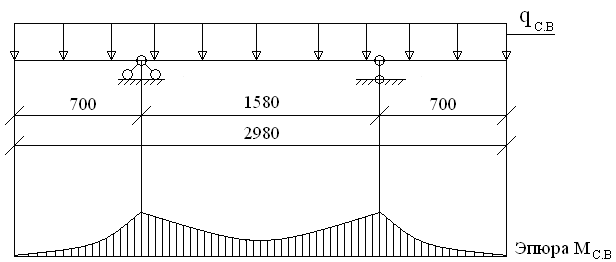
Рис.4. Схема распределения нагрузок и усилий на предварительных стадиях
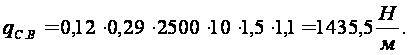
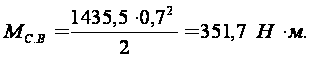
Следующим шагом определим А0 по формуле:
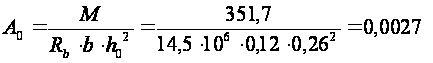 (2.26)
При минимальном А0 принимаем 2Ш3 Вр-I c ASф = 0,14Ч10-4 м2.
Для расчёта монтажных петель, количество которых – 2 штуки, принимаем условие, что каждая из них должна выдержать массу перемычки, тогда при использовании арматуры A-I с расчётным сопротивлением R SSS = 225 МПа:
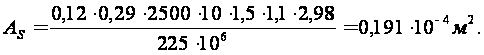
Принимаем Ш5 А-I c ASф = 0,196Ч10-4 м2.
3. Технологическая часть
3.1 Состав и свойства глины, добавок, сырьевая шихта
Основным сырьём для производства эффективного кирпича является глина средней пластичности Энемского месторождения, расположенного на расстоянии двух километров от завода. Общая площадь карьера – 20 гектаров, а средняя глубина горизонтальных слоёв – 2,5 метра. Глина – полидисперсная, хорошо размокающая в воде, с небольшим количеством примесей известняка, соединений железа и кварца. Состав и основные свойства приведёны в таблицах 20, 21 и 22.
Таблица 16 – Гранулометрический состав глинистого сырья /4/
|
Наименование пород месторождения |
Гранулометрический состав в процентах | ||||
| Диаметр зерен в миллиметрах | Низко дисперсные | ||||
| 1,0 – 0,06 | 0,06 – 0,01 | 0,01 – 0,006 | 0,006 – 0 | ||
| Суглинки | 1,07 | 41,63 | 10,7 | 16,8 | 29,8 |
Таблица 17 – Керамико-технологические свойства глинистого сырья /4/
| Наименование показателя | Единица измерения | Показатели |
| Температура плавления | оС | 1050 |
| Температура спекания | оС | 980 |
| Оптимальная температура обжига | оС | 960 |
| Показатель пластичности | – | 20 – 22 |
| Формовочная влажность | % | 18 – 24 |
| Воздушная усадка | % | 5 |
| Огневая усадка | % | 2 |
| Общая усадка | % | 7 |
| Водопоглощение керамического черепка, не более | % | 13,8 |
Таблица 18 – Химический состав глинистого сырья /4/
| Содержание компонентов в процентах | |||||||||
| Al2O3 | SiO2 | Fe2O3 | CaO | MgO | SO3 | K2O | Na2O | ППП | Гидрослюда |
| 12,99 | 67,84 | 5,29 | 2,14 | 1,29 | 0,29 | 1,1 | 1,33 | 5,64 | 2,09 |
| ±2,1 | ±5,7 | ±1,02 | ±0,22 | ±0,1 | ±0,03 | ±0,11 | ±0,2 | ±1,8 | ±0,19 |
В проекте применяются следующие добавки: отощающие - песок и шамот, выгорающие - каменный уголь и лузга, модифицирующий реагент с каталитическим эффектом «ЮНС», и в качестве объёмно-окрашивающих для лицевых изделий - марганцевая руда и известняк.
Таблица 19 – Принятый состав шихты.
| Наименование | Содержание, % |
| Обычный эффективный кирпич и камень | |
| Глина | 87 |
| Песок и брак из сушки | 5 |
| Уголь (каменный) | 5 |
| Лузга | 3 |
| Лицевой эффективный кирпич и камень темно-коричневой окраски | |
| Глина | 87 |
| Шамот (измельчённый брак от обжига) | 5 |
| Марганцевая руда | 8 |
| Лицевой эффективный кирпич и камень светло-кремовой окраски | |
| Глина | 82 |
| Шамот (измельчённый брак от обжига) | 5 |
| МР “ЮНС” | 3 |
| Известняк | 10 |
Шамот – является эффективным по технологическим свойствам отощителем, и одновременно улучшает сушильные и обжиговые, а иногда и формовочные свойства глины. Предельная крупность зерен шамота не должна превышать 2 мм. На заводах глиняного кирпича в качестве шамота можно использовать порошок, получаемый дроблением брака, получаемого при обжиге и сушке. Количество таких отходов составляет от двух до пяти процентов. Переработку отходов обожженного кирпича и возврат его в производство также следует рассматривать как операцию, предназначенную для создания «замкнутого цикла производства», при котором исключается накопление отходов на заводе.
Марганцевая руда – наиболее распространенная окрашивающая добавка, позволяющая регулировать окраску от светло-коричневой до темно-коричневой в зависимости от процентного содержания (3-10%) Добавка двуокиси марганца снижает водопоглощение и повышает прочность обожженных изделий.
Уголь – при его использовании в толще обжигаемого материала создается восстановительная среда, благодаря чему железистые окислы из окисного состояния переходят в закисное состояние, и приобретают большую реакционную способность. В результате интенсифицируются процессы спекания, и происходит упрочнение керамического черепка. Размеры зерен не должны превышать 2 мм.
Песок и брак из сушки – среднезернистых отощающих добавки. Их ввод в шихту для изготовления эффективных изделий актуален для повышения трещиностойкости кирпича-сырца в сушке при модуле крупности = 2-2,5.
В последние годы на российском строительном рынке значительно увеличился ассортимент цветного лицевого керамического кирпича. Интенсивность окраски традиционного красного керамического кирпича зависит от химического состава глинистого сырья. Расширить ассортимент продукции на функционирующих предприятиях возможно путем внедрения технологии объемного окрашивания. За счет расширения цветовой палитры кирпич может получить новые конкурентные преимущества в градостроительстве по сравнению с другими материалами, а предприятия, его выпускающие, увеличение сбыта и улучшение экономических показателей. Теоретически самым доступным и простым способом объемного окрашивания красножгущегося сырья в светлые тона является технология ввода в состав шихты при производстве кирпича тонкомолотого карбонатного порошка, в качестве которого предлагается использовать сырьё Шедокского месторождения известняков. В ЮжНИИстроме разработан модифицирующий реагент с каталитическим эффектом МР «ЮНС», который позволяет достигать заданного светлого цвета черепка при введении в глиномассу относительно небольшого количества карбонатной породы. МР «ЮНС» представляет собой тонкодисперсный порошок смеси минеральных компонентов. Для получения черепка светло-кремового цвета требуется добавление реагента в количестве 3%. В связи с малым количеством модифицирующего реагента его дозируют и перемешивают с карбонатной добавкой, а полученную смесь вводят в глиномассу в виде шликера. Рентгенографические исследования обожженных образцов показали, что МР «ЮНС», введенный в состав глиномассы, в процессе обжига снижает температуру кристаллизации двухкальциевого феррита, а также способствует более полному вовлечению оксидов железа в образование сложных алюмосиликатных комплексов, таких как железистый кордиерит, что обеспечивает более интенсивное осветление черепка при меньшем содержании карбонатной породы. Использование МР «ЮНС» позволяет: /****/
- расширить сырьевую базу, как глинистого сырья, так и карбонатных пород;
- снизить транспортные расходы и энергозатраты при помоле карбонатных пород за счет уменьшения их содержания в составе глиномассы;
- улучшить физико-механические показатели изделий.
3.2 Выбор и обоснование способа и схемы производства
Современная схема технологического процесса производства изделий стеновой керамики способом пластического формования при влажности исходной массы в пределах 18-24% /4/ является наиболее рациональной. Естественная обработка глины, под которой понимают использование погодно-климатических факторов и фактора времени для изменения свойств исходной глиняной массы (вылеживание глины) является положительным аспектом пластической технологии, в связи с тем, что влажность глинистого сырья приближается к оптимальной величине. Естественный способ подготовки улучшает формовочные свойства глины. Механическая переработка глины позволяет разрушить ее структуру, разрыхлить куски глины, доведя ее до гомогенной массы, выделить, раздробить или измолоть находящиеся в ней крупные включения, в том числе и известковые, отсеять при необходимости крупные песчаные фракции, осуществить проминку глины.
Пустотелые керамические кирпич и камни имеют большие преимущества перед сплошным кирпичом, а экономическая эффективность его использования возрастает по мере снижения плотности.
Важным фактором в этом аспекте является число пластичности. Глину для изготовления тонкостенных изделий необходимо подвергать более интенсивной обработке, причем интенсивность обработки должна возрастать по мере увеличения пустотности и размеров камня. Значит, наиболее целесообразно изготовлять изделия по схеме, применявшейся на заводе до проектной модернизации, с вводом современного оборудования, согласно экономически оправданному техническому перевооружению и совершенствованию технологии. Технологическая схема производства способом пластического формования обеспечивает поточность и непрерывность, компактность и рациональность использования технологического оборудования, посильную, экономически оправданную, механизацию и автоматизацию производства. И как результат повышение производительности труда, снижение затрат на производство и улучшение качества продукции в сочетании с ростом её ликвидности (конкурентоспособности) на современном рынке стеновых строительных материалов, изделий и конструкций.
3.3 Режим работы отделений предприятий
В соответствии с действующим режимом работы предприятия согласно нормам технологического проектирования принимаем:
Продолжительность смены по скользящему графику - 12 часов.
Коэффициент использования оборудования - 0,9.
Количество календарных дней работы в году:
260 с пятидневной рабочей неделей для вспомогательных производств (дробильно-сортировочное отделение, ремонто-монтажное отделение).
365 с семидневной рабочей неделей для основных производств (сушильное и печное отделения, отделение погрузки, разгрузки и обслуживания вагонеток).
305 с шестидневной рабочей неделей для остальных производств (отделение приема глинистого сырья, склад добавок, отделение подачи исходных материалов в производство, отделение переработки сырья, формовочно-перегрузочное отделение, склад готовой продукции)
Расчетное количество рабочих дней технологического оборудования в году при двухсменной семидневной рабочей неделе с продолжительность смен равной 12 часов для основного производства с учетом коэффициента использования оборудования и планово-предупредительного ремонта составляет:
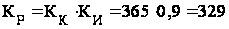 (рабочих
дней) (3.1)
Номинальный годовой фонд времени работы технологического оборудования в часах определяется по количеству календарных дней работы в году:
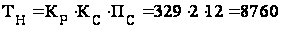 (ч) (3.2)
Расчетное годовое время работы оборудования с учетом коэффициента использования определяется по данным номинального фонда времени работы:
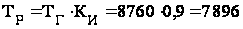 (ч) (3.3)
Таблица 20 - Режим работы
|
Наименование передела производства |
Кол. рабочих смен в сутки | Продолжительность смены, ч | Кол. календ. дней работы в году | Номинальное годовое время работы оборудования, ч | Коэффициент использования оборудования по времени | Расчетное кол. рабочих дней |
Расчетное годовое время работы оборудования, ч |
| КС | ПС | КК | ТН | КИ | КР | ТР | |
| Подготовительное отделение | 1 | 12 | 305 | 3660 | 0,9 | 275 | 3300 |
| Формовочно-перегрузочное отделение | 1 | 12 | 305 | 3660 | 0,9 | 275 | 3300 |
| Основное производство | 2 | 12 | 365 | 8760 | 0,9 | 329 | 7896 |
| Вспомогательное производство | 1 | 12 | 260 | 3120 | 0,9 | 234 | 2808 |
3.4 Расчет расхода компонентов
Расчет суточной производительности цеха ПСУТ, измеряемый в штуках условного кирпича следует производить, исходя из принятого режима работы цеха и годовой производительности предприятия по следующим формулам:
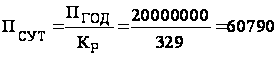 (шт.
усл. кирп.) (3.4)
где ПГОД - заданная годовая производительность цеха, тыс. шт. усл. кирп.;
КР - расчетное количество рабочих дней в году.
Расчет производительности цеха в смену ПСМ, следует производить по аналогичной формуле с учетом количества рабочих смен в сутки:
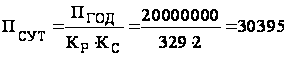 (шт.
усл. кирп.) (3.5)
где КС - число смен в сутки.
Расчет часовой производительности цеха ПЧАС, следует производить, основываясь на времени работы оборудования, по формуле:
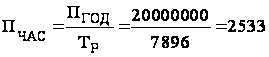 (шт.
усл. кирп.) (3.6)
где ТР - расчетное годовое время работы оборудования, ч.
Расчет количества продукции, поступающей на отдельные технологические переделы ПР, следует производить, учитывая брак в производстве и потери, пределы которых в настоящее время лимитируются:
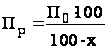 (3.7)
где П0 - производительность рассматриваемого передела, следующего за рассчитываемым (по технологической схеме);
х - производственные потери на данном переделе, %.
Расчет продукции, поступающей на отдельные технологические переделы, следует производить в порядке, обратном технологическому потоку, приняв за исходную величину заданное количество готовой продукции поступающей.
Таблица 21 - Производительность переделов основного производства
| Наименование передела (операции) |
х % |
Производительность в.. | КР | КС | ТР | |||
| год | сутки | смену | час | |||||
| Отгружается со склада готовой продукции, тыс. шт. усл. кирп. | - | 20000 | 72,73 | 72,730 | 6,060 | 275 | 1 | 3300 |
|
Поступает на склад готовой продукции, тыс. шт. усл. кирп. |
- | 20000 | 60,79 | 30,395 | 2,533 | 329 | 2 | 7896 |
| Выгружается из печи с учетом брака при обжиге, тыс. шт. усл. кирп. | 3 | 20408 | 62,03 | 31,02 | 2,585 | 329 | 2 | 7896 |
|
Выгружается из сушилки с учетом брака, тыс. шт. усл. кирп. |
2 | 21039 | 63,95 | 32,97 | 2,664 | 329 | 2 | 7896 |
|
Формуется на прессе тыс. шт. усл. кирп. |
- | 21039 | 76,51 | 76,51 | 6,375 | 275 | 1 | 3300 |
| Объём формуемого на прессе кирпича, м3 | - | 34164 | 124,23 | 124,23 | 10,352 | 275 | 1 | 3300 |
| Перерабатывается в массоподготовительном отделении, м3 | 1 |
34508 |
125,48 |
125,48 |
10,457 | 275 | 1 | 3300 |
| Поступает на склад, м3 | 1 | 34857 | 126,75 | 126,75 | 10,562 | 275 | 1 | 3300 |
Потребность предприятия в сырье рассчитывается по нормам технологического проектирования /3/. Ориентировочный расход сырья на 1000 штук условного полнотелого кирпича из вакуумированной массы принимаем равным 2,7 м3. В этом случае используем формулу 8 /11/, согласно которой, ориентировочный годовой расход сырья, с учетом применения брака при обжиге (шамота):
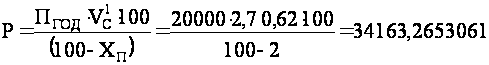 (м3) (3.8)
где ХП – суммарные необратимые потери сырья при переработке, %.
В технологии предусмотрена корректировка недостаточной влажности глинистого сырья путем двухстадийного увлажнения.
Первое – на бегунах мокрого помола. Второе – в шихтозапаснике.
Для повышения однородности массы по влажности, пластичности глины и прочности сформованного кирпича-сырца увлажнение производиться паром.
Таблица 21А – Расход материалов на эффективные изделия
| № | Наименование компонента | Единица измерения | Расход на 1000 шт. | Годовой расход | |
| 1 | Глина | м3 | 2,349 | 23490 | |
| 2 | Песок | м3 | 0,135 | 1350 | |
| 6 | Уголь | м3 | 0,135 | 1350 | |
| 7 | Лузга | м3 | 0,081 | 810 | |
| 9 | Вода | м3 | 0,054 | 540 |
Таблица 21Б – Расход на эффективные лицевые изделия светлых тонов
| № | Наименование компонента | Единица измерения | Расход на 1000 шт. | ||
| 1 | Глина | м3 | 2,349 | ||
| 2 | Песок | м3 | 0,135 | ||
| 3 | ЮНС | м3 | |||
| 4 | Известняк | м3 | |||
| 5 | Марганцевая руда | м3 | |||
| 6 | Уголь | м3 | 0,135 | ||
| 7 | Лузга | м3 | 0,081 | ||
| 9 | Вода | м3 |
Таблица 21В – Расход на лицевые эффективные изделия тёмных тонов
| № | Наименование компонента | Единица измерения | Расход на 1000 шт. | Процент | Итого |
| 1 | Глина | м3 | 2,349 | ||
| 2 | Песок | м3 | 0,135 | ||
| 3 | ЮНС | м3 | |||
| 4 | Известняк | м3 | |||
| 5 | Марганцевая руда | м3 | |||
| 6 | Уголь | м3 | 0,135 | ||
| 7 | Лузга | м3 | 0,081 | ||
| 9 | Вода | м3 |
3.5 Описание процесса производства
3.5.1 Добыча, транспортирование и складирование материалов
Основной компонент – глина. Она добывается на карьере экскаватором и доставляется на завод к глинозапаснику самосвалами, где создаётся запас данного сырья в виде сооружения «Конус» для естественного вылёживания, при помощи бульдозера. На данном этапе, под влиянием естественных погодных условий, происходит улучшение физико-механических свойств глины. Далее, по мере необходимости, глина подаётся многоковшовым экскаватором в массоподготовительное отделение.
Добавки поставляются на предприятие с местных месторождений автотранспортом, в силу того, что потребность в них невелика, а удалённость незначительна. Модифицирующий реагент доставляется аналогичным образом, так как потребность в нём минимальна. Доставку можно осуществлять и железнодорожным транспортом при наличии в отправных пунктах приспособленных погрузочных станций.
Складирование материалов осуществляется в бункерах призматического типа, которые оснащены автоматическими весовыми дозаторами. Для создания запаса воды предусмотрен бак цилиндрической формы. Подача компонентов в массоподготовительное отделение производиться на наиболее оптимальных этапах, согласно принятой технологической схеме.
3.5.2 Массоподготовительное отделение
Для создания качественной шихты используется следующее оборудование:
Ящичный подаватель – устройство для подачи к перерабатывающим или транспортирующим машинам определенных объемных порций сыпучих материалов – устанавливается в начале технологической линии производства. Регулированием скорости движения пластинчатого конвейера и высоты подъема шибера на выходном отверстии изменяется производительность подавателя. Добавку лузги к глине вводят с помощью того же ящичного подавателя, которым дозируют глину, для чего в него монтируют соответствующие отсеки и устанавливают шиберы. Дозирование происходит по объему.
Глинорыхлитель двухвальный – используется для рыхления глины и проталкивания её через колосниковую решетку ящичного подавателя, в комплексе к которым он работает. Такое приспособление может обеспечить равномерную подачу глины в любое время года. Схема действия глинорыхлителя, с общим количеством бил – 14 штук (7 бил на каждом валу) предельно проста и заключается в грубом измельчении глины.
Вальцы камневыделительные с ребристым валком – предназначены для грубого помола глины и выделения каменистых включений. Вальцы состоят из гладкого валка, ребристого валка, привода гладкого валка и