Модернизация производства керамического кирпича
Расчет бункеров:
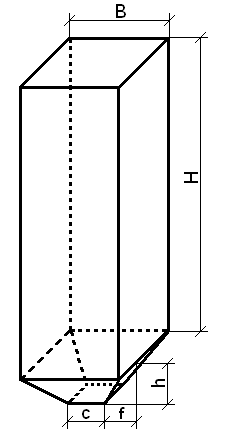
Сухие добавки хранятся раздельно в бункерах. Их в соответствии с рекомендациями [4], принимаем металлическими с призмопирамидальной формой. Соотношение между стороной квадрата B и высотой H рекомендуется устанавливать в пределах 1:3 – 1:4, а коэффициент заполнения объема – 0,9. Запас, при установленной двухсменной работе, рассчитывается на 5 суток [1] или более в случае редких поставок определённых компонентов шихты, процентная доля которых незначительна. Накопительный бункер боя рассчитывается на 14 часов. Коэффициент запаса обеспечивается за счет пирамидальной части.
Бункера угля:
Объем бункера рассчитывается по формуле 3.18. Запас на 5 суток.
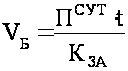 ,
м3
(3.18)
где t =10 – время запаса, суток;
ПСУТ – суточная потребность, м3/ч;
КЗА=0,9 – коэффициент заполнения.
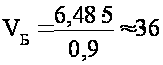 (м3)
Устанавливаем высоту H=6 м, получим:
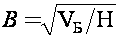 ,
м (3.19)
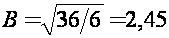 (м)
Угол естественного ската материала примерно равен 50о, с учетом запаса принимаем угол наклона пирамидальной формы равным 60о, а
размер разгрузочного отверстия 600 мм. Тогда:
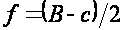 ,
м (3.20)
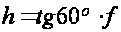 ,
м (3.21)
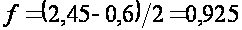 (м)
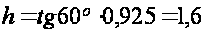 (м)
Параметры расходного бункера угля в итоге примут вид:
Высота бункера = 7,6 м; Ширина бункера =2,45 м;
Размер разгрузочного отверстия = 0,6 м; Время запаса = 5 суток.
Бункер шамота: в целях унификации размеров, на основе равенства объемного расхода угля и шамота, принимаем аналогичные параметры бункера:
Высота бункера = 7,6 м; Ширина бункера =2,45 м;
Размер разгрузочного отверстия = 0,6 м; Время запаса = 5 суток.
Бункера лузги: так как объемный расход сопоставим с рассмотренными расходными бункерами, то целесообразно будет по полученным данным рассчитать по известному объему время запаса:
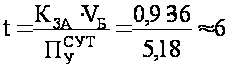 (суток)
(3.22)
Параметры расходного бункера лузги:
Высота бункера = 7,6 м; Ширина бункера =2,45 м;
Размер разгрузочного отверстия = 0,6 м; Время запаса = 6 суток.
Бункера боя:
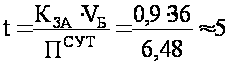 (суток)
Высота бункера = 7,6 м;
Ширина бункера =2,45 м;
Размер разгрузочного отверстия = 0,6 м;
Время запаса = 5 суток.
3.7.6 Пылеосадительное оборудование и аспирационная система
Систему аспирации применяют для обеспечения нормальных санитарно-технических условий труда рабочих, защиты окружающей среды. Действующая на заводе пылеосадительное оборудование соответствует регламентированным санитарным нормам для предприятий стройиндустрии по ПДК запыленности воздуха и выбрасываемых в атмосферу газов. Она успешно прошла проверку в 2006 году на пригодность к работе.
3.7.7 Ведомость основного технологического оборудования
Таблица 26 – Ведомость технологического оборудования.
|
Наименование оборудования |
Марка, габариты L/B/H, мм/мм/мм |
Производительность |
W, кВт |
М, шт. | КИ | |
| ПЧ | ПП | |||||
| Глинорыхлитель |
СМК-255 5175/ 5953/ 1370 |
9,51 | 15 | 16,8 | 1 | 0,7 |
| Ящичный подаватель |
ПЯЛ-8 6200/ 2500/ 1600 |
9,51 | 10 | 2,2 | 1 | 0,7 |
| Камневыделительные вальцы |
СМ-1198 3185/ 2805/ 1325 |
9,51 | 25 | 43 | 1 | 0,7 |
| Бегуны мокрого помола |
СМ-21Б 4300/ 2900/ 2900 |
9,51 | 16 | 14 | 1 | 0,7 |
| Вальцы тонкого помола |
СМ-698А 3185/ 2805/ 1325 |
9,51 | 18 | 43 | 1 | 0,7 |
| Шихтозапасник |
СМК-178 8900/ 6200/ 10500 |
9,51 | 25 | 44 | 1 | 0,5 |
| Глиномешалка |
СМК-1238 7224/ 3028/ 1215 |
10,82 | 25 | 58 | 1 | 0,85 |
| Ленточный пресс |
СМК-28А 4500/ 1100/ 1230 |
6,375 | 9 | 110 | 1 | 0,85 |
| Резательный автомат |
СМ-678А 4500/ 1100/ 1230 |
6,375 | 9 | 1,1 | 1 | 0,85 |
| Автомат-укладчик |
СМК-127 8740/ 6950/ 5200 |
6,375 | 9 | 15 | 1 | 0,85 |
| Тарельчатый питатель |
АТЕ-600М 1000/ 800/ 600 |
4 | 0,54 | 1,1 | 6 | 0,5 |
3.8 Контроль технологического процесса, качества продукции
Контроль производства включает в себя: входной контроль, пооперационный контроль на всех этапах производства и контроль качества готовой продукции. Он осуществляется заводской лабораторией, которая, руководствуясь, ГОСТ 530-95, технологической картой и ТУ, при помощи контрольно-измерительных приборов и инструментов, проводит контрольные плановые замеры и проверки: соответствие регламентированных требований и лимитированных показателей. В лабораторном контроле производства рассматриваются операции, требующие специального лабораторного оборудования. Испытания проводятся на оборудовании поверенном в центре метрологии и стандартизации. Цеховой контроль осуществляется обслуживающим персоналом или непосредственно операторами установок на отдельных этапах производства. Его цель – наблюдение за основным технологическим оборудованием, проверка основных производственных параметров и оценка качества сырья и полуфабрикатов.
Таблица 27 – Технологический контроль
| Параметр контроля | Место | Период | Методика |
| Входной контроль | |||
| Влажность исходной сырьевой шихты | «Конус» | 1/смену | сушка до постоянной массы |
| Пластичность сырья | «Конус» | 1/месяц | пластометрия, ГОСТ |
| Химический состав | «Конус» | 1/месяц | химический анализ |
| Засоренность глины | «Конус» | 1/смену | визуально |
| Качество добавок | Бункер | 1/неделю | ГОСТ, ТУ |
| Пооперационный контроль | |||
| Точность дозирования | дозатор | 1/месяц | взвешивание на весах |
| Зазор между валками | машина | 1/месяц | измерение, ТУ |
| Детали машины | глиномешалка | 1/месяц | измерение, ТУ |
| Формовочная влажность сырьевой шихты | шихтозапасник | 1/смену | сушка до постоянной массы |
| Загруженность машин | корпус машины | 1/прием | по шуму |
| Скорость вращения | двигатель | const | снятие показаний |
| Загруженность бункеров | бункер | const | снятие показаний |
| Износ шнеков | пресс | 1/месяц | ТУ, измерение |
| Размеры бруса | лента пресса | 1/смену | измерение |
| Плотность бруса | лента пресса | 1/смену | ТУ |
| Качество укладки | вагонетки | const | визуально |
| Температурный режим | сушила | const | снятие показаний |
| Температурный режим | печь | const | снятие показаний |
| Режим протяжки | Печь, сушила | const | снятие показаний |
| Выходной контроль | |||
| Внешний вид, состояние | СГП | 1/смену | ГОСТ, эталон |
| Физико-механические | СГП | 1/смену | ГОСТ |
| Водопоглощение | СГП | 1/сутки | ГОСТ |
| Морозостойкость | СГП | 1/квартал | ГОСТ |
Примечание: const – постоянный контроль параметра.
3.9 Вопросы стандартизации
Стандартизация – определение соответствующих правил, технических условий и норм, которые регламентируют все аспекты производства определенной отрасли промышленности, с учетом их особенностей.
Основные цели стандартизации:
- Обеспечение безопасных условий труда для рабочих и обслуживающего персонала на производстве.
- Обеспечение соответствующих требований и параметров относящихся к производству керамических материалов по пластическому способу
- Охрана окружающей среды, соблюдение экологических норм данного производства, а также санитарно-гигиенических правил.
- Улучшение качества готового продукта и установление требований по показателям предъявляемых к нему.
- Рациональное и экономически выгодное использование производственных фондов предприятия по изготовлению эффективного керамического кирпича, а также применение добавок.
Следовательно, для достижения максимального эффекта требуется решить ряд вопросов, касающихся разработки нормативов качества готовой продукции, сырья и полуфабрикатов, также унифицировать и оптимизировать схемы производства и технологии контроля.
4 Теплотехнический расчёт
4.1 Расчет туннельной печи
Исходные данные для расчёта туннельной печи приведены в таблице 28.
Таблица 28 – Теплотехнические параметры печи
| Наименование показателя | Показатель |
| Годовая производительность, тыс. шт. усл. кирп. | 20000 |
| Расчётное количество календарных дней работы печи в год, день | 329 |
| Максимальная температура обжига, оС | 960 |
| Влажность изделий, поступающих на обжиг, % | 5 |
| Длительность обжига, час | 36 |
| Интервал толкания вагонеток, час | 1,125 |
В качестве топлива используется природный газ.
Режим обжига: 1 интервал 30-60оС – 10,125 часа (9 позиций);
2 интервал 600-960оС – 9 часов (8 позиций);
3 интервал 960-50оС – 16,875 часа (15 позиций);
Определение размеров печи произведём по данным регламента /4/: ширина канала составляет 2,9 метра, а высота от пода вагонетки до замка свода 1.7 метра. Тогда ёмкость печи определяется по формуле:
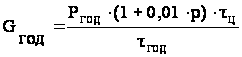 ; (4.1)
где P ГОД – годовая производительность по годной продукции, тыс. шт. усл. кирп.;
τЦ – время пребывания изделия в печи, час;
τГОД – годовое рабочее время, час;
р = 3 – брак изделий и потери от загрузки в печь до поступления на СГП, %.
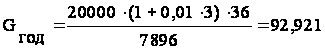 (тыс.
шт. усл. кирп.)
Количество вагонеток в печи – 32 штуки. В этом случае активная длина печи:
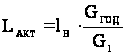 ; (4.2)
где G 1 – вместимость одной вагонетки, тыс. шт. усл. кирп.;
l В – длина вагонетки, м.
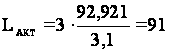 (метр)
Длина отдельных зон в соответствии с принятым графиком составит:
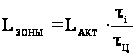 ; (4.3)
где τ i – продолжительность соответствующего интервала, час.
МС – масса сырца, кг.
Для зоны подогрева:
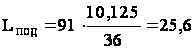 (м)
Для зоны обжига:
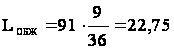 (м)
Для зоны охлаждения:
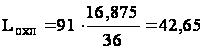 (м)
Следующим этапом рассчитывается горение топлива, теплота сгорания которого определяется по формуле:
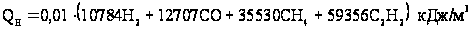 ; (4.4)
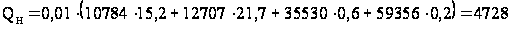 (кДж/м3)
Физическое тепло газа Q1 с учётом коэффициента 1,37 составляет 411 кДж/м3, а общее тепло Q равно их сумме: 44728 + 411 = 5139 кДж/м3. Теоретическая температура горения находится по температуре обжига и пирометрическому коэффициенту, равному 0,8: ТТЕОР = 960:0,8 = 1200оС. Избыток воздуха в зоне горения определяется из условия, что температура воздуха, поступающего из зоны остывания в зону обжига равно 700оС.
Тепловой баланс составляется для зон обжига и подогрева. Часовая производительность печи с учётом брака:
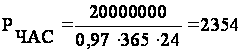 (шт.
усл. кирп.) (4.5)
Приход тепла воздуха, поступающего из зоны охлаждения при коэффициенте избытка воздуха a = 4, находиться по формуле:
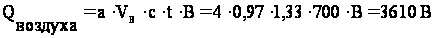 (кДж/м3) (4.6)
Приход тепла от химических и физических взаимодействий топлива находиться по формуле брака:
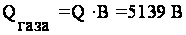 (кДж/м3) (4.7)
Общий приход тепла:
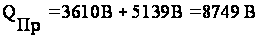 (кДж/м3) (4.8)
Расход тепла, необходимый для испарения влаги принимается из учёта влажности сырца, температуры отходящих газов и сырца:
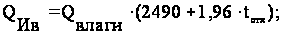 (4.9)
где Q в – часовое количество остаточной влаги, кг.
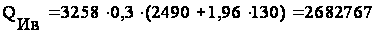 (кДж/м3)
Расход тепла, на нагрев материала до максимальной температуры составит:
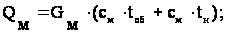 (4.10)
Масса обожженного материала GМ = 9774 кг/час. Она равна произведению часового количества остаточной влаги и массы единицы кирпича сырца. С учётом теплоёмкости см для диапазона температур получаем:
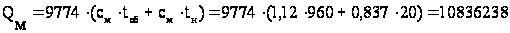 (кДж/м3)
Удельный расход тепла на 1 килограмм обожженной массы в ходе химических реакций принимаем равным 117 кДж/кг. Следовательно, по имеющимся данным:
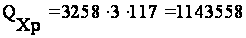 (кДж/час) (4.11)
Потери тепла в окружающую среду необходимо рассчитать по формулам теплопередачи. Поверхность теплопередачи свода установлена по его внутренней поверхности, а для стен по расстоянию от нижней поверхности пода вагонетки до верха стены. Туннельную печь в данном расчёте потерь тепла ограждающими элементами условно разделяем на отдельные участи по длине, а среднюю температуру принимаем равной среднему значению минимума и максимума интервала температур на границе участка. Всё перечисленное принимаем из /4/.
Фактическим показателем расчёта является тепловой баланс зон. Данные, основанные на регламентных параметрах /4/, представлены в таблице 29.
Таблица 29 – Тепловой баланс зон подогрева и обжига
|
Статьи баланса |
Значение | |
| кДж/ч | % | |
| Приход тепла | ||
| Химическое и физическое топливо | 10952825 | 56,615 |
| Физическое тепло воздуха | 8393250 | 43,385 |
| Итого: | 19346075 | 100 |
| Расход тепла | ||
| На испарение влаги | 2682767 | 13,867 |
| На химические реакции | 10836238 | 56,013 |
| На нагрев материала | 1156366 | 5,977 |
| Тепло, аккумулируемое футеровкой вагонеток | 1048635 | 5,421 |
| Потери в окружающую среду | 458984 | 2,372 |
| Тепло с отходящими дымовыми газами | 3163085 | 16,35 |
| Итого: | 19346075 | 100 |
Таблица 30 – Тепловой баланс зоны охлаждения
|
Статьи баланса |
Значение | |
| кДж/ч | % | |
| Приход тепла | ||
| Тепло материала | 10836238 | 91,18 |
| Тепло, аккумулированное футеровкой вагонеток | 1048635 | 8,82 |
| Итого: | 11884873 | 100 |
| Расход тепла | ||
| На нагрев воздуха, идущего на горение | 7487654 | 63 |
| Стороннее тепло с воздухом | 3050695 | 25,6687 |
| Потери в окружающую среду | 387982 | 3,2645 |
| Тепло с выходящим транспортом | 240428 | 2,023 |
| Потери через под вагонеток | 205858 | 1,732 |
| Тепло с выходящим материалом | 512256 | 4,31 |
| Итого: | 11884873 | 100 |
Таблица 31 – Сводный тепловой баланс
|
Статьи баланса |
Значение | |
| кДж/ч | % | |
| Приход тепла | ||
| Тепло материала | 10952825 | 100 |
| Итого: | 10952825 | 100 |
| Расход тепла | ||
| На испарение влаги | 2682767 | 22,6 |
| На нагрев материала | 1156366 | 9,742 |
| Тепло с отходящими дымовыми газами | 3163085 | 26,649 |
| Тепло во внешнюю среду | 846966 | 7,135 |
| Потери через под вагонеток | 205858 | 1,734 |
| Потери с выходящим материалом и транспортом | 752684 | 6,34 |
| Стороннее тепло с воздухом | 3050695 | 25,7 |
| Неучтённые потери | 11858 | 0,1 |
| Итого: | 11870279 | 100 |
4.2 Мероприятия по экономии энергетических ресурсов
На данном этапе развития современной промышленности всё более актуальной становиться экономия во всех аспектах народного хозяйства, в том числе, промышленности строительных материалов. Уменьшение затрат на топливо и электроэнергию – ключ к снижению себестоимости изделий, а значит и источник роста конкурентоспособности, которая в конечном счёте благоприятно повлияет на репутацию предприятия и спрос на его продукцию, поэтому необходимо реализовывать различные мероприятия направленные на экономию топлива и энергетических ресурсов, сокращение технологических потерь и сопутствующие действия.
В рамках данного дипломного проекта на Энемском кирпичном заводе наиболее рационально предпринять действия сберегательного характера в следующем плане:
- использование комплексных выгорающих добавок, например, молотого каменного угля, интенсифицирующего процесс обжига, а, значит, уменьшающего расход тепла;
- отбор отработанных газов туннельной печи, посредством вентиляционной системы, которая путём смешивания их с более холодным воздухом атмосферы, даёт качественный теплоноситель для сушки кирпича-сырца в туннельных блоках;
- максимальное использование естественного освещения в производственных и других помещениях, а также грамотный режим энергосбережения, реализуемый инженерным и рабочим контингентом.
5. Электрические устройства и автоматика
5.1 Комплексная механизация и автоматизация производства кирпича, уровень автоматизации технологических процессов
Основным решением является реконструкция массоподготовительного отделения – ключевого этапа. Для достижения максимального эффекта данный передел подвергается автоматизации для получения шихты высокого качества. Система автоматического управления и контроля оборудования от глинозапасника до формовочного пресса в проекте предусматривает внедрение микропроцессорного комплекса технических средств КТС ПИУС-2А, который состоит из главного пульта управления, пунктов обработки информации и координации. Оператор данного КТС контролирует следующие участки: массоподготовки, добавок, массопереработки, тонкого помола, шихтозапасника, а также транспортное оборудование и глиносмеситель с фильтрующей решёткой.
Система управления обеспечивает работу оборудования в автоматическом режиме, но предусматривает и в случае необходимости вмешательство оператора в технологический цикл. С местных пунктов управления оператор имеет возможность управлять каждым из механизмов вручную, соблюдая минимально необходимые блокировки. Для машин рассматриваемого отделения характерно малое число исполнения логических операций, необходимость которых сводится к выполнению последовательного запуска механизмов и соблюдения блокировок. Эти элементы выполнены по принципы релейно-контактной аппаратуры, размещённой в силовых щитах.
Отделения оборудованы дополнительными отдельными пультами управления, снабженными мнемосхемой и аварийной световой сигнализацией, с которых производится автоматический запуск по заданной программе, а также звуковыми сиренами, предварительно оповещающими о включении и выключении соответствующей машины. Локальные пункты предназначены для аварийного отключения отдельных механизмов и транспортёров, а также включения и выключения комплекса, конкретных участков, оборудования при работе в наладочном режиме в ходе планового профилактического обследования или других контрольных мероприятий.
Микропроцессорная система обрабатывает информацию о работе машин и поступающих сигналов отказа, предпринимает необходимые действия и запускает модули подпрограмм, предназначенных для помощи и приведения технологической линии в нормальный режим. Функциональная автоматика содержит в своём составе силовые щиты с контактными пускателями, кнопочные пульты управления, реле с полуавтоматическими выключателями, панели местного управления, независимые сигнальные системы, в том числе аварийные и щит с микропроцессорными программно-логическими контроллерами. Контакты пускателей и реле к электромагнитам и электродвигателям приводов механизмов, а их катушки соединены с выходными устройствами программно-логических контроллеров, входы которых связаны с путевыми выключателями и фотореле, смонтированными непосредственно у оборудования, а также пультами управления.
ПИУС-2А по заданной программе, с учётом поступающей от выключателей, фотореле, кнопок сигналов осуществляет логическое управление системой, а также проводит диагностику отказов. Силовые щиты размещаются в помещениях в соответствии и инструкциями. В диспетчерском пункте располагается комплекс технических средств, в состав которого входят: главный пульт, щиты управления, регулирования и контроля технологических процессов отделения приготовления шихты, сопутствующая аппаратура управления, диагностики отказов и специальных средств.
Помимо световой и звуковой сигнализации предварительного оповещения, опасные зоны снабжены фотобарьерами, при пересечении которых отключаются приводы механизмов.
Комплекс автоматики ПИУС-2А является непрерывной технологической линией взаимосвязанного последовательно работающего оборудования, в которой операции осуществляются программным обеспечением и не требуют ручного труда, позволяя работать массоподготовительному отделению под контролем операторов.
5.2 Силовое оборудование, расход электроэнергии
Расчёт потребности в электроэнергии производится по данным технических характеристик основного и вспомогательного оборудования.
КИ – коэффициент использования оборудования по времени отражает отношение времени фактической работы оборудования в смену к продолжительности смены. Его величина принимается в зависимости от периодичности действия конкретного оборудования.
α – коэффициент, зависящий от степени использования производственного оборудования, то есть отношения фактической производительности к технической производительности по паспорту.
КЗМ – коэффициент загрузки оборудования по мощности отражает использование мощности двигателя, установленного на данном оборудовании, в зависимости степени его загрузки в период работы. Он рассчитывается по следующей формуле:
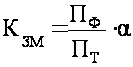 ,
(5.1)
где ПФ – фактическая производительность оборудования, т/ч;
ПТ – техническая производительность оборудования, т/ч;
Часовой расход энергии ЭЧ, кВт·ч определяется по формуле:
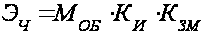 ,
(5.2)
где МОБ – общая мощность электродвигателей, кВт;
КИ – коэффициент использования оборудования;
КЗМ – коэффициент загрузки по мощности;
Все вычисления по данным показателям выполнены в электронных таблицах Excel. Окончательные результаты сведены в таблицу 17. Следует отметить, что в счет неучтенного электрооборудования, для корректировки конечные полученные результаты увеличиваются на 20%.
6. Строительные и санитарно-технические сооружения и устройства
6.1 Объемно-планировочные и конструктивные решения
6.1.1 Данные для разработки архитектурно-конструктивной части
Производственные процессы на кирпичном заводе с пластической технологией формования изделий по степени пожарной опасности относятся по классификации к типам «Г», «Д».
Нормативные документы, регламентирующие основные аспекты – строительные нормы и правила: II-3-79, 2.01-82, 2.03.01-84, 2.02.03-85, II-7-81 и II-26-76, II-4-79, II-12-77, а также 2.01.07-85. Уровень грунтовых вод – 4 метра. Среднегодовая зимняя температура наружного воздуха – минус 19 градусов Цельсии. Нормативный скоростной напор ветра – 55 кг/м2.
6.1.2 Краткая характеристика главного производственного корпуса
ГПК на энемском кирпичном заводе имеет уникальное объёмно-планировочное решение, что связано с тем, что он многократно подвергался реконструкции. Его можно условно подразделить на 4 сектора.
В первом из них располагается формовочное и погрузочное отделение. Он имеет размеры 21 Ч 27 метров и состоит из трёх 9-ти метровых пролётов с первым шагом колонн – 9 метров и вторым – 12 метров.
Во втором находиться электромеханический цех, занимающий три пролёта по 9 метров и условно ограниченный одним 9-ти метровым шагом колонн. Его площадь – 243 м2.
Третий сектор имеет сложную конфигурацию, так как входящее в него сушильное отделение является не типовым проектом модернизации. Также в нём присутствуют внутрицеховые транспортные коммуникации. Суммарная площадь участков – 1980 метров.
Четвёртый сектор представлен обжиговым отделением со вспомогательным оборудованием и также как и предыдущий индивидуален. Общая площадь, в том числе занимаемая туннельной печью - 1458 м2.
В целом ГПК имеет приемлемые параметры и достаточную блокировку. К нему со стороны 1-го сектора примыкают галереи массоподготовительного отделения, а к посту выгрузки – бетонированная площадка СГП.
6.1.3 Конструктивные решения реконструируемых сооружений с указанием структурных элементов и основных размеров
Отделения помола: фундаменты ленточные бутовые, стены подвала бутовые с облицовкой кирпичом; стены кирпичные; перекрытия деревянные по металлическим балкам; кровля рулонная по деревянной обрешетке и деревянным стропилам; полы асфальтовые и частично деревянные; внутренние санитарно-технические устройства; электроосвещение. Группа капитальности II. Состав: отделение грубого помола 6 Ч 6 м и высотой 7 м; отделение тонкого помола 6 Ч 6 м и высотой 5 м. Массоподготовительные отделения: фундаменты ленточные бутовые; фундаменты под колонны бетонные; колонны металлические; стены кирпичные; перекрытия и покрытия деревянные; кровля рулонная по деревянной обрешетке и деревянным фермам, уложенным по металлическим балкам; полы асфальтовые и частично деревянные; внутренние санитарно-технические устройства; электроосвещение. Группа капитальности III. Состав: отделение массоподготовки 8,5 Ч 12 м и высотой 5 м; отделение добавок 7 Ч 12 м и высотой 7 м; отделение запаса шихты с размерами здания 12 Ч 9 м и высотой 11 м. Галереи: фундаменты ленточные бутовые и бетонные столбовые; колонны железобетонные; стены кирпичные и железобетонные; перекрытия железобетонные и частично деревянные; кровля рулонная; полы цементные и частично деревянные; электроосвещение. Группа капитальности II. Состав: 4 шт. с размерами 2,8 Ч 3 м и общей протяжённость 43 метра.
6 1.4 Санитарно-технические и бытовые устройства
Естественное и искусственное освещение в существующих и спроектированных зданиях соответствует требованиям СНиП II-4-87. В помещениях предусмотрены санитарные узлы для рабочих. Производственные посты принадлежат к III группе по задачам зрительной работы. Во всех оконных проёмах предусмотрены механизмы для проветривания помещений. Внутренняя отделка соответствует требуемым параметрам. В главном производственном корпусе существуют бытовки для рабочих, а в массоподготовительном отделении спроектирована изолированная от вредных производственных воздействий операторская комната с дистанционным пунктом управления.
6.2 Генеральные план предприятия
6.2.1 Климатические и геологические условия местности
Территория предприятия «Инем» располагается в умеренном климатическом поясе. Район не подвержен оползневым и другим стихийным процессам. Влажность воздуха колеблется в пределах от 40% до 80%, а максимальное суточное количество осадков 85 мм. Максимальная скорость ветра 4,9 м/с. Направление ветров и их повторяемость по румбам приведена в графической части с генеральным планом завода. Глубина промерзания грунтов – 0,8 м. Основной транспортной артерией является автодорога Краснодар - Новороссийск, а непосредственное примыкание к въезду осуществлено поселковой асфальтной дорогой шириной 7 метров, имеющей по одной полосе для движения в каждом направлении. Внутриплощадочные дороги относятся к 3-ей категории, учитывающей грузопотоки. В целом климатические и геологические условия местности характеризуются как благоприятные.
6.2.2 Мероприятия, обеспечивающие блокировку цехов и зонирование
Существующее расположение зданий и сооружений отвечает санитарно-техническим и противопожарным требованиям. Отделения, подвергаемые реконструкции и вновь возводимые располагаются в отдельных зданиях, в связи со спецификой технологии. Наиболее шумные из них имеют изоляцию и дистанционное автоматическое управление. Склад горюче-смазочных материалов располагается в специально оборудованном здании на значительном удалении от других строений и имеет удобные подъездные пути. Зонирование территории произведено в соответствии с общепринятым принципом подразделения по назначению.
6.2.3 Инженерные коммуникации
Водоснабжение завода обеспечивает собственная артезианская скважина. Приёмником стоков служит существующая канализация, часть которой будет подвергнута реконструкции наряду с модернизируемыми участками. Электроэнергия и газоснабжение обеспечиваются аналогичным образом.
В главном производственном корпусе существует аспирационная система. Воздухообмен в помещениях – естественный, но также предусмотрена принудительная вытяжка посредством системы вентиляции. Массоподготовительное отделение имеет автоматизированную систему сигнализации и аварийно-спасательные коммуникации.
6.2.4 Объемно-планировочное решение застройки территории
Принятые проектные решения по модернизации технологии на кирпичном заводе отвечают архитектурно-строительным и санитарно-гигиеническим требованиям. В виду того что, предприятие расположено на отведённом для него участке местности в промышленной зоне посёлка Энем, все инженерно-изыскательские решения приняты из учёта баланса максимальной экономической эффективности и простоты технологической реконструкции подготовительного отделения. При планировании транспортных перевозок исключены пересечения грузопотоков с внутренним транспортом. Площадь занятая зелёными насаждениями составляет 27825 м2, что составляет более половины от общей.
Удельный расход электроэнергии определяется по формуле:
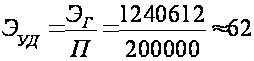 (кВт·ч/тыс.
шт. усл.. кирп)
(5.3)
где ЭГ – годовой расход электроэнергии, кВт·ч;
П – годовая производительность, тыс. шт. усл.. кирп.
Энерговооруженность – мощность всех электродвигателей, установленных на основном оборудовании, приходящихся на 1-го основного производственного рабочего определяется по следующей формуле:
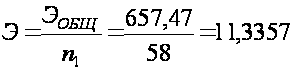 (кВт/чел)
(5.4)
где ЭОБЩ – мощность электродвигателей на основном оборудовании, кВт;
n1– число основных рабочих смены, max чел.
Таблица 17 – Потребность цеха в энергоресурсах *
|
Наименование энергетических ресурсов |
Удельный расход на 1000 шт. усл. кирп |
Расход энергетических ресурсов в.. |
||||||||||||
| час | смену | сутки | год | |||||||||||
| Пар, кг | 100 | 672,5 | 6557 | 6557 | 2000000 | |||||||||
| Условное топливо, кг | 159 | 1068,6 | 4833 | 9666 | 3180000 | |||||||||
| Электроэнергия, кВт·ч | 31,324 | 187 | 2239 | 2267 | 626480 | |||||||||
| Оборудование | Мощность, кВт | Коэффициенты | Расход электроэнергии, кВт в …. | |||||||||||
| Наименование | кол-во | единицы | общая | КИ | КЗМ | час | смену | сутки | год | |||||
| Многоковшовый экскаватор | 1 | 14,2 | 14,2 | 0,7 | 0,7 | 6,958 | 83,496 | 83,496 | 22961,4 | |||||
| Глинорыхлитель | 1 | 16,8 | 16,8 | 0,7 | 0,7 | 8,232 | 98,784 | 98,784 | 27165,6 | |||||
| Ящичный подаватель | 1 | 2,2 | 2,2 | 0,7 | 0,7 | 1,078 | 12,936 | 12,936 | 3557,4 | |||||
| Камневыделительные вальцы | 1 | 43 | 43 | 0,7 | 0,42 | 12,642 | 151,704 | 151,704 | 41718,6 | |||||
| Бегуны мокрого помола | 1 | 14 | 14 | 0,7 | 0,65 | 6,37 | 76,44 | 76,44 | 21021 | |||||
| Вальцы тонкого помола | 1 | 43 | 43 | 0,7 | 0,58 | 17,458 | 209,496 | 209,496 | 57611,4 | |||||
| Шихтозапасник | 1 | 44 | 44 | 0,5 | 0,46 | 10,12 | 121,44 | 121,44 | 33396 | |||||
| Глиномешалка | 1 | 58 | 58 | 0,85 | 0,43 | 21,199 | 254,388 | 254,388 | 69956,7 | |||||
| Ленточный пресс | 1 | 110 | 110 | 0,85 | 0,71 | 66,385 | 796,62 | 796,62 | 219070,5 | |||||
| Резательный полуавтомат | 1 | 1,1 | 1,1 | 0,85 | 0,71 | 0,66385 | 7,9662 | 7,9662 | 2190,705 | |||||
| Автомат-укладчик | 1 | 15 | 15 | 0,85 | 0,71 | 9,0525 | 108,63 | 108,63 | 29873,25 | |||||
| Электропередаточная тележка | 3 | 2,2 | 6,6 | 0,5 | 0,6 | 1,98 | 23,76 | 47,52 | 15634,1 | |||||
| Молотковая дробилка | 1 | 50 | 50 | 0,1 | 0,12 | 0,6 | 7,2 | 7,2 | 1980 | |||||
| Виброгрохот | 1 | 10 | 10 | 0,1 | 0,12 | 0,12 | 1,44 | 1,44 | 396 | |||||
| Вибросито | 1 | 4,5 | 4,5 | 0,1 | 0,12 | 0,054 | 0,648 | 0,648 | 178,2 | |||||
| Щековая дробилка | 1 | 32 | 32 | 0,1 | 0,12 | 0,384 | 4,608 | 4,608 | 1267,2 | |||||
| Тарельчатый питатель | 6 | 1,1 | 3,3 | 0,5 | 0,16 | 0,264 | 3,168 | 3,168 | 871,2 | |||||