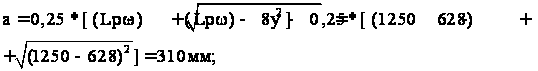Модернизация патронного полуавтомата 1П756
Резцы оснащены пластинами из композита 01.
Уставов А.
Переход№1. Подрезать торец поверхность 2.
Переход № 2. Расточить отверстие поверхность 1.
Режимы резания установа А сведены в табл. 6.
Таблица 6
| Элементы режимов резания | Стадия обработки | ||
| Чистовая | Отделочная | ||
| Переход №1 | Переход №2 | Переход №1 | |
| Глубина резания, мм | 0,15 | 0,10 | 0,05 |
| Принятая подача, мм/об | 0,20 | 0,05 | 0,05 |
| Принятая скорость резания, м/мин | 150 | 180 | 180 |
| Частота оборотов шпинделя, мин-1 | 239 | 1042 | 286 |
| Минутная подача, мм/мин | 47,8 | 52,1 | 14,3 |
| Машинное время, мин | 1,5 | 1,9 | 5,07 |
Уставов Б.
Переход № 1. Обточить контур образованный поверхностями 4,3,5.
Режимы резания установа Б сведены в табл. 7.
Таблица 7
| Элементы режимов резания | Стадия обработки | |||||
| Чистовая | Отделочная | |||||
| Переход №1 | Переход №2 | Переход №3 | Переход №1 | Переход №2 | Переход №3 | |
| Глубина резания, мм | 0,15 | 0,15 | 0,15 | 0,05 | 0,10 | 0,05 |
| Принятая подача, мм/об | 0,20 | 0,20 | 0,20 | 0,05 | 0,05 | 0,05 |
| Принятая скорость резания, м/мин | 150 | 150 | 150 | 180 | 180 | 180 |
| Частота оборотов шпинделя, мин-1 | 239 | 562 | 562 | 286 | 674 | 674 |
| Минутная подача, мм/мин | 47,8 | 112,4 | 112,4 | 14,3 | 34,2 | 34,2 |
| Машинное время, мин | 1,2 | 0,56 | 0,13 | 4,02 | 2,12 | 0,44 |
1.5 Определение нормы штучного времени
Норму штучного времени определяем по формуле [10]
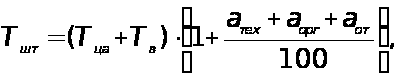
где
Тца - время автоматической работы станка по программе, мин;
Тв - время вспомогательной ручной работы неперекрываемое временем автоматической работы станка, мин.
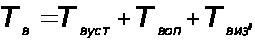
где
Твуст - вспомогательное время на установку и снятие детали, мин;
Твоп - вспомогательное время, связанное с выполнением операции, мин;
Твиз - вспомогательное неперекрываемое время на контрольные измерения детали, мин.
Время на организационно-техническое обслуживание рабочего места, отдых и личные потребности определяются в % от оперативного времени.
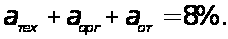
Уставов А.
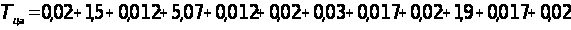
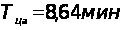
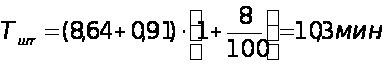
Уставов Б.
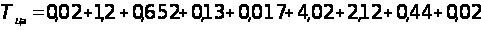
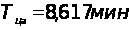
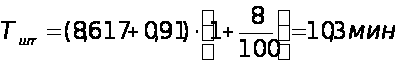
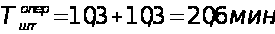
2. Конструкторская часть
2.1 Назначение, область применения и технологические возможности полуавтомата
Полуавтомат предназначен для токарной обработки по программе цилиндрических, торцовых, конических, ступенчатых и криволинейных поверхностей деталей из черных металлов и сплавов, а также для сверления и растачивания центральных отверстий, нарезания наружных и внутренних резьб с выполнением операций загрузки заготовок и выгрузки с полуавтомата готовых деталей.
Шпиндель на гидростатических опорах имеет высокие демпфирующие способности, что положительно сказывается на качестве обработанной поверхности и повышается долговечность узла.
Расположение зеркала направляющих станины в наклонной плоскости обеспечивает свободный доступ к обрабатываемой детали.
Накладные стальные закаленные направляющие продольного перемещений в сочетании с опорами качения и антифрикционными накладками гарантируют длительное сохранение точности полуавтомата.
Все органы управления сосредоточены на одном подвижном пульте управления что облегчает процесс ввода программы обработки и её корректировку.
Станок с ЧПУ может быть использован вместе с промышленным роботом агрегатной конструкции, как гибкая производственная ячейка.
Станок может быть использован в условиях серийного, мелкосерийного производства в цехах машиностроительных заводов в качестве самостоятельной единицы или в составе гибких автоматизированных участков.
Категория качества — высшая.
2.2 Технические характеристика
Таблица 8
| Наименование параметра | ||
| Наибольший диаметр изделия, устанавливаемого над станиной, мм. | 630 | |
| Наибольший диаметр обрабатываемого изделии в патроне, мм. | 500 | |
|
Наибольшая длина обрабатываемого Изделия, мм. |
320 | |
| Наибольшая глубина растачивания, мм. | 200 | |
|
Пределы частоты вращения шпинделя, об/мин. |
8-1600 | |
| Пределы продольных и поперечных рабочих подач суппорта, мм/мин. | 1-2000 | |
| Ускоренные продольные и поперечные подачи суппорта, мм/мин. | 10000 | |
| Наибольший шаг нарезаемой резьбы, мм. | 40 | |
| Конец шпинделя по ГОСТ 12523-67 | 11М | |
| Количество инструментов | 12-16 | |
| Дискретность отсчета по осям координат, мм. | 0.002 | |
| Мощность электродвигателя главного привода, кВт. | 22 | |
| Габарит полуавтомата с электрооборудованием и устройством ЧПУ, мм. | 3200*3500*2600 | |
| Габарит полуавтомата без выносного оборудования и устройства ЧПУ, мм. | 3200*2000*2600 | |
| Масса полуавтомата с электрооборудованием и устройством ЧПУ, кг. | 8500 | |
| Масса полуавтомата без выносного оборудования и устройства ЧПУ, кг. | 8000 | |
2.3 Описание конструкции станка
2.3.1 Станина
Конструкция корпуса станины выполнена коробчатой формы с системой внутренних ребер, связывающих переднюю и заднюю стенки, создающих жесткость конструкции. Зеркало направляющих станины наклонено под углом 20˚к вертикали.
В головной части станины установлены:
1. Бабка шпиндельная
2. Привод продольной подачи
3. Станция смазки
На задней стенке станины смонтирован электродвигатель главного привода. Подмоторная плита снабжена винтом, обеспечивающим натяжение ремня, связывающего шкив электродвигателя со шкивом входного вала шпиндельной бабки.
В корпусе станины выполнена внутренняя полость, используемая для разводки электрооборудования, смазки и охлаждения.
Направляющие станины под каретку выполнены плоскими, накладными, стальными, закаленными. Смазка направляющих под каретку осуществляется от станции централизованной дозаторной смазки.
Между направляющими станины выполнена полость, где смонтирован винт продольной подачи с опорами и упоры, ограничителя хода каретки по оси Z.
Нижняя полость станины используется для сбора и размещения охлаждающей жидкости.
В корпусе станины имеется ниша для размещения транспортера стружки.
2.3.2 Бабка шпиндельная
Механизм шпиндельной бабки предназначен для передачи вращения от двигателя постоянного тока к шпинделю и для установки и крепления изделия в патроне. Корпус шпиндельной бабки установлен на левой части станины. Поворот шпиндельной бабки осуществляется при помощи установочных распорных винтов, опорный кронштейн которых прикреплен снизу к корпусу шпиндельной бабки. Крепление шпиндельной бабки к станине осуществляется винтами.
На передней корпуса шпиндельной бабки располагается маслоуказатель и крышка. На левом торце корпуса смонтирован привод механизма переключения ступеней, датчик для нарезания резьбы.
Шпиндель станка выполнен двухопорным. Опорами шпинделя являются гидростатические подшипники которые имеют высокие демпфирующие способности и положительно влияют на качество обрабатываемой поверхности.
Передний конец шпинделя фланцевый с быстросъемным креплением патрона.
Задний конец шпинделя имеет посадочный поясок и резьбу для крепления зажимного устройства изделия (для специальных исполнений).
Механизм шпиндельной бабки содержит зубчатые передачи, валы для их базирования, клиноременную передачу от электродвигателя главного движения.
На двух промежуточных валах шестерного механизма установлены соответственно по одному подвижному блоку, попеременное включение зубчатых колес обеспечивает кинематические настройки с передаточными отношениями 1:1, 1:4, 1:16, 0. При «0» (нулевом) положении зубчатый механизм расцеплен.
Настройка на одну из трех скоростей осуществляется механизмом управления, обеспечивающим через промежуточные детали, копир и вилку, конструктивную и кинематическую связь головки «ЭМГ-53» с подвижными блоками зубчатых колес.
Выбор скорости осуществляется автоматически по программе.
При настройки вал копиров может вращаться вручную через квадрат (при снятой головке «ЭМГ-53»).
Датчик нарезки резьбы, связывается через пластинчатую муфту с валом, который через зубчатую передачу кинематически связан со шпинделем. Зубчатая передача датчика снабжена пружинным устройством для выбора зазора зацепления.
Все валы шестеренного механизма и вал датчика нарезания резьбы смонтированы на подшипниках качения.
Зубчатые колеса выполнены из хромистой стали закалены.
Смазка механизма шпиндельной бабки осуществляется от системы циркулирующей смазки. Масло по трубопроводу поступает к маслорапределителю, смонтированному в корпусе бабки, и далее к точкам смазки и маслоуказателю.
2.3.3 Револьверные головки
На станке установлены две револьверные головки: одна четырехгранная с осью, перпендикулярной оси шпинделя; вторая дисковая восьмипозиционная с осью параллельной оси шпинделя,
Обе револьверные головки установленные на одной ползушке и находятся друг от друга на расстоянии, достаточном для обработки деталей в соответствии с паспортом станка. Револьверная головка четырехгранная с осью перпендикулярной оси шпинделя предназначена для закрепления режущего инструмента для внутренней обработки (расточки, сверления и др.).
Револьверная головка дисковая восьмипозиционная с осью параллельной оси шпинделя, предназначена для закрепления режущего инструмента для наружной обработки.
2.3.4Каретка
Каретка предназначена для обеспечения перемещения режущего инструмента в продольном направлении. Устанавливается на направляющие станины. Удерживается каретка относительно направляющих планками, прикрепленными к плоскости корпуса каретки.
На верхней части корпуса каретки выполнены три плоские горизонтальные направляющие скольжения и две вертикальные направляющие качения под поперечную ползушку, которые выполнены в виде накладных стальных планок, жестко прикрепленных к корпусу каретки. В качестве элементов качения приняты роликовые опоры качения «танкетки», две из которых жестко прикрепленных к ползушке, а две другие крепется через клинья. Поперечная ползушка относительно направляющих удерживается привертными планками. Защита от попадания стружки и охлаждающей жидкости на направляющие ползушки обеспечивается щитками, прикрепленными к верхнему торцу ползушки. Дополнительно на торцах ползушки установлены войлочные и резиновые уплотнения.
Защита направляющих станины под каретку осуществляется посредством скребков, войлочных и резиновых уплотнений.
Для защиты винта продольной подачи к торцам корпуса каретки прикреплены щитки. Левый щиток заходит под шпиндельную бабку и закрывает винт на всей длине хода каретки.
Смазка направляющих станины осуществляется от станции импульсной системы смазки.
Каретка является несущим узлом для ряда узлов и деталей.
На верхней части каретки смонтированы: коробка конечных переключателей, направляющие под ползушку, винт поперечной подачи, поперечная ползушка. На верхнем торце корпуса каретки прикреплен кронштейн поперечной подачи и др.
Нижняя плоскость корпуса слева используется для крепления гайки винта продольной подачи.
На поперечной ползушке смонтированы два резцедержателя и поперечные упоры а так же трубопровод подачи охлаждающей жидкости, смазки и подвод электроэнергии.
2.3.5 Привод продольных подач
Привод продольной подачи располагается с левого торца станины, крепится к передней опоре винта продольной подачи и включает в себя переходный фланец, соединительную муфту и электродвигатель.
Электродвигатель с шариковым винтом соединяется напрямую.
Пара винтовая (Ш63*10)
Пара винтовая (Ш63*10)предназначена для продольного перемещения каретки станка и включает в себя шариковую винтовую пару и две опоры. Обе опоры подобны конструкции и включают в себя корпус, два комбинированных радиально-упорных подшипника.
Применения радиально-упорных подшипников в сочетании с устройством предварительной их затяжки обеспечивают получение высокой жесткости опор и винтовой пары в целом.
Левая опора используется для крепления привода продольной подачи. Конструкция гайки винтовой пары позволяет производить регулировку зазора.
Смазка обеих опор и винтовой пары осуществляется от системы импульсной смазки.
На правом конце винта имеется квадрат под ключ для вращения винта вручную.
2.3.6 Привод поперечных подач
Привод поперечных подач располагается на верхней стенки каретки включает в себя переходной фланец, соединительную муфту и электродвигатель.
Электродвигатель со встроенным тормозом соединяется с шариковым винтом поперечной подачи напрямую.
Пара винтовая (Ш50*10)
Пара винтовая (Ш50*10) предназначена для перемещения поперечной ползушки на каретке и базируется в расточках каретки.
Верхняя опора включает два комбинированных радиально-упорных подшипника. Нижняя опора включает один радиальный шарикоподшипник.
Смазка обеих опор и винтовой пары осуществляется от системы импульсной смазки.
Конструкция гайки винтовой пары позволяет производить регулировку зазора.
На нижнем конце винта имеется квадрат под ключ для вращения винта вручную.
2.3.7 Упоры
Упоры предназначены для подачи сигналов по пути от подвижных органов станка- каретки и ползушки по координатам Z, X.
В комплект упоров по каждой координате входит планка с пазами для кулачков, кулачки и электроконтактный переключатель.
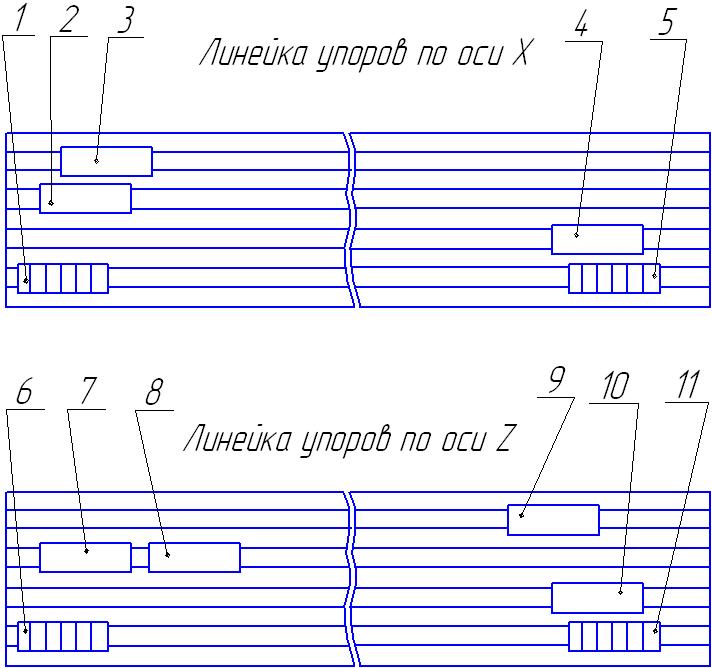
Рис.2. Планка с пазами для кулаков.
По координате X планка с пазами крепится к ползушке, электроконтактный переключатель установлен неподвижно на каретке.
По координате Z планка с пазами крепится на станине неподвижно, электроконтактный переключатель перемещается вместе с кареткой.
По каждой координате устанавливаются кулачки: по два для отключения механизма подач при аварийных режимах: по одному - для установки подвижного органа в «0», по два для ограничения хода. По оси Z устанавливается один кулачек для ограничения зоны резания.
Упоры 1,5 - для отключения механизма подач по оси X при аварийных режимах.
Упор 3 – для изменения скорости перемещения ползушки при выходе в «0» по оси X.
Упоры 6,11 - для отключения механизма подач по оси Z при аварийных режимах.
Упор 8 - для ограничения зоны резания у патрона .
Упор 9 - для изменения скорости перемещения каретки при выходе в «0» по оси Z.
Упоры 2,4 - для ограничения хода по оси X.
Упоры 7,10 - для ограничения хода по оси Z.
2.3.8 Охлаждение
Охлаждение предназначено для подачи охлаждающей жидкости на режущий инструмент в зоне резания и включает в себя емкость с насосом, механизм подводки к ползушке каретки и подвижную систему трубопроводов на ползушке. Емкость с насосом располагается в правом отсеке станины.
Подводка охлаждающей жидкости к ползушке и каретки осуществляется посредством гибких шлангов расположенных в защитных кожухах.
2.3.9 Электротрубомонтаж
Электротрубомонтаж по станку ведется в нише станины. электропроводка к каретке и ползушке осуществляется посредством гибких шлангов.
Электрошкаф навешен на станок и соединен с механизмами станка проводкой, проложенной в нише станины станка и коробах.
2.3.10 Освещение зоны резания
Освещение зоны резания осуществляется с помощью 2-х светильников, расположенных на торцевых щитах ограждения. Каждый светильник крепится шарнирно неподвижным щитам и имеет защитный козырек. светильник и козырек устанавливаются в положение, обеспечивающее оптимальную освещенность зоны резания и закрепляется неподвижно.
2.4 Указания по мерам безопасности
Безопасность труда на новом полуавтомате достигается соответствием его нормативным требованиям ГОСТ12.2.009-80; СТ СЭВ 538-77; СТ СЭВ 539-77; СТ СЭВ 540-77.
Станки обеспечены устройствами, обеспечивающими безопасность работы.
1. Ременные передачи привода главного движения закрываются кожухами, предохраняющими от травмирования при работе главного привода.
2. В желтый цвет окрашиваются внешние торцы протекторов кареток и суппортов, наружные торцевые поверхности шкивов передач и внутренняя поверхность крышки шпиндельной бабки.
3. Зона обработки имеет подвижное ограждение из листовой стали, имеющее смотровое окно из прозрачного материала с решеткой. Станок оснащен блокировкой, допускающей включение вращения шпинделя только при закрытом положении подвижного ограждения.
4. Время торможения шпинделя после его выключения при всех частотах вращения не превышает 5 с.
5. Органы управления станка снабжены фиксаторами, не допускающими самопроизвольных перемещений органов управления.
6. На электрошкафе установлен знак напряжения по ГОСТ 12.4.027-76.
7. Вводные выключатели снабжены указателем в виде мигающего индикаторного устройства, показывающего состояние его контактов.
8. На станке имеется кнопка «Стоп» (аварийная) с грибковидным толкателем увеличенного размера, установленная на панели, закрепленной на каретке станка.
9. Шкафы электрооборудования и клеммные коробки имеют исполнение по степени защищенности 1Р54 по ГОСТ 14254-80.
10. На станке применен переключатель «Стоп подачи» и «Стоп шпинделя», дающий возможность оператору при необходимости последовательно остановить подачу и вращение шпинделя без отключения станка.
11. Перемещение каретки и суппорта ограничиваются в крайних положениях блоками путевых конечных выключателей, дающих последовательно команды на останов подачи и на аварийное отключение станка.
12. Двери электрошкафов станка запираются специальными замками.
13. На станке предусмотрен специальный переключатель «Блокировка пульта управления», запираемый ключом, блокирующий возможность ввода информации с клавиатуры пульта при выключенном положении переключателя.
2.5 Решение вопросов художественного конструирования и эргономики
Художественное конструирование - неотъемлемая часть комплекса исследовательских, конструкторских, технологических работ направленных на оптимизацию системы «человек - машина».
Основой художественного конструирования является эргономика - наука, изучающая взаимосвязи человека с машиной и окружающей его предметной средой.
При проектировании станка вопросам художественного конструирования и, прежде всего, вопросам эргономики, было уделено достаточно внимания. Станок, в основном, отвечает антропометрическим, инженерно - технологическим, физиологическим и эстетическим требованиям эргономики. Наличие системы ЧПУ позволяет увеличить производительность труда и сохранить время на переналадку, а также почти исключить непосредственное участие человека в выполнении технологического процесса, т. е. позволяет более рационально распределить функции между человеком и машиной, улучшить условия труда человека, сделать его более разнообразным и творческим.
Антропометрия, физиология, инженерная психология, гигиена труда являются основными разделами эргономики, как уже говорилось ранее.
Антропометрия - обмер человека. Антропометрические данные кладутся в основу проектирования машин, орудий труда, помещений, потребительских изделий, производственной и других средств, что делает возможным правильную и эффективную эксплуатацию этих предметов. Кроме антропометрических данных, следует также учитывать состав и возрастную изменчивость организма человека, так как рабочие коллективы могут отличатся по составу (мужчина и женщина) и возрасту. Поэтому при создании оборудования и интерьера цеха должны учитываться физиологические различия (рост, вес, допустимые нагрузки и т.п.) мужского и женского организма.
Физиология изучает изменение функционального состояния человека под влиянием его рабочей деятельности. Поэтому при проектировании следует стремиться к тому, чтобы каждый конструктивный элемент машины, каждое движение, которое совершает человек на рабочем месте, были бы полностью оправданы с точки зрения физиологических требований.
Инженерная психология органически связана с конструкцией машины и дает основу для выбора лучшей её структуры. Следовательно, задача инженерной психологии - изучить возможности работы человека и машины, и лучшим образом распределить функции между ними с тем, чтобы обеспечить наилучшие условия и результаты труда.
Инженерная психология изучает такие вопросы как: проектирование органов управления машин с учётом психофизиологических особенностей человека (правило мнемоники); особенности зрительного восприятия; возможности человеческой памяти; творческое содержание труда; распределение функций между человеком и машиной;
взаимосвязи между темпераментом работающего и характером работы; скорости реакции человека на сигналы со стороны машины; условия восприятия информации и др.
При проектировании рабочего места следует учитывать анатомические параметры тела, допустимые нагрузки на руки и ноги, скорость рабочих движений оператора и скорость реагирования нервной системы на информацию (скорость реакции).
Органы управления нового полуавтомата находятся в удобной зоне обслуживания. Рукоятки отсутствуют, управление осуществляется кнопками и переключателями.
При проектировании станка было также уделено внимание его эстетическим качествам и соответствию стилевым чертам станков данного класса.
Станок обладает композиционным единством, рациональной наглядной компоновкой - все эти показатели способствуют удобству обслуживания станка.
Применение декоративных покрытий придаёт станку привлекательный внешний вид. Окраска произведена строго в соответствии с ОСТ Н06-2-72.
Покрытие выполнено по 2-му классу ГОСТ 9894-61. Рекомендуемая окраска станка - светло-серый, светло-зелёный, светло-голубые тона.
2.6 Указания по эксплуатации станка
Температура в помещении, где эксплуатируется станок. Должна быть от +15 до +40 С; относительная влажность не более 80 %.
Запыленность помещения должна быть в пределах санитарной нормы.
Станок не должен подвергаться воздействию внешнего нагрева и сильных тепловых перепадов.
Вблизи станка не должно быть шлифовальных станков, работающих без охлаждения, крупного обдирочного и кузнечно-прессового оборудования.
Установленные вблизи станка устройства, работающие с использованием токов высокой частоты, должны иметь защиту от радиопомех.
В помещениях для установки станка необходимо прокладывать шину, соединённую с низкоомным контуром заземления, для подключения проводов заземления станка. Сопротивление контура заземления не должно превышать 40м.
Станок с ЧПУ подключается к трехфазной сети переменного тока (напряжение 380 В с разбросом от -15 до +10 %, частота 50 Гц, от -1 до +1 Гц).
Для защиты от электрических помех, создаваемых работой другого электрооборудования, рекомендуется осуществлять питание устройства ЧПУ от отдельного мотор-генератора или силового трансформатора, к которым не разрешается подключать другое оборудование.
Необходимо обеспечить достаточное пространство для удобной уборки станка от стружки.
Смазывание станка должно производиться только теми маслами, которые указаны в руководстве.
Водородный показатель СОЖ должен быть в пределах рН 8...8,5.
2.7 Расчет режимов резания
Опеделение сил резания Исходные данные:
•Обрабатываемый материа: Сталь 45Х.
•Вид обработки: Наружное продольное точение.
•Режущий инструмент: Резец проходной.
•Материал режущей части: Т15К5.
•Стойкость инструмента: Т=50 мин.
Выбираем предельно допустимые глубину и подачу резания [17]:
tmax=5,8 мм; smax=1,0 мм.
Определяем скорость резания [17]
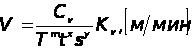 ,
где
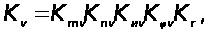
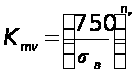 -
коэффициент
обрабатываемости
стали,
 МПа,
 ,
 - коэффициент
учитывающий
влияние материала
заготовки;
 -
коэффициент
учитывающий
влияние материала
инструмента;
 -
коэффициент
учитывающий
влияние углов
в плане;
 -
коэффициент
учитывающий
влияние радиуса
при вершине;
Сv=340 - постоянная;
m=0,2; х=0,15; у=0,45 - показатели степени.

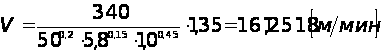
Определяем силы резания [17]
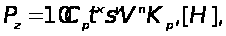
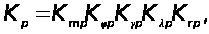
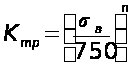 ,
МПа,
n=0,75;
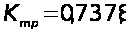


 Cp=300; x=1;
y=0,75; n=-0,15.
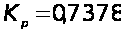
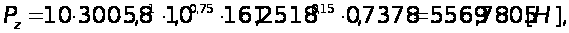
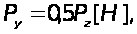
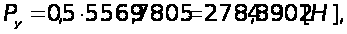
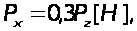
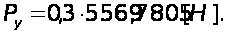
Определяем мощность резания [17]
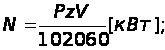
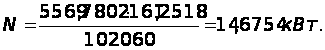
2.8 Расчет КПД привода главного движения
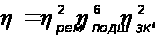
где
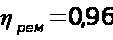 - КПД ременной
передачи (1 шт);
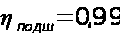 - КПД подшипников
(7шт);
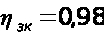 - КПД зубчатых
колес (2 шт).
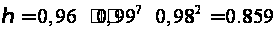
2.9 Расчет мощности двигателя привода главного движения
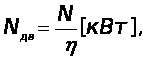
где N=14,6754 кВт - мощность резания;
 -
КПД привода
главного движения.
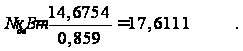
Для привода главного движения выбираем двигатель переменного тока тип 2ПФ200МГУ4, Nном=22 кВт, n=1600 мин-1.
2.10 Расчет поликлиновой передачи
Поликлиновой ремень включает в себя несколько рабочих поверхностей треугольной формы, что позволяет равномерно распределять нагрузку между ними и обеспечить постоянство расчетных диаметров шкивов. В этом их основное преимущество перед клиновыми ремнями. Небольшая высота и кордшнур из химического волокна позволяет использовать их на шкивах малого диаметра с передаточным числом до 8 и при скорости до 40 м/с. При равных условиях работы данная передача более компактна, чем с клиновыми ремнями.
Расчет ведем по [2].
Определим сечение ремня.
Определяем момент на быстроходном валу
M = 9740 [Hм],
где N – мощность, передаваемая ремнем, кВт; n1 – минимальная частота вращения быстроходного вала, мин-1.
M = 9740 = 134 Hм.
Следовательно, сечение ремня Л.
Его параметры:
Рис. 3. Ремень поликлиновой
H=9,5 мм;
t=4,8 мм;
h=4,85 мм;
r1=0,2 мм;
r2=0,7 мм.
Определяем диметры шкивов.
Пусть диаметр меньшего шкива d1=200 мм.
Диаметр ведомого d2=i* d1=1*200=200 мм. Ближайшее значение из стандартного ряда d2=200 мм.
Уточняем передаточное значение с учетом относительного скольжения S=0,01.
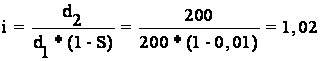 .
Определяем межосевое расстояние:
amin=0,55(d1+ d2)+Н=0,55(200+200)+9,5=230 мм;
amax= d1+ d2=200+200=400 мм.
Принимаем промежуточное значение a=320 мм.
Определяем расчетную длину ремня:
Lp=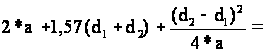
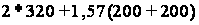
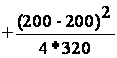 =
 мм
Ближайшее стандартное значение Lp=1250 мм.
Уточняем межосевое расстояние: