Модернизация патронного полуавтомата 1П756
2.16.2 Эксплуатационные характеристики
Результаты расчетов эксплуатационных параметров соответствуют экспериментальным показателям с погрешностью не более 10—15%, поэтому больших запасов при расчете параметров не требуется. При расчете во многих случаях можно пользоваться следующими допущениями:
- сопротивление истечению опор, поверхности которых не параллельны, определяют по средней толщине пленки в каждом кармане;
- наиболее важные эксплуатационные характеристики, такие как несущая способность, жесткость масляного слоя, следует анализировать, принимая во внимание упругие деформации и погрешности изготовления деталей опоры, вводя в расчет так называемый начальный зазор, который обусловливает такой же дополнительный расход масла через опору, как и реальная погрешность.
2.16.3 Расчет гидростатических направляющих
Исходные данные
Вес верхнего суппорта Gs=10 кН
Используемое масло ИГП-8 (η=32*10-3 Па*с при 20єС и η=17*10-3 Па*с при 30єС)
Начальный зазор h0=30 мкм
hmin=12 мкм; hmax=55 мкм;
Определим эффективную площадь кармана
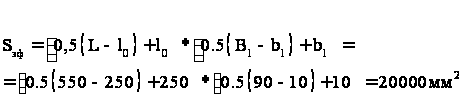
площадь всех карманов Sэфi=0.02*2=0.04 м2
Рабочие давления
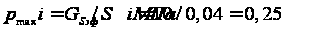
где Gs – вес верхнего суппорта
Предварительная расчетная толщина масляной пленки при нагрузке
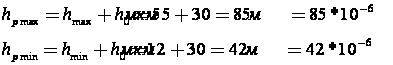
Сопротивление истечению жидкости
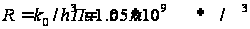
где k0 - коэффициент учитывающий геометрию кармана и вязкость масла
Требуемая производительность
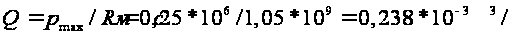
Выбираем насос, имеющий по паспорту расход, близкий к Q
Qф=025*10-3м3/с=15 л/мин
Все дальнейшие расчеты проводим исходя из фактического расхода насоса Qф
Уточняем фактическое сопротивление истечению
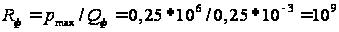 Па*с/м3
Определяем жесткость масляного слоя
Cmin=3G/hpmax=3*10/85=0.35 кН/мкм
Cmax=3G/hpmin=3*10/42=0.71 кН/мкм
Общие потери мощности в опорах Nобщ=NQ+NV , где NQ-потери мощности при проталкивании смазочного материала через зазор между смазываемыми поверхностями
NQ=р*Qф=0,25*106*0,25*10-3=62,5Вт;
NV
– потери мощности
при относительном
перемещении
смазываемых
поверхностей;
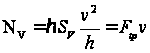 ,
здесь Ftp
– сила жидкостного
трения; SV
– площадь
смазываемой
поверхности,
по которой
происходит
сдвиг слоев
масла, т. е. общая
площадь опоры
за вычетом
площади карманов;
v- скорость
относительного
перемещения
смазываемых
поверхностей.
NQ=р*Qф=0,25*106*0,25*10-3=62,5Вт;
,
где SV=B1L-b1l0=90*550-10*250=47000мм2=0,047м2 для каждой направляющей;
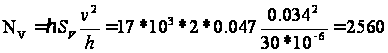 Вт
Nобщ=NQ+NV=62,5+2560=2622,5 Вт;
Расчет максимальной температуры
При дроссельной системе tвх= tб = 30 єС. Пренебрегая теплотой отводимой базовыми деталями (k=0) получаем:

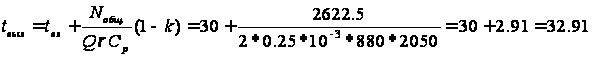 єС
3.Организационно-экономическая часть
3.1 Сравнительный технико-экономический анализ проектируемого и базового варианта
В дипломном проекте решается задача решается задача необходимости модернизации патронного полуавтомата 1П756.
Эта необходимость вызвана тем, что базовый вариант станка не соответствует современным требованиям, в частности, по надежности. Модернизация проводится посредством замены опор шпинделя на гидростатические. Что позволяет не только повысит надежность за счет уменьшения износа, но и повысить демпфирующие способности и качество обрабатываемой повехности .
Для экономического обоснования модернизации необходимо рассчитать капитальные и эксплуатационные затраты по сравнительным вариантам станков.
Исходные данные:
| Показатели | Единицы измерения |
Базовая модель |
Модернизированная |
|
Фонд времени работы Время непрерывной работы Среднее число отказов Среднее время устранения 1отказа |
час час ед/год час |
2560 16 0,53 42 |
2560 16 0,27 30 |
Таблица10
3.2Расчет капитальных затрат при модернизации патронного полуавтомата мод. 1П756
К=Ц+Sтранс+Sмонтаж
К – капитальные затраты.
Sтранс – затраты на транспортировку.
Sмонтаж – затраты на монтаж.
Sтранс =0; Sмонтаж =0.
Ц2= Ц1-Sискл+ Sввод
Где Ц1 - себестоимость базового станка
Sискл – себестоимость исключаемых элементов
Sввод – стоимость вводимых элементов.
| Наименование детали | Количество | Стоимость | Сумма |
| Гидростатический подшипник | 2 | 8500 | 17000 |
| Двухрядный роликоподшипник | 2 | 3500 | 7000 |
|
Упорно-радиальный подшипник |
1 | 4250 | 4250 |
Таблица 11
Ц2= Ц1-Sискл+ Sввод =1200000-7000-4250+17000 = 1205750 р.
Все цены приведены с сайтов производителей оборудования.
3.3 Расчет эксплуатационных затрат
Эксплуатационные затраты – это себестоимость продукции или услуг, получаемых в результате использования в течение года. Эксплуатационные затраты рассчитываются в объеме технической себестоимости.
Техническая себестоимость (Sтехн) – сумма затрат по сравниваемым статьям разных вариантов станков. В моем случае расчет сводится к расчету затрат на ремонт.
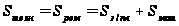
Годовые расходы на заработную плату ремонтников в год.
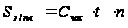
где: Cчас – часовая ставка ремонтных рабочих;
t – время устранения отказа;
n – количество отказов в год;
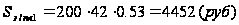 -
базовая модель;
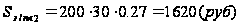 -
модернизированный
станок.
Затраты на материалы для изготовления узлов:
 = 2100 (руб) - базовая
модель;
= 1600 (руб) - модернизированный
станок.
Технико-экономические показатели
Таблица 142.
| Показатели | Единицы измерения |
Базовая модель |
Модернизированная |
|
Капитальные затраты: Цена станка Эксплуатационные затраты: обнаружение и устранение Затраты на ремонт в год Материал |
руб. руб. руб. |
1200000 4452 2100 |
1205750 1620 1600 |
| Итого | 6552 | 3220 | |
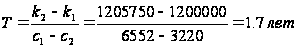
где: Т – срок окупаемости.
 - капитальные
затраты на
базовую модель;
 - капитальные
затраты на
модифицированную
модель;
 - эксплуатационные
затраты на
базовую модель;
 - эксплуатационные
затраты на
модифицированную
модель.
Эинт=(с1-с2)*Тисп+(к1-к2)=(6552-3220)*10+(1200000-1205750)=27570 (руб),
где: Тисп – предполагаемый срок использования станка.
Вывод: на основе полученных значений экономического эффекта можно сделать вывод о том, что применение гидростатических подшипников в опорах шпинделя на станке выгодно не только с технической, но и с экономической точки зрения.
4.Безопасность труда и охрана окружающей среды
4.1 Анализ опасных и вредных производственных факторов при эксплуатации токарного станка 1П756
Расчет защитного экрана и расчет нефтеловушек
Опасные и вредные производственные факторы и их источники
Технологические операции (токарная обработка), осуществляемые на токарном станке с ЧПУ модели 1П756 при обработки деталей, связаны с действием и потенциальной возможностью ряда опасных и вредных промышленных факторов (табл.1).
Таблица 12 Опасные и вредные промышленные факторы и их источники
| Опасные вредные факторы | Источники |
| Механические опасные факторы | Гибкие передачи (ремни), винты продольной и поперечной подачи, металлическая стружка (сливная), острые кромки заготовки, резца и т.д. |
| Повышение напряжения в электрической сети |
Электрическая сеть (конкретно приведена ниже) |
Повышенный уровень вибраций |
Непосредственно процесс резания, работа электродвигателей, |
| Повышенный уровень шума | Процесс резания, вентиляторы, зубчатые передачи. |
| Вредные примеси | Процесс резания, охлаждения (СОЖ) |
| Потенциальные опасные факторы пожара | Возгорание масла, промасленной ветоши, скоплений пыли. |
| Психофизиологические факторы | Трудовой процесс (микроклимат, освещение) |
Требования безопасности, предъявляемые к металлообрабатывающим станкам, определены ГОСТ 12.2.009-75, а дополнительные требования, вызванные особенностями их конструкции и условий эксплуатации, указываются в нормативно-технической документации на станки.
4.2 Защита от механических опасных факторов
Работа станка связана с наличием опасных вращающихся частей (шпиндель, винты подач), сливной стружки и т.д. Их воздействие в случае нахождения персонала в опасной зоне вызывает механические травмы – нарушение целостности тканей организма, а в некоторых случаях со смертельным исходом.
К опасным факторам этой подгруппы относят:
- движущиеся части оборудования (суппорт, шпиндель, валы, винты подач);
- разлетающаяся стружка и осколки;
- разрыв ременной передачи.
Все средства защиты от механических травмирующих факторов подразделяются на:
- оградительные устройства (кожухи, дверцы, щиты, козырьки, планки, барьеры, экраны);
- предохранительные устройства (блокировочные, ограничительные);
- тормозные устройства (колодочные, дисковые, конические, клиновые);
- устройства автоматического контроля и сигнализации (информационные, предупреждающие, аварийные, ответные);
- устройства дистанционного управления (стационарные, передвижные);
знаки безопасности (запрещающие, предупреждающие, предписывающие, указательные).
На моем станке механическая безопасность обеспечивается следующими техническими средствами:
- гибкие передачи, соединяющие электродвигатель главного движения со шпиндельной бабкой, защищены кожухом;
- зона резания ограждена защитным кожухом со смотровым окном, закрытым стеклом;
- винты продольной и поперечной подачи защищены кожухами.
Выбор средств защиты производится в соответствии с ГОСТ 12.4.125 – 83 «Средства коллективной защиты работающих от воздействия механических факторов. Классификация».
4.3 Обеспечение электробезопасности
Источниками повышенного напряжения в электрической цепи являются электрооборудование (электродвигатели, электрошкафы) - токоприемники, осветительные установки (освещение питается U=24В), питающая сеть, электропроводка станка.
Требования к безопасности электрооборудования предусмотрены в ГОСТ 12.1.038- 82 «Электробезопасность. Предельно допустимые напряжения прикосновения и токов». «Правилами устройства электроустановок» все цеха машиностроительных заводов определяются как помещения особо опасные.
Основные причины несчастных случаев от воздействия электрического тока следующие:
- случайное прикосновение или приближение на опасное расстояние к токоведущим частям станка;
- появление напряжения на металлических конструктивных частях электрооборудования (корпусах, станинах и т.д.);
- возникновение шагового напряжения на поверхности земли в результате замыкания провода на землю.
Средства защиты, используемые на станке 1П56:
- вводной автомат сблокирован с дверцами электрошкафа. При открывании дверок вводной автомат выключается;
- на станке, электрошкафах, пультах управления, каретке предусмотрены болты заземления;
- предусмотрена нулевая защита;
- электрическая аппаратура питается пониженным напряжением 110В,24В и располагается в защитных электрошкафах и пультах управления;
- разводка по станку выполнена в металлических коробках, металлорукавах и шлангов;
- на станке имеется сигнальная лампочка, расположенная на пульте управления, сигнализирующая о подключении станка к сети.
На машиностроительном заводе используется четырех проводная сеть с заземленной нейтралью (U=380В). Светильники местного освещения (аппаратура управления и сигнализация, система ЧПУ) питаются пониженным напряжением 24-36, 110В.
4.4 Обеспечение вибробезопасности
Локальные вибрация от оборудования может передаваться работающему непосредственно через органы управления, ручные машины или через пол и рабочее место оператора.
Причиной возникновения повышенного уровня вибрации является возникновение при работе станка неуравновешенных масс. Их источником в станке являются неуравновешенные вращающиеся массы (заготовка, инструмент и т.п.), иногда вибрации создаются деталями станка (зубчатые зацепления, коробки скоростей, подшипниковые узлы, соединительные муфты).
Локальная вибрация (от ударов в зубчатых передачах), передаваемая через органы управления и фундамент станка, вызывает спазмы сосудов, в результате чего нарушается снабжения конечностей кровью. Наблюдается воздействие вибрации на нервные окончания, мышечные и костные ткани, что приводит к нарушениям чувствительности кожи, окостенению сухожилий, отложению солей в суставах кистей и пальцев рук. Для предотвращения проф. заболеваний необходимо правильно нормировать рабочий день, а также до минимума снижать время контакта человека состанком (органами управления). В моем случае система ЧПУ до минимума снижает контакт со станком во время его работы
Для уменьшения вибрации при монтаже станков предусматривается применение виброизолирующих устройств (виброизоляторы, вибродемпферы) в опорах станков.
Допустимый уровень вибраций должен соответствовать требованиям ГОСТ 12.1.012 –90 «ССБТ. Вибрационная безопасность. Общие требования».
4.5 Характеристика шума и средств защиты от него
Источником повышенного уровня шума является работа гидрооборудования, электродвигателей, насосов и зубчатых передач - конструкторские, и непосредственно сам процесс резания – технологический источник.
Основными характеристиками шума являются:
- скорость колебания частиц среды V/t, м/с;
- скорость распространения звуковой волны с, м/с
Под влиянием сильного шума притупляется острота зрения, появляются головные боли и головокружение, изменяются режимы дыхания и сердечно-сосудистой деятельности, повышается внутричерепное и кровяное давление, нарушается процесс пищеварения, происходят изменения объема внутренних органов.
Воздействуя на кору головного мозга, шум также оказывает раздражающее действие, ускоряющее процесс утомления, ослабляет внимание и замедляет психические реакции.
Патологические изменения, возникшие под влиянием шума, рассматривают как «шумовую болезнь». При действии шума высоких уровней возможен разрыв барабанной перепонки.
Борьбу с повышенным уровнем шума ведут еще на стадии проектирования станка. Для этого между электродвигателем, насосом, оборудованием и фундаментом помещают шумопоглощающие прокладки. Применяют такие шумопоглощающие прокладки как ультратонкое стекловолокно, капроновое волокно, минеральная вата и др.
Источниками шума в станках являются также подшипники качения, зубчатые передачи, неуравновешенные вращающиеся массы. Это все механические шумы, для уменьшения которых необходимо следующее:
- замена прямозубых шестерней на косозубые;
- по возможности замена подшипников качения подшипниками скольжения;
- по возможности замена зубчатых передач на клиноременные;
- широкое применение принудительной смазки трущихся поверхностей.
На своем станке я заменил опоры качения на гидростатические опоры.
Для измерения шума используют прибор шумомер.
Фактические и допустимые уровни звуковой мощности:
Таблица 14. Шумовые характеристики станка
| Частота, Гц | 31,5 | 63 | 125 | 250 | 500 | 1000 | 2000 | 4000 | 8000 | Корректированный уровень звуковой мощности, дБА |
| Фактический уровень звуковой мощности по технической документации, дБ | - | 78 | 80 | 84 | 85 | 85 | 84 | 80 | 80 | 90 |
| Допустимый по ГОСТ 12.2107-85Е при мощности привода 12,5-32 кВт | - | 100 | 100 | 100 | 100 | 97 | 95 | 93 | 91 | 105 |
Для станка уровень звукового давления не должен превышать 80 Дб. Октавные уровни звукового давления и уровни на рабочем месте оператора при работе станка под нагрузкой не должны превышать значений, указанных в ГОСТ 12.1.003.-88. Допустимый уровень должен соответствовать требованиям ГОСТ 12.1 003 – 83 «Шум. Общие требования безопасности».
4.6 Характеристика загрязнений воздушного пространства
Процесс охлаждения зоны резания с помощью подачи СОЖ является источником выделения в воздух аэрозолей и паров воды. СОЖ является также источником микроорганизмов, представляющих биологическую опасность.
В качестве СОЖ используется раствор, состоящий из следующих составляющих:
Эфтол – до 5-7%;
Вода – при
40 .
В производственном цехе на человека действует большое количество вредных и токсичных веществ в виде аэрозолей, паров и газов. Механическая обработка металла на станке сопровождается выделением пыли, стружки. За 1 час работы станков (N=1кВт) выделяется 150 грамм вредных паров и 0,063 грамм эмульсии.
Для уменьшения выделения в воздух вредных паров и пыли применяются смазочно-охлаждающие жидкости (СОЖ). Значение ПДК загрязняющих веществ в воздухе рабочих зон приведены в ГОСТ 12.1.005-76(ССБТ).
4.7 Пожарная или взрывная опасность
Пожарная безопасность обеспечивается системой предотвращения пожара и пожарной защиты, включающими комплекс организационных мероприятий и технических средств.
В цехе имеются материалы, склонные к самовозгоранию – масла, промасленная ветошь, полимерная изоляция силовых и осветительных кабелей и др. Поэтому в цехе предусмотрены противопожарные стены, которые предназначены для ограничения распространения пожара. Они отделяют от производственных зданий административно-бытовые и складские помещения.
Обрабатываемые детали и используемые материалы находятся в холодном состоянии. В цехе не производится обработка материалов, пыль и стружка которых способны воспламенятся при нагревании.
Категория производства и класс помещений по пожарной опасности определяются в соответствии со СниП II-2-80: категория Д.
Основными причинами пожаров при холодной обработке металлов резанием являются короткие замыкания в электрооборудовании и проводке, самовозгорание промасленной ветоши и одежды, нарушение противопожарного режима и правил обращения с горючими жидкостями.
Пожарная безопасность в отделении холодной обработки металлов резанием обеспечивается системой предотвращения пожара, противопожарной защитой и организационно-техническими мероприятиями в соответствии с ГОСТ 12.1.004-91 «ССБТ. Пожарная безопасность. Общие требования» и Типовыми правилами пожарной безопасности.
4.8 Условия труда (по психофизиологическим факторам)
Станок с ЧПУ обслуживают оператор и наладчик. Наладку и переналадку осуществляет наладчик, а подналадку, оперативную работу и контроль за работой – оператор.
Функции оператора при эксплуатации станка сводятся к установке, закреплению и выверке приспособления и инструмента на станке, установке программоносителя и заготовок, замене инструмента, снятию деталей и наблюдением за ходом работы станка.
Трудовая функция наладчика включает в себя приемку и осмотр оборудования, подготовку инструмента и приспособлений к наладке, подготовку программоносителя к работе, наладку, переналадку и т.д.
Трудовая деятельность оператора связана с возможным действием следующих вредных факторов психофизиологических факторов: нервно-психических перегрузок, гиподинамии, неудобной рабочей позы, перенапряжения зрительного анализатора, эмоционального перенапряжения в связи с высокой ответственностью за технологический процесс.
Работа оператора связана с рабочей позой стоя, непостоянной ходьбой и сопровождается временным незначительным физическим напряжением и энергозатратами в пределах 121-150 ккал/ч (140-450Вт). В соответствии с ГОСТ 12.1.005-88 она относится к легкой физической работе категории 1б.
В связи с этим на рабочем месте обеспечиваются допустимые нормы температуры, относительной влажности и скорости движения воздуха, приведенные в таблице 3.
Таблица 14. Допустимые показатели микроклимата на рабочем месте оператора (по ГОСТ 12.1.005-88)
|
Период года |
Категория работ |
Температура,
|
Относительная влажность |
Скорость движения воздуха |
|
|
Верхняя граница на постоянных рабочих местах |
Нижняя граница на постоянных рабочих местах | ||||
| Допустимая на рабочих местах, не более | Допустимая на рабочих местах | ||||
| холодный | Легкая –1б | 24 | 20 | 75 | Не более 0,2 |
| теплый | Легкая – 1б | 28 | 21 |
60(при27 |
0,1-0,3 |

Режим работы станочника физиологически обоснован. Работа осуществляется в две смены. Ночная смена исключается. Продолжительность рабочего дня составляет 8 часов. Кроме обеденного перерыва продолжительностью 1 час в первой и второй половине дня предусматриваются двадцатиминутные перерывы на отдых и физиологические потребности.
Условия зрительной работы оператора на рабочем месте характеризуются следующими показателями:
- наименьший размер объекта различения – 0,15-0,3 мм;
- разряд зрительной работы – 2;
- фон – средний;
- контраст объекта с фоном – средний;
- требования к цветопередаче отсутствуют;
- в поле зрения имеются вращающиеся и движущиеся части;
- наличие в поле зрения отражений блеклости;
- характер зрительной работы – работа с повышенным напряжением зрительного анализатора.
Исходя из зрительных условий труда и требований НТД определяются следующие требования к освещению на рабочем месте оператора станка.
В соответствии с ГОСТ 12.3.025-80 и ГОСТ 12.2.009-80 при наладке, ремонте и устранении сбоев на станках с ЧПУ освещенность должна быть 2500 лк. При работе на станках с ЧПУ освещенность может снижаться до 1000 лк. В механических чехах следует принимать систему комбинированного освещения, в котором общее освещение должно составлять не менее 300 лк.
Для общего освещения отношение максимальной освещенности к минимальной не должно превышать 1,3. Величина коэффициента пульсации светового потока не должна превышать 20% от общего освещения. В связи с отсутствием требований к цветопередачи особые требования к спектру источников не предъявляются.
Расчет защитного стекла
Для обеспечения безопасности эксплуатации, станок, в соответствии с ГОСТ 12.2.009-80, оснащают защитным экраном, предохраняющим станочника от воздействия отлетающей стружки и брызг СОЖ. Одновременно экран препятствует контакту оператора с системой «режущий инструмент-заготовка», представляющей большую опасность с точки зрения механического травмирования.
Основными требованиями к экрану является прочность, поэтому он выполняется из стали или алюминия. Однако, в некоторых случаях, это ухудшает условия эксплуатации станков, что вынуждает использовать в качестве материала экрана безопасное трехслойное стекло.
Расчет производится по методике, предложенной в сборнике типовых расчетов по безопасности труда и экологической безопасности, и сводится к определению необходимой толщины экрана из условий прочности на изгиб.
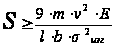 , где
m – масса стружки (кг) ;
V - скорость стружки при ударе о защитный экран (м/с);
Е – модуль
упругости
материала
экрана (Н/м );
 - допустимое
напряжение
на изгиб материала
экрана (Н/м2);
l , b – размеры экрана (м) ;
Расчет необходимой толщины защитного экрана токарного станка модели 16Б16Т1 при обработке из стали проводим на основе следующих исходных данных:
m = 3Ч10 кг ;
V = 785 м/мин = 13 м/с ;
l = 0,56 м ;
b = 0,8 м ;
В качестве материала экрана выбираем безосколочное трехслойное стекло ГОСТ 8435-57.
E = 3,44Ч10 H/м
;
= 180,5Ч10 Н/м ;
Принимаем трехкратный запас прочности:
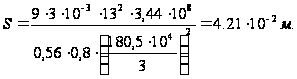
Для экрана размером 0,56х0,8 принимаем трехслойное стекло толщиной S=12мм.
Вывод: соблюдение вышеописанных мер по охране труда и окружающей среды, и использовании перечисленных средств защиты позволяет свести до минимума опасность травматизма рабочих, снизить профессиональную заболеваемость и выбросы вредных веществ в окружающую среду.
4.10 Защита водного бассейна от нефтепродуктов и СОЖ
Расчет геометрических размеров нефтеловушки (для СОЖ) и продолжительность отстаивания сточной воды.
Исходные данные:
расход сточной
воды: Q = 0,1 м /с;
плотность
сточной воды:
 =1000
кг/м;
плотность
нефтепродуктов:
 =890
кг/м;
вязкость
сточной воды: =0,004;
средний размер частиц нефтепродуктов: d=40 мкм.
Определение скорости всплытия нефтепродуктов:
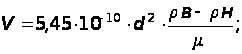
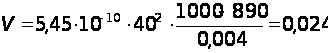 м/с;
Выбор горизонтальной составляющей скорости течения сточной воды в нефтеловушке:
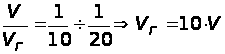 ;
 =10
* 0,024 = 0,24 м/с;
Площадь поперечного сечения нефтеловушки:
Q = F => F= Q/;
F = 0,1 / 0,24 =0,42 м;
Определение высоты нефтеловушки:
Для В= 1 м: Н = F/ B = 0,42/1 = 0,42 м;
Определение наименьшей длины нефтеловушки:
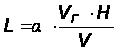 ,
где a - коэффициент, характеризующий режим движения воды в нефтеловушке.
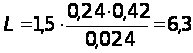 м;
Время отстаивания сточной воды в нефтеловушке:
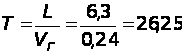 с.
Вывод: На основании детальной проработки техпроцесса и проведенных расчетов по охране окружающей среды можно сделать вывод о том, что техпроцесс обработки изделия на токарном станке модели 1П756 является безопасным, т.к. выбросы отходов не вызывают изменений в окружающей среде.
151