Проектирование литейного цеха
Аннотация
Головко Б.В. Цех производства отливок из сплавов черных металлов по номенклатуре ЗАО ЧСДМ, годовой производительностью 12000 тонн в год. – Челябинск: ЮУрГУ, ФМ- 516, 2011. - 40 с. Библиография литературы – 7 наименований, 1 лист чертежей ф. А1.
В курсовом проекте спроектирован современный цех по производству отливок из сплавов черных металлов производительностью 12000 тонн годного литья в год и также рассчитана производственная программа этого цеха.
В соответствии с производственной программой выбрано и рассчитано оборудование плавильного, формовочно-заливочно-выбивного, стержневого и термообрубного отделений, с помощью которого можно достичь заданной производительности цеха.
Дано описание технологических процессов выплавки стали, приготовления формовочных и стержневых смесей, изготовления форм и стержней, а также термической обработки отливок.
Рассчитаны необходимые площади складов для хранения нормативного запаса шихтовых и формовочных материалов.
Содержание
Введение
Режимы работы и фонды времени
2. Расчет производственных отделений литейного цеха
2.1 Плавильное отделение
2.1.1 Расчет ведомости расхода металла на залитые формы
2.1.2 Выбор типа плавильных агрегатов
2.1.3 Расчет ведомости баланса металла
2.1.4 Расчет шихты и ведомости расхода шихтовых материалов
2.1.5 Расчет количества плавильных агрегатов
2.2 Расчет формовочно-заливочно-выбивного отделения
2.2.1 Выбор технологического процесса изготовления литейных форм
2.2.2 Расчет ведомости изготовления и сборки форм
2.2.3 Расчет числа автоматических формовочных линий
2.2.4 Выбор вместимости раздаточных ковшей и расчет их парка
2.3 Проектирование стержневого отделения
2.3.1 Выбор технологического процесса изготовления стержней
2.3.2 Расчет ведомости изготовления стержней
2.3.3 Расчет числа стержневых линий
2.4 Проектирование смесеприготовительного отделения
2.4.1 Расчет оборудования для приготовления формовочной смеси
2.5 Проектирование термообрубного отделения
2.5.1 Выбор и расчет оборудования термообрубного отделения
2.6 Расчет площади складов литейного цеха
2.7 Внутрицеховой транспорт
2.8 Цеховые лаборатории
2.9 Технический контроль производства
Литература
Введение
Литье является одним из наиболее распространенных способов производства заготовок для деталей машин. Примерно около 70% заготовок (по массе) получают литьем, а в некоторых отраслях машиностроения, например в станкостроении, 90—95%. Широкое распространение литейного производства объясняется большими его преимуществами по сравнению с другими способами производства заготовок (ковкой, штамповкой). Литьем можно получить заготовки практически любой сложности с минимальными припусками на обработку. Это очень важное преимущество, так как сокращение затрат на обработку резанием снижает себестоимость изделий и уменьшает расход металла. Кроме того, производство литых заготовок значительно дешевле, чем, например, производство поковок.
Литейное производство оказывает большое влияние на качественные показатели и надежность современных машин и оборудования.
Развитие техники предъявляет свои требования к качеству литых заготовок. Современные отливки должны иметь высокие и регламентированные механические свойства, физические и химические характеристики, а также высокую точность при минимальной толщине стенок и массе.
Производственная программа цеха
В соответствии с уточнённой номенклатурой отливок произведём расчёт точной производственной программы при проектировании цеха стального и чугунного литья производительностью 12000 тонн в год. Точная производственная программа приведена в таблице 1.
Точная программа предусматривает разработку технологических данных для каждой отливки и применяется при проектировании цехов с устойчивой номенклатурой отливок.
Таблица 1 – Точная производственная программа
| № | Наименование отливки | Марка | Масс | Годовая программа шт. | Масса отливок в год, кг |
| 1 | Корпус 029 | 179,2 | 1000 | 179200 | |
| 2 | Крышка | 102,5 | 2693 | 276000 | |
| 3 | Корпус 059 | 21,51 | 1000 | 21510 | |
| 4 | Корпус 001-1 | 43 | 9000 | 387000 | |
| 5 | Стакан | 12,3 | 9999 | 122987,7 | |
| 6 | Корпус 081 | 137 | 10000 | 1370000 | |
| 7 | Корпус 201 | 139,5 | 2200 | 306900 | |
| 8 | Корпус КПП | 230 | 8597 | 1977310 | |
| 9 | Картер | СЧ-20 | 130 | 370 | 48000 |
| 10 | Крпус 401 | 141 | 2200 | 310200 | |
| 11 | Корпус подвес | 25Л | 56 | 8000 | 448000 |
| 12 | Кронштейн пр | 44 | 6000 | 264000 | |
| 13 | Кронштейн л | 40,5 | 6000 | 243000 | |
| 14 | Стойка лев. | 75,2 | 3999 | 300724,8 | |
| 15 | Стойка пр. | 75,2 | 4000 | 300800 | |
| 16 | Корпус 090 | 90 | 27819 | 2503710 | |
| 17 | Опора прав | 15,11 | 17000 | 256870 | |
| 18 | Корпус 064 | 105 | 7999 | 839895 | |
| 19 | Рычаг | 127 | 7000 | 889000 | |
| 20 | Корпус торм | 106 | 9000 | 954000 |
1.Режимы работы и фонды времени
В литейных цехах серийного производства отливок применяется параллельный режим работы, заключающийся в выполнении всех технологических операций одновременно на разных производственных площадях и участках литейного цеха разными рабочими и машинами.
Проектируемый цех работает по двухсменному графику работы. Продолжительность рабочей недели составляет 40 часов.
Календарный фонд времени для оборудования составляет ФК=356·24=8760 ч/год.
Номинальный фонд времени (ФН) – это время, в течении которого по принятому режиму должно работать оборудование без учета потерь времени. При двухсменном режиме работы ФН=4036 ч/год.
Действительный фонд времени определяется путем исключения из номинального фонда неизбежных потерь, связанных с возможными ремонтами оборудования и плановым обслуживанием его. Действительный фонд времени автоматизированных формовочных и стержневых линий ФД=3645 ч/год, дуговых печей для плавки стали ФД=3890 ч/год, оборудования для приготовления формовочной смеси, а так же оборудование термообрубного участка ФД=3645, действительный фонд времени термической печи составляет ФД=5691.
2. Расчет производственных отделений литейного цеха
Плавильное отделение
2.1.1 Расчет ведомости расхода металла на залитые формы
Основой для расчета плавильного отделения является ведомость расхода металла на залитые формы, которая составляется на основе программы цеха и данных техпроцессов.
Ведомость расхода металла на залитые формы проектируемого цеха представлена в таблице 2.
Количество отливок в год с учетом брака – А (графа 9, табл. 2) определяется по формуле:
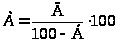 (1)
где Г – годовая программа, шт. (графа 4, табл. 2);
Б – планируемый процент брака отливок (графа 6, табл. 2).
Тогда брак отливок в натуральном выражении определится по разнице между отлитыми и годными отливками. [1]
2.1.2 Выбор типа плавильных агрегатов
В качестве плавильного агрегата, для плавки стали, выбраны дуговые электропечи переменного тока, они имеют ряд преимуществ:
возможность получения более точного состава выплавляемого металла с меньшим количеством вредных примесей, более высокий перегрев;
большая возможность механизации и автоматизации, а также процесса регулирования плавки;
неприхотливость к размерам кусков шихты;
возможность более грубой загрузки шихты, допускающей сбрасывание крупных кусков шихты, т.к. дно печи образует постель из мелко кусковых материалов и стружки;
более простой запуск печи, не требующей холостой колоши;
меньшая трудоёмкость при обслуживании печи и ремонте футеровки, производимых между плавками;
меньшая стоимость силового оборудования и площадь занимаемая им;
при использовании дуговой печи нет необходимости проектировать двухуровневое здание.
Как
было сказано
выше, плавка
планируется
в дуговой
электропечи;
при этом, используя
чистые шихтовые
материалы в
частности по
сере и фосфору
можно отказаться
от окислительно-востановительного
периода и
использовать
кислую футеровку
печи, что увеличивает
стойкость стен
и свода печи
до
 плавок, вместо
 на основной
футеровке.
В качестве плавильного агрегата, для плавки чугуна, выбраны индукционные печи средней частоты. Этому способствуют такие их преимущества, как возможность выплавки чугуна любого химического состава, любой марки, использование любой шихты. Печи более компактны по сравнению с дуговыми и вагранками, бесшумны, меньше выбросы в атмосферу. Благодаря перемешиванию ванны в печном пространстве не возникают локальные вихревые явления над подовыми электродами, это предотвращает их разрушение. Благодаря этому снижаются шум, пылеобразование, газообразование. В своде печи через специальное отверстие газы удаляются на очистку. В первый период плавки в шихте образуется расширяющаяся вверх воронка, она предотвращает обвал шихты, предупреждает разрушение электрода.
В второй период электрический режим более стабильный, шихта быстрее растворяется, менее заметен локальный перегрев металла; ток удваивают, а напряжение снижают. Основная мощность дуги излучением передается на шихту. На зеркале металла появляется анодное пятно. 20% мощности передается через анодное пятно.
В ванне печи можно организовать перемешивание, если расположить в трех точках подовые электроды.
Третий период проводят на короткой дуге. Напряжение в 4 раза снижают, ток в 4 раза увеличивают.
Заканчивается плавка шихты; расплав перегревается в таком режиме, можно его рафинировать, перемешивать. Рафинируют его при полной мощности, коротких включениях. Доля энергии превышает 80%.
Перемешивание ванн препятствует возникновению локальных вихрей над подовыми электродами, и предотвращает их разрушение. В 7-10 раз уменьшается выброс газов, пыль. В своде печи через специальное отверстие газы удаляются на очистку.
Для запуска печи идеален пусковой болван, затем добавляется более мелкая шихта. Выпуск тигля рекомендуют до 30 – 50% (выплавка на «болоте»)
2.1.3 Расчет ведомости баланса металла
Ведомость баланса металла составляется на основании ведомости расхода металла на залитые формы. Она составлена для СЧ20 выплавляемого на годовую программу.
Ведомость баланса металла представлена в таблице 3.
Таблица 3 – Ведомость баланса металла СЧ20
Наименование статей |
Расход по маркам сплава | |
| СЧ20 | ||
| % | т | |
| 1. Годные отливки | 75,5 | 5000,0 |
| 2. Литники и прибыли | 20,4 | 1019,824 |
| 3. Брак отливок | 2,0 | 100,0 |
| 4. Технологические пробы и опытные отливки | 0,5 | 25,0 |
| 5. Сливы и сплески | 2 | 100,0 |
| Итого жидкого металла | 97 | 6244,824 |
| 6. Угар и безвозвратные потери | 3 | 187,3 |
| Металлозавалка | 100 | 6432,16 |
При составлении баланса металла данные по статьям 1, 2, 3 в тоннах заносятся из таблицы 2, а данные по статьям 4, 5, 6 в процентах от металлозавалки берутся из литературных справочников или на основании опыта работы базового предприятия.
Металлозавалка рассчитывается по формуле:
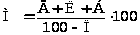 , (2)
где М – годовая металлозавалка по выплавляемой марке, т;
Г – масса годных отливок, т;
Л – масса литников и прибылей, т;
Б – масса бракованных отливок, т;
П – сумма потерь металла по статьям 4, 5, 6 баланса металла, %.
Подставляя в формулу (2) соответствующие значения из табл. 3, получим
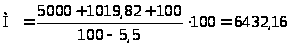 т.
После расчета металлозавалки определяются и заносятся в таблицу статьи 1, 2, 3 в процентах, а 4, 5, 6 – в тоннах, а затем суммарные данные по цеху. [1]
Таблица 4 – Ведомость баланса металла 25Л
Наименование статей |
Расход по маркам сплава | |
| 25Л | ||
| % | т | |
| 1. Годные отливки | 64,9 | 7000,0 |
| 2. Литники и прибыли | 30,6 | 2142,2 |
| 3. Брак отливок | 2 | 140,0 |
| 4. Технологические пробы и опытные отливки | 0,5 | 35,0 |
| 5. Сливы и сплески | 2 | 140,0 |
| Итого жидкого металла | 96,5 | 9457,2 |
| 6. Угар и безвозвратные потери | 3,5 | 331,0 |
| Металлозавалка | 100 | 9788,2 |
При составлении баланса металла данные по статьям 1, 2, 3 в тоннах заносятся из таблицы 2, а данные по статьям 4, 5, 6 в процентах от металлозавалки берутся из литературных справочников или на основании опыта работы базового предприятия.
Металлозавалка рассчитывается по формуле:
, (2)
где М – годовая металлозавалка по выплавляемой марке, т;
Г – масса годных отливок, т;
Л – масса литников и прибылей, т;
Б – масса бракованных отливок, т;
П – сумма потерь металла по статьям 4, 5, 6 баланса металла, %.
Подставляя в формулу (2) соответствующие значения из табл. 3, получим
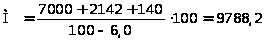 т.
После расчета металлозавалки определяются и заносятся в таблицу статьи 1, 2, 3 в процентах, а 4, 5, 6 – в тоннах, а затем суммарные данные по цеху. [1]
2.1.4 Расчет шихты и ведомости расхода шихтовых материалов
Расчет шихты производится исходя из требуемого химического состава сплава с учетом фактически используемых шихтовых материалов и применяемых плавильных агрегатов.
В применяемом плавильном агрегате шихта может состоять из стального лома и возврата, а также некоторого количества свежих чушковых чугунов и ферросплавов. Химический состав исходных шихтовых материалов и принятые обозначения приведены в таблице 5,6.
Расчет компонентов шихты был произведен на ЭВМ и приведен в приложении 1.
Таблица 5 – Ведомость расхода шихтовых материалов
| Наименование материалов |
Расход материалов по маркам сплава |
|
| СЧ20 | ||
| % | т | |
| 1. Металлическая шихта | ||
| а) Возврат собственного производства | 20,4 | 1543,7 |
| б) Лом стальной ГОСТ 2787-86 | 13,279 | 855,47 |
| в) чугун литейный ЛК 2 ГОСТ 4832-72 | 65,948 | 4245,2 |
| г) ФМн 78 ГОСТ 4755-91 | 0,774 | 49,78 |
| Итого: | 100 | 6432,16 |
| 2. Шлакообразующие | ||
| а) песок | 2 | 128,6 |
| б) известняк | 0,5 | 32,16 |
Таблица 6 – Ведомость расхода шихтовых материалов
| Наименование материалов |
Расход материалов по маркам сплава |
|
| 25Л | ||
| % | т | |
| 1. Металлическая шихта | ||
| а) Лом стальной 2А ГОСТ 2787-86 | 71,28 | 6977,0 |
| б) Возврат | 27,43 | 2684,9 |
|
в) Чугун передельный ПЛ1 кл. А кат.2 ГОСТ 805-80 |
1,025 | 100,32 |
| д) Ферромарганец ФМн-78 ГОСТ 4755-91 | 0,162 | 15,85 |
| е) Форросилиций ФС-65 ГОСТ 1415-93 | 0,103 | 10,08 |
| Итого | 100 | 9788,2 |
| 2. Шлакообразующие | 3 | 293,6 |
| 3. Раскислитель | 2 | 195,7 |
2.1.5 Расчет количества плавильных агрегатов
Расчетное количество плавильных агрегатов Рпл1 определяется по формуле
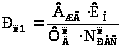 , (3)
где ВЖГ – годовое количество потребляемого жидкого металла, т (табл. 2); КН – коэффициент неравномерности;
Фплд – действительный годовой фонд времени плавильного оборудования, ч;
Nплрас – расчетная производительность плавильного оборудования, т/ч.
Коэффициент неравномерности для серийного и мелкосерийного производства КН=1,1–1,3. Принимаем КН=1,2. [1]
Расчетная производительность оборудования находится по формуле
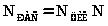 , (4)
где NЦИК – цикловая производительность оборудования, т/ч;
N – коэффициент использования, равный 0,7–0,9.
Емкость печи определяется по формуле
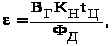 (2)
где ВГ – годовое количество потребляемого жидкого металла;
КН = 1,1–1,3 (в условиях серийного и мелкосерийного производства);
ФД – действительный годовой фонд времени, ч;
tЦ – продолжительность разливки одной плавки, ч.
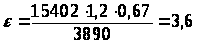
Так как печь может иметь перегруз на 20 %, то принимаем емкость печи равные 6 тоннам.
Для выплавки чугуна применяется индукционная печь ИППМ-6,0-0,25(ЭКТА).
Техническая характеристика ИППМ-6,0-0,25:
номинальная вместимость, т 6;
установленная мощность по трансформатору, кВА 3200;
теоретический расход электроэнергии на расплавление, кВт·ч/т 550;
производительность, т/ч 2,26;
Номинальная частота тока индуктора , Гц 250.
Подставляя в формулу (4) производительность ИППМ-6,0-0,25, получим расчетную производительность плавильного отделения:
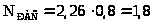 т/ч.
Подставляя в формулу (3) найденные значения получим
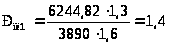
Число единиц оборудования Р2, принимаемое к установке в цехе, определяется по формуле:
 , (5)
где Р1 – расчетное число оборудования отделения цеха;
К3 – коэффициент загрузки, равный 0,7–0,85;
Подставляя в формулу (5) полученные значения определяем
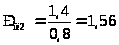 .
Округляя полученное количество оборудования до целого Рпл2=2, находим из формулы (5) действительный коэффициент загрузки плавильного отделения
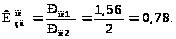
Для ритмичной работы отделений цеха необходимо выполнения условия: действительная величина коэффициента загрузки оборудования во всех отделениях цеха должна быть меньше коэффициента загрузки основного формовочного оборудования, то есть должно выполняться условие
 . (6)
Условие (6) для плавильного отделения соблюдено.
Принимаем к установке в плавильном отделении две печи марки ИППМ-6,0-0,25.
Для выплавки стали применяется дуговая печь ДППТУ-6(ЭКТА).
Техническая характеристика ДППТУ-6 :
номинальная вместимость, т 6;
установленная мощность по трансформатору, МВА 4,3;
Угар шихтовых материалов,% 3,5;
производительность, т/ч 3,7;
Диаметр графитовых электродов, мм 400.
Подставляя в формулу (4) производительность ДППТУ-6, получим расчетную производительность плавильного отделения:
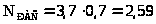 т/ч.
Подставляя в формулу (3) найденные значения получим
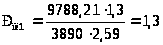
Число единиц оборудования Р2, принимаемое к установке в цехе, определяется по формуле:
, (5)
где Р1 – расчетное число оборудования отделения цеха;
К3 – коэффициент загрузки, равный 0,7–0,85;
Подставляя в формулу (5) полученные значения определяем
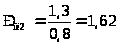 .
Округляя полученное количество оборудования до целого Рпл2=2, находим из формулы (5) действительный коэффициент загрузки плавильного отделения
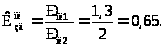
Для ритмичной работы отделений цеха необходимо выполнения условия: действительная величина коэффициента загрузки оборудования во всех отделениях цеха должна быть меньше коэффициента загрузки основного формовочного оборудования, то есть должно выполняться условие
. (6)
Условие (6) для плавильного отделения соблюдено.
Принимаем к установке в плавильном отделении две печи марки ДППТУ-66(ЭКТА).
Расчет формовочно-заливочно-выбивного отделения
2.2.1 Выбор технологического процесса изготовления литейных форм
В проектируемом цехе отливки будут изготавливаться в формах их холодно твердеющих смесей на автоматической линии марки Fast loop. Такая формовочная линия обеспечит требуемое количество отливок, получая при этом высокое качество.
размеры формы , мм:
в свету 1600Ч1200;
высота 500;
производительность цикловая, форм/ч 25;
металлоемкость формы, кг 2250;
число рабочих, обслуживающих линию в одну смену 6;
установленная мощность, кВт 580;
габаритные размеры линии, мм 36800Х15000;
масса поставляемого комплекта, т 1550.
Формовочная линия марки Fast loop представляет собой систему взаимосвязанных автоматических устройств, включающих шнековый смеситель, вибростол, кантователь форм, ветки заливки и охлаждения, участок выбивки, расположенных в определенной последовательности, связанных между собой в единый замкнутый комплекс.
В состав формовочной линии входят следующие агрегаты: смеситель шнековый, кантователь форм, протяжная машина, вибро стол, аппарат окрашивания форм, инерционная выбивная решетка.
Отличительными особенностями линии являются:
отсутствие опочной оснастки;
использование на линии форм повышенной точности жесткости, что позволяет увеличить качество отливок;
применение комбинированного метода отверждения форм, путем встряхивания кома смеси и дальнейшего его отверждения.
возможность применения регулировки дозы формовочной смеси и режимов уплотнения индивидуально для каждой модели в цикле работы формовочной установки, что обеспечивает изготовление отливок различных по сложности, характерных для мелкосерийного и серийного производства.
Линия работает следующим образом: С отделения замены оснастки, модельный комплект на плите, подается на участок заполнения. На модельный комплект устанавливается наполнительная рамка, и при помощи шнекового смесителя полость заполняется смесью. Следующим шагом является перемещение не затвердевшего кома смеси вместе с рамкой на устройство вибростол. Вибростол позволяет уплотнить фосмовочную смесь непосредственно около модельного комплекта, что уменьшает шероховатость поверхности формы.
Далее уплотненный ком смеси с наполнительной рамкой передвигается на ветку отверждения, где в течении 40 минут ком должен набрать необходимую прочность. Отвержденный ком смеси на конце ветки отверждения попадает в устройство протяжки форм. Из кома смеси извлекается модельный комплект и снимается наполнительная рамка, они отправляются на участок замены оснастки. Полуформа переворачивается на 180о, и передвигается на участок окраски форм с последующей просушкой. Состав покрытия: наполнитель-графитовый порошок для чугунных отливок, для стальных отливок на основе цирконовых песков растворитель-поливинилбутиральный лак ТЛ-1; плотность краски 1,8-1,9 г/см3.
В окрашенные и просушенные полуформы производят простановку стержней ручным или автоматическим способом. Далее полуформы перемещают аппарат сборки форм. Сборка форм производиться путем поднятия верхней полуформы, переворотом ее на 180о, и установкой на нижнюю полуформу. Собранные формы движутся по ветке заливки и ветке охлаждения, где производят заполнение форм сплавом, и выдерживают для его кристаллизации. Остывшие формы подаются на позицию выбивки, где при помощи инерционной решетки происходит выбивка, выбитые отливки снимаются с решетки электро тельфером.
Состав формовочной смеси следующий:
Материалы, применяемые при изготовлении α-set: 100% песка, 20-25 % отвердителя АСЕ от массы смолы, 1,1-1,6% сверх 100% сложноэфирной смолы.
Смола содержит 0,9% свободного фенола, до 0,1% свободного формальдегида, до 0,5 % азота, 52% твердого вещества без серы. Плотность смолы 1250 кг/м3.
2.2.2 Расчет ведомости изготовления и сборки форм
Для определения годового числа форм каждого типоразмера, а также объема стержней и формовочной смеси применяют ведомость изготовления и сборки форм, которая представлена в таблице 7.
2.2.3 Расчет числа автоматических формовочных линий
Расчетное число автоматических формовотчных линий Рф1 определяется по формуле:
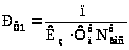 , (7)
где n – годовое число форм, изготавливаемых на линии, шт. (табл. 4, столбец 6);
Фдф – действительный годовой фонд времени формовочного оборудования, ч;
Nрасф – расчетная производительность формовочного оборудования, шт/ч;
Кs=0,94–0,96 – коэффициент, учитывающий потери из-за брака форм и отливок.
Принимаем Кs=0,8.
Производительность линии Fast loop 25 форм/ч.
Nрасф=25 0,8=24 форм/ч.
Подставляя в формулу (7) полученные значения находим:
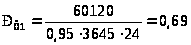
Принимаем к установке в формовочном отделении одной автоматической линии марки Fast loop. [1]
| Таблица 7 – Ведомость изготовления и сборки форм | |||||||||||||||||||||||||
| Тип линии | |||||||||||||||||||||||||
| Объем формовочной смеси на годовую программу, м3 |
604,52 |
2550,1 |
639,2 |
4310,01 |
2422,5 |
9139,2 |
2049,894 |
14644,23 |
326 |
4124,472 |
2509,2 |
2873,34 |
2876,4 |
3853,71 |
3855,6 |
26285,44 |
4097,52 |
7423,78 |
6640,2 |
8477,73 |
109703 |
||||
| Объем для одной формы, м3 | уплотненной формовочной смеси | 1,778 | 1,856 | 1,88 | 1,878 | 1,9 | 1,792 | 1,827 | 1,67 | 1,725 | 1,838 | 1,845 | 1,878 | 1,88 | 1,89 | 1,89 | 1,852 | 1,89 | 1,82 | 1,86 | 1,847 | ||||
| стержней | 0,048 | 0,028 | 0,0045 | 0,012 | 0,003 | 0,08 | 0,044 | 0,21 | 0,15 | 0,058 | 0,013 | 0,01 | 0,01 | 0,001 | 0,001 | 0,035 | 0,0016 | 0,05 | 0,005 | 0,034 | |||||
| залитого металла | 0,094 | 0,036 | 0,03 | 0,03 | 0,017 | 0,048 | 0,049 | 0,04 | 0,045 | 0,024 | 0,062 | 0,032 | 0,03 | 0,028 | 0,028 | 0,033 | 0,022 | 0,041 | 0,047 | 0,039 | |||||
| опок | 1,92 | ||||||||||||||||||||||||
| Изготавливается форм в год, шт. | 340 | 1347 | 340 | 2295 | 1275 | 5100 | 1122 | 8769 | 189 | 2244 | 1360 | 1530 | 1530 | 2039 | 2040 | 14193 | 2168 | 4079 | 3570 | 4590 |
60120 |
||||
| Количество отливок в форме, шт. | 3 | 2 | 8 | 4 | 8 | 2 | 2 | 1 | 2 | 1 | 6 | 4 | 4 | 2 | 2 | 2 | 8 | 2 | 2 | 2 | |||||
| Внутренний размер опок в/н, мм | 1200Ч1600Ч500/500 | ||||||||||||||||||||||||
| Изготавливается в год отливок, шт. | 1020 | 2747 | 1020 | 9180 | 10199 | 10200 | 2244 | 8769 | 378 | 2244 | 8160 | 6120 | 6120 | 4078 | 4080 | 28385 | 17340 | 8158 | 7140 | 9180 | |||||
| Наименование отливки | Корпус 029 | Крышка | Корпус 059 | Корпус 001-1 | Стакан | Корпус 081 | Корпус 201 | Корпус КПП | Картер | Крпус 401 |
Корпус подвес |
Кронштейн пр | ронштейн л | Стойка лев. | Стойка пр. | Корпус 090 | Опора прав | Корпус 064 | Рычаг(мой) | Корпус торм | |||||
| Номер отливки | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | 16 | 17 | 18 | 19 | 20 | |||||
2.2.4 Выбор вместимости ковшей и расчет их парка
Вместимость заливочного ковша определяется максимальной металлоемкостью формы и может быть равна или кратна ей.
Формы заливаем с помощью поворотного ковша, емкостью 2 т.
Число ковшей необходимых для обеспечения металлом данного потока определяется по формуле: [3]
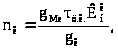 (8)
где nк – число ковшей определенной металлоемкости, находящихся одновременно в работе, шт;
gМе – потребность в металле для заполнения готовых форм из такого ковша, т/ч;
τц.к. – время оборота работающего ковша, ч;
gк – металлоемкость ковша, используемая для заполнения литейных форм, т;
Ккн – коэффициент неравномерности потребления металла ковшом.
Потребность в металле будет определяться производительностью литейной формовочной линии, и если в цехе один формовочный поток, то она будет равна часовой потребности цеха в металле, т. е.
 (9)
Рассчитываем часовую потребность цеха в металле:
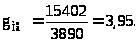 т/ч.
Время оборота ковша складывается из времени заполнения ковша металлом, транспортировки его до места заливки, времени разливки металла, возвращения ковша под новое заполнение, слива остатка и ожидания заполнения ковша. Принимаем τц.к.= 0,2 ч.
Коэффициент неравномерности потребления металла ковшом будет больше, чем при расчете количества плавильных печей, и его можно брать в пределах 1,3–1,7. Принимаем Ккн=1,4.
Подставляя в формулу (8) найденные значения получим:
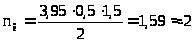 шт.
Принимаем nк=2.
Работающий ковш постепенно выходит из строя из-за механического разрушения футеровки носка, краев, а также разъедания внутренней футеровки металлом и шлаком. Поэтому периодически ковш возвращается на перефутеровку или ремонт.
Число ковшей, постоянно находящихся в ремонте в течении года, устанавливается формулой: [3]
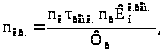 (10)
где nк.р.– число ковшей, находящихся в ремонте в течении года, шт.;
nк– число ковшей, находящихся одновременно в работе, шт.;
τрем.к.– длительность ремонтного цикла ковша, ч;
nр– число ремонтов ковша в год;
Кнк.рем– коэффициент неравномерности поступления ковшей в ремонт;
Фр– фонд рабочего времени ремонтных рабочих, ч.
Длительность ремонтного цикла ковша невелика и связана с вместимостью, методом восстановления футеровки, длительностью сушки и разогрева ковша, а также зависит от вида заливаемого сплава. Принимаем τрем.к.= 16 ч.[3]
Рабочий цикл ковша от ремонта до ремонта складывается из оборота ковша и числа наливов, которые выдерживает его футеровка. Стойкость ковшей для разливки углеродистой стали составляет 0,5 месяца или 24 ремонта в год. Принимаем nр= 24.
Подставляя в формулу (10) найденные данные находим
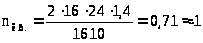 шт.
Вместимость раздаточного ковша определяется максимальной металлоемкостью печи и должна быть ей.
Расплав из печи сливаем в ковш, емкостью 6 т.
Число ковшей необходимых для обеспечения металлом данного потока определяется по формуле: [3]
(8)
где nк – число ковшей определенной металлоемкости, находящихся одновременно в работе, шт;
gМе – потребность в металле для заполнения готовых форм из такого ковша, т/ч;
τц.к. – время оборота работающего ковша, ч;
gк – металлоемкость ковша, используемая для заполнения форм, т;
Ккн – коэффициент неравномерности потребления металла ковшом.
Потребность в металле будет определяться производительностью литейной формовочной линии, и если в цехе один формовочный поток, то она будет равна часовой потребности цеха в металле, т. е.
(9)
Время оборота ковша складывается из времени заполнения ковша металлом, транспортировки его до места заливки, времени разливки металла, возвращения ковша под новое заполнение, слива остатка и ожидания заполнения ковша. Принимаем τц.к.= 0,2 ч.
Коэффициент неравномерности потребления металла ковшом будет больше, чем при расчете количества плавильных печей, и его можно брать в пределах 1,3–1,7. Принимаем Ккн=1,4.
Подставляя в формулу (8) найденные значения получим:
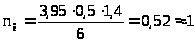 шт.
Принимаем nк=1
Работающий ковш постепенно выходит из строя из-за механического разрушения футеровки носка, краев, а также разъедания внутренней футеровки металлом и шлаком. Поэтому периодически ковш возвращается на перефутеровку или ремонт.
Число ковшей, постоянно находящихся в ремонте в течении года, устанавливается формулой: [3]
(10)
где nк.р.– число ковшей, находящихся в ремонте в течении года, шт.;
nк– число ковшей, находящихся одновременно в работе, шт.;
τрем.к.– длительность ремонтного цикла ковша, ч;
nр– число ремонтов ковша в год;
Кнк.рем– коэффициент неравномерности поступления ковшей в ремонт;
Фр– фонд рабочего времени ремонтных рабочих, ч.
Длительность ремонтного цикла ковша невелика и связана с вместимостью, методом восстановления футеровки, длительностью сушки и разогрева ковша, а также зависит от вида заливаемого сплава. Принимаем τрем.к.= 16 ч.[3]
Рабочий цикл ковша от ремонта до ремонта складывается из оборота ковша и числа наливов, которые выдерживает его футеровка. Стойкость ковшей для разливки углеродистой стали составляет 1 месяц или 12 ремонтов в год. Принимаем nр= 12.
Подставляя в формулу (10) найденные данные находим
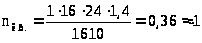 шт
Рассчитана необходимость в двух разливочных ковшах емкостью 2 тонны. и в одном раздаточном ковше емкостью 6 тонн. В ремонте постоянно один разливочный ковш и один раздаточный ковш.
2.3 Проектирование стержневого отделения
2.3.1 Выбор технологического процесса изготовления стержней
Для изготовления стержней в серийном производстве прогрессивным является