Проект литейного цеха стального литья автозавода мощностью 30000 тонн
Министерство образования и науки Украины
Кафедра ТОЛП
«Проектирование литейных цехов»
Тема: "Проект литейного цеха стального литья автозавода мощностью 30000 тонн"
2006
Реферат
Практическая работа: стр. , рис. , табл. , источников.
Объект проектирования – цех стального литья автозавода мощностью 100000 т/год.
В первом и втором разделе проводится обоснование выбора места строительства цеха и расчет производственной программы.
В третьем и четвертом разделе произведен расчет фондов времени работы сталелитейного цеха и расчет основных отделений цеха, выбрано основное оборудование.
В пятом и шестом разделах рассчитаны вспомогательные и административно-бытовые помещения.
Также в данном проекте произведен расчет энергетической и строительной части для сталелитейного цеха.
Ключевые слова: формовочное отделение, машина, стержневое отделение, отливка, плавильное отделение, оборудование и др.
СОДЕРЖАНИЕ
Введение
1. Выбор и обоснование места строительства цеха
2. Производственная программа цеха
2.1 Состав программы
2.2 Распределение литья на группы по массе
3. Фонды времени и режимы работы сталелитейного цеха
4. Проектирование основных отделений цеха
4.1 Расчет плавильного отделения
4.1.1 Составление баланса цеха
4.1.2 Разработка ведомости шихт и материалов
4.1.3 Обоснование и описание способа плавки металла и выбор плавильного агрегата
4.1.4 Определение площади плавильного оборудования
4.2 Формовочное отделение
4.2.1 Анализ групп по массе и выбор метода изготовления форм
4.2.2 Выбор оснастки по группам литья
4.2.3 Выбор формовочного оборудования и расчет его количества
4.2.4 Определение площадей формовочного отделения
4.3 Стержневое отделение
4.3.1 Разбивка номенклатуры стержней по массе
4.3.2 Определение количества стержней для каждой группы по массе
4.3.3 Выбор метода изготовления стержней по группам по массе
4.3.4 Расчет количества стержневого оборудования
4.3.5 Расчет площадей стержневого отделения
4.4 Расчет смесеприготовительного отделения
4.4.1 Определения количества и состава формовочных смесей на годовую программу
4.4.2 Выбор и количество оборудования для приготовления формовочных смесей
4.4.3 Оределение количества и составов стержневой смеси на годовую программу
4.4.4 Определение площадей смесеприготовительного отделения
4.5 Расчет очистного отделения
4.5.1 Разбивка на группы по массе и определение технологических потоков
4.5.2 Выбор технологического процесса очистки и выбор оборудования
4.5.3 Расчет количества очистного отделения
4.5.4 Определение площади очистного отделения
5. Проектирование вспомогательных отделений цеха
5.1 Расчет участка подготовки свежих формовочных материалов
5.2 Расчет участка ремонта оборудования
5.3 Расчет кладовых и лабораторий
6. Проектирование административно-бытовых помещений
7. Проектирование складских помещений
7.1 Расчет складов шихтовых и формовочных материалов
7.2 Расчет складов оснастки, стержней и отливок
8. Энергетическая часть
8.1 Расчет расхода электричества
8.2 Расчет потребности на сжатый воздух
8.3 Расчет потребности воды
8.4 Расчет потребности топлива и пара
9. Строительная часть
9.1 Тип здания, элементы конструкции здания цеха
9.2 Отопление и вентиляция
9.3 Освещение
10. Внутрицеховой транспорт
Перечень ссылок
Введение
Литые заготовки потребляет большинство отраслей народного хозяйства.
Вес литых деталей в машинах составляет в среднем 40-80%, а стоимость и трудоемкость их изготовления – примерно 25% всех затрат на изделие.
Литые заготовки по размерам и конфигурации в наибольшей мере приближаются к готовым деталям, а объем их механической обработки меньше, чем на заготовках получаемых другими методами. Только литьем можно получить изделия из различных сплавов, любых габаритов, сложности и веса, за сравнительно короткое время, с достаточно высокими механическими и эксплуатационными свойствами.Литейное производство является одним из наиболее сложных в организационно-техническом отношении машиностроительных переделов.
Проектирование литейных цехов, имеющее большое количество исходных данных, является трудоемким и сложным процессом. Проектирование заводов осуществляется путем набора типовых специализированных цехов. Кроме того, разработаны типовые проекты основных участков литейных цехов с комплектом оборудования, типовой технологией и организацией производства.При проектировании следует обеспечить блокировку производственных, вспомогательных и обслуживающих цехов, складов, административно-конторских и бытовых помещений.
Такое размещение соответствует требованиям рациональной организации производства с полным законченным технологическим процессом и создает условия для получения высококачественных отливок, следует учитывать при проектировании чтобы оборудование было загружено и интенсивно использовалось, оправдывался высокий уровень механизации и автоматизации труда.
1. Обоснование места строительства цеха
На стадии разработки технико-экономического обоснования и при составлении задания на проектирование предприятия указывается пункт или район строительства, охватывающий территорию, местоположение которой определяется городом, ближайшим населенным пунктом или железнодорожной станцией.
К важнейшим требованиям, предъявляемым к району строительства, относятся следующие:
1)наличие удобного места для строительства зданий и сооружений;
2)природные, топографические, геологические, гидрогеологические, метеорологические условия;
3)наличие железных и автомобильных дорог;
4) наличие сырья, из которого предприятие будет вырабатывать продукцию;
5)размеры затрат на строительство дорог для осуществления транспортных перевозок в период строительства и эксплуатации предприятия;
6)наличие рабочей силы и жилого фонда;
7)наличие рынка сбыта для изделий предприятия;
8)энергетические ресурсы района;
9)возможность снабжения района водой;
10)наличие участка для сброса и очистки сточных вод;
11)возможность кооперирования с другими предприятиями района;[2]
После установления района размещения предприятия приступают к выбору конкретной площадки строительства. Необходимо предусмотреть следующие факторы:
1)достаточные размеры участка и возможность дальнейшего расширения предприятия;
2)удобство конфигурации участка;
3)топографические условия участка и прилегающей местности;
4)удовлетворительные геологические и гидрогеологические условия;
5)расположение по отношению к магистралям;
6)расположение по отношению к источникам воды, местам сброса сточных вод, источников энергии и населённых пунктов.
Для правильного выбора типа зданий, систем отопления и вентиляции, а также проектировки генерального плана, несущих и ограждающих конструкций, во время технических изысканий необходимо собрать метеорологические данные: температуру и влажность воздуха, скорость ветра, количество дождевых осадков, глубину промерзания грунта.
Учитывая северо-восточное и восточное преобладающее направление ветров, низкое залегание грунтовых вод, наличие железной дороги, целесообразно выбрать площадку под строительство проектируемого цеха в северной части Краматорска на левом берегу реки Казенный Торец.
2. Программа цеха
Программа цеха служит основанием для проектирования всех отделений. Программа содержит задание на годовой выпуск литья по каждому изделию основной продукции, запасных частей, литья для других заводов и литья для собственных нужд.
Имея программу, приступаем к анализу ее состава, целью которого является выявление характера производства. Для этого всё литьё разбиваем на группы по массе.
2.1 Состав программы
Объем производственной программы приведен в таблице 2.1(Типовая программа цеха стального литья автозавода).
Таблица 2.1-Обьем производственной программы.
| № | Отливка | Количество отливок на изделие. | Масса отливки | Количество отливок в форме | Масса стержня | Марка металла |
| 1 | Ролик | 1 | 1,20 | 9 | - | 25Л |
| 2 | Подкладка | 4 | 2,45 | 4 | - | 25Л |
| 3 | Корпус | 1 | 2,95 | 5 | 0,55 | 25Л |
| 4 | Поршень | 4 | 5,55 | 1 | - | 25Л |
| 5 | Картер | 1 | 2,50 | 4 | 0,13 | 25Л |
| 6 | Крышка | 2 | 2,12 | 4 | - | 25Л |
| 7 | Переходник | 2 | 6,00 | 2 | 3,85 | 25Л |
| 8 | Втулка | 3 | 1,78 | 4 | 0,20 | 30Л |
| 9 | Цилиндр | 4 | 1,35 | 6 | 0,20 | 30Л |
| 10 | Барабан | 1 | 5,90 | 4 | 0,20 | 30Л |
| 11 | Шкив | 1 | 1,65 | 6 | 0,60 | 30Л |
| 13 | Патрубок | 2 | 6,58 | 4 | 3,65 | 30Л |
| 14 | Цилиндр тормозной | 8 | 1,60 | 8 | - | 30Л |
| 15 | Цилиндр силовой | 4 | 1,10 | 14 | - | 30Л |
| 16 | Пробка | 12 | 0,90 | 12 | - | 35ХМЛ |
| 17 | Клин | 4 | 2,50 | 4 | - | 35ХМЛ |
| 18 | Маховик | 1 | 8,60 | 2 | 0,85 | 35ХМЛ |
| 19 | Фланец | 4 | 3,80 | 4 | - | 35ХМЛ |
| 20 | Опора | 2 | 5,60 | 2 | - | 35ХМЛ |
2.2 Распределение программы на группы по массе
Расчет производственной программы литейного цеха считается по точной программе.
Точная программа предусматривает разработку технологических данных для каждой отливки и применяется при проектировании литейных цехов крупносерийного и массового производства с устойчивой и ограниченной номенклатурой литья. Расчет будем вести для каждой отливки.
3 Фонды времени и режимы работы отделений цеха
Для цехов стального литья ,где рабочий процесс связан с использованием печей ,наиболее рационален трёхсменный параллельный режим работы[1]. . При таком режиме работы все технологические операции выполняются одновременно на различных производственных участках. Это позволяет сократить во времени производственный цикл изготовления отливок, наиболее эффективно использовать оборудование и площади цеха, улучшить качество и снизить себестоимость продукции.
При проектировании применяют три вида годовых фондов времени работы оборудования и рабочих:
-календарный:Fк=365 х 24=8760 ч;
-номинальный:Fн, являющийся временем (в часах), в течении которого может выполняться работа по принятому режиму без потерь, равен календарному без праздничных и выходных дней;
-действительный:Fд, (эффективный) равен номинальному фонду без плановых потерь времени;
Действительный годовой фонд времени работы возьмем из таблицы 3.1.[1].
Таблица3.1.-Действительный годовой фонд времени оборудования.
| Оборудование | Номинальный фонд времени, ч | Потери,% | Действительный фонд времени, ч |
| Литейное оборудование | 6020 | 6 | 5658 |
| Особо крупное и сложное оборудование | 6020 | 11 | 5358 |
| Дуговые сталеплавильные печи | 6020 | 10 | 5418 |
| Сушильные печи | 6020 | 5 | 5720 |
Таблица3.2.-Действительный годовой фонд времени для робочих.
| Продолжительность недели, ч | Продолжительность основного отпуска, дней | Номинальный фонд времени, ч | Потери времени % | Действительный фонд времени, ч |
| 40 | 15 | 2020 | 10 | 1818 |
| 40 | 18 | 2020 | 11 | 1798 |
| 40 | 24 | 2020 | 12 | 1778 |
В соответствии с принятым режимом работы отделений литейного цеха, составляем сводную таблицу годовых фондов рабочих мест, оборудования и рабочих.
Таблица3.3.-Сводная таблица фондов времени.
| Отделение | Количество смен | Годовой фонд времени, ч | ||
| Рабочего места | оборудования | рабочих | ||
| Плавильное | 3 | 6020 | 6020 | 1840 |
| Формовочное | 3 | 6020 | 5720 | 1840 |
| Стержневое | 3 | 6020 | 5720 | 1840 |
| Смесеприготовительное | 3 | 6020 | 5710 | 1840 |
| Очистное | 3 | 6020 | 5720 | 1840 |
| Подготовки шихтовых материалов | 3 | 6020 | 5720 | 1840 |
4. Проектирование основных отделений цеха
4.1 Расчет плавильного отделения
4.1.1 Составление баланса металла
Расчет плавильного отделения заключается в составлении баланса металла, выборе типа и определении количества плавильных агрегатов, расчете расхода шихтовых материалов на годовой выпуск, определение площади и планировки.
Расчет количества плавильных агрегатов начинается с определения необходимого объема металлозавалки по отдельным маркам металла. Масса металлозавалки состоит из массы годного литья на программу, массы металла литниковых систем, расхода металла на брак и угар и безвозвратных потерь.
Массу металлозавалки каждой группы определяется по формуле[1]:
Q=(Qг/K)*100 (1)
где Q-масса металлозавалки каждой группы, т;
Qг-масса годного литья по каждой группе отливок, т;
K-выход годного литья по каждой группе отливок, %.
Результаты расчетов сводим в таблицу 4.1.
Таблица4.1.-Расчет металлозавалки.
| № | Наименование отливки | Годовой выпуск,т | ТВГ,% | Металлозавалка,т | Угар | Жидкий металл,т | |
| % | т | ||||||
| 1 | Ролик | 156.97 | 60 | 261.61 | 5 | 13.08 | 248.53 |
| 2 | Подкладка | 1711.90 | 60 | 2853.16 | 5 | 142.65 | 2710.51 |
| 3 | Корпус | 646.90 | 60 | 1078.16 | 5 | 53.90 | 1024.26 |
| 4 | Поршень | 3620.80 | 60 | 6034.66 | 5 | 301.73 | 5232.93 |
| 5 | Картер | 452.80 | 60 | 754.66 | 5 | 37.73 | 716.93 |
| 6 | Крышка | 709.63 | 60 | 1182.71 | 5 | 59.13 | 1123.58 |
| 7 | Переходник | 2170.93 | 60 | 3618.21 | 5 | 180.91 | 3437.30 |
| 8 | Втулка | 1027.53 | 60 | 1712.55 | 5 | 85.62 | 1626.93 |
| 9 | Цилиндр | 906.33 | 60 | 1510.55 | 5 | 75.52 | 1435.03 |
| 10 | Барабан | 976.90 | 60 | 1628.16 | 5 | 81.40 | 1546.76 |
| 11 | Шкив | 937.60 | 60 | 1572.66 | 5 | 78.63 | 1494.63 |
| 12 | Основание | 1477.57 | 60 | 2446.61 | 5 | 122.33 | 2324.28 |
| 13 | Патрубок | 2869.22 | 60 | 4782.03 | 5 | 23.91 | 4542.93 |
| 14 | Цилиндр тормозной | 1097.90 | 60 | 1829.83 | 5 | 91.49 | 1738.34 |
| 15 | Цилиндр силовой | 1447.65 | 60 | 2412.75 | 5 | 120.63 | 2292.12 |
| 16 | Пробка | 2509.79 | 60 | 4182.98 | 5 | 209.14 | 3973.84 |
| 17 | Клин | 2302.50 | 60 | 3837.5 | 5 | 191.97 | 3645.63 |
| 18 | Маховик | 153.70 | 60 | 256.16 | 5 | 12.80 | 243.35 |
| 19 | Фланец | 2866.63 | 60 | 4777.71 | 5 | 238.88 | 4538.83 |
| 20 | Опора | 1956.75 | 60 | 3261.25 | 5 | 163.06 | 3098.19 |
| Итого | 30000 | - | 50000 | 2500 | 47500 | ||
4.1.2 Разработка ведомости шихт и формовочных материалов
Состав и количество шихтовых материалов определяем на основании ведомости шихт и баланса металла. В таблице 4.2 содержаться данные о составе шихты по каждой марке выплавляемого металла с разделением шихт по группам материалов, по сортам. От баланса металла зависит расход металла, себестоимость жидкого металла и годного литья.
Таблица 4.2 – Ведомость шихт и баланса металла
| Состав шихты | 25Л | 30Л | 35ХМЛ | Всего | ||||
| т | % | т | % | т | % | т | % | |
| Лом стальной А2 | 1578.31 | 10 | 1789051 | 10 | - | - | 3367.82 | |
| Лом стальной А3 | 1262.48 | 80 | 14316.11 | 80 | 14357.5 | 88 | 29936.31 | |
| Лом чугунный | 315.66 | 2 | 357.90 | 2 | 489.46 | 3 | 1163.02 | |
| Зеркальный чугун ЗЧ5 | 1262.6 | 8 | 1431.61 | 8 | 1142.09 | 7 | 3836.3 | |
| Феррохром ФХ 650 | - | - | - | - | 244.73 | 1.5 | 244.73 | |
| Ферромолибден ФМ 600 | - | - | - | - | 81.57 | 0.5 | 81.57 | |
| Металлозавалка | 15783.19 | 100 | 17895.14 | 100 | 16315.69 | 100 | 50000 | 100 |
| Угар | 946.98 | 6 | 1073.7 | 6 | 978.93 | 6 | 3000 | 6 |
| Жидкий металл | 14836.11 | 94 | 16821.43 | 94 | 15336.66 | 94 | 47000 | 94 |
| Потери при заливки | 15.78 | 0,1 | 17.89 | 0,1 | 16.31 | 0,1 | 250 | 0,1 |
| Брак | 78.91 | 0,5 | 89.47 | 0,5 | 81.57 | 0,5 | 50 | 0,5 |
| Отходы литейного производства | 3945.77 | 25 | 4473.78 | 25 | 4078.9 | 25 | 12500 | 25 |
| Годное литье | 1079.64 | 68,4 | 12240.27 | 68,4 | 11159.87 | 68,4 | 30000 | 60 |
4.1.3 Обоснование и описание способа плавки металла и выбора плавильного агрегата
Расчет плавильных агрегатов ведется по жидкому металлу. Состав и необходимое количество шихтовых материалов определяется на основании ведомости шихт и баланса металла, таблица 4.2.
Для выплавки стали в проектируемом цехе целесообразно установить электродуговые печи.
Дуговые печи обеспечивают возможность быстрого ведения плавки, выдачу металла малыми порциями, получение стали более высокого качества, выплавку высоколегированных сталей и т. д. Печи компактны, просты в управлении и гибки в работе, т. к. могут работать в одну, две смены и круглосуточно.
Футеровка электропечи может быть кислой и основной. В литейном производстве шире применяются печи с кислой футеровкой; кислый процесс более простой и дешевый. Для получения жидкого металла, чистого от примесей серы и фосфора, применяют основной процесс. По сравнению с кислым, при основном процессе расход электроэнергии повышается на 40…50% и увеличивается продолжительность плавки.
Различают следующие основные способы загрузки шихты в электропечь: корзинами сверху, завалочной машиной (мульдой) через окно и вручную при очень малой емкости печей. Выпуск металла осуществляется наклоном печи. Угол наклона в сторону выпускаемой летки составляет до 45°, а в сторону загрузочного окна - до 15°.
Потребное количество плавильных агрегатов определяем по формуле:
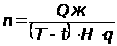 (4.2)
где n - количество электродуговых печей, шт;
Qж - годовое количество жидкого металла, т;
Т –календарный годовой фонд работы, 365 дней;
t – число суток холодного простоя печи в год (60-75 дней);
q – металлозавалка одной печи на плавку, т;
Н – суточное количество плавок.
Для марок 30Л и 25Л количество ДСП:
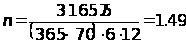
Принимаем 2 электродуговые печи производительностью 12т/ч, с коэффициентом загрузки 0,83.
Для марки 35ХМЛ количество ДСП:
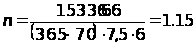
Принимаем 2 электродуговые печи производительностью 6 т/ч, с коэффициентом загрузки 0,86.
Количество ковшей необходимых для плавильного отделения рассчитаем по формуле:
 (4.3)
где к – количество ковшей, шт;
N – количество форм, заливаемых в смену, шт;
z – длительность оборотов ковша;
m – количество форм, заливаемых из одного ковша, шт.
Количество ковшей необходимых для плавильного отделения равно:
 =1,3
шт.
Принимаем два ковша .
 =1,3
шт.
Принимаем два ковша .
4.1.4 Определение площади плавильного отделения
Площадь плавильного отделения определяется количеством рабочих мест, проездами и проходами.
Плавильное отделение располагаем в поперечном пролете, что обеспечивает удобное ведение плавки и доставки металла к формовочным участкам. Принимаем площадь плавильного отделения 1642 м2.
4.2 Формовочное отделение
В формовочном отделении выполняются операции формовки, сборки, заливки, охлаждения и выбивки отливок, трудоемкость которых составляет до 60% от общей трудоемкости изготовления отливок. Технико-экономические показатели формовочного отделения, организация работы и выбор оборудования в первую очередь зависят от способа изготовления форм. Основными факторами, обеспечивающими выбор метода формовки, являются характер производства, масса, габариты и класс точности отливок, род металла, вид производственной программы и мощность проектируемого цеха. В проектируемом цехе применяется метод формовки в разовые песчаные сухие формы.
4.2.1 Анализ групп по массе и выбор метода изготовления форм
Технико-экономические показатели формовочного отделения, организация работы и выбор оборудования в первую очередь зависят от способа изготовления форм. Основными факторами, обеспечивающими выбор метода формовки, являются характер производства, масса, габариты и класс точности отливок, род металла, вид производственной программы и мощность проектируемого цеха. В проектируемом цехе применяется метод формовки в разовые песчаные сухие формы
В проектируемом цехе всю номенклатуру отливок целесообразно объединить в один технологический поток:
отливки, массой 0…100 кг;
Таблица 4.3 – Методы изготовления литейных форм
| Группа литья по массе, кг | Способ изготовления |
| 0…100 | Литье в сырие песчано-глинистые формы |
4.2.2 Выбор оснастки для отливок по группам литья
Для каждой группы выбираем размер опок, с учетом коэффициента металлоемкости.
Габариты опок выбираем в зависимости от придельной массы отливки по группе. Данные заносим в таблицу 4.4.
Таблица 4.4 – Группы литья по массе и габариты опок
| Группа литья по массе, кг |
Габариты опок, мм |
| 0…100 | 500х400х300 |
4.2.3 Выбор формовочного оборудования и расчет его количества
Для отливок массой 0 – 100 кг
размер опок для данного потока: 500х400х300
средняя металлоемкость формы Мср=0,3т.
Количество форм на программу определяется по формуле:
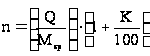 ;
где Q – мощность потока Q =30000 т.
К – процент брака К= 5%
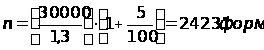
Для изготовления форм для отливок данной группы в проектируемом цехе целесообразно установить встряхивающую формовочную машину с поворотно-вытяжным механизмом мод 236
Характеристики этой линии приведены в таблице 4.5.
Таблица 4.5 – Характеристики машины 236
|
Показатели |
Характеристики |
| Производительность, пф/ч | 5 |
| Габариты линии, мм | 2550х2187х2760 |
| Размер опок, мм | 500х400х300 |
| Расход свободного воздуха м3 | 12 |
Количество выбранных машин определяется по формуле:
 (4.5)
где n – годовое количество форм, необходимых на заданную программу, шт, n = 80769 шт
q – производительность линии, q = 5форм/ч
Тд – действительный годовой фонд времени работы линии, ч, Fд = 5720 ч;
з – коэффициент загрузки оборудования, з = 0,85.
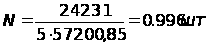
Таким образом, для выполнения программы достаточно одной формовочной машины, которая будет работать с коэффициентом загрузки Кз = 0,83.
4.2.4 Определение площадей формовочного отделения
Нормы размеров пролета формовочного отделения выбираются в соответствие с нормами проектирования:
ширина пролета – 24 м,
шаг колонн – 6 м по наружной стене, 12 м внутри цеха,
В механизированных литейных цехах площади формовочного отделения не рассчитываются, а определяются планировкой оборудования с учетом норм проектирования. Тогда площадь формовочного отделения равна 3248 м2.
4.3 Стержневое отделение
Организация работы стержневого отделения и выбор метода изготовления стержней зависят от характера литья. В стержневом отделении выполняются операции изготовления, покраски, сушки, зачистки и сборки стержней, их контроль и комплектовка. На площадях стержневого отделения размещаются каркасный участок, склады для суточного хранения стержневых ящиков, плит и стержней. Объем стержневых работ зависит главным образом от сложности отливок, т. е. количества и массы стержней на 1 т годного литья, а выбор метода изготовления стержней и оборудования - от серийности номенклатуры.
Расчет стержневого отделения ведется в такой последовательности:
разбивка номенклатуры стержней на группы по массе
определение количества потоков (размерных рядов участка) для каждой или нескольких групп и их мощность;
выбор метода изготовления стержней и расчет оборудования.
4.3.1 Разбивка номенклатуры стержней по массе
Разбивка стержней на группы по массе и габариты позволяет определить объем стержней данной группы и дает возможность свести несколько групп в один технологический поток для изготовления на одном оборудовании.
В зависимости от общего объема стержней, количества массовых групп и габаритов стержней в стержневом отделении может размещаться несколько потоков, на которых изготовляются стержни одной или нескольких массовых групп
Разбивка всей номенклатуры стержней проектируемого цеха представлена в таблице 4.7.
Таблица 4.7 – Группы стержней по массе
| Группы стержней | Масса стержней, кг | Максимальные габариты стержневого ящика, мм |
| I | До 10 | 500x400x350 |
4.3.2 Определение количества стержней для каждой группы по массе
Таблица 4.8 – Объем стержней по группам по массе
| Группа литья по массе, кг | Объем стержней на 1 т годного литья, м3 | Объем стержней на годовую программу, м3 | Масса стержней на годовую программу, т |
| 0…100 | 1,8 | 54000 | 83,7 |
Количество стержневой смеси на годовую программу принимаем с учетом брака отливок и стержней. Массу стержневой смеси увеличиваем на 8%, тогда:
МСТ.СМ =83,7 ·1,08 = 90,39 т
Количество стержней по каждой группе по массе определяем по укрупненным показателям. Полученные данные сводим в таблицу 4.9.
Таблица 4.9 – Количество стержней по группам по массе
| Группа стержней по массе, кг | Средняя масса стержня, кг | Количество стержней на годовую программу, шт. | Масса стержня на годовую программу, т |
| До 10 | 1,5 | 150890 |
226,33 |
4.3.3 Выбор метода изготовления стержней по группам по массе
Стержни, массой до 100 кг в проектируемом цехе целесообразно изготавливать из ХТС на типовой стержневой линии. Технология рассчитана на выпуск мелких, средних и крупных стержней массой до 600 кг, которые по сложности относятся к II…V классам, а по конструктивным особенностям - к сплошным и полым. Стержни отличаются высокой прочностью и точностью, легко удаляются из отливок при выбивке форм. Их применяют в серийном, мелкосерийном и единичном производстве.
Для изготовления стержней используют деревянные (окрашиваемые эпоксидными или меламиновыми красками) стержневые ящики. Эти смеси приготовляют и сразу же выдают в ящик шнековыми смесителями, устанавливаемыми у рабочих мест в стержневом отделении. При изготовлении мелких стержней (массой до 10 кг) смесь уплотняют в ящике вручную, а при формовке средних и крупных стержней — с помощью вибрационного стола. Время выдержки мелких стержней в ящике обычно составляет 20…40 с (при наличии в смеси катализатора), а средних н крупных 8…40 мин после виброуплотнения. Стержни для стальных отливок окрашивают — красками па основе циркона. Стержни для тонкостенных отливок окрашивают один раз, а для толстостенных и массивных два раза. После окраски стержни подсушивают при температуре 80…120°С в течение 20…40 мин.
Благодаря высокой прочности стержни можно транспортировать путем захвата за подъемы каркаса без применения сушильных плит. Несмотря на некоторые трудности из-за повышенной текучести ХТС, крупные стержни целесообразно изготовлять полыми, а внутренние их полости заполнять насыпанным в мешочки гравием или кусками бракованных стержней. При изготовлении стержней из ХТС необходимо обеспечить на участке стабильную температуру 18…25°С во избежание снижения текучести смеси. Несмотря на высокую стоимость ХТС, холоднотвердеющие стержни широко применяют благодаря высокой точности и низкой шероховатости поверхностей отливок, получаемых с их использованием ХТС обеспечивают хорошую выбиваемость стержней из отливок, а также малую трудоемкость стержневых и очистных работ.
4.3.4 Расчет количества стержневого оборудования
Все дальнейшие расчеты стержневого отделения основываются на данных расчета количества и массы стержней на 1т годного литья для каждой массовой группы отливок. Для изготовления стержней из ХТС в проектируемом цехе целесообразно установить типовую стержневую линию Л100Х. Ее характеристики приведены в таблице 4.10.
Таблица 4.10 - Характеристики стержневой линии Л100Х
|
Показатели |
Характеристики |
| Максимальная масса стержня, кг | 100 |
| Габариты линии, мм | 22500х4600х4350 |
| Максимальные размеры ящика, мм | 1000х800х560 |
| Производительность, съемов/ч | 20 |
Количество стержневых линий определяется по формуле:
МЛ = Q·1000/(m·qЛ·Fд·з) (4.7)
где МЛ - расчетное количество линий, шт;
Q - проектная мощность размерного ряда, т/год,
Q = 3200,4·1,05 = 3360,42 т (с учетом 5% брака);
m - масса стержней в одном стержневом ящике, кг; m = 15 кг;
qЛ - производительность линии, съемов/ч; qЛ = 20;
FД - действительный годовой фонд работы линии, ч; Tд = 5720 ч.
з - коэффициент загрузки линии, з =0,8.
МЛ = 3360,42·1000/(100·20·5720·0,8) = 0,7
Таким образом, для выполнения программы по первой технологической группе стержней достаточно одной линии, которая будет работать с коэффициентом загрузки Кз = 0,7
4.3.5 Расчет площадей стержневого отделения
Величина площади стержневого отделения зависит от серийности производства, габаритов стержней и установленного оборудования. В литейных цехах массового и крупносерийного производства с использованием автоматических линий изготовления стержней площади стержневых отделений составляют 50…100% площади формовочного отделения. В цехах с высокой механизацией площадь стержневого отделения определяется планировкой оборудования, рабочих мест, установкой транспорта, складских помещений, проездов и проходов.
Нормы размеров пролета стержневого отделения и грузоподъемности электромостовых кранов выбираются в соответствие с нормами проектирования:
грузоподъемность кранов: 15т / 5т,
ширина пролета: 24м,
шаг колонн: 6м, 12м.
Площадь стержневого отделения принимаем равной 288 м2.
4.4 Расчет смесеприготовительного отделения
4.4.1 Определения количества и состава формовочных смесей на годовую программу
Количество и состав формовочных смесей на годовую программу определяем по нормам расхода формовочных смесей на 1 т годного литья. Данные сводим в таблицу 4.13
Таблица 4.13 – Расчет формовочных смесей
|
Группа литья по массе, кг |
Масса облицовочной смеси |
Масса наполнительной смеси |
||
|
на 1 кг литья |
на программу |
на 1 кг литья |
на программу |
|
|
0…1 |
1,36 |
10170 |
5,44 |
40679,4 |
|
1…5 |
1,26 |
29988 |
5,04 |
119949,6 |
|
5…10 |
0,6 |
19,14 |
2,6 |
8295,3 |
|
Итого |
--- |
42072,3 |
--- |
168924,3 |
Составы формовочных смесей определяются технологией изготовления форм, тродом металла, конфигурацией и массой отливки.
Основными компонентами песчано-глистой смеси является отработанная смесь, кварцевый песок, связующее.
Составы смесей приведены в табл 4.14
Таблица 4.14 – Состав песчано-глинистой смеси
| Тип смеси | Количество, % от массы | |||
| Отработанная смесь | Кварцевый песок | Глина | Прочие добавки | |
|
Облицовочная смесь (по сырому) |
55,0 | 35,0 | 5,0 |
2,0 – барда 3,0 – уголь |
|
Наполнительная смесь (по сырому) |
96,0 | 3,0 | 1,0 | - |
4.4.2 Выбор и количество оборудования для приготовления формовочных смесей
Для приготовления формовочных смесей применяют смешивающие бегуны.
Потребное количество бегунов определяем по формуле:
 , (4.8)
где n - потребное количество бегунов, шт;
РУ - годовое количество смеси, т;
КН - коэффициент неравномерности, КН = 1,2...1,3;
ТД - эффективный фонд рабочего времени, ч, ТД = 5720 ч;
q - производительность бегунов, т/ч.
При расчете учитываем потери смеси при транспортировки, формовки и раздачи смеси. Принимаем потери равными 12%.
Для приготовления облицовочной смеси предусматриваем смесители модели 15104М, с производительностью q = 30 т/ч. Потребное количество смесителей:
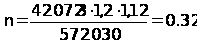
Принимаем один смеситель с коэффициентом загрузки КЗ = 0,57.
Для приготовления наполнительной смеси предусматриваем смесители модели 114, с производительностью q = 15 т/ч. Потребное количество смесителей:
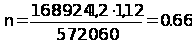
Принимаем 1 смеситель с коэффициентом загрузки КЗ = 0,83.
4.4.3 Определение количества и состав стержневой смеси на годовую программу
Количество стержневой смеси на годовую программу было определено при расчете стержневого отделения. ХТС приготавливаем в стержневом отделении. Составы смесей представлены в таблице 4.15.
Таблица 4.15 – Составы ХТС
| Вид смеси | Количество, % стержневой смеси | ||||
| Кварцевый песок | Регенерат | Феррохромовый шлак | Древесный уголь | Жидкий компонент | |
| ХТС | 30,0 | 70,0 | — | — |
2,0 – смола бакелитовая, 2,0 – кислота ортофосфорная |
4.4.4 Определение площадей смесеприготовительного отделения
Площадь смесеприготовительного отделения определяется с учетом проходов, проездов, рабочих мест, на этой же площади размещаем экспресс-лабораторию для контроля качества формовочных и стержневых смесей. Площадь, занимаемую экспресс-лабораторией принимаем равной 54 м2. Общая площадь смесеприготовительного отделения составляет 198 м2.
4.5 Расчет очистного отделения
В числе затрат труда по изготовлению отливок очистные операции составляют до 40%, причем в очистных отделениях применяется наибольшее количество ручного труда. Под очисткой отливок понимается весь цикл операций, которым подвергается отливка начиная от выбивки из опоки до грунтовки. В очистном отделении выполняются операции по удалению стержней из отливок, отделению литниковых систем и прибылей, очистке, обрубке, зачистке, термической обработке, исправлению дефектов в отливках и грунтовке отливок. В связи с выделением большого количества пыли в очистных отделениях следует предусматривать местную вытяжку на каждом рабочем месте и оборудовании. Приточная вентиляция должна составлять не менее 30 м3/ч на одного работающего.
Проектирование очистного отделения начинается с анализа номенклатуры отливок и выполнения последовательно следующих операций:
разбивки всей номенклатуры отливок на группы по массе, что позволяет выявить количество предполагаемых технологических потоков;
выбора рационального технологического процесса и оборудования для данной группы;
расчета и компоновки оборудования и рабочих мест, т. е. создания технологической линии.
4.5.1 Разбивка на группы по массе и определение технологических потоков
Проектирование очистного отделения начинаем с разбивки номенклатуры по массе, что позволяет определить потоки. Разбивка представлена в таблице 4.16.
Таблица 4.16 – Разбивка литья по массе очистного отделения
| Группа литья | Предельная масса очищаемых отливок, кг |
| I | 0…100 |
4.5.2 Выбор тезнологического процесса очистки и выбор оборудования
Типовой технологический процесс литья включает следующие операции:
удаление стержней из отливок;
отделение литниковых систем и прибылей;
очистка;
обрубка;
зачистка;
термическая обработка;
исправление дефектов в отливках;
грунтовка отливок.
Все оборудование должно назначаться согласно последовательности операций по очистке с соблюдением поточного метода обработки отливок.
Для очистки 1 потока принимаем комплексную механизированную линию
Обрубку отливок, удаление заливов, швов и других неровностей на наружных и внутренних поверхностях средних отливок из стали, а также вырубку дефектов для заварки, технологических (ложных) ребер в отливках из стали и обычно выполняют пневматическими рубильными молотками с зубилами (модели МР-4, МР-5, МР-6) или воздушно-дуговой резкой.
Следующая операция - зачистка. Для зачистки питателей, прибылей и других мелких неровностей на наружных поверхностях стальных отливок применяют специальные установки, снабженные абразивными корундовыми или карборундовыми кругами. Установки подразделяются на стационарные маятниковые - подвесные и с гибким валом. Заусенцы, острые кромки и другие подобные неровности отливок удаляют на заточных шлифовальных станках. В проектируемом отделении целесообразно установить стационарные маятниковые - подвесные станки модели 3374С.
После зачистки проводят исправление дефектных отливок. Основными методами исправления дефектных отливок являются декоративная заделка мелких поверхностных раковин пастами - мастиками и замазками; пропитывание специальными составами (водным раствором хлористого аммония и др.) для устранения пористости отливок, подвергающихся гидравлическому испытанию; газовая или электрическая заварка. Дефектные отливки исправляют на специализированных участках термообрубных отделении.
Следующая технологическая операция - термообработка отливок. Основной целью термообработки является снятие внутренних напряжений и улучшение обрабатываемости отливок при обработке резанием, придание металлу определенной структуры и физико-механических свойств. При проектировании термообрубных отделений сталелитейных цехов операции и режимы термообработки назначают с учетом требований к качеству получаемых отливок согласно техническим условиям. Отливки из углеродистой и низколегированной стали, изготовляемые в цехе, должны подвергаться нормализации. Время термообработки – 15…18