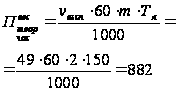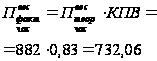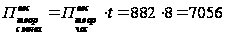Проектирование участка льнопрядильной фабрики
1,73-0,87-24
1,62*0,74*24
1,2*0,6*24
Достоинства:
Сравнительно высокая производительность, до 110м/мин.
Упорядоченная укладка ленты в таз.
Высокий уровень автоматизации.
Машины снабжены системой самоостановов
Недостатки:
Машины высокие.
Затруднены в обслуживании.
Техника безопасности:
Работница, обслуживающая машину, должна знать правила техники безопасности и строго соблюдать их.
Непосредственно перед началом работы следует:
заправить одежду, заправить волосы,;
привести в порядок рабочее место, освободить проходы от посторонних предметов;
проверить исправность машины.
Пуск следует осуществлять только спереди машины, поэтому сзади машины допускается устанавливать только кнопку «Стоп».
Скоростные червячные ленточные машины работают при числе ударов гребней до 1500 и более в минуту, что вызывает сильный шум, иногда превышающий предельные нормы. Обязательно проверяют степень шума, создаваемого этими машинами, и в необходимых случаях изменяют скоростной режим работы машины.
При расстановке ленточных машин должна быть предусмотрена следующая ширина проходов в м: между машинами не менее 0,8, а при наличии колонны в проходе - не менее 1,2. В случае транспортировки грузов по проходу ширина должна быть не меньше 1м. (5,стр208-209)
Ровничная машина Р-216-ЛО
Ровничные машины предназначены для дальнейшего утонения ленты с ленточных машин и превращения ее в ровницу, путем скручивания и наматывания полученной ровницы на катушку.
Процессы:
Утонение продукта в вытяжном приборе за счет разности скоростей выпуска и питания.
Распрямление, параллелизация, дробление и очистка за счет разности скоростей выпуска гребенного поля.
Скручивание мычки за счет вращения рогульки, получение ровницы.
Наматывание ровницы на катушку.
в радиальном направлении - за счёт разности скоростей рогульки и катушки;
по высоте - за счёт возвратно - поступательного движения нижней каретки.
Техническая характеристика
| Линейная плотность ровницы,текс | 1667-800 |
| Расстояния между рогульками в ряду,мм | 216 |
| Число рогулек | |
| в машине | 80 |
| в секции | 8 |
| Частота вращения рогулек,мин-1 | 678-1105 |
| Вытяжка | 5-9 |
| Крутка,кр/м | 23,6-59,8 |
| Высота подъема каретки,мм | 305 |
| Расстояние между центрами первого питающего и вытяжного цилиндров,мм | 245 |
| Ширина вытяжных воронок,мм | 10;15;20;25 |
| Шаг гребней,мм | 9,5 |
| Ход верхнего червяка,мм | 28,5 |
| Наибольшее число падений в мин. | 480 |
| Диаметр рабочих органов,мм | |
| приемных роликов | 100 |
| первого питающего цилиндра | 37,5 |
| второго питающего цилиндра | 38 |
| вытяжного цилиндра | 48 |
| нажимного валика | 204 |
| Тип нагрузки на нажимной валик | пневматическая |
| Нагрузка на 1 см ширины нажимного валика,даН | до 14 |
| Игольная гарнитура | гребни |
| Тип катушек | перфорированные пластмассовые |
| Размер катушки,мм | |
| диаметр ствола | 48 |
| диаметр фланца | 152 |
| расстояние между фланцами | 305 |
| Опрежение скоростей,% | |
| между питающими цилиндрами | 1 |
| гребней по сравнению с питающим цилиндром | 3 |
| Скорость выпуска,м/мин | 11,6-35,4 |
| Кол-во отсасываемого воздуха, м3/ч | 7000 |
| Габаритные размеры,мм | |
| длина | 10650 |
| ширина с тазами | 2600 |
| высота | 2080 |
| Масса,кг | 12300 |
Достоинства:
Сравнительно высокая производительность и качество ровницы.
Останов машины производятся автоматически.
Для облегчения операций съема и заправки машины оснащены механизмом доворота рогулек и поворота веретенного бруса, с помощью которого обеспечивается вывод катушек из зоны рогулек.
Ввведен ряд новых конструктивных решений в кинематике и оформлении машины (более современный дизайн по сравнению с РОН-216-Л3).
Недостатки:
Большие габариты.
Низкий КПВ до 0,85
Техника безопасности:
При обслуживании ровничных машин работница должна применять правильные рабочие приемы и выполнять все работы в соответствии с требованиями, изложенными в правилах технической эксплуатации ровничных машин.
Перед началом работы следует:
застегнуть и заправить одежду;
заправить волосы;
самыми опасными на ровничной машине являются рогульки, поэтому во время прохода между машинами работницам необходимо следить за тем, чтобы одежда не намоталась на них (на рогульки), лучше носить брюки.
привести в порядок рабочее место, освободить проходы от посторонних предметов;
проверить исправность машины.
Пуская машину, надо предупредить всех находящихся около нее.
Запрещается:
работать на неисправной машине,
проводить на ходу чистку и смазку рабочих органов,
загромождать проходы между машинами,
отлучаться от машины без ее выключения или поручать наблюдение за ней другой работнице.
При возникновении на машине ненормального шума или ударов электрическим током при касании деталей машину немедленно останавливают и вызывают помощника мастера. При возникновении пожара на машине ее немедленно обесточивают и принимают меры к тушению пожара. Температура зимой должна быть 20-23°С, летом – 24-27°С. Влажность воздуха - 60%.Запыленность воздуха не должна превышать установленных норм.
Проходы между машинами должны быть не менее 0,8м., расстояние от стены до машины должно быть не менее 1,2м (5,стр234)
Ровница на катушках с ровничной машины поступает на машины для химической обработки ровницы. Химическая подготовка ровницы к прядению позволяет улучшить прядильные свойства волокна, повысить физико-механические свойства пряжи. Этот результат достигается за счет удаления части нецеллюлозных соединений льняного волокна, что приводит к ослаблению связей между элементарными волокнами и, следовательно, облегчает дробление комплексов волокон в вытяжном приборе. При этом пряжа формируется из более тонких, очищенных комплексов волокон или даже из элементарных волокон.
После химической обработки ровницы снижается обрывность в прядении, ткачестве и перематывании, улучшаются условия труда прядильщиц, так как появляется возможность использовать в работе теплую воду.
При химической обработке происходит выравнивание ровницы по диаметру. Так, в толстых местах нецеллюлозных примесей удаляется больше, а в тонких – меньше.
Следует учитывать, что после химической обработки ровница, особенно с повышенной белизной, легко загрязняется и деформируется при транспортировании. Это приводит к необходимости очень осторожно обращаться с ней, чтобы избежать повышения обрывности пряжи и интенсивности обработки ткани. Кроме того, свойства обработанной ровницы в различных партиях имеют значительные различия. Основной брак химической обработки – неравномерность обработки, например непровар или непробел, деформация ровницы. Поэтому необходима тщательная отбраковка плохо обработанной ровницы, так как ее дальнейшая переработка затруднена.
Большое значение имеет механическая очистка волокна от костры до химической обработки, поскольку большое количество костры и неволокнистых загрязнений в волокне заставляет избыточно увеличивать интенсивность химической обработки для растворения костры и ее обесцвечивания. Все это приводит к увеличению расхода химических материалов и степени повреждения волокна и снижает физико-механические свойства готовых изделий.
Большое значение при химической обработке имеют плотность и равномерность плотности наматывания ровницы на катушку. Плотность наматывания ровницы, подлежащей химической обработке, должна быть ниже, чем плотность наматывания суровой ровницы.
Большое влияние на процесс обработки оказывает подбор партии ровницы с одной плотностью наматывания и одной массой, с небольшим различием в сырьевом составе.
На результаты обработки влияет и крутка ровницы: большая крутка затрудняет удаление загрязнений, особенно при малой плотности наматывания, поскольку раствор в этом случае свободно проходит между витками ровницы.
Обработку ровницы осуществляют в аппаратах периодического действия типа ОБ-500, АКДУ-602-Л, АКД-602-Л, АКДС-601-Л, АКДС-601-Л на перфорированных катушках из полимерных материалов. (1,стр227)
Прядильная машина ПМ-114-Л8
Катушки с химически обработанной ровницей устанавливаются на питании прядильных машин ПМ-114-Л8, которые служат для получения пряжи из ровницы мокрого способа прядения.
Процессы:
Мацерация
Утонение ровницы в вытяжном приборе.
Дробление.
Скручивание мычки за счет вращения веретена.
Наматывание пряжи на патрон.
Техническая характеристика
| Число веретен на машине | 152,184 |
| Расстояние между веретенами,мм | 114 |
| Намотка | 230 |
| Высота намотки,мм | |
| Тип кольца | диаметр.75 и 85мм |
| Тип веретена | ВНТ45-71 |
| Диаметр блочка,мм | 45 |
| Привод веретена | тесьмой от барабана на 4веретена |
| Ширина тесьмы,мм | 24 |
| Диаметр дисков,мм | 250 |
| Кинематически предусмотренная частота вращения веретен,мин-1 | 3500-6000 |
| Нитеразделители | |
| Нитепроводники | |
| Ход нитепроводников,мм | 230 |
| Ход кольцевых планок,мм | 230 |
| Линейная плотность пряжи,текс | 70-200 |
| Пределы вытяжек | 10-30 |
| Крутка,кр/м | 210-500 |
| Направление крутки | правое |
| Вытяжной прибор | трехцилиндровый высокой вытяжки |
| Угол наклона вытяжного прибора,град | |
| к вертикали у выпуска | 17 |
| к горизонтали у питания | - |
| Диаметр трубочек цилиндров,мм | |
| вытяжного | 60 |
| питающего | 44,5 |
| промежуточного | 44,5 |
| Диаметр нажимного валика,мм | 40,5 |
| Разводка цилиндров,мм | 100-150,60-50 |
| Размеры ровничных катушек(диаметр фланцев*высота намотки)мм | 152*305 |
| Габаритные размеры,мм | |
| длина | |
| для 256 веретен | 11700(на 184веретена) |
| ширина | 1700 |
| высота | 2380 |
| Масса,кг | 8800(на 184веретена) |
Достоинства:
Получается пряжа сравнительно высокого качества.
Повышена производительность по сравнению со старыми машинами.
Машина универсальна: входящим продуктом может являться как суровая ровница, так и подверженная хим. обработке с большим диапазоном линейных плотностей.
Введен ряд новых конструктивных решений в кинематике и оформлении машины (более современный дизайн по сравнению с ПМ-114-Л1).
Увеличен размер початка.
Недостатки:
Мала производительность.
Неблагоприятные условия труда.
Сравнительно высокая обрывность.
Техника безопасности:
Для нормальной работы машины должны соблюдаться правила технической эксплуатации машины, параметры заправки и скоростные режимы работы машин, правильная организация труда.
Прядильщица должна следить за:
Уровнем воды в корыте и ее температурой;
Чистотой корыта и трубок в нем.
Общая чистка машины должна проводиться специальной бригадой.
Сушильная машина СП-8-Л2
Пряжа на патронах с прядильных машин мокрого способа прядения поступает на сушильные машины СП-8-Л2. Предназначена для сушки пряжи мокрого прядения на патронах.
Сушильная машина состоит из двух каналов, каждый из которых состоит из восьми зон. В каждый из каналов вводят тележки с пряжей на патронах.
Патроны с пряжей устанавливают вертикально на штыри решетчатого патронодержателя. Тележка для загрузки пряжей имеет пять ярусов. В каждом ярусе устанавливается шесть патронодержателей, а всего в тележку помещается 30 патронодержателей. На каждом патронодержателе при установке патронов с пряжей с машины ПМ-114-Л8 помещается по 30 шпуль.
Периодически через 35-40 мин двери сушильной машины открываются, и в каналы сушилки вдвигают очередные тележки, загруженные патронами с пряжей. При этом все тележки, находящиеся в зонах каналов машины, специальным механизмом перемещаются на одну зону вдоль машины. Тележки из последней восьмой зоны выходят из сушильной машины. После окончания перемещения тележек двери автоматически закрываются.
В каждой сушильной зоне имеется по два вентилятора для циркуляции воздуха. Чтобы повысить интенсивность сушки, направление циркуляции воздуха по зонам создают разное: в первой, второй, пятой и шестой обдув патронов с пряжей снизу вверх, а в третьей, четвертой, седьмой и восьмой – сверху вниз.
Свежий воздух подается в сушильную машину со стороны выгрузки; отработанный воздух выбрасывается из первой сушильной зоны. Температура нагрева воздуха 110є С в начале и 90є С в конце сушки. Машина снабжена приборами автоматического регулирования и контроля температуры, ограждена термоизоляционными щитами.
Производительность машины 430-550 кг/ч. Влажность снижается примерно с 90 до 7 %.
Техническая характеристика
| Параметры | Значение |
| Число зон сушки | 8 |
| Производительность, кг/ч | До 360 |
| Число вагонеток в машине | 16 |
| Длина сушильной зоны, мм | 1180 |
| Потребляемая мощность, кВт | 62 |
| Габариты, мм: | |
| Длина | 10900 |
| Ширина | 4526 |
| Высота | 4152 |
Достоинства:
Не требуется перематывание пряжи.
Недостатки:
1. Пряжа неравномерно высушена по сечению
2. Большие энергозатраты, в себестоимости пряжи 10 % это сушка;
3. Маленькая производительность.
Техника безопасности:
Для нормальной работы машины должны соблюдаться правила технической эксплуатации машины, правильная организация труда.
Перед началом работы необходимо:
застегнуть одежду, убрать волосы,
привести в порядок рабочее место,
освободить проходы от посторонних предметов, проверить исправность машин и ограждений.
Все передачи и рабочие органы должны быть сблокированы с электроостановом и тормозом. Пуская машину необходимо предупредить всех стоящих около нее.
Во время работы запрещается:
Чистить, смазывать машину и снимать намоты;
Заправлять ленту;
Залезать на машину и под нее;
Выбирать угары;
Открывать ограничения, ограждения и футляры;
Отлучаться от машины или поручать ее другим работникам;
Работать на неисправной машине.
При возникновении пожара необходимо немедленно перекрыть воздуховоды, удалить волокно, вызвать пожарных.
В соответствии с техникой безопасности должны быть выполнены следующие нормативы:
Температура зимой 20-23°С, летом не более 27°С;
Шум, производимый машиной ограничивается пределами;
Проходы между машинами не менее 0,8 м.
3. Расчет параметров заправки прядильных и ровничных машин, составление заправочной строчки
3.1 Обоснование параметров заправки прядильной машины ПМ-114Л8
Согласно выбранной схемы прядильного производства принята к расчету кольцевая прядильная машина мокрого способа прядения ПМ-114Л8.
Определяем величину вытяжки на машине
По технической характеристике данной машины вытяжка на данной машине равняется Етех хар-ка=10-30 (1,стр.311)
Рекомендуемая вытяжка для данной машины и данной пряжи Ерек=11-14. (1,стр.316)
Принимаем из данного интервала Е= 11,0
По таблице
сменных вытяжных
шестерен принимаем
 =
11,0
Zвыт=34/67зуб
Определим число веретен на машине.
По технической характеристике число веретен m=184 (1,стр.311)
Определим частоту вращения веретена.
По технической
характеристике
частота вращения
веретена
 =3500-6000мин-1
(1,стр.311)
По регламентированному
технологическому
режиму для
пряжи В105тексОО
минимальная
частота вращения
 =4200мин-1
(1,стр.324)
По таблице
сменных шкивов
принимаем
частоту вращения
веретена фактическую
 =
4475 мин-1 при Да=
190мм Дв=275мм
Определим крутку пряжи
В зависимости от вида пряжи найдем коэффициент кручения б.
Для данной пряжи рекомендуемый коэффициент крутки:
б =32,5 – 34,1 кр/см (1,стр.321)
Принимаем: б =33 кр/см
Определим расчётное значение крутки:
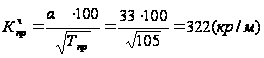
По таблице сменных крутильных шестерён определяем фактическое значение крутки (ближайшее меньшее):
 320
кр/м; при Zкр=68
(зуб), Zпр=77/53
(зуб)
Пересчитаем коэффициент крутки:
б факт=
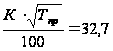 (кр/см).
3.2 Расчет параметров заправки ровничной машины Р-216-ЛО
Определим линейную плотность ровницы.
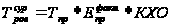
КХО=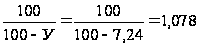 (Кхо=1,089 - 1,107)
Ухим обр. – угары принимаем из 7этапа
 11,0*1,078=1245,09
текс
Определяем вытяжку на ровничной машине.
По технической характеристике Еров=5-9 (1,стр.218)
По таблице сменных шестерен примем фактическую величину вытяжки в указанном диапазоне:
E ровфакт =6 при Zв = 48 (зуб)
Определим число рогулек на машине
По технической характеристике m = 80 (1,стр.218)
Определим частоту вращения рогулек
По технической характеристике nрогт/х = 678-1105 мин -1 (1,стр.218)
Принимаем любое значение nрог=678 мин -1
По таблице сменных шестерён принимаем фактическую частоту вращения рогулек (ближайщую большую)
nрогфакт = 678 мин -1, при Zсм=19зуб (1,стр.222)
Определим крутку ровницы.
Для данной ровницы рекомендуемый коэффициент крутки:
б =1106-1169 кр/м; (1,стр.225)
Принимаем: б =1106 кр/м;
Определяем расчетное значение крутки:
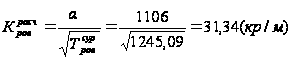
Определим по таблице сменных крутильных шестерён фактическую крутку ровницы (ближайшее меньшее).
Кфакт = 29,9 кр/м z=26/38зуб.(1,стр.223)
бфакт=Кфакт

 =
29,9
 =
1055,17 кр/м
3.3 Расчет заправочной строчки
Определим Тл с кардочесального агрегата.
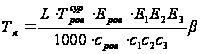
Тровсур – линейная плотность суровой ровницы, в текс
b- коэффициент, учитывающий проскальзывание волокна в вытяжных парах или его потери в процессе вытягивания. b=1,03-1,1 , примем b=1,03
Ер – фактическая вытяжка на ровничной машине
Е1, Е2,Е3 – фактические вытяжки на ленточных машинах
L=1км
С1,С2,С3,Ср – число сложений на ленточных и ровничной машинах
Таблица 2
| Наименование машины | Марка машины | Число сложений, Сi | Вытяжки, Еi | Сменная шестерня Zi, зуб |
| Ровничная машина | Р-216-ЛО | 1 | 6 | 40 |
| Ленточная машина | ЛЛ-3-Ч | 4 | 7,928 | 39/101 |
| Ленточная машина | ЛЛ-2-Ч | 5 | 6,904 | 35/98 |
| Ленточная машина | ЛЛ-1-Ч | 10 | 10,06 | 49/102 |
Уточненная координационная таблица
Приближенная координационная таблица является предварительной. В ней не учтены:
КПВ машин
Метражные потери волокна, возникающие при заправках машин и ликвидации обрывов
Принимаемые скорости выпуска не всегда являются фактическими.
Все это учитывается в уточненной координационной таблице.
4. Расчет производительности оборудования
В этом разделе произведем расчет производительности машин входящих в цепочку, кроме машин приготовительной системы, рассчитанных в координационной таблице:
ПЛ-КЛ, Ч-600-Л, ЛРШ-70, Р-216-ЛО, ПМ-114-Л8, СП-8-Л2
4.1 Производительность прядильной машины ПМ-114-Л8
|
Вид произв-ти |
Размерность | Теоретическая производительность | КПВ | Фактическая производительность |
| Весовая | кг/час |
|
0,87 |
|
| кг/смену |
|
0,87 |
|
|
| Кг/сутки |
|
0,87 |
|
|
|
Кг/ч на 1 вере- тено |
|
0,87 |
|
|
| Условная |
Км на 1000 в/ час |
|
0,87 |
|
| Штучная | Съем/час |
|
0,87 |
|
|
Съем/ смену |
|
0,87 |
|
|
|
Съем/ сутки |
|
0,87 |
|
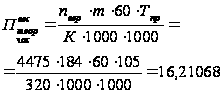
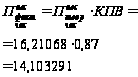
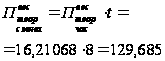
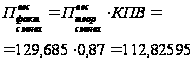
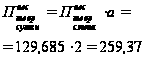
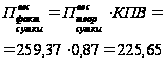
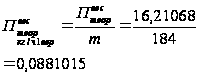
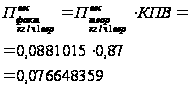
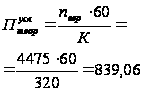
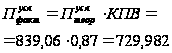
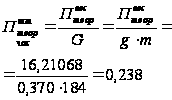
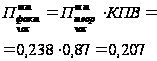
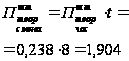
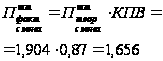
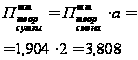
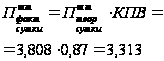
nвер - частота вращения веретена (из 3-го этапа)
m - число веретен (из 3-го этапа)
К - крутка пряжи (из 3-го этапа)
Тпр - заданная линейная плотность пряжи (из задания)
g- масса пряжи на початке, g = 0,370 кг, (1,стр. 326)
КПВ =0,87(нормы тех. проектирования);
tсм – продолжительность смены, tсм =8 часов;
а – количество смен, а =2;
4.2 Производительность ровничной машины Р-216-ЛО
|
Вид произ-ти |
Размерность |
Теоретическая производительность |
КПВ | Фактическая производительность |
| Весовая | кг/час |
|
0,8 |
|
| кг/смена |
|
0,8 |
|
|
| кг/сутки |
|
0,8 |
|
|
|
кг/ч на 1 веретено |
|
0,8 |
|
|
| Условная | Км на 1000вер в час |
|
0,8 |
|
| Штучная | Съемов/час |
|
0,8 |
|
| Съемов/смену |
|
0,8 |
|
|
| Съемов/сутки |
|
0,8 |
|
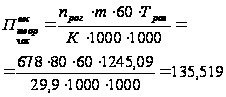
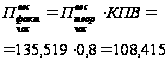
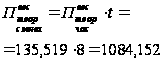
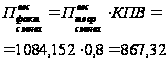
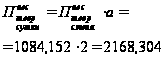
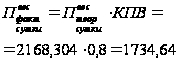
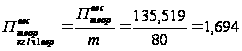
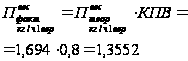
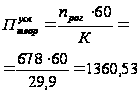
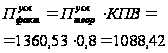
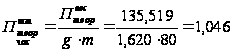
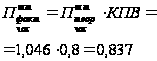
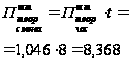
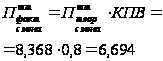
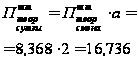
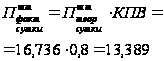
КПВ = 0,8 из уточненной координационной таблицы (5-й этап)
m = 80 - число рогулек на машине (из 3-го этапа);
 =
678 об/мин - частота
вращения рогульки,
(из 3-го этапа);
 – линейная
плотность
суровой ровницы,
в ктекс; (из 3-го
этапа)
К – крутка на ровничной машине, в кр/м; (из 3-го этапа)
tсм – продолжительность смены, tсм =8 часов;
а – количество смен, а =2;
g- масса ровницы на катушке, g = 1,620 кг (1,стр. 227)
4.3 Производительность кардочесального агрегата Ч-600-Л
|
Вид произ-ти |
Размерность | Теоретическая производительность | КПВ | Фактическая производительность |
| Весовая | кг/час |
|
0,91 |
|
| кг/смена |
|
0,91 |
|
|
| кг/сутки |
|
0,91 |
|
|
| Линейная | км/час |
|
0,91 |
|
| км/смена |
|
0,91 |
|
|
| км/сутки |
|
0,91 |
|
|
| Штучная | таз/час |
|
0,91 |
|
| таз/смена |
|
0,91 |
|
|
| таз/сутки |
|
0,91 |
|
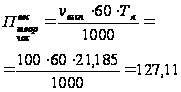
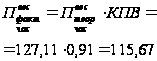

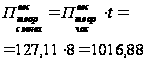
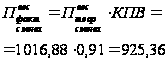
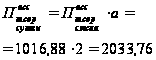
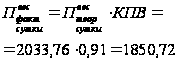
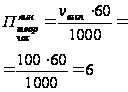
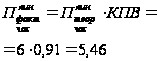
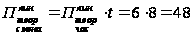
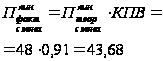
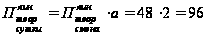
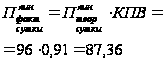
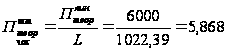
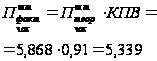
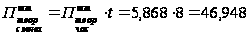
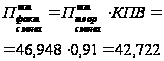
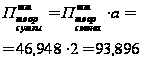
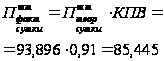
uв - скорость выпуска [до 110]; хв=100 (1,стр.167)
Тл – линейная плотность ленты с кардочесального агрегата (заправочная строчка, 3 этап), Тл=21,185 ктекс;
tсм – продолжительность смены, tсм =8 часов;
а – количество смен, а =2;
КПВ = 0,91
L – длина ленты в тазу, L =49075/Zt (1,стр.162, кинематический расчет Ч-600-Л).
Zt=24;48;63 L =49075/48=1022,396
4.4 Производительность поточной линии ПЛ-КЛ
|
Вид произ-ти |
Раз-мер- ность |
Теоретическая производительность | КПВ | Фактическая производительность |
| Весовая | кг/час |
|
0,83 |
|
| кг/смена |
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |