Разработка технологического процесса производства женских туфель с открытой носочной частью клеевого метода крепления
4.3 Обоснование выбора метода сборки деталей в заготовку
В настоящее время детали верха обуви из кожи в основном соединяют ниточным швами, обладающими высокой прочностью и эластичностью. Они хорошо выдерживают статические напряжения, возникающие при обработке, затяжке заготовок и снятия обуви с колодки, так же хорошо выдерживают действия переменных напряжений в процессе носки обуви. Ниточные швы обладают большим запасом прочности, так как во время носки они хорошо противостоят действию, внешнего трения, воздействия влаги и пота. Также большим преимуществом этого метода крепления заготовок верха обуви, по сравнения с другими методами, является его относительная экономичность и возможность применения для скрепления материалов, сильно различающихся по свойствам. Для соединения деталей верха обуви в данной модели применяются настрочные и тачные швы. Схемы швов приведены на рисунке 1.Основное оборудование для сборки заготовки представлено в таблице 1
Таблица 17 - Оборудование для сборки заготовки
| Тип-класс оборудования | Предприятие-изготовитель | Скоростная характеристика | Назначение | Обозначение и номер иглы | Номер ниток | Вид и размер стежков | Скрепляемые детали |
| 330-8 класс | 3000мин | пристрачивание | 4а,4б (№75-100) | 45 ЛЛбк | 1.2 – 3.3 | Союзки, берцы, задинки | |
| 332ПМЗ | 3000мин | строчка канта с одновременной обрезкой | 4а,4б (№75-100) | 45 ЛЛбк | 1.2 – 3.3 | - |
4.4 Сборка заготовок верха обуви
Последовательность технологических операций сборки заготовок зависит от вида и конструкции верха обуви. Чтобы не потерять мелкие детали заготовок, рекомендуется скреплять их в узлы. Вначале нужно сшивать плоские детали на швейных машинах с плоским столом; затем детали, образующие пространственную форму заготовки, следует сострачивать па машинах с цилиндрическим столом (колонковых или рукавных). Сборка деталей и узлов заготовки производится по гофрам, наколкам или отметкам. Предварительное склеивание или сборка деталей рекомендуется при изготовлении модельной обуви и скреплении деталей сложной конфигурации. Целесообразно технологический процесс построить так, чтобы по возможности избежать операции завязывания узлов: либо путем вывода концов ниток от строчек на затяжную кромку, либо путем прикрытия концов строчек настрачиваемой деталью. Существуют три способа получения замкнутого контура заготовок. Наиболее оптимальным для модельной обуви является тот вариант, при котором соединяют наружные детали верха, получив замкнутый контур верха. Также собирают и детали подкладки. Затем верх и подкладку сострачивают по верхнему краю, при этом задние края подкладки можно не сострачивать, а накладывать друг на друга. Такое соединение обеспечивает большую подвижность подкладки при формовании, позволяет ликвидировать на ней складки и морщины.
Последовательность сборки деталей в узел и даже узлов в изделие такова, что выполнение первых операций облегчает выполнение последующих. Разработка схемы сборки начинается с мысленного расчленения заготовки на составные части – узлы и детали, которые последовательно соединяются в заготовку. Схема сборки заготовки приведена ниже. Детали верха имеют небольшую толщину и малую жесткость, поэтому их скрепляют ниточными швами. Ниточные швы обладают большим запасом прочности, так как во время носки они хорошо противостоят действию, внешнего трения, воздействия влаги и пота. Также большим преимуществом этого метода крепления заготовок верха обуви, по сравнения с другими методами, является его относительная экономичность и возможность применения для скрепления материалов, сильно различающихся по свойствам. Для соединения деталей верха обуви в данной модели применяются настрочные и тачные швы. Схемы швов приведены на рисунке 2.
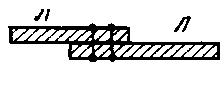
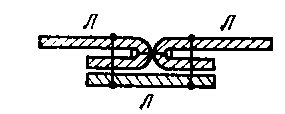
Настрочной шов Тугой тачной шов
Рисунок 2- схемы швов, применяемых для сборки заготовки
Перечень операций технологического процесса сборки заготовки верха женских туфель с открытой носочной частью:
1. Запуск кроя на поток по запросу оператора
2. Выравнивание деталей верха по толщине
3. Спускание краев деталей верха
4. Дублирование деталей верха с деталями межподкладки
5. Сострачивание полукруглой союзки и задинки в геленочной части тачным швом
6. Сострачивание по пяточному контуру полукруглых союзок тачным швом
7. Разглаживание тачного шва союзок с одновременным приклеиванием тесьмы
8. Загибка видимых краев деталей верха,выреза носочной части и декоротивных элементов 1,2,3
9. Настрачивание кармана на подкладку
10. Намазка клеем деталей верха и подкладки, сушка
11. Склеивание заготовки верха с подкладкой
12. Строчка канта союзки с обрезкой краев кожаной подкладки
13. Обстрачивание декоративного элемента 1
14. Декоративный элемент 2 складывается срезами к центру и сострачиваются
15. Склеивание декоративного элемента 3
16. Сборка декоративных элементов
17. Закрепление декоративных элементов на заготовке верха обуви
18. Обстрачивание заготовок по затяжной кромке
19. Чистка и комплектование заготовок
На основании данного перечня операций строим технологическую схему сборки изделия (рисунок 3).
| 1 | Союзка |
|


| 5 | Подкладка под союзку |

| 2 |
Межподкладка Под союзку |
|

| Карман |
| Узел верха |
|
Узел подкладки |

Заготовка верха
полупары
Рисунок 3-Схема сборки заготовки
Далее составляем развернутую схему технологического процесса сборки заготовки верха обуви (рисунок 4).
| 1 |
|
 союзка
| Подкладка под союзку |
 1
Выравнивание
деталей по
толщине
2 Спускание краев деталей верха
| Карман |
 3
Дублирование
деталей верха
с межподкладкой
| 2 |
Межподкладка под союзку |
|

1стачивание союзки и
запяточного ремня
тачным швом
2 Разглаживание шва
| Узел верха |
|
Узел подкладки |

Заготовка
верха полупары
Рисунок 4-Развернутая схема технологического процесса сборки заготовки.
Полную характеристику технологического процесса заносим в таблицу18.
Таблица 18 - Технологический процесс сборки заготовок изделия
| Наименование операции | Способ работы | Оборудование, тип, завод-изготовитель | Вспомогательные материалы | Технологические требования, нормативы | ||
|
По нормативам |
По нормативам | проектируемый | ||||
| 1 | 2 | 4 | 5 | 6 | 7 | |
| 1 запуск кроя на поток по запросу оператора | р | Рабочий стол СТ-Б | Рабочий стол СТ-Б | Колодки должны быть очищены. Для запуска на конвейер колодки подбирают по фасону, полноте и размеру. Они должны быть парными соответствовать размеру заготовки, иметь исправные клинья, замки, верхние площадки и втулки | ||
| 2 выравнивание деталей верха по толщине | м |
SM 45.12 «Сamoga» МДВ-1-О Atom KS520SE CE |
МДВ-1-О |
Основные детали верха обуви выравнивают по всей площади до толщины 0,8- 1,0. Толщина кожподкладки, вкладных стелек-0,6-0,8 мм. Колебания толщин в комплекте не должны превышать 0.2мм. | ||
|
3 спускание
краев деталей
верха |
м |
АСГ-13-1-О СОMELZ SS20 SICOMEC TF150 |
АСГ-13-1-О | Детали верха спускают с бахтармяной, а в отдельных случаях и с лицевой стороны в зависимости от назначения спуска. Невидимые края деталей верха утоняют для того, чтобы при скреплении деталей не образовывались грубые швы, которые могут вызвать потертость стопы в процессе носки обуви. Толщина спущенного края зависит от толщины детали, но не должна превышать половины первоначальной толщины. Ширина спуска определяется ее назначением. Эти размеры должны быть одинаковы по всему краю и соответствовать нормативам | ||
| 4 Дублирование деталей с межподкладкой | м |
ДВ-1-О Пресс-автомат С 1100 В «Шен» Германия |
ДВ-1-О | Межподкладку из ткани со слоем термопластичного клея наклеивают на наружные детали верха обуви без складок и морщин. Расстояние от краев деталей до краев межподкладки: от краев деталей, попадающих под строчку 4 – 5, соединяемых тачным швом 0,8 – 1 | ||
| 5 Стачивание полукруглой союзки и задинки в геленочной тачным швом части | м |
Шв. маш. 330-8кл Маш 236 кл. |
Шв. маш. 330-8кл |
Арми нитки45ЛЛbК, иглы4а,4б№75-100 |
Союзку и задник складывают лицевыми сторонами так, чтобы их верхние и нижние края по линии шва совпадали и скрепляют одной строчкой. Начало и конец строчки закрепляют 2-3 дополнительными стежками. Расстояние строчки от края союзки и запяточного ремня 1 – 1,2. Частота строчки 5-7 стежков на 1 см. | |
| 6 Сострачивание по пяточному контуру полукруглых союзок тачным швом | М |
Шв. маш. 330-8кл Маш 236 кл. |
Шв. маш. 330-8кл. |
Арми нитки45ЛЛbК, иглы4а,4б№75-100 |
Полукруглые союзки складывают лицевыми сторонами так, чтобы их верхние и нижние края по линии шва совпадали и скрепляют одной строчкой. Начало и конец строчки закрепляют 2-3 дополнительными стежками. Расстояние строчки от края союзки и запяточного ремня 1 – 1,2. Частота строчки 5-7 стежков на 1 см. | |
|
7 Разглаживание тачного шва союзок с одновременным приклеиванием тесьмы |
М | Машина 01299/Р6 фирмы «Свит» , 122 СР фирмы «Альбеко», 456 фирмы «Фортуна» | Машина 01299/Р6 фирмы «Свит» | Тесьма, ножницы, холодный клей |
Ширина применяемой тесьмы 16 мм 14 мм 20 мм |
|
| 8 Загибка видимых краев деталей верха, выреза носочной части и декоративных элементов 1,2,3 | М |
Шв. маш. 330-8кл |
Шв. маш. 330-8кл |
Арми нитки45ЛЛbК, иглы4а,4б№75-100 | Ширина загнутого края должна составлять 4-5 мм. Загнутые края должны иметь одинаковую по всему периметру ширину. | |
| 9 Настрачивание кармана на подкладку | М |
Шв. маш. 330-8кл Маш 233 кл |
Шв. маш. 330-8кл Маш 233 кл |
Арми нитки45ЛЛbК, иглы4а,4б№75-100 |
Карман нелицевой стороной накладывают на внутреннюю сторону задней части заготовки. Расстояние строчки от края 1-1,5мм. | |
| 10 Намазка клеем деталей верха и подкладки, сушка | Р | Стол с вытяжкой | Стол с вытяжкой | клей НК | На нелицевые стороны верха и кожаной подкладки по канту на ширину 10 – 15 мм наносят тонкий ровный слоя клея НК, не допуская загрязнения лицевой стороны деталей верха и подкладки. Клеевую пленку высушивают. | |
| 11 Склеивание заготовки верха с подкладкой | Р | Стол с вытяжкой | Стол с вытяжкой |
Клей НК 3 – 9 %, сосуд для клея, кисть филенчатая, часы ЭЧЛ |
Верх и подкладку промазывают ровным тонким слоем клея: с изнаночной стороны по верхнему переднему краю берцев и подкладки. Клеевую пленку высушивают 10 – 15 минут при температуре цеха. Лицевые стороны деталей не должны быть загрязнены | |
| 12 Строчка канта союзки с обрезкой краев кожаной подкладки | М | Машина 332 класса | Машина 332 класса | Иглы 0320 (33) №100, нитки 65 ЛХ - 1 |
Подкладка сострачивается с верхом вдоль всего канта, начиная от линии закрепки с одновременной обрезкой подкладки. Выступающие края подкладки срезают, а концы ниток аккуратно обрезают и заделывают во внутрь. Частота строчки 6 – 8 стежков на 1 см |
|
| 13 Отстрачивание декоративного элемента 1 | М |
Шв. маш. 330-8кл Маш 233 кл |
Шв. маш. 330-8кл |
Иглы 0320 (33) №100, нитки 65 ЛХ - 1 | Декоративный элемент 1 обстрачивается однорядной строчкой на расстоянии 2 мм от края детали | |
| 14 Декоративный элемент 2 складывается срезами к центру и сострачиваются | М |
Шв .маш. 330-8кл Маш 236 кл. |
Шв. маш. 330-8кл | Иглы 0320 (33) №100, нитки 65 ЛХ | Декоративный элемент 2 складывается срезами к центру, и сострачиваются однорядной строчкой | |
| 15Склеивание декоративного элемента 3 | Р | Стол с вытяжкой | Стол с вытяжкой |
Клей НК |
Декоративные элементы промазывают ровным тонким слоем клея | |
| 16 Сборка декоративных элементов | Р | Стол с вытяжкой | Стол с вытяжкой | |||
| 17 Закрепление декоративных элементов на заготовке верха обуви | Р | Стол с вытяжкой | Стол с вытяжкой |
НК 3 – 9 %, сосуд для клея, кисть филенчатая, часы ЭЧЛ |
||
|
18 Обстрачивание заготовок по затяжной кромке |
М | Машина 330 – 8 кл | Машина 330 – 8 кл | Иглы 0320 (33) №100, нитки 65 ЛХ – 1 | Заготовки обстрачивают по затяжной кромке | |
| 19 Чистка и комплектование заготовок | Р | Рабочий стол | Рабочий стол СТ-Б |
Щетка, ножницы, шпагат бумажный |
Заготовки очищают от клея, обрезают концы ниток. На наружных и внутренних деталях не должно быть нитей, остатков клея и механических повреждений. Заготовки в паре должны быть одинаковыми по цвету верха, подкладки, одного размера. Заготовки связывают по 10 пар |
|
5. Проектирование технологического процесса сборки и отделки обуви
5.1 Обоснование выбора метода формования заготовки на колодке
Операции формования заготовки относятся к основным операциям технологического процесса, от правильности выполнения которых во многом зависит внешний вид и формоустойчивость обуви при носке, то есть ее качество и конкурентоспособность. Заготовка верха обуви формуют последовательным, параллельным и параллельно- последовательным способами с использованием различных исполнительных инструментов: клещей, пластин. роликов, скоб, раздвижных колодок и форм. Все способы формования в зависимости от места приложения силы можно разделить на внешние, внутренние и комбинированные. Формование указанным способами можно выполнять без предварительного или с предварительным формованием деталей или узлов заготовки верха. Предварительное формование облегчает выполнение последующих операций, увеличивает деформацию материала, что приводит к уменьшению размера чистой площади деталей и повышению формоустойчивости обуви. На выбор способа формования особое влияние оказывают два фактора: 1) пространственность заготовки; 2) состояние затяжной кромки. Из внешних способов формования наиболее распространен обтяжно-затяжной (последовательный или параллельно-последовательный), который осуществляется клещами, пластинами или роликами. Заготовка верха обуви может быть плоской, полуплоской или пространственной со свободной затяжной кромкой, которую прикрепляют к стельке или подошве клеем, проволочными скобками или тексами. При внешнем параллельном способе (беззатяжном) формование осуществляется пластинками, скобами, или шнурками. При внутреннем параллельном способе заготовку формуют раздвижной колодкой.
При комбинированном способе заготовка формуется клещами и пластинами обтяжно-затяжной машины и раздвижной колодкой. В этом случае рекомендуется применять заготовку со свободной затяжной кромкой. Наиболее приемлемым для данной модели является внешний обтяжно-затяжной способ формования. Так как менее трудоемкий, требует меньшие затраты времени и материальных ресурсов. Также он позволяет выполнять формование заготовок с различными вариантами скрепления со стелькой.
Процессу формования заготовок верха обуви предшествует ряд подготовительных операций: подбор, чистка и смазка затяжных колодок парафином, тальком (для устранения загрязнения и приклеивания подкладки заготовок верха обуви к колодкам, а также облегчения съема обуви с колодок); прикрепление стелек к поверхности следа затяжных колодок; увлажнение заготовок (для облегчения формования и обеспечения лучшего сохранения приданной формы); размягчение или увлажнение задников и подносков; вклеивание задников и подносков. Подготовка колодок включает их подбор по фасону, размеру и полноте. Чистка колодок: боковую поверхность колодок сначала протирают губкой, пропитанной смывочной жидкостью, затем очищают и полируют воском на машинах ХПП-З-О или 04218/Р7 для холодного полирования подошв и чистки верха обуви, в качестве инструмента используют тупой нож. Намазка колодок: необходимо щетки или губка, смазка, парафин, тальк. Допускается припудривание колодок тальком непосредственно перед обтяжкой заготовок верха.
Прикрепление стелек: стельку накладывают лицевой поверхностью на след колодки и прикрепляют в местах расположения пробок тремя — пятью скобками или гвоздями на машинах ППС-С, 04054/Р 1 или Х5 фирмы БУСМК. Для прикрепления используют скобочную проволоку 1,07х0,63 мм или затяжной машинный гвоздь № 12-15. Стелька должна плотно и прочно прилегать к следу колодки, её края по всему контуру ДОЛЖНЫ совпадать с гранью следа. Увлажнение заготовок: в условиях ателье заготовки увлажняют теплой водой, нанося воду губкой на бахтармяную сторону или паровоздушной смесью в установках типа ТУВ-О. Увлажненные заготовки можно хранить в открытом виде не более 15 минут. Более длительное время можно хранить заготовки в полиэтиленовых мешках или в закрытом металлическом шкафу с сетчатым дном над водой. Для увлажнения заготовок верха обуви перед обтяжно-затяжными операциями применяют увлажнительные камеры УУЗ-О, УДВ-О, 55032/Р2, 6$ фирмы БУСМК и другие. Увлажнение задников: кожаные задники увлажняют погружением в воду с последующим их провяливанием под влажной мешковиной в течение 1,5-2 часов. При сгибании задников на 1800 на их поверхности не должна выступать влага. Края подносков и задников спускают с бахтармяной стороны но всему контуру ножом и выравнивают спущенную поверхность краем стекла. Вклеивание подносков и задников: особенность выполнения операций зависит от материала промежуточных деталей и конструкции заготовка верха. Кожаные подноски и задник, за исключением формованных, перед вклеиванием в заготовку верха увлажняют и провяливают до содержания влаги 30 + 5% по отношению к их массе в увлажненном состоянии. При вклеивании кожаных и формованных кожкартонных задников рекомендуется применять латексные, казеиновый, декстриновый, полиакриламидный, карбоксиметилцеллюлозный и поливинилацетатный клеи. Жесткий задник вставляют между верхом и подкладкой заготовки. Подносок вставляют между верхом и подкладкой на расстоянии 3-4 мм от края затяжной кромки. Перед вклеиванием подноска рекомендуется приклеить боковинки, концы которых должны находиться между подкладкой и подноском и заходить на подносок на 5 мм. Подноски и задники вставляют в обувь ровно, без перекосов, подкладка должна быть расправлена. Эта группа операций заканчивается предварительным формованием пяточной части заготовки верха. Эта операция улучшает качество и облегчает установку заготовки на колодку перед обтяжно-затяжными операциями. Заготовку со вставленным задником надевают на пуансон, имеющий форму пяточной части колодки, и вытягивают так, чтобы задник плотно прилегал к верху и подкладке. Температура нагрева пуансона 90-110 0С, продолжительность формования 20-ЗО с. предварительное формование производят на машинах ЗФП-1-О, 9162/Р2. Процессу формования заготовок верха обуви предшествует ряд подготовительных операций: подбор и чистка колодки, прикрепление стельки к следу колодки, фрезерование стельки в пяточной части, намазка клеем и вставка задника, предварительное формование пяточной части заготовки верха обуви, надевание заготовки верха обуви на колодку и установка пяточной части.
1 Подбор и чистка колодки. Колодку выбирают по фасону, размеру и полноте. Колодки должны быть парными, соответствовать размерам заготовки и иметь исправные клинья, замки, верхние площадки, втулки, поверхности следа, металлические пластины, пробки. Всю поверхность колодки, кроме следа, протирают губкой, смоченной смывочной жидкостью, а затем очищают вращающейся щеткой и полируют. На колодке не должно быть остатков клея, талька и других загрязнений. Колодка должна иметь гладкую и чистую поверхность. Вспомогательные материалы смывочная жидкость (рецепт М2 70) и воск (рецепт М238). Оборудование: стеллаж СЖ-В 1 вращающийся; машины ХПП--О или 042 18/Р7 для холодного полирования подошвы и чистки заготовки верха обуви; тупой нож; губка; сосуд для смывочной жидкости.
2 Прикрепление стельки. Стельку, предварительно отформованную, лицевой поверхностью накладывают на след колодки так, чтобы края ее в носочно-пучковой части совпадали с гранью следа, а стельку, предварительно скрепленную с геленком и полустелькой, накладывают на след колодки так, чтобы края ее в пяточно-геленочной части совпадали с гранью следа. Стельку прикрепляют тремя тексами или скобками в местах расположения пробок. Стелька должна плотно прилегать к следу колодки. Головка тексов или скобок должна выступать над поверхностью стельки на 2 — З мм. Вспомогательные материалы текс — машинный № 12 — 15, проволока скобочная сечением 1,07 х 0,63 мм или 1,1 х 0,65 мм. Оборудование: машины ППС-С, 04054/Р 1, модель 5 фирмы <.БУСМК» для временного крепления стельки и подошвы; молоток; скобовытаскиватель или тексовытаскиватель.
3 Фрезерование стельки в пяточной части. Края стельки, выступающие в пяточной части за грань колодки, срезают фрезой так, чтобы они после фрезерования полностью совпадали с контуром следа колодки и профиль среза являлся продолжением профиля боковой поверхности пяточной или носочной частей колодки. Оборудование: машина ФУП-3-О для фрезерования уреза подошвы, 458-431 фирмы «Коголо» (Италия) и фрезы.
4 Вставка задника. Формованные или полуформованные задинки из кожкартона или кожи с предварительно нанесенным и высушенным клеевым слоем или промазанные с обеих сторон тонким ровным слоем клея с последующим провяливанием, вставляют в заготовку верха обуви симметрично относительно заднего шва (ремня). Гофры, обозначающие размер задинка, должны находиться с внешней стороны обуви. Грань формованного задинка