Разработка модели и конструкции женских закрытых туфель клеевого метода крепления
Размещено на /
ФЕДЕРАЛЬНОЕ АГЕНСТВО ПО ОБРАЗОВАНИЮ
ГОСУДАРСТВЕННОЕ ОБРАЗОВАТЕЛЬНОЕ УЧРЕЖДЕНИЕ
ВЫСШЕГО ПРОФЕССИОНАЛЬНОГО ОБРАЗОВАНИЯ
«КАЗАНСКИЙ ГОСУДАРСТВЕННЫЙ ТЕХНОЛОГИЧЕСКИЙ
УНИВЕРСИТЕТ»
ИНСТИТУТ ТЕХНОЛОГИИ ЛЕГКОЙ ПРОМЫШЛЕННОСТИ, МОДЫ И ДИЗАЙНА
Кафедра КОиО
Направление 260900
Специальность 260906.65
Группа 727162
КУРСОВОЙ ПРОЕКТ
Тема: Разработка модели и конструкции женских закрытых туфель клеевого метода крепления
Студент Арышева Т.А.
Руководитель Никитина Л.Л.
2010
Содержание
Введение
1 Эскизное проектирование
1.1 Изучение направления моды
1.2 Анализ моделей-аналогов
1.3 Разработка эскизов моделей и выбор базовой модели
1.4 Разработка моделей конструктивно-унифицированного ряда
2 Техническое проектирование
2.1 Конструктивно-технологическая характеристика базовой модели
2.2 Обоснование выбора материалов для изготовления базовых моделей
2.3 Обоснование способа формования и метода крепления
2.4 Обоснование способов обработки видимых краёв деталей верха и
сборки их в узлы
2.5 Составление схемы сборки заготовки верха обуви
2.6 Проектирование деталей верха обуви
2.7 Проектирование деталей низа обуви
2.8 Разработка размерно-полнотного ассортимента обуви
2.9 Расчет технико-экономических показателей
2.10 Серийное градирование конструктивной основы верха
Заключение
Список используемой литературы
Приложение А
Приложение Б
Реферат
Курсовой проект объемом 77 страниц машинного текста с приложениями. Количество таблиц – 16, число рисунков - 28.
МОДЕЛЬ, ДЕТЛИ ВЕРХА, МАТЕРИАЛЫ, ОБУВЬ, КОЖА
Целью проектирования является создание модели женских закрытых туфель клеевого метода крепления, удовлетворяющей потребности современного рынка. Модель должна быть удобной, соответствовать эстетическим требованиям, и в той же мере быть экономичной как для производства, так и для потребителя.
Этого можно добиться за счет разработки модели, соответствующей модным тенденциям, использовании натуральных материалов при производстве. Качество произведенной обуви создаст благоприятный имидж предприятия, что будет способствовать росту спроса, на производимую продукцию.
В работе производится разработка модели и конструкции женских закрытых туфель клеевого метода крепления. Разработанная модель является конкурентоспособной за счет оптимального подбора материалов, соответствия вкусам потребителей и экономичности.
Введение
В настоящее время обувь в России выпускается на 260 крупных и средних предприятиях. Сложился круг относительно устойчиво работающих предприятий, причем около 90% общего объема производства обуви выпускается практически на 50 предприятиях.
Объемы экспорта обуви ввиду ее низкой конкурентоспособности невелики, его доля в объеме отечественного производства в настоящее время не превышает 8%.
Насыщение российского рынка обуви на 70-80% происходит за счет импорта. Наибольший объем поставок приходится на страны Юго-Восточной Азии. Значительная доля товаров из этих стран низкого качества и ввозится по заниженным ценам. Крупнейшим импортером обуви остается Китай.
Наносится ущерб отечественным товаропроизводителям, так как ввозимая контрабандным путем обувь на 50-60% дешевле обуви российских обувных предприятий, что создает неравные условия конкуренции.
В тоже время отечественная легкая промышленность располагает производственными мощностями для выпуска продукции в объемах потребления на внутреннем рынке. В достаточной степени сохранен научно-производственный потенциал, способный обеспечить развитие ее отраслей.
Имеется достаточно надежная сырьевая база, которая в перспективе может использоваться с большой эффективностью. Уже сейчас почти полностью удовлетворяются потребности в льноволокне, шерсти, искусственных волокнах, кожевенном и меховом сырье.
Для улучшения сырьевого обеспечения обувных предприятий, сокращения экспорта кожевенного сырья и углубления его переработки на отечественных предприятиях в последние годы с помощью Министерства промышленности, науки и технологий РФ вышли постановления Правительства Российской Федерации, в частности о лицензировании экспорта кожсырья, введении, а затем и увеличении вывозных таможенных пошлин.
Принятые меры тарифного и нетарифного регулирования экспорта кожевенного сырья позволили сократить его вывоз и увеличить производство отечественных натуральных кож, которые направляются в основном на изготовление обуви.
Министерством также подготовлен Перечень технологического оборудования, не производимого в России, с целью снижения таможенных пошлин на такое оборудование в среднем на 50%.
Основными экономическими проблемами развития обувной отрасли, как и для всей легкой промышленности России, являются: недостаток собственных оборотных средств и невозможность использования для их пополнения кредитных ресурсов при сложившихся процентных ставках за использование кредитов; содержание на балансе многих предприятий отрасли объектов социальной сферы, подлежащих передаче муниципальным органам власти. Они отвлекают значительные средства, которые могли бы быть использованы для модернизации и развития производства.
Главная цель ближайших лет - увеличение выпуска отечественных изделий до объемов, позволяющих удовлетворить потребности населения, народного хозяйства и обороны независимо от складывающихся обстоятельств; уйти от критической зависимости страны от импорта товаров легкой промышленности, а также увеличение доли отечественной продукции.
Данный проект поможет реализовать цели обувной промышленности благодаря увеличению спроса на отечественную продукцию. Это достигается путем повышения её качества и снижения цены благодаря использованию материалов собственного производства.
1 Эскизное проектирование
1.1 Изучение направления моды
Модная обувь сезона осень-весна 2011 во многом повторяет модные тенденции 2009 и 2010 годов. Так же этой осенью с нами вот уже который сезон подряд высокая платформа в паре с тонким каблуком, обувь на танкетке.
Декор обуви для осени и весны 2011 года достаточно интересен. Традиционно – мех, трикотаж, цветовое решение, игра фактуры материала: кожи рептилии, замши.
Одним из ведущих модных трендов сезона осень 2010-весна 2011 является шнуровка. Много обуви с открытым мыском, придуманным в своё время Salvatore Ferragamo, причём, как традиционных туфель, так и ботинок, и сапог.
В коллекциях осень-весна 2011 гг. достаточно много красивой интересной обуви на низком квадратном каблуке, что не может не порадовать любительниц удобной практичной обуви.
Платформа осенью 2010 и весной 2011 года не сдаёт своих позиций. Летом платформа достигала буквально запредельных высот и благополучно перешла в сезон осень-весна 2011. На платформе в коллекциях осень-весна 2011 встречаются практически все виды обуви: туфли, босоножки, ботинки, сапоги.
Декор обуви для осени и весны, по сравнению с летней обувью, традиционно скромнее. И туфельки в осенне-весенних коллекциях 2010-2011 удивляют своей лаконичностью и строгостью отделки. Максимум – банты, шнуровка и имитация оной.
Шнуровка на обуви – самый модный тренд этой осенью и зимой. Шнуровка уже была летом 2010 на некоторых моделях туфелек и, большей частью, босоножек. Однако именно осенью и весной 2010/2011 гг. шнуровка или её имитация задействована уже практически во всех видах обуви. В большей своей части шнуровка, скорее, декоративный элемент, нежели способ фиксации. Тем не менее, шнурование обуви, как вид замка, имеет место быть и делает обувь ярким акцентом во всём образе. Некоторые модели обуви со шнуровкой напоминают декор военных мундиров XIX века, некоторые – старинные дамские туфельки и сабо.
За отсутствием яркого декора, некоторые дизайнеры для своих осенних коллекций обуви сделали акцент на каблуки. Например, Marni предлагает каблук на старинный манер. Примерно такая модель каблука была актуальна в XVII и XVIII веках.
Классическая обувь всегда была, есть и будет в моде. Конечно, её практически заслонили собой модели обуви на платформе в прошлые сезоны. Но в коллекциях осень – весна 2011 классических туфель уже на порядок больше.
1.2 Анализ моделей-аналогов
Целью курсового проекта является разработка туфель клеевого метода крепления для женщин 17-30 лет со средним уровнем дохода. Проживающих в средней полосе европейской части России.
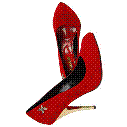
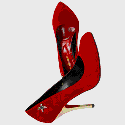
Анализ моделей-аналогов приводится в таблице 1.
| Таблица 1 – Анализ моделей-аналогов | Конструктивные особенности | Классический силуэт | Простота конструкции, отрезные детали | Простота конструкции | |
| Характеристика новизны аналогов | Фактура материалов |
Верх: замша |
Верх: замша, кожа |
Верх: лаковая кожа |
|
| Оригинальные детали | Каблук 11 см |
Материал нос- ка – нат. кожа |
Декоративный бант | ||
| Членение | Цельнокройная союзка | Отрезной носок | Цельнокройная союзка | ||
| Силуэт носовой части | Округлая | Округлая | Округлая | ||
|
|
|
|
|||
| № модели, вид, род, производитель, цена | Туфли женские; Paolo Conte; цена 2900 руб | Туфли женские; Marco Rizzi (Ит); цена 5900 руб | Туфли жен-ские; Спартак; цена 3000 руб | ||
1.3 Разработка эскизов моделей и выбор базовой модели
Целью проектирования является создание модели женских закрытых туфель клеевого метода крепления, удовлетворяющей потребности современного рынка. Модель должна быть удобной, соответствовать эстетическим требованиям, и в той же мере быть экономичной как для производства, так и для потребителя.
Этого можно добиться за счет разработки модели, соответствующей модным тенденциям, использовании натуральных материалов при производстве. Качество произведенной обуви создаст благоприятный имидж предприятия, что будет способствовать росту спроса, на производимую продукцию.
Оценка эскизов поводится по трем группам критериев. Максимальное количество баллов, набранных моделью, - 15. В качестве базовой модели принимается та модель, которая набрала большее количество баллов. Оценка эскизов по критериям приводится в таблице 2.
Технический эскиз базовой модели представлен на рисунке 1.
Художественные эскизы приведены в приложении А.
| Таблица 2 – Оценка качества эскизов моделей | Оценка моделей, балл | 10 | 11 | 1,5 1,5 |
1,5 1,5 1,5 |
1,0 1,0 1,5 1,0 |
12,0 |
| 9 | 10 | 1,0 1,0 |
1,0 1,5 1,0 |
1,5 1,0 2,0 1,0 |
11,0 | ||
| 8 | 9 | 1,0 1,5 |
1,5 1,5 1,5 |
1,5 1,5 1,5 1,0 |
12,5 | ||
| 7 | 8 | 1,5 1,5 |
1,5 1,5 1,5 |
1,5 1,5 0,5 0,0 |
12,0 | ||
| 6 | 7 | 1,5 1,5 |
1,5 1,5 1,5 |
1,5 1,0 1,5 1,0 |
12,5 | ||
| 5 | 6 | 1,5 1,5 |
1,5 1,0 1,0 |
1,0 1,5 1,0 1,0 |
11,0 | ||
| 4 | 5 | 1,5 1,0 |
1,0 1,5 1,0 |
1,5 1,0 1,0 0,0 |
12,5 | ||
| 3 | 4 | 1,5 2,0 |
2,0 1,0 1,5 |
1,5 1,0 1,0 1,5 |
13,0 | ||
| 2 | 3 | 1,5 1,5 |
1,0 1,5 1,0 |
1,5 1,5 1,5 1,5 |
12,5 | ||
| 1 | 2 | 2,0 2,0 |
1,5 1,5 2,0 |
2,0 1,0 1,5 1,5 |
15,0 | ||
| Критерии оценки | 1 |
1 Соответствие назначению 1.1Половозрастному 1.2 Целевому |
2 Полнота учета функциональных свойств 2.1Антропометричес-кие 2.2 Гигиенические 2.3 Физиологические |
3 Полнота учета эстетических свойств 3.1 Гармоническая целостность формы 3.2 Рациональность формы 3.3 Оригинальность 3.4 Экономичность |
Итого | ||
| Продолжение таблицы 2 | Оценка моделей, балл | 20 | 21 | 1,0 1,5 |
1,0 1,5 1,0 |
1,5 1,5 1,5 1,5 |
12,0 |
| 19 | 20 | 1,0 1,0 |
1,5 1,5 2,0 |
1,0 1,0 1,5 1,5 |
12,0 | ||
| 18 | 19 | 2,0 2,0 |
1,5 1,5 1,5 |
1,5 1,5 1,5 1,0 |
14,0 | ||
| 17 | 18 | 1,0 1,0 |
1,5 1,5 1,0 |
1,0 1,5 1,0 0,0 |
9,5 | ||
| 16 | 17 | 1,5 1,5 |
1,5 1,5 1,5 |
1,5 1,5 1,5 1,0 |
13,0 | ||
| 15 | 16 | 1,0 1,0 |
1,5 1,5 2,0 |
1,0 1,5 1,5 1,0 |
12,0 | ||
| 14 | 15 | 2,0 1,5 |
1,5 1,5 1,5 |
1,5 1,5 0,5 0,5 |
12,0 | ||
| 13 | 14 | 1,0 1,5 |
1,0 1,5 1,0 |
1,5 1,5 1,0 1,0 |
11,0 | ||
| 12 | 13 | 1,0 1,5 |
1,5 1,5 1,0 |
1,5 1,5 1,5 1,5 |
12,5 | ||
| 11 | 12 | 1,5 1,5 |
1,5 1,5 1,0 |
1,5 1,5 1,5 1,0 |
12,5 |
На основе проведенной оценки, базовой становится модель №1, так как эскиз данной модели набрал максимальное количество баллов.
1.4 Разработка моделей конструктивно-унифицированного ряда
Разрабатываем конструктивно-унифицированный ряд выбранной модели. Внешнее разнообразие достигается за счет различного цветового решения и применения материалов разных фактур. Художественные эскизы моделей конструктивно-унифицированного ряда приведены в приложении Б.
Во всех моделях унифицированы детали низа, детали подкладки и внутренний берец.
В отличие от базовой модели в модели 1.1 союзка цельная, детали союзки и задинки объединены между собой. Также внешнее отличие достигается за счет применения контрастной цветовой гаммы.
В модели 1.2, кроме того, унифицированы также деталь союзки 1 и деталь задинки 1, составная союзка объединена в одну деталь. Края деталей окрашиваются отличной от цвета деталей краской.
В модели 1.3 отличие от базовой модели заключается в способе обработки краев видимых деталей. Все детали соединяются между собой тачными швами. Кант обрабатывается в загибку.
2 Техническое проектирование
2.1 Конструктивно-технологическая характеристика базовой модели
Туфли женские весеннее-осеннего сезона носки клеевого метода крепления с верхом из кожи хромового дубления с естественной лицевой поверхностью (эластичная) на плоской подошве из полиуретана (формованного) с каблуком из АБС - пластика высотой 80 мм (рисунок 1). Изготовлены на колодках 8 группы: размеры 210 – 275, исходный размер 240, исходная полнота 4.
Заготовка верха обуви полуплоского типа состоит из наружных деталей верха обуви: носок, составная союзка, две детали союзки, берцы, две детали задинки.
Детали заготовки верха собираются ниточным способом; швами: тачным, настрочным, подкладочным.
Формование заготовки верха обуви на колодке осуществляется внешне-затяжным способом, крепление носочной части на клей-расплав, пяточно-геленочной – на текса. Метод крепления – клеевой. Схема клеевого метода крепления приведена на рисунке 2.
2.2 Обоснование выбора материалов для изготовления базовых моделей
2.2.1 Выбор материалов для наружных деталей верха обуви
Кожа хромовая с тисненной лицевой поверхностью (эластичная) ТУ 17-06-113-85. Эластичные кожи вырабатываются из шкур крупного рогатого скота средних и тяжелых развесов. Эластичные кожи в максимальной степени сохраняют повышенную тягучесть, мягкость, гриф (ощупь), мерею и красивый внешний вид. Важным требованием к данному виду кожи является сочетание мягкости и эластичности.
Кожа хромовая гладкая с естественной лицевой поверхностью (выросток) ГОСТ 939 – 88. Вырабатывается из шкур взрослых животных. В выростке пучки волокон имеют толщину до 90 мкм и угол наклона волокон 26о-32о, сетчатый слой составляет около 70%, поэтому у таких кож пониженный предел прочности при растяжении.
Таблица 3 - Показатели физико-механических и гигиенических свойств материала верха.
| Показатели материалов | Кожа хромовая с естественной лицевой поверхностью (эластичная) ТУ 17-06-113-85 | Кожа хромовая гладкая с естественной лицевой поверхностью (выросток) ГОСТ 939 - 88 |
Замша ГОСТ 3717-70 |
| 1 | 2 | 3 | 4 |
| Предел прочности при растяжении, МПа, не мене | 14 |
13 |
15 |
| Массовая доля веществ, экстрагируемых органическими растворителями, % | 6,0 – 10,0 |
3,7 – 10 |
- |
| Массовая доля влаги, % | 12,0 – 16,0 | 10 – 16 | 16 |
| Массовая доля оксида хрома, %, не менее | 4,3 |
4,3 |
- |
| Напряжение при появлении трещин лицевого слоя, МПа, не менее | 11 |
15 |
- |
| Жесткость, Н, не менее | 0,3 | - | - |
| Удлинение при напряжении 10 МПа, % | 35,0 – 45,0 | 15 – 35 | не более 45 |
| Устойчивость покрытия к многократному изгибу, баллы, не менее | 3,0 | 3,0 | - |
| Упругость, %, не менее | 50 | - | - |
|
Адгезия покрывной пленки, Н/м, не менее: к сухой коже: к мокрой коже: |
200,0 100,0 |
100,0 50 |
100,0 50 |
| Гигроскопичность (паро/влагопоглощение),%, не менее | 6 |
6 |
8 |
| Влагоотдача (паро/влагоотдача), %, не менее | 6 | 4 | 8 |
| Относительная паропроницаемость, %, не менее | 30 | 30 | 35 |
| Пароемкость, %, не менее | 15 | 10 | 10 |
| Толщина, мм | 0,9-1,1 | 0,9 – 1,2 | 0,9 – 1,2 |
2.2.2 Выбор материалов для внутренних деталей верха обуви
Таблица 4 - Показатели физико-механических и гигиенических свойств подкладки.
| Показатели материалов |
Кожа подкладочная (выросток) ГОСТ 940-81 |
Кожа подкладочная (козлина) ГОСТ 940-81 |
Кожа подкладочная (свиная) ГОСТ 940-81 |
| 1 | 2 | 3 | 4 |
| Массовая доля влаги,% | 10-16 | 10-16 | 10-16 |
| Массовая доля оксида хрома, %, не менее | 3,7 |
3,3 |
4,3 |
| Массовая доля веществ, экстрагируемых органическими растворителями,% | 3,7 |
3,7 |
3,7 |
| Число продуба, % | - | - | 5-10 |
| Предел прочности при растяжении по коже, МПа, не менее | 14 |
8 |
12 |
| Удлинение при напряжении 10 МПа, %, в партии | 15-35 |
- |
15-40 |
| Устойчивость к мокрому трению, обороты, не менее | 45-200 |
40-100 |
5-100 |
| Влагоотдача,% | 9,5 | 8,7 | 9,1 |
| Гигроскопичность | 30-35 | 14-16 | 18-22 |
| Удлинение при напряжении 5 МПа,%, по партии | - |
15-40 |
- |
| Толщина, мм | 0,6-0,9 | 0,7-1,0 | 0,5-0,7 |
|
Устойчивость окраски кожи (по шкале серых эталонов), баллы, не менее: К сухому трению К мокрому |
5 4 |
5 4 |
5 4 |
2.2.3 Выбор материалов для промежуточных деталей верха обуви
Материалы для подносков и задников должны обладать хорошей формуемостью и формоустойчивостью, а материалы для подносков – высокой упругостью, иногда ошибочно называемой эластичностью.
Материал эластичный для подносков получают нанесением на одну или две стороны хлопчатобумажной ткани пленкообразующее полимерной композиции на основе латексов СКС-65ГП, СКС-50ГПС и др.
Широко применяют термопластические материалы на тканевой или нетканой основе с пропиткой полистиролом, полиэфирами, полиэтиленом, сэвиленом и т.п., которые легко формуются без растворителя под действием температуры.
К задникам предъявляют несколько иной комплекс требований, чем к подноскам. Одним из основных требований является формоустойчивость под действием торцового сжатия и сохранения формы. Задники испытывают более активное воздействие стопы, чем подноски.
Таблица 5 - Показатели физико-механических и гигиенических свойств подносков
| Показатели материалов для подноска |
Материал термопластичный ТУ17-958-73 |
Материал эластичный марки А ТУ17-21-292-78 |
Материал эластичный марки ЭП-2 ТУ17-1338-78 |
| 1 | 2 | 3 | 4 |
| Толщина, мм | 1,1 – 1,3 | 1,1 - 1,3 | 0,7 ± 0,2 |
| Жесткость, Н, не менее | 7 - 13 | 7 - 13 | 34,3 |
|
Разрывная нагрузка, Н, не менее в продольном направлении в поперечном направлении |
240 130 |
300 120 |
392 294 |
|
Упругость %, не менее по основе по утку |
85 80 |
60 60 |
70 80 |
2.2.4 Выбор материалов для наружных деталей низа обуви
Подошвы из полиуретанов вырабатывают двумя методами: жидкого формования и литья под давлением. Наиболее часто используют метод жидкого формования. Подошвы, полученные этим методом, имеют микроячеистую структуру, что обеспечивает их плотность. Такие подошвы используют для повседневной, модельной и специальной обуви различного назначения. Как правило, методом жидкого формования из полиуретанов получают весь низ обуви, т.е. подошву с каблуком, не требующим дополнительной обработки. Ассортимент полиуретановых подошв разнообразен. Изделия различают по конфигурации, толщине, характеру поверхности.
Поливинилхлоридные подошвы изготовляют методом литья под давлением. Монолитные подошвы обладают высоким сопротивлением истиранию, эластичностью, стойкостью к действию агрессивных сред, но имеют низкую морозостойкость и высокую плотность. Уступая полиуретановым подошвам по большинству показателей свойств, поливинилхлоридные подошвы все же имеют перспективу. Поливинилхлорид сравнительно дешев и недефицитен, что объясняет возможность его широкого применения.
Пористые резины обладают низкой по сравнению с другими подошвенными материалами плотностью, а стало быть, и меньшей массой при равной толщине. Резина гидрофобная, в результате чего не намокает. Износостойкость пористых резин тесно связана с пределом прочности при растяжении. Срок службы подошв зависит также от их плотности и толщины. Пористые резины имеют невысокую прочность, поэтому при эксплуатации наблюдаются случаи их выкрашивания и перелома, что требует контроля сопротивления раздиру, которое у черных резин выше, чем у цветных.
Таблица 6 - Показатели физико-механических и гигиенических свойств подошв
| Показатели материалов для подошвы |
Полиуретан формованный ТУ17-21-548-85 |
Поливинил хлорид монолитный ТУ6-051838-77 |
Пористая резина марки В ТУ17-21-326-79 |
| 1 | 2 | 3 | 4 |
| Плотность, г/см3 | 0,55 | 1,2 – 1,5 | 0,5 – 0,7 |
| Предел прочности при растяжении, МПа | 6 – 8 |
3 – 4 |
2 – 3 |
| Удлинение при разрыве, % | 420 – 500 | 300 – 500 | 180 – 250 |
| Остаточное удлинение, % | 15 – 20 | 25 – 30 | 20 – 30 |
| Сопротивление истиранию, Дж/мм3 | 10 | 2 | 2 – 3 |
| Сопротивление многократному изгибу, тыс. циклов | 100 – 120 | 15 – 20 | 15 – 30 |
| Сопротивление раздиру, кН/м | 10 - 15 | - | |
| Твердость, усл.ед. | 60 | 80 – 85 | 40 – 60 |
Таблица 7 - Показатели физико-механических и гигиенических свойств каблуков
| Показатель | Полиэтилен низкого давления | Полипропилен | АБС- пластик |
| 1 | 2 | 3 | 4 |
| Температура плавления, єС | - |
- |
- |
| Прочность крепления каблуков, Н | - |
900 |
До 1500 |
|
Предел прочности, МПа при растяжении при сжатии при изгибе |
19…38 - 20…40 |
30…40 60…70 90…120 |
- 80…100 90…160 |
2.2.5 Выбор материалов для внутренних деталей низа обуви
Картон марки С-1 однослойного отлива более стоек к многократному изгибу и истиранию, чем картон многослойного отлива марки С-2, так как в нем прочность сцепления волокон и их взаимное переплетение выше. Картоны многослойного отлива более жесткие, чем картоны однослойного отлива.
Картон СЦМ успешно заменяет стелечную кожу, так как имеет достаточно высокие показатели прочности, упругости, сопротивления истиранию, гигиенических свойств. СЦМ присущи достаточно высокая сорбция паров воды, небольшая усадка при увлажнении и сушке.
Картон марки С-2 многослойного отлива с битумно-канифольной проклейкой применяют для более дешевых видов обуви, так как они имеют недостаточно высокие показатели прочности и сопротивления истиранию в увлажненном состоянии.
Таблица 8 - Показатели физико-механических и гигиенических свойств материала низа
| Показатели материалов для стельки основной |
Картон СЦМ ТУ 17-21-430-83 |
Картон марки С-1 ТУ17-21-94-76 |
Картон марки С-2 ТУ17-21-94-76 |
| 1 | 2 | 3 | 4 |
| Истираемость во влажном состоянии, мм/мин, не более | 1,2 |
1,5 |
2,75 |
|
Предел прочности при растяжении после замачивания в воде, МПа, не менее, в продольном направлении в поперечном направлении |
9 9 |
5 4 |
7 3 |
|
Относительное удлинение при разрыве в сухом состоянии, %, не менее в продольном направлении в поперечном направлении |
18 – 30 18 - 30 |
19 – 42 25 - 48 |
10 – 33 14 - 28 |
| Намокаемость за 2 ч, %, не более | 50 | 7 - 55 | 7 - 25 |
| Сорбция водяных паров за 16 ч, %, не менее | 6 |
5 |
3 |
| Десорбция водяных паров за 8 ч, %, не менее | 4 |
2,5 |
1 |
| Влажность, % | 6 ± 2 | 11 ± 2 | 8 ± 2 |
| Плотность, г/см3, не более | 0,75 | 1,0 | 1,05 |
|
Изменение линейных размеров после увлажнения и высушивания, %, не более в продольном направлении в поперечном направлени |
2,5 3 |
2,5 3 |
2,5 3 |
2.2.6 Выбор материалов для промежуточных деталей низа обуви
Геленок изготавливают штамповкой из стальной ленты с последующей термообработкой. Они изогнуты по профилю геленочно-пяточной части следа колодки. Геленки препятствуют прогибу обуви в геленочной части, что облегчает ходьбу и сохраняет форму обуви. Геленки для обуви на среднем и высоком каблуке имеют одно ребро жесткости. Через отверстия в геленках их крепят к следу обуви гвоздями. Геленки должны иметь толщину 0,8-1,1 мм, ширину 14 мм для обуви на низком каблуке и 10 мм для обуви на среднем и высоком каблуке. Геленки должны обладать высокой твердостью, упругостью, сопротивлением многократному изгибу.
Для полустельки используются кожкартон марки Б с латексной проклейкой, однослойного отлива; картон марки Г с битумно-канифольной проклейкой, многослойного отлива; картон марки С-1.
Картон марки Г отличается большей жесткостью, резким снижением предела прочности при растяжении в мокром состоянии, малым сопротивлением истиранию и многократному изгибу. Кожкартон марки Б используют с целью экономии подошвенной кожи на жесткий пласт задников юфтевой обуви.
Таблица 9 - Показатели физико-механических и гигиенических свойств материала низа
| Показатели материалов для полустельки |
Картон марки С-1 ТУ17-21-94-76 |
Картон марки Г ТУ 17-21-206-89 |
Кожкартон марки Б ГОСТ 9542-89 |
| 1 | 2 | 3 | 4 |
| Плотность, г/см3, не более | 1,0 | 1,05 | 1,0 |
|
Предел прочности при растяжении после замачивания в воде, н/мм2, не менее, в продольном направлении в поперечном направлении |
5 (МПа) 4 (МПа) |
0,8 0,35 |
- 0,5 |
| Сорбция водяных паров за 16 ч, %, не менее | 5 |
- |
- |
| Влажность, % | 11 ± 2 | 8 ± 2 | 11 ± 2 |
| Истираемость во влажном состоянии, мм/мин, не более | 1,5 |
2,75 |
0,5 |
| Намокаемость за 2 ч, %, не боле | 7 - 55 | 20 | 30 |
| Десорбция водяных паров за 8 ч, %, не менее | 2,5 | - | - |
2.2. 7 Выбор вспомогательных материалов
Основное требование к ниткам – высокая прочность при растяжении, которая должна сохраняться при различных температурах и относительной влажности воздуха. Удлинение ниток должно быть оптимальным. Для туфель женских модельных применяются армированные нитки 65 ЛХ ОСТ 17-257-84. Нитки изготавливают из армированной пряжи, состоящей из высококачественной, комплексной полиэфирной нити 67% и тонковолокнистого хлопка 33%. Вырабатывают нитки матовыми, суровыми и окрашенными правой крутки.
Для соединения деталей обуви широко применяют клея. Для данной модели применяют клей НТ рецепт 1, этот клей применяется для клеевой затяжки, склеивания основной стельки с полустелькой. Клей СКС-65-ГП рецепт 10: применяется для вклеивания кожаных вкладных стелек, подпяточников, для склеивания коробок и наклеивания этикеток, простилание следа обуви.
2.2.8 Обоснование выбора материалов для изготовления женских туфель
Для верха туфель женских осенне-весеннего сезона носки целесообразно применять эластичную кожу, т.к. большинство показателей выше, чем у других приведенных материалов. Такие как: удлинение при напряжении 10 МПа, пароемкость, адгезия покрывной пленки, массовая доля веществ, экстрагируемых органическими растворителями, толщина.
Эта кожа отличается от других видов кож большей мягкостью, растяжимостью и меньшей толщиной. При выпуске кожи применяют новые химические технологии, что позволяет получать кожу полную на ощупь, без отдушистости, эластичной лицевой поверхностью.
Для подкладки туфель женских модельных «лодочка» используется кожа подкладочная (выросток), так как к подкладке в пяточной части предъявляются высокие требования, поэтому для нее используются кожи хромового метода дубления из шкур крупного рогатого скота.
Кожа подкладочная (выросток) обладает высоким пределом прочности при растяжении по коже, устойчивостью к мокрому трению, а также высокой влагоотдача и гигроскопичность.
Для подноска используется материал эластичный марки ЭП-2с покрытием на основе метилолполиамидного клея ПФЭ2/10П, ТУ17-1398-78. Представляет собой хлопкополиэфирный аппретированный бумазею – корд с двухсторонним покрытием на основе полиамидных материалов или синтетического латекса CКС-65ГП. Этот материал обладает меньшей толщиной, у него хорошая жесткость, а также разрывная нагрузка и удлинение при разрыве.
Для подошвы используется полиуретан (формованный) ТУ17-21-548-85. Полиуретановые подошвы при равной плотности имеют в несколько раз большие сопротивление истиранию, многократному изгибу и предел прочности при растяжении, чем другие подошвенные материалы, а также высокие показатели твердости и удлинения при разрыве. Такой комплекс механических свойств обеспечивает долговечность эксплуатации полиуретановых подошв.
Для каблуков используется АБС - пластик, который характеризуется высоким пределом прочности при сжатии и изгибе, а также хорошей прочностью крепления каблуков, чем остальные каблучные материалы.
Для стельки основной используют картон СЦМ ТУ 17-21-430-83. У него хорошие показатели прочности при растяжении после замачивания в воде, истираемость.
Для полустельки используется картон марки С-1 ТУ17-21-94-76 однослойного отлива, картон более стоек к многократному изгибу и истиранию, так как прочность сцепления волокон и их взаимное переплетение выше, чем у остальных картонов. Высокое относительное удлинение при разрыве в сухом состоянии.
На основе проведенного сравнения составляем технический паспорт разрабатываемой модели.
Таблица 10 – Технический паспорт
| Наименование детали |
Количество деталей в комп-лекте |
Применяемый материал | Толщина детали в готовом виде, мм | |
| наименование | ГОСТ, ОСТ, ТУ | |||
| 1 | 2 | 3 | 4 | 5 |
| 1 Носок | 2 | Кожа хромовая с естественной лицевой поверхностью (эластичная) | ТУ 17-06-113-85 | 1 |
|
2 Составная союзка |
4 | То же | ТУ 17-06-113-85 | 1 |
|
3 Деталь союзки 1 |
2 | « « | ТУ 17-06-113-85 | 1 |
|
4 Деталь союзки 2 |
2 | « « | ТУ 17-06-113-85 | 1 |
|
5 Наружний берец |
2 | « « | ТУ 17-06-113-85 | 1 |
|
6 Деталь задинки 1 |
2 | « « | ТУ 17-06-113-85 | 1 |
|
7 Деталь задинки 2 |
2 | « « | ТУ 17-06-113-85 | 1 |
| 8 Подкладка под союзку | 2 |
Кожа подкладочная (выросток) |
ГОСТ 940-2005 | 0,8 |
| 9 Карман | 2 | То же | ГОСТ 940-2005 | 0,8 |
|
10 Стелька вкладная |
2 | « « | ГОСТ 940-2005 | 0,8 |
| 11 Межподкладка под носок | 2 |
Материал прокла-дочный обувной с дискретным термо-клеевым покрытием |
ТУ 8729-005-0027 9870-00 |
0,3 |
| 12 Межподкладка под составную союзку | 4 | То же |
ТУ 8729-005-0027 9870-00 |
0,3 |
|
13 Межподкладка под деталь союзки 1 |
2 | « « |
ТУ 8729-005-0027 9870-00 |
0,3 |
|
14 Межподкладка под деталь союзки 2 |
2 | « « |
ТУ 8729-005-0027 9870-00 |
0,3 |
| 15 Межподкладка под наружний берец | 2 | « « |
ТУ 8729-005-0027 9870-00 |
0,3 |
|
16 Межподкладка под деталь задинки 1 |
2 | « « |
ТУ 8729-005-0027 9870-00 |
0,3 |
|
17 Межподкладка под деталь задинки 2 |
2 | « « |
ТУ 8729-005-0027 9870-00 |
0,3 |
|
18 Стелька основная |
2 | Картон СЦМ | ТУ 17-21-430-83 | 3 |
| 19 Полустелька | 2 | Картон марки С-1 | ТУ17-21-94-76 | 2 |
| 20 Простилка | 2 | Картон марки ПР | ГОСТ 9542-89 | 2 |
| 21 Задник | 2 | Обувной картон марки ЗП | ГОСТ 9542-89 | 1,7 |
| 22 Подносок | 2 | Материал эластичный марки ЭП-2 | ТУ17-1338-78 | 1,7 |
| 23 Подошва | 2 |
Полиуретан формованный |
ТУ17-21-548-85 | 4,2 |
| 24 Каблук | 2 | АБС-пластик | ОСТ 17-226-73 | 80 |
| 25 Набойка | 2 | ПУ | ОСТ 17-226-73 | 3 |
|
26 Внутренний берец |
2 | Кожа хромовая с естественной лицевой поверхностью (эластичная) | ТУ 17-06-113-85 | 1 |
| 27 Межподкладка под. внутренний берец | 2 | Материал прокла-дочный обувной с дискретным термо-клеевым покрытием |
ТУ 8729-005-0027 9870-00 |
0,3 |
2.3 Обоснование способа формования и метода крепления
Операции формования заготовки относятся к основным операциям технологического процесса, от правильности, выполнения которых во многом зависит внешний вид и формоустойчивость обуви при носке, то есть ее качество и конкурентоспособность.
Заготовка верха обуви формуют последовательным, параллельным и параллельно- последовательным способами с использованием различных исполнительных инструментов: клещей, пластин, роликов, скоб, раздвижных колодок и форм. Все способы формования в зависимости от места приложения силы можно разделить на внешние, внутренние и комбинированные.
Формование указанным способами можно выполнять без предварительного или с предварительным формованием деталей или узлов заготовки верха. Предварительное формование облегчает выполнение последующих операций, увеличивает деформацию материала, что приводит к уменьшению размера чистой площади деталей и повышению формоустойчивости обуви. На выбор способа формования особое влияние оказывают два фактора: пространственность заготовки и состояние затяжной кромки.
Из внешних способов формования наиболее распространен обтяжно-затяжной (последовательный или параллельно-последовательный), который осуществляется клещами, пластинами или роликами. Заготовка верха обуви может быть плоской, полуплоской или пространственной со свободной затяжной кромкой, которую прикрепляют к стельке или подошве клеем, проволочными скобками или тексами. При внешнем параллельном способе (беззатяжном) формование осуществляется пластинками, скобами или шнурками. При внутреннем параллельном способе заготовку формуют раздвижной колодкой.
При комбинированном способе заготовка формуется клещами и пластинами обтяжно-затяжной машины и раздвижной колодкой. В этом случае рекомендуется применять заготовку со свободной затяжной кромкой. Наиболее приемлемым для данной модели является внешний обтяжно-затяжной способ формования. Так как он менее трудоемкий, требует меньшие затраты времени и материальных ресурсов. Также он позволяет выполнять формование заготовок с различными вариантами скрепления со стелькой.
Соединение отформованных заготовок верха с низом обуви может производиться с помощью ниток, клея шпилек или их комбинаций. В зависимости от этого методы крепления подразделяют на химические, механические и комбинированные. Каждый из них характеризуется определенными эксплуатационными свойствами и технико-экономическими показателями. К химическим методам относят клеевые, литьевые и метод горячей вулканизации. К механическим - ниточные и штифтовые. Комбинированные методы крепления подошв представляют собой сочетание химических и механических методов. При клеевом методе подошву приклеивают к затяжной кромке заготовки верха обуви водостойкими клеями, обладающими высокой прочностью склеивания, устойчивостью к многократным изгибам и воздействиям окружающей среды. Литьевой метод подразумевает под собой одновременное формование и прикрепление низа обуви к затяжной кромке заготовки верха обуви. Гвоздевой метод характеризуется тем, что подошву прикрепляют через затяжную кромку заготовки верха обуви к стельке подошвенными гвоздями. При прошивном методе вместо гвоздей применяют нитки. Рантовый метод отличается трудоемкостью. Здесь подошву крепят нитками к несущему ранту, который соединен через затяжную кромку заготовки верха обуви с губой стельки. Сандальный метод предполагает крепление подошвы нитками к горизонтально отогнутой затяжной кромке заготовки верха обуви через накладной рант.
Выбор метода крепления зависит, прежде всего, от назначения обуви. Модельную обувь изготавливают в основном клеевым, прошивным, рантовым и комбинированными методами. Для данной обуви наиболее приемлемым является клеевой метод крепления. Достоинства этого метода перед другими заключается в повышении производительности труда в результате параллельного метода крепления подошвы к верху обуви, экономного использования материалов и улучшенным внешним видом изделия. Кроме того, клеевое крепление не требует применения сложного оборудования, крепление выполняется за один прием, что дает возможность автоматизации процесса. Данный метод позволяет уменьшить толщину подошвы и стельки без снижения эксплуатационных свойств обуви. Благодаря этому, обеспечивается изготовление наиболее легких, гибких и изящных моделей. А именно эти характеристики являются определяющими при производстве модельной обуви. В настоящее время для клеевого метода крепления подошв применяют клеи на основе полихлоропреновых каучуков и полиуретановых полимеров. Применение того или иного клея зависит от свойств материалов верха и низа обуви. Для склеивания верха обуви из натуральных и искусственных кож и подошв из кожи, полиуретана, поливинилхлорида применяют полиуретановый клей. Он обеспечивает повышенную прочность таких скреплений.
Так как затяжная кромка свободная, а метод крепления клеевой, применяется внешне-затяжной способ формования.
2.4