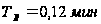Совершенствование роторной дробилки с целью повышения производительности
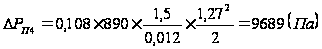 .
б) для напорного трубопровода
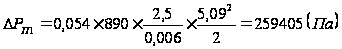 ,
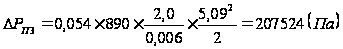 .
Местные потери
давления в
гидросистеме
 ,
определяются
по формуле
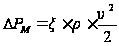 , (60)
где  – коэффициент
местных сопротивлений,
который суммируется
из коэффициентов
отдельных
местных сопротивлений,
встречающихся
на пути потока
жидкости.
а) для сливного трубопровода
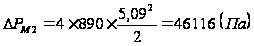 ,
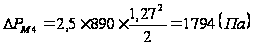 .
в) для напорного трубопровода
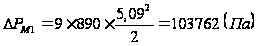 ,
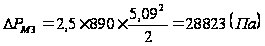 .
Потери давления в распределителе и фильтре:
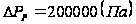 (из технической
характеристики
Р-16),
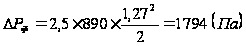 (определены
как потери в
местных сопротивлениях
по формуле
(60)),
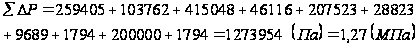
1.11.3.2 Расчет
действительного
значения КПД
гидропривода.
Для оптимально
разработанной
гидросистемы
общих КПД
 находится в
пределах
 .
Общий КПД
гидропривода
определяется
произведением
гидравлического,
механического
и объемного
КПД
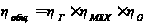 , (61)
Гидравлический КПД рассчитывается исходя из суммарных потерь давления в гидросистеме
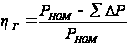 , (62)
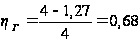 .
Механический КПД определяется произведением механических КПД всех последовательно соединенных гидроагрегатов
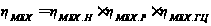 , (63)
где  - механический
КПД насоса,
 ;
 - механический
КПД распределителя,
 ;
 - механический
КПД гидроцилиндра,
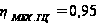 ;
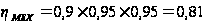 .
Объемный КПД гидропривода рассчитывают из выражения
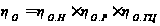 , (64)
где  - объемный КПД
насоса,
 ;
 - объемный
КПД распределителя,
 ;
 - объемный
КПД гидроцилиндра,
 .
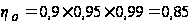 ,
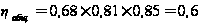 .
1.11.3.3 Тепловой режим гидросистемы. Тепловой режим гидросистемы выполняется с целью определения установившейся температуры рабочей жидкости гидропривода, уточнения объема гидробака и поверхности теплоотдачи, а также выяснения необходимости применения теплообменников.
Как высокие, так и низкие температуры рабочей жидкости оказывают нежелательное влияние на работоспособность и производительность гидрофицированных машин. Поэтому весьма важно знать граничные температуры рабочей жидкости. Минимальная температура рабочей жидкости определяется температурой воздуха той климатической зоны, в которой эксплуатируется машина. Максимальная температура жидкости зависит от конструктивных особенностей гидросистемы, режима эксплуатации гидропривода и температуры окружающего воздуха.
Повышение температуры рабочей жидкости прежде всего связано с внутренним трением масла, особенно при дросселировании жидкости. Все потери мощности в гидросистеме в конечном итоге превращаются в тепло, которое аккумулируется в жидкости.
Количество
тепла, получаемое
гидросистемой
в единицу времени
 ,
соответствует
потерянной
в гидроприводе
мощности и
определяется
по формуле
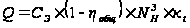 , (65)
где 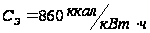 - коэффициент
эквивалентности;
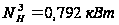 - затраченная
мощность привода
насосов;
 - коэффициент
продолжительности
работы гидропривода
под нагрузкой.
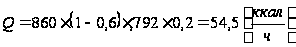 .
Максимальная
установившаяся
температура
рабочей жидкости
 ,
определяется
по формуле
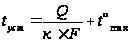 , (66)
где 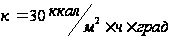 - коэффициент
теплоотдачи;
 - суммарная
площадь теплоизлучаемых
поверхностей
гидропривода,
 ;
 - максимальная
температура
окружающего
воздуха.
Площадь
теплоизлучаемых
поверхностей
гидропривода
 ,
находится из
соотношения
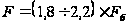 , (67)
где  - площадь поверхности
гидробака,
.
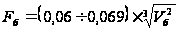 ,
 (68)
где  - емкость гидробака.
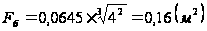 ,
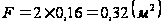 ,
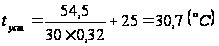 .
1.12 Подбор антиадгезионной прослойки и самотвердеющей смеси
Литьё в самотвердеющие формы – процесс получения отливок, при котором используют литейные формы и стержни, изготовленные из смесей, затвердевающих на воздухе и не требующих сушки и дополнительной обработки внешними реагентами.
Самотвердеющие смеси (СС) состоят из наполнителей, связующих материалов, отвердителей, иногда в их состав входит вода. В некоторых смесях один и тот же материал (например, цемент) выполняет роль связующего и обеспечивает самозатвердевание. Применяются неорганические и органические связующие материалы. Используют смеси трёх типов: пластичные – ПСС, жидкие – ЖСС и сыпучие – ССС (термины условные). Стержни и формы из ПСС при изготовлении необходимо уплотнять, ЖСС наливают в стержневые ящики и модели, ССС почти не требуют уплотнения.
Все типы СС применяют для изготовления форм и стержней преимущественно в индивидуальном, мелкосерийном и крупносерийном производстве для получения отливок практически любой формы и размеров из стали, чугуна и нежелезных сплавов. На сегодня разработаны смеси с очень коротким циклом затвердевания, соответствующим требованиям массового производства.
Адгезия (от лат. adhaesio – прилипание) в физике – сцепление поверхностей разнородных твёрдых и/или жидких тел. Адгезия обусловлена межмолекулярным взаимодействием (вандерваальсовым, полярным, иногда - образованием химических связей и взаимной диффузией) в поверхностном слое и характеризуется удельной работой, необходимой для разделения поверхностей. В некоторых случаях адгезия может оказаться сильнее, чем когезия, т.е. сцепление внутри однородного материала, в таких случаях при приложении разрывающего усилия происходит когезионный разрыв, т.е. разрыв в объёме менее прочного из соприкасающихся материалов.
В качестве самотвердеющей смеси в данном проекте рассмотрим две жидкие самотвердеющие смеси: Пенолит ЖСС и Паста ДС РАС.
Таблица 12 - Сравнительная характеристика жидких СС
| Пенолит ЖСС | Паста ДС РАС | |
|
Область применения |
Для использования в литейном производстве для приготовления жидких самотвердеющих смесей | Для использования в литейном производстве для приготовления жидких самотвердеющих смесей |
| Состав | Водный раствор смеси ПАВ | Водный раствор смеси ПАВ |
| Внешний вид | Однородная жидкость от желтого до коричневого цвета | Однородная жидкость светлокоричневого цвета |
|
Плотность
при
|
1045-1100 | 1025-1090 |
| Водородный Показатель (рН) пенообразователя, в пределах | 7,5-10,0 | 7,0-10,0 |
|
Степень биоразложения, % |
более 90 | 45-50 |
| растворимость в воде | не растворяется | полная |
|
Цена,
|
5800 | 4950 |
 ,


Выбираем Пенолит ЖСС, т.к. он не растворяется в воде, что имеет немаловажное значение, т.к. в дробилку может попасть влажный материал.
В качестве
антиадгезионной
прослойки
рассмотрим
разделительные
смазки Пента-107
и Пента-111, представляющие
собой антиадгезионные
смазки на основе
силикона. Смазки
серии Пента-100
образуют на
обрабатываемой
поверхности
сшитый полимерный
слой – сверхтонкую,
прочную, эластичную
плёнку, работоспособную
до 250
 .
Таблица 12 - Сравнительная характеристика антиадгезионных смазок
| Пента-107 | Пента-111 | |
| Скорость сушки |
не более
45 минут при
|
не более
45 минут при
|
|
Цена,
|
165 | 166 |


Выбираем
смазку Пента-107,
т.к. для застывания
Пента-111 требуется
обеспечить
температуру
+165 ,
что технологически
невыполнимо.
Рассчитаем расходные объёмы Пенолит ЖСС и смазки Пента-107.
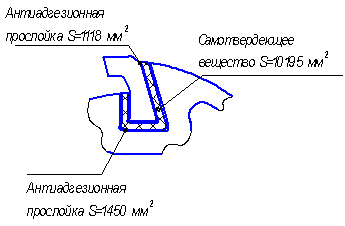
Рисунок 20 - Схема для определения потребности в расходных материалах
Объём самотвердеющей
смеси
 ,
заливаемой
за один раз для
одного била,
определяется
по формуле
 , (69)
где  - площадь заливаемой
смеси,
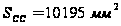 ;
 - длина заливаемой
поверхности,
равная длине
била,
 .
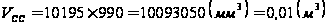 .
Объём самотвердеющей смеси для трёх бил
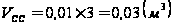 .
Масса самотвердеющей
смеси
 ,
определяется
по формуле
 , (70)
где  - плотность
самотвердеющей
смеси,
 .
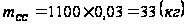 .
Объём антиадгезионной
прослойки
 ,
необходимой
для укладки
в один паз била,
определяется
по формуле
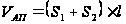 , (71)
где - площадь антиадгезионной
прослойки,
прилегающей
к поверхности
била,
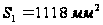 ;
 - площадь
антиадгезионной
прослойки,
прилегающей
к поверхности
паза,
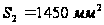 .
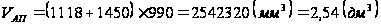 .
Объем антиадгезионной прослойки, необходимой для трёх бил
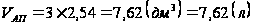 .
Расчёт ведём по [2].
Корпус подшипника предназначен для установки ротора дробилки. Деталь изготовляется из заготовки, полученной путём отливки из чугуна СЧ20.
А. Установить
корпус подшипника
на опорную
поверхность
кулачков, выверить
по наружному
и внутреннему
диаметру с
точностью до
1 мм. По справочнику
находим вспомогательное
время
 и вносим в
операционные
карты.
1. Подрезать торец с З260 до З203 мм.
Известно: 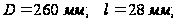
 - число проходов;
 - глубина
резания.
По справочнику
находим
 ,
где
 - подача суппортов
на оборот шпинделя,
 .
Определяем
скорость резания
 ,
по формуле
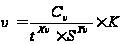 , (72)
где  - коэффициент,
зависящий от
условий работы
и механических
качеств обрабатываемого
материала,
 ;
 - поправочный
коэффициент
на скорость
резания,
 ;
 и
 - значения степеней,
 ,
 .
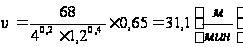 .
Определяем
частоту вращения
шпинделя
 ,
токарно-карусельного
станка 1531М по
формуле
 , (73)
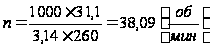 .
По паспорту
станка находим
 .
Основное
время
 ,
затраченное
на операцию,
определяем
по формуле
 , (74)
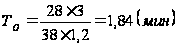 .
Вспомогательное
время определяем
по справочнику,