Совершенствование роторной дробилки с целью повышения производительности
Б. Переустановить
корпус подшипника
на обработанный
торец, выверить
и закрепить,
 .
2. Подрезать торец с З470 мм предварительно.
Известно:
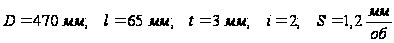 .
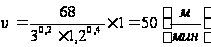 ,
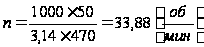 .
По паспорту
станка находим
 .
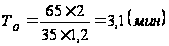 ,
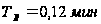 .
3. Расточить отверстие с З194 до З220 мм на длину 52 мм.
Известно: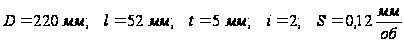 .
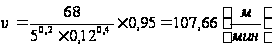 ,
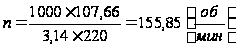 .
По паспорту
станка находим
 .
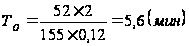 ,
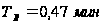 .
Расточить отверстие до З360 мм на длину 163 мм.
Известно: 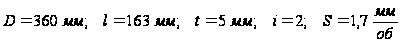 .
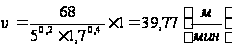 ,
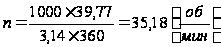 .
По паспорту
станка находим
.
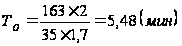 ,
.
5. Подрезать торец с З360 до З220 мм.
Известно: 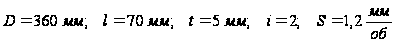 .
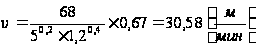 ,
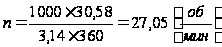 .
По паспорту
станка находим
 .
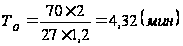 ,
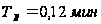 .
6. Расточить отверстие до З238 мм предварительно с подрезкой торца.
Известно: 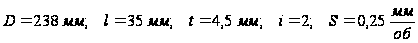 .
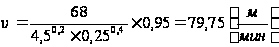 ,
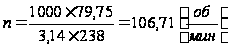 .
По паспорту
станка
 .
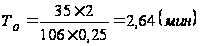 ,
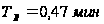 .
Расточить
фаску
 в отверстии
З238 мм.
 ,
.
8. Расточить отверстие до З378 мм на длину 142 мм предварительно.
Известно: 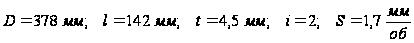 .
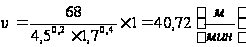 ,
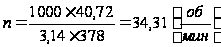 .
По паспорту
станка находим
 .
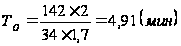 ,
.
9. Расточить канавку до З381 мм шириной 8+0,36 мм.
Известно: 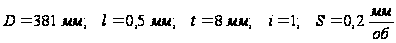 .
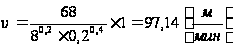 ,
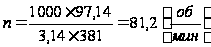 .
По паспорту
станка находим
 .
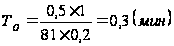 ,
.
10. Точить поверхность до З470 мм в размер 210±0,5 мм.
Известно: 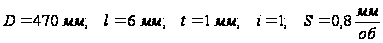 .
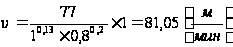 ,
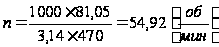 .
По паспорту
станка находим
 .
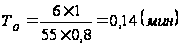 ,
.
11. Подрезать торец окончательно в размер 215-0,72 мм.
Известно: 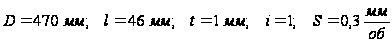 .
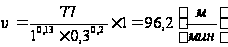 ,
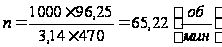 .
По паспорту
станка находим
 .
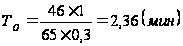 ,
.
12. Расточить отверстие до З380H7 мм окончательно.
Известно: 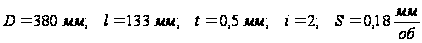 .
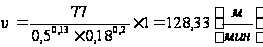 ,
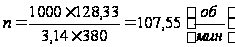 .
По паспорту
станка находим
 .
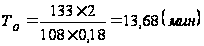 ,
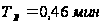 .
13. Расточить
фаску
 .
Известно:
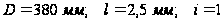 .
,
.
14. Расточить отверстие до З240H9 мм окончательно.
Известно: 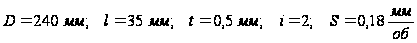 .
,
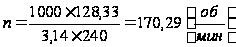 .
По паспорту
станка находим
 .
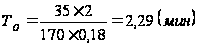 ,
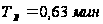 .
В. Раскрепить и снять деталь.
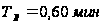 ,
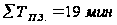 .
Определяем
техническую
норму времени
на операцию
 ,
по формуле
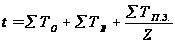 , (75)
где  - размер партии,
 .
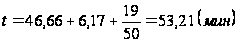 .
3.1 Выбор базисного варианта
Для сравнения в качестве базисного варианта применяется серийно выпускаемая дробилка однороторная крупного дробления СМД-86. Завод-изготовитель – ОАО «Владимир-Доркомплект» (Владимирская область, Судогодский р-н, п. Улыбышево).
Таблица 12 - Исходные данные
| Наименование |
Условное обозначение |
Единица измерения |
Значения | |
|
Базовая техника (БТ) |
Новая техника (НТ) |
|||
|
Часовая техническая производительность Номинальная мощность электродвигателя Масса Коэффициент перехода от технической производительности к эксплуатационной Оптовая цена завода-изготовителя Ресурс
дробилки до
первого капитального
ремонта (при
работе дробилки
на материале
с показателями
абразивности
Периодичность выполнения текущего ремонта Периодичность выполнения технического обслуживания Количество обслуживающего персонала |
Б |
- руб. ч ч ч чел |
125 100 15 0,4 1607142 9600 3750 250 1 |
144 100 15,2 0,4 - 11700 3750 250 1 |
 не более


3.2 Определение капитальных затрат
Расчёт ведём по [3].
Расчётно-балансовая
стоимость
базовой дробилки
 ,
определяется
по формуле
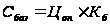 , (76)
где  - оптовая цена
дробилки,
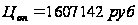 ;
 - коэффициент
перехода от
оптовой цены
к средне-балансовой
стоимости,
 .
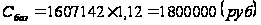 .
Балансовая
стоимость
дробилки после
модернизации
 ,
изменяется
на величину
модернизации
по формуле
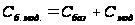 , (77)
где  - стоимость
модернизации,
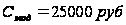 .
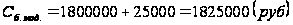 .
3.3 Определение годовой эксплуатационной производительности
Эксплуатационная производительность машины рассчитывается на базе технической производительности при одинаковых условиях эксплуатации. Эксплуатационная производительность рассчитывается за час (смену) и за год.
Часовая
эксплуатационная
производительность ,
определяется
по формуле
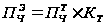 , (78)
где  - часовая техническая
производительность,
для базовой
техники (БТ)
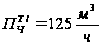 ,
для новой техники
(НТ)
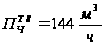 ;
 - коэффициент
перехода от
технической
производительности
к эксплуатационной,
 .
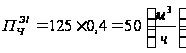 ,
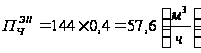 .
Годовая
эксплуатационная
производительность
машины
 ,
рассчитывается
по формуле

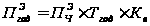 , (79)
где  - коэффициент
использования
внутрисменного
времени,
 ;
 - годовой
действительный
фонд рабочего
времени машины,
 .
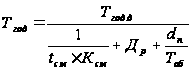 , (80)
где  - годовой действительный
фонд рабочего
времени техники,
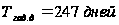 ;
 - средняя
продолжительность
смены,
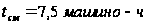 ;
 - коэффициент
сменности,
 ;
 - простои в
днях во всех
видах технического
обслуживания
и ремонта,
приходящихся
на один час
работы машины;
