Разработка технологического процесса листовой штамповки
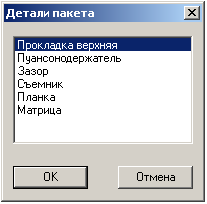
Рисунок 2.14 – Формирование чертежей
После выбора детали из списка автоматически создается заготовка чертежа выбранной детали и на экране появляется командное меню.
Для разных деталей меню различаются по составу.
2.18 Работа со спецификацией
Работу со спецификацией начинают после создания и полного оформления всех деталировочных чертежей штампа. Формирование спецификации в системе выполняется с использованием всех чертежей, находящихся в папке проекта и в которых заполнена графа углового штампа «Наименование чертежа».
2.18.1 Формирование спецификации
В дереве проекта в узел “Формирование спецификации” добавим пункт “ Формирование спецификации ”, нажмем кнопку “Проектирование Формирование спецификации ”. Загружается КОМПАС-График.
На экране появляется окно со списком чертежей для включения в раздел “Документация”.
В списке “Имя файла чертежа” выберем имена чертежей, которые должны быть включены в раздел “Документация”. Наименование каждого выбранного чертежа отражается в нижней части окна.
Выбранные имена чертежей отражаются в списке “Раздел “Документация” ”. В спецификации чертежи будут расположены в порядке указания . Выбираем файл c именем sbor.cdw – сборочный чертеж.
Выбор чертежей для включения в раздел “Сборочные единицы” производится аналогично. В нашем случае этот раздел отсутствует.
Все остальные чертежи, находящиеся в папке проекта, Будут автоматически помещены в раздел спецификации “Детали”.
Раздел спецификации “Стандартные изделия” Формируется автоматически.
Автоматически создаются и заполняются бланки спецификации.
2.18.2 Редактирование спецификации
Так как в процессе проектирования штампа не были созданы деталировочные чертежи для всех деталей штампа, то возникает необходимость редактирования спецификации. Отредактировать текст на листе спецификации можно средствами «КОМПАС-График», но тогда позиции на сборочном чертеже придется проставлять вручную. Лучше воспользоваться библиотекой «КОМПАС-Штамп», редактируя таблицы, автоматически созданные при формировании спецификации (с каждой строкой спецификации система связывает ее номер).
Перед редактированием спецификации закрываем все открытые чертежи штампа.
Добавляем в узел «Формирование спецификации» пункт «Редактирование спецификации» и нажимаем кнопку «Проектирование». После этого загружается «КОМПАС-График» и на экране появляется меню, состоящее из таких элементов:
РЕДАКТИРОВАНИЕ ТАБЛИЦ:
Детали
Крепежные элементы
Стандартные изделия
Обновление спецификации
При выборе соответствующей команды раздела «Редактирование таблиц» открывается таблица для редактирования. Во всех таблицах разделителем является знак табуляции.
Таблица раздела «Детали» содержит такие подразделы:
NPOZ – номер позиции;
CAD – наименование файла чертежа;
NAME – наименование детали;
KOL – количество деталей.
Таблица раздела «Крепежные элементы» содержит такие подразделы:
NAME – наименование детали;
GOST – соответствующий номер ГОСТ;
D – диаметр крепежного элемента;
L – длина крепежного элемента;
KOL – количество деталей;
TEXT – дополнительная информация (например, для болта: “M10-8g”);
NPOZ – номер позиции;
NSYS – номер системы, к которой относится элемент (не подлежит ручному редактированию).
Таблица раздела «Стандартные изделия» содержит такие подразделы:
NPOZ – номер позиции;
NAME – наименование изделия;
GOST – соответствующий номер ГОСТ;
KOL – количество деталей;
TEXT – дополнительная информация;
NSYS – номер системы, к которой относится элемент (также не подлежит ручному редактированию).
Если какой-то из элементов строки у детали не существует, то вместо надписи проставляется прописная латинская буква «x».
Редактируем приведенные таблицы для приведения в соответствие со спецификацией и сохраняем соответствующие таблицы. После редактирования таблиц номера позиций в спецификации автоматически пересчитываются.
Завершающим этапом редактирования спецификации является выполнения пункта «Обновление спецификации». Перед этим удаляем старый “.cdw”-файл спецификации.
2.19 Простановка позиций
Система КОМПАС-Штамп позволяет автоматически проставить позиции на сборочном чертеже путём выбора деталей из таблиц, созданных при формировании спецификации.
Однако также имеется возможность простановки позиций вручную. Для этого в дереве проекта в узел “Формирование спецификации” добавляем “Простановка позиций”, нажимаем кнопку “Проектирование Формирование спецификации ”. После чего откроется сборочный чертеж и на экране появится командное меню “Позиции на чертеже ”. При выборе каждой команды открывается список объектов, включенных в соответствующий раздел.
Укажем курсором начало линии выноски позиции для выбранного объекта, затем начало и направление полки.
2.20 Допуски и посадки в сопрягаемых конструктивных элементах штампа
Изготовленный и принятый в эксплуатацию штамп должен обеспечивать получение деталей в соответствии с технической документацией, безопасность работы и возможность ремонта. Штамп должен удовлетворять также ряду специальных требований, обговоренных в техусловии. Приведем виды посадок и перечень сопрягаемых деталей, применяемых в проектируемом штампе:
-нижняя плита и направляющая колонка: посадка с натягом S7/h6;
-верхняя плита и втулка: посадка с натягом H7/s6;
-направляющая колонка и втулка: скользящая посадка H7/h6;
-пуансоны и пуансонодержатель: посадка с натягом H7/m6;
-штифты: посадка с натягом H7/m6;
-винты: посадка с натягом H7/g6;
-упор грибковый: посадка с натягом H7/m6.
3. РАБОТА ШТАМПА
Работа штампа происходит в следующей последовательности:
прямой ход: усилие штамповки с хвостовика 2, закрепленный в верхней плите 4, а верхней плите вместе с пуансонодержателем 6, пуансонами 17 и 18, пластиной 5, матрицей 7 и съемником 16 движется вниз. В результате контакта пуансонов и заготовки происходит пробивка отверстий и вырубка наружного контура. Отход удаляется через отверстие в пуансон - матрице.
обратный ход: хвостовик 2 поднимается, поднимаются пуансоны 17 и 18, отход упирается в съемник 16- происходит удаление отхода с пуансонов, т.к. толкатель 1 при обратном ходе фиксируется. Затем происходит перемещение полосы на шаг штамповки. Подача полосы с права налево.
4.ТЕХНОЛОГИЯ СБОРКИ ШТАМПА
в нижнюю плиту 13 запрессовать колонку 14 по посадке S7/h6;
впрессовать в верхнюю плиту 5 направляющие втулки 8 по посадке H7/s6;
впрессовать хвостовик 2 в верхнюю плиту 4 по посадке H7/s6,
запрессовать пуансоны 17 и 18 в пуансонодержатель 6 по посадке H7/m6 (шлифовать в сборе);
установить пуансонодержатель 6 совместно с пуансонами и плитой подкладной 5 на плиту верхнюю 4 , базировать штифтами d =8 мм (4 штуки) и фиксировать винтами М10 (4 штуки);
установить плиту верхнюю 4 в сборе по направляющим колонкам 14
Список литературы
1. «Технология производства летательных аппаратов» . уч. Пособие по курсовому проектированию/ Под редакцией В.Г. Кононенко Киев, Высшая школа 1974, 224с./
2. Справочник конструктора штампов Листовая штамповка /Под ред. Л.И.Рудмана – М. Машиностроение 1988, 460с./
3. Справочник по холодной штамповке Романовский В.П. М. Машиностроение , 1975, 722с.
Размещено на