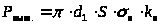Проектирование участка и разработка технологического процесса изготовления детали № КБПА 451164.011 "Экран"
Размещено на /
1.ОБЩАЯ ЧАСТЬ
1.1 Введение
Тема дипломного проекта:”Спроектировать участок и разработать технологический процесс изготовления детали № КБПА 451164.011 “Экран”.
Данную деталь получают холодной листовой штамповкой, которая является одним из наиболее прогрессивных технологических методов производства; она имеет ряд преимуществ перед другими видами обработки металлов , как в техническом , так и в экономическом отношении.
В техническом отношении холодная штамповка позволяет:
1. получать детали весьма сложных форм, изготовление деталей другими методами обработки невозможно или затруднено;
2. создавать простые и жёсткие, но легкие по массе конструкции деталей при небольшом расходе материала;
3. получать взаимозаменяемые детали с достаточно высокой точностью размеров, преимущественно без последующей механической обработкой.
В экономическом отношении холодная штамповка обладает преимуществами:
1.экономичным использованием материала и сравнительно небольшими отходами;
2. весьма высокой производительностью оборудования, с применением механизации и автоматизации производственных процессов;
3. массовым выпуском и низкой стоимостью изготавливаемых изделий;
Наибольший эффект от применения холодной штамповки может быть обеспечен при комплексном решении технических вопросов на всех стадиях подготовки производства , начиная с создания технологичных конструкций или форм деталей , допускающее их экономичное изготовление.
По характеру деформаций холодная штамповка расчленяется на две основные группы: деформация с разделением материала и пластические деформации.
Первая группа объединяет деформации, которые приводят к тесному разделению материала путем среза и отделения одной его части от другой.
Группа пластических деформаций холодной листовой штамповки включает операции по изменению формы гнутых и полых листовых деталей.
Штамповка деталей путем выполнения нескольких раздельных операций в большинстве случаев технологически не выгодно , и по этому применяют методы комбинированной штамповки, одновременно сочетающее две или несколько из указанных деформаций и отдельных операций. Кроме того, на производстве используют сборочно-штамповачные операции, основанные на применении деформации гибки, формовки или отбортовки . Кроме штамповочных операций в холодной штамповке применяют заготовительные, давильно-накатные, вспомогательные, термические и отделочные операции.
1.2 Общие сведения об изготавливаемой детали и анализ ее технологичности
Деталь № КБПА 451164.011 “Экран” изготавливается из стали 12Х18Н10Т ГОСТ 4986-79.
Данная сталь является тонколистовой, легированной, конструкционной, качественной, с содержанием углерода до 0,12%.
“Экран” применяется в турбокомпрессоре ТКР 7.1.
Данная деталь имеет цилиндрическую форму с пробитым в центре дна отверстием диаметром 21,5 мм.
Деталь является технологичной, так как форма детали простая без узких и широких прорезей и выступов.
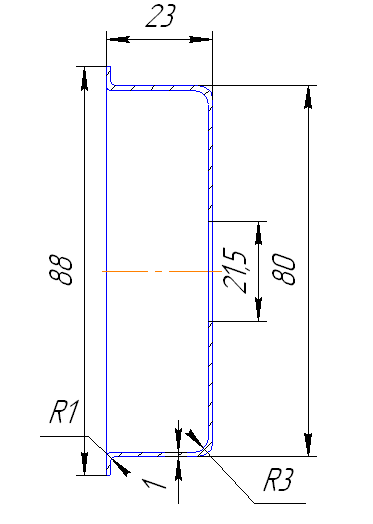
Рисунок 1.1 - Эскиз детали
Механические свойства и химический состав стали 12Х18Н10Т приведены в таблице 1.1 и 1.2.
Таблица 1.1 – механические свойства стали 12Х18Н10Т.
|
Сопротивление Срезу σср , кгс/мм2 |
Предел прочности σв, Кгс/мм2 |
Относительное удлинение δ, % | |
| δ | δ | ||
| 20 | 53 | 40 | - |
Таблица 1.2 – химический состав стали 12Х18Н10Т.
| Cr | Ni | Ti | C | Si | Mr | S | P | Cu |
| 17-19 | 9-11 | 5c-08 | Не более | |||||
| 0,12 | 0,8 | 2 | 0,020 | 0,035 | 0,30 | |||
Технологические свойства стали 12Х18Н10Т
Температура закалки ,0C:1050-1080 0C ,охлаждение водой.
Сворачиваемость - сворачивается без ограничений. Способы сварки: РДС, ЭШС и КТС.
Обрабатываемость резанием - в закаленном состоянии при HB=169 и σв=610 Мпа, Кυ тв. спл.=0,85, Кυ б. спл.=0,35.
Флокеночувствительность - не чувствительна.
2. ТЕХНОЛОГИЧЕСКАЯ ЧАСТЬ
2.1 Анализ существующего технологического процесса изготовления детали и предложение по его усовершенствованию
Деталь № КБПА 451164.011 “Экран” в настоящее время изготавливается по следующему технологическому процессу:
1.Отрезка
2. Последовательная штамповка
3. Промывка
4. Контроль
В качестве исходного материала используют стальной лист.
Подача заготовок и удаление отхода производится вручную.
В разработанном технологическом процессе в качестве исходного материала применяется рулонная лента. Подача ленты в штамп осуществляется валковой подачей. Последовательная штамповка производится в штампах простого действия на прессе автомате К 2130; удаление детали производится по склизу, а удаление отхода – пневмосдувом.
Применение автоматической подачи заготовок и удаление их из зоны штамповки повышает культуру производства, и обеспечивают технику безопасности производства.
2.2 Расчёт размеров исходной заготовки, выбор переходов штамповки
Деталь № КБПА 451164.011 “Экран” получается вытяжкой. Диаметр заготовки для вытяжки детали круглой формы определяется по формуле:
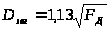 (2.1)
где FД – площадь детали, мм2;
Диаметр детали определяется в соответствии с рисунком 2.1.
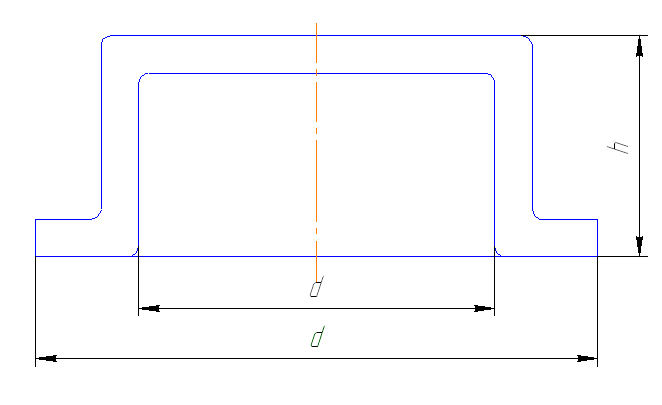
Рисунок. 2.1. – Расчётная схема
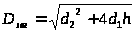 ,
[8] стр.94 табл.
32 (2.2)
где d - диаметр детали, мм;
h –высота детали, мм;
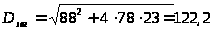 мм.
Принимаем
 =124
мм
Расчетный коэффициент вытяжки цилиндрической детали с фланцем определяется по формуле
 ,
(2.3)
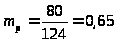 .
 [8] стр. 118 табл.
45
Так как
 то вытяжка
детали осуществляется
за один переход,
но учитывая
конструкцию
детали и ее
габаритные
размеры мы
будем осуществлять
вытяжку за два
перехода:
1)Вырубка, вытяжка.
2)Вытяжка, формовка.
2.3 Раскрой материала и определение коэффициента использования материала
Деталь № КБПА 451164.011 “Экран” имеет круглую форму, поэтому применяется прямой тип раскроя. Ширина ленты рулона определяется в соответствии с рисунком 2.2 по формуле:
 ,
(2.4), [8]
где H = 124 мм – диаметр исходной заготовки;
b = 3 мм – величина перемычки.
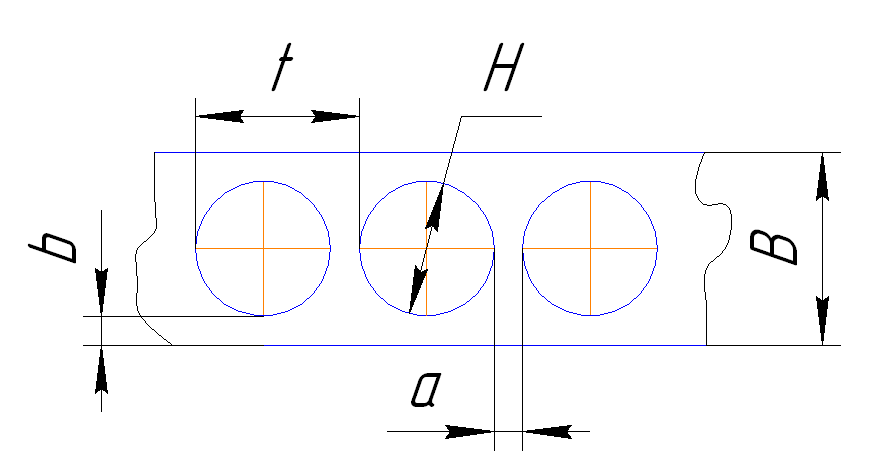
Рисунок 2.2 – Схема раскроя
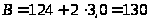 мм.
Принимается ширина ленты рулона 130 мм.
Шаг подачи определяется по формуле:
 ,
(2.5), [8]
где а = 3 мм – величина перемычки;
H = 124 мм – диаметр исходной заготовки.
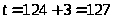 мм.
Принимается шаг подачи 127 мм.
В качестве исходного материала применяется рулон:
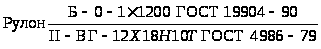
Масса рулона определяется по формуле:
 ,
(2.6)
где
 – объем рулона,
мм3;
 = 0,00000785 кг/мм3
– плотность
стали.
Объем рулона определяется по формуле:
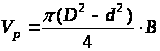 ,
(2.7)
где D = 1200 мм – наружный диаметр рулона;
d = 600 мм – внутренний диаметр рулона;
В =130 мм ширина ленты рулона.
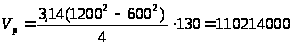 мм3.
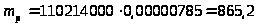 кг.
Длина ленты определяется по формуле:
 ,
(2.8)
где S = 1 мм – толщина материала.
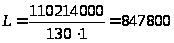 мм.
Количество деталей из рулона определяется по формуле:
 ,
(2.9), [ ]
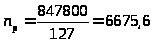 .
Принимается 6675 штук.
Масса нормы расхода определяется по формуле:
 ,
(2.10), [ ]
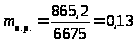 .
Коэффициент использования материала определяется по формуле:
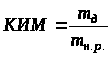 ,
(2.11), [ ]
где
 = 0,085кг – масса
детали.
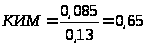 .
2.4 Расчет технологических усилий
2.4.1 Расчет усилия штамповки в вырубном штампе
Усилие вырубки определяется по формуле:
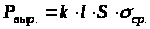 ,
(2.12)
где k = 1,2 – коэффициент затупления режущих кромок;
l – периметр среза;
S = 1 мм – толщина материала;
 = 25 кгс/мм2
– сопротивление
среза.
Периметр среза равен:
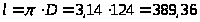 мм.
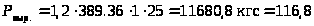 Кн.
Усилие снятия полосы с пуансона определяется по формуле:
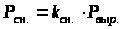 ,
(2.13), [ ], с.21
где
 =
0,06 – коэффициент,
зависящий от
типа штампа
и толщины материала,
с.21, табл. 6.
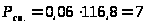 кН.
Общее усилие штампа составляет:
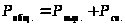 ,
(2.14)
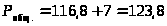 кН.
2.4.2 Расчет усилия вытяжки в вытяжном штампе
Усилие вытяжки определяется по формуле: