Зарубежный опыт планирования производства
ПА6’ = ПА6 * КП = 600 * 0,00029 = 0,174;
ЗПА6’ = ЗПА6 * КЗП = 11760 * 0,000028 = 0,33;
НРА6’ = НРА6 * КНР = 2352 * 0,00016 = 0,376.
Заказ А7
ТА7’ = ТА7 * КТ = 45 * 0,02 = 0,9;
WА7’ = WА7 * Кw =202500 * 0,000012 = 2,43;
АА7’ = АА7 * КА7 = 1,1 * 1 = 1,1;
ПА7’ = ПА7 * КП = 3037,5 * 0,00029 = 0,88;
ЗПА7’ = ЗПА7 * КЗП = 79785 * 0,000028 = 2,23;
НРА7’ = НРА7 * КНР = 17951,625 * 0,00016 = 2,87.
Заказ А8
ТА8’ = ТА8 * КТ = 30 * 0,02 = 0,6;
WА8’ = WА8 * Кw =10000 * 0,000012 = 0,12;
АА8’ = АА8 * КА8 = 0,5 * 1 = 0,5;
ПА8’ = ПА8 * КП = 950 * 0,00029 = 0,2755;
ЗПА8’ = ЗПА8 * КЗП = 5882,5 * 0,000028 = 0,16;
НРА8’ = НРА8 * КНР = 1267 * 0,00016 = 0,2.
Заказ А9
ТА9’ = ТА9 * КТ = 46 * 0,02 = 0,92;
WА9’ = WА9 * Кw =11750 * 0,000012 = 0,141;
АА9’ = АА9 * КА9 = 0,55 * 1 = 0,55;
ПА9’ = ПА9 * КП = 940 * 0,00029 = 0,2726;
ЗПА9’ = ЗПА9 * КЗП = 6486 * 0,000028 = 0,18;
НРА9’ = НРА9 * КНР = 1621,5 * 0,00016 = 0,26.
Заказ А10
ТА10’ = ТА10 * КТ = 22 * 0,02 = 0,44;
WА10’ = WА10 * Кw =75000 * 0,000012 = 0,9;
АА10’ = АА10 * КА10 = 0,6 * 1 = 0,6;
ПА10’ = ПА10 * КП = 6150 * 0,00029 = 1,7835;
ЗПА10’ = ЗПА10 * КЗП = 41310 * 0,000028 = 1,1567;
НРА10’ = НРА10 * КНР = 8262 * 0,00016 = 1,32192.
8. Определение интегрального показателя
Расчет интегрального показателя
|
Шифр i-го заказа |
Т, дн |
Wвыр, ДЕ |
А | П, ДЕ | ЗП, ДЕ | НР, ДЕ | Итого |
| А1 | 0,6 | 0,216 | 1,15 | 0,2349 | 0,2 | 0,14 | 2,5409 |
| А2 | 1,22 | 0,9 | 0,8 | 1,305 | 0,89 | 0,79 | 5,905 |
| А3 | 1,28 | 1,35 | 1,2 | 1,9575 | 1,332 | 1,1844 | 8,3039 |
| А4 | 0,72 | 0,6 | 0,5 | 0,58 | 0,5376 | 0,384 | 3,3216 |
| А5 | 1,12 | 0,9 | 0,6 | 0,435 | 0,8232 | 0,588 | 4,4662 |
| А6 | 0,8 | 0,36 | 0,99 | 0,174 | 0,33 | 0,376 | 3,03 |
| А7 | 0,9 | 2,43 | 1,1 | 0,88 | 2,23 | 2,87 | 10,41 |
| А8 | 0,6 | 0,12 | 0,5 | 0,2755 | 0,16 | 0,2 | 1,8555 |
| А9 | 0,92 | 0,141 | 0,55 | 0,2726 | 0,18 | 0,26 | 2,3236 |
| А10 | 0,44 | 0,9 | 0,6 | 1,7835 | 1,1567 | 1,32192 | 6,20212 |
Ранжирование заказов по убыванию:
Предприятие обеспечено заказами на январь, февраль и март месяц, поэтому определяются оптимальные сроки именно на эти месяцы.
На январь планируется изготовление заказа, который по ранжированию стоит на первом месте (А7), на февраль – на втором месте (А3), на март – на третьем месте (А10)
Заказы А7, А3, А10 исключаются из множества J.
| январь | февраль | март |
| А7(10,41) | А3(8,3039) | А10(6,20212) |
Из всех значений Sk выбирают минимальное. Это соответствует k-му периоду, на который будет планироваться следующий заказ в порядке убывания значения интегрального показателя:
Sа = 6,20212 = min.
Тогда заказ А2 (четвертое место по ранжированию) нужно запланировать на март:
Sа = 6,20212 + 5,905 = 12,11
| январь | февраль | март |
| А7(10,41) | А3(8,3039) | А10(6,20212) |
| + А2(5,905) |
Заказ А2 исключается из множества J:
Sа = 8,3039 = min.
Заказ А5 (пятое место по ранжированию) планируется на февраль.
Sа = 8,3039 + 4,4662 = 12,77
| январь | февраль | март |
| А7(10,41) | А3(8,3039) | А10(6,20212) |
| + А5(4,4662) | + А2(5,905) |
Заказ А5 исключается из множества J:
Sа = 10,41 = min.
Заказ А4 (шестое место по ранжированию) планируется на январь:
Sа = 10,41 + 3,3216 = 13,73
| январь | февраль | март |
| А7(10,41) | А3(8,3039) | А10(6,20212) |
| + А4(3,3216) | + А5(4,4662) | + А2(5,905) |
Заказ А4 исключается из множества J:
Sа = 12,11 = min.
Заказ А6 (седьмое место по ранжированию) планируется на март:
Sа = 12,11 + 3,03 = 15,14
| январь | февраль | март |
| А7(10,41) | А3(8,3039) | А10(6,20212) |
| + А4(3,3216) | + А5(4,4662) | + А2(5,905) |
| + А6(3,03) |
Заказ А6 исключается из множества J:
Sа = 12,77 = min.
Заказ А1 (восьмое место по ранжированию) планируется на февраль:
Sа = 12,77 + 2,5409 = 15,3109
| январь | февраль | март |
| А7(10,41) | А3(8,3039) | А10(6,20212) |
| + А4(3,3216) | + А5(4,4662) | + А2(5,905) |
| + А1(2,5409) | + А6(3,03) |
Заказ А1 исключается из множества J:
Sа = 13,73 = min.
Заказ А9 (девятое место по ранжированию) планируется на январь:
Sа = 13,73 + 2,3236 = 16,05
| январь | февраль | март |
| А7(10,41) | А3(8,3039) | А10(6,20212) |
| + А4(3,3216) | + А5(4,4662) | + А2(5,905) |
| + А9(2,3236) | + А1(2,5409) | + А6(3,03) |
Заказ А9 исключается из множества J:
Sа = 15,14 = min.
Заказ А8 (десятое место по ранжированию) планируется на март:
Sа = 15,14 + 1,8555 = 17
| январь | февраль | март |
| А7(10,41) | А3(8,3039) | А10(6,20212) |
| + А4(3,3216) | + А5(4,4662) | + А2(5,905) |
| + А9(2,3236) | + А1(2,5409) | + А6(3,03) |
| +А8(1,8555) |
На первоначальном сводном графике запуска-выпуска отображаем все десять заказов с учетом оптимальных сроков запуска-выпуска.
Сводный график запуска-выпуска заказов с учетом оптимальных сроков запуска-выпуска продукции
декабрь январь февраль
| 17 | 18 | 19 | 22 | 23 | 24 | 25 | 26 | 1 | 2 | 3 | 4 | 5 | 8 | 9 | 10 | 11 | 12 | 15 | 16 | 17 | 18 | 19 | 22 | 23 | 24 | 25 | 26 | 1 | 2 | 3 | 4 | 5 | 8 | 9 | 10 | 11 | 12 | 15 | 16 | 17 | 18 | 19 | 22 | 23 | 24 | 25 | 26 | 1 | 2 | |
| А1 |
|
|
||||||||||||||||||||||||||||||||||||||||||||||||
| А2 |
|
|||||||||||||||||||||||||||||||||||||||||||||||||
| А3 |
|
|
||||||||||||||||||||||||||||||||||||||||||||||||
| А4 |
|
|
||||||||||||||||||||||||||||||||||||||||||||||||
| А5 |
|
|
||||||||||||||||||||||||||||||||||||||||||||||||
| А6 |
|
|
||||||||||||||||||||||||||||||||||||||||||||||||
|
А7 |
|
|||||||||||||||||||||||||||||||||||||||||||||||||
| А8 |
|
|||||||||||||||||||||||||||||||||||||||||||||||||
| А9 |
|
|||||||||||||||||||||||||||||||||||||||||||||||||
| А10 |
март
| 3 | 4 | 5 | 8 | 9 | 10 | 11 | 12 | 15 | 16 | 17 | 18 | 19 | 22 | 23 | 24 | 25 | 26 | |
| А1 | ||||||||||||||||||
| А2 |
|
|||||||||||||||||
| А3 | ||||||||||||||||||
| А4 | ||||||||||||||||||
| А5 | ||||||||||||||||||
| А6 |
|
|||||||||||||||||
| А7 | ||||||||||||||||||
| А8 |
|
|||||||||||||||||
| А9 | ||||||||||||||||||
| А10 |
|

9. Распределение заказов по трем группам взаимозаменяемого оборудования на основании окончательного сводного графика запуска-выпуска
На сводном графике запуска-выпуска указывается, на какой группе оборудования будет изготовлен каждый заказ и ежедневный объем работ. Для этого воспользуемся индексным методом. Задача формулируется так. Распределить работу между взаимозаменяемыми группами оборудования, обеспечив максимальную производительность оборудования. Эффективный фонд времени по каждой группе оборудования: Fa=C*q*s.
А ежедневный объем работ по j-й взаимозаменяемой группе оборудования равен:
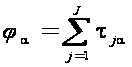
Расчет недогрузки или перегрузки оборудования определяется:
DFa = Fa - Фa
Определяется, какое количество штук нужно передать на другую группу оборудования:
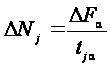
Расчет фонда времени по каждой группе взаимозаменяемого оборудования:
1 группа = 6 * 8 * 2 = 96 часов в день;
2 группа = 6 * 8 * 2 = 96 часов в день;
3 группа = 16 * 8 * 2 = 256 часов в день;
10. Распределение заказов по группам оборудования и расчет недогрузки или перегрузки оборудования по каждому дню
Трудоемкость для групп оборудования берется как минимальная из данных, а ежедневная трудоемкость определяется так:
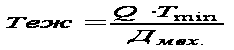 ,
час в день.
Заказ А1 выгоднее изготавливать на второй группе. Теж = (46*10)/9 = 51,1 час в день.
Заказ А2 выгоднее изготавливать на второй группе. Теж = (64*50)/25 = 128 час в день.
Заказ А3 выгоднее изготавливать на второй группе. Теж = (52*45)/23 = 101,7 час в день.
Заказ А4 выгоднее изготавливать на третьей группе. Теж = (100*10)/16 = 62,5 час в день.
Заказ А5 выгоднее изготавливать на третьей группе. Теж = (20*25)/24 = 20,8 час в день.
Заказ А6 выгоднее изготавливать на третьей группе. Теж = (41*30)/9 = 136,7 час в день.
Заказ А7 выгоднее изготавливать на третьей группе. Теж = (120*45)/19 = 284,2 час в день.
Заказ А8 выгоднее изготавливать на второй группе. Теж = (26*10)/11 = 23,6 час в день.
Заказ А9 выгоднее изготавливать на первой группе. Теж = (33*5)/6 = 27,5 час в день.
Заказ А10 выгоднее изготавливать на третьей группе. Теж = (38*50)/10 = 190 час в день.
Все полученные данные отображаются на сводном графике запуска-выпуска.
| Группа | 17 | 18 | 19 | 22 | 23 | 24 | 25 | 26 | 1 | 2 | 3 | 4 | 5 | 8 | 9 | 10 | 11 | 12 | 15 | 16 | 17 | 18 | 19 | 22 | 23 | 24 | 25 | 26 | 1 | 2 | 3 | 4 | 5 | 8 | 9 | 10 | 11 | 12 | 15 | 16 | 17 | 18 | 19 | 22 | 23 | 24 | 25 | 26 | 1 | 2 |
| 2 | 51,1 час в день | |||||||||||||||||||||||||||||||||||||||||||||||||
| 2 | 128 час в день | |||||||||||||||||||||||||||||||||||||||||||||||||
| 2 | 101,7 час в день | |||||||||||||||||||||||||||||||||||||||||||||||||
| 3 | 62,5 час в день | |||||||||||||||||||||||||||||||||||||||||||||||||
| 3 | 20,8 час в день | |||||||||||||||||||||||||||||||||||||||||||||||||
| 3 | 136,7 час в день | |||||||||||||||||||||||||||||||||||||||||||||||||
| 3 | 284,2 час в день | |||||||||||||||||||||||||||||||||||||||||||||||||
| 2 | 23,6 ч в день | |||||||||||||||||||||||||||||||||||||||||||||||||
| 1 | 27,5 час в день | |||||||||||||||||||||||||||||||||||||||||||||||||
| 3 | ||||||||||||||||||||||||||||||||||||||||||||||||||
| 3 | 4 | 5 | 8 | 9 | 10 | 11 | 12 | 15 | 16 | 17 | 18 | 19 | 22 | 23 | 24 | 25 | 26 | |
| 2 | ||||||||||||||||||
| 2 | ||||||||||||||||||
| 2 | ||||||||||||||||||
| 3 | ||||||||||||||||||
| 3 | ||||||||||||||||||
| 3 | ||||||||||||||||||
| 3 | ||||||||||||||||||
| 2 | ||||||||||||||||||
| 1 | ||||||||||||||||||
| 3 | 190 час в день | |||||||||||||||||
Сводный график запуска-выпуска
Определяется загрузка каждой группы взаимозаменяемого оборудования:
| группа | 9 | 10 | 11 | 12 | 15 | 16 |
| 1 | А9 27,5 час в день | |||||


| Группа | 22 | 23 | 24 | 25 | 26 | 1 | 2 | 3 | 4 | 5 | 8 | 9 | 10 | 11 | 12 | 15 | 16 | 17 | 18 | 19 | 22 | 23 | 24 | 25 | 26 | 1 | 2 | 3 | 4 | 5 | 8 | 9 | 10 | 11 | 12 | 15 | 16 | 17 | 18 | 19 | 22 | 23 | 24 | 25 | 26 | 1 | 2 | 3 | 4 | 5 | 8 | 9 | 10 | 11 |
| 2 | 51,1 час в день | |||||||||||||||||||||||||||||||||||||||||||||||||||||
| 2 | 128 час в день |
| 2 | 101,7 час в день |
| 2 | 23,6 час в день |
| Группа | 22 | 23 | 24 | 25 | 26 | 1 | 2 | 3 | 4 | 5 | 8 | 9 | 10 | 11 | 12 | 15 | 16 | 17 | 18 | 19 | 22 | 23 | 24 | 25 | 26 | 1 | 2 | 3 | 4 | 5 | 8 | 9 | 10 | 11 | 12 | 15 | 16 | 17 | 18 | 19 | 22 | 23 | 24 | 25 | 26 | 1 | 2 | 3 | 4 | 5 | 8 | 9 | 10 | 11 | ||||||
| 3 | 62,5 час в день | |||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| 3 | 20,8 час в день | |||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| 3 | 136,7 час в день | |||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| 3 | 284,2 час в день | |||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| 3 | 190 час в день | |||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
Как видно из графика загрузки первой группы оборудования:
С 9 декабря по 16 декабря недозагрузка равна 96 – 27,5 = 68,5 часа.
По второй группе оборудования:
С 22 января по 4 февраля недозагрузка равна 96 – 51,1 = 44,9 часа.
С 25 января по 2 марта перегрузка равна 96 – 128 = -32 часа.
С 22 декабря по 24 января перегрузка равна 96 – 101,7 = -5,7 часа.
С 24 февраля по 10 марта недозагрузка равна 96 – 23,6 = 72,4 часа.
По третьей группе оборудования:
С 23 декабря по 16 января недозагрузка равна 256 – 62,5 = 193,5 часа.
С 5 января по 8 февраля недозагрузка равна 256 – 20,8 = 235,2 часа.
С 8 февраля по 18 февраля недозагрузка равна 256 – 136,7 = 119,3 часа.
С 17 декабря по 12 февраля перегрузка равна 256 – 284,2 = -28,2 часа.
С 4 марта по 17 марта недозагрузка равна 256 – 190 = 66 часа.
11. Определение на одной и той же группе взаимозаменяемого оборудования последовательность изготовления заказов
Для этого можно воспользоваться методом достижения целей.
На первой группе оборудования с 19 декабря по 16 декабря запланировано изготовить заказ А9 5шт. Тогда Q = 5 шт.
Матрица комплектующих (bij.)
Матрица комплектующих
|
Заказы |
Д1 | Д2 | Д3 | Д4 | Д5 | Д6 |
| А9 5шт. | 1 | 1 | 1 | 1 | 1 | 1 |
 Комплектующие
Д1 : N1 = 1Ч5 = 5 шт. Д2= N2= 5шт. Д3= N3= 5шт. Д4 = N4 = 5 шт. Д5 = N5 = 5 шт. Д6 = N6 = 5 шт.
Принимается K = 1; хn = {0, 0, 0, 0, 0}. Рассчитываются значение D для заказа А9.
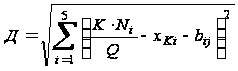
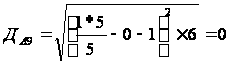
Принимается К = 2.
х’n = хn + bij хn = {0, 0, 0} + {1, 0, 1} = {1, 0, 1},
т.е. к значению х на предшествующем шаге прибавляется значение bij того заказа, который на предыдущем шаге имел Dmin..
К=2, xn={0,0,0,0,0}+{1,1,1,1,1,1}={1,1,1,1,1,1},
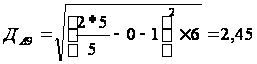
На второй группе оборудования с 22 января по 10 марта запланировано изготовить заказы А1 10шт, А2 50 шт, А3 45шт, А8 10 шт. Тогда Q = 115 шт.
Матрица комплектующих (bij.)
Матрица комплектующих
|
Заказы |
Д1 | Д2 | Д3 | Д4 | Д11 | Д12 | Д13 | Д21 | Д22 | Д31 | Д32 |
| А1 10шт. | 1 | 1 | 1 | 1 | 1 | 1 | 0 | 0 | 0 | 0 | 0 |
| А2 50 шт. | 1 | 1 | 0 | 0 | 1 | 1 | 0 | 1 | 1 | 0 | 0 |
| А3 45 шт. | 1 | 0 | 0 | 0 | 1 | 1 | 1 | 0 | 0 | 0 | 0 |
| А8 10 шт. | 1 | 0 | 0 | 0 | 1 | 1 | 0 | 1 | 1 | 1 | 1 |
Д1 : N1 = 1Ч10 + 1Ч 50 + 1 Ч 45 + 1 Ч 10 = 115 шт. Д2= N2= 60шт. Д3= N3= 10 шт. Д4 = N4 = 10 шт. Д11 = N11 = 115 шт. Д12 = N12 = 115 шт. Д13 = N13= 45 шт. Д21 = N21 = 60 шт. Д22= N22= 60 шт. Д31 = N31 = 10 шт. Д32 = N32 = 10 шт.
Принимается K = 1; хn = {0, 0, 0, 0, 0}. Рассчитываются значение D для заказа А1, А2, А3, А8.
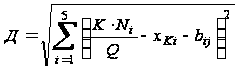
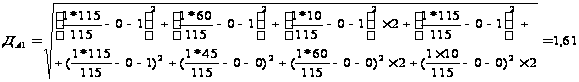
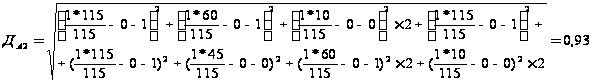
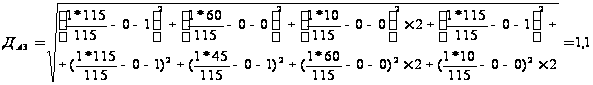
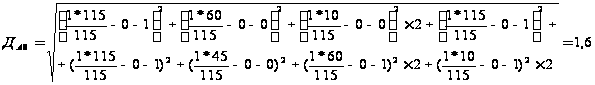
Выбираем минимальное значение D (для А2). Это означает, что первой будет обрабатываться первая единица заказа А2
Принимается К = 2.
х’n = хn + bij хn = {0, 0, 0} + {1, 0, 1} = {1, 0, 1},
т.е. к значению х на предшествующем шаге прибавляется значение bij того заказа, который на предыдущем шаге имел Dmin..
К=2,
xn={0,0,0,0,0,0,0,0,0,0,0}+{1,1,0,0,1,1,0,1,1,0,0}={1,1,0,0,1,1,0,1,1,0,0},
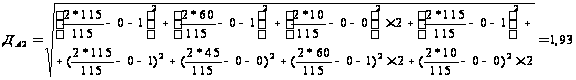
На третьей группе оборудования с 23 декабря по 17 марта запланировано изготовить заказы А4 10шт, А5 25 шт. А6 30шт. А7 45 шт. А10 50 шт. Тогда Q = 160 шт.
Матрица комплектующих (bij.)
Матрица комплектующих
|
Заказы |
Д1 | Д2 | Д3 | Д4 | Д5 | Д11 | Д12 | Д13 | Д21 | Д22 | Д111 | Д112 | Д113 | Д114 |
Д121 |
Д122 |
| А4 10шт. | 1 | 1 | 1 | 0 | 0 | 1 | 0 | 0 | 0 | 0 | 1 | 1 | 0 | 0 | 1 | 1 |
| А5 25 шт. | 1 | 0 | 0 | 0 | 0 | 1 | 0 | 0 | 0 | 0 | 1 | 1 | 0 | 0 | 0 | 0 |
| А6 30 шт. | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 0 |
| А7 45 шт. | 1 | 0 | 0 | 0 | 0 | 1 | 0 | 0 | 1 | 1 | 1 | 1 | 0 | 0 | 1 | 1 |
| А10 50 шт. | 1 | 1 | 0 | 0 | 0 | 1 | 1 | 0 | 0 | 0 | 1 | 1 | 1 | 1 | 0 | 0 |
 Комплектующие
Д1 : N1 = 1Ч10 + 1Ч 25 + 1 Ч 30 + 1 Ч 45 + 1 Ч 50 = 160 шт. Д2 = N2= 50 шт. Д3= N3= 40 шт. Д4 = N4 = 30 шт. Д5 = N5 = 30 шт. Д11 = N11 = 160 шт. Д12 = N12 = 40 шт. Д13= N13= 30 шт. Д21 = N21 = 45 шт. Д22= N22= 45 шт. Д111 = N111 = 90 шт. Д112 = N112 = 90 шт. Д113= N113= 10 шт. Д114= N114= 10 шт. Д121= N121= 55 шт. Д122= N122= 55 шт.
Принимается K = 1; хn = {0, 0, 0, 0, 0}. Рассчитываются значение D для заказа А4, А5, А6, А7, А10.
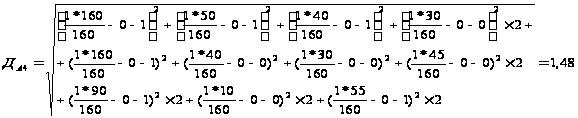
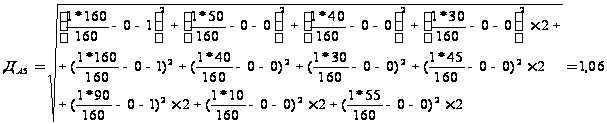
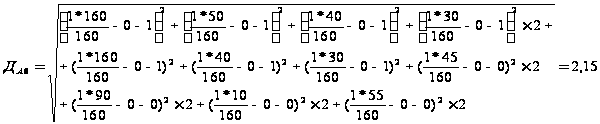
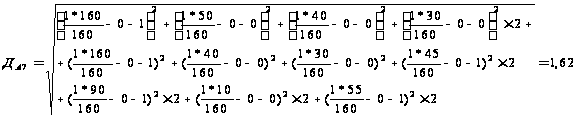
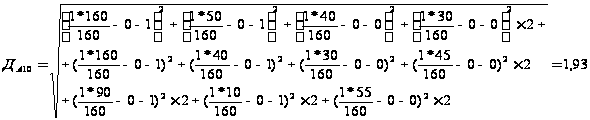
Выбираем минимальное значение D (для А5). Это означает, что первой будет обрабатываться первая единица заказа А5
Принимается К = 2.
х’n = хn + bij хn = {0, 0, 0} + {1, 0, 1} = {1, 0, 1},
т.е. к значению х на предшествующем шаге прибавляется значение bij того заказа, который на предыдущем шаге имел Dmin..
К=2,
xn={0,0,0,0,0,0,0,0,0,0,0,0,0,0,0,0}+{1,0,0,0,0,1,0,0,0,0,1,1,0,0,0,0}={1,0,0,0,0,1,0,0,0,0,1,1,0,0,0,0}
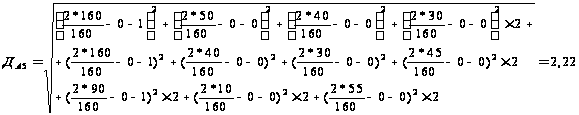
12. Выдача планового задания по форме 3
Для этого рассчитываем опережение запуска и выпуска.
1) Длительность сборки заказа А1 21 день, длительность механической обработки 9 дней.
Опережение запуска: по сборке - 21 день, по механической обработке – 25 дней.
Опережение выпуска: по сборке - 0 дней, по механической обработке – 15 дней.
На предприятиях рациональнее организовать работу по аналогии японских фирм. Параллельная работа по всем фазам технологического цикла достигается за счет восполнения на складах унифицированных деталей, заготовок, сборочных единиц. Если на предприятии организовать работу по системе “КАНБАН”.
Опережение запуска: по сборке - 21 день, по механической обработке - 9 дней.
2) Длительность сборки заказа А2 36 дней, длительность механической обработки 25 дней.
Опережение запуска: по сборке - 36 дней, по механической обработке - 55 дней.
Опережение выпуска: по сборке - 0 дней, по механической обработке - 29 дней.
На предприятиях рациональнее организовать работу по аналогии японских фирм. Параллельная работа по всем фазам технологического цикла достигается за счет восполнения на складах унифицированных деталей, заготовок, сборочных единиц. Если на предприятии организовать работу по системе “КАНБАН”.
Опережение запуска: по сборке - 36 дней, по механической обработке - 25 дней.
3) Длительность сборки заказа А3 41 день, длительность механической обработки 23 дня.
Опережение запуска: по сборке - 41 день, по механической обработке - 55 дней.
Опережение выпуска: по сборке - 0 дней, по механической обработке – 36 дней.
На предприятиях рациональнее организовать работу по аналогии японских фирм. Параллельная работа по всем фазам технологического цикла достигается за счет восполнения на складах унифицированных деталей, заготовок, сборочных единиц. Если на предприятии организовать работу по системе “КАНБАН”.
Опережение запуска: по сборке - 41 день, по механической обработке - 23 дня.
4) Длительность сборки заказа А4 20 дней, длительность механической обработки 16 дней.
Опережение запуска: по сборке - 20 дней, по механической обработке - 32 дня.
Опережение выпуска: по сборке - 0 дней, по механической обработке - 15 дней.
На предприятиях рациональнее организовать работу по аналогии японских фирм. Параллельная работа по всем фазам технологического цикла достигается за счет восполнения на складах унифицированных деталей, заготовок, сборочных единиц. Если на предприятии организовать работу по системе “КАНБАН”.
Опережение запуска: по сборке - 20 дней, по механической обработке - 16 дней.
5) Длительность сборки заказа А5 32 дня, длительность механической обработки 24 дня.
Опережение запуска: по сборке - 32 дня, по механической обработке - 42 дня.
Опережение выпуска: по сборке - 0 дней, по механической обработке - 27 дней.
На предприятиях рациональнее организовать работу по аналогии японских фирм. Параллельная работа по всем фазам технологического цикла достигается за счет восполнения на складах унифицированных деталей, заготовок, сборочных единиц. Если на предприятии организовать работу по системе “КАНБАН”.
Опережение запуска: по сборке - 32 дня, по механической обработке - 24 дня.
6) Длительность сборки заказа А6 31 день, длительность механической обработки 9 дней.
Опережение запуска: по сборке - 31 день, по механической обработке - 36 дней.
Опережение выпуска: по сборке - 0 дней, по механической обработке – 26 дней.
На предприятиях рациональнее организовать работу по аналогии японских фирм. Параллельная работа по всем фазам технологического цикла достигается за счет восполнения на складах унифицированных деталей, заготовок, сборочных единиц. Если на предприятии организовать работу по системе “КАНБАН”.
Опережение запуска: по сборке - 31 день, по механической обработке - 9 дней.
7) Длительность сборки заказа А7 26 дней, длительность механической обработки 19 дней.
Опережение запуска: по сборке - 26 дней, по механической обработке - 42 дня.
Опережение выпуска: по сборке - 0 дней, по механической обработке – 22 дня.
На предприятиях рациональнее организовать работу по аналогии японских фирм. Параллельная работа по