Организация технологического процесса во времени и пространстве
Федеральное агентство по образованию
Государственное образовательное учреждение высшего
профессионального образования
КУРСОВАЯ РАБОТА
на тему
Организация производственного процесса во времени и пространстве
2010 г.
РЕФЕРАТ
Курсовой проект
Пояснительная записка: 44 стр., 11 рис., 22 табл., 3 источника.
поточная линия, непоточное производство, коэффициент массовости, размер партии запуска, производственный участок
Произведен выбор формы организации производственного процесса.
Произведен расчет участков с непоточной и однономенклатурной поточной формой организации производственного процесса, с групповыми процессами обработки однотипных деталей.
Произведена планировка участка с указанием спецификации
Содержание
Введение
1. Расчет участка с непоточной формой организации производственного процесса
1.1 Выбор формы организации производственного процесса
1.2 Определение размера партии и периодичности запуска деталей
1.3 Расчет потребного количества станков
1.4 Составление календарного плана-графика работы производственного участка
1.5 Определение нормативного уровня цикловых и страховых заделов
2. Расчет участка с однономенклатурной формой организации производственного процесса
2.1 Выбор формы организации производственного процесса
2.2 Определение количества и загрузки оборудования по операциям ТП
2.3 Расчет межоперационных циклов заделов и построение эпюр заделов по фазам
3. Расчет участка с групповыми процессами обработки однотипных деталей
3.1 Выбор формы организации производственного процесса. Разработка сводного ТП
3.2 Определение партии запуска
3.3 Определение очередности запуска деталей и построение графика работы поточной линии
Заключение
Список используемой литературы
Приложение А. План участка непоточной формы производства
Приложение Б. План участка однономенклатурной поточной линии
Приложение В. План участка групповой поточной линии
Приложение Г. Планировка рабочего места
Введение
Производственные процессы на участках механической обработке могут быть подчинены поточной и непоточной форме организации. В поточной форме организации производства выделяют однопредметные, многопредметные поточные линии с прерывными и непрерывными процессами обработки деталей и групповые поточные линии (одно- и многогрупповые).
Назначением моделирования процессов производства является описание движения предметов труда по всем рабочим местам их обработки или сборки во времени. Организуемая модель производства призвана дать ответ на вопросы где, когда, в каких количествах и на каком оборудовании должны находиться детали и сборочные единицы любого наименования в процессе производства.
Наиболее рациональной и перспективной формой организации процессов производства на многопредметных производственных участках является групповая форма, или групповые методы организации производства.
Такие методы создают предпосылки для использования более прогрессивных технологических процессов изготовления деталей и сборки сборочных единиц и изделий, применения поточных принципов организации производства на предприятиях.
1. Непоточная форма организации производственного процесса на участке
Исходные данные варианта 1-4 представлены в таблице 1. Производственная программа в месяц Nмес = 500 шт.
Таблица 1
Исходные данные варианта 1-4
| Операция ТП | Модель станка | Трудоемкость Тшт, мин Детали | Тпз, мин | нал | |||||
| 001 | 002 | 003 | 004 | 005 | 006 | ||||
| Токарная | 1336М | 7,0 | 9,0 | 14,0 | 15,0 | 11,0 | 5,0 | 20,0 | 0,04 |
| Револьверная | 11336М | 4,0 | 5,0 | - | 4,0 | 4,0 | 7,0 | 20,0 | 0,04 |
| Фрезерная | 6М13ГН1 | - | 5,0 | 8,0 | 6,0 | 5,0 | 3,0 | 30,0 | 0,04 |
| Сверлильная | В-630 | 7,0 | - | 12,0 | 8,0 | 2,0 | 6,0 | 50,0 | 0,04 |
| Шлифовальная | 3Б71М | 5,0 | 12,0 | 7,0 | 10,0 | 4,0 | 3,0 | 20,0 | 0,05 |
| Фрезерная | 6М12ПБ | 4,0 | 9,0 | 5,0 | - | 3,0 | - | 20,0 | 0,04 |
Выбор формы организации производственного процесса
Для определения формы организации производственного процесса используется показатель массовости K ,определяемый по формуле
K =
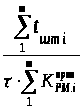 ,(1)
где tштi- суммарная трудоемкость обработки изделий по всем операциям технологического процесса, мин;
- такт, интервал времени между последовательным выпуском двух экземпляров одноименных изделий, мин/шт.;
 -суммарное
число рабочих
мест (принятое)
по всем операциям;
m - число операций технического процесса.
Такт определяется по формуле

=
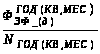 (2)
где
 -
эффективный,
действительный
фонд времени
работы оборудования
в расчетном
периоде, час;
 -
программа
выпуска изделий
в расчетном
периоде, шт.
Эффективный фонд времени работы оборудования определяется по формуле
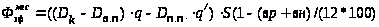 (3)
где Dk - число календарных дней в расчетном периоде;
Dв.п - число выходных и праздничных дней в расчетном периоде;
q - продолжительность работы в смену, ч.;
Dп.п - число праздничных дней в расчетном периоде;
q` - время сокращения смены в праздничный день, ч.;
S - число смен работы в сутки;
вр. - затраты
времени на
ремонт оборудования
в процентах
к годовому
фонду 2 12%;
вн - затраты
времени на
накладку оборудования
в процентах
к годовому
фонду 412%.
В апреле 2010 г. при работе в 2 смены по 8 часов и Dk=30 дней, Dв.п=8 дней, Dп.п=1 день и вр=10%, вн=10% эффективный фонд времени работы оборудования составит
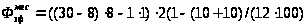 =171,5
ч.
При Nмес=500 шт. такт составит
= 171,5 Ч 60 /
500 = 20,58 мин.
Расчет коэффициента массовости произведем для каждой детали.
Суммарная трудоемкость обработки детали 001 по всем операциям ТП составит
tштi = 7 + 4 + 7 + 5 + 4 = 27 мин.
Количество рабочих мест для выполнения i-операции находится по формуле
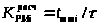 (4)
 = 7 / 20,58= 0,34
 = 1
 = 4 / 20,58= 0,19
 = 1
 = 7 / 20,58= 0,34
 = 1
 = 5 / 20,58= 0,24
 = 1
 = 4 / 20,58= 0,19
 = 1
Суммарное число рабочих мест по всем операциям ТП составит
=
5 шт.
Тогда при К001 = 27 / 20,58 5 = 0,26 возможна организация групповой поточной линии (в учебных целях продолжаем дальнейший расчет).
Суммарная трудоемкость обработки детали 002 по всем операциям ТП составит
tштi = 9 + 5 + 5 + 12 + 9 = 40 мин.
Количество рабочих мест для выполнения i-операции находится по формуле (4)
= 9 / 20,58 = 0,44
= 1
= 5 / 20,58 = 0,24
= 1
 = 5 / 20,58 = 0,24
 = 1
= 12 / 20,58 = 0,58
= 1
= 9 / 20,58 = 0,44
= 1
Суммарное число рабочих мест по всем операциям ТП составит
=5
шт.
Тогда при К002 = 40 / 20,58 5 = 0,39 возможна организация поточного производства (в учебных целях продолжаем дальнейший расчет).
Суммарная трудоемкость обработки детали 003 по всем операциям ТП составит
tштi = 14 + 8 + 12 + 7 + 5 = 46 мин.
Количество рабочих мест для выполнения i-операции находится по формуле (4)
= 14 / 20,58 = 0,68
= 1
= 8 / 20,58 = 0,39
= 1
= 12 / 20,58 = 0,58
= 1
= 7 / 20,58 = 0,34
= 1
= 5 / 20,58 = 0,24
= 1
Суммарное число рабочих мест по всем операциям ТП составит
=
5 шт.
Тогда при
К003 = 46 / 20,58 5 = 0,45
возможна организация поточного производства: многопредметной ПЛ (в учебных целях продолжаем дальнейший расчет).
Суммарная трудоемкость обработки детали 004 по всем операциям ТП составит
tштi = 15 + 4 + 6 +8 + 10 = 43 мин.
Количество рабочих мест для выполнения i-операции находится по формуле (4)
= 15 / 20,58 = 0,73
= 1
= 4 / 20,58 = 0,19
=1
= 6 / 20,58 = 0,29
=1
= 8 / 20,58 = 0,39
=1
= 10 / 20,58 = 0,49
=1
Суммарное число рабочих мест по всем операциям ТП составит
= 5 шт.
Тогда при
К004 = 43 / 20,58 5 = 0,42
возможна организация поточного производства: многопредметной ПЛ (в учебных целях продолжаем дальнейший расчет).
Суммарная трудоемкость обработки детали 005 по всем операциям ТП составит
tштi = 11 + 4 + 5 + 2 + 4 + 3 = 29 мин.
Количество рабочих мест для выполнения i-операции находится по формуле (4)
= 11 / 20,58 = 0,53
= 1
= 4 / 20,58 = 0,19
= 1
= 5 / 20,58 = 0,24
= 1
= 2 / 20,58 = 0,01
= 1
= 4 / 20,58 = 0,19
= 1
= 3 / 20,58 = 0,15
= 1
Суммарное число рабочих мест по всем операциям ТП составит
=6
шт.
Тогда при
К005 = 29 / 20,58 6 = 0,23
возможна организация групповой поточной линии (в учебных целях продолжаем дальнейший расчет).
Суммарная трудоемкость обработки детали 006 по всем операциям ТП составит
tштi = 5 + 7 + 3 + 6 + 3 = 24 мин.
Количество рабочих мест для выполнения i-операции находится по формуле (4)
= 5 / 20,58 = 0,24
= 1
= 7 / 20,58 = 0,34
= 1
= 3 / 20,58 = 0,15
= 1
= 6 / 20,58 = 0,29
= 1
= 3 / 20,58 = 0,15
= 1
Суммарное число рабочих мест по всем операциям ТП составит
=5
шт.
Тогда при
К006 = 24 / 20,58 5 = 0,23
возможна организация групповой поточной линии (в учебных целях продолжаем дальнейший расчет).
1.2 Определение размера партии и периодичности запуска деталей
Партия изготовления деталей (n) –это количество деталей одного наименования, проходящих процесс обработки с одной наладки, или количество деталей, обрабатываемых подряд одна за другой до перехода к изготовлению деталей другого наименования.
Для определения оптимального размера партии деталей необходимо установить ведущую операцию. Ведущей операцией является та, которая имеет наибольшее отношение подготовительно-заключительного времени операции к tштi.. Определение отношения Tпз к tштi.по всем операциям ТП представлено в таблице 2.
Таблица 2
Определение отношения Tпз к tштi.для всех деталей
| Операция ТП | Трудоемкость Тшт, мин, Детали | Тпз, мин | tштi, мин | Тпз/tштi | |||||
| 001 | 002 | 003 | 004 | 005 | 006 | ||||
| Токарная | 7,0 | 9,0 | 14,0 | 15,0 | 11,0 | 5,0 | 20,0 | 61,0 | 0,33 |
| Револьверная | 4,0 | 5,0 | - | 4,0 | 4,0 | 7,0 | 20,0 | 24,0 | 0,83 |
| Фрезерная | - | 5,0 | 8,0 | 6,0 | 5,0 | 3,0 | 30,0 | 27,0 | 1,11 |
| Сверлильная | 7,0 | - | 12,0 | 8,0 | 2,0 | 6,0 | 50,0 | 35,0 | 1,43 |
| Шлифовальная | 5,0 | 12,0 | 7,0 | 10,0 | 4,0 | 3,0 | 20,0 | 41,0 | 0,49 |
| Фрезерная | 4,0 | 9,0 | 5,0 | - | 3,0 | - | 20,0 | 21,0 | 0,95 |
| Суммарная трудоемкость, мин | 27,0 | 40,0 | 46,0 | 43,0 | 29,0 | 24,0 | |||
Ведущей операцией, по которой следует производить расчет минимальной партии является операция сверлильная.
Расчет размера партии деталей представлен в таблице 3.
Минимальный размер партии nmin, шт., определяется по формуле (способ 1)
nmin= Тпз./(tштоб) (5)
Для каждой детали определим минимальный размер партии:
 =
50 / (7 0,05) = 143 шт.
 =
50 ./ (12 0,05) = 84 шт.
 =
50./ (8 0,05) = 125 шт.
 =
50./ (2 0,05) = 500 шт.
 =
50./ (6 0,05) = 167 шт.
Для детали 002 минимальный размер партии рассчитаем исходя из условия обеспечения непрерывности производственной операции техпроцесса:
 = 480 / 5 =