Основы технологического производства и ремонта машин
число оборотов патрона бабки изделия в мин………………………75-300
пределы величины радиальной подачи шлифовальной бабки на ход стола, мм ……………………………………………………………0,01-0,09
мощность главного электродвигателя, кВт…………………………..7.
Техническая характеристика токарно-винторезного станка 16К50П:
наибольший диаметр обрабатываемой заготовки: над станиной……1000
над суппортом……600
частота вращения шпинделя об/мин…………………………………2,5-500
число скоростей шпинделя…………………….………………………..24
мощность эл.двигателя главного привода, кВт…………………………22
габаритные размеры: длина……………………………………………5750
ширина………………………………………..………………………..2157
высота…………………………………………..………………………1850
наибольшие перемещения суппорта:
продольное……………………………………………………………...2600
поперечное……………………………………………………….……..650
число ступеней подач……………………………………………………48
скорость быстрого перемещения суппорта, мм/мин:
продольного……………………………………………………….…..2946
поперечного…………………………………………………………...1970
масса, кг……………………………………………………………….11900.
6. Расчет режимов резания
Оптимальный режим резания представляет собой выгодные сочетания глубины резания, подачи и скорости резания, обеспечивающих наибольшую производительность и экономичность процесса резания.
Глубина резания t, мм:

где D - диаметр заготовки, мм (D = 24 мм);
d - диаметр детали, мм (d = 20 мм).
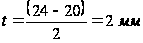 .
Рассчитываем режим резания для обработки поверхности детали Ǿ20, черновое точение. Обработка ведется резцом проходным.
Допустимая скорость резания:
 ,
где Cυ- коэффициент, зависящий от обрабатываемого материала и условий его обработки, Cυ = 340 [2];
Т - скорость резца, (Т = 60 мин. [2]);
kυ - общий поправочный коэффициент, учитывающий условия обработки;
kυ= kT ∙ kм ∙ku∙k∙kл,
где kT - коэффициент, учитывающий стойкость резца (kT = 1 [2]);
kM - коэффициент, учитывающий механические свойства обрабатываемого материала [2];
kм= kг ,
где kг - коэффициент, характеризующий группу стали по обрабатываемости, (kг=0,9);
nv - показатель степени, (nv=1);
kм= 0,9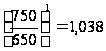 .
ku - коэффициент, учитывающий материал режущей кромки части резца
(ku = 1, [2]);
k - коэффициент учитывающий угол резца в плане, (k = 1, [ 2]);
kл - коэффициент, учитывающий состояние заготовки (kл = 1, [2]).
kυ =1∙1,038∙1∙1∙1 =1,038;
xυ, yυ, m - показатели степени, характеризующие влияние механических свойств обработки материала режущим инструментом(xυ = 0,15; yυ = 0,45;
m = 0,2, [2]);
t - глубина резания (t = 2 мм);
s - подача, мм/об (s = 0,75 мм/об);
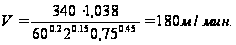
Требуемая частота вращения шпинделя:

где D- диаметр обрабатываемой поверхности, (D = 20 мм);
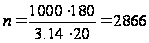 об/мин.
 ,
Стандартное
значение частоты
вращения
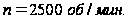
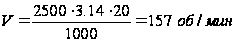 /
7. Расчет технологического времени
Техническую норму времени определяют на основе технических возможностей технологической оснастки, режущего инструмента, станочного оборудования и правильной организации рабочего места. Норма времени является одним из основных факторов для оценки совершенства технологического процесса и выбора более прогрессивного вряанта обработки заготовки.
Основное технологическое время:
 ,
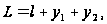
где l-длина обрабатываемой поверхности,
где
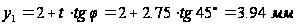 ;
 ;
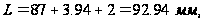
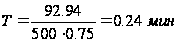 .
Список литературы
Технология машиностроения и производства машин. Методические указания к лабораторно-практическим работам.4.1. Н-ск.,1998.
Справочник технолога-сашиностроителя.т1,т2./Под ред. Косиловой А.Г., Мещерякова Р.К.
Аксенов В.А., Ильиных А.С. Щелоков С.В. Попов Д.С технология машиностроения и производства машин. Методические указания к курсовой работе. Н-ск СГУПС 1999.