Нанесение и получение металлических покрытий химическим способом
Образование каталитического слоя в виде металла, находящегося в коллоидном состоянии, осуществляется в две стадии.
1) сенсибилизирование — нанесение пленки раствора восстанавливающего каталитический металл (палладий) из раствора его соли,
2) активирование — погружение в раствор соли металла-катализатора и восстановление его до металлического состояния в пленке раствора, прилегающей к поверхности диэлектрика.
Самым эффективным способом сенсибилизации является обработка поверхности в растворе солей двухвалентного олова. Наиболее распространенный раствор состава олово хлористое 20 — 25 г/л. кислота соляная (плотность 1.2) 40—60 мл/л.
Соляная кислота необходима для предотвращения гидролиза хлористого олова и получения стабильного прозрачного раствора, используемого при комнатной температуре. Продолжительность выдержки может колебаться в пределах от 0 5 до 15 мин. После сенсибилизирования необходимо детали промыть в холодной воде, при этом происходит гидролиз хлористого олова по реакции.
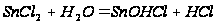
Раствор для сенсибилизации приготовляют и корректируют следующим образом. Расчетное количество хлористого олова растворяют в дистиллированной воде, в которую добавлена соляная кислота в соответствии с рецептурой. Раствор перемешивают, дают отстояться и затем сливают в рабочую ванну. В результате окисления раствора кислородом воздуха происходит частичное образование четырехвалентного олова (Sn4+), которое весьма склонно к гидролизу в кислой среде, вследствие чего раствор мутнеет. Чтобы избежать этого явления, рекомендуется в раствор опустить несколько гранул металлического олова, в присутствии которого четырехвалентное олово восстанавливается до первоначального двухвалентного состояния:
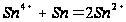
Для качественной оценки пригодности раствора сенсибилизации одну часть данного раствора смешивают примерно с равным объемом свежеприготовленного раствора для активирования. Раствор пригоден к работе, если полученная смесь окрашивается в красный или коричнево-красный цвет. Раствор для сенсибилизации заменяется свежеприготовленным, если он мутнеет или появляется отрицательная реакция с раствором активирования.
Процесс
активирования
заключается
в том, что на
поверхности
диэлектрика,
сенсибилизированной
двухвалентным
оловом, происходит
реакция восстановления
ионов каталитического
металла (палладия)
по реакции:
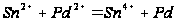
Металлический палладий в коллоидном виде равномерно распределяется тончайшим слоем по всей поверхности обрабатываемой детали.
В настоящее время начинает применяться способ так называемого прямого активирования в растворах, содержащих одновременно соли двухвалентного олова и палладия. Растворы для прямого активирования называют также совмещенными растворами. Применение совмещенного раствора для прямого активирования технологически более перспективно, так как исключает необходимость довольно сложного корректирования двух взаимосвязанных растворов сенсибилизации и активирования и сокращает количество ванн на линиях металлизации.
Механизм процесса активирования в совмещенном растворе достаточно сложен и может быть представлен следующими этапами:
1) заполнение катализатором микровпадин и адсорбция его на поверхности.
2) в результате взаимодействия с водой происходит гидролиз комплексной соли с образованием труднорастворимого Sn(OH)Cl, который захватывает частицы хлористото палладия. Следовательно, на поверхности пластмассы создаются желеобразные частицы из смеси Sn(OH)CI и PdCl2.
3) обработка
в растворе
«ускорителя»,
содержащего
120 г/л бифторида
аммония и имеющего
кислую среду.
В кислой среде
Sn(OH)Cl
растворяется,
в результате
чего образуются
свободные ионы
Sn2+ сразу
же вступающие
в реакцию с
имеющимися
на поверхности
ионами Pd2+
по реакции
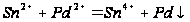 .
Следовательно, в поверхностном слое будут существовать мелкие частицы металлического палладия, окруженные более крупными частицами гидроокисных соединений четырехвалентного олова.
4) промывка в воде, что помогает удалить частицы гидроокиси четырехвалентного олова, а на поверхности остаются в коллоидном виде адсорбированные частицы металлического палладия.
Очень важное значение в процессах прямого активирования имеют промывочные операции. Увеличение времени промывки может привести к удалению реагирующих компонентов и тогда не будет успешного активирования.
На пластмассы, которые нельзя непосредственно металлизировать, наносят адгезионные слои. В качестве адгезионных слоев без наполнителя используют термореактивные смолы (типа полиамидноэпоксидных, фенолформальдегидных, мочевиноформальдегидных. алкидных, полиамидов, полиэтанов и полиэфиров). Их используют при металлизации изделий из фенольной пластмассы, сополимеров, винилацетата, ацетатцеллюлозы, стекла и стеклотканей. После сушки адгезионного слоя наполнитель вытравливают в соответствующем растворителе, благодаря чему в пленке создаются углубления [41].
После предварительной подготовки детали из неметаллических материалов подвергают химическому никелированию. На ряде предприятий химическое никелирование вытесняет химическое меднение вследствие более высокой скорости осаждения, стабильности раствора и лучшей адгезии его на некоторых пластмассах (например, эпоксидные материалы). В результате активирования частицы металлического никеля становятся в дальнейшем катализаторами процесса никелирования.
Для металлизации диэлектриков можно применять кислые и щелочные растворы [40]. Наиболее популярными для химического никелирования неметаллических материалов являются следующие растворы (г/л):
1) Сульфат никеля (кристаллогидрат) 30
Гипофосфит натрия 10
Ацетат натрия 10
рН 4-6
Температура, °С 90
Скорость никелирования, мкм/ч 4—25
2) Хлорид никеля (кристаллогидрат) 30
Гипофосфит натрия 10
Цитрат натрия 100
Хлористый аммоний до требуемого значения рН 8—9
Температура, °С 90
Скорость никелирования, мкм/ч 6
Для никелирования при комнатных температурах можно использовать аммиачные растворы (моль/л):
Никель сернокислый (кристаллогидрат) 0,1
Гипофосфит натрия 0,2
Хлористый аммоний 9
Аммиак до рН 9
Для никелирования при невысоких температурах предлагаются цитратные растворы (моль/л):
Никель хлористый (кристаллогидрат) 0,5
Гипофосфит натрия 10
Цитрат аммония 0,4
Гидроксид натрия до рН 10.
2.3 Химическое кобальтирование
2.3.1 Краткие сведения о структуре и свойствах Со—Р-покрытий
В связи с повышенными требованиями современной техники к материалам различных приборов и механизмов возникли новые требования в отношении свойств покрытий, в частности магнитных свойств. Эти требования в какой-то степени могут быть удовлетворены с помощью нанесения покрытий химическим способом из растворов, содержащих кобальт. Особое значение для звукозаписи и запоминающих устройств ЭВМ имеют тонкие магнитные пленки, которые получаются путем осаждения Со—Me на металлических и каталитически неактивных материалах [16, 42].
В отличие от процесса химического никелирования, происходящего как в кислой, так и в щелочной среде, благоприятной для восстановления кобальта является только щелочная среда. Помимо соли кобальта и гипофосфита в раствор вводится комплексообразующее вещество для предотвращения выпадения гидроокиси кобальта, а также буферное соединение для поддержания постоянного значения рН.
Восстановление кобальта с достаточной скоростью, как при восстановлении никеля, протекает при повышенных температурах (90— 95 °С). Включения фосфора в покрытия кобальтом оказывают важное влияние на структуру и свойства покрытия, на их магнитные характеристики. Свойства Со—Р-покрытия зависят от физико-химических параметров процесса его получения, таких, как значение рН. состав раствора, температура и др.
Согласно современным представлениям, суммарный процесс химического кобальтирования включает три реакции:
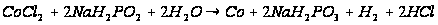 (9)
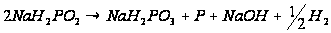 (10)
Одновременно с восстановлением кобальта всегда происходят реакция восстановления гипофосфита до элементарного фосфора (подробно механизм этого процесса разобран в процессе химического никелирования).
Для установления оптимальных условий проведения процесса осаждения Со—Р-покрытий необходимо знать зависимость скорости процесса от температуры рН, концентрации компонентов и др. По данным исследователей [38, 42], возрастание скорости Q осаждения находится в экспоненциальной зависимости от возрастания температуры, подобной зависимости при протекании процесса химического никелирования (рис. 8).
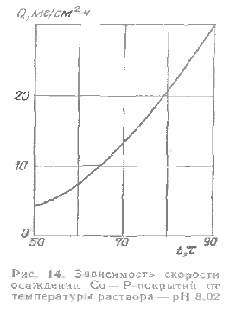 Рис.
8. Зависимость
скорости осаждения
Со–Р-покрытий
от температуры
раствора – рН
8,02.
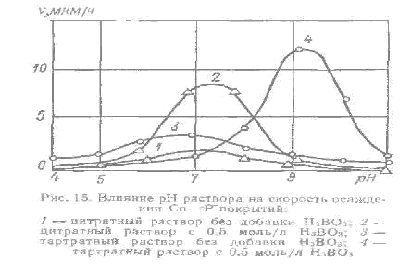
Исследование реакции восстановления кобальта гипофосфитом показало, что и в щелочных растворах изменение рН влияет как на скорость процесса, так и на свойства образующихся покрытий. Таким образом, увеличение рН раствора от 8 до 10 приводило не только к повышению скорости восстановления кобальта от 0 5 до 7,0 мкм/ч, но и к улучшению внешнего вида покрытия.
При дальнейшем повышении рН> 10.5 скорость восстановления кобальта падает, а при рН 12 процесс прекращается. Повышение рН приводит к уменьшению фосфора в покрытии. На оптимальное значение рН раствора, соответствующее максимальной скорости покрытия, влияет концентрация и природа буферного соединения.
Состав раствора химического кобальтирования. Для восстановления химического кобальта в щелочных растворах требуется более высокая концентрация гипофосфита, чем при химическом никелировании.
Исследования показывают, что зависимость процесса от концентрации гипофосфита проходит через максимум, а величина максимальной скорости и соответствующей ей концентрации гипофосфита находятся в зависимости от состава применяемого раствора и условий проведения процесса. Наибольшая скорость процесса наблюдалась в тартратных растворах, содержащих борную кислоту; в цитратных растворах скорость оказалась меньшей.
 Величина
максимальной
скорости и
соответствующая
ей концентрация
гипофосфита
находятся в
зависимости
от состава
применяемого
раствора и
условий проведения
процесса. При
увеличении
концентрации
кобальта скорость
процесса проходит
через максимум,
положение
которого изменяется
в зависимости
от состава
исходного
раствора (рис.
9).
Рис. 9. Влияние рН раствора на скорость осаждения Со–Р-покрытий: 1 – цитратный раствор без добавки Н3ВО3; 2 – цитратный раствор с 0,5 моль/л Н3ВО3; 3 – тартратный раствор без добавки Н3ВО3; 4 – тартратный раствор с 0,5 моль/л Н3ВО3.
Для предотвращения выпадения гидроокиси кобальта при химическом осаждении Со—Р-покрытий были подобраны вещества, способные за счет образования комплекса снизить концентрацию свободных ионов кобальта до значений, при которых в данном растворе дальнейшее повышение содержания комплексообразующего соединения не оказывает существенного влияния на скорость.
Соли аммония выполняют не только функцию буферной добавки, но и роль комплексообразующего соединения [42]. Борная кислота в присутствии соли лимонной или винной кислот образует смешанные комплексы с кобальтом, в состав которых входят анионы органической и борной кислот. Соли аммония в кобальтовых растворах, в противоположность их действию в щелочных растворах для никелирования, приводят к снижению скорости покрытия. Оптимальная концентрация солей аммония находится в пределах 25—50 г/л. Использование солей аммония в качестве буферных добавок имеет некоторые недостатки — летучесть аммиака при высоких температурах, а также образование в растворах очень стабильных комплексов с ионами Со2+. Было также установлено, что борная кислота ускоряет течение процесса в щелочных растворах, содержащих лимонную или винную кислоту, что объясняется ее высокой буферной способностью, обеспечивающей длительное поддержание рН на постоянном уровне. По-видимому, действие борной кислоты не ограничивается ее буферной способностью, а связано с ее влиянием на комплексообразование кобальта в цитратных или тартратных растворах.
Процесс химического кобальтирования более чувствителен к примесям, чем процесс химического никелирования.
Структура Со—Р-покрытий. Со—Р-покрытия, получаемые при химическом кобальтировании с помощью восстановления гипофосфитом, заметно отличаются по своему фазовому строению от строения Со—Р-сплавов, полученных термическим способом (в виде объемной фазы) [43].
Рентгеноструктурным и электронографическим методами анализа установлено, что Со—Р-покрытия при содержании в них фосфора не более 6 (массовые доли, %) имеют кристаллическое строение и представляют собой твердый раствор замещения фосфора в гексагональном α-кобальте.
В Со — Р-покрытиях обнаруживается преимущественная ориентация кристаллов текстура и степень совершенства которой зависят от условий их получения и содержания в них фосфора. При поперечном срезе покрытий наблюдают четкую столбчатую структуру, перпендикулярную поверхности основы, а также слоистость, характерную и для Ni—Р-покрытий.
Наиболее четко слоистость выявляется при проведении процесса в растворах с высокой концентрацией гипофосфита и высокой скоростью осаждения (12 мкм/ч). а при более низких концентрациях гипофосфита и более низкой скорости осаждения (~3 мкм/ч) слоистость выражена нечетко. Свойства Со—Р покрытий определяются их структурно-фаговым строением как в исходном состоянии, так и после термической обработки. Чтобы получить сплавы с заданными свойствами, необходимо знать структуру и состав фаз и взаимосвязь их со свойствами осадков, а также режим термической обработки покрытий. Установлено, что до 100 оС никаких изменений в структуре осадков не происходит. Но в области температур 200—350 оС происходит процесс распада твердого раствора с последующим выделением фазы интерметаллического соединения Со2Р. А в области температур 350— 550 °С идет процесс модификационного перехода α-твердого раствора в β-твердый раствор, который представляет собой твердый раствор замещения фосфора в решетке гранецентрированного β-кобальта, причем скорость этого перехода значительно выше скорости выделения фазы Со2Р особенно в начальный момент перехода.
При 550—600 оС процессы распада α- и β-твердых растворов и выделения фосфида Со2Р завершаются, и структура Со—Р покрытий представляет собой трехфазную систему, состоящую из соединения Со2Р и α- и β-твердых растворов с равновесной концентрацией в них фосфора.
В связи с развитием вычислительной, информационной техники и микроэлектроники возникают вопросы, связанные с получением тонких ферромагнитных пленок с определенными магнитными характеристиками. При химическом кобальтировании можно получать Со—Р пленки как магнитотвердые, так и магнитомягкие.
2.3.2 Условия образования, структура и свойства Со—В-покрытий
Условия образования Со—В-покрытий аналогичны условиям образования Ni—В-покрытий.
Растворы, содержащие боразотные соединения. Для проведения процесса в более широком диапазоне температур и рН предложены растворы, содержащие в качестве восстановителя боразотные соединения. Наибольшее применение находят боразаны Н3N ВН3. Обычно рН растворов поддерживают ниже значении 6.5—7.0. Понижение до рН 2—3 приводит к резкому разложению самого восстановителя и уменьшает стабильность ванны, при этом образуется порошкообразный осадок в объеме. По мере выделения металла рН раствора постепенно повышается вследствие образования амина из аминоборана. Для предупреждения увеличения рН необходимо подкислять раствор любой неокисляющей кислотой, например соляной или уксусной.
Некоторые компоненты буферных систем могут образовывать в растворе комплексные соединения с ионами кобальта, что желательно при проведении процесса в щелочной среде. Рекомендуется в боро-гидридные растворы на 1 моль соли вводить от 1 до 3 молей натриевой или аммонийной соли гликолевой кислоты.
В зависимости от природы используемого восстановителя рекомендуемая температура раствора может изменяться от комнатной температуры до температуры кипения. Источником иона кобальта являются сернокислая или хлористая соль кобальта в концентрации 0.01 — 1.0 моль/л.
Для получения высококачественных Со—В-покрытий на стали из ванн, характеризующихся высокой стабильностью, рекомендуется использовать раствор следующего состава (г/л): сернокислого кобальта (кристаллогидрат 36.5, диметилборазана 7.5, уксусной кислоты до рН 6.0—7 0, гептаглюконата калия 17.4 (температура 49—57 °С). Способ корректирования раствора при непрерывном ведении процесса нанесения Со—В покрытия аналогичен корректированию раствора Ni — В покрытия.
Структура и свойства Со—В покрытий. Исследования ИФХ АН СССР показывают, что полученные Со—В покрытия представляют собой сочетания кристаллической и аморфной фаз. Кристаллическая структура представляет собой твердый раствор внедрения бора и водорода в гексагональном α-Со. В процессе нагрева в Со—В-покрытиях протекают необратимые структурно-фазовые превращения с выделением фазы борида Со3В а области температуры 215°С и фазы Со3В в области температур 425—460 оС. Свойства химически восстановленных Со—В-сплавов сильно отличаются как от гальванического кобальта, так и от сплавов Со—Р. Это относится к таким свойствам, как твердость, износостойкость и магнитные характеристики.
Твердость Со—В-покрытий до термообработки составляет 4000—7400 МПа, после отжига в области температур 300 и 500°С твердость увеличивается до 13 000 МПа. Химически восстановленные Со—В сплавы после термообработки рекомендуется использовать в качестве износостойких покрытий.
Включение бора в решетку кобальта вызывает резкое уменьшение величин максимальной и остаточной магнитной индукции кобальта. Наблюдается также изменение магнитных свойств Со—В-покрытия в результате нагревания, поскольку фазы Со3В и Со2В характеризуются низкими значениями ферромагнитных характеристик, после отжига наблюдается значительное возрастание коэрцитивной силы Со—В-покрытий от 640 до 1280 А/м.
2.4 Осаждение никель-фосфорных и кобальт-фосфорных покрытий, легированных другими металлами
2.4.1.Ni—Со—Р-покрытия
Для решения ряда технологических задач необходимо расширить диапазон эксплуатационных свойств Ni—Р и Со — Р-покрытий, легируя их другими металлами.
Наибольший интерес из тройных сплавов представляет система N1 — Со — Р которая получила широкое применение в электронной радиотехнической промышленности [43]. Получение осадков, включающих одновременно никель и кобальт, возможно в щелочных аммиачных растворах, содержащих растворимые соли как того, так и другого металла.
Приведем один из составов растворов, в котором можно осаждать Ni—С—Р-покрытие (г/л):
Хлористый никель (кристаллогидрат) 25
Хлористый кобальт (кристаллогидрат) 25
Гипофосфит натрия 24
Хлористый аммоний