Нанесение и получение металлических покрытий химическим способом
Лимоннокислый натрий 45
Аммиак (25 %-ный), мл/л 50—60
рН 8,3—8,5
Осаждение производится при температуре 90—92°С. Скорость осаждения Ni — Со — Р-покрытия соизмерима со скоростью осаждения Ni—Р-покрытия. Скорость образования сплава возрастает экспоненциально с увеличением температуры; содержание кобальта при этом увеличивается. Заметное влияние на состав Ni-—Со—Р-покрытия оказывает изменение концентрации аммиака в растворе; с ростом концентрации аммиака происходит обогащение сплава кобальтом.
В литературе [16] отмечается, что применение сульфатов никеля и кобальта предпочтительнее, чем хлоридов, поскольку скорость образования покрытия в первом случае выше, а сами осадки получаются более блестящими.
На рис. 10 приведена зависимость скорости осаждения и состава сплава от содержания гипофосфита.
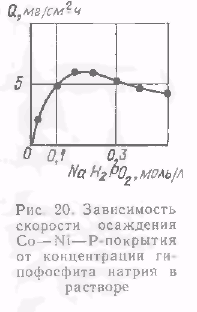
Рис. 10. Зависимость скорости осаждения Ni—Со—Р-покрытия от концентрации гипофосфита натрия в растворе.
Применение борной кислоты в отличие от хлористого аммония позволяет получать Ni—Со—Р-покрытия с достаточной скоростью (10—15 мкм/ч) и с высоким содержанием (массовая доля %) 60—80 кобальта. Скорость образования Ni—Со—Р-покрытия линейно возрастает с увеличением концентрации сернокислого аммония (до 40 г/л). Составы растворов, применявшиеся для этой цели, представлены в табл. 7.
Таблица 7.
Составы растворов для получения Ni—Со—Р-покрытий в виде тонких пленок
| Номер раствора | Температура, оС | ||||||||
| Сульфат кобальта (кристаллогидрат | сульфат никеля (кристллогидрат) | Хлорикобальта (кристаллогидрат) | Хлорид никеля (кристаллогидрат) | Гипофосфит натрия | Лимоннокислый натрий | Хлорид аммония | Аммиак | ||
| 1 | 0,05 | 0,05 | 0,2 | 0,2 | 0,5 | ||||
| 2 | 0,004 | 0,004 | 0,1-0,2 | 0,2 | 0,2 | ||||
Скорость образования покрытий значительно увеличивается с увеличением концентраций гипофосфита, однако в этих условиях возможно восстановление сплава в объеме раствора. Саморазложение раствора предотвращается насыщением его кислородом или введением тиомочевины.
Непосредственно после осаждения Ni—Со—Р-покрытия имеют малую твердость и слабое сцепление с основным металлом. Но их твердость и адгезия повышаются после часового нагрева. При 350—400 °С — для стальных и медных деталей и при 200 — 220 °С — для алюминиевых В исходном состоянии твердость покрытий не зависит от химического состава осадка и составляет 5000—5500 МПа. С повышением температуры отжига твердость этих сплавов растет, достигая максимального значения 5500 МПа после отжига при 300—350 °С. При дальнейшем отжиге твердость покрытий уменьшается.
Раствор корректируется теми же методами, что и для Ni — Р-покрытий. Ni — Со — Р-покрытия можно осаждать на детали из железных, медных и алюминиевых сплавов, а также из неметаллов. Покрытия блестящие, светлые с серебристым оттенком, типичная для никелевых осадков желтизна отсутствует
Магнитные свойства. Радиоэлектронная промышленность и некоторые отрасли приборостроения нуждаются в покрытии с самыми разнообразными магнитными свойствами. Эти требования в ряде случаев могут быть удовлетворены путем использования Ni—Со—Р-покрытий, которые в зависимости от условий их получения, состава и структуры способны проявлять свойства как магнитомягких, так и магнитотвердых материалов. Первые находят применение для элементов оперативной памяти электронно-счетных устройств, а вторые используются для записи звука. Для элементов оперативной памяти ЭВМ используют Ni—Со—Р-покрытия в тонких слоях.
Большое влияние на магнитные свойства Ni—Со—Р-пленок оказывают природа и характер подготовки поверхности, на которую наносятся покрытия
2.4.2.Покрытия Ni—Сu—Р, Ni—Fe—Р, Ni—Re—Р, Ni—Со—Re—Р, Ni—W—Р, Со—W—Р и Ni—Со—W—Р
Ni—Сu—Р-покрытие можно получить из раствора содержащего (г/л): хлористый никель 20, гипофосфит натрия 20, лимоннокислый натрий 50; хлористый аммоний 40; сернокислая медь 1,6; рН 8,8—9,0; t=80°С. Введение в раствор сернокислой меди увеличивает Нс до 960 А/м (вместо 560 А/м в осадке, полученном из раствора без сернокислой меди) и снижает магнитную индукцию. При дальнейшем увеличении концентрации меди содержание фосфора в покрытиях превышало 12 % и они были немагнитны [43].
Ni—Fe—Р-покрытия. Эти покрытия являются магнитомягкими и применяются в виде двухслойных пленок. Первый слой толщиной до 0,1 мкм содержит до 70% никеля и 30 % железа и получается из раствора, содержащего (г/л): хлористый никель 30; хлористое железо 20; сегнетова соль 50; гипофосфит натрия 25.
Ni—Re—Р- и Ni—Со—Re—Р-покрытия. Эти покрытия можно получить из кислых растворов (рН=5) при температуре 90-92оС. Один из рекомендуемых растворов содержит (г/л): хлористый никель 21, перренат калия 3,0, уксуснокислый натрий 10, гипофосфит натрия 24. Из этого раствора за 30 мин можно осадить покрытие толщиной 10 мкм. Покрытия получаются блестящие гладкие, равномерные, с серебристым отливом. Прочность сцепления с основой может быть увеличена с помощью термообработки при температуре 350°С Одновременно увеличивается микротвердость покрытий. Так, без термообработки микротвердость составляет 4760 МПа, а после часовой термообработки при 350°С микротвердость составляет 6440МПа, максимум микротвердости соответствует термообработке при 500 оС и равняется 8660 МПа. Износостойкость этих покрытий несколько ниже, чем Ni—Р-покрытий. Введение рения в такое покрытие существенно повышает коррозионную стойкость этого покрытия. Добавление в растворы для получения Ni—Со—Р-покрытий перрената калия позволяет получать Ni—Со—Re—Р-покрытия. Коррозионная стойкость такого покрытия выше, чем у Ni—Со—Р-покрытий.
Значительный интерес представляет покрытие Со—W—Р. С увеличением концентрации вольфрамовокислого натрия скорость образования покрытия немного снижается. При этом содержание вольфрама в сплаве увеличивается от 6.4 до 8 3 (массовые доли %), в то время как фосфор уменьшается от 2.6 до 1,6 (массовые доли. %) (концентрация хлористого кобальта в этом случае составляла 36 г/л) Покрытия в этих условиях получались блестящими.
Исследования показывают, что при получении Со—W—Р-сплавов можно вести процесс в течение 5—6ч с относительно постоянной скоростью.
Покрытия Ni—W—Р, Со—W—Р и Ni—Сo—W—Р. Структура и свойства. В результате рентгеноструктурных исследований было установлено, что покрытия Со—W—Р в исходном состоянии представляют собой твердый раствор замещения W и Р в решетке гексагонального α-Со. При нагреве до 100°С никаких изменений в структуре и свойствах покрытий не происходит. В области температур 250—450 °С протекает процесс распада α-твердого раствора при одновременном образовании фазы Со2Р. В области температур 450—600 °С происходит переход гексагонального α-Со в кубический гранецентрированный β-Со и распад β -твердого раствора с выделением фазы Cо3W. При нагреве покрытий выше 600 °С идут процессы коагуляции и рекристаллизации частиц образовавшихся фаз.
Микрофотографии шлифов поперечного среза покрытий дают четкую столбчатую структуру с характерной слоистостью. В соответствии со структурно-фазовыми превращениями находятся и изменения свойств покрытий. Это наглядно видно на кривых зависимости твердости от температуры отжига. Повышение твердости покрытий после отжига в области температур 200—400 °С и 500—600 °С связано с выделением фазы Со2Р и Co3W соответственно.
2.4.3 Покрытия Со—Zn—Р, Со—Fe—Р, Со—Re—Р, Со—Сu—Р, Со—Мо—Р, Со—Мn—Р
Со—Zn—Р-покрытие. С точки зрения магнитных характеристик значительный интерес представляют пленки сплава Со—Zn—Р. Эти пленки наносились как на лавсановую основу, так и на образцы из латуни. Поверхность лавсановой пленки активировалась путем последовательной обработки в растворах хлористого олова и хлористого палладия. Латунь обрабатывалась только в растворе хлористого палладия. Нанесение покрытия осуществлялось в растворе следующего состава (г/л): хлористый кобальт 7.5, гипофосфит натрия 3 5, лимонная кислота 20. хлористый аммоний 12,5; хлористый цинк 0.1: рН 8.2, температура 80 °С.
Содержание цинка в покрытиях увеличивается линейно с повышением концентрации хлористого цинка в растворе, находясь в пределах 0—4 (массовые доли. %), при этом содержание фосфора остается постоянным (~4 массовые доли. %). Полученные покрытия были блестящими и обнаруживали хорошую адгезию с металлом основы .Микроструктура поперечного среза Со—Zn—Р покрытия обнаруживает слоистость. Твердость покрытий составляет 3500— 4000 МП а.
Наибольшее внимание уделялось изучению магнитных свойств Со—Zn—Р пленок.
Коэрцитивная сила химически восстановленных Со—Zn—Р-пленок, полученных на лавсане, зависит от их толщины; она увеличивается до максимума 77-103 — 88-103 А/м. При толщине 0,02 мкм и далее с ростом толщины пленки уменьшается; она мало изменяется с увеличением концентрации цинка в пленке. Прямоугольность петли гистерезиса уменьшается от 0,7 до 0,5 при снижении толщины пленки от 0,05 до 0,0150 мкм, при толщине пленки более 0,06мкмпрямоугольность петли гистерезиса остается приблизительно постоянной. При низких содержаниях цинка в Со—Zn—Р-пленках их коэрцитивная сила меньше при нанесении на латунь, чем на лавсан. Пленки, полученные при концентрации хлористого цинка 1 г/л, независимо от природы основы характеризуются одинаковой величиной коэрцитивной силы.
Со—Fe—Р-покрытие. Для осаждения Со—Fе—Р-сплава можно использовать раствор следующего состава (г/л): сернокислое железо (закисное) 30, сернокислый кобальт 10: гипофосфит натрия 10, сегнетова соль 50, рН—10, температура 90 °С.
На рентгенограммах Со—Fe—Р-пленок, полученных из раствора с 25 % железа выявляется наличие двух фаз α-Со и α-Fe. Коэрцитивная сила Со—Fe—Р-пленок, независимо от содержания в них железа и кобальта, монотонно уменьшалась с толщиной покрытия.
Со—Re—Р-покрытие. Для получения этих покрытий использовался раствор следующего состава (г/л): хлористый кобальт 30; гипофосфит натрия 20, лимоннокислый натрий 80. хлористый аммоний 50, аммиак (25 %-ный) 60 мл/л. В указанный раствор вводился перренат калия в количестве 0—0.8 г/л, рН 8—9, температура — 95 °С В качестве основы использовались медные пластины.
Со—Сu—Р-покрытие. Сплав Со—Сu—Р был получен путем введения в аммиачный цитратный раствор для химического кобальтирования соли двухвалентной меди. Максимальное содержание меди достигало 23 (массовые доли. %). Скорость осаждения составляла 5 мкм/ч. Легирование медью сплава Со—Р уменьшало величину коэрцитивной силы, другие магнитные характеристики изменялись незначительно.
Покрытие Со—Мо—Р. Для осаждения Со—Мо—Р-пленок применялся раствор, содержащий (г/л): хлористый кобальт 25—30, молибденовокислый аммоний 0.005—0,01, лимоннокислый натрий 80—100: гипофосфит натрия 15—20- хлористый аммоний 40— 50. аммиак (25 %-ный) до рН 9—9.5. температура 90 °С. Этот сплав рекомендуется использовать как ферромагнитный материал.
Покрытие Со—Мn—Р. Со—Мn—Р-сплав может быть получен из раствора следующего состава (моль/л), хлористый кобальт 0,2, хлористый марганец 0,1; гипофосфит натрия 0,5, малеиновокислый аммоний 0.3, гликол 0,3; аммиак 0.3; рН 10,5; температура 80 °С.
Были получены блестящие Со—Мn—Р-покрытия, магнитные свойства которых сильно изменялись от присутствия марганца в осадке. Твердость по Виккерсу составляла 1500 МПа.
2.5 Химическое меднение
2.5.1 Свойства покрытия и условия образования
Наибольшее практическое значение приобрело химическое меднение в производстве печатных плат. Оно применяется для металлизации сквозных отверстий простых и многослойных двусторонних печатных схем. Серебро не используется для этой цели не только из-за высокой стоимости, но и потому, что оно при высокой влажности воздуха может мигрировать на поверхности пластмасс, особенно феноловых, вызывая нежелательный электронный эффект [45]. Поэтому за рубежом широко применяется производство всей печатной схемы с помощью химического меднения. В настоящее время некоторые металлические детали и изделия с успехом заменяются пластмассовыми, на которые наносят медь химическим способом в качестве токопроводящего подслоя наращивают ее электрохимически, а затем также электрохимически осаждают декоративное и коррозионно-стойкое никелевое, хромовое или другое покрытие. Металлизация пластмасс улучшает внешний вид изделии и предохраняет пластмассы от старения [39].
В радиоэлектронике подобная металлизация обеспечивает электростатическое и электромагнитное экранирование приборов и удовлетворяет основным требованиям, предъявляемым к ним (например, к приборам СВЧ). При замене металлических деталей металлизированными тает массовыми деталями уменьшаются масса и себестоимость приборов и изделий поэтому металлизация пластмасс широко применяется в радиоэлектронике автомобилестроении, в производстве телефонных аппаратов, деталей велосипедов и т.п. В некоторых случаях медь химическим способом наносят на многослойную поверхность, состоящую из чередующихся слоев металла и диэлектрика. Иногда меднят сложные поверхности металл—полупроводник—диэлектрик. Спрос на медные зеркала заставляет искать рациональные методы меднения гладкой поверхности стекла.
Из-за расширения потребности в профилированных металлических изделиях, нуждающихся в покрытии, внимание уделяется и химическому меднению железа, стали, алюминия и некоторых других металлов. Кроме того, медь эластичнее полученного химическим путем никеля и химическое меднение может осуществляться на холоду. Химическое меднение используется в гальванопластике, а также для защиты отдельных участков стальных деталей при цементации [46].
В настоящее время существуют несколько теорий, объясняющих механизм процесса Процесс химического меднения основан на восстановлении меди из ее комплексной соли формальдегидом в щелочной среде по уравнению [45]:
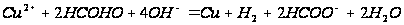 (11)
Предполагается, что процесс меднения определяется двумя реакциями:
а) дегидрогенизации формальдегида:
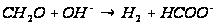 (12)
б) последующего восстановления Сu (II) водородом
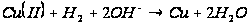 (13)
Возможно, в реакции (13) участвует активный водород и даже атомный.
В последнее время высказывается мнение, что этот процесс носит каталитический и автокаталитический характер. Было установлено, что водород выделяется лишь в том случае, когда в растворе содержится кислород. После его удаления инертным газом выделение водорода прекращается. Отсюда можно сделать заключение что мы имеем дело с каталитическим окислением формальдегида кислородом:
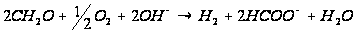
Эта реакция при комнатной температуре заметно протекает лишь под влиянием катализатора, в данном случае — меди. Схема катализа:
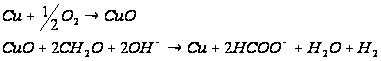
Из этого следует, что на холоду металлическая медь не вызывает дегидрогенизации формальдегида и, следовательно, механизм восстановления Сu (II), предполагающий первой стадией именно дегидрогенизацию, маловероятен.
Предложен, кроме вышеуказанного, гидридный механизм, по которому на поверхности катализатора из формальдегида отщепляется отрицательный ион водорода Н- восстанавливающий Сu:
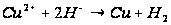
Для объяснения каталитического влияния металлической поверхности на процесс химического меднения предложена также электрохимическая теория, по которой на отдельных участках поверхности катализатора происходит катодное восстановление Сu(II) и анодное окисление СН3О. Катализатор служит для передачи электронов, переход которых от формальдегида к ионам меди затруднен.
2.5.2 Составы растворов химического меднения
Растворы химического меднения могут быть концентрированные (быстрого действия) и неконцентрированные (медленного действия). Концентрация солей двухвалентной меди, входящих в состав раствора, обеспечивает нужную скорость меднения.
Основным восстановителем является формальдегид, восстанавливающий медь на холоду. Как показывают исследования, скорость восстановления меди увеличивается с увеличением концентрации формальдегида, причем увеличение более значительно при небольших концентрациях СН3О. Кроме того, чем выше в растворе концентрация ионов меди, тем сильнее влияние концентрации формальдегида на скорость процесса меднения. В качестве восстановителей можно применять гипофосфит и гидразин, но они менее удобны, так как их восстановительные свойства проявляются лишь при повышенной температуре.
Важно учитывать рН раствора Растворы, в которых Си (II) восстанавливается гипофосфитом или гидросульфитом, являются обычно кислыми. Гидразин и формальдегид восстанавливают медь в щелочной среде. Восстанавливающая способность формальдегида увеличивается с повышением щелочности среды. Восстановление Сu (II) формальдегидом начинается лишь при рН> 11 и скорость восстановления увеличивается с повышением рН (рис. 11). Величина рН неконцентрированных растворов меднения обычно не ниже 12.0, а концентрированных — может быть 11.5.
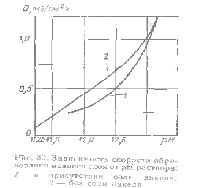
Рис. 11. Зависимость скорости образования медного слоя от рН раствора: 1 – в присутствии соли никеля, 2 – без соли никеля.
Для растворения солей меди в щелочном растворе в нем должны присутствовать лиганды, которые связывают ионы меди в комплекс. С ионами меди образуют комплексы ионы гидроксила тартрата, оксалата карбоната, аммиак, глицерин, трилон Б и некоторые др. Комплексообразователи (лиганды) не только увеличивают растворимость солей меди в щелочной среде но и влияют на процесс восстановления ионов меди. Следовательно, вещества образующие прочные комплексы с ионами меди увеличивают устойчивость растворов химического меднения. Кроме того, комплексообразователи влияют на скорость каталитического восстановления меди и на физические свойства получаемого покрытия плотность, блеск, цвет и т.п. В качестве комплексообразователей и блескобразующих веществ могут быть использованы также аминоуксусные кислоты, этиленаминоуксусные кислоты. Самые распространенные комплексообразователи — тартраты (сегнетова соль) и глицерин.
Для облегчения образования покрытия и улучшения сцепления в раствор меднения рекомендуется вводить различные поверхностно-активные вещества (смачиватели), типа препарата «Прогресс», уменьшающие поверхностное натяжение и облегчающие выделение водорода в виде малых пузырьков.
На основании промышленного опыта применения растворов химического меднения при металлизации диэлектриков и в производстве печатных плат рекомендуются растворы, составы которых представлены в табл. 8.
Таблица 8
Растворы химического меднения
| Компоненты | Концентрация компонентов раствора | ||
| 1 | 2 | 3 | |
| Медь сернокислая (кристаллогидрат) | .10-15 | 25-35 | 25-35 |
| Сегнетова соль | 50-60 | 150-170 | |
| Гидроксид натрия | .10-15 | 40-50 | 30-40 |
| Натрий углекислый | .2-3 | 25-35 | 20-30 |
| Трилон Б | 80-90 | ||
| Фомалин (40%-ный), мл/л | 15-20 | 20-25 | 20-35 |
| Тиосульфат натрия | 0,005-0,001 | 0,002-0,003 | |
| Никель хлористый (кристаллогидрат) | .2-3 | .2-3 | |
| Роданин | 0,003-0,005 | ||
| Моющее средство "Прогресс" | 0,5-1,0 | ||
| Калий железосинеродистый | 0,1-0,15 | ||
Раствор 1 имеет скорость осаждения меди 0.8—1.0 мкм/ч при плотности загрузки 2—2.5 дм2/л. Раствор обладает высокой стабильностью но менее производителен из-за пониженной концентрации солеи меди.
Раствор 2 имеет скорость осаждения 2—4 мкм/ч при плотности загрузки 2—2.5 дм2/л. Раствор обладает большей производительностью, но меньшей стабильностью.
Раствор 3 отличается высокой стабильностью и допускает длительную эксплуатацию, что дает возможность получать в нем толстые слои меди.
Химическое меднение металлов пока не имеет широкого распространения так как механические свойства химически полученной меди хуже, чем электрохимической и поэтому химическое меднение металлов ограничено специальными случаями.
Практическое применение растворов химического меднения осложняется тем, что они являются неустойчивыми, продолжительность их использования иногда не превышает 1—2 ч. Неустойчивость растворов проявляется в том, что при некоторых условиях восстановление Сu(II) начинается не только на покрываемой поверхности, но и во всем объеме раствора. Так как реакция восстановления Сu (II) формальдегидом протекает автокаталитически, то соли меди и формальдегида быстро и непроизводительно расходуются и ванна выходит из строя.
В растворах химического меднения после длительного хранения происходит разложение формальдегида по реакции Канниццаро.
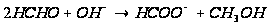
Поэтому растворы меднения обычно приготавливаются в виде отдельных растворов, которые смешиваются непосредственно перед меднением. В этих растворах формальдегид и щелочные вещества должны находиться раздельно. Соль меди может находиться с формальдегидом, так как в отсутствие щелочи восстановления меди не происходит.
Если в растворе присутствует металлическая медь, то при восстановлении меди на каталитической поверхности увеличивается склонность к восстановлению ее во всем объеме.
Можно перечислить следующие факторы, способствующие восстановлению меди во всем растворе:
1) повышение концентрации реагирующих веществ — двухвалентной меди, формальдегида и щелочи, повышение температуры, а также увеличение соотношения каталитической поверхности и объема, т.е. степени загрузки ванны.
2) недостаточное количество лиганда или лиганд, образующий слабый комплекс меди
3) присутствие в растворе катализатора восстановления меди частиц металлической меди, отрывающихся от покрытия, или частиц активатора, например, в случае, когда активированная поверхность не промывается;
4) любые твердые частицы в растворе могут служить центрами кристаллизации и, таким образом, облегчать образование зародышей металлической меди в объеме раствора.
Простейшей мерой стабилизации растворов является уменьшение их концентрации. Все известные неконцентрированные растворы меднения стабильнее концентрированных. Возможны, однако, и меры стабилизации, не приводящие к снижению скорости меднения. Таковыми являются:
1) добавка стабилизирующих веществ соединений, образующих прочные комплексы с медью (карбонат, триэтаноламин, трилон Б, тиосульфат, железосинеродистый калий, роданин), поверхностно активных веществ (высшие спирты, жирные кислоты и др.), которые, адсорбируясь на поверхности твердых частиц, могут блокировать их, затрудняя кристаллизацию меди. Однако добавки могут иногда неблагоприятно влиять на качество покрытия.
2) фильтрование раствора для удаления частиц катализатора или других веществ. При применении непрерывного фильтрования cконцентрированные растворы можно практически использовать неограниченное время, добавляя реактивы по мере их расходования.
3) умеренная степень загрузки (не превышать 2.5 дм2/л).
4) перемешивание раствора любым способом. Перемешивание, кроме стабилизации, увеличивает скорость меднения, а также способствует получению более плотного осадка меди. Поэтому перемешивание можно рекомендовать как простой и эффективный способ улучшения химического меднения.
Химическое меднение можно осуществить путем разбрызгивания раствора с помощью специального пистолета-распылителя [45]. Процесс пульверизации позволяет наносить слой меди на изделия, погружение которых в ванну затруднительно из-за больших габаритов или по каким-либо другим причинам. При меднении путем пульверизации всегда применяют два различных раствора, которые с помощью двухствольного пистолета по двум его каналам подаются к определенному участку поверхности изделия, где и смешиваются.
Специфической особенностью этого метода является то, что здесь можно использовать и такие растворы, в которых восстановление меди не является автокаталитическим. Дело в том, что большая скорость, необходимая для восстановления, достигается лишь в условиях, когда реакция идет во всем растворе поэтому при использовании этого метода наряду с формальдегидом, можно применять и другие восстановители (например, гипофосфит). Необходимую скорость восстановления меди обычно достигают повышением температуры раствора, по этой причине большинство предложенных растворов работает при температуре 80—90 °С. Поскольку при столь высоких температурах происходит размягчение многих пластмасс то ряд авторов стремился разработать состав раствора меднения при комнатной температуре. В этом случае необходимая скорость восстановления обеспечивалась наличием в растворе ионов палладия, платины или золота которые, восстанавливаясь в щелочной среде формальдегидом образуют на поверхности изделия множество каталитически активных центров. Указанным методом можно металлизировать полиэтилен, поливинилхлорид, полистирол, керамические материалы и т.д. Формалин можно заменить гидразингидратом.
2.6Химическое осаждение драгоценных металлов
2.6.1 Химическое серебрение
Химическое серебрение широко применяется в производстве зеркал. Кроме того, в ряде случаев производится серебрение различных пластмасс, восковых композиций и металлов [1, 16, 36-39, 47].
В основе процесса химического серебрения лежит реакция восстановления серебра из его соединений. Обычно в качестве основного компонента применяют соль серебра в виде нитрата, цианистого или аммиачного комплекса. Из восстановителей используют пирогаллол, формальдегид, сегнетову соль, гидразингидрат. В более старых рецептах в качестве восстановителя применялись инвертированный сахар, глюкоза. Образование зеркальной пленки возможно только при довольно медленном течении процесса по этой причине сильные восстановители малопригодны. По этой же причине рекомендуется вести процесс серебрения при пониженной температуре. Химическое серебрение можно производить методом погружения деталей в раствор, полива или распыления растворов сжатым воздухом из специального пистолета. Наиболее экономичен метод пульверизации, который позволяет уменьшить расход серебра примерно в 10 раз по сравнению с первыми двумя способами.
Процесс восстановления серебра довольно легко протекает не только на поверхности обрабатываемых форм, но и во всем объеме раствора. Поэтому растворы серебрения малостабильны, для их стабилизации предложено вводить различные добавки: желатину, пиридин, соединения хрома, а также соединения меди, ртути и свинца. Покрытия получаются очень тонкие, не превышающие 1 мкм. Для увеличения толщины слоя можно применять контакт из алюминия или магния.
Состав раствора для химического серебрения стекла следующий (первый раствор): нитрат серебра 5 г, гидроксид натрия 3,5 г; вода дистиллированная 1 л, (второй раствор) глюкоза 5 г; вода дистиллированная 1 л. Приготовляют раствор серебрения таким образом: растворяют нитрат серебра в 1 л дистиллированной воды, отдельно растворяют в воде гидроксид натрия (или эквивалентное количество гидроксида калия) и смешивают. Образовавшийся при сливании растворов гидрат окиси серебра растворяют в 22—24 мл 25 %-ного раствора аммиака, разбавляют до требуемого объема и затем фильтруют. Восстановитель приготовляют простым растворением глюкозы в одном литре дистиллированной воды.
Растворы серебра и восстановителя хранят отдельно и смешивают только непосредственно перед серебрением, при этом на два объема комплексной серебряно-аммиачной соли берется один объем раствора глюкозы. При длительном хранении серебряного раствора могут образовываться взрывчатые вещества (азид и нитрид серебра). Поэтому обращение с этими растворами требует исключительной осторожности и соблюдения правил техники безопасности. По этой причине остатки неиспользованного раствора для серебрения необходимо сливать в отстойник, в котором находится в избытке серная кислота с целью разрушения аммиачного комплекса серебра [48].
Перед серебрением поверхность стекла должна быть тщательно очищена и обезжирена. Детали, подлежащие серебрению, укладывают в кюветы, заливают азотной кислотой (плотность 1.4), выдерживают 4—10 мин, затем кислоту сливают и детали тщательно промывают водой, после этого протирают тампоном, смоченным 15—20 %-ным раствором щелочи и вновь промывают дистиллированной водой. Детали обрабатывают в течение нескольких минут в 0.05—0 1 %-ном растворе хлористого олова, промывают водой и хранят в дистиллированной воде перед серебрением.
Серебрение восковых композиций. В некоторых случаях возникает необходимость нанести тонкий слой серебра на изделия из воска или восковых композиций. Для повышения смачиваемости поверхность воска предварительно промывается этиловым спиртом (1—2 мин) затем активируют в течение 5 мин раствором следующего состава: олово хлористое 5 г, соляная кислота (плотность 1.19) 40 мл, дистиллированная вода 1 л. Затем форму промывают дистиллированной водой и подвергают серебрению. Для этого используют два раствора:
Раствор 1: нитрат серебра 20 г, дистиллированная вода 1 л.
Раствор 2: пирогаллол 35 г. лимонная кислота 25 г, дистиллированная вода 1 л.
Пластмассовые детали можно серебрить методом пульверизации, предварительно активируя их поверхность раствором хлористого олова Составы растворов для серебрения методом пульверизации аналогичны предложенным ранее растворам для серебрения воска и восковых композиций. Процесс серебрения осуществляется на холоду, но покрытия более высокого качества получаются при температуре 8—12 °С. Толщина слоя серебра составляет 0,1—0,2 мкм. При необходимости получения более толстых слоев серебра операцию повторяют. После окончания процесса изделие промывают водой и сушат.
Для серебрения форм из полимерных материалов применяют концентрированные растворы, содержащие 60 г/л нитрата серебра и 70 мл/л 25 %-ной гидроокиси аммония. В качестве восстановителя используется раствор, содержащий 100 г/л глюкозы и 65 мл/л 40%-ного раствора формалина. По приведенным данным, максимальная величина сцепления пленки серебра с материалом изделия получается при использовании глюкозы, минимальная — с формалином, с сегнетовой солью величина сцепления имеет промежуточное значение
При получении серебряных покрытий небольшой толщины на мелких изделиях из меди, латуни, мельхиора и других медных сплавов применяют контактное серебрение, используя цинковый электрод Раствор имеет следующий состав (г/л): нитрат серебра 10, цианистый калий 30, температура ванны 60—70 °С, продолжительность погружения 2—3 мин
Контактное серебрение можно осуществить также путем протирки поверхности меди с помощью щетки. Для этого используют раствор следующего состава: нитрат серебра 20 г, калий цианистый 30 г; хлористый натрий 8 г, вода 1 л. Небольшое количество этого раствора смешивают с тонко измельченным мелом или венской известью. Полученной кашицей натирают поверхность изделия. Натирание производят до получения равномерного отложения серебра. Предлагается также раствор, содержащий (г/л): хлористого серебра 10, хлористого натрия 20 и кислого виннокислого калия 20.
При серебрении метких деталей в корзине или в барабане (из винипласта, полиэтилена, полипропилена) контакт осуществляется при помощи медных или латунных шин. расположенных внутри барабана или корзины. Алюминий в процессе работы растворяется, в результате чего образуются гидраты окиси алюминия. Во избежание загрязнения раствора образующимися гидратами алюминий помещают в мешок из хлопчатобумажной или капроновой ткани В процессе работы