Разработка технологического процесса механической обработки детали типа "Вал"
 = 160,192– 160,004= 0,188;
2Z=
A - A
 = 160,092– 160,03= 0,062;
Схема полей допусков приведена на рис. 1.
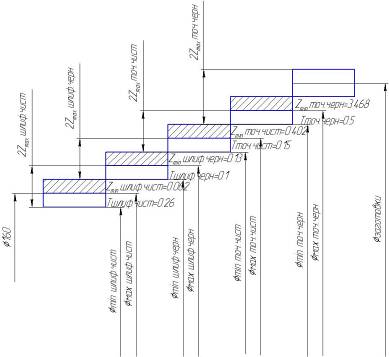
Рис. 1 Схема полей допусков.
Для
поверхности
вала ш180U8 .
Величины припусков
рассчитывается
аналогично
припускам для
шейки вала
ш160k6
 ..
Находим
глубину дефектного
слоя и высоту
микронеровностей
на всех этапах
[2, ч.1. табл. 7, стр.180]
 ,
 и сводим в таблицу
1.
Суммарная погрешность заготовки:
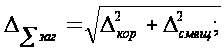
где
 -
погрешность
коробления,
=0,5мм=500мкм
[2, ч.1, с 187, табл.18];
 -
погрешность
смещения штампов,
=1,2мм=1200мкм
[1, ч.1, с 187].
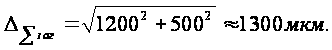
Для
последующих
переходов
суммарная
погрешность
определяется
при помощи
коэффициента
уточнения
 ,
определяемого
в зависимости
от вида обработки.
Выберем
коэффициенты
уточнения
на каждом
технологическом
переходе [1, ч.1,
с 190, табл.29]:
После
чернового
обтачивания
=0,06;
после
чистового
обтачивания
=0,04;
После
чернового
шлифования
=0,03;
после
чистового
шлифования
=0,02;
Минимальные припуски на всех переходах:
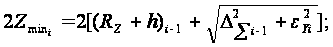
где
 -
высота неровностей
профиля на
предшествующем
переходе, мкм;
 -
глубина дефектного
слоя на предшествующем
переходе;
 -
суммарные
отклонения
формы и расположения
поверхностей
на предшествующем переходе;
 -
погрешность
установки
заготовки на
выполняемом
переходе;
=0
– при установке
в центрах.
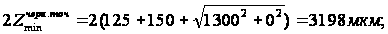
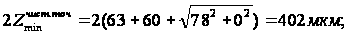
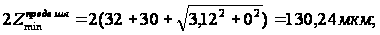
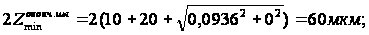
Операционные размеры определяются таким образом:
Ашлиф.черн.
=
А
+
 + Т шлиф.черн.
=
180,273 + 0,06 + 0,1 = 180,433мм
А точ.чист.
=
А
 +
 + Т точ.чист.
=
180,433 + 0,13 + 0,15 = 180,731 мм;
А точ.черн.
=
А
 +
 + Т точ.черн.
=
180,731 + 0,402 + 0,5 = 181,615 мм;
А заг.
=
А
 +
+ Тнижн.загот.
=
181,615 + 3,2 + 2 = 186,815 мкм.
Все полученные данные заносим в таблицу:
Сводная таблица №2 Таблица 4
| Этап | Ква-ли-тет | Элементы припуска,мкм |
|
До-пуск,мм | Предельныйопер. размермм | ||||
|
|
h |
|
|
max | min | ||||
| Ж25 h8Заготовка | ― | 125 | 150 | 1300 | ― | ― | 2,0 | 186,815 | 184,815 |
| Черновоеточение | h14 | 63 | 60 | 78 | 0 | 3,3 | 0,5 | 181,615 | 181,115 |
| Чистовоеточение | h12 | 32 | 30 | 3,12 | 0 | 0,84 | 0,15 | 180,731 | 180,581 |
| Шлифов.предв. | h10 | 10 | 20 | 0,0936 | 0 | 0,52 | 0,1 | 180,433 | 180,333 |
| Шлиф.чистовое | h8 | 6,3 | 12 | 0,002 | 0 | 0,21 | 0,063 | 180,273 | 180,210 |
 ,мм


2Z =
A
 - A
 = 186,815– 181,115= 5,7;
2Z =
A
 - A
= 184,815– 181,615= 3,2;
2Z =
A
- A
 = 181,615– 180,581= 1,034;
2Z=
A
- A
= 181,115– 180,731= 0,384;
2Z=
A
- A
= 180,731– 180,333= 0,398;
2Z=
A - A
= 180,581– 180,433= 0,148;
2Z=
A
- A
= 180,433– 180,210= 0,223;
2Z=
A
- A
= 180,333– 180,273= 0,06;
Схема полей допусков приведена на рис. 2.
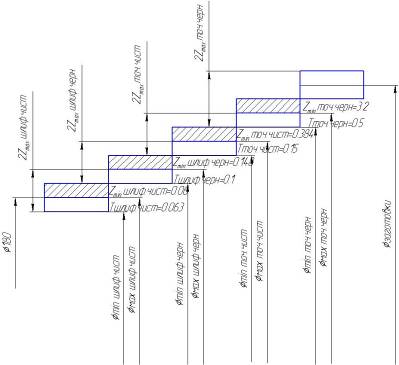
Рис. 2 -Схема полей допусков.
5. Выбор основного технологического оборудования
В соответствии с планом обработки детали, выберем необходимое технологическое оборудование, на котором будет вестись обработка. Марки станков и их технические характеристики выбираем из справочников [2, ч.2, с 7-65] и [3, с 25-64]. Результаты сводим в таблицу.
Таблица 2 – Основное технологическое оборудование и его технические характеристики
| Номеропера-ции | Назва-ниеопера-ции | Маркастан-ка | Наиб. Жобраба-тывае-мого изде-лия(отв.),мм | Частота вращенияшпинделя(реж. инструм),об/мин | Мощ-ностьЭД,кВт | Габарит-ныеразмеры,мм | Масса,кг |
| 010 | Фрезерноцен-тровальная | МР-71М | 125 | 125-712(фрезеров.)238-1125(сверление) | 10(фрез.)2,8(сверл) | 2840Ч1450Ч1720 | 5250 |
| 020 | Токарно-винто-резная | 16К20 | 400 | 12,5-1600 | 11 | 3795Ч1190Ч1500 | 2835-3685 |
| 025 | Вертика-льно-фрезерная | 6Р11МФ3-1 | 300 | 63-2500 | 8 | 2750Ч2230Ч2450 | 2650 |
| 030 | Радиа-льно-сверлиль-ная | 2М55 | 50 | 20-2000 | 5,5 | 2665Ч1020Ч3430 | 4700 |
| 035 | Горизон-тально-расточ-ная | 2М615 | 800 | 20-1600 | 4,5 | 4330Ч2590Ч2585 | 8500 |
| 040 | Зубофрезерная | 56А20 | 6модуль | 75-500 | 7,5 | 3150Ч1815Ч2300 | 6800 |
| 045 | Кругло-шлифо-вальная | 3М151 | 200 | 1590 | 10 | 4605Ч2450Ч2170 | 5600 |
Для выполнения токарных операций требуется наличие двух токарно-винторезных станков 16К20. На одном из них будет осуществляться черновое точение (Установы А и Б), а на втором – чистовое точение (Установы В и Г), что позволит существенно повысить качество обработки.
6. Анализ схем базирования
Для
базирования
данной детали
типа вал используются
два принципиальных
подхода: базирование
по наружной
цилиндрической
поверхности
под подшипники
и базирование
по оси детали.
Технически
это реализуется
при помощи
призм- первый
вариант- и при
помощи центровых
отверстий.
Центровые
отверстия
играют роль
чистовой базы,
т.к. при их использовании
погрешность
закрепления
=0.
Центра получают
при помощи
фрезерно-центровой
операции, во
время которой
для базирования
используются
призмы:
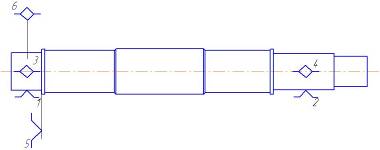
Рисунок 3- Теоретическая схема базирования.
На рисунке 3 изображена теоретическая схема базирования по наружной цилиндрической поверхности под подшипники. Технически это реализуется при помощи призм, как это показано на рисунке 4.
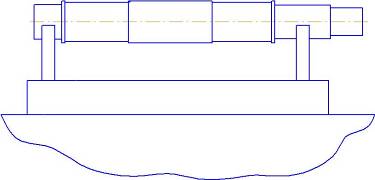
Рисунок 4 – Техническая реализация базирования.
При получении центровых отверстий базирование производится при их помощи. Теоретическая схема базирования изображена на рисунке 5, а техническая реализация на рисунке 6.
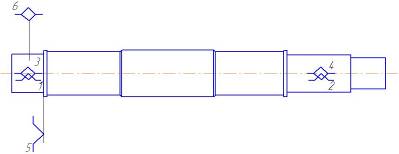
Рисунок 5- Теоретическая схема базирования.
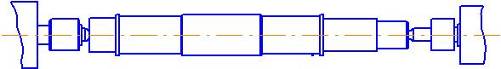
Рисунок 4 – Техническая реализация базирования
7. Выбор технологической оснастки
Произведём выбор технологической оснастки, необходимой для осуществления комплекса всех операций по обработке данной детали.
Под технологической оснасткой понимаются приспособления, служащие для закрепления заготовки (детали) и режущего инструмента, режущие инструменты, и мерительные инструменты для контроля правильности обработки поверхностей. Технологическую оснастку выбираем с помощью справочников ([2], [3]), а также ориентируясь на КОМПАС Автопроект. Результаты выбора сводим в таблицу.
Таблица 5 – Результаты выбора технологической оснастки
| Операция | Приспособление | Инструмент | |
| Режущий | Мерительный | ||
| Фрезерно-центроваль-ная |
1. Призма ГОСТ 12195-66 |
1. Фреза ГОСТ 16230-81 2. Фреза ГОСТ 16230-81 3. Сверло ГОСТ 14952-75 4. Сверло ГОСТ 14952-75 |
Линейка ГОСТ 427-75 Штангенциркуль ШЦ-I-1-125-0,1 ГОСТ 166-89 |
| Токарно-винторезная |
1. Центр ГОСТ 8742-75 2. Хомутик поводко- вый для токарных и фрезерных работ ГОСТ 2578-70 |
1. Резец ГОСТ 18877-73 |
Штангенциркуль ШЦ-II-125-0,05 ГОСТ 166-89 2. Линейка ГОСТ 427-75 |
| Вертикально-фрезерная |
1. Призма ГОСТ 12194-66 |
1. Фреза ГОСТ 6396-78 |
1. Калибр-пробка 8133-0183 ГОСТ 16778-93 |
| Горизонтально-расточная |
1.Призма ГОСТ 12194-66 |
1. Фреза ГОСТ 16229-81 |
1. Штангенциркуль ШЩ-11-125-0,05 |
|
Радиально- сверлильная |
1. УСП |
1. Сверло ГОСТ 10903-77 2. Зенкер ГОСТ 12489-71 3. Метчик ГОСТ 3266-81 |
1. Пробка ГОСТ 18926-73 |
|
Кругло-шлифоваль-ная |
1. Центр А-1-2-НП ГОСТ 8742-75 2. Хомутик поводко- вый для токарных и фрезерных работ ГОСТ 16488-70 |
1. Круг ГОСТ 2424-83 |
1. Микрометр МВП ГОСТ 4380-93 |
| Зубофрезерная |
1. Хомутик ГОСТ 16488-70 2. Центр ГОСТ 8742-75 |
1. Фреза ГОСТ 9324-80 |
1.Прибор ГОСТ 10387-81 |
8. Расчёт режимов резания
Рассчитаем
режимы резания
при чистовом
точении шейки
вала ш160k6.
Глубину резания определяем из схемы полей допусков:
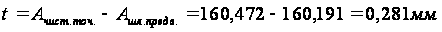 .
2) Подача при чистовом точении выбирается в зависимости от требуемых параметров шероховатости обработанной поверхности и радиуса при вершине резца [2, ч.2, табл.14 с 268]:
S=0,4 мм/об.
3) Скорость резания рассчитывается по эмпирической формуле:
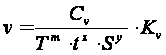 ,
где Т – среднее значение стойкости, Т=45 мин [2, ч.2, с 268];
 ;
x=0,15; y=0,35; m=0,2 [2, ч. 2, табл.17,с
269];
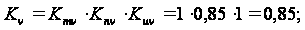
где
 –
коэффициент,
учитывающий
влияние материала
заготовки;
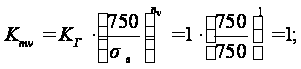
где
 –
коэффициент,
характеризующий
группу стали
по обраба-
тываемости,
=1,
 =1
[2, ч. 2, табл.2, с 262];
 –
коэффициент,
учитывающий
состояние
поверхности,
=0,85
[2, ч. 2, табл.5, с 263];
 – коэффициент,
учитывающий
влияние материала
инструмента,
=1
[2, ч. 2, табл.6,с 263].
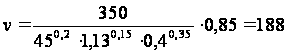 м/мин.
По рассчитанной скорости резания определяем частоту вращения шпинделя станка при обработке данной поверхности:
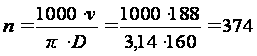 об/мин.
Принимаем
фактическую
частоту вращения
 =375
об/мин. При данной
частоте скорость
резания:
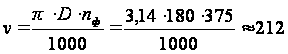 м/мин.
Определим режимы резания при фрезеровании шпоночного паза на правом торце вала.
Глубина резания t=11 мм;
Подачу выбираем максимально допустимую исходя из прочности фрезы:
S = 0,2 мм/об [2, ч. 2, с 277].
3) Скорость резания, м/мин:
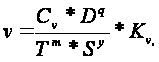
где
 q = 0,40; y = 0,70; m = 0,20 [2, ч. 2, с 278];
T – период стойкости сверла, Т = 30 мин [2, ч. 2, с 279];
 – общий поправочный
коэффициент
на скорость
резания, учитывающий
фактические
условия резания,
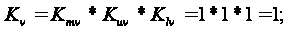
где
– коэффициент
на обрабатываемый
материал,
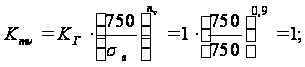
где
– коэффициент,
характеризующий
группу стали
по обраба-
тываемости,
=
1 [2, ч. 2, с 262];
–
показатель
степени,