Разработка технологического процесса механической обработки детали типа "Вал"
 – коэффициент
на инструментальный
материал,
=
1[2, ч. 2, с 263];
 – коэффициент,
учитывающий
глубину сверления,
=
1 [2, ч. 2, с 280].
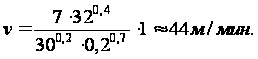
При данной скорости резания частота вращения инструмента:
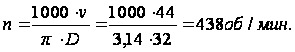
Принимаем
фактическую
частоту вращения
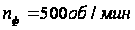 .
Тогда скорость
резания:
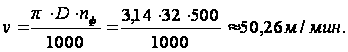
9. Нормирование операций
Пронормируем наиболее длительную операцию. Такой операцией является токарное чистовое точение вала.
Штучно-калькуляционное время:
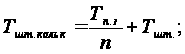
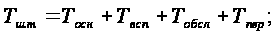
где  -
подготовительно-заключительное
время, мин; n –
число деталей
в партии, шт;
 - основное время,
мин;
 - вспомогательное
время, мин;
 – время перерывов
на отдых и личные
надобности,
мин; [1, с 101].
Состав и продолжительность приёмов подготовительно-заключительной работы приведён в таблице 6.
Таблица 6 - Состав и продолжительность приёмов подготовительно-заключительной работы
| Наименование элементов работы | Время в мин |
| 1. Получить наряд, чертёж, технологическую документацию на рабочем месте в начале и сдать в конце обработки. Ознакомиться с чертежом, технологической документацией, осмотреть заготовки. | 4 |
| 2. Инструктаж мастера | 2 |
| 3. Установить и снять зажимное приспособление (центра) | 3 |
| 4. Установить и снять режущий инструмент (резец в резцедержавку) | 1,5 |
| 5. Установить величину подачи | 0,15 |
| 6. Установить число оборотов шпинделя | 0,15 |
| 7. Переместить каретку суппорта в продольном направлении | 0,2 |
| 8. Переместить каретку суппорта в поперечном направлении | 0,2 |
Таким
образом,
=11,2
мин; основное
время точения
каждой поверхности
=12,946
мин;
Вспомогательное время на приёмы управления станком и смену инструмента [1, с 197-214]:
Включить станок – 0,01 мин.
Включить вращение шпинделя – 0,02 мин.
Включить или выключить подачу – 0,02 мин.
Изменить число оборотов шпинделя – 0,35 мин.
Изменить величину подачи – 0,36 мин.
Включить автоматическое ускоренное перемещение суппорта, подвести инструмент к детали или отвести от детали – 0,1 мин.
Подвести инструмент к детали вручную:
– перемещением суппорта – 0,06 мин;
– перемещением верхней части суппорта –0,1 мин.
8) Отвести инструмент от детали вручную:
– перемещением суппорта – 0,06 мин;
– перемещением верхней части суппорта –0,08 мин.
9) Установить инструмент на размер – 0,44 мин.
10) Переместить каретку суппорта в продольном направлении – 0,13 мин.
11) Переместить суппорт в поперечном направлении – 0,12 мин.
12) Переместить верхнюю часть суппорта – 0,09 мин.
13) Закрыть или открыть щиток ограждения от стружки – 0,03 мин.
14) Сменить резец поворотом резцовой головки – 0,49 мин.
15) Установить и снять инструмент – 0,42 мин.
16) Включить или выключить охлаждение – перекрывается основным временем.
Вспомогательное время на контрольные измерения – 0,18 мин.
Получаем,
=3,15
мин.
 – время на
обслуживание
рабочего места;
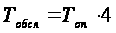 %
=16∙0,04=0,644 мин;
где
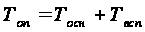 =12,946+3,15=16,096=16
мин.
– время перерывов
на отдых и личные
надобности
[1, с 203];
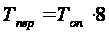 %=16∙0,08
мин=1,28 мин.
Таким образом, штучное время:
 =12,946+3,15+0,644+1,28=18,02
мин.
Штучно-калькуляционное время:
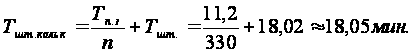
Заключение
В результате выполнения курсового проекта была проанализирована конструкция детали на технологичность, выбран способ получения заготовки и разработан маршрут обработки детали. Согласно маршруту выбрано всё необходимое технологическое оборудование и вся необходимая для её изготовления технологическая оснастка. Кроме того, выполнен анализ схем базирования, рассчитаны припуски на обработку и режимы резания, произведено нормирование наиболее длительной по времени операции.
Для лучшего представления обработки детали разработаны карты-наладки и технологическая документация. Выполнены чертежи детали и заготовки.
Перечень ссылок
Горбацевич А.Ф., Шкред В.А. Курсовое проектирование по технологии машиностроения: [Учеб. пособие для машиностроительных спец. вузов]. – 4-е изд., перераб. и доп. – Мн.: Выш. школа, 1983. – 256 с., ил.
2. Справочник технолога-машиностроителя. В 2-х т. / Под ред. А.Г. Косиловой и Р.К. Мещерякова. – 4-е изд., перераб. и доп. – М.: Машиностроение, 1986. 656 с., ил.
3. Обработка металлов резанием: Справочник технолога / А. А. Панов, В.В. Аникин, Н.Г. Бойм и др.; Под общ. ред. А.А. Панова. – М.: Машиностроение. 1988. – 736 с.: ил.
4. Общемашиностроительные нормативы времени вспомогательного, на обслуживание рабочего места и подготовительно-заключительного для технического нормирования станочных работ. Серийное производство, Издание 2, Москва, Машиностроение, 1974 г.