1.0pt;border-right:solid black 1.0pt;padding:0cm 5.4pt 0cm 5.4pt; height:45.95pt;">
20
20
10 |
+1.7
-1.2
|
+0.25
+0.25
|
+1.1
Ø 89
-0.5
|
+1.1
Ø 89
-0.5
|
Аналітичний
розрахунок припусків на одну поверхню,з підтвердженням на ЕОМ.
Таблиця 9
| Елементарна поверхня деталі і
технологічний маршрут обробки |
Елементи припуск мм |
Допуск на виготовлення Td мкм |
| Rz |
h |

|
E |
|
Штамповка
Чорнове точіння
Чистове точіння
Чорнове шліфування
Чистове шліфування
|
200
50
25
10
5
|
250
50
25
20
15
|
676
41
27
20
14
|
-
-
-
-
-
|
2500
250
100
39
16
|
 0 =

кор=ц
1=0.15 . 447=67.05мкм
ц=0,25 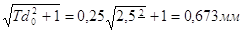
0 =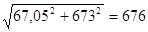
Кц- коефіцієнтуточнення
Кц =0,06
– після чорнового точіння
Кц =0,04
– після чистового точіння
Кц =0,03
– після чорнового шліфування
Кц =0,02
– після чистового шліфування
1 =0,06 676=40,56=41мкм
2 =0,04676=27,04=27 мкм
3 =0,03676=20,28=20 мкм
4 =0,02676=13,52=14 мкм
1. Мінімальний
припуск на чорнове точіння
2Zmin1=2(200+250+676)=2252
2. Максимальний
припуск на чорнове точіння
2Zmax1=2252+2500-250=4502
3. Мінімальний
припуск на чистове точіння
2Zmin2=2(50+50+41)=282
4. Максимальний
припуск на чистове точіння
2Zmax2=282+250-100=432
5. Мінімальний
припуск на чорнове шліфування
2Zmin3=2(25+25+27)=154
6.Максимальний
припуск на чорнове шліфування
2Zmax3=154+100-39=215
7.Мінімальний
припуск на чистове шліфування
2Zmin4=2(10+20+20)=100
8.Максимальний
припуск на чистове шліфування
2Zmax4=100+39-16=123
Перевіряємо правильність Td0-Td2= 2Zmax-2Zmin
2500-16=(4502+432+215+123)-(2252+282+154+100)
2484=2484
Таблиця 10
|
|
Розрахунковий припуск |
Розрахункові розміри |
|
2Zmin
|
2Zmax
|
dmin
|
dmax
|
|
Штамповка
Точіння чорнове
Точіння чистове
Чорнове шліфування
Чистове шліфування
|
2252
282
154
100
|
4502
432
215
123
|
32,79
30,538
30,256
30,102
30,002
|
35,29
30,788
30,356
30,141
30,018
|
Коефіцієнт
використання матеріалу розраховується за формулою.
Квм=
де mзаг - маса деталі,кг
Мзаг.1 – маса
заготовки,кг
Мзаг=V
де V – об’єм заготівки, см3
- питома вага матеріала
заготівки, г/см3
V=A1*lзаг=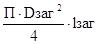
V=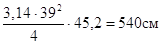 3
М заг =V =540*7,8=4,21кг
Коефіцієнт
використання металу при обробці заготівки з прокату буде дорівнювати
Квм=
2 Варіант: Заготівка
штамповка
При штампуванні
на КГШП об’єм заготівки розраховується
за формулою
V=V1+V2+V3+V4+V5+V6
де V1 - об`єм першої сходинки валу
V2 - об`єм другої сходинки валу
V3 -об`єм третьої сходинки валу
V4 - об`єм четвертої сходинки валу
V5 -об`єм п’ятої сходинки валу
V6 - об`єм шостої сходинки валу
V1=A1×lзаг= ×1заг1=
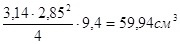 (32)
V2=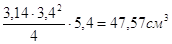
V3=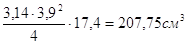
V4=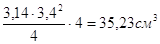
V5=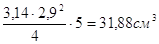
V6=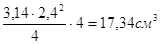
V=59,94+47,57+207,75+35,23+31,88+17,34=400
Мзаг2=4007,8=3,12кг
Коефіцієнт
використання матеріалу буде дорівнювати
Квм =2,5/3,12=0,8
Порівнюючи
коефіцієнт використання матеріалупри обробці заготівки з прокату та заготівок
штамповок ми бачимо що коефіцієнт використання матеріалу при обробці штомповок
значно вище ніж при обробці штамповок значно вище ніж при обробціпрокату,це
пояснюється тим,що заготовка штамповка максимально можливо схожа на деталь
(рис.1) а заготівка прокат ні (рис.2)
План обробки
поверхонь деталі з визначеннм ступеня точності, класів шорсткості операційних
припусків та розмірів з допусками
Таблиця 11
|
План обробки
поверхонь
|
Квалітет |
Шорсткість
Ra
|
Припуск
мм
|
Міжопераційний
розмір
|
|
Ø25h9
Шліфування одноразове
Точіння кінцеве
Точіння попереднє
Штамповка
|
h9
h11
h12
|
2,5
6,3
20
|
0,1
0,25
3,65
4
|
0
Ø25-52
0
Ø25,1-130
0
Ø25,35-210
+0,9
Ø29-0,5
|
|
Ø30h11
Точіння кінцева
Точіння попереднє
Штамповка
|
h11
h12
|
6,3
20
|
0,3
3,7
4
|
0
Ø30-160
0
Ø30,3-250
+0,9
Ø34-0,5
|
|
Ø30k6
Шліфування кінцева
Шліфування попереднє
Точіння кінцеве
Точіння попереднє
Штамповка
|
k6
h8
h11
h12
|
1,25
2,5
6,3
20
|
0,06
0,1
0,3
3,54
4
|
+18
Ø30+2
Ø30,06-39
Ø30,16-160
Ø30,46-210
Ø34-0,5
|
|
Ø36h14
Точіння попереднє
Штамповка
|
h14 |
20 |
3
3
|
0
Ø36-620
Ø39-0,5
|
|
M20-8q
Нарізання різьби
Точіння кінцеве
Точіння попереднє
Штамповка
|
h11
h12
|
3,2
6,3
20
|
0,3
3,7
4
|
M20-8q
Ø19,92
Ø20,22
Ø24-0,5
|
2.4 Вибір
обладнання з коротким описом технічних характеристик
Характеристика
верстату 16Б16Ф3
- Максимальний
діаметр над станиною 360 мм
- Максимальний
діаметр оброблюваної деталі над супортом 140 мм
- Максимальна
довжина оброблюваної деталі 750 мм
- Межі частот
обертання шпинделя 20-2500
хв. -1.
- Межі робочих
подач мм/хв.
- повздовжня -2400
- поперечна 1-1200
- Швидкість
бистрого переміщення супорта
- повздовжнього 10000
- поперечного 5000
- Потужність
головного електродвигуна 11 кВт
- Габарити 4800 х 1900 мм
- Маса 4.6 т
Характеристика
верстату 3М151
- Клас точності П
- Діаметр
оброблюваної деталі 200 мм
- Довжина деталі 700
мм
- Потужність
головного привода 10 кВт
- Габарити
верстату
- довжина 4635 мм
- висота 2450 мм
- ширина 2170 мм
- Маса верстату 6
т
2.5 Вибір оснащення
технологічного процесу
Вибір різального та
вимірювального інструменту зводимо по таблиці
Таблиця 12
| Операція |
Код, назва віжущого
інструменту(шифр Рі) |
| 1 |
2 |
| 005 Фрезерно-центрувальна |
391855 Фреза торцова Т15К6
391242 Центровочне свердло Р6М5 Ø
8,5
|
010,015 Токарна
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Поможем написать работу на аналогичную тему
Получить выполненную работу или консультацию специалиста по вашему учебному
проекту
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Страницы: 1 2 3 4 5 6 7 8 9 10 11 12 13
Похожие рефераты:
-
Розробка технологічного процесу виготовлення деталі "Стакан"
Аналіз технологічної конструкції деталі "Стакан" по якісним та кількісним показникам. Вибір типу заготівки. Встановлення ступені шорсткості, операційних припусків, розмірів з допусками. Розробка свердлильної та круглошліфувальної програми роботи верстату.
-
Виробництво кондитерських виробів
Асортимент та класифікація кондитерських виробів: фруктово-ягідні (мармелад, пастила), плодоконсервні (варення, джем, повидло, галярет, желе, цукати). Шарово-волокниста структура халви. Протирання насіння соняшника. Виробництво карамельних виробів.
-
Розроблення технологічного процесу оброблення для деталі "Корпус ДПТМ 999.100.001"
Службове призначення деталі "Корпус", аналіз технічних умов та норм точності. Попереднє встановлення типу та організаційної форми виробництва. Відпрацювання конструкції деталі на технологічність. Вибір способу отримання заготовки та оброблення поверхонь.
-
Виробництво макаронних борошнистих кондитерських виробів та рослинної олії
Технологічні схеми виробництва макаронних, борошнистих кондитерських виробів та рослинної олії. Ознаки класифікації макаронних виробів. Відмінність затяжного печива від цукрового. Види насіння для виробництва рослинної олії, процес її рафінування.
-
Процес виготовлення деталі поршневої групи
Аналіз службового призначення машини, вузла, деталі, опис установки. Технічні вимоги і визначення технічних завдань при виготовленні деталі, типи виробництва й форми організації роботи. Розробка варіанта технологічного маршруту механічної обробки деталі.
-
Проектування спеціального верстатного пристрою для встановлення фланця
Характеристика, хімічний склад та механічні властивості матеріалу деталі "Фланець". Технологічний процес обробки пристрою. Розгляд призначення та принципу дії верстатного пристосування для свердління отворів. Розрахунок сили затискання та міцності різі.
-
Розробка технологічного процесу виготовлення деталі - Корпус редуктора
Вибір методу виготовлення заготовки деталі "Корпус", установлення технологічного маршруту її обробки. Визначення розмірів, допусків, шорсткості поверхонь, виду термічної обробки з метою розробки верстату для фрезерування торцю та розточування отвору.
-
Аналіз виготовлення веденого вала шляхом розробки прогресивного технологічного процесу
Службове призначення вала й технологічність його конструкції. Вибір типу виробництва форми та організації технологічного процесу, обґрунтування. Розробка конструкції заготівлі, що забезпечує мінімальні витрати матеріалу. План виготовлення вала.
-
Відновлення і зміцнення деталей машин і обладнання методом електродугової металізації
Сутність технологічного процесу відновлення номінальних розмірів спрацьованої деталі типу "вал" методом електродугової металізації. Етапи процесу отримання покриття методом електродугової металізації. Режими токарної обробки зносостійких покриттів.
-
Використання генетичних алгоритмів в САПР ТП
Класифікація інформаційних технологічних систем, задачі технологічної підготовки виробництва, що розв'язуються за допомогою математичного моделювання. Аналіз інформаційних зв'язків в технологічних системах виготовлення деталей та складання приладів.
-
Розрахунок та проектування автоматичної лінії для обробки деталі "водило"
Аналіз технологічності, базовий маршрутний процес обробки. Нормування технологічного процесу. Синтез варіантів компонування автоматичних ліній. Вибір транспортно-завантажувальної системи. Розрахунок економічних показників, робота автоматичної лінії.
-
Проектування механічної дільниці для обробки деталі
Складання проекту механічної дільниці для обробки деталі "Корпус". Вивчення типового маршрутного технологічного процесу обробки деталі,розрахунок трудомісткості. Визначення серійності виробництва, розрахунок необхідної кількості верстатів та площ.
-
Розрахунок режимів різання при обробці деталі "Шайба ступінчаста"
Розрахунок режимів різання розрахунково-аналітичним методом для токарної та фрезерної операції. Знаходження коефіцієнтів для визначення складових сили різання. Визначення загального поправочного коефіцієнту на швидкість різання. Види фрезерних операцій.
-
Гармоническая линеаризация
Метод гармонического баланса (гармонической линеаризации) как один из распространенных инженерных методов. Определение наличия предельных циклов, их параметров и устойчивости. Условия гармонического баланса. Системы с мягким и жестким возбуждением.
-
Розробка технологічного процесу виготовлення деталі "Кришка підшипника"
Службове призначення і технологічна характеристика деталі "Кришка підшипника": тип виробництва, вихідні дані; технологічний процес виготовлення і методи обробки поверхонь, засоби оснащення; розрахунки припусків, режимів різання, технічних норм часу.
-
Технологічний процес виготовлення деталі "Палець шнека"
Технічні вимоги до виготовлення деталі "Палець шнека": точність розмірів, матеріал деталі і його хімічні та механічні властивості; аналіз технологічності і конструкції, якісна та кількісна оцінки. Тип виробництва, метод одержання заготовки, обладнання.
-
Розробка технологічного процесу виготовлення деталі машини
Визначення технологічного процесу виготовлення заготовки. Технологічний процес виготовлення машинобудівної заготовки та проектування її. Особливості проектування литої заготовки. Проектування цільної, комбінованої та зварюваної машинобудівної заготовки.
-
Принципова схема пристрою
Принципова схема, точнісний, силовий розрахунок пристрою. Прямі та непрямі витрати на виробництво деталей, трудомісткість обслуговування обладнання. Повний конструкторський розрахунок параметрів КВІ(ІІ) та схеми розміщення полів допусків калібр-скоби.
-
Розробка технічного процесу виготовлення деталі корпус компресора
Короткі відомості про деталь. Технічні вимоги до виготовлення деталі. Матеріал деталі, його хімічний склад і механічні властивості. Аналіз технологічності і конструкції деталі. Визначення типу виробництва. Вибір виду та методу одержання заготовки.
-
Вибір і проектування інструментальної оснастки
Вибір стандартних та різальних інструментів, аналіз технологічності конструкції заданої деталі. Вибір і обґрунтування послідовності обробки поверхонь, металорізальних верстатів та інструментів, параметрів та типорозмірів різальної частини інструментів.
|