Разработка технологического процесса изготовления детали
2) Повышение температуры до нужного предела и выдержка при этой температуре. Подъем температуры можно производить значительно быстрее, не опасаясь появления трещин в формах и стержнях. Заслонку на дымовом борове полностью открывают, чтобы уходящие из сушила газы, содержащие большой процент влаги, заменить свежими, сухими газами.
3) Охлаждение вместе с сушилом до температуры 80-1200. Топка прекращается, дымовая заслонка частично прикрывается, и находящиеся в сушиле формы или стержни медленно охлаждаются до температуры разгрузки, которая обычно не превышает 50-800.
Для сушки мелких стержней применяются сушильные шкафы, загружаемые с помощью выдвижных полок. Сушку ведут при температуре 150-1800С, продолжи- тельностью 2-3 ч.
Для сушки форм в литейных цехах мелкосерийного производства применяются камерные сушила периодического действия. Камерное сушило представляет собой камеру с кирпичными стенками и плотно закрывающейся дверью. В топке сушила сжигают каменный угол или антрацит. Топочные газы поступают в камеру по специальным каналам и отверстиям в поду камеры, расположенным у ее боковых стенок. Газы, омывая поверхность форм установленных в камере, отдают им свое тепло и насыщаются влагой, испаряемой при их нагреве. Затем газы охлаждаются и уходят через подовое отверстие камеры в боров и дальше в дымовую трубу. Подвод топочных газов через отверстия по всей длине сушила позволяет добиться равномерного прогрева по всему объему камеры. Чтобы обеспечить свободное соприкосновение газов с поверхностью форм, опоки ставят на подкладки на некотором расстоянии друг от друга. Объем камеры заполняется формами на 20-25%. Расход топлива на 1 м3 камеры составляет 5 кг условного топлива за один цикл сушки. Продолжительность сушки форм 10 ч. Температура сушки 4500, длительность 8-12 ч.
6.4 Расчет сил действующих не верхнюю полуформу при заливке
1. Определяем
площадь проекции
 части одной
отливки, расположенной
в верхней полуформе,
на горизонтальную
плоскость
разъема.
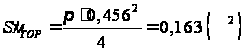
Количество
отливок в форме
– 2 шт. Тогда
суммарная
площадь проекции
 частей всех
отливок, расположенных
в верхней полуформе,
на горизонтальную
плоскость
разъема
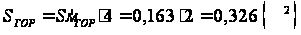
2. Найдем металлостатический напор, равный расстоянию от верхней точки подвода металла к отливке до уровня металла в литниковой воронке или чаше. В нашем случае точка подвода металла принадлежит плоскости разъема, следовательно, металлостатический напор равен высоте верхней полуформы
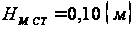
3. Находим силу металлостатического давления на верхнюю полуформу в (Н)
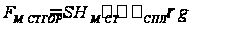
где ρ =2760
 -
плотность
сплава АК5М2
ГОСТ 1050-88;

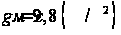 - ускорение
свободного
падения.
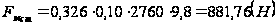
4. Определяем выталкивающую силу, действующую на стержень и приложенную к верхней полуформе
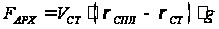
где
 - объем части
стержня, омываемой
металлом, (м3)
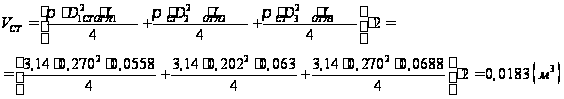
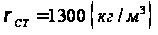 - плотность
стержневой
смеси в уплотненном
состоянии.
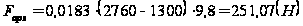
5. Определяем вес отливки в Н
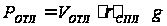
где
 - объем отливки,
рассчитываем
следующим
образом
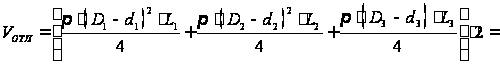
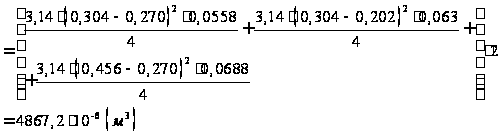
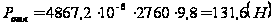
6. Находим вес опоки по условию
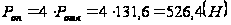
7. Определяем вес формовочной смеси в верхней полуформе
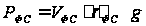
где
 - объем формовочной
смеси
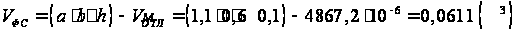
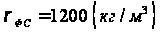 - плотность
формовочной
смеси.
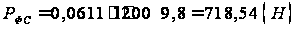
где
 - габариты опоки,
(м).
8. Находим вес груза, необходимого для крепления верхней полуформы при заливке
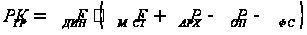
где
 - коэффициент,
учитывающий
динамическое
воздействие
металла на
форму при заливке.
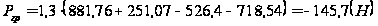
9. Находим массу груза по формуле:
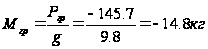
7. ВЫПЛАВКА МЕТАЛЛА И ЗАЛИВКА ФОРМЫ РАСПЛАВОМ
Качество литых деталей зависит также от техники заливки. Поэтому с целью устранения возможности появления брака необходимо соблюдать следующие правила заливки:
1) поддерживать носок ковша в исправном состоянии;
2) заливать металл в форму непрерывно и равномерно;
3) высота ковша над плоскостью опоки должна быть минимальной: не более 150 мм;
4) располагать литниковую чашу так, чтобы к форме обеспечивался удобный подход с ковшом;
5) подбирать емкость ковша так, чтобы она несколько превышала емкость формы;
6) поддерживать литниковую систему заполненной;
7) для облегчения операции заливки и с целью обеспечения безопасных условий работы наполнение ковша необходимо производить на 80-120 мм ниже его верхней кромки;
8) перед началом заливки ковши должны быть тщательно просушены и прогреты;
9) для удаления растворенных в стали газов и шлаковых включений, а также для выравнивания состава стали, ее перед заливкой в формы некоторое время выдерживают в ковше.
Продолжительность охлаждения отливки составляет 0,4-0,7 часа.
8. ВЫБИВКА, ОБРУБКА И ОЧИСТКА ЛИТЬЯ
8.1 Выбивка отливок
После заливки и охлаждения металла отливку выбивают из формы. При этом "горелая" смесь транспортируется на переработку в смесеприготовительное, а отливки – в обрубное отделения. Для выбивки отливок из формы принимаются специальные вибрационные решетки. Для этого форму ставят на раму вибрационной решетки и включают двигатель. Вследствие вибрации решетки формовочная смесь разрушается и высыпается через решети на ленточный транспортер, идущий в смесеприготовительное отделение. Отливки при этом могут оставаться на решетке или проваливаться вниз, где попадают на специальный конвейер и транспортируются в обрубное отделение.
При выбивке отливок из опок иногда частично выбиваются стержни. Но в большинстве случаев стержни выбивают в обрубном отделении одновременно с очисткой литья в простых барабанах.
8.2 Очистка отливок
Выбитые из формы отливки имеют на своей поверхности слой пригоревшей формовочной смеси, от которой отливку очищают в специальных агрегатах. Во время очистки литья из отливок удаляются также внутренние стержни вместе с их арматурой, холодильниками и другими технологическими элементами формы. Наиболее широко применяются следующие способы очистки литья: в простых барабанах, дробеметная очистка, гидропескоструйная и ручная.
Применение простых барабанов для очистки литья широко распространено. Этот вид очистки имеет большие преимущества по сравнению с другими. При нем происходит выбивка сложных стержней, глубоких земляных выступов, отбивка заусенцев и всевозможных заливов, удаление которых при других способах очистки требует больших затрат труда. К тому же в барабане можно придать товарный вид отливкам с повышенным пригаром. Основной недостаток простых барабанов – большой шум, возникающий при их работе.
Для уменьшения шума участки барабанной очистки необходимо выделять в отдельное помещение, в котором должно работать как можно меньше обслуживающего персонала. Для этого механизируют и автоматизируют загрузочные и разгрузочные операции.
8.3 Зачистка и окраска отливок
Зачистке подвергаются все отливки. Цель зачистки – удаление остатков литниковой системы, после ее отбивки или отрезки, снятие заусенцев и заливов и заглаживание линии разъема.
Большие заливы и остатки литниковой системы зачищают с помощью обрубки пневматическими зубилами или обрезки на специальных прессах. Малые заливы и остатки питателей удаляются на наждаках.
Зачистные работы отличаются большой трудоемкостью и связаны с тяжелыми условиями труда рабочих.
Окраска отливок после грунтовки производится нитроэмалью различных цветов. Мелкие отливки окрашивают окунанием.
ВЫВОД
В курсовой работе был разработан технологический процесс получения отливок методом литья в песчано-глинистые формы в составе:
- чертеж отливки с припусками на механическую обработку резанием. Полученная точность отливки 7т-0-0-7 ГОСТ 26645-85;
- чертежи модели и стержневого ящика с размерами, увеличенными на величину усадки 1,5%. В качестве материала выбрана сосна. Модель выполнена разъемной. Для удобства извлечения из формы предусмотрены уклоны и знаки;
- совмещенный чертеж детали и отливки с элементами литниковой системы, стержнем с указанием плоскости и направления разъема модели и формы. Элементы литниковой системы – площади сечения стояка, шлакоуловителя и питателей рассчитаны по системе А.Д. Попова.
- ручная формовка в нормализованных опоках по схеме "Формовка по разъемной модели в двух опоках – нижней и верхней";
- в качестве формовочной смеси принята смесь на основе формовочного песка, огнеупорной глины и связующих смол;
- собранные формы подвергаем сушке в камерных сушилах периодического действия с температурой сушки 150-1800С, продолжительностью 2-3 ч;
- заливку формы расплавом осуществляем при температуре 1420-1400 0С. Вначале расплав из дуговой печи заливаем в ковш большой вместимости от 0,5 до 1,5 т, а затем из него в ковш меньшей вместимости 30-80 кг для заливки расплава в форму. Продолжительность заливки составляет 30 с. Продолжительность охлаждения отливки 0,4-0,7 часов.
- выбивку отливок в условиях индивидуального производства осуществляем средствами малой механизации на барабанах очистных и галтовочных, а очистку отливок в труднодоступных местах с помощью пескоструйных аппаратов;
- обрезку литников и прибылей осуществляем с помощью газовых резаков, зачистных шлифовочных машинок;
- окраску отливок после грунтовки производим нитроэмалью различных цветов окунанием.
СПИСОК ЛИТЕРАТУРЫ
1. Рыжаков В.В., Купряшин В.А., Байков О.Е. Технологические процессы машиностроительного производства. Методические указания, контрольные задания и примеры выполнения самостоятельных работ. Учебно-методическая разработка – Пенза: ПГТА, 2004. – 67 с.: 12 ил., 33 табл. Библиогр. 6 назв.
2. Мячин В.Е., Рыжаков В.В., "Проектирование технологических процессов машиностроительного производства", часть 1; ПТИ, Пенза, 2003 г.
3. Орешкин В.Д., "Основы литейного производства", Машгиз, Москва, 1971 г.
4. Анисимов Н.Ф., Благов Б.Н., "Проектирование литы деталей", Машиностроение, Москва, 1977 г.
5. Абрамов Г.Г., Панченко Б.С., "Справочник молодого литейщика", Высшая школа, Москва, 1983 г.
6. Головин С.Я., "Краткий справочник литейщика", Машгиз, Москва, 1970 г.
7. Дмитрович А.М., "Книга молодого литейщика", Беларусь, Минск, 1976 г.