Разработка технологии и оснастки для изготовления детали "Планка"
 -
площадь наименьшего
поперечного
сечения пуансона,
 ;
 -
допускаемое
напряжение
на сжатие, МПа,
для стали - 2500МПа.
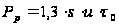 /3/
где -
толщина материала,
мм;
 -
длина контура
пробиваемого
отверстия, мм;
 -
сопротивление
срезу
=290МПа
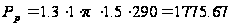 Н
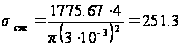

Т. к. на практике
может иметь
место неточность
изготовления
штампа и некоторое
смещение оси
пуансона штампа
относительно
оси матрицы,
в результате
чего появится
изгибающий
момент, то следует
дополнительно
проверить
пуансон на
напряжение
от изгиба
 в близи посадочной
его части.
Приняв величину
смещения пуансона
 равной половине
зазора между
матрицей и
пуансоном
штампа
 ,
напряжение
изгиба определяем
по формуле
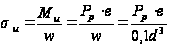 /3/
где

 ;
 -
момент сопротивления
пуансона,
 .
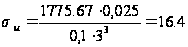
Тогда суммарные
напряжения

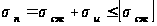
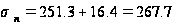
Сравнивая
полученное
действительное
напряжение
,
возникающее
в пуансоне с
допустимым
,
можно сделать
вывод, что при
 ,

данный пуансон отвечает условию прочности на сжатие.
Определим какую наибольшую длину пуансона можно принять при конструировании штампа. Для штампа с направляющей плитой свободная длина пуансона определяется исходя из третьей расчетной формулы по Эйлеру
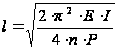
где Е- модуль
упругости,
 ;
эквивалентный
момент инерции,
 ,
определяемый
поперечным
сечением пуансона;
n- коэффициент запаса. n=3.
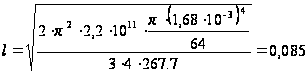
 .
Свободная
длина пуансона
должна быть
меньше критической,
т. е.
 .
Заключение
В данном курсовом проекте рассматриваются особенности холодной листовой штамповки, ее преимущества и недостатки, разработан технологический процесс изготовления детали - скоба, спроектирован штамп в котором совмещены все операции по изготовлению заданной детали. Особенность данного курсового проекта в том, что был изготовлен малоотходный раскрой материала, который позволяет наиболее эффективно использовать материал.
Выполнение курсового проекта позволило систематизировать, закрепить и расширить теоретические знания, а также приобрести опыт самостоятельного решения вопросов, связанных с проектированием технологического процесса и конструированием рабочего инструмента для холодной листовой штамповки.
Список использованных источников
Справочник конструктора штампов, Под редакцией Л.И. Рудмана. – М.: Машиностроение, 1988 г.
В.П. Романовский, Справочник по холодной листовой штамповки, - Л.: Машиностроение, 1979 г.
Зубцов М.Е., Листовая штамповка: Учебник для студентов вузов, обучающихся по специальности “Машины и технологии обработки материалов давлением”, 3-е изд., перераб. и доп. – Л.: Машиностроение, 1980 г. – 432 с.
Основные требования к текстовым документам ГОСТ 2.105.95 – М.: Издательство стандартов 1996 г.
Отчет о научно-исследовательской работе. Структура и правила оформления ГОСТ 7.32.-91-М.: Издательство стандартов 1996 г.
Анурьев В.И. Справочник конструктора-машиностроителя: В 3-х т. Т. 1. – 5-е изд., перераб. и доп. – М.: Машиностроение, 1980. -728с.
Кузнечно-прессовое оборудование, выпускаемое в 1992-1993гг. Номенклат. кат. / НПО “ЭНИКмаш” – М.