Расчеты средств технических измерений и контроля
ФГОУ ВПО
БЕЛГОРОДСКАЯ ГОСУДАРСТВЕННАЯ СЕЛЬСКОХОЗЯЙСТВЕННАЯ АКАДЕМИЯ
Кафедра общетехнических дисциплин
Курсовая работа
по дисциплине: «Метрология, стандартизация и сертификация»
Вариант №55
Выполнил:
студент 3 курса
Проверил:
Бушманов Н.С.
БЕЛГОРОД 2005 г.
Содержание
Бланк заданий по курсовому проекту по МСС
Введение
1. Задание 1
2. Задание 2
3. Задание 3
4. Задание 4
5. Задание 5
6. Задание 6
Выводы
Список используемой литературы
Бланк заданий по курсовому проекту по МСС
Студент 31-й группы ГузьВ.В. Вариант№55
Задание №1.
номинальный диаметр сопряжений-42мм;
поле допуска отверстия - N7
поле допуска вала - h9
Задание №2. :
номинальный диаметр сопряжения dн=90мм;
длина сопряжения l=72мм;
угловая скорость w=105рад/с;
удельное давление на опору P=0,53МПа;
динамический коэффициент вязкости m=0,02Па·с;
шероховатость поверхности втулки RZD=3,2мкм;
шероховатость поверхности вала RZd=6,3мкм.
Задание №3.
диаметр вала-16мм;
шпонка призматическая;
назначение: для массового автотракторного производства.
Задание №4.
шарикоподшипник №201;
радиальная нагрузка R=6500Н;
вид нагружения колец подшипника:
- наружного кольца – циркуляционное
- внутреннего кольца – колебательное.
Задание№5.
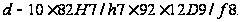
Задание №6.
На рисунке
6.1 приложения,
приведен сборочный
чертеж и размерная
цепь, для которой
известны номинальные
размеры составляющих
звеньев (а=3мм,
б=28мм,
б=22мм, в=12мм, г=35мм)
и предельные
размеры исходного
звена (А∑= ).
Необходимо
определить
отклонения
размеров всех
составляющих
звеньев.
 Задание
выдано: 10 Февраля
2005 года. Подпись
преподавателя
Введение
В нашей стране на основе динамичного и пропорционального развития общественного производства и повышение его эффективности, ускорение научно-технического прогресса, роста производительности труда, всемирного улучшения качества работы во всех звеньях народного хозяйства. В машиностроении созданы и освоены новые системы современных, надежных и эффективных машин для комплексной автоматизации производства, что позволило выпускать продукцию высокого качества с наименьшими затратами труда; увеличился выпуск автоматических линий, новых видов машин, приборов, аппаратов, отвечающих современным требованиям. Непрерывно совершенствуются конструкции машин и других изделий, технология и средства их производства и контроля, материалы; расширилась внутриотраслевая и межотраслевая специализация на основе унификации и стандартизации изделий, их агрегатов и деталей; шире используются методы комплексной и опережающей стандартизации; внедряются системы управления и аттестации качеством продукции, система технологической подготовки производства. Увеличилась доля изделий высшей категории качества в общем объеме производства. Большое значение для развития машиностроения имеет организация производства машин и других изделий на основе взаимозаменяемости, создание и применение надежных средств технических измерений и контроля. Курсовая работа состоит из шести заданий, охватывающих основные разделы теоретического курса. При выполнении работы использованы: Справочник. Допуски и посадки. под редакцией В.Д. Мягкова [1]; Методические указания по выполнению курсовой работы [2] . Работа состоит из 16 листов печатного текста формата А4, выполненных в редакторе MS Word и Приложения, которое является графической частью к курсовой работе и выполнено на 2 листах формата А1 с использованием чертежно-конструкторского редактора КОМПАС-ГРАФИК и редактора трехмерных твердотельных моделей КОМПАС-3D.
Задание 1
Определение основных элементов сопряжения, условное обозначение посадок и квалитетов на чертежах и расчет калибров.
Дано: - номинальный диаметр сопряжений-42мм;
- поле допуска отверстия -N7
- поле допуска вала – h8
Решение.
1.1.Условное
обозначение
заданного
сопряжения:
Ж
1.2. Находим отклонение вала и отклонение отверстия.
Вал – основной
Ж

Верхнее
отклонение
вала

Нижнее отклонение
вала

Среднее
отклонение
вала
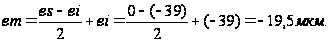
Отверстие
в системе вала
Ж
Верхнее
отклонение
отверстия

Нижнее отклонение
отверстия
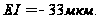
Среднее
отклонение
отверстия
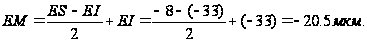
1.3. Определяем наименьшие размеры деталей.
Наибольший
предельный
размер отверстия:

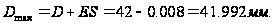
Наименьший
предельный
размер отверстия:
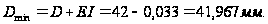
Наибольший предельный размер вала.
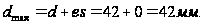
Наименьший предельный размер вала.
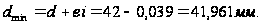
1.4. Определяем величину допуска детали.
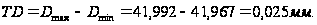
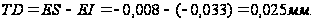
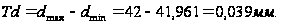
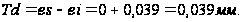
1.5. Определяем величину допуска посадки.
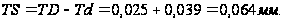
1.6. Находим величины предельных зазоров и натягов.
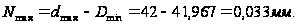
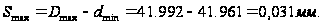
1.7. Характеристика посадки: посадка гладкого цилиндрического соединения с номинальным диаметром 42 мм, выполнена в системе вала, с переходной посадкой, Комбинирована по квалитетам: отверстие - по 7 квалитету, вал - по 8 квалитету точности.
1.8. Чертежи деталей приведены на рис.(1.1).
1.9. Схема полей допусков деталей приведены на рис.(1.2).
1.10.Рассчитываем рабочие калибры.
1) Определяем размеры калибра пробки для контроля отверстия диаметром 42мм с полем допуска N7
2) По таблицам
стандартов
(ГОСТ 24853-81) находим
допуски и отклонения
размеров калибра
и пробки


3) Вычисляем предельные размеры проходной и непроходной сторон калибра пробки.
Предельные отклонения проходной стороны рабочего калибра пробки
отсчитываются от наименьшего предельного размера контролируемого
отверстия.
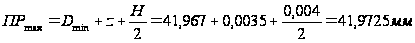
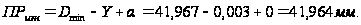
Исполнительным размером проходной стороны калибра пробки проставленным на чертеже, является наибольший предельный размер,
он равен
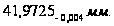
Предельные отклонения непроходной стороны рабочего калибра пробки отсчитываются от наибольшего предельного размер контролируемого отверстия.
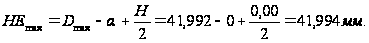
Исполнительным размером непроходной стороны калибра пробки проставленным на чертеже, является наибольший предельный размер,
он равен
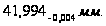
4) Определяем размеры калибра скобы для контроля вала диаметром
42мм с полем допуска h8.
5) По таблицам
стандартов
(ГОСТ 24853-81) находим
допуски и отклонения
размеров калибра
скобы


6) Вычисляем предельные размеры проходной и непроходной сторон калибра скобы.
Предельные отклонения проходной стороны рабочего калибра скобы
отсчитываются от наибольшего предельного размера контролируемого
вала.
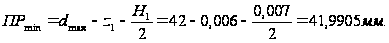
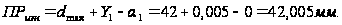
Исполнительным размером проходной стороны калибра скобы проставленным на чертеже, является наименьший предельный размер,
он равен
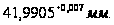
Предельные отклонения непроходной стороны рабочего калибра скобы
отсчитываются от наименьшего предельного размера контролируемого
вала.
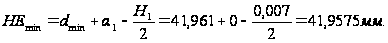
Исполнительным размером непроходной стороны калибра скобы проставленным на чертеже, является наименьший предельный размер,
он равен
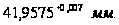
1.11. Эскизы скобы и пробки приведены в (приложении рис.1.3) Для контроля отверстия используем цилиндрическую пробку, т.к. номинальный диаметр менее 50мм.
1.12. Схема расположения полей допусков рабочих калибров приведена
в (приложении рис. 1.4)
2. Задание 2
Расчет и выбор посадок с зазором для подшипников жидкостного трения.
Дано:- номинальный диаметр сопряжения dн=90мм;
- длина сопряжения l=72мм;
- угловая скорость w=105рад/с;
- удельное давление на опору P=0,53 МПа;
- динамический коэффициент вязкости m=0,02Па·с;
- шероховатость поверхности втулки RZD=3,2мкм;
- шероховатость поверхности вала Rzd=6,3мкм.
Решение.
2.1. Вычисляем окружную скорость вала:
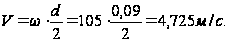
2.2. Определяем относительный зазор в подшипнике скольжения по
эмпирической формуле:
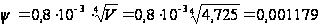
2.3. Определяем диаметральный зазор:
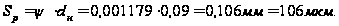
2.4. Определяем коэффициент нагруженности подшипника:
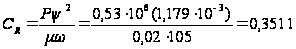
2.5. По таблице 1.97[1,ч.1,с.284] находим относительный эксцентриситет c:
в нашем случае l/dH=0,8, CR=0,3511.
Из подобия ΔАВС и ΔАВ1С1 (рис.2.1):
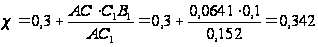
2.6. Определяем толщину масленого слоя h в месте наибольшего сближения поверхностей отверстия вкладыша подшипника скольжения и вала при найденном диаметральном зазоре:
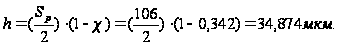
2.7. Вычисляем допускаемую минимальную толщину масляного слоя [hmin], при которой обеспечивается жидкостное трение:
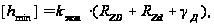
где kжт>2- коэффициент запаса надежности по толщине масляного слоя;
gД =2-3мкм- добавка , учитывающая отклонения фактических значений
нагрузки, скорости, температуры от расчетных, а также механические
отклонения в масле.
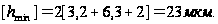
Для обеспечения жидкостного трения необходимо соблюдение условия:
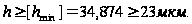
условие выполняется.
2.8. Определяем минимальный зазор [Smin] в подшипнике, при котором толщина масленого слоя равна минимальной допускаемой величине [hmin].
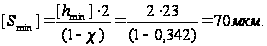
2.9. Подбираем посадку.
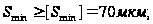
Условия
подбора посадки:
1)
2)
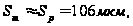
где Sm- средний диаметральный зазор посадки.
Этим условиям
наиболее близко
соответствует
посадка Ж с зазорами
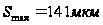 ,
 ,
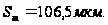
3. Задание 3
Расчет допусков и посадок шпоночных соединений.
Дано: - диаметр вала-16мм;
- шпонка призматическая;
- назначение: для массового автотракторного производства.
Решение.
3.1.Согласно [1, ч.2, с.236] выбираем основные размеры шпонки, пазов вала и втулки:
а) размер
шпонки
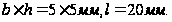
б) размер
паза вала
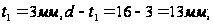
в) размер
паза втулки:
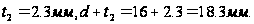
3.2. Выбираем предельные отклонения по размеру b для шпоночного соединения серийного и массового производства [1, ч.2, с.237]:
а) ширина
шпонки
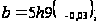
б) ширина
паза вала
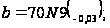
в) ширина
паза втулки
при
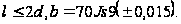
3.3. Определяем предельные размеры шпонки, паза вала и паза втулки по размеру b:
а) шпонка
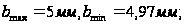
б) паз вала
в) паз втулки
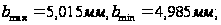
3.4. Определяем предельные зазоры и натяги в сопряжениях:
а) паз вала – шпонка:
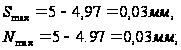
б) паз втулки – шпонка:
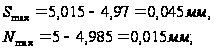
3.5. Выбираем предельные отклонения несопрягаемых размеров соединения с призматическими шпонками [1, ч.2, с.113];
а) высота
шпонки:
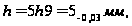 [1,
ч.1, с.113];
б) глубина
паза вала:
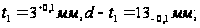
в) глубина
паза втулки:
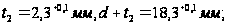
г) длина паза
вала:
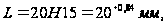 [1, ч.1, с.44];
д) длина шпонки:
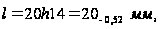 [1, ч.1, с.44];
3.6. Строим схему полей допусков (приложение рис.3.1), вычерчиваем эскизы деталей и проставляем размеры на чертежах, (приложение рис. 3.2).
4.Задание 4
Расчет и выбор деталей под подшипник качения.
Дано: - шарикоподшипник №201;
- радиальная нагрузка R=6500Н;
- вид нагружения колец подшипника:
- наружного кольца – циркуляционное.
- внутреннего кольца – колебательное,
Решение.
4.1.Согласно [3, т.2, с.145] определяем основные посадочные размеры подшипника №201:
- диаметр внутреннего кольца d=12мм;
- диаметр наружного кольца D=32мм;
- ширина B=10мм;
- радиус закругления фаски r =1мм.
4.2. Определяем интенсивность нагрузки поверхности вала на наружное кольцо:
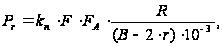
где kП – динамический коэффициент посадки, зависящий от характера нагрузки (при спокойной нагрузке kП=1 [1, ч.2, с.283] );
F- коэффициент, учитывающий степень ослабления посадочного натяга
при полом вале и тонкостенном разъемном корпусе (при сплошном вале F=1 [1, ч.2, с.286]);
FA – коэффициент неравномерности распределения радиальной нагрузки R между рядами роликов в конических подшипниках или между сдвоенными шарикоподшипниками при наличии осевой нагрузки на опору (при отсутствии осевой нагрузки FA=1, [1, ч.2, с.286]).
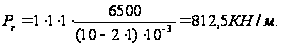
4.3. Согласно табл. 4.92 справочника [1, ч.2, с.287], такой интенсивности для вала Ж32мм соответствует допуск M7.
4.4. Выбираем поле допуска вала под подшипник качения с колебательно нагруженным кольцом Ж12мм js6.
4.5. Отклонения для колец подшипника № 201 и сопрягаемых с ними вала и корпуса сводим в таблицу 4.1.
Таблица 4.1.
|
Внутреннее кольцо, [1, ч.2, с.273]. |
Вал js6. [1, ч.1, с.91]. |
Наружное кольцо, [1, ч.2, с.276]. |
Корпус К7. [1, ч.1, с.117]. |
|
|
|
|
|


4.6. Определяем усилие, необходимое для запрессовки подшипника на вал:
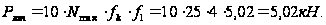
N=25мкм- максимальный натяг между корпусом и нагруженным кольцом;
fк- фактор сопротивления, зависящий от коэффициента трения при напрессовке fк=4, а при снятии fк=6;
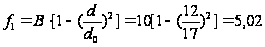
здесь
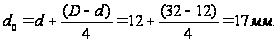
4.7. Строим схему расположение полей допусков (приложение рис 4.1), сборочный и по детальные чертежи (приложение рис 4.2).
4.8. Шероховатости поверхностей вала и отверстия корпуса выбраны согласно [1, ч.2, с.296]. В нашем случае принимаем 1,25.
Допуск цилиндричности посадочных мест валов и отверстий корпусов не должен превышать под подшипники класса точности РО-четверти допуска на диаметр посадочной поверхности [1, ч.2, с.296].
Тогда, допуск цилиндричности для посадочных поверхности вала:
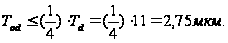
Тогда, допуск цилиндричности для посадочных поверхности отверстия:
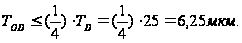
С учетом рекомендуемых значений цилиндричности [3, т.1, с.424], назначаем Тod=2,5мкм, TOD=6мкм.
5. Задание 5
Допуски и посадки шлицевых соединений.
Дано:
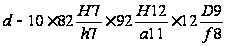
Решение.
5.1 Расшифровка условного обозначения заданного шлицевого соединения:
шлицевое соединение – прямобочное;
d- центрируемый диаметр;
10- число шлицов;
82- внутренний диаметр;
92- наружный диаметр;
12- толщина зубьев шлица;
H7/h7- посадка по центрируемому диаметру d;
D9/f8- посадка по толщине зуба b.
5.2 Определяем поля допусков центрирующих элементов, находим поля допусков нецентрируюших диаметров и заносим их в таблицу 5.1.