Нормирование точности червячной передачи
Кафедра “Технология машиностроения”
Курсовая работа
“Нормирование точности и технические измерения”
Содержание
Введение
1. Расчет и нормирование точности червячной передачи
1.1 Выбор степеней точности червячной передачи
1.2 Выбор вида сопряжения, зубьев колес передачи
1.3 Выбор показателей для контроля червячного колеса
2. Расчет и нормирование точностей гладких цилиндрических соединений
2.1 Расчет и выбор посадок разъемного неподвижного соединения с дополнительным креплением
2.2 Расчет калибров
2.2.1 Расчет калибров-пробок
2.2.2 Расчет калибров скоб
2.3 Расчет и выбор посадок подшипников качения
2.3.1 Расчет и выбор посадок подшипников качения на вал и корпус
2.3.2 Определение требований к посадочным поверхностям вала и отверстия корпуса
3. Расчет допусков размеров входящих в размерную цепь
Список использованных источников
Введение
Качество и эффективность действия выпускаемых машин и приборов находятся в прямой зависимости от точности их изготовления при надлежащей постановке контроля деталей с помощью технических измерений.
Точность и ее контроль служат исходной предпосылкой важнейшего свойства совокупности изделий – взаимозаменяемости, определяющей в значительной мере технико-экономический эффект, получаемый при эксплуатации современных технических устройств.
В данной области широко развита стандартизация, одной из важнейших целей которой является улучшение качества продукции, ее способность удовлетворять возрастающие требования народного хозяйства и новой техники, а также растущие потребности населения. Поэтому комплекс глубоких знаний и определенных навыков в области точности, взаимозаменяемости, стандартизации и технических измерений теперь является необходимой составной частью профессиональной подготовки специалистов в области машиностроения и приборостроения.
1. Расчет и нормирования точности червячной передачи
1.1 Выбор степеней точности червячной передачи
Исходные данные:
Коэффициент диаметра червяка q=6,3
Число зубьев
колеса
 =60;
Модуль
 =6
мм;

Делительный
диаметр
 =360
 ;
Окружная скорость
 =0,8
 ;
Передаточное число u=30;
Ширина венца зубчатого колеса b=37мм;
Межосевое
расстояние
 =198,9
мм.
Система допусков червячных передач (ГОСТ 3675-81) устанавливает 12 степеней точности червячных колес.
Степень точности
проектируемого
червячного
колеса устанавливается
в зависимости
от окружной
скорости колеса.
По ГОСТ 3675-81 исходя
из
=0,8
 ,
для червячных
колес выбираем
9–ую степень
точности по
норме плавности.
Используя принцип комбинирования норм по различным степеням, назначаем 9–ую степень точности по кинематической норме и 8-ую по норме полноты контакта.
1.2 Выбор вида сопряжения, зубьев колеса в передаче
Вид сопряжения в передаче выбирается по величине гарантируемого бокового зазора.
Боковой зазор – это зазор, между нерабочими профилями зубьев который необходим для смазки, компенсации погрешности при изготовлении, при сборке и для компенсации изменения размеров от температурных деформаций.
Величину бокового зазора необходимую для размещения слоя смазки ориентировочно можно определить по зависимости:
Jnmin =0,01*m=0,01*6=0,06
;
По рассчитанной
величине
 =
0,06 мм в зависимости
от межосевого
расстояния
=198,9
мм из таблицы
17 ГОСТ 3675-81 выбираем
вид сопряжения
– D причем,
выполняется
условие:
Jnmin т=0,072 мм > Jnmin p = 0,06мм.
Тогда обозначение зубчатого колеса будет иметь вид:
9–9–8–D ГОСТ 3675-81.
Выбор показателей для контроля червячного колеса
Выбор показателей, для контроля червячного колеса с Z =60 проводится согласно ГОСТ 3675-81.
Средства для контроля показателей выбираем по таблице 5 [с.400–405,5]. Результаты выбора показателей допуска на них и средств контроля сводим в таблицу 1.
Таблица 1–Показатели и приборы для контроля червячного колеса.
| Нормы точности | Наименование и условное обозначение контролируемого параметра | Условное обозначение и численное значение допуска | Наименование и модель прибора |
|
1 Кинематическая норма |
|
|
Межцентромер МЦ-400Б |
| 2 Норма плавности |
|
|
Межцентромер МЦ-400Б |
| 3 Норма полноты контакта |
Суммарное пятно контакта: по высоте зуба по длин зуба |
55% 50% |
Контрольно обкатный станок |
| 4 Норма бокового зазора |
|
75 мкм 210 мкм
|
Зубомер хордовый ЗИМ-16 |
 колебание
измерительного
межосевого
расстояния
за один оборот
колеса
 125

 колебание
измерительного
межосевого
расстояния
на один зуб
 50
 –толщина
витка червяка
по хорде
 допуск на
толщину витка
червяка по
хорде
 135
 110
мкм
Допуск на радиальное биение поверхности вершин находятся по зависимости: Fda=0,1*m=0,1*6=0,6мм; допуск на торцовое биение:
Ft=Fв*d/100=0,032*360/100=0,125мм,
где
 -
допуск на погрешность
направления
зуба;
 делительный
диаметр
;

2. Расчет и нормирование точности гладких цилиндрических соединений
2.1 Расчет и выбор посадок разъемного неподвижного соединения с дополнительным креплением
Исходные данные:
Точность червячного колеса 9–9–8–D ГОСТ 3675-81;
Номинальный диаметр соединения d=120мм;
Ширина шпоночного паза b=32мм;
Число зубьев колеса Z=60;
Модуль m=6 мм;
Допуск на радиальное биение зубчатого венца Fr=90 мкм .
Соединение червячного колеса с валом редуктора дополнительным креплением при помощи шпонки является разъемным, неподвижным соединением, образованным переходной посадкой. Расчет разъемных соединений образованных переходными посадками производится исходя из условий:
1 – обеспечение высокой точности центрирования червячного колеса на валу;
2 – обеспечение легкой сборки и разборки соединений.
Сочетание этих двух условий возможно лишь при небольших натягах или зазорах в соединениях.
Хорошее центрирование червячного колеса на валу необходимо для обеспечения высокой кинематической точности передачи, ограничения динамических нагрузок и т.д. Известно, что наличие зазора в сопряжении вызванного за счет одностороннего смещения вала в отверстии вызывает появление радиального биения зубчатого венца колеса, определяющего кинематическую точность.
В этом случае наибольший допускаемый зазор обеспечивающий первое условие может быть определен по формуле:
Smax < Fr /Kt = 90/3 = 30 мкм, где
 –
коэффициент
запаса точности,
принимаем
 ,
 допуск
на радиальное
биение зубчатого
колеса Fr
= 90 мкм.
Возможный наибольший натяг в соединении рассчитываем по формуле:
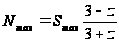 ;
где
 аргумент
функции Лапласа,
который определяется
по его значению
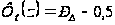 ;
где
 вероятность
получения
зазора в соединении
при 9–ой степени
точности по
кинематической
норме точности
 ,
тогда
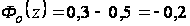 .
По таблице [4]
находим
 :
Nmax = 30* (3+0,54)/(3-0,54)=43,17 мкм.
По номинальному значению соединения d=120 мм, Nmaxрас=43,17 мкм, Smaxрас=30 мкм, по ГОСТ 25347-82 выбираем переходную посадку
Ш120 (H7/m6).
Параметры выбранной посадки не превышают расчетных т.е.
Smaxтаб=22 мкм < Smaxрас=30 мкм ;
Nmaxтаб=35 мкм < Nmaxрас=43,17 мкм.
Причем выполняются требования ГОСТа по соответствующей степени точности червячного колеса, точности отверстия (таблица 2.2, [3]).
Для обеспечения
неподвижности
червячного
колеса с валом
применяется
призматическая
шпонка. Работоспособность
шпоночного
соединения
определяется
точностями
посадки по
ширине шпонки
(паза)
 .
ГОСТ 2135-82 предусматривает
посадки образующие
нормальное,
плотное и свободное
соединение
шпонок с пазами
вала и втулки
в системе основного
вала. Принимаем
плотный тип
соединения.
Для плотного
соединения
установлены
поля допусков
ширины
для паза на
валу Р9 и для
паза во втулке
h9. Предельные
отклонения
указанных полей
допусков
соответствует
ГОСТ 25347–82, шпонка,
как основной
вал, имеет поле
допуска
 .
В этом случае
посадка в соединении
со шпоночным
пазом вала
будет 32(Р9/h9)
и с пазом втулки
32(Р9/h9) .
2.2 Расчет калибров
2.2.1 Расчет калибров–пробок
Исходные данные:
Отверстие
Ш120
H7+0,035 ;
Максимальный предельный диаметр отверстия:
Dmax=120,035 мм;
Минимальный предельный диаметр отверстия:
Dmin=120 мм .
Калибры для контроля отверстий называется пробкой. Калибры изготавливаются комплектом из проходного ПР и непроходного НЕ калибра. При контроле деталей калибрами она признается годной, если проходной калибр проходит, а непроходной не проходит через проверяемую поверхность. Допуски на изготовление калибров нормируются по ГОСТ 24853-81.
Для определения
придельных
и исполнительных
размеров пробок
из таблицы
указанного
стандарта
находятся
численные
значения параметров

где
 допуск
на изготовление
калибра
 координата
середины поля
допуска проходной
пробки
 координата
определяющая
границу износа
проходной
пробки
H=6 мкм=0,006 мм;
z=5 мкм=0,005 мм;
y=4 мкм=0,004 мм.
Определяем предельные и исполнительные размеры пробок ПР и НЕ.
Dmax пр = Dmin + z + H/2 = 120 + 0,005+ 0,006/2 = 120,008 мм;
Dmin пр = Dmax + z - H/2 = 120,035 + 0,005 - 0,006/2 = 120,037 мм;
Dпр изн = Dmin – y = 120 –0,004 = 119,996 мм;
Dпр исп = Dmax пр (-H) = 120,008-0,006 мм;
Dmax не = Dmax + H/2 = 120,035 + 0,006/2 = 120,038 мм;
Dmin не = Dmax - H/2 = 120,035 - 0,006/2 =120,032 мм;
D не исп = Dmax не (-H) = 120,037-0,006 мм.
2.2.2 Расчет калибров–скоб
Исходные данные:
Вал Ш120 m6(+0,013+0,035);
Максимальный предельный диаметр вала:
dmax = 120,035 мм;
Минимальный предельный диаметр вала:
dmin = 120,013 мм;
Калибры для контроля валов называются скобами, которые также как и пробки имеют проходную и непроходную сторону.
Для определения
придельных
и исполнительных
размеров скобы
из таблицы ГОСТ
24853-81 выписываем
координаты: .
H1 = 6 мкм = 0,006 мм;
z1 = 5 мкм = 0,005 мм;
y =4
мкм=0,004 мм
Определяем предельные и исполнительные размеры скобы ПР и НЕ.
dmax пр = dmax - z1 + H1/2 = 120,035 - 0,005 + 0,006/2 = 120,033 мм;
dmin пр = dmax + z1 – H1/2 = 120,035 - 0,005 - 0,006/2 = 120,027 мм;
dmax изн = dmax + y1 = 120,035+ 0,004 = 120,039 мм;
dпр исп = dmin пр(+H) = 120,027+0,006 мм;
dmax не = dmin + H1/2 = 120,013 + 0,006/2 = 120,016 мм;
dmin не = dmin – H1/2 = 120,013 - 0,003 = 120,001 мм;
dне исп = dmin не(+H) = 120,01+0,006 мм;
2.3 Расчет и выбор посадок подшипников качения
2.3.1 Расчет и выбор посадок подшипников качения на вал и корпус
Исходные данные:
Подшипник №7326
D = 280 мм ,
B = 58 мм ,
d = 130 мм,
r = 5 ,
Fr = 90 кН .
Вал вращается, вал сплошной, корпус массивный, нагрузка умеренная.
Посадка внутреннего кольца с валом всегда осуществляется в системе основного отверстия, а наружного кольца в корпус в системе основного вала.
Выбор посадок для подшипников качения зависит от характера нагружения колец. В подшипниковых узлах редуктора кольца испытывают циркуляционное и местное нагружения. Внутреннее кольцо подшипника является циркуляционно нагруженным, при котором результирующая радиальная нагрузка воспринимается последовательно всей окружностью его дорожки качения и передает ее всей посадочной поверхности вала.
Наружное кольцо подшипника испытывает местное нагружение, при котором, постоянная по направлению результирующая радиальная нагрузка воспринимается лишь ограниченным участком окружности дорожки качения и передает ее соответствующему ограниченному участку посадочной поверхности корпуса.
Класс точности
подшипника
качения для
червячной
передачи выбирается
в зависимости
от степени
точности червячной
передачи по
таблице 3.6[2]. Степень
тонности передачи
 тогда класс
точности подшипника
будет 6.
Так как в изделии вращается вал, внутреннее кольцо подшипника является циркуляционно нагруженным, наружное кольцо соединятся с неподвижным корпусом, испытывает местное нагружение, следовательно, внутреннее кольцо должно соединяться с валом по посадке и с натягом, наружное с отверстием в корпусе с наибольшим зазором.
Посадку внутреннего
кольца подшипника
на вал определяем
по интенсивности
радиальной
нагрузке
 по выражению.
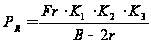 ;
где
радиальная
нагрузка на
опору,
 динамический
коэффициент
посадки при
умеренной
нагрузке
 (таблица 3.8[2]).
 коэффициент,
учитывающий
степень ослабления
натяга; при
сплошном вале
 .
 коэффициент,
учитывающий
тип подшипника
для однорядных
не сдвоенных
подшипников
 .
 ширина
кольца подшипника
.
 радиус
фаски кольца
.
Pr = (72*1*1*1)/(0,058-2*0,005)= 1500 кН/м
По рассчитанному
значению
 и номинальному
диаметру
 устанавливаем
поле допуска
на вал, по таблице
3.7[2]-n.
Поле допуска для отверстия в корпусе определяется в зависимости от диаметра D=280 мм характера нагрузки и конструкции корпуса. По таблице 3.9[2] квалитет точности для отверстия и вала устанавливается в зависимости от класса точности подшипника, при нулевом классе точности вал обрабатывается по 6-му, а отверстие по 7-му квалитету точности:
 Ш280
H7(+0,052);
 Ш130
k5(+0,003+0,021).
Придельные отклонения для колец подшипника определяем по ГОСТ 590-89:
 Ш280
L6(-0,018 );
 Ш130 l6(-0,018
).
Таким образом, посадка по внутреннему кольцу подшипника Ш130 L6(-0,018 )/ k5(+0,003+0,021), по наружному кольцу Ш280 H7(+0,052)/l6(-0,018 ).
2.3.2 Определение требований к посадочным поверхностям вала и отверстия в корпусе.
Требование к посадочным поверхностям вала и отверстия определяется по ГОСТ 3325-85. Шероховатость поверхности выбирается по таблице 3, допуски круглости и профиля продольного сечения по таблице 4, допуск торцевого биения опорного торца вала по таблице 5.
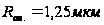 ;
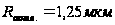 ;
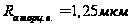 ;
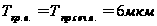 ;
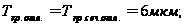
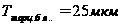 .
3. Расчет допусков размеров входящие в размерную цепь
Исходные данные:
Сборочный чертеж,
Исходное звено A =2-0,9 мм .
Расчет размерной цепи ведем методом регулирования.
Параметры замыкающего звена:
A =2(-0,9 ); ESA =0; EIA = - 0,9 мм;
TA =0 – (-0,8)=0,9 мм;
EC =0+(-0,8)/2= - 0,45 мм.
Размерная цепь:
A5 A4 A 3 A2 A1 A





 A6
Номинальные значения составляющих звеньев:
А1=10 мм ; A2=5 мм; А3=28 мм; А4=2 мм;
А5=18 мм; А6=65 мм.
Проверка правильности установленных номинальных значений:
А = А6 - А1 - A2 - А3 - А4 - А5=65-10-5-28-2-18=2 мм.
Предельные отклонения составляющих звеньев:
А1=10-0,043 мм; A2=5+0,12мм; А3=28-0,21мм;
А5=18+0,18мм; А6=65+0,3мм.
Допуски и координаты середин полей допусков составляющих звеньев, кроме компенсирующего звена:
TА1=ESA – EIA=0 + 0,043=0,043 мм; EC1=-0,0215мм;
TA2=0,12мм; EC2=0;
TА3=0,21мм; EC3= - 0,105 мм;
TА5=0,18мм; EC5=0;
ТА6=0,3мм; EC6=0.
Производственный допуск замыкающего звена:
TA =0,043+0,12+0,21+0,18+0,3=0,853 мм.
Величина компенсации:
Tk = TA – TA – Tмк = 0,853 – 0,9 – 0,04 = -0,087 мм.
Координаты середины поля производственного допуска замыкающего звена:
EC =EC6 - EC1 - EC2 - EC3 - EC5=0 – 0+0,105 – 0 + 0,0215=0,1265мм.
Величина компенсации координаты середины поля производственного допуска замыкающего звена:
ECk = - 0,45 – 0,1265= - 0,5765 мм.
Предельные значения величины компенсации:
ESk = ECk + Tk/2= - 0,5765-0,087/2=-0,62 мм;
EIk = ECk - Tk/2= - 0,5765 +0,087/2=-0,533 мм.
Величина изменения координаты середины поля допуска звена:
EC6 “ = EC6’ - EIk = 0 + 0,533 = 0,533 мм.
Новые предельные отклонения звена А6 :
ESA6” = EC6” + TA6’ /2= 0,533 + 0,3/2 = 0,683 мм;
EIA6” = EC6” - TA6’ /2= 0,533 - 0,3/2 = 0,383 мм
Толщина одной прокладки:
S = 0,2 мм.
Число прокладок:
N = Tk / S = 0,087/ 0,2 = 0,435, принимаем Nпр = 1
Список использованных источников
1 Зябрева Н.Н., Перельман Е.И.- Пособие к решению задач по 5курсу “Взаимозаменяемость, стандартизация и технические измерения”- М.: Высшая школа, 1977,-282с.
2 Курсовое проектирование по курсу “Взаимозаменяемость, стандартизация и технические измерения” Методические указания. В 2-х ч.- Могилев: ММИ, 1990.
3 Лукашенко В.А., Шадуро Р.Н. Расчет точности механизмов. Учебное пособие по курсу “Взаимозаменяемость, стандартизация и технические измерения” для студентов машиностроительных специальностей. Могилев: ММИ, 1992.
4 Допуски и посадки. Справочник. В 2-х ч.-