Механизмы имплантации в металлы и сплавы ионов азота с энергией 1-10 кэВ
Вследствие статистического характера взаимодействия ионов с атомами мишени наблюдается разброс пробегов ионов. Для металлов и сплавов распределение пробегов ионов приблизительно гауссовское. Такое распределение характеризуется двумя параметрами — средним значением Rp и среднеквадратическим отклонением ΔRp (страгглингом пробега).
Для определения распределения имплантированных атомов наряду с параметрами пробега Rp и ΔRp нужно знать полную дозу имплантированных ионов Ф, м-2. Её можно получить через полный заряд всех ионов Q, Кл, который можно измерить в процессе имплантации [22]. Удельная доза имплантируемых ионов:
 ,
(2.35)
где q — заряд иона, Кл; Q — полный заряд, Кл; А — площадь имплантации, м2.
При использовании этой формулы предполагается, что все попавшие на мишень ионы являются ионами заданного вида примеси с зарядом q и остаются в имплантируемой мишени и что устройство измерения правильно интегрирует ток пучка, а легируемая площадь А корректно определена.
Однако, приведенные выше предположения не всегда достижимы в существующих системах измерения дозы. Поэтому измерение дозы имплантации всегда проводится с той или иной погрешностью, которая обусловлена следующими факторами: неоднородностью приходящего на мишень ионного пучка по зарядовому и массовому составу, недостатками измерения цилиндром Фарадея и блоком измерения дозы.
Основную погрешность в измерении дозы имплантации вносит нейтральная компонента пучка, которая появляется в результате перезарядки ионов в области после ускорения. Этот происходит при столкновении ионного потока с потоком выбитых ими электронов с поверхности материала подложки. Нейтральные атомы не только нарушают корреляцию между интегрируемым током и дозой, но для систем с электростатическим сканированием приводят к значительной неоднородности дозы имплантации.
Одним из основных процессов, сопровождающих ионное облучение твёрдого тела является образование в нём нарушений кристаллической структуры из-за передачи энергии иона атомам и электронам вещества. Определяющую роль при образовании дефектов играют ядерные взаимодействия. Если энергия, передаваемая ионом атому решётки (упругие потери), превышает энергию связи атома в кристаллической решётке, то последний выбивается из своего положения и переходит в междоузлие. Таким образом возникает точечный дефект – вакансия-межузельный атом (пара Френкеля). Для железа и сплавов на его основе энергия связи составляет 40 эВ. Если энергия, переданная первично смещённому атому, превышает энергию связи в несколько раз и более, то атом, в свою очередь может сместить другие атомы, те – следующие и т.д. Так образовываются каскады смещений. Напряжения, возникающие при образовании вакансии являются растягивающими, а имплантированный азот создаёт напряжения сжатия, то есть противоположные по знаку. Таким образом, для расчёта остаточных концентрационных напряжений, кроме концентрации ионов, необходимо учитывать и концентрацию вакансий.
Концентрация ионов Сi(х) как функция расстояния от поверхности выражается соотношением (2.36), а концентрация вакансий Сv(х) соотношением (2.37) [1 – 3, 12, 21, 57]:
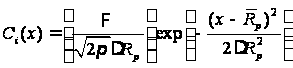 ,
(2.36)
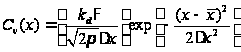 ,
(2.37)
где х — расстояние
от поверхности
металла (глубина
проникновения
иона в материал),
м;
 ,
Δx, kd
– характеристики
распределения
вакансий [3].
Как показано в работе [21] в режиме насыщения максимальная концентрация имплантированной примеси Nmax определяется выражением:
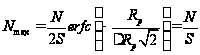 ,
(2.38)
где N - плотность атомов обрабатываемого материала, м-3, S - коэффициент распыления.
Коэффициент распыления равен числу атомов, выбиваемых одним падающим ионом и рассчитывается по формуле:
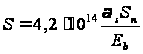 ,
(2.39)
где as – безразмерный коэффициент, характеризующий эффективность передачи энергии, который зависит от отношения масс взаимодействующих частиц; Sn - сечение упругого торможения при начальной энергии иона E0, Дж; Eb – энергия связи атомов на поверхности обрабатываемого материала, Дж. Таким образом, теоретически величина предельной концентрации примеси не зависит от дозы облучения, определяясь плотностью атомов обрабатываемого материала и коэффициентом распыления его ионами имплантируемой примеси. Поскольку коэффициент распыления является функцией порядковых номеров и массовых чисел иона и обрабатываемого материала, а также энергии иона, то величина Nmax будет существенно зависеть от этих параметров. Поэтому изменяя энергию иона можно менять максимальную концентрацию имплантированной примеси. Также и для различных материалов подложки эта величина будет разной.
Знание распределения примеси и точечных дефектов в материале подложки после имплантации необходимо для нахождения остаточных концентрационных напряжений.
2.5 Остаточные концентрационные напряжения
Как правило, глубина модифицированного слоя значительно меньше размеров легированной поверхности изделия. Тогда имплантированный материал можно схематизировать как полупространство. Предполагаем, что до обработки поверхность была свободна от напряжений, а начальные концентрации дефектов и примесей равнялись нулю. При наличии примесей и дефектов поверхностный слой растягивается или сжимается и затем остается в таком состоянии. Напряжения в поверхностном слое (рисунок 2.7) описываются следующим уравнением [34]:
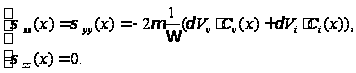 (2.40)
где σxx,
σyy,
σzz –
нормальные
напряжения,
действующие
вдоль координатных
осей,
 ;
Сi(х)
– концентрация
ионов, м-3;
Сv(х)
– концентрация
вакансий, м-3;
μ – модуль
упругости
материала
подложки,
;
Ω –
атомный объём
кристаллической
решётки материала
подложки, м3;
δV
– релаксационный
объём точечного
дефекта.
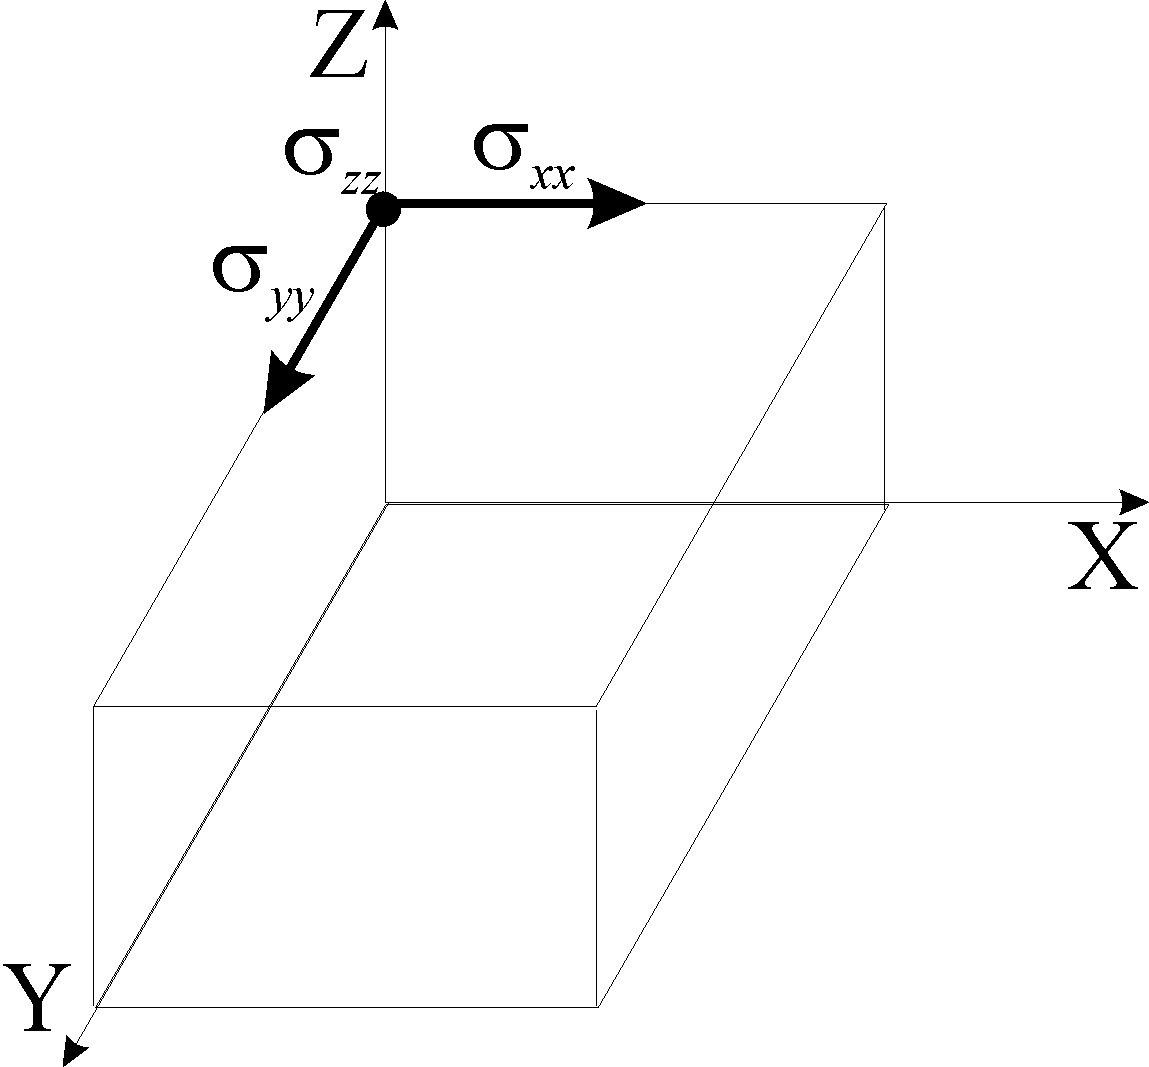
Рисунок 2.7 – Остаточные концентрационные напряжения в поверхностном слое материала подложки после имплантации.
Остаточные концентрационные напряжения определяют свойства материала после имплантации. Для расчета концентрационных напряжений по соотношению (2.40) необходимо определить распределение концентраций примесных атомов Ci(x) и вакансий Cv(x). Для их расчёта необходимо определить пробеги ионов, которые рассчитываются с помощью метода Монте-Карло (см. раздел 3.1). Использование этого метода позволяет учесть вероятностный характер физических процессов, протекающих при ионной имплантации в мишенях сложного химического состава, – таких как металлы и сплавы.
3. Методики расчёта основных параметров физических процессов, происходящих при ионной имплантации
Методики расчёта основных параметров физических процессов, происходящих при ионной имплантации основаны на следующих допущениях:
при прохождении иона через вещество не учитывается изменение его заряда и массы;
мишень считается аморфной (не учитывается кристаллическая решетка);
потери энергии ионом определяются только упругими и неупругими столкновениями, причём оба вклада считаются независимыми в процесс торможения;
ион останавливается, когда его энергия меньше потенциальной энергии взаимодействия его с атомом решётки перед столкновением;
изменение химического состава материала в процессе имплантации не учитывается.
Допущение 1 основано на том, что после имплантации азот находится в атомарном состоянии в материале подложки. Заряд и масса имплантируемых ионов меняются не только в процессе столкновений с атомами решётки, но и при подлёте к поверхности материала за счёт эффекта нейтрализации. Учёт этих эффектов сильно осложняет расчёты, но, как показано в работах [21, 22], незначительно повлияет на их точность. Допущение 2 соответствует немонокристаллическим мишеням, таким как металлы и сплавы.
Для аналитического расчета распределения по глубине мишени концентрации внедренных ионов по формуле (2.36) необходимо определить средний проецированный пробег и его страгглинг. Для одноатомных веществ можно воспользоваться соотношением (2.3). Реальные материалы имеют более сложный химический состав и физические процессы, протекающие при ионной имплантации в них имеют вероятностный характер. Для учёта этих факторов используется метод имитационного моделирования Монте-Карло.
3.1 Методика расчета пробегов ионов методом Монте-Карло
Для определения среднего проецированного пробега Rp и его отклонения ΔRp воспользуемся методом имитационного моделирования Монте-Карло. Этот метод используется для расчёта пробегов ионов в подложках сложного химического состава. Он основан на расчёте потерь энергии ионом из соотношений (2.8) и (2.34) при каждом отдельном взаимодействии с атомом мишени.
При этом случайными величинами при моделировании каждого взаимодействия будут прицельный параметр р, а также характеристики очередного атома мишени М2, Z2. Такой метод имитационного моделирования позволит учесть неоднородность химического состава обрабатываемого материала.
Таким образом, для моделирования процесса внедрения ионов в рамках методики расчета концентрационных напряжений воспользуемся формулой (2.36). Для определения входящих в (2.36) параметров (среднего проецированного пробега ионов и его отклонения) разработана методика расчета методом Монте-Карло.
В соответствии с теорией Линхардта-Шарфа-Шиотта учитываются потери энергии только при неупругих взаимодействиях с электронами и упругих взаимодействиях с ядрами
 (3.1)
где Т - общие потери энергии при одном взаимодействии, Дж.
В качестве потенциала взаимодействия используется универсальный потенциал Томаса-Ферми (2.27), так как для него рассчитана прямая зависимость энергетических потерь от прицельного параметра (2.34).
Модель одного взаимодействия иона с атомом материала подложки. Потери энергии ионом в материале подложки рассчитываются в соответствии с (3.1). После каждого взаимодействия энергия иона уменьшается на величину T.
Электронные потери рассчитываются по формуле (2.34). При этом E – текущая энергия иона (энергия иона до столкновения). Скорость иона рассчитывается в соответствии с энергией иона перед столкновением. Прицельный параметр p генерируется как случайная величина в пределах половины межатомного расстояния; М2, Z2 – атомный номер и атомная масса элемента вещества подложки, генерируются в соответствии с процентным содержанием элемента в материале мишени. Затем определяются Zmin и Zmax для использования в формуле (2.34).
Преобразуем (2.8) к более наглядному виду для вычислений, подставив (2.9) в (2.8):
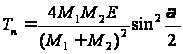 .
(3.2)
Для расчёта потерь энергии при столкновении иона с ядрами атомов мишени выполняется по формуле (3.2).
Интеграл в формуле (2.21), использующейся для вычисления угла α, можно вычислить в аналитическом виде лишь для некоторых определенных зависимостей потенциала взаимодействия частиц от их взаимного расстояния. В общем виде интеграл в выражении (2.21) приходится вычислять численным методом, что не всегда легко сделать, так как подынтегральное выражение содержит особенность при r = rmin.
В этом случае удобно провести следующие величины:
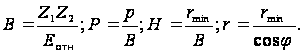 (3.3)
В результате получаем угол отклонения частицы в силовом поле в виде, удобном для численных расчётов [57]:
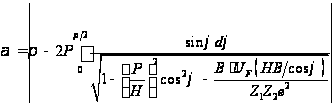 ,
(3.4)
В данном виде подинтегральная функция не имеет особенностей [57], так как
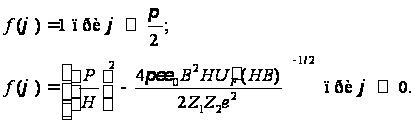 (3.5)
Дифференциальное сечение рассеяния для потенциала Томаса—Ферми—Фирсова вычислено Линдхардом, Нильсоном и Шарфом [72]:
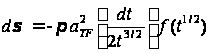 ,
(3.6)
где
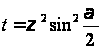 ,
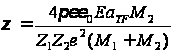 .
Значения
функции
 ,
найденные
численным
методом, приведены
в работе [57]. Для
практического
использования
функцию
можно представить
в виде:
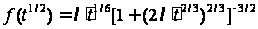 ,
(3.7)
где константа
 [73].
Из вышесказанного следует, что применение потенциала Томаса-Ферми-Фирсова наиболее целесообразно для расчёта ядерных потерь энергии ионами газов при имплантации в металлы или сплавы, так как для него рассчитана прямая зависимость энергетических потерь от прицельного параметра (2.34) и дифференциальное сечение рассеяния dσ; причём он даёт более точные результаты, чем, к примеру, потенциал Бора.
В основе метода Монте-Карло лежит алгоритм расчета среднего и среднего проецированного пробега иона и его отклонения итерационным методом, основанным на расчёте энергетических потерь иона при каждом отдельном столкновении с атомом мишени. Схема алгоритма приведена на рисунке 3.1. Последовательность действий расчета среднего проецированного пробега следующая:
случайным образом, в пределах половины межатомного расстояния, генерируется прицельный параметр p, а также характеристики очередного атома мишени (атомный номер Z2 и атомная масса М2), в соответствии с процентным содержанием элемента в материале мишени;
определяются потери энергии по формуле (3.1);
рассчитывается текущая энергия иона:
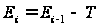 ;
рассчитывается
текущее значение
пробега иона,
при условии
 :
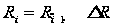 ;
определяется значение среднего проецированного пробега иона:
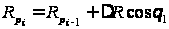
где θ1 – угол отклонения в ЛСК, определяется по формуле (2.6);
если
 ,
то Rpi принимается
в качестве
значения пробега,
в противном
случае пункты
a - e
повторяются;
для расчета распределения количества ионов по глубине пункты a - f повторяются для каждого иона (количество ионов в потоке задаётся экспериментатором);
обрабатывается полученный массив значений Rpi, при этом рассчитывается средний проецированный пробег и среднее квадратичное отклонение пробега.
Расчет среднего проецированного пробега ведется по формуле (3.8) [10]:
 ,
(3.8)
где N - количество элементов массива (число ионов в потоке), i - номер элемента, Rpi – проецированный пробег, рассчитанный по приведенному выше алгоритму для каждого иона, м.
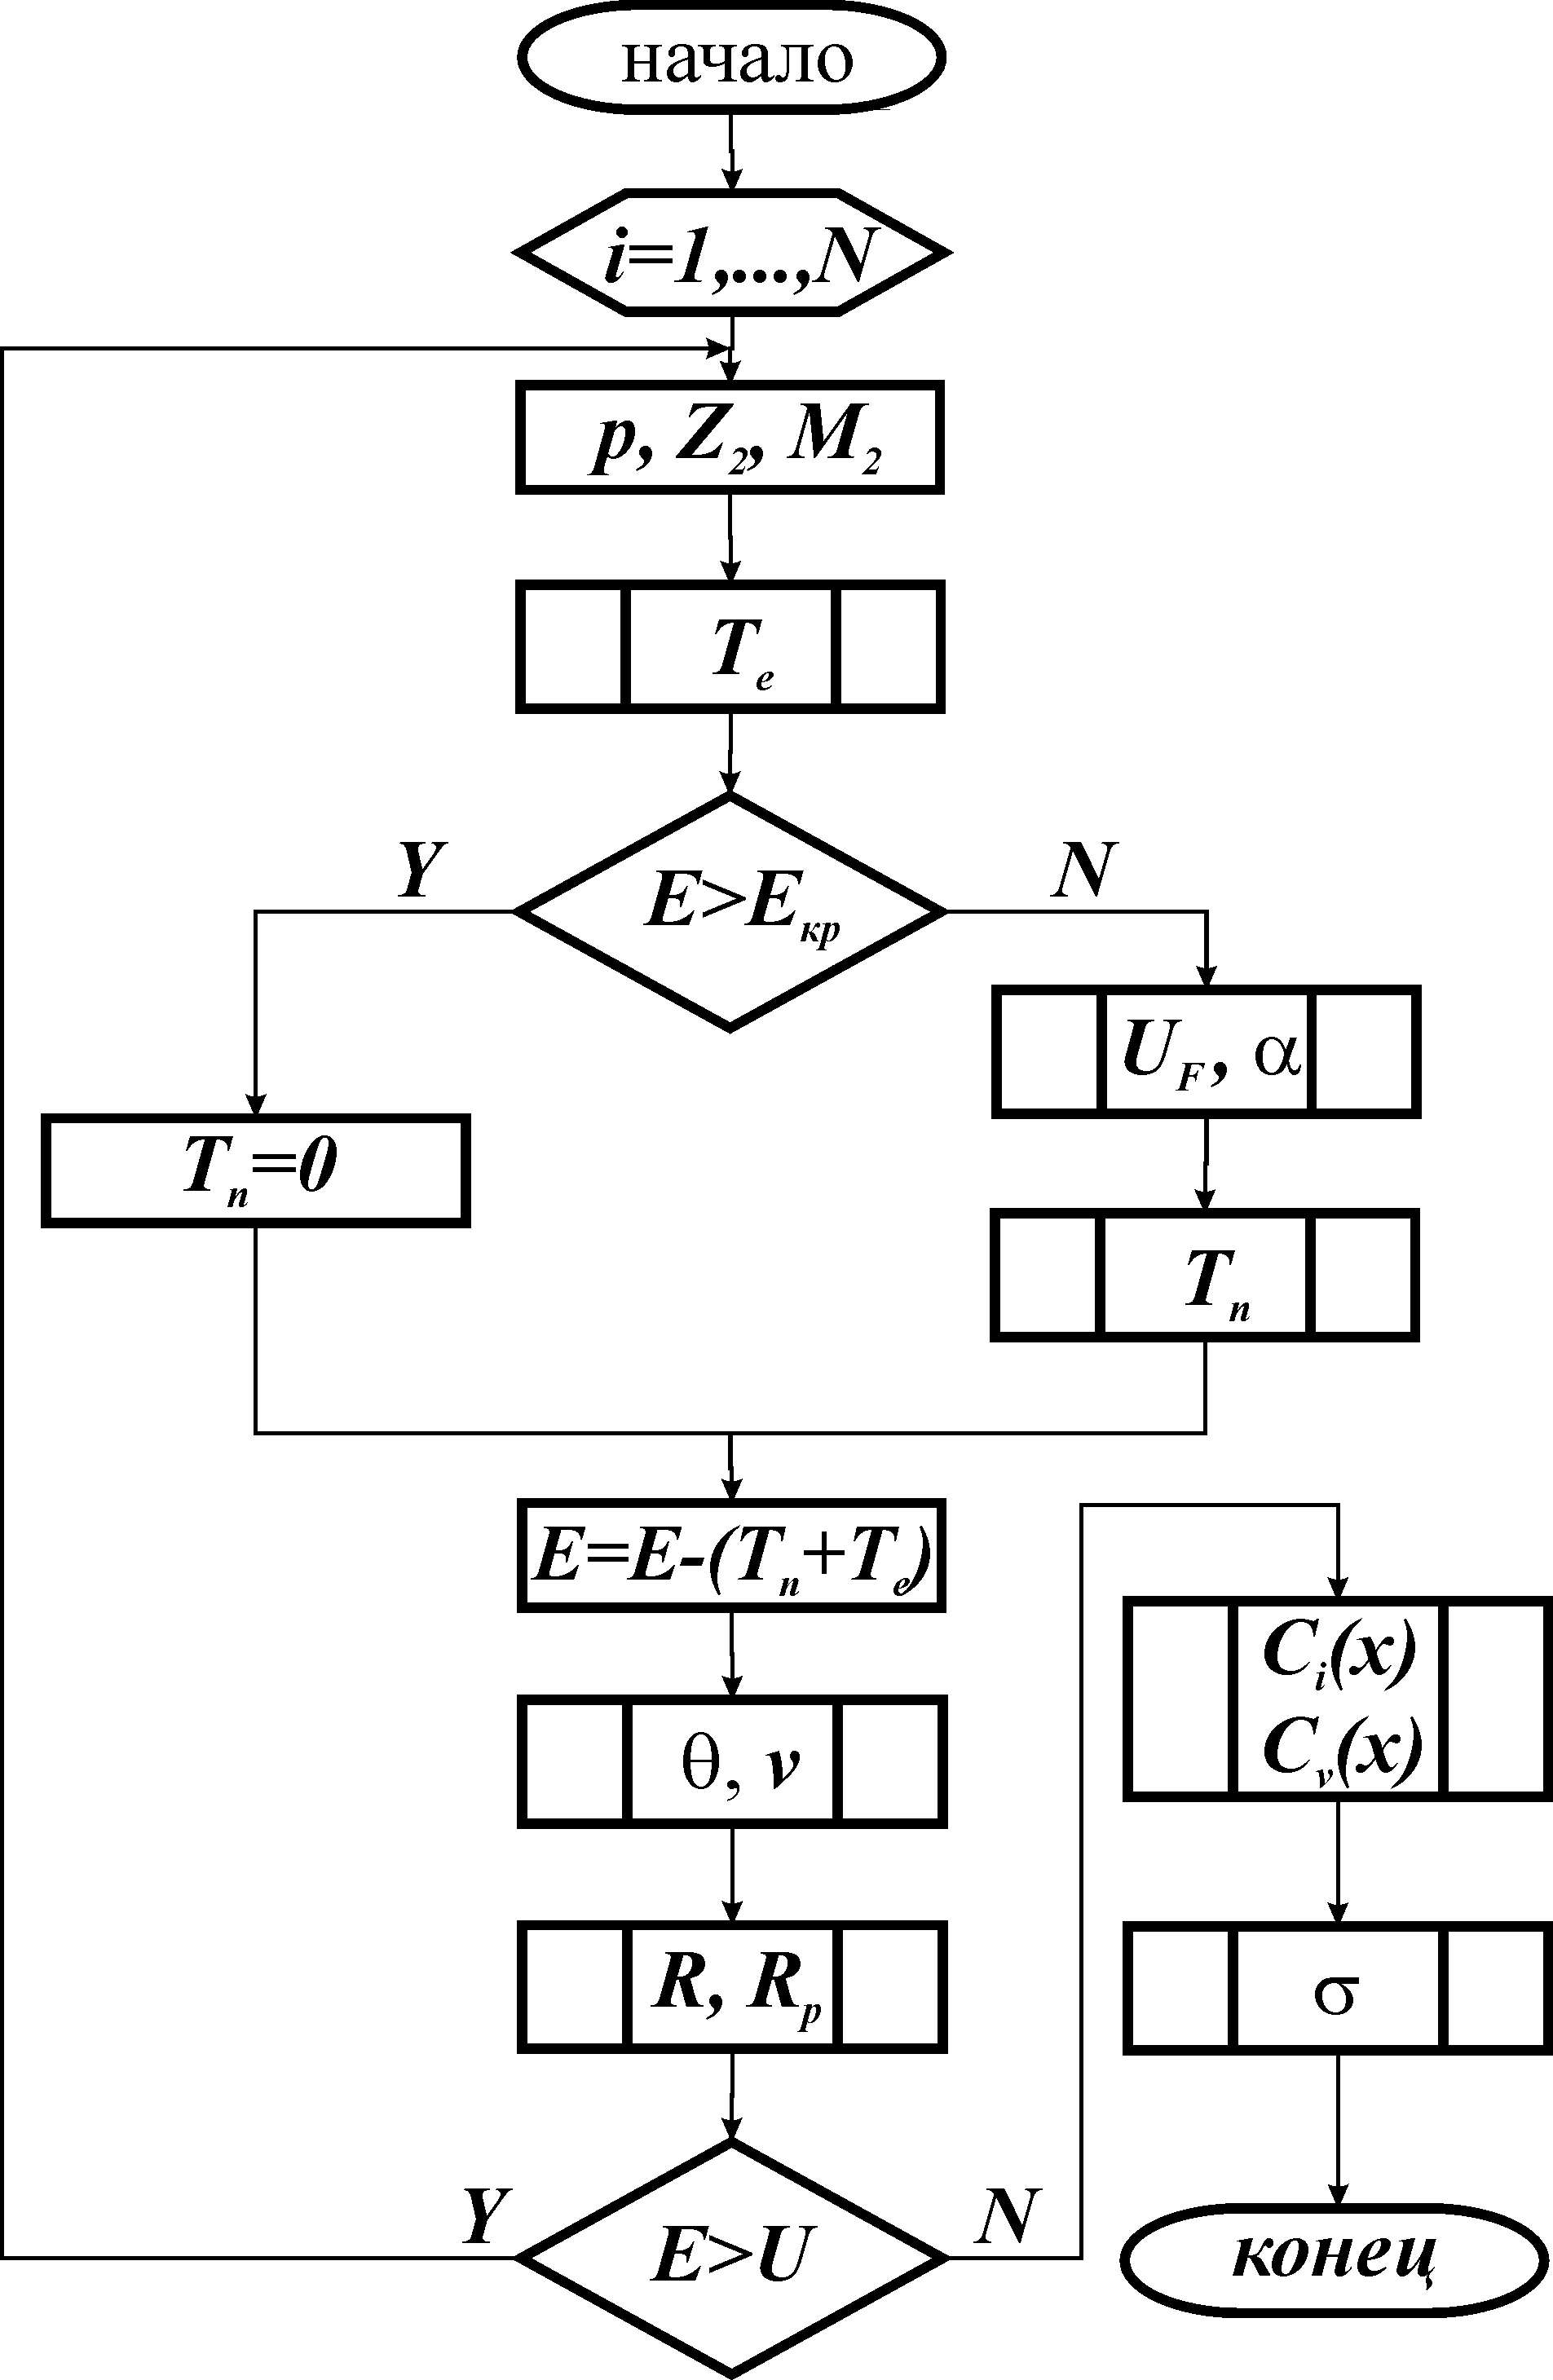
Рисунок 3.1 – Алгоритм расчета методом Монте-Карло пробега иона в материале подложки
Среднее квадратичное отклонение пробега (страгглинг пробега) рассчитывается по формуле [3]:
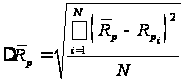 ,
(3.9)
где
 - средний
проецированный
пробег, рассчитанный
по формуле
(3.8), м.
Размер фазовых зерен в реальном материале, как правило, значительно превышает длину среднего проецированного пробега. На основании этого предположения предлагается методика расчета распределения концентрации внедренных ионов по глубине реального материала.
3.2 Методика расчета распределения концентрации внедренных ионов по глубине материала
Расчет распределения концентрации внедренных ионов по глубине материала будем проводить следующим образом:
Получим зависимости среднего проецированного пробега Rp и страгглинга пробега ΔRp ионов для данной фазы материала мишени от энергии ионов. Для получения этих зависимостей необходимо провести расчет распределения количества внедренных ионов по глубине мишени в соответствии с алгоритмом, приведенном на рисунке 3.1 и определить характеристики полученного распределения - его математическое ожидание и среднее квадратичное отклонение (по формулам 3.8 и 3.9);
Расчет распределения концентрации внедренных ионов будем проводить, исходя из аналитической формулы (2.36), с использованием полученных зависимостей. Для учета химического состава и фазовой структуры материала введем весовые коэффициенты для фаз, которые можно получить из процентного содержания каждой фазы в материале мишени [3]:
 (3.10)
где Pi - процентное содержание каждой фазы в материале мишени.
С учетом весовых коэффициентов соотношение (2.36) примет вид [3]:
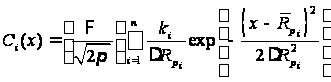 ,
(3.11)
где Ф – полная доза имплантации, м-2; n – количество фаз в материале мишени, i – номер фазы, Rpi и ΔRpi – средний проецированный пробег и его отклонение для каждой фазы, м; x - глубина проникновения ионов, м.
Расчет распределения концентрации дефектов (возникающих вследствие выбивания ионом межузельного атома) будем проводить, исходя из аналитической формулы (2.37). С учетом весовых коэффициентов соотношение (2.37) примет вид [3], аналогичный (3.11):
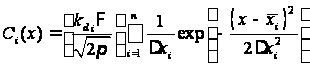 ,
(3.12)
где
 ,
Δxi,
kdi –
характеристики
распределения
вакансий [3] для
различных фаз;
x - глубина
проникновения
ионов, м.
Входящая в соотношение (3.11) и (3.12) полная доза имплантации Ф может быть определена на основании экспериментальных данных (по результатам измерения ионного тока) в соответствии с формулой (2.35). Максимальная концентрация внедрённых атомов рассчитывается по формуле (2.38).
Рассчитанные по формулам (3.11) и (3.12) распределения азота и дефектов по глубине материала после имплантации используются при определении остаточных концентрационных напряжений.
3.3 Методика расчёта остаточных концентрационных напряжений
Как показано в ряде литературных источников (в частности в работах [17, 36, 37]), установить связь между технологическими параметрами имплантации и механическими свойствами обработанных изделий возможно путем расчета полей концентрационных напряжений. Возникновение напряжений при имплантации обусловлено внесением в поверхностный слой обрабатываемого материала примеси и различного рода радиационных дефектов в высокой концентрации, которые деформируют кристаллическую решетку [17].
Будем считать, что глубина модифицированного слоя значительно меньше размеров обрабатываемого изделия. Тогда имплантированный инструмент можно схематизировать как полупространство. Предполагаем, что до обработки поверхность была свободна от напряжений, а начальные концентрации дефектов и примесей равнялись нулю, при наличии примесей и дефектов поверхностный слой растягивается или сжимается и затем остается в таком состоянии. Напряжения в поверхностном слое описываются уравнением (2.40).
Величина
δV
определяется
в соответствии
с зависимостями,
приведенными
в [36]. Согласно
им релаксационный
объем вакансии
 .
Вакансии и
примеси замещения,
имеющие атомный
объем меньший,
чем атомный
объем матрицы,
имеют
 .
В этом случае
концентрационные
напряжения
являются
растягивающими.
Примеси внедрения
и крупные примеси
замещения
создают поля
сжимающих
напряжений
[36, 37]. Как показано
в [36], имплантированные
атомы азота
являются примесью
внедрения.
Для расчета концентрационных напряжений необходимо определить параметры уравнения (2.40) для примесных атомов и вакансий.
Таким образом, методика расчета остаточных концентрационных напряжений включает в себя:
Расчет по формулам (3.11) и (3.12) распределений азота и вакансий по глубине материала: Ci(x) и Cv(x).
Определение остаточных концентрационных напряжений по формуле (2.40).
Расчет параметров физических процессов, происходящих при ионной имплантации, производился с помощью разработанного для этой цели программного обеспечения (см. Приложение 1). Результаты расчёта по описанным методикам с помощью вышеупомянутой программы приведены в следующем разделе.
4. Результаты расчёта параметров процессов взаимодействия имплантируемых ионов с материалом подложки
В соответствии с предложенной методикой проведён расчёт характеристик распределения азота (средний проецированный пробег Rp и страгглинг пробега ΔRp) для встречающихся в сталях фаз при различных значениях энергий ионов с помощью программного обеспечения (приложения А и Б). Результаты расчёта приведены в таблицах 4.1 - 4.4.
Таблица 4.1 -
Зависимость
пробегов ионов
азота от их
начальной
энергии в диапазоне
1 – 10 кэВ (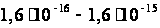 Дж)
| Пробег, Е | ||||||||||
| E0, кэВ | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
| Фаза | ||||||||||
| a-Fe | 65,1 | 84,6 | 128,9 | 165,9 | 200,4 | 230,3 | 255,0 | 283,8 | 306,7 | 330,4 |
| Mo | 52,4 | 91,9 | 125,3 | 153,1 | 179,3 | 201,4 | 218,9 | 240,8 | 260,9 | 277,1 |
| V | 76,0 | 96,8 | 154,4 | 204,7 | 246,4 | 281,4 | 322,6 | 355,8 | 385,8 | 416,8 |
| Α-W | 39,6 | 61,1 | 77,3 | 90,9 | 104,1 | 115,1 | 124,5 | 133,2 | 142,7 | 151,8 |
| Α-Cr | 69,3 | 86,3 | 136,0 | 177,9 | 215,4 | 243,1 | 272,5 | 305,4 | 329,9 | 355,6 |
| Α-Co | 58,2 | 79,2 | 119,0 | 151,6 | 182,9 | 207,7 | 230,1 | 256,4 | 276,8 | 298,2 |
Таблица 4.2 -
Страгглинги
пробегов ионов
азота с энергией
1 – 10 кэВ (
Дж)
| Страгглинг пробега, Е | ||||||||||
| E0, кэВ | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
| Фаза | ||||||||||
| α-Fe | 19,0 | 24,7 | 37,7 | 48,5 | 58,6 | 67,3 | 74,6 | 83,0 | 89,7 | 96,6 |
| Mo | 12,8 | 22,4 | 30,5 | 37,3 | 43,7 | 49,0 | 53,3 | 58,6 | 63,5 | 67,5 |
| V | 22,8 | 29,1 | 46,4 | 61,5 | 74,0 | 84,5 | 96,9 | 106,9 | 115,9 | 125,2 |
| α-W | 7,4 | 11,4 | 14,5 | 17,0 | 19,5 | 21,6 | 23,3 | 24,9 | 26,7 | 28,4 |
| α-Cr | 20,7 | 25,8 | 40,6 | 53,1 | 64,3 | 72,6 | 81,4 | 91,1 | 98,5 | 106,2 |
| α-Co | 16,8 | 22,8 | 34,2 | 43,6 | 52,6 | 59,7 | 66,2 | 73,8 | 79,6 | 85,8 |
Таблица 4.3 -
Зависимость
пробегов ионов
азота от их
начальной
энергии в диапазоне
15 – 40 кэВ (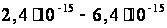 Дж)
| Пробег, Е | ||||||
| E0, кэВ | 15 | 20 | 25 | 30 | 35 | 40 |
| Фаза | ||||||
| α-Fe | 436,9 | 511,4 | 582,4 | 643,4 | 704,2 | 768,0 |
| Mo | 357,5 | 413,0 | 474,3 | 512,8 | 564,2 | 600,1 |
| V | 549,1 | 650,8 | 743,9 | 825,1 | 907,3 | 991,1 |
| α-W | 188,9 | 220,6 | 250,0 | 271,3 | 290,8 | 308,7 |
| α-Cr | 470,5 | 559,2 | 637,1 | 703,2 | 771,6 | 841,3 |
| α-Co | 388,4 | 464,2 | 528,8 | 584,9 | 625,7 | 682,2 |
Таблица 4.4 -
Страгглинги
пробегов ионов
азота с энергией
15 – 40 кэВ (Дж)
| Страгглинг пробега, Е | ||||||
| E0, кэВ | 15 | 20 | 25 | 30 | 35 | 40 |
| Фаза | ||||||
| α-Fe | 127,7 | 149,5 | 170,3 | 188,1 | 205,9 | 224,6 |
| Mo | 87,1 | 100,6 | 115,5 | 124,9 | 137,4 | 146,1 |
| V | 164,9 | 195,5 | 223,4 | 247,8 | 272,5 | 297,7 |
| a-W | 35,4 | 41,3 | 46,8 | 50,8 | 54,5 | 57,8 |
| a-Cr | 140,5 | 167,0 | 190,2 | 210,0 | 230,4 | 251,2 |
| α-Co | 111,7 | 133,5 | 152,1 | 168,3 | 180,0 | 196,2 |
Из анализа
результатов
расчётов, приведённых
в таблицах 4.1
- 4.4 следует, что
значение пробега
существенно
зависит от
элементного
состава и
характеристик
атомов (M2,
Z2) материала
подложки. Большая
величина страгглингов
пробегов в
таблицах 4.2 и
4.4 по сравнению
с пробегами
в таблицах 4.1
и 4.3 объясняется
тем, что для
лёгких ионов
азота, когда
 ,
происходит
сильное рассеяние
первичного
пучка ионов
при внедрении
в материал
подложки и
получается
большой разброс
пробегов по
величине.
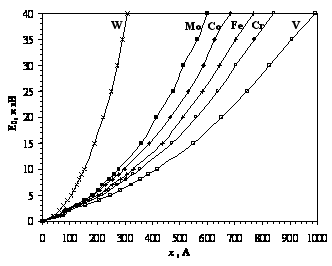
Рисунок 4.1 – Зависимость пробегов ионов азота в различных фазах, встречающихся в сталях, в зависимости от энергии имплантации.
На рисунке 4.1 изображён график зависимости пробегов ионов азота в различных фазах в зависимости от энергии имплантации, построенный на основе данных из таблиц 4.1 - 4.4.
Значения пробегов из таблиц 4.1 – 4.4 используются для расчёта распределения ионов азота в поверхностном слое подложки после ионной имплантации. На рисунках 4.2 и 4.3 приведены графики распределения концентрации азота и распределения дефектов по глубине подложки из стали