Механизмы имплантации в металлы и сплавы ионов азота с энергией 1-10 кэВ
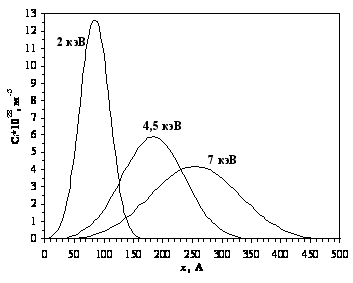
Рисунок 4.2 – График распределения внедрённой примеси в стали Р6М5 после имплантации.
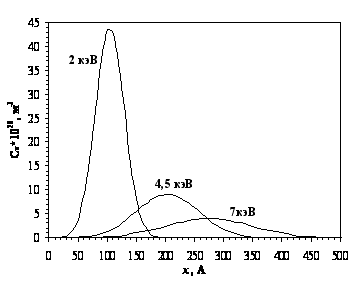
Рисунок 4.3 – График распределения дефектов в стали Р6М5 после имплантации.
Анализ графиков на рисунках 4.2 и 4.3 показывает, что максимум концентрации дефектов находится приблизительно на 20 Е глубже максимума концентрации примесных атомов. Также получается, что максимальная концентрация дефектов превышает максимальную концентрацию внедрённой примеси, например, при 2 кэВ в 3,4 раза, и, с увеличением энергии, максимумы концентраций резко сближаются до почти полного совпадения при 7 кэВ. Это объясняется тем, что с увеличением начальной энергии иона уменьшается вклад ядерного торможения в общие потери энергии. Например, из (2.4) следует, что при Eкр > 1,7 кэВ для фазы α-Fe ядерные потери, которые определяют величину коэффициента kdi в (3.12), становятся пренебрежимо малыми. Таким образом для 2 кэВ большую часть общих потерь энергии составляют ядерные потери энергии, а для 7 кэВ электронные потери энергии.
Из анализа графиков на рисунках 4.2 и 4.3 можно предположить, что на физико-механические характеристики поверхностного слоя образцов из стали Р6М5 более существенное влияние оказывают вакансии, чем примесные атомы, что согласуется с данными работ [3, 58, 89, 93].
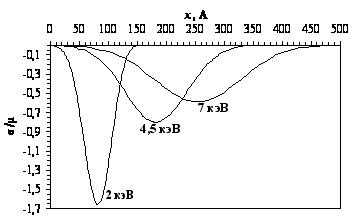
Рисунок 4.4 – График распределения остаточных концентрационных напряжений в стали Р6М5 после имплантации.
По результатам расчёта распределений дефектов и примесных атомов на рисунке 4.4 построены графики остаточных концентрационных напряжений в стали Р6М5 в безразмерных координатах σ/μ, где μ – модуль Юнга стали Р6М5. Для аналогичных условий проведения процесса имплантации азота (сталь Р6М5, энергия ионов 2, 4,5 и 7 кэВ, доза имплантации 1021 м-2) в литературе [3] приведены экспериментальные данные по изменению относительной микротвёрдости η:
 ,
(4.1)
где HV1 – микротвёрдость образца после ионной имплантации азота, HV – микротвёрдость образца до имплантации.
Экспериментальные данные по изменению относительной микротвёрдости объединены в таблице 4.5 с данными характеристик имплантации ионов азота с энергией 2, 4.5 и 7 кэВ для стали Р6М5, взятых из таблиц 4.1 - 4.4 и из анализа графиков, приведённых на рисунках 4.1 – 4.4.
Таблица 4.5 - Зависимость характеристик материала подложки от энергии имплантируемых ионов
| Ускоряющее напряжение U, кВ | 2 | 4,5 | 7 |
| Энергия ионов Е0, кэВ | 2 | 4,5 | 7 |
| Средний проецированный пробег Rp, Е | 84,6 | 183,6 | 255,0 |
| Страгглинг среднего проецированного пробега ΔRp, Е | 24,7 | 53,7 | 74,6 |
| Максимальная концентрация внедрённой примеси Сi max * 1028, м-3 | 12,9 | 5,9 | 4,3 |
| Максимальная концентрация дефектов Сv max * 1028, м-3 | 44,3 | 9,1 | 4,1 |
| Глубина максимальных остаточных концентрационных напряжений xσ max, Е | 80,0 | 180,0 | 260,0 |
| Максимальные остаточные концентрационные напряжения σmax * 109, Н/м2 | - 3,5 | - 1,8 | - 1,3 |
| Предел прочности при разрыве σв * 109, Н/м2 | 6,2 | ||
| Относительная микротвёрдость η | 1,19 | 1,47 | 1,89 |
Из анализа данных, приведённых в таблице 4.5 следует, что с увеличением энергии на 2,5 кэВ относительная микротвёрдость увеличивается в среднем на 21 %. Увеличение микротвёрдости объясняется тем, что с повышением начальной энергии ионов они проникают на большую глубину, и их распределение по глубине становится более равномерным. Следовательно, более равномерно распределены и напряжения сжатия, благодаря действию которых происходит упрочнение материала. Также необходимо отметить, что с повышением энергии иона уменьшается концентрация вакансий (они создают напряжения растяжения, разупрочняющие материал), а значит уменьшается вклад создаваемых ими напряжений в остаточные концентрационные напряжения.
Из анализа результатов расчётов, приведённых в таблице 4.5 и графика на рисунке 13 следует, что для стали Р6М5 при дозе имплантации 1021 м-2 максимальные остаточные концентрационные напряжения σmax меньше предела прочности при разрыве σв. Таким образом, модифицированный поверхностный слой материала подложки обладает некоторым запасом прочности и, если напряжения, которые могут возникнуть в процессе эксплуатации изделия не будут превышать σв, то изделие пригодно к эксплуатации; иначе в его поверхностном слое могут возникнуть трещины и произойдёт разрушение материала.
Итак, складывая остаточные концентрационные напряжения σmax и эксплуатационные напряжения σэксп (которые определяются на месте эксплуатации), мы можем предсказать, выдержит ли материал нагрузки при эксплуатации. С помощью разработанной методики и программного ообеспечения можно решить и обратную задачу: подобрать такую энергию иона E0 и дозу имплантации Ф, при которых для данного материала σmax+σэксп<σв. Итак, в работе решена поставленная задача – составление прогноза о эксплуатационном поведении материала в зависимости от ТПО. Взаимосвязь между ТПО и эксплуатационными свойствами поверхностных слоёв материала подложки изображена в виде схемы на рисунке 4.5.
Чем больше ток на катоде, тем больше полная доза имплантированных ионов азота, тем выше лежат максимумы концентраций ионов и дефектов после имплантации на графиках их распределений (рисунки 4.2 и 4.3). Чем больше время процесса имплантации, тем более сглажены (максимумы понижаются) кривые распределений дефектов и остаточных концентрационных напряжений, так как в материале подложки происходят процессы рекомбинации точечных дефектов, уменьшающие их концентрацию.
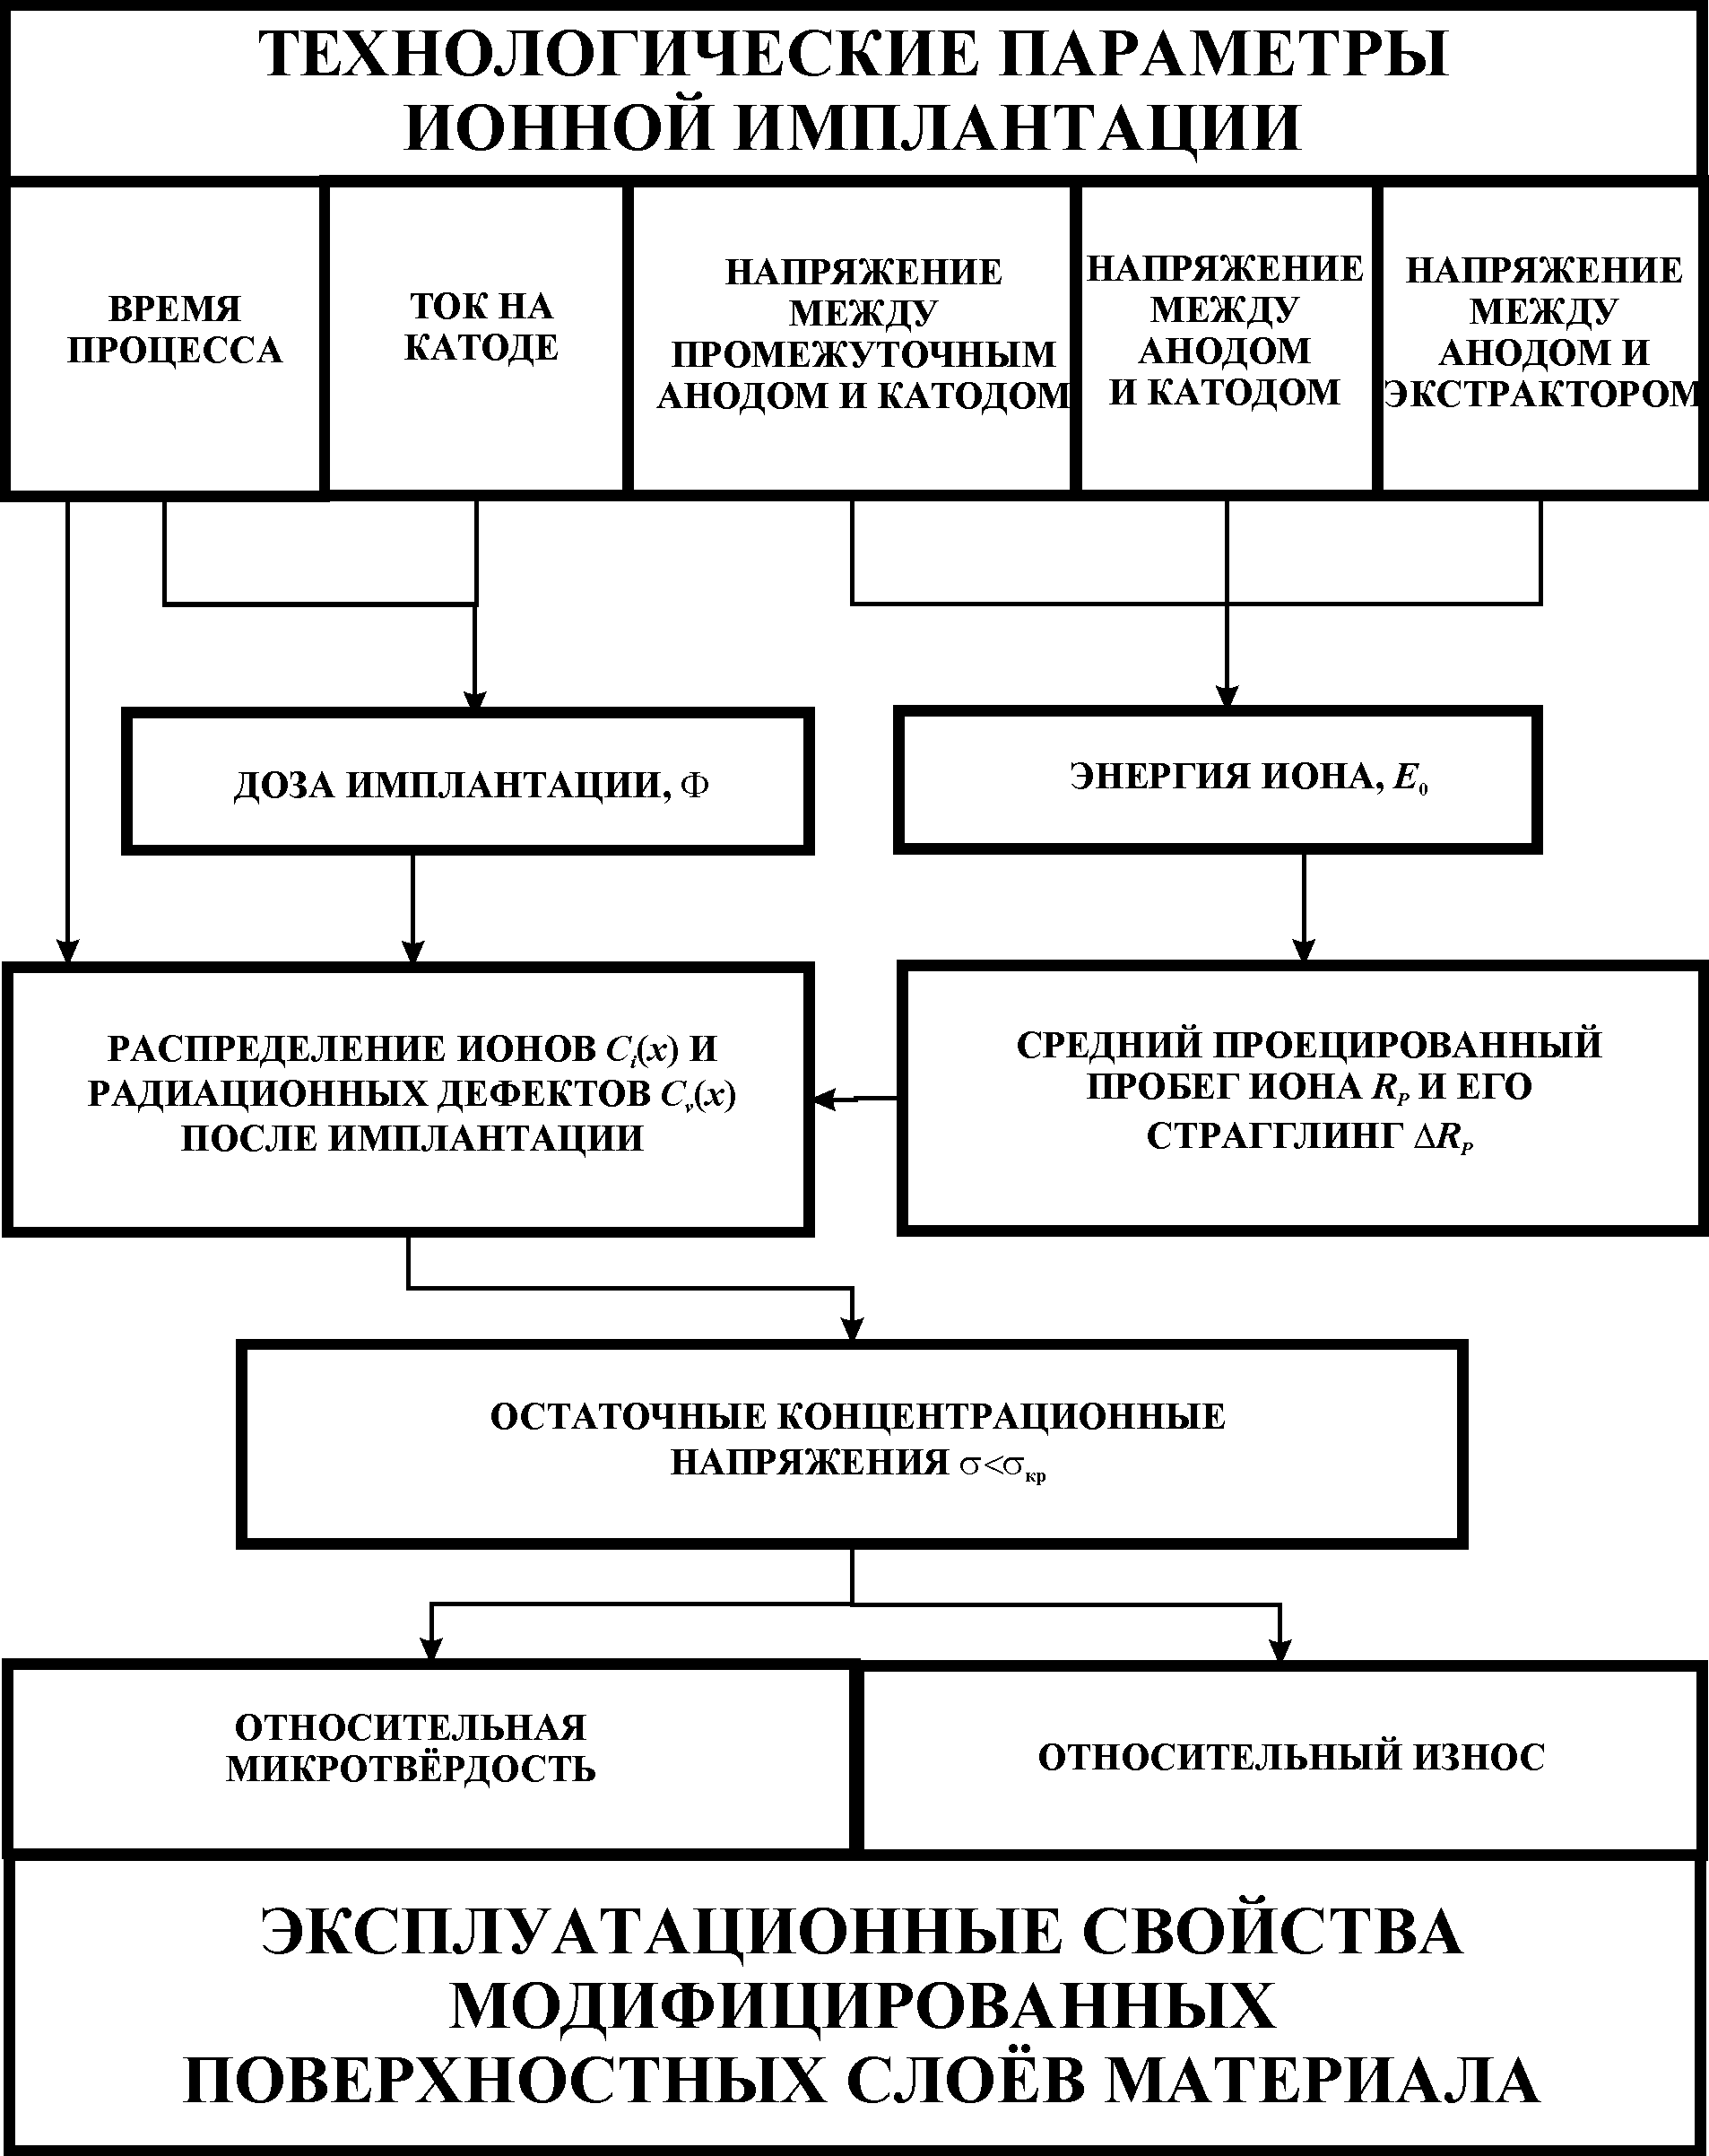
Рисунок 4.5. Схема связи между технологическими параметрами обработки и эксплуатационными свойствами модифицированных поверхностных слоёв материала.
Чем выше напряжение между промежуточным анодом и катодом, между анодом и катодом, между анодом и экстрактором, тем выше энергия иона, а значит больше и его пробег. Вследствие этого сглаживаются кривые распределения ионов, дефектов и остаточных концентрационных напряжений после имплантации. В конечном итоге это сказывается на повышении микротвёрдости и износостойкости поверхностных слоёв легируемого материала.
В следующем
разделе описано
экспериментальное
оборудование,
позволяющее
производить
имплантацию
ионов азота
с энергией 1 –
10 кэВ (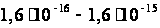 Дж) в металлы
и сплавы.
5. Экспериментальное оборудование
5.1 Установка для ионной имплантации азота в инструментальные материалы
Для экспериментальной
проверки получившихся
результатов
создается
установка для
имплантации
ионов азота
с энергией 1 –
10 кэВ (
Дж) в металлы
и сплавы. Установка
для ионной
имплантации
азота в инструментальные
материалы
включает в себя
следующие
элементы:
ионный источник (плазмотрон);
система электропитания ионного источника;
система вакуумирования;
устройство для измерения дозы имплантации.
Ионный источник должен обеспечивать формирование и экстрагирование ионного пучка из газообразного азота при нормальных условиях рабочего вещества. Система вакуумирования должна обеспечивать остаточное давление в рабочей камере порядка 10-2 – 10-3 Па [3]. Конструкция системы электропитания установки должна обеспечивать функционирование ионного источника, подачу высокого (от 1 кВ) ускоряющего напряжения между рабочей камерой и ионным источником и безопасность персонала при работе с высоким напряжением. Устройство для измерения дозы имплантации должно обеспечивать измерение дозы с максимально возможной точностью.
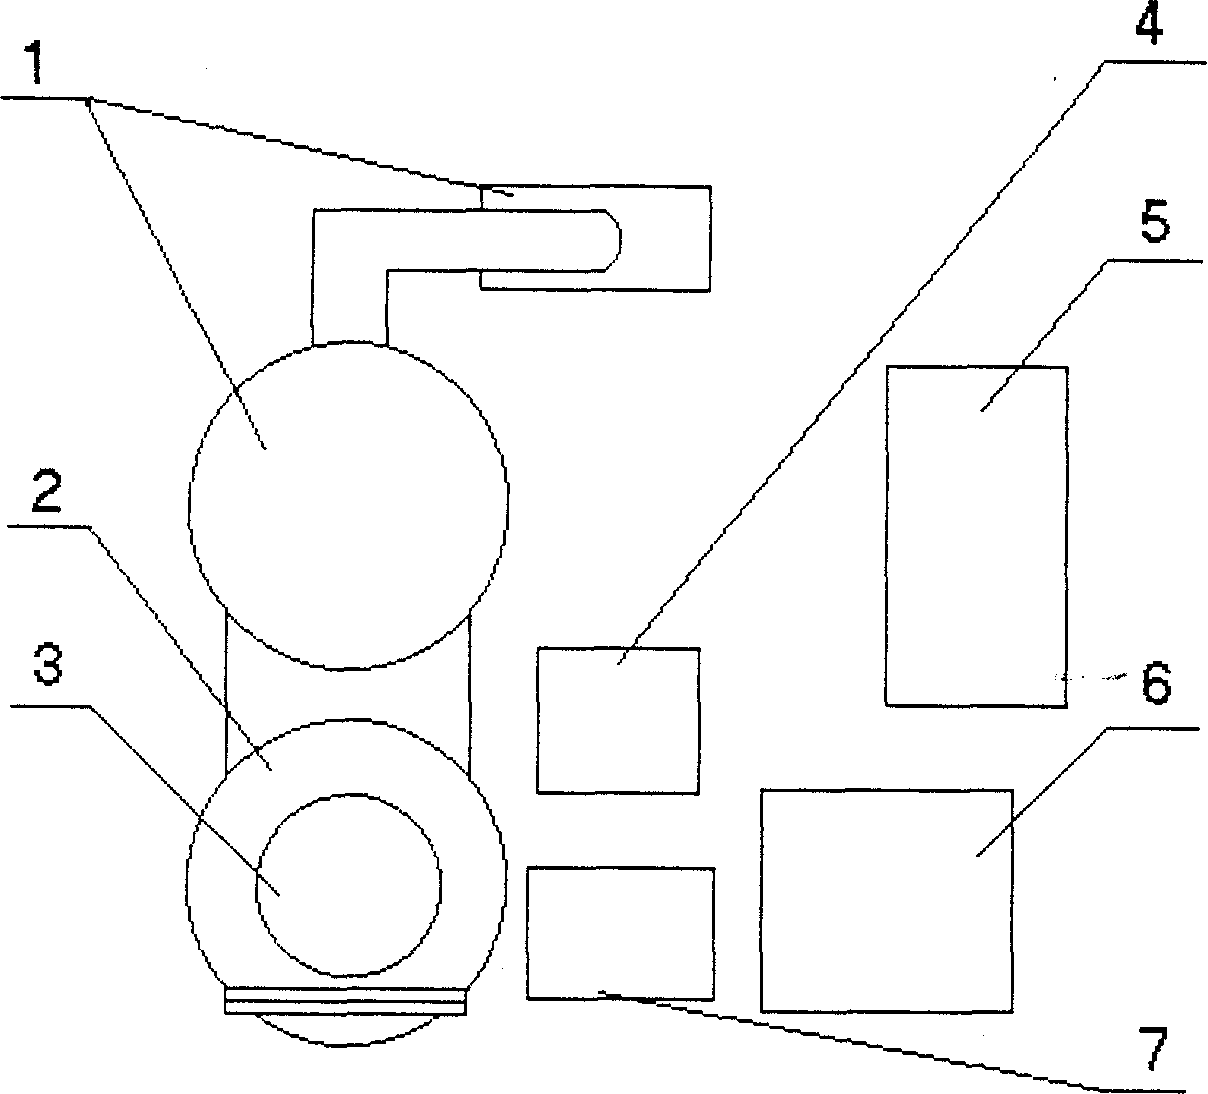
Рисунок 5.1 - Схема размещения узлов экспериментальной установки.
1 – вакуумные насосы; 2 – вакуумная камера; 3 – ионный источник; 4 – источник питания плазмотрона; 5 – высоковольтный источник питания; 6 – стойка управления системой вакуумирования; 7 – блок управления системой электропитания ионного источника.
В соответствии с изложенными требованиями создаётся установка для ионной имплантации ВИУ-1, схема размещения элементов которой показана на рисунке 5.1, а общий вид установки для ионной имплантации приведен на рисунке 5.2.
В качестве ионного источника использован дуоплазмотрон, разработанный в МАТИ им. К.Э. Циолковского (рисунок 5.3), который предназначен для ионизации газообразных веществ.
В качестве системы вакуумирования используется вакуумная установка для напыления покрытий методом КИБ ВУ-1Б, которая обеспечивает требуемое остаточное давление в вакуумной камере. В состав установки ВИУ-1 входит система электропитания дуоплазмотрона.
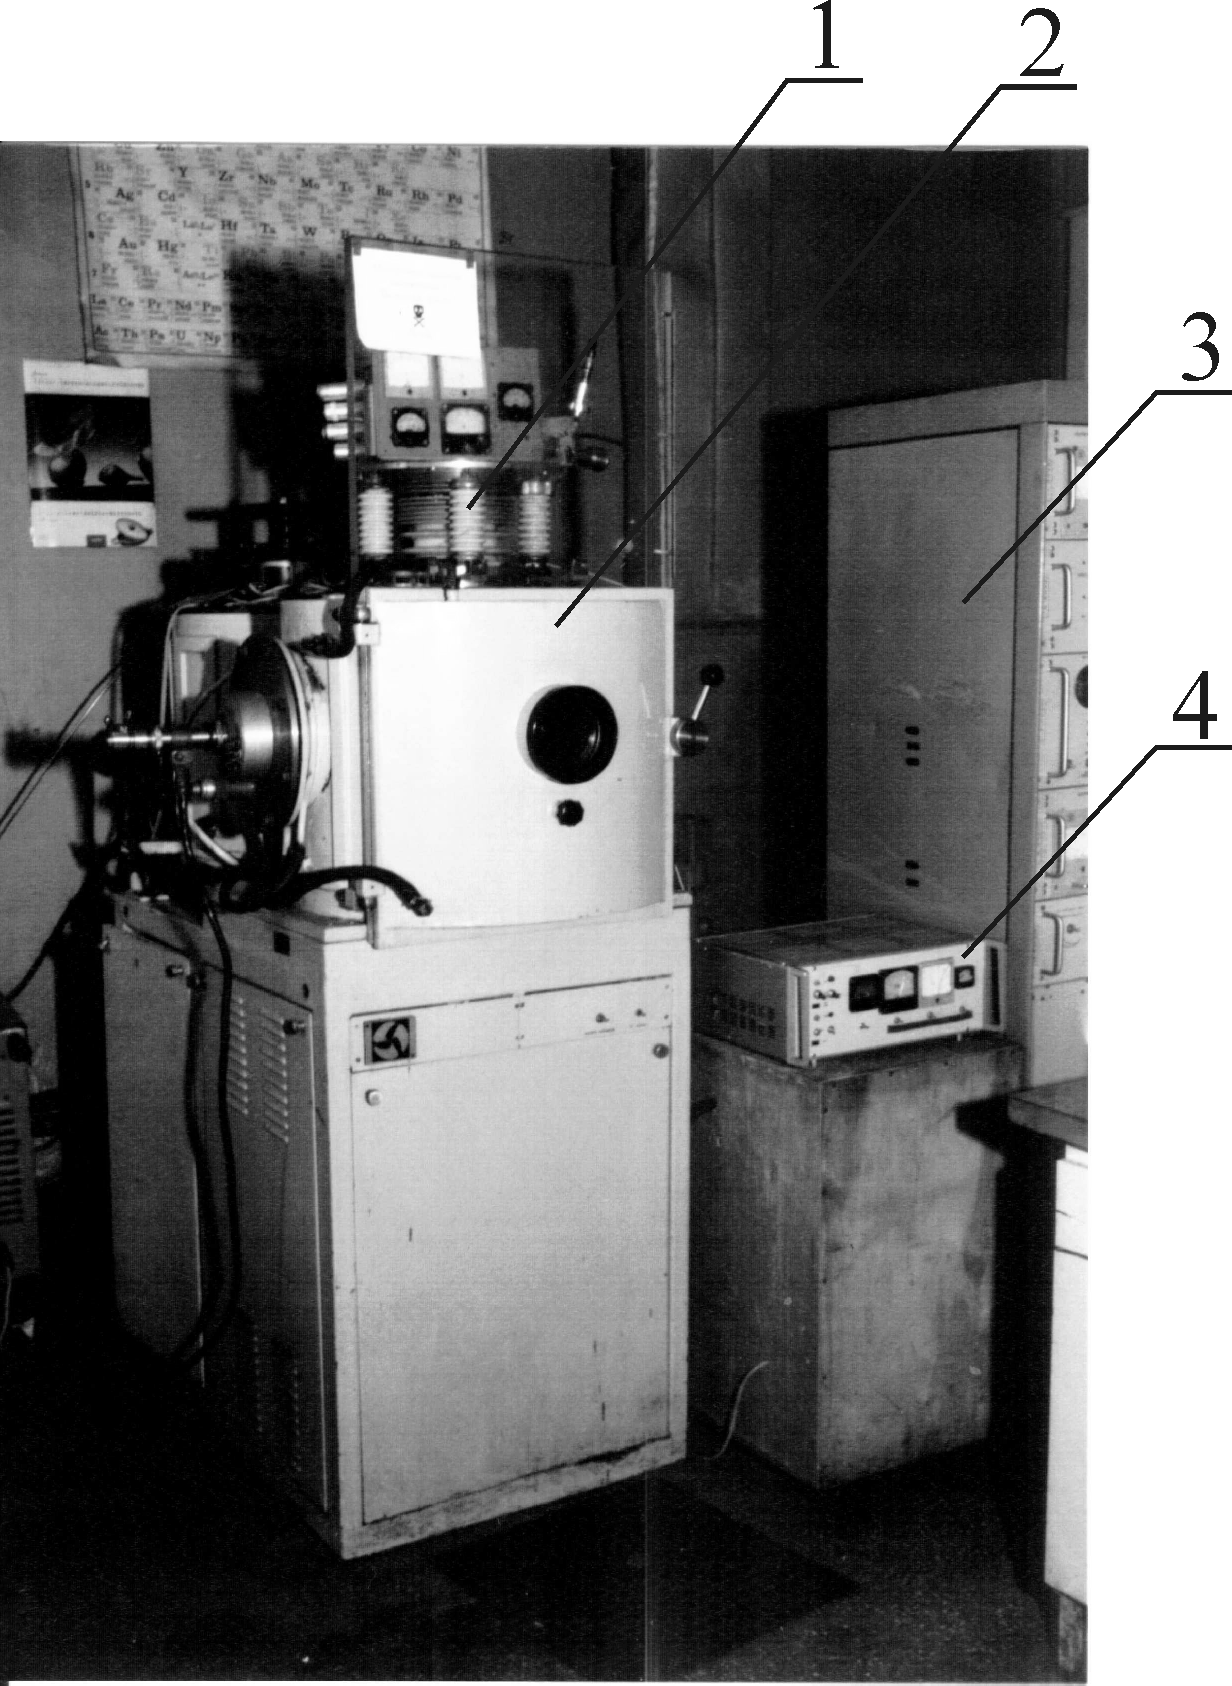
Рисунок 5.2 – Общий вид экспериментальной установки.
1 – ионный источник; 2 – вакуумная камера на базе установки ВУ–1Б; 3 – стойка управления системой вакуумирования; 4 – блок управления системой электропитания ионного источника.
5.2 Устройство системы электропитания имплантационной установки
Функциональная схема системы электропитания имплантационной установки, изображенная на рисунке 5.3, включает следующие элементы:
блок управления;
источник питания плазмотрона;
высоковольтный источник питания (ВИП).
Блок управления предназначен для выдачи необходимых регулирующих сигналов на источники питания плазмотрона и ВИП. Источник питания плазмотрона предназначен для поддержания на заданном уровне электрических сигналов, обеспечивающих функционирование дуоплазмотрона.
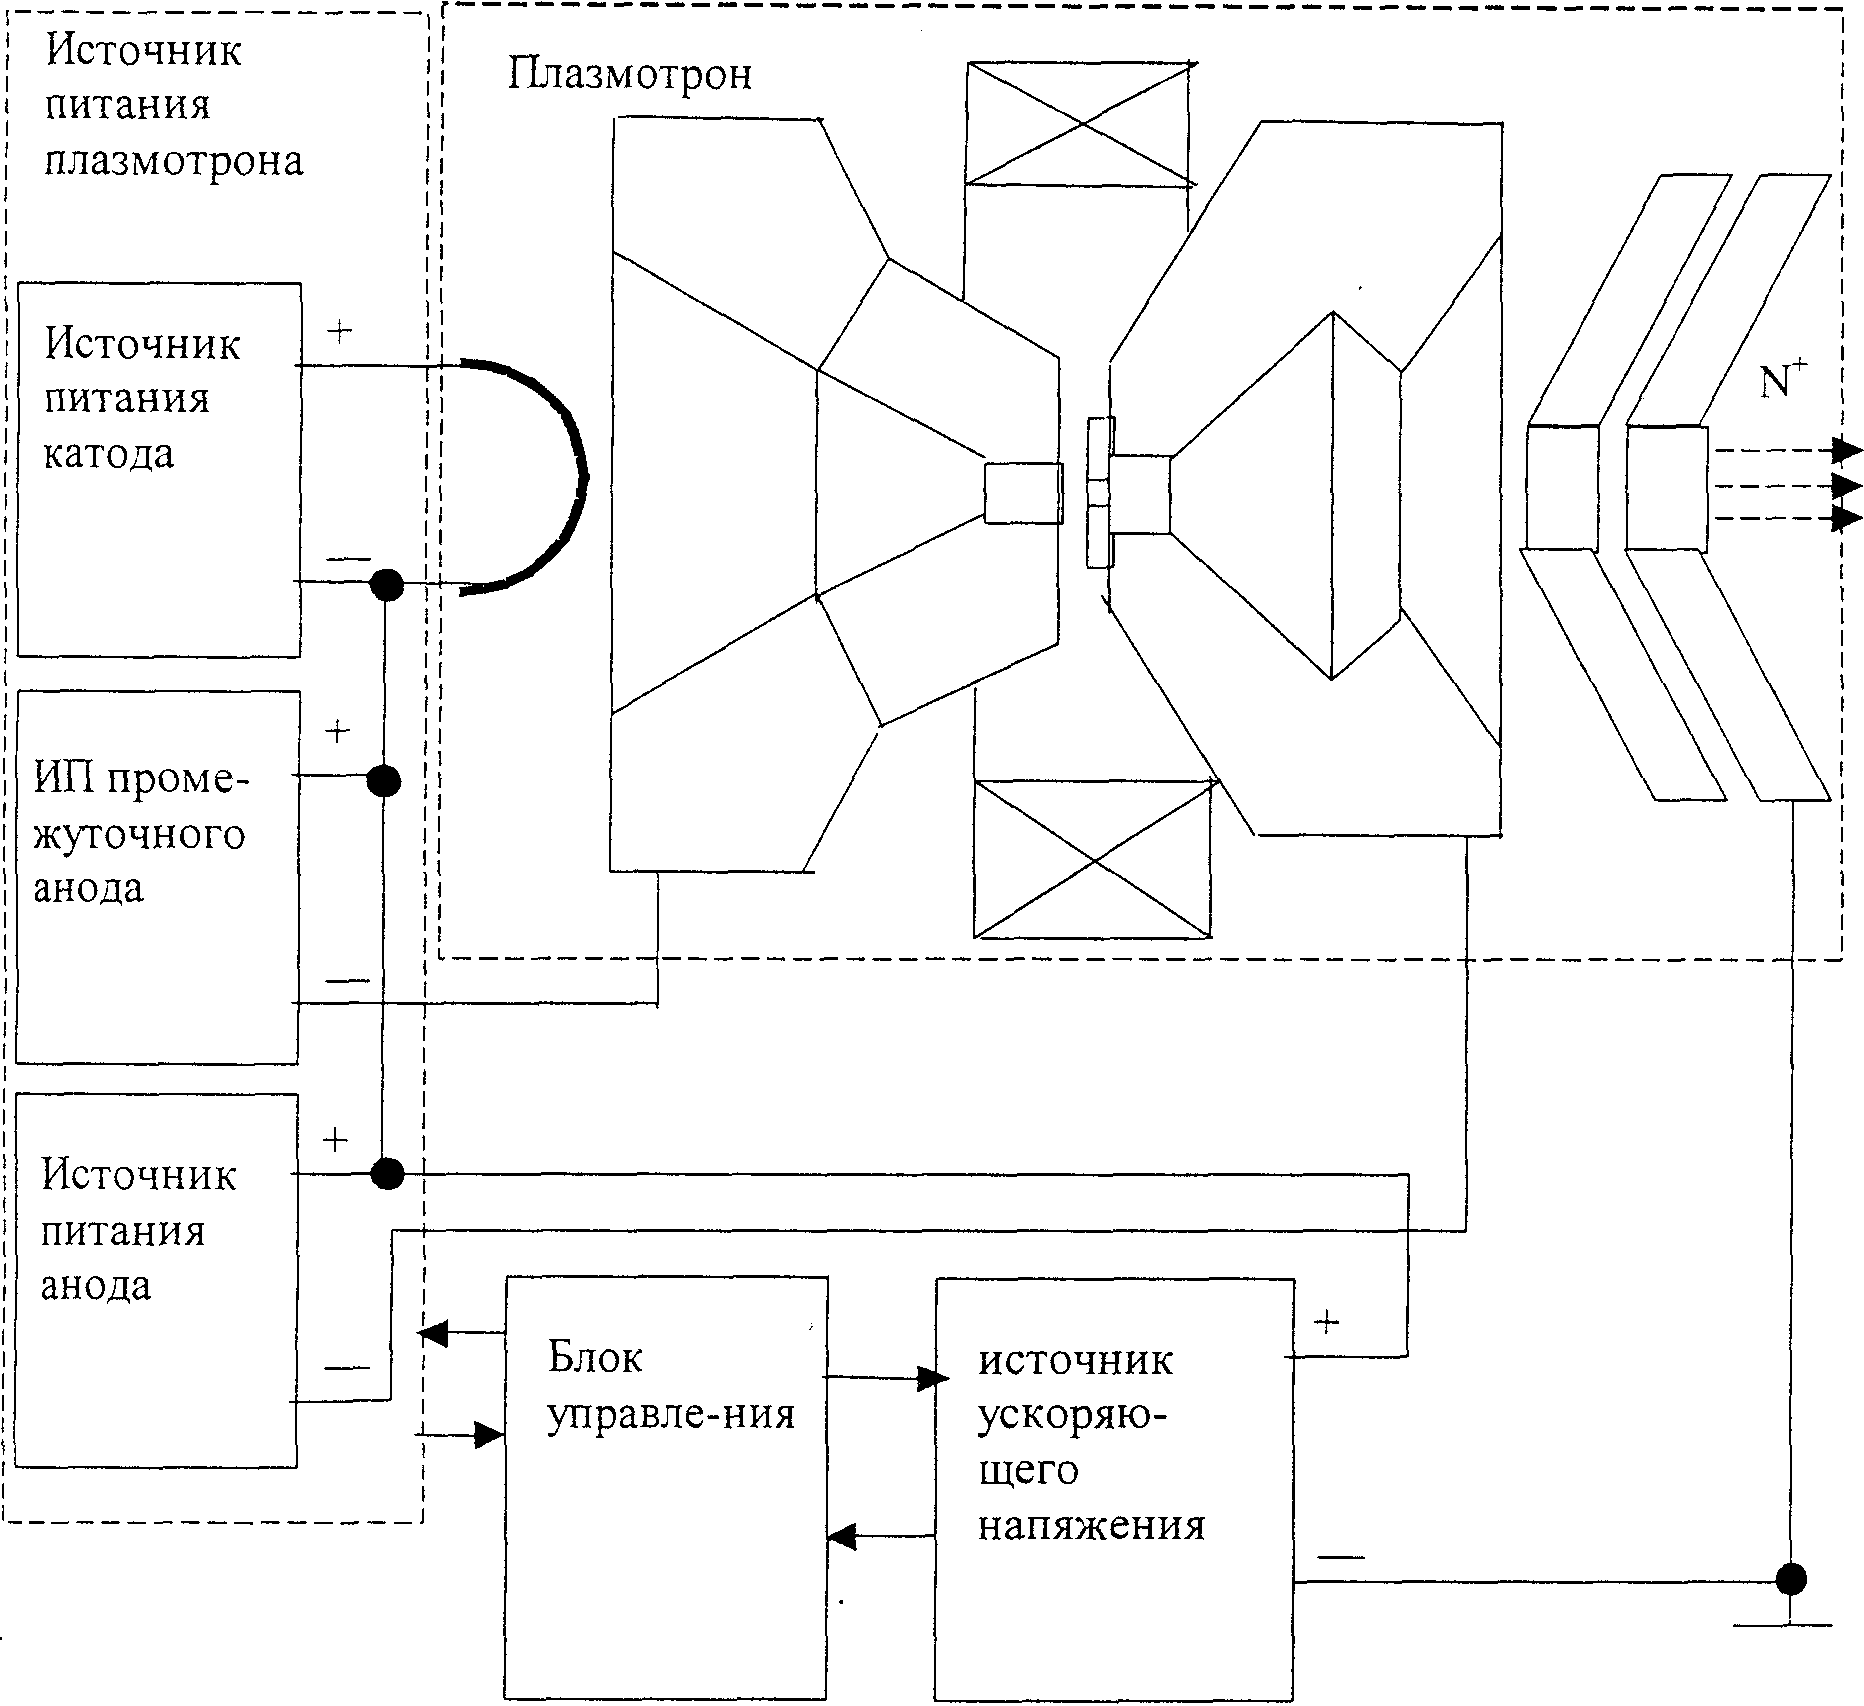
Рисунок 5.3 – Функциональная схема системы электропитания имплантационной установки.
Высоковольтный источник питания предназначен для подачи на установку высокого ускоряющего напряжения. В схеме пульта управления предусмотрена возможность не только ручного, но и внешнего регулирования электрических параметров, в том числе от персонального компьютера.
Система электропитания установки ВИУ-1 обеспечивает возможность реализации процесса ионной имплантации азота в инструментальные материалы с целью модификации их поверхностных свойств. Широкие диапазоны регулирования электрических параметров, позволяют проводить исследования с целью оптимизации технологии ионного модифицирования поверхностных свойств металлов и сплавов. Безопасность персонала обеспечивается оптической развязкой цепей управления от высоковольтных цепей.
Для измерения дозы имплантации применено оригинальное устройство [3].
5.3 Устройство датчика ионного тока
В установках ионной имплантации уделяется повышенное внимание измерению ионного тока, так как эти измерения, что следует из соотношения (2.35) лежат в основе правильного задания и контроля дозы имплантации. Трудность при измерении ионного тока заключаются в том, что при прямом измерении значительную (до 10 раз) ошибку вносят вторичные электроны, выбитые с поверхности мишени (эффект нейтрализации).
В установке ВИУ-1 использовано устройство для измерения ионного тока, работающее по принципу цилиндра Фарадея. Схема измерительного устройства приведена на рисунке 5.4.
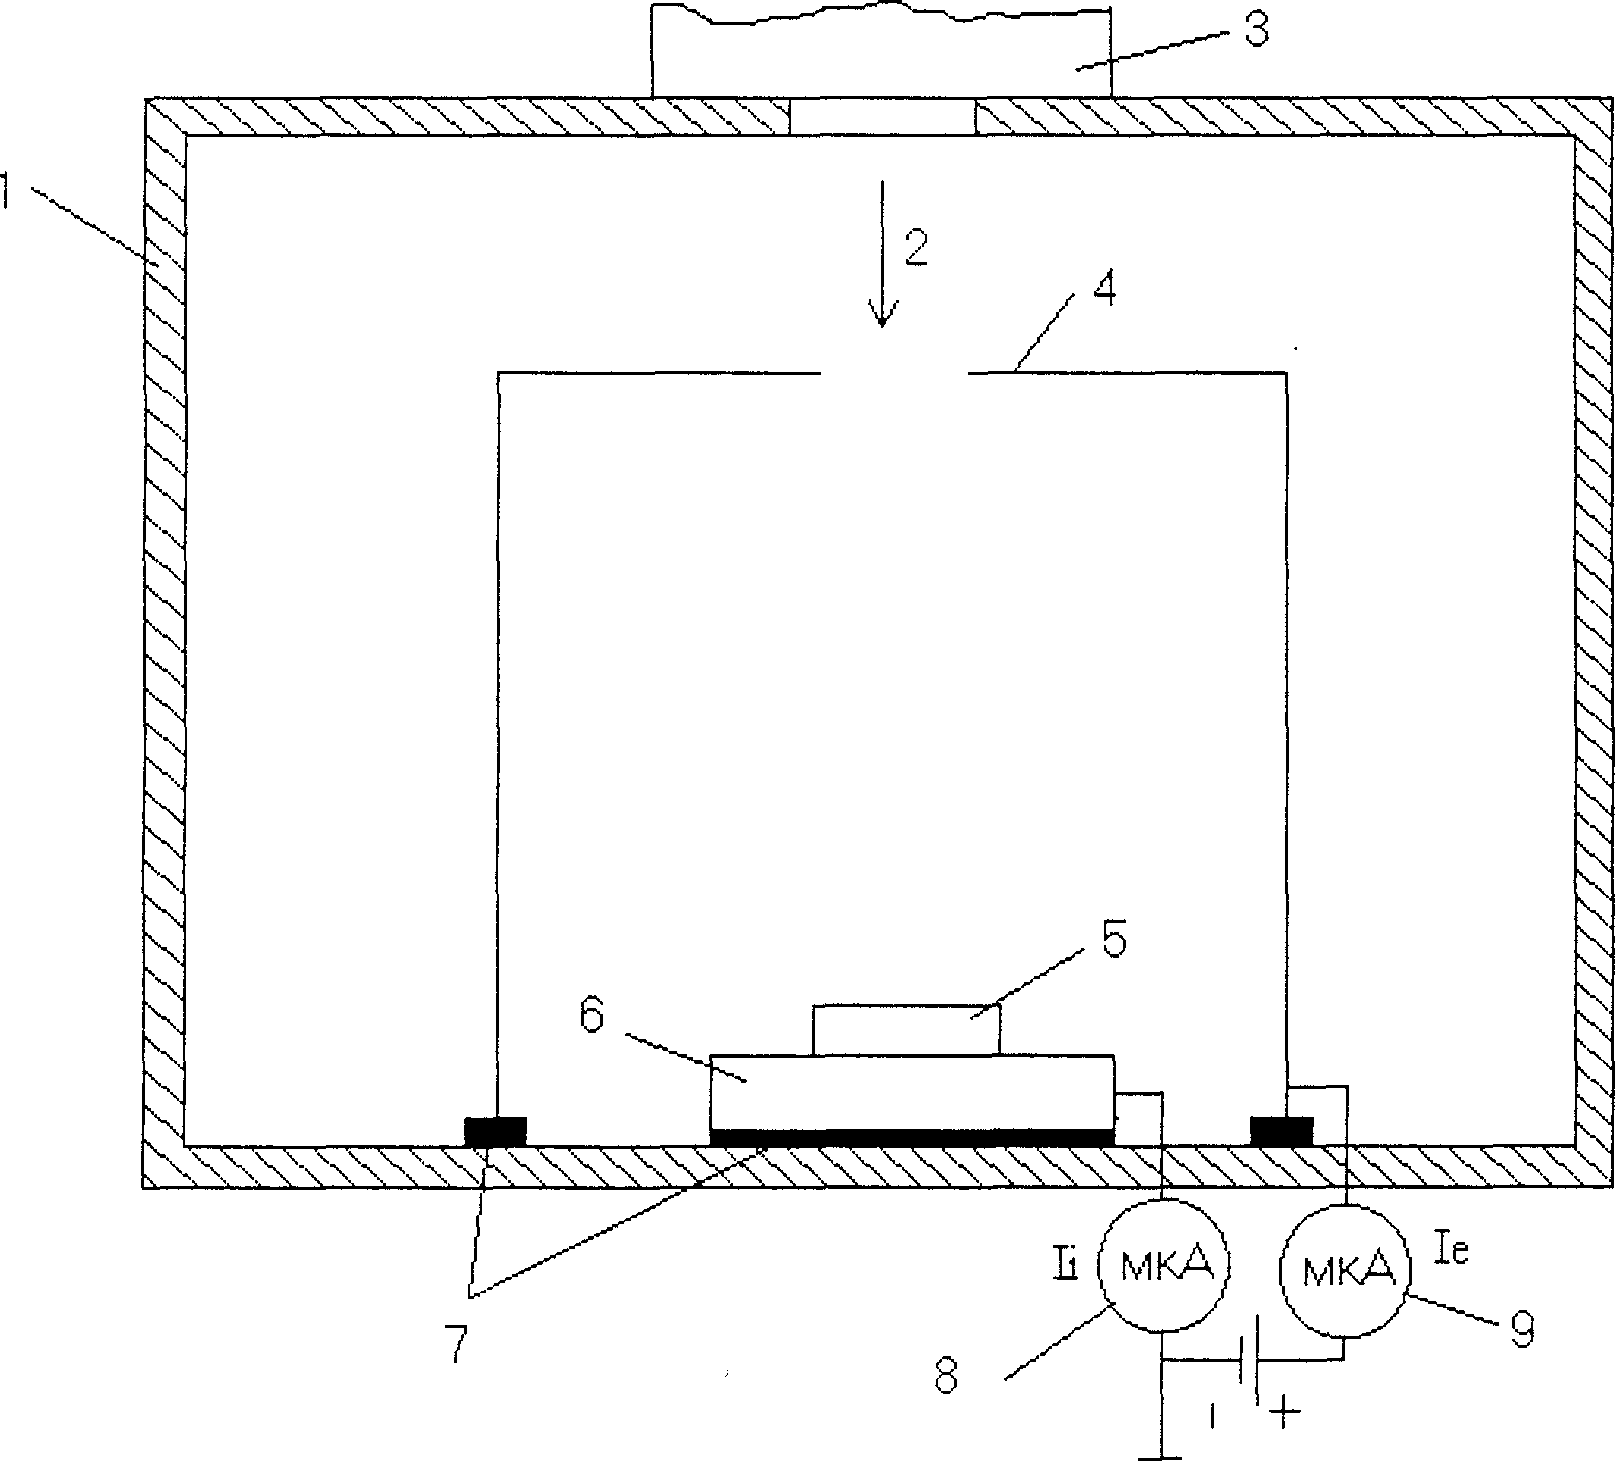
Рисунок 5.4 – Устройство для измерения ионного тока.
1 – вакуумная камера; 2 – ионный поток; 3 – плазмотрон; 4 – коллектор электронов; 5 – мишень; 6 – стол; 7 – изоляторы; 8 – микроамперметр для измерения ионной составляющей тока; 9 – микроамперметр для измерения электронной составляющей тока.
В состав устройства входят: коллектор электронов 4 (металлический цилиндр с отношением длины к диаметру 6:1), изолированный от стенок вакуумной камеры 1, источник постоянного напряжения 100 В и два микроамперметра 8 и 9 для измерения ионной и электронной составляющих тока соответственно. Отличительной особенностью измерительного устройства является то, что рабочий стол 6 с обрабатываемыми образцами 5 размещается внутри данного устройства.
Разрабатываемое
оборудование
позволит осуществлять
имплантацию
ионов азота
с энергией 1 –
10 кэВ (
Дж) в металлы
и сплавы, модифицируя
их свойства
в нужном направлении.
Заключение
Несмотря
на большое
количество
исследований
в области ионной
имплантации,
остаётся ещё
множество
вопросов, стоящих
перед исследователями
[3]. В частности,
мало изучены
процессы,
происходящие
при внедрении
ионов с энергией
от 1 кэВ ( Дж) до 10 кэВ
(
 Дж) в материал
подложки и от
50 МэВ (
 Дж) и более
[12]. Данные многочисленных
экспериментов
свидетельствуют
о наличие эффекта
дальнодействия,
когда радиационные
дефекты и упругие
напряжения
в имплантированном
слое могут
проникать на
значительно
большие глубины
нежели имплантированные
атомы, оказывая
существенное
влияние на
свойства легируемого
изделия. Это
сложный и
малоизученный
процесс, поэтому
в настоящее
время в литературе
существуют
лишь очень
приблизительные
модели его
описания [21, 22].
С помощью анализа литературы были установлены основные процессы, происходящие при ионной имплантации, разработан комплекс моделей, позволяющих перейти от ТПО к эксплуатационным свойствам материала и составить прогноз о его эксплуатационном поведении.
Таким образом по работе можно сделать следующие выводы:
Анализ состояния вопроса поверхностной модификации свойств металлов и сплавов методом ионной имплантации азота позволил установить, что:
ионная имплантация является высокоэффективным методом поверхностной модификации;
не предложено модели модификации поверхностного слоя металлов и сплавов в результате имплантации ионов азота, наиболее полно учитывающей процессы, происходящие при этом;
формулы, связывающие параметры ионной имплантации с пробегами ионов в мишенях действуют лишь в определённых энергетических диапазонах; поэтому необходимо внимательно следить за областью их применения в расчётах;
недостаточно
исследована
возможность
применения
имплантации
ионов газов
с энергией в
диапазоне 1 –
10 кэВ (
Дж) в целях
улучшения
физико-механических
и эксплуатационных
характеристик
материалов.
Предложена модель модификации поверхностного слоя металлов и сплавов в результате имплантации ионов азота, которая позволяет при заданных технологических параметрах имплантации спрогнозировать эксплуатационные свойства металла или сплава;
На
основе анализа
литературы
разработана
методика,
позволяющая
наиболее точно
рассчитать
по предложенной
модели параметры
основных процессов,
происходящих
при ионной
имплантации
азота с энергией
1 – 10 кэВ (
Дж) в металлы
и сплавы;
Для выполнения расчётов разработано программное обеспечение (приложения А и Б), позволяющее при заданных ТПО рассчитать остаточные концентрационные напряжения, возникающие при имплантации ионов азота в металлы и сплавы;
Полученные теоретические результаты согласуются с данными, приведёнными в литературе, с точностью в пределах 10 – 15 %, что свидетельствует об адекватности построенной модели.
Несмотря на то, что мы не учитывали процесс дальнодействия, разработанная методика позволяет с достаточной степенью точности рассчитать основные параметры процессов, происходящих при ионной имплантации и предсказать на основе их значений эксплуатационные свойства материала.
Ионная имплантация обладает очень широкими возможностями для изменения свойств материалов. При ионной имплантации газов в поверхностном слое металлов и сплавов создаются условия, способствующие протеканию реакций между атомами внедренной примеси и атомами матрицы, а также растворенными в ней примесями. Это позволяет легировать металл или сплав ионами недостающего для образования соединения элемента; синтезировать как известные соединения, так и соединения, которые не могут быть созданы другими методами. Ионная имплантация может быть применена для получения равновесных и метастабильных фаз с существенно расширенными границами правила Юм-Розери по сравнению с его применением при традиционных способах образования твердых растворов. Эмпирическое правило Юм-Розери для образования метастабильного твердого раствора при ионной имплантации: "Метастабильный твердый раствор образуется, если имплантированная примесь имеет: а) атомный радиус в пределах от 15 до 40 % от радиуса матрицы, б) электроотрицательность в пределах ±0,6 от атомов матрицы".
Таким образом, благодаря возможности воздействия на механические и химические свойства, фазовый состав и структуру поверхностных слоев металлов и сплавов метод ионной имплантации, не ограниченный условиями равновесных фазовых диаграмм, открывает широкие возможности для целенаправленного и управляемого изменения поверхностных свойств металлов и сплавов, синтеза новых метастабильных растворов и создания новых материалов с необычными свойствами.
Список Литературы
Ионная имплантация. Сб. статей. Пер. с англ. / под ред. Хирвонена Д.М.: Металлургия, 1985.
Хирвонен Дж.К. Ионная имплантация. М.: Металлургия, 1985. 285 с.
Инзарцев Ю.В. Повышение эксплуатационных характеристик инструмента методом ионной имплантации азота. Дисс. канд. техн. наук. / Тульский Государственный Университет – Тула. –2002. –129 с.
Лахтин Ю.М., Леонтьева В.П. Материаловедение: Учебник для высших технических учебных заведений. – 3-е изд., перераб. и доп. – М.: Машиностроение, 1990. – 528 с.: ил.
Модифицирование и легирование поверхности лазерными, ионными и электронными пучками / Под. ред. Дж. М. Поута, Г. Фоти, Д.К. Джекобсона. М: Машиностроение, 1987. 424с.
Комаров Ф.Ф. Ионная имплантация в металлы. - М.: Металлургия, 1990. 134с.
Афанасьев В.П., Манухин В.В., Нуекс Д. Взаимодействие лёгких ионов средних энергий с неоднородными поверхностями // Инженерные проблемы термоядерной энергетики. М.: МЭИ, 1989. №220. С. 27-32.
Погребняк А.Д., Ремнев Г.Е., Чистяков С.А., Лигачёв А.Е. Модификация свойств металлов под действием ионных пучков // Изв. ВУЗов. Физика. 1987. №1. С. 52-65.
Калачев М.И. Деформационное упрочнение металлов. Мн., Наука и техника, 1980, 256 с.
Теория термической обработки. Учебник для вузов. Блантер М.Е. М.: Металлургия, 1984, 328с.
Бельский Е.И., Ситкевич М.В., Понкратин Е.И., Стефанович В.А. Химико-термическая обработка инструментальных материалов.-Мн.: Наука и техника, 1986.-247 с.
Теория и технология азотирования / Лахтин Ю.М., Коган Я.Д, Шпис Г.И., Бемер 3. - М.: Металлургия, 1991, 320с.
X. Риссел, И. Руге. Ионная имплантация: Пер. с нем. В.В. Климова, В.Н. Пальянова. / Под ред. М.И. Гусевой. - М.: Наука. Главная редакция физико-математической литературы, 1983. - 360с.
Кумахов М.А., Комаров Ф.Ф. Энергетические потери и пробеги ионов в твердых телах. - Мн.: Изд-во БГУ, 1979.-320с.
Костерин К.В. Распыление твердых тел ионной бомбардировкой: адатомные механизмы и возможная роль фононов. // Физика и химия обработки материалов № 3 - 1995. с. 43-48.
Оборудование ионной имплантации/ В.В. Симонов, Л.А. Корнилов, А.В. Шашелев, Е.В. Шокин. - М.: Радио и связь, 1988. - 184с.
Распыление твердых тел ионной бомбардировкой: Пер. с англ. / Под ред. Р. Бериша. - М.: Мир, 1986. - 488 с.
Барвинок В. А. Управление напряженным состоянием и свойства плазменных покрытий. -М.: Машиностроение, 1990.-384 с.
Сулима A.M., Шулов В.А. Ионное легирование конструкционных материалов.// Поверхностный слой, точность, эксплуатационные свойства и надежность деталей машин и приборов. - М.: МДНТП, 1989. -с. 73-78.
Никитин А.А., Травина Н.Г. Ионная имплантация металлов и сплавов. // Бюллетень ЦНИИЧ. - 1986. - № 23.
Васильева Е.В. Влияние имплантации ионов азота и углерода на стойкость подшипниковой стали // Физика и химия обработки материалов №1. – 1989. с. 43-48.
Зеленский В.Ф., Неклюдов И.М., Черняева Т.П. Радиационные дефекты и распухание металлов. - Киев: Наукова думка, 1988. - 296 с.
Синебрюхов А.А., Харлов А.В., Бурков П.В. Исследование модификации поверхности быстрорежущей стали под воздействием ионного пучка// Материалы международного научно-технического симпозиума Славянтрибо-4. Трибология и технология. С.-Пб. 1997, Т. 1. с.74-77.
Lindhard J., Scharff M., Schiott H.E. - Mat. -Fys. Medd. Dan. Vid. Selsk, 1963, 33, N 14.
Lindhard J., Scharff M. - Phys. Rev., 1961, v. 124, p. 128.
Каминский М.А. Атомные и ионные столкновения на поверхности металлов. -М.: Мир, 1967. 506 с.
Титов В.В. Роль механических напряжений при легировании материалов с помощью ионных пучков. М.: Препринт ИЛЭ им. И.В. Курчатова, 1983. 48с.
Бобровский С.М. Повышение эксплуатационных свойств режущего инструмента методом ионной имплантации. Дисс. канд. техн. наук. / Тольятти. – 1998. – 245 с.
Смирнов М.Ю. Повышение работоспособности торцовых фрез путем совершенствования конструкций износостойких покрытий: дисс. к.т.н. Ульяновск, 2000. - 232 с., ил.
Буренков Л.Ф., Комаров Ф.Ф., Кумахов М.А., Темкин М.М. Таблицы параметров пространственного распределения ионно-имплантированных примесей. Минск.: БГУ, 1980. 348 с.
Готт Ю.В., Явлинский Ю.Н. Взаимодействие медленных частиц с веществом и диагностика плазмы. М., 1973.
Sommerfeld A. - Rend. Acad. Lincei, 1935, 6,759.
Caspar R. - Acta Phys. Hung., 1952, 11,151.
Teitz T. -Ann. d.Phys., 1955, 15, 186.
Wedephol P. - J. Phys., 1968, B1, 307.
Белый А.В., Догодейко В.Г., Макушок Е.М., Миневич А.Л. Прогрессивные методы изготовления металлорежущего инструмента. Минск.: БЕЛНИИТИ, 1989. 56 с.
Ландау Л. Д., Лифшиц Е. М. Квантовая механика. М., Физматгиз, 1963.
Ландау Л. Д., Лифшиц Е. М. Механика. М., Физматгиз, 1958.
Lindhard J., Nielsen V., Scharff М. Mat.-fys. Medd. Dan. Vid. Sel., 1968, 36, №10.
Фирсов О. Б. "Ж. эксперим. и теор. физ.", 1959, 36, 1517.
Кишиневский Л. М. "Изв. АН СССР. Сер. физ.", 1962, 26, 1410.
Абов Ю.Г., Иванов Л.И., Заболотный В.Т., Суворов А.Л. Динамические процессы при облучении твёрдых тел. Препринт №81. М.: ИТЭФ, 1985. 52 с.
Бабаев В.П., Бобков А.Ф., Заболотный В.Т. и др. Каскады атомных столкновений в металлах. М.: Препринт ИТЭФ-110, 1982, 40 с.
Иолфи Ф.В. Фазовые превращения при облучении. - Челябинск: Металлургия, 1989.312 с.
Искандерова З.А., Раджабов Т.Д., Рахимова Г.Р. Формирование упрочненного приповерхностного слоя с выделениями новой фазы на объемных дефектах при ионной имплантации. Поверхность. - 1985. - №10. с. 115-126.
Лейман К. Взаимодействие излучения с твердым телом и образование элементарных дефектов: Пер. с англ.-М.: Атомиздат, 1979. 296 с.
Константы взаимодействия металлов с газами: Справ, изд. Коган Я.Д., Колачев Б.А., Левинский Ю.В. и др. - М.: Металлургия, 1987. - 368 с.
Бойко В.И., Кадлубович Б.Е., Шаманин И.В. Влияние дефектности структуры металлов на профиль расперделения внедренных ионов. // Физика и химия обработки материалов № 3 - 1991. с. 56-61.
Влияние никоэнергетической имплантации на механические свойства сплавов титана и железа. / В.О. Вальднер, В.П. Квядрас и др.// Физика и химия обработки материалов. - 1987. - № 2 -с. 18-24.
Бериш Р. Распыление твёрдых тел ионной бомбардировкой. М.: Мир, 1986. Т. 2. 484 с.
Баранов И.А., Мартыненко Ю.В., Цепелевич С.О., Явлинский Ю.Н. Неупругое распыление твёрдых тел ионами // УФН. 1988. Т. 156. С. 477-511.
Лариков Л.Н., Исайчев В.И. // Диффузия в металлах и сплавах: Справочник. Киев: Наукова думка, 1986. - 565 с.
Ноздрин В.Ф., Умеренко С.М., Губенко С.И. О механизме упрочнения металлов при сверхглубоком проникновении высокоскоростных частиц. // Физика и химия обработки материалов № 6 - 1991. с. 73-79.
Абдрашитов В.Г., Рыжов В.В., Моделирование распределений ионной имплантации методом Монте-Карло.// Физика и химия обработки материалов № 2 - 1993. с. 22-26.
Диденко А.Н., Лигачёв А.Е., Куракин И.Б. Воздействие пучков заряженных частиц на поверхность металлов и сплавов. М.: Энергоатомиздат, 1987. 184 с.
Диденко А.Н., Шулов В.А., Ремнев Г.Е., Ночевная Н.А. Модификация свойств конструкционных материалов пучками заряженных частиц. Свердловск: ГКНТ СССР, 1991. Т. 3. С. 3.
Тушинский Л.И. Теория и технология упрочнения металлических сплавов. - Новосибирск: Наука, 1990. 306 с.
Ершов Г.С., Бычков Ю.Г., Физико-химические основы рационального легирования сталей и сплавов М.: Металлургия, 1982. 360 с.
Ионное облучение инструмента из быстрорежущей стали. / Н.В. Плешивцев, Д.В. Бондарев, П.П. Сидоров, С.Е. Дукачев, Г.Л. Давыдов // СТИН. - 1994. - № 6. - с. 21-23.
Ибрагимов Ш.Ш., Кирсанов В.В., Пятилетов Ю.С. Радиационная повреждаемость металлов и сплавов. М.: Энергоатомиздат, 1985. 240 с.
Дидык А.Ю., Регель В.Р., Скуратов В.А., Михайлова Н.Ю. Радиационное упрочнение металлов, облучённых тяжёлыми ионами // ЖТФ. 1989. Т. 59. №5. С. 107-111.
Аксёнов А.И., Бугаев С.П., Емельянов В.А. и др. Получение широкоапертурных пучков ионов металлов // ПТЭ. 1987. №3. С. 139-142.
Бабаев В.П., Заболотный В.Т., Суворов А.Л. Фокусировка в каскадах атомных столкновений // Вопр. атомной науки и техники. Сер. ФРПРМ. 1985. Вып. 4(37). С. 7-9.
Геринг Г. И., Полещенко К.Н., Вершинин Г. А., Поворознюк С. Н., Орлов П.В. Роль диффузионных процессов в повышении износостойкости модифицированных твердых сплавов // Трение и износ, 1998. Т. 19. №4. С. 453-457.
Заболотный В.Т., Иванов Л.P, Суворов А.Л. Автоионная микроскопия и фундаментальные аспекты повреждаемости твердых тел. // Физика и химия обработки материалов № 2 - 1994. с. 34-39.
ПРИЛОЖЕНИЯ
ПРИЛОЖЕНИЕ А
Программа ION_IMPLANTATION, разработанная в среде Borland C++ для расчёта остаточных концентрационных напряжений в поверхностных слоях материала подложки после имплантации ионов азота
#include <vclvcl.h>
#include <stdlib.h>
#include <math.h>
#pragma hdrstop
#include "Main_Form.h"
#include "About.h"
#pragma resource "*.dfm"
TIonImpl *IonImpl;
AnsiString InfoTemp,EInf;
int i,j,k,l,m,n,o,p,ENum=0,EndInf=0,VInf_N,X_coord;
AnsiString SubInf[14][4];
double
LP, AC, AM, AR, Density, IE, IC, IM, IR, INum, IBD, SAD, E_EW, NE_EW, Rmin, IV, E_Step, E_Cntr, E_Int, E_ND, Energy, TgtPrm, TgtPrmRange, TgtPrmMIN, TgtPrmMAX, TPPrc, Rm_Range, Rm_Cntr, Rm_ND, Rm_IL, Rm_SL, Rm_Step, Rm,Differ, DifferTemp, Temp, Temp1, Temp2, Ci, Cv, sigma_max, Ci_max, Cv_max, ro_ND, ro_IL, ro_SL, ro_Range, ro_Cntr, ro_Step, fi, fi_ND, fi_IL, fi_SL, fi_Range, fi_Cntr, fi_Step, fi_Int, lambda, epsilon, ro, alpha, ksi_e, P, B, H, U, r, f_psi_arg, InactE, RelE, E_EW_Int, ShldPrm_tf, ShldPrm_f, func_ls_prm, func_ls, Tmax, psi, psi_S, psi_G, psi_T, psi_W, R, Rp, EW,