Разработка технологического процесса изготовления детали "Основа излучателя"
Министерство общего и профессионального образования РФ
Саратовский Государственный Технический Университет
Кафедра «Приборостроение»
Пояснительная записка
к курсовой работе по дисциплине «Технология приборостроения» на тему «Разработка технологического процесса изготовления детали «Основа излучателя»
Выполнил:
Проверил:
доц. Орлов Б.С.
Саратов 2004
Содержание
Введение
Анализ эксплуатационных свойств детали и конструкторский контроль чертежа
Анализ технологичности конструкции
Обоснование и выбор заготовки
Разработка технологического процесса обработки детали
Обоснование последовательности обработки и выбранного оборудования
Расчет погрешностей базирования
Определение припусков и межоперационных размеров
Определение рациональных режимов резания и норм времени
Расчет точности обработки
Описание конструкции приспособлений
Заключение
Перечень использованной литературы
Аннотация
В данной пояснительной записке к курсовой работе на тему «Разработка технологического процесса изготовления детали «Основа излучателя» представлен технологический процесс, запроектированный исходя из анализа функциональных свойств детали, различных технологических факторов производства, произведен расчет точностных характеристик производства, а так же рассчитаны теоретически рациональные нормы времени обработки детали.
Основной целью данного курсовой работы является ознакомление с основными приемами расчета заготовки, проектирования технологического процесса изготовления детали, выбора оборудования и его режимов работы, технологической оснастки производства при изготовлении деталей данного вида.
Введение
Технология машиностроения – это наука об изготовлении машин требуемого качества в установленном производственной программой количестве и в заданные сроки при наименьших затратах. Предметом исследования и разработки в технологии машиностроения являются виды обработки, выбор заготовок, качество обрабатываемых поверхностей , точность обработки и припусков на нее, базирование заготовки, способы механической обработки поверхностей, конструирование приспособлений.
Особенностью приборостроения является то, что при малых габаритах деталей приборов имеют место сопрягаемые поверхности небольших диаметров, малые модули зубчатых зацеплений, мелкие резьбы. Малые габариты деталей определяют высокую точность изготовления.
Повышенные требования предъявляются к обеспечению в деталях точности формы – уменьшению конусности, бочкообразности, нецилиндричности, некруглости и т.п. и расположению поверхности в деталях – устранению непараллельности, перекоса осей, неперпендикулярности, несоосности, несимметричности, радиального биения. При обработке деталей малых размеров используют особые технологические приемы, назначают специфические операционные допуски, припуски и базы.
Анализ эксплуатационных свойств детали и конструкторский
контроль чертежа
Деталь, рассматриваемая в данной пояснительной записке, носит название «Основа излучателя». Она входит в состав скважинного прибора – «Кедр-АКЦ60-150», разработанный ЗАО «ГеоФизМаш» и который широко используется в газовой и нефтяной промышленности при исследованиях скважин.
Основа излучателя крепится внутри скважного прибора к поршню, фланцу и излучателю и служит основой для излучателя, а также защищает провода от повреждений. Масса всего прибора в целом невелика – основную часть его составляют электронные схемы и датчики. Поэтому нагрузка на деталь невелика. Деталь не претерпевает больших вращающих моментов, т.е. не вращается. Поверхность детали не изнашивается, требований к моментам трения, магнитным и электрическим параметрам нет.
Исходя из этих условий, материал, применяемый для изготовления основы излучателя, выбран правильно – среднеуглеродистая повышенной прочности сталь 45, имеющая состав:
Таблица 1. Химический состав (%) стали 45
| С | Si | Mn |
| 0,42- 0,50 | 0,17- 0,37 | 0,50- 0,80 |
Таблица 2. Характеристики механических свойств стали 45
|
Предел прочности в, Кгс/мм2 |
Предел текучести т, Кгс/мм2 |
Удлинение 5, % |
Поперечное сужение , % |
| 61 | 36 | 16 | 40 |
Основа излучателя крепится в приборе при помощи резьбовых соединений (на чертеже – М16х1,5-7H, М30х1,5-8g, М34х1,5-8g) среднего класса точности, т.к. здесь выполняется силовая функция, но в тоже время для герметичного соединения необходимо, чтобы поверхности диаметрами 31,9-0.025 , 35-0.025 плотно прилегали к внутренним поверхностям излучателя и фланца. Поэтому здесь предъявляется требование соосности этих двух поверхностей. По той же причине эти поверхность имеют точный допуск, а также параметр шероховатости на диаметре 31,9 взят Ra 1,6. Для подведения электрического питания и различных сигналов к электронной начинке прибора в основе излучателя имеются сквозные отверстия. Конусообразное отверстие необходимо для выхода проводов, идущих по отверстиям 3 . Пазы, имеющиеся на 42, служат для того, чтобы деталь занимала постоянное положение относительно других деталей. Переход отверстия с 13 на 8 не контролируется и зависит от инструмента. Резьба М16х1,5-7H изначально на заводском чертеже предполагалась без канавки и фаски, что дает огромные трудности при сборке , поэтому канавка и фаска были сделаны: канавка 17 и фаска 1,5 х 45 о. Неуказанные предельные отклонения размеров заданы по 14 квалитету, а в приборостроении применяется максимально 12 квалитет. Неправильные обозначения допусков и обозначений типа база А и разрез А, база Б и отверстие Б исправлены в соответствии с ЕСКД. Шероховатости и допуски в целом устраивают.
Схематично соединение основы излучателя и других деталей представлено на рис.1
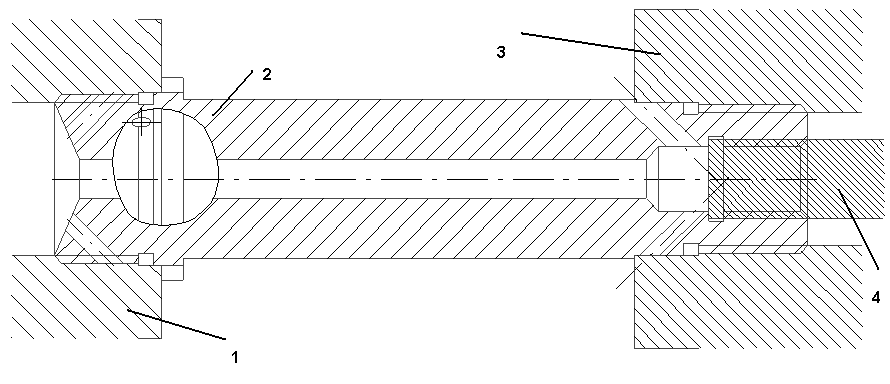
Рис.1 Схема крепления основы излучателя.
На рис.1 изображены:
Фланец.
Основа излучателя.
Излучатель.
Поршень.
Деталь имеет форму ступенчатой втулки, поэтому для ее описания достаточно одной проекции, но из-за специфического отверстия необходим разрез, как и изображено на заводском чертеже. Так же все размеры, необходимые при производстве детали имеют место на чертеже.
Таким образом, заключаем, что в общем (кроме указанных случаев) заводской чертеж соответствует требованиям ЕСКД.
2. Анализ технологичности конструкции детали
Деталь, изготавливаемая на производстве должна иметь при этом минимальные трудовые и материальные затраты. Их можно в значительной мере сократить путем выбора оптимального технологического процесса, его оснащения и механизации, а так же применения оптимальных режимов обработки.
Как можно установить из анализа чертежа детали, она состоит из унифицированных элементов – цилиндров, имеет достаточно оптимальные с точки зрения обработки степени точности и шероховатости и позволяет применить типовой технологический процесс изготовления (ступенчатых втулок).
В качестве показателя технологичности изделия можно взять коэффициент использования материала КИМ, который можно определить по формуле (3.1)
 100%
(3.1)
где: GД – масса детали.
GЗ – масса заготовки.
Рассчитаем массу заготовки. Для этого понадобятся следующие данные – объем детали V и плотность ее материала . Усредненную плотность возьмем из таб.13.2 [10] =7.85 г/см3.
Объем детали рассчитаем, мысленно разделив деталь на элементарные части:
Объем базового прутка:
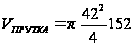 =210587,24
мм3 (3.2)
Объем внешнего слоя, снимаемого при получении 5
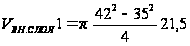 =9101,59
мм3 (3.3)
Объем внешнего слоя, снимаемого при получении 4
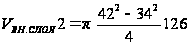 =60137,28
мм3 (3.4)
Объем внешнего слоя, снимаемого при получении 1,9
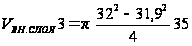 =175,65
мм3 (3.5)
Объем внешнего слоя, снимаемого при получении 30
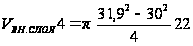 =2032,15
мм3 (3.6)
Объем внешнего слоя, снимаемого при получении 4
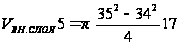 =921,27
мм3 (3.7)
Объем слоя, снимаемого при поручении фаски для захода резьбы
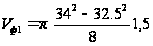 =58,76
мм3 (3.8)
Объем слоя, снимаемого при поручении фаски для захода резьбы 0
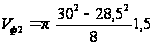 =51,69
мм3 (3.9)
Объем слоя, снимаемого при получении канавки 30
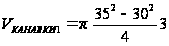 =765,37
мм3 (3.10)
Объем слоя, снимаемого при получении канавки 26
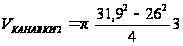 =804,49
мм3 (3.11)
Объем отверстия 8:
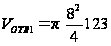 =6179,52
мм3 (3.12)
Объем примерный отверстия 4,2
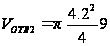 =360,22
мм3 (3.13)
Объем примерный 2 отверстий 3
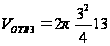 =183,78
мм3 (3.14)
Объем примерный отверстия 3
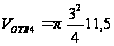 =81,29
мм3 (3.15)
Объем примерный отверстия 3
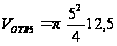 =245,24
мм3 (3.16)
Объем конусообразной выточки 31
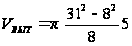 =1761,25
мм3 (3.17)
Объем отверстия 13:
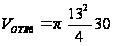 =3979,95
мм3 (3.18)
Объем слоя, снимаемого при поручении фаски для захода резьбы 16
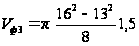 =51,22
мм3 (3.19)
Объем слоя, при поручении фаски от сверления 14
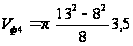 =144,24
мм3 (3.20)
Объем слоя, снимаемого при получении канавки 17
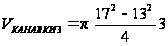 =282,60
мм3 (3.21)
Результирующий объем
V=VПРУТКА-VОТВ1-VОТВ2-VОТВ3 -VОТВ4-VОТВ5-VОТВ6-VКАНАВКИ1 -VКАНАВКИ2- VКАНАВКИ3- VВН.СЛОЯ1- VВН.СЛОЯ2- VВН.СЛОЯ3- VВН.СЛОЯ4- VВН.СЛОЯ5-Vвыт-VФ1-VФ2-VФ3-VФ4=110855,71 мм3 (3.22)
Масса детали
GД=V=0.00785х110855,71=870,22 г =0.87 кг. (3.23)
Далее вычислим массу заготовки – прутка. Его размеры (с учетом припусков)
D=44 мм, L=154 мм.
Объем заготовки
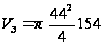 =234346,99
мм3 (3.24)
Масса заготовки
GЗ=V=0.00785х234346,99 =1839,62 г =1.84 кг. (3.25)
Коэффициент использования материала
100%=47
%
Аналогичным образом найдем коэффициент использования материала для заготовки, получаемой литьем.
Объем такой заготовки вычислим исходя из рис.2.
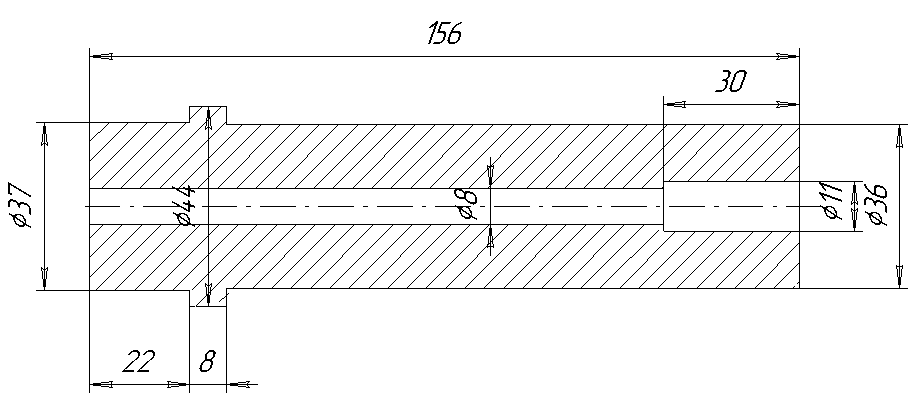
Рис.2 Форма заготовки.
Разделив заготовку на части, находим общий объем
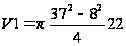 =22537,35
мм3 (3.26)
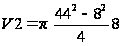 =11756,16
мм3 (3.27)
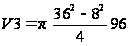 =88975,04
мм3 (3.28)
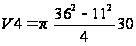 =27671,25
мм3 (3.29)
Масса заготовки
GЗ=(V1+V2+V3+V4)=(22537.35+11756.16+88975.04+27671.25)0.00785=1184.9 г =1.18 кг.
Коэффициент использования материала
100%=74
%
Таким образом, видим, что изготовление детали литьем технологичность выше, чем при изготовлении детали из прутка. Однако прежде чем делать дальнейшие выводы, следует сделать расчет стоимости производства для обоих случаев.
Обоснование и выбор заготовки
В этом разделе пояснительной записки проанализируем два метода получения заготовок детали, а именно – заготовка из сортового проката и заготовка, получаемая литьем (по выплавляемым моделям).
Расчет будем вести по экономической себестоимости изготовления детали, а точнее по разнице стоимости обоих способов получения заготовок.
Расчет заготовки, получаемой литьем по выплавляемым
моделям
Форма получаемой заготовки изображена на рис.2. Стоимость такого способа [1] Сл=2.0 руб/кг. Ранее найденная масса детали – 1.18 кг. Таким образом, стоимость заготовки составит
 =2х1,18
=2,36 руб
3.2 Расчет заготовки из проката
Определим стоимость материала и работ по приведению заготовки к виду рис.2.
Методика и расчетные формулы приведены в [1]. Все рассчитанные числовые данные сведены в таблицу 3.
Таблица. 3.Расчетные данные для подсчета себестоимости заготовки из прутка.
| Наименование обработки |
Время на обработку Т0, мин |
Разряд/ Стоимость коп/мин | Коэффициент вида работ | Стоимость обработки |
| Отрезка | 0.00019 х442=0.368 | 2/ 0.73 | 1,35 | 0,73 |
| Подрезание торцов | 2х 0.000037х442=0.143 | 2/0.73 | 1,35 | 0,28 |
| Обтачивание поверхности | 0.00017х22х37=0.138 | 2/0.73 | 1,35 | 0,27 |
| Обтачивание поверхности | 0.00017х96х36=0.59 | 2/0.73 | 1,35 | 1,16 |
| Сверление | 0.00052х156х8=0.649 | 2/0.73 | 1,3 | 1,23 |
| Развертывание | 0.00043х30х11=0.142 | 2/0.73 | 1,35 | 0.28 |
| Стоимость материала | 8.1 коп/кг. | |||
| Итого | Сз п= 3,95+8.1=12,05 |
Сравнивая Сз л и Сз п, приходим к выводу, что экономически более выгодно применять заготовки из сортового проката.
Разработка технологического процесса обработки детали
4.1 Обоснование последовательности обработки и выбранного
оборудования
Разработка маршрутного технологического процесса механической обработки заготовки является основой всего курсового проекта. Вследствие того, что тип производства – крупносерийный - технологический процесс следует проектировать, ориентируясь на использование переменно поточных линий, когда параллельно изготавливаются партии деталей, что позволяет использовать преимущества массового производства. Таким образом – нужно по возможности дифференцировать производственный процесс.
В соответствии с условием получения требуемой формы детали, а так же с учетом точности и шероховатости поверхностей, был спроектирован следующий технологический процесс.
Таблица 4. Маршрут операций.
| Наименование операции | Базовая поверхность | Оборудование | Наименование приспособления |
| 1. Заготовительная | 44, торцевая поверхность | Отрезой круглопильный полуавтомат 8А631 | 3-х кулачковый патрон. |
| 2. Фрезерно-центровальная | 44 | Фрезерно-центровальный полуавтомат МР-77 | Зажимные тиски |
| 3. Токарная | 44, центровые отверстия | Токарный многорезцовый полуавтомат 1П752МФ3 | Центра |
| 4. Токарная | 30, центровые отверстия | Токарный многорезцовый полуавтомат 1П752МФ3 | Центра |
| 5. Токарная | 30, центровые отверстия | Токарный станок 16К20 | Центра |
| 6. Токарная | 30, центровые отверстия | Токарный станок 16К20 | Центра |
| 7. Токарная | 31,9, центровые отверстия | Токарный станок 16К20 | Центра |
| 8. Токарная | 31,9, центровые отверстия | Токарный станок 16К20 | Центра |
| 9. Токарно-револьверная | 42, левая торцевая поверхность | Токарно-револьверный станок 1365 | Цанговый патрон |
| 10. Токарная | 31,9, правая торцевая поверхность | Токарный станок 16К20 | Цанговый патрон |
| 11. Сверлильная | 34, правая торцевая поверхность | Вертикально-сверлильный станок 2М112 | Кондуктор |
| 12. Фрезерная | 31,9, правая торцевая поверхность, отверстие 4,2 | Фрезерный широкоуниверсальный станок 6712В | Цанговый патрон |
| 13. Сверлильная | левая торцевая поверхность, поверхность паза, оправка | Вертикально-сверлильный станок 2М112 | Кондуктор |
| 14. Сверлильная | левая торцевая поверхность, поверхность паза, оправка | Вертикально-сверлильный станок 2М112 | Кондуктор |
| 15. Сверлильная | правая торцевая поверхность, поверхность паза, оправка | Вертикально-сверлильный станок 2М112 | Кондуктор |
| 16. Контрольная | Микрометр ММ-2 | Приспособление для измерения несоосности |
Воспользовавшись возможностями станков, составим переходы на операции:
На первой операции необходимо из ГОСТированного прутка изготовить заготовку основы излучателя .
Таблица 5. Переходы заготовительной операции (1).
| Номер перехода | Содержание перехода |
| А | Установить заготовку в 3-х кулачковый патрон и подать до упора |
| 1 | Отрезать заготовку в размер 154. |
Затем необходимо фрезеровать торцы начисто и центровать заготовку для возможности последующего закрепления в центрах.
Таблица 6. Переходы фрезерно-центровальной операции (2).
| Номер перехода | Содержание перехода |
| А | Установить деталь в зажимные тиски. |
| 1 | Фрезеровать торцы в размер 152. |
| 2 | Центровать 4 с двух сторон. |
| Б | Снять деталь. |
Далее необходимо обработать все возможные внешние цилиндрические поверхности с одной стороны:
Таблица 7. Переходы токарной операции (3).
| Номер перехода | Содержание перехода |
| А | Установить деталь в центра с упором плавающего центра в торец. |
| 1 | Обточить поверхность до 29,92, обточить поверхность до 32,5, обточить поверхность до 34 согласно чертежу. |
| 2 | Проточить канавку шириной 3, обточить фаску 1,5х45 о согласно чертежу. |
| Б | Снять деталь. |
и с другой:
Таблица 8. Переходы токарной операции (4).
| Номер перехода | Содержание перехода |
| А | Установить деталь в центра с упором плавающего центра в правый торец. |
| 1 | Обточить поверхность до 33,92, обточить поверхность до 42 согласно чертежу. |
| 2 | Проточить канавку шириной 3, обточить фаску 1,5х45 о согласно чертежу. |
| Б | Снять деталь. |
На операциях 5,6,7,8 деталь проходит чистовую обработку и нарезается резьба внешних поверхностей.
Таблица 9. Переходы токарной операции (5).
| Номер перехода | Содержание перехода |
| А | Установить деталь в центра с упором плавающего центра в левый торец. |
| 1 | Обточить поверхность до 31,9 согласно чертежу. |
| Б | Снять деталь. |
Таблица 10. Переходы токарной операции (6).
| Номер перехода | Содержание перехода |
| А | Установить деталь в центра с упором плавающего центра в левый торец. |
| 1 | Нарезать резьбу М30х1,5-8q резцом согласно чертежу. |
| Б | Снять деталь. |
Таблица 11. Переходы токарной операции (7).
| Номер перехода | Содержание перехода |
| А | Установить деталь в центра с упором плавающего центра в правый торец. |
| 1 | Обточить поверхность до 35 согласно чертежу. |
| Б | Снять деталь. |
Таблица 12. Переходы токарной операции (8).
| Номер перехода | Содержание перехода |
| А | Установить деталь в центра с упором плавающего центра в левый торец. |
| 1 | Нарезать резьбу М34х1,5-8q резцом согласно чертежу. |
| Б | Снять деталь. |
Наконец переходим к осевым отверстиям и внутренним поверхностям (операции 9,10):
Таблица 13. Переходы токарно-револьверной операции (9).
| Номер перехода | Содержание перехода |
| А | Установить деталь в цанговый патрон с упором в левый торец. |
| 1 | Сверлить отверстие 8 напроход. |
| 2 | Расточить отверстие с 8 до 14,5 на глубину 30. |
| 3 | Расточить канавку шириной 3 до 17, выдерживая 20. |
| 4 | Расточить фаску 1,5х45 о. |
| 5 | Нарезать резьбу М16х1,5-7Н лев. метчиком согласно чертежу. |
| Б | Снять деталь. |
Таблица 14. Переходы токарной операции (10).
| Номер перехода | Содержание перехода |
| А | Установить деталь в цанговый патрон с упором в правый торец. |
| 1 | Расточить коническое отверстие с 31 до 8 под углом 65 о. |
| Б | Снять деталь. |
Требуется просверлить отверстия 4,2.
Таблица 15. Переходы сверлильной операции (11).
| Номер перехода | Содержание перехода |
| А | Установить деталь в кондуктор. |
| 1 | Сверлить отверстие 4,2 сквозное согласно чертежу. |
| Б | Снять деталь. |
Необходимо фрезеровать пазы:
Таблица 16. Переходы фрезерной операции (12).
| Номер перехода | Содержание перехода |
| А | Установить деталь в цанговый патрон с упором в правый торец. |
| 1 | Фрезеровать пазы шириной 6 в размер 35,5 согласно чертежу. |
| Б | Снять деталь. |
Затем требуется просверлить отверстия 4, 3, 5 на проход. Операции производятся с применением кондуктора, повышающего точность сверления.
Таблица 17. Переходы токарной операции (13).
| Номер перехода | Содержание перехода |
| А | Установить деталь в кондуктор. |
| 1 | Сверлить отверстие 3 сквозное согласно чертежу. |
| Б | Переустановить деталь в кондукторе, повернув вокруг оси на 180 о. |
| 2 | Сверлить отверстие 3 сквозное согласно чертежу. |
| В | Снять деталь. |
Таблица 18. Переходы сверлильной операции (14).
| Номер перехода | Содержание перехода |
| А | Установить деталь в кондуктор. |
| 1 | Сверлить отверстие 5 сквозное согласно чертежу. |
| Б | Снять деталь. |
Таблица 19. Переходы сверлильной операции (15).
| Номер перехода | Содержание перехода |
| А | Установить деталь в кондуктор. |
| 1 | Сверлить отверстие 3 сквозное согласно чертежу. |
| Б | Снять деталь. |
Последней операцией контролируется несоосность поверхностей М30 относительно 31,9. Для этого используется специальное приспособление.
Таблица20. Переходы контрольной операции (16).
| Номер перехода | Содержание перехода |
| А | Установить деталь в приспособление для измерения несосности. |
| 1 | Вращая деталь на 360о , контролировать величину несоосности поверхностей М30 относительно 31,9. |
На этом разработку технологического процесса можно считать оконченной.
4.2 Расчет погрешностей базирования
При выборе технологических баз были приняты во внимание следующие принципы: принцип единства баз – когда конструкторская, технологическая и измерительная базы представляют одну и ту же поверхность детали, принцип постоянства баз – использование одной и той же технологической базы. Так же учтено то, что необработанные поверхности должны приниматься за базу только один раз на черновых операциях – черновые базы.
Приведенные условия по возможности были выполнены, однако есть такие операции, где их выполнение по различным причинам невозможно. В этом случае возникает погрешность базирования при изготовлении детали.
Погрешности обработки складываются из погрешности установки детали у , погрешности статической настройки системы СПИД – С.Н. и погрешности динамической настройки системы СПИД – Д.Н. . В свою очередь погрешность установки складывается из погрешности базирования и погрешности закрепления З.
Основной задачей при расчете точности является обеспечение допуска , заданного чертежом.
Оценка выбранного способа базирования заключается в определении фактической погрешности УФ при выбранной технологической базе и сравнении ее с допустимой погрешностью базирования, определяемой по неравенству (5.2.1) [1]
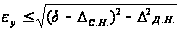 (5.2.1)
Очевидно, что
уф у. (5.2.2)
Рассчитаем погрешность базирования на токарную чистовую операцию (5)
Как видно из операционного эскиза на эту операцию (с.м. лист 2 приложения), технологическая база не совпадает с конструкторской базой для обрабатываемых поверхностей. Возникающие при обработке погрешности определяются допуском на размер, соединяющий конструкторскую и технологическую базы [1]:
10 = 152=0.1
25 = 152=0.1
Для оценки погрешности размера 35, составим размерную цепь [1]


152
А 10 25


А = АMAX-АMIN = 35,18 - 34,82 = 0,36 мм
где:
AMAX=10MAX + 25MAX =10,075 + 25,105=35,18 мм
AMIN=10MIN + 25MIN = 9,925+24,895=34,82 мм
Просчитаем допустимую погрешность базирования на размер 35 – А, 10 , 25:
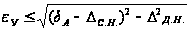 =
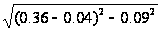 =0.34
мм
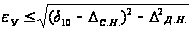 =
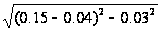 =0.105
мм
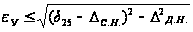 =
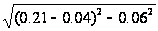 =0.16
мм
Статические и динамические погрешности настройки станка взяты из таб. 11 (стр. 29) и таб. 24 (стр. 70) [3]
Как видим, неравенство (5.2.2) соблюдено. Допуск на размер 152 удовлетворяет условиям для получения точного размера 35 .
4.3 Определение припусков и межоперационных размеров
Заготовка, предназначенная для последующей механической обработки, изготовляется с припуском на размеры готовой детали, т.е. припуском на обработку. Припуском называется слой материала, удаляемый с поверхности заготовки в целях достижения заданных свойств обрабатываемой поверхности.
Минимальный симметричный припуск при обработке наружних и внутренних поверхностей вращения [1]
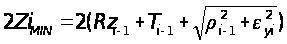 (5.3.1)
Минимальный симметричный припуск при обработке противолежащих плоских параллельных плоскостей у заготовок с одной установки определяется по выражению [1]
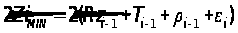 (5.3.2)
Минимальный асимметричный припуск [1]
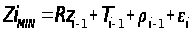 (5.3.3)
где: Rzi-1 – высота микронеровностей поверхности по ГОСТ 2789-73, полученный на предшествующей операции.
Ti-1 – глубина дефектного поверхностного слоя, полученного на предшествующей операции.
i-1 – суммарное значение пространственных отклонений взаимосвязанных поверхностей, получившихся после выполнения предшествующей операции.
i – погрешность установки заготовки, возникающая на выполняемой операции.
Для установки в центрах формула примет вид :
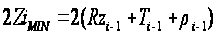 (5.3.4)
Пространственные отклонения прутковых заготовок при обработке внешних поверхностей – изогнутость оси ко (кривизна) и погрешность зацентровки ц.
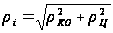 (5.3.5)
Общая кривизна заготовки определяется по формуле
ко