Разработка технологического процесса изготовления детали "Основа излучателя"
где К – удельная кривизна проката в мкм/мм, принимаемая из ГОСТ на сортамент. Из таб. 4 (стр. 180) [3] принимаем К=1.3 мкм/мм.
L – длина заготовки.
Рассчитаем припуск на один из точных поверхностей – диаметр 31,9-0.025 .
Общая кривизна заготовки
ко=1.3 х 152=197,6 мкм.
Так как обработка ведется в центрах, принимаем ц = 0,25 х 44 ,
где 44 – допуск на диаметр заготовки.
ц =0,25 х 700 = 175 мкм
Таким
образом
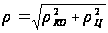 =264 мкм.
После чернового обтачивания
ЧЕР=0.06 х ко=0.06 х 264=15,84 мкм.
После чистового обтачивания
ЧИС=0.04 х ЧЕР=0.04 х 15,84=0,64 мкм
Данные по качеству поверхности и точности после соответствующей обработки возьмем из таб. 5 (стр. 181) [3] и таб. 3.31 [7]. Расчет сведем в таблицу
Таблица 21. Таблица расчета припусков.
| Наименование операции | Rz |
T Мкм |
Квалитет |
Допуск мкм |
мкм |
2Zi min мкм |
| Токарная черновая | 63 | 60 | 12 | 250 | 15,84 | 278 |
| Токарная чистовая | 8 | 12 | 7 | 25 | 0,64 | |
Отсюда определяем минимальный и максимальный диаметры для черновой обработки
DЧ min = D ЧИС + 2Zi =31,9+0,278=32,2 мм
DЧ max= DЧИС min+ЧИС= 32,2+0,25=32,5 мм
DЧ=32,5-0.3
Для остальных размеров величины припусков возьмем из справочных данных таб. 3.68 и 3.73 [4].
Таблица 22. Расчет межоперационных размеров поверхности 42.
| Наименование операции |
2Zi min мкм |
Допуск мкм |
Dmin мм |
D max мм |
DЧ мм |
| Заготовительная | 700 | 43,5 | 44,2 |
44 +0,2 -0,5 |
|
| Токарная черновая | 1500 | 100 | 41,9 | 42,0 |
Таблица 23. Расчет межоперационных размеров поверхности 35.
| Наименование операции |
2Zi min мкм |
Допуск мкм |
Dmin мм |
D max мм |
DЧ мм |
| Токарная черновая | 1500 | 300 | 35,6 | 35,3 | 35,6-0,3 |
| Токарная чистовая | 300 | 25 | 35,0 | 34,975 |
Таблица 24. Расчет межоперационных размеров размера 152.
| Наименование операции |
2Zi min мкм |
Допуск Мкм |
Dmin мм |
D max мм |
DЧ мм |
| Заготовительная | 1000 | 153,7 | 154,7 |
154 +0,7 -0,3 |
|
| Токарная черновая | 800 | 100 | 152,0 | 152,1 |
Таблица 25. Расчет межоперационных размеров размера М34
| Наименование операции |
2Zi min мкм |
Допуск Мкм |
Dmin мм |
DЧmax мм |
DЧ мм |
| Токарная чистовая | 170 | 33,75 | 33,92 |
Таблица 26. Расчет межоперационных размеров размера М30.
| Наименование операции |
2Zi min мкм |
Допуск Мкм |
Dmin мм |
DЧmax мм |
DЧ мм |
| Токарная черновая | 170 | 29,75 | 29,92 |
Таблица 27. Расчет межоперационных размеров размера М16.
| Наименование операции |
2Zi min мкм |
Допуск Мкм |
Dmin мм |
D max мм |
DЧ мм |
| Токарная черновая | 200 | 14,3 | 14,5 |
Рассчитанные величины межоперационных размеров проставляем на операционных зскизах.
4.4 Определение рациональных режимов резания и норм времени
Важным элементом настройки металлорежущих станков является установление рациональных режимов резания. В обычных условиях обработки режимы резания назначают исходя из задачи достижения высоко производительности при малых затратах на режущий инструмент. В случаях точной обработки заготовок, кроме требования высокой производительности и экономичности обработки выдвигается задача обеспечения требуемой точности.
При назначении элементов режимов резания учитывается характер обработки, тип и размеры инструмента, материал и состояние заготовки, тип и состояние оборудования.
В данной пояснительной записке проведем аналитический расчет режимов резания на токарную чистовую операцию (5). На две остальные (токарная чистовая (7) и сверлильная (11)) режимы определим из справочной литературы.
Аналитический расчет проводится по следующим формулам
Скорость резания (для точения)
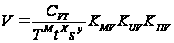 (5.4.1)
Cvr – коэффициент, зависящий от условий работы и физико-механических свойств материала.
Т – стойкость инструмента, т.е. время нормальной работы (здесь берется значение 120мин.) [3]
t – глубина резания (обычно равняется величине припуска)
s – подача – выбирается из справочных данных максимально возможной, при которой обеспечивается заданная шероховатость обрабатываемой поверхности.
Kmv – коэффициент, зависящий от обрабатываемости материала.
Kuv - коэффициент, зависящий от инструментального материала.
Kпv – коэффициент, учитывающий влияние состояния поверхности на скорость резания.
Сила резания Pz
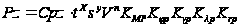 (5.4.2)
Коэффициенты Ki учитывают фактические условия резания (зависят от геометрии резца)
Эффективная мощность резания
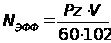 (5.4.3)
Потребная мощность двигателя станка
 (5.4.4)
- КПД станка (0.7-0.8)
Перед началом расчета укажем материал режущих инструментов для всех операций (Таблица 3.120 [4]) Стр 117
Таблица 28. Материал режущего инструмента.
| Наименование операции | Материал режущего инструмента |
| Токарная чистовая (обтачивание) | Т15К6 |
| Сверлильная | Т5К10 |
Выберем геометрию резца на рассчитываемой операции (Таб.19,20,23 стр. 189-192) – в зависимости от условий работы.
Таблица 29. Геометрические параметры режущего инструмента.
| Наименование параметра | Значение |
| Задний угол , град. | 15 |
| Передний угол , град. | -15 |
| Главный угол в плане , град. | 60 |
| Вспомогательный угол в плане , град. | 10 |
| Угол наклона главной режущей кромки , град. | 0 |
| Радиус при вершине резца r, мм . | 1 |
| Площадь закрепления в державке | 16х25 |
Теперь перейдем непосредственно к расчету режимов резания на токарную чистовую операцию.
Из справочных данных (Таб. 1,2,5, 6,9, 14,17,22, 23 стр 264-275 [3]) , рассчитанных припусков выбираем необходимые значения и по ним рассчитываем параметры режимов резания (по формулам (5.4.1) - (5.4.4).
Таблица 30. Расчет скорости резания.
| Обрабатываемая поверхность | Припуск t, мм | Подача s, мм/об | Kmv | Kuv | Kпv | Cv | x | y | m | Скорость резания Vмм/мин. |
| 31,9 | 0, 3 | 0,2 | 0,7 | 0,8 | 0,9 | 420 | 0,15 | 0,20 | 0,20 | 134 |
Таблица 31. Расчет силы резания и потребной мощности станка (КПД станка 0.8).
| Обрабатываемая поверхность | Kmp | Kp | Kp | Kp | Krp | Cp | x | y | n |
Pz Н |
Nэфф КВт |
Nст КВт |
| 31,9 | 0,86 | 0,94 | 1,25 | 1 | 0,93 | 200 | 1 | 0,75 | 0 | 16,9 | 0,37 | 0,46 |
Как видно из таблицы, потребная мощность на операцию не превышает максимальной мощности станка (10 кВт).
Частота вращения детали
 (5.4.5)
Выбранный станок 16К20 имеет следующие параметры:
Максимальная частота вращения шпинделя nmax=1600 об/мин
Минимальная частота вращения шпинделя nmin=12.5 об/мин.
Число ступеней частоты вращения шпинделя Zст=24.
Диапазон регулирования составит в этом случае
=nmax/ nmin=1600/12.5=128
По таблице 3.30 [7] находим ближайшее меньшее стандартное значение 101,72, что соответствует =1,26
Расчетный диапазон регулирования для расчетной частоты вращения шпинделя nРАСЧ.
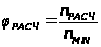 (5.4.6)
Стандартная частота вращения шпинделя станка
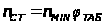 (5.4.7)
Таблица 32. Расчет стандартной частоты вращения шпинделя.
| Обрабатываемая поверхность | nРАСЧ | П расч | П таб | | nСТ |
| 31.9 | 1337 | 101,72 | 101,72 | 1,26 | 1271 |
По паспортным данным на станок 16К20 частота вращения шпинделя на предпоследней ступени – 1250 об/мин. [14 стр.163]
Для станка 16К20
Количество ступеней подачи станка Zст.р=22
Максимальная подача sMIN=2,8 мм/об.
Минимальная подача sMAX=0,05 мм/об.
Расчетный диапазон регулирования подач станка
 (5.4.8)
Подача станка
 (5.4.9)
Таб.33. Расчет стандартной величины подачи.
| Обрабатываемая поверхность | sРАСЧ | Прасч | Птаб | | SСТ |
| 31,9 | 0,2 | 4 | 4 | 1,26 | 0,2 |
По паспортным данным на станок 16К20 подача на один оборот шпинделя на девятой ступени – 0,2 мм/мин . [14 стр.163]
Определим правильность выбранных режимов резания путем проверки на жесткость.
Под действием силы резания – деталь прогибается. Вычислим прогиб детали. Деталь в станке имеет закрепление в центрах. Максимально возможный прогиб можно получить , если рассмотреть как консольное закрепление относительно большего расстояния до одного из центров , в нашем случае – это плавающий центр.
Формула для определения прогиба в этом случае имеет вид:
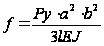 (5.4.10)
Здесь Py –сила резания в поперечном направлении, которая вызывает прогиб детали.
a– расстояние от плавающего центра до точки приложения силы.
b– расстояние от центра до точки приложения силы.
l- длина детали.
Е – модуль упругости при растяжении для стали.
J – момент инерции детали относительно оси, перпендикулярной оси детали и направлению приложения силы. ( Находится как сумма произведений элементарных площадок на квадрат расстояния до соответствующей оси).
Силу резания примем равной Pz (максимальное значение) – случай максимального затупления резца.
l= 0,152 м
Модуль Юнга Е = 2,1 х 1011 Па.
Чтобы упростить расчеты, момент инерции можно взять как минимальный через самую маленькую поперечную площадь. Относительно плавающего центра
 (5.4.11)
где D=0,0319 м (обрабатываемая поверхность).
Результирующая величина прогиба составила f=0,0028 х 10-6 м. Т.е. величина прогиба в значительной степени меньше допуска на операцию (25 мкм=25 х 10-6 м), что означает правильность выбора режимов резания.
Для двух других операций – токарной чистовой (7) и сверлильной (11) режимы резания возьмем из табличных данных на основе требуемой точности и шероховатости (Таб. 14-20 (стр 268-272) [3].)
Таблица 34. Параметры режимов резания на токарную чистовую операцию (7).
| Наименование перехода | Величина подачи s, мм/об | Скорость резания V, мм/мин |
| Обработать 35 | 0,4 | 101 |
По паспортным данным на станок 16К20 частота вращения шпинделя на 18 - й ступени – 800 об/мин, подача на один оборот шпинделя на 13 - й ступени – 0,4 мм/мин. [14 Горбацевич стр.163]
Режимы резания берем исходя из аналогичных условий, из таблиц 25-27 (стр. 277-278) [3] и Таб. 23 (стр. 255) [2].
Таблица 35. Параметры режимов резания на сверлильную операцию (11).
| Наименование перехода | Величина подачи s, мм/об | Скорость резания V, мм/мин |
| Сверлить отверстие 4,2 | 0,15 | 22 |
По паспортным данным на станок 2М112 частота вращения шпинделя на последней ступени – 1600 об/мин, подача на один оборот шпинделя - 0,15 мм/мин. [14 стр.163]
Затем рассчитаем нормы времени на указанные операции.
Техническую норму времени определяют на основе технических возможностей технологической оснастки, режущего инструмента, станочного оборудования и правильной организации рабочего места. Норма времени является одним из основных факторов для оценки совершенства технологического процесса и выбора наиболее прогрессивного варианта обработки заготовки.
В серийном производстве общая норма времени (мин) на механическую обработку одной заготовки: [7]
Тшт=То+Тв+Тто+Топ (5.4.12)
Где То – технологическое (основное) время, мин.
Тв – вспомогательное время, мин
Тто – время на обслуживание рабочего времени, мин
Топ – время на отдых и естественные потребности, мин
Основное время То определяется в общем виде
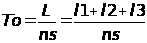 (5.4.13)
где l1, l2 и l3 – соответственно – длина пути подвода, длина обработки по чертежу и длина пути врезания и перебега инструмента или детали, мм.
n, s – число об./мин, и подача мм/ход.
Вспомогательное время возьмем из справочных данных [14]. Данные сведем в таблицу
Таблица 36. Расчет вспомогательного времени.
| Наименование операции | Затраты времени, мин |
| Токарная чистовая операция | |
| Вспомогательное время на контрольные измерения | 0,11 |
| Вспомогательное время на установку, снятие и крепление детали | 0,07 |
| Сверлильная операция | |
| Вспомогательное время на контрольные измерения | 0,11 |
| Вспомогательное время на установку, снятие и крепление детали в кондукторе | 0,67 |
| Вспомогательное время на установку и снятие кондуктора | 0,14 |
Расчет основного времени на операции сведем в таблицу.
Таблица 37. Расчет основного времени.
| Наименование перехода | l1 | l2 | l3 | n | S | To | |
| Токарная чистовая (5) | |||||||
| Обточить поверхность 31,9 | 2 | 10 | ≈0 | 1250 | 0,2 | 0,048 | |
| Токарная чистовая (7) | |||||||
| Обточить поверхность 35 | 2 | 1,5 | ≈0 | 800 | 0,4 | 0,011 | |
| Сверлильная (12) | |||||||
| Сверлить отверстие 4,2 | 3 | 34 | - | 1600 | 0,15 | 0,154 | |
Тто и Топ берется в количестве 1,5% от оперативного и 3 % от основного времени соответственно для токарных, и 1% и 1% для сверлильной.
Таким образом, штучное время для каждой операции составило
Токарная чистовая операция (5) Тшт=0,24 мин.
Токарная чистовая операция (7) Тшт=0,20 мин.
Сверлильная (12) Тшт=1,074 мин.
Штучно - калькуляционное время :
Тш-к=Тпз/n+Тшт
где Тпз – подготовительно – заключительное время ( 9 мин. )[14]
n – количество деталей в настроечной партии (зададимся n=100).
Токарная чистовая операция (5) Тш-к=0,25 мин.
Токарная чистовая операция (7) Тш-к=0,21 мин.
Сверлильная (12) Тш-к=1,164 мин.
5. Расчет точности обработки
Технологическая система СПИД представляет собой упругую систему, деформации которой в процессе обработки обуславливают возникновение систематических и случайных погрешностей размеров и геометрической формы обрабатываемых заготовок. Вместе с тем эта технологическая система является замкнутой динамической, способной к возбуждению и поддержанию вибраций, порождающих погрешности формы обрабатываемых поверхностей и увеличивающих их шероховатость.
При механической обработке в условиях автоматического получения размеров, их погрешность является функцией погрешностей заготовки, статической настройки, упругих деформаций системы СПИД и т.д.
Оценить поле рассеивания погрешности выдерживания размера можно с помощью следующего выражения
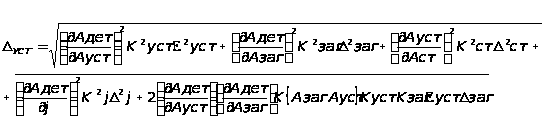 ( 6.1)
где
С =Сp Sy Vn Kmp (6.2)
Подставляя в формулу значения из пункта по расчету режимов резания, получаем
С=200х 0,20,75 х 1340=59,8 кг/мм
Куст, Кзаг, Кст, Кj – коэффициенты относительного рассеивания. Для распределения Гаусса принимаем их равными 1.
K{Азаг,Ауст} – корреляционный момент случайных величин Азаг и Ауст (принимаем равным 0,8).
Еуст – принимается равной погрешности базирования (100 мкм – см. расчет погрешности базирования)
заг – величина допуска на заготовку. Диаметр 31,9 обрабатывается после токарно-револьверной операции, допуск на которую составляет 300 мкм.
ст – погрешность статической настройки станка (из предыдущего пункта принимаем 4 мкм)
j – колебания радиальной жесткости. По таблице из [1] принимаем 300
j – радиальная жесткость. По таблице из [1] принимаем 1000 кг/мм.
tзад – глубина резания (берем из предыдущего пункта 0,3)
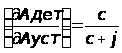 =0,056
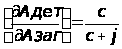 =0,056
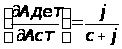 =0,944
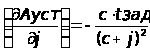 =-0,000016
Подставляя эти данные в формулу (6.1), получаем
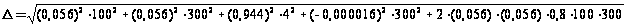 =21,8
мкм
Сравнивая полученную величину с допуском на размер 31,9 (25 мкм), видим, что необходимая точность при обработке диаметра 31,9 обеспечивается.
6. Описание конструкции приспособлений
Станочные приспособления расширяют технологические возможности металлорежущего оборудования, повышают производительность обработки заготовок, облегчают условия труда.
В задании к курсовому проекту было задано выбрать установочно-зажимное приспособление типа кондуктор для сверления двух отверстий диаметром 8 мм. Отверстия расположены друг против друга. Так же желательно, чтобы погрешность базирования была минимальна.
С учетом этих и некоторых других соображений, был спроектирован кондуктор.
В данном кондукторе применен замок конусного типа, который отличается достаточной надежностью и простотой конструкции. Силовое замыкание в таком замке осуществляется в результате сил трения, возникающих на конусной поверхности зубчатого валика1, затягиваемого в конусное отверстие корпуса 3 приспособления и приводящего в движение реечные скалки 2 с кондукторной плитой.
Для создания затягивающей силы, на оси валика при поворачивании его рукояткой 4, зубцы на валике и на рейке выполнены под углом Величина силы затягивания зависит от величины силы Р, приложенной к рукоятке, и от угла , а величина силы трения на сопряженных конусных поверхностях – от степени точности и шероховатости этих поверхностей. Угол , равный половине угла при вершине конусов, обычно не превышает 10о. Поэтому при сравнительно небольшой осевой силе на валике возникает большая сила трения на конических поверхностях, надежно удерживающей валик от проворачивания под действием силы W , возникающей на скалках при снятии силы Р с рукоятки и равной силе зажима обрабатываемой детали.
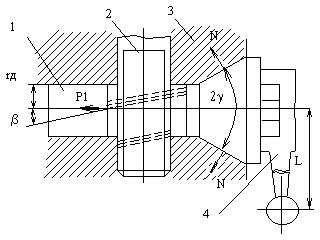
Рис.3. Схема конического замка.
Примечание. Количество зубьев и модуль валика выбраны таким образом, чтобы зажим происходил при повороте рукоятки на 35-40о.
Для того чтобы погрешность базирования равнялась нулю, базой примем торцевую поверхность диаметра 42. Ее упрем с помощью винтового зажима в край призмы, на которой лежит деталь.
Расчет зажимающего усилия конусного замка
Требуемое зажимающее усилие
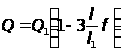 (7.1)
где l – расстояние от оси колонки до зажима (l=33 мм)
l1 – длина направляющей части колонки (l1=60 мм)
f – 0.1 – коэффициент трения .
Q1 – фактическое осевое усилие на колонке кондуктора.
 (7.2)
Qp – усилие, прикладываемое к рукоятке.
F – сила трения, противодействующая опусканию колонки.
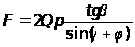 (7.3)
- угол наклона зубьев колонки. (45о)
- угол трения на конусе (15о).
Рассчитаем зажимное усилие при следующих данных
Qp=140 Н, =8o.
Подставив все указанные величины в соответствующие формулы, окончательно получим
Q=151 Н.
Расчет точности сверления в кондукторе
Точность сверления в кондукторах обусловлена следующими основными факторами.
отклонением расстояния между центрами отверстий в кондукторной плите y.
Величиной зазора в посадочном отверстии сменной рабочей втулки Dвн-Dсм
Величиной зазора в направляющем отверстии втулки под сверло dвн-dсв.
Величиной зазора между направляющим пояском кондукторной плиты и базовым отверстием заготовки Dзг-Dк.
Эксцентриситетом рабочей втулки Ерб.
Глубиной сверления b.
Длиной направляющего отверстия рабочей втулки t.
Расстоянием между нижним торцом рабочей втулки и заготовкой h.
Расчет точности будем производить исходя из формулы
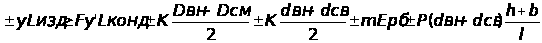
со следующими данными
Эксцентриситет рабочей втулки – 0.01 мм. [11]. Расстояние h – 1.5 мм. y’= 0.02
Dвн=16.2 мм. Dсм=16.1мм. dвн=8.1. dсв=8.0 мм.b=5 mm.
l=20 мм. F=0.8 . K=0.5 . m=0.4 . P=0.35 [11]
Lконд=8 мм.
Подставляя значения, получаем
0.0266yLизд 0.1677
Контрольно-измерительное приспособление
В соответствии и заданием и технологическим процессом, изготавливаемая деталь должна проверяться на несоосность поверхности резьбы – диаметр 16 относительно поверхности диаметра 31.9. Для этого было спроектировано приспособление. В корпусе бабки запрессована втулка – подшипник, в которой покоится шпиндель. Левый конец шпинделя имеет резьбу, которая по приведенному среднему диаметру равна или несколько меньше приведенного среднего диаметра соответствующего проходного калибра закрепляемой резьбы. Внутри шпинделя проходит шток, на котором закреплена резьбовая втулка, нарезанная с одной установки с резьбой на шпинделе и соединяющаяся с ней выступами кулачковой муфты.
На правом конце шпинделя находится маховичок, сидящий на шпонке и зажатый гайкой и контргайкой. На правом конце штока нарезана резьба и накручена фасонная гайка.
Перед надеванием изделия фасонная гайка отворачивается, вследствие чего резьба изделия свободно навинтится на резьбу шпинделя и втулки. Для закрепления резьбового изделия необходимо навинтить фасонную гайку на резьбовой конец штока, благодаря чему резьбы сближаются, сто равносильно изменению шага резьбы приспособления. Контролируемая деталь центрируется по резьбе и закрепляется. Для контроля необходимо повернуть маховик на 360о. Во время контроля производится непрерывный съем показаний с индикатора. При этом фиксируются наибольшее и наименьшее отклонения. Половина их разности и составляет величину несоосности([15])
Точность такого приспособления будет складываться геометрически из погрешности микрометра, погрешности изготовления резьбы и погрешности подшипника.
Предельная погрешность микрометра мк=0.004 ([6])
Погрешность резьбового соединения р=0.004. ([10])
Погрешность подшипника п =0.004 ([10])
Таким образом, погрешность измерения составит =0.007.
Данная погрешность удовлетворяет необходимым требованиям.
Заключение
Проведенная работа по проектированию технологического процесса изготовления детали заглушка показывает, что это достаточно трудоемкий процесс, требующий обстоятельного и глубокого изучения всех его касающихся деталей. Вместе с тем, этот процесс носит большей частью теоретический характер и требует его применения на настоящем производстве для окончательной доработки и отшлифовки. Тем не менее, в такой отрасли, как «Приборостроение» необходимо предварительное проектирование для достижения приемлемой степени точности. Поэтому данный курсовой проект имеет крайне важное значение в плане получения навыков проектирования техпроцессов.
Перечень использованной литературы
Технология приборостроения. Методические указания к курсовому проекту. Саратов. 1984.
Справочник металлиста под ред. А.Н. Малова. Т1-5. М. Машиностроение. 1977
Справочник технолога-машиностроителя. В 2-х томах. Под ред. А.Г. Косиловой и Р.К. Мещерякова. – М.: Машиностроение, 1985. 656 с.
Балабанов А.Н. Краткий справочник технолога-машиностроителя. –М.: Изд-во стандартов, 1992. –464 с.
Маталин А.А. Технология машиностроения. – Л.: Машиностроение. Ленингр. Отд-ние, 1985. –496 с.
Справочник технолога-приборостроителя: в 2-х т. 2-е изд. Перераб. И доп. / Под ред. П.В. Сыроватченко.-М.: Машиностроение, 1980.
Добрыднев И.С. Курсовое проектирование по предмету «Технология машиностроения» –М.: Машиностроение, 1985. 184с.
Ковшов А.Н. Технология машиностроения .-М.: Машиностроение, 1987.-320с.
Гаврилов А.Н. Основы технологии приборостроения. М., «Высшая школа». 1976. 328 с.
Гжиров Р.И. Краткий справочник конструктора: Справочник –Л: Машиностроение, Ленингр. Отд-ние, 1984. –464 с.
Горошкин А.К. Приспособления для металлорежущих станков: Справочник. – 7-е изд., перераб. И доп. – М.: Машиностроение.: 1979. –303 с.
Болотин Х.Л., Костромин Ф.П. Станочные приспособления. Изд. 5-у переработ. и доп. М., «Машиностроение», 1973, 344 с.
Толченов Т.Н. Техническое нормирование станочных и слесарно-сборочных работ. М., Машгиз. 1956.
Горбацевич А.Ф. Курсовое проектирование по технологии машиностроения. Минск., Высшая школа. 1983
Пискорский Г.А., Рабинович А.Н. Приборы для контроля цилиндрических резьб. М., Машгиз. 1960