Разработка электромеханического привода подачи станка модели 16К20
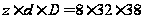 ,
b=8, dlmin=29,4, =0,6,
rmax=0,3.
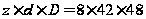 ,
b=8, dlmin=39,5, a=2,57, =0,6,
rmax=0,3.
Шлицевое соединение подлежит проверке на смятие, которая проводится по формуле:
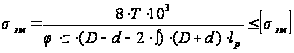
Где T –крутящий момент на валу;
- коэффициент, который учитывающий неравномерное распределение нагрузки между шлицами (обычно принимают =0,75); z - количество шлицев; D – наружный диаметр шлицев; d – внутренний диаметр шлицев; - размер фаски по длине шлица; lp – рабочая длина шлицев, чаще всего равна длине хвостовика.
[см] – допускаемые напряжения смятия для материала шлицев средней серии:
[см] = 30-60 МПа.
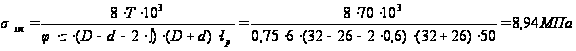
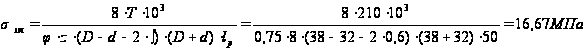
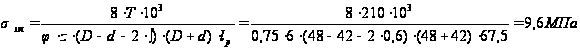
Все выбранные шлицевые соединения соответствуют условию прочности при проверке на смятие.
3.8 Выбор подшипников
Для выбора подшипников опор валов определяем диаметры шипов, которые определяются по формуле:
dш=(0,8…0,9) dв, dш=0,85 45=40мм
Учитывая элементы расположенные на валах а также по полученным диаметрам шипов, выбираем подшипники, параметры которых сносим в таблицу 8.
Таблица 8 – Параметры подшипников.
| Подшипник | внутренний диаметр d, мм | наружный диаметр D, мм | ширина кольца B, мм | статическая грузоподъем-ностьC0,кН |
| 3608 | 40 | 90 | 33 | 64,9 |
| 3608 | 40 | 90 | 33 | 64,9 |
3.9 Проверочный расчет подшипников
Фактическая
долговечность
подшипника
 в часах.
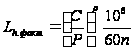 ;
где С – динамическая грузоподьемность, кН.
Р – приведенная грузоподьемность, кН.
- коэфициент
формы тел качения,
 - для шариковых
подшипников,
 - для роликовых
подшипников.
Приведенную грузоподьемность:
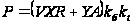 Н;
де V – „коэффициент кольца”: V=1 при вращении внутреннего кольца, V=1,2 при при вращении наружного кольца;
R, A – радиальная и осевая нагрузка на подшипник;
X, Y – коэффициенты приведения R, A; Х=1. [3 с. 68 табл. 8. 4]
 - коэффициент
безопасности,
зависит от вида
работы и серьезность
последствий
аварии. [3 с. 65 табл.
8. 1].
 - коэффициент
температурного
режима. [3 с. 65 табл.
8. 2].
 - временная
нагрузка до
 .
 - при
 .
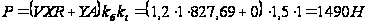
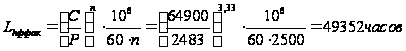
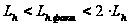 ,
т. к.
 часов
то условие
долговечности
выполняется.
4. Определение системы смазки
Смазочная система станка служит для подачи смазочного материала ко всем трущимся поверхностям.
Существует несколько схем подвода смазочного материала к трущимся поверхностям.
Индивидуальная схема служит для подвода смазочного материала к одной смазочной точке, централизованная к нескольким точкам. В нераздельной схеме нагнетательное устройство присоединено к смазочной точке постоянно, в раздельной оно подключается только на время подачи смазочного материала. В проточной системе жидкий или пластичный материал используется один раз. В циркуляционной системе жидкий материал подается повторно. В системах дроссельного дозирования объем смазочного материала, подаваемого к смазочной точке регулируется дросселем. В системах объемного дозирования могут регулироваться не только доза, но и частота подачи. В комбинированных системах могут быть предусмотрены объемное и дроссельное регулирование одно - и двухматериальные питатели. Системы с жидким смазочным материалом в зависимости от способа его подачи к поверхностям трения могут быть разбрызгивающими, струйными, капельными, аэрозольными.
Для смазки данного станка принимаем импульсную смазочную систему, в которой смазочный материал ко всем поверхностям трения подается одновременно.
Схема импульсной системы приведена на рисунке 6. 1, где 1 – указатель уровня смазочного материала; 2 – приемный фильтр; 3 – насос; 4 – фильтр напорной магистрали; 5 – манометр; 6 – смазочный дроссельный блок с ротаметрическими указателями; 7 – реле расхода смазочного материала; 8 – точки смазывания; 9 – указатель потока; 10 – точки смазывания с форсункой; 11 – точки смазывания; 12 – смазочный дроссельный блок; 13 – сливной магнитосетчатый фильтр; 14 – предохранительный клапан; 15 – реле уровня; 16 – фильтр; 17 – резервуар.
Рисунок 6.1 – Схема импульсной централизованной смазочной системы
5. Расчет динамических характеристик привода
При движении суппорта передний край его каретки приподнимается и между направляющими и кареткой образуется клиновидный зазор, в котором создается гидродинамический несущий клин. При скорости скольжения равной критической, условия для создания жидкостного трения оптимальные. При этом характеристика режима трения тоже будет критической и равной:
λ=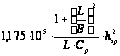
где –L, B – длина и ширина поверхности направляющей каретки, мм L=2∙50мм; B=2∙64мм. Ср – коэффициент зависящий от соотношения зазоров в направляющих, для оптимальных условий Ср=0,16; hк - наименьшая толщина смазочного слоя, необходимая для образования жидкостного трения. hк=0,005.
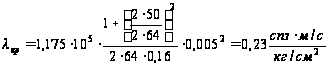
Величина критической скорости скольжения выше которой гидродинамическая сила не создается определяется по формуле:

где Рср – среднее давление на гранях направляющих, кгс/см2;
Определяем по формуле:
Рср= =

Pz=10Cpztxsyvnkp
Для чистовой обработки принимаем следующие режимы резания: S=0. 05мм/об; t=0. 2мм; V=125м/мин.
Для данной обработки коэффициенты следующие:
Cpz=300, х=1,0, у=0,75, n=-0. 15, kp=1.
Pz =10∙300∙0,21∙0,050,75∙125-0,15∙1=30,75Н=3,075кг
G=200кг
Px=0. 4Pz=0. 4∙3,075=1,23кг
k=1. 15
Рср=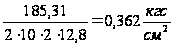
μ – динамическая вязкость масла, кгс/см2;
Для смазки направляющих принимаем масло индустриальное И – 20А, ГОСТ 20799-75, динамическая вязкость μ=20кгс/см2.
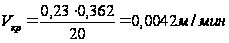
то есть в данном случае выполняется условие: Vкр < Vs, т. к. минимальная скорость подачи Vs=0,0145 м/мин.
Заключение
В результате проделанной работы был произведен расчет коробки подач с бесступенчатым регулированием, параметров отдельных ее элементов: упругой муфты; подшипников качения, служащих опорами валов; системы смазки и смазочного материала, обеспечивающих непрерывный подвод смазочного материала ко всем механизмам станка. Был произведен расчет критической скорости скольжения по характеристикам трения и по жесткости привода, значения которой меньше скорости движения суппорта, что обеспечивает равномерность его движения, выбор и расчет электромеханического привода подач.
Список используемой литературы
1. Справочник технолога-машиностроителя. В 2-х т. Т. 2/Под ред. А. Г. Косиловой и Р. К. Мещерякова. – М.: Машиностроение, 1985. 496 с.
2. Кочергин И. А. Конструирование и расчет металлорежущих станков и станочных комплексов. Курсовое проектирование: Учеб. Пособие для вузов. – Мн.: Выш. шк., 1991. – 382 с.
3. Методичні вказівки до виконання курсового проекту з деталей машин. ”Вибір електродвигуна та визначення вихідних даних для розрахунку приводу”. Автори: Оніщенко В. П. , Ісадченко В. С. , Недосекін В. Б. , - Донецьк: ДонНТУ,2005. – 36 стор.
4. Методичні вказівки до виконання курсового проекту з деталей машин. Розділ 3. Проектування валів та їх опор на підшипниках кочення/ Автори: О. В. Деркач, О. В. Лукінов, В. Б. Недосєкін, Проскуряков С. В. – Донецьк: ДонНТУ,2005. – 106 с.
5. Детали и механизмы металлорежущих станков. Под ред. Д. Н. Решетова. Т. 2 М. , «Машиностроение», 1972, стр. 520.
6. МЕТОДИЧНІ ВКАЗІВКИ ДО КУРСОВОГО ПРОЕКТУ З ДЕТАЛЕЙ МАШИН. Розділ 4. "КОНСТРУЮВАННЯ МУФТ І КОРПУСІВ" (для студентів напрямку «Інженерна механіка»). Автори: В.С. Ісадченко, П.М. Матеко, В. О. Голдобін, – Донецк: ДонНТУ, 2005 г. – 36 с.