Вакуумная перегонка мазута. Технологическая схема типовой установки АВТ, получаемые продукты и их применение
Поэтому обычно летом вакуум падает, а зимой повышается. Практически давление вверху колонны больше вышеуказанных цифр на величину гидравлического сопротивления потоков паров в трубопроводах и выносных конденсаторах-холодильниках.
В последние годы на вакуумных колоннах ряда НПЗ (Московском. Мозырском. Мажейкяйском, Комсомольском. «Уфанефтехиме» и др.) внедрена и успешно эксплуатируется новая высокоэффективная экологически чистая КВС с использованием жидкостного струйного устройства - вакуумного гидроциркуляционного (ВГЦ) агрегата. В ВГЦ агрегате конденсация паров и охлаждение газов осуществляется не водой, а охлаждающей рабочей жидкостью (применительно к АВТ - газойлевой фракцией, отводимой из вакуумной колонны). По сравнению с традиционным способом создания вакуума с использованием паровых эжекторов КВС на базе ВГЦ агрегатов обладает следующими преимуществами:
не требует для своей работы расхода воды и пара;
экологически безопасно, работает с низким уровнем шума, не образует загрязненных сточных вод;
создает более глубокий вакуум (до 67 Па или 0,5 мм рт. ст.);
полностью исключает потери нефтепродуктов и газов, отходящих с верха вакуумной колонны;
значительно уменьшает потребление энергии и эксплуатационные затраты на тонну сырья;
позволяет дожимать газы разложения до давления, необходимого для подачи их до установок сероочистки.
Принципиальная технологическая схема КВС для перспективных установок АВТ с использованием ВГУ агрегатов приведена на рисунке 10.
Фракционирование углеводородных газов нефтепереработки
Процессы газофракционирования предназначены для получения из нефтезаводских газов индивидуальных низкомолекулярных углеводородов С1-С6 (как предельных, так и непредельных, нормального или изостроения) или их фракций высокой чистоты, являющихся компонентами высокооктановых автобензинов, ценным нефтехимическим сырьем, а также сырьем для процессов алкилирования и производств метилтретбутилового эфира и т.д.
Источником углеводородных газов на НПЗ являются газы, выделяющиеся из нефти на установках AT, ABT и образующиеся в термодеструктивных или каталитических процессах переработки нефтяного сырья, а также газы стабилизации нестабильных бензинов (таблица 1).
В зависимости от химического состава различают предельные и непредельные газы. Предельные углеводородные газы получаются на установках перегонки нефти и гидрокаталитической переработки (каталитического риформинга, гидроочистки, гидрокрекинга) нефтяного сырья. В состав непредельных газов, получающихся при термодеструктивной и термокаталитической переработке нефтяного сырья (в процессах каталитического крекинга, пиролиза, коксования и др.), входят низкомолекулярные моно-, иногда диолефины как нормального, так и изостроения.
Как правило, предельные и непредельные углеводородные газы на НПЗ перерабатываются раздельно вследствие их различного назначения.
При фракционировании предельных газов получают следующие узкие углеводородные фракции:
метан-этановую (сухой газ), иногда этановую, которую используют как сырье пиролиза или в качестве хладоагента на установках глубокой депарафинизации масел и т.д.;
пропановую, используемую как сырье пиролиза, бытовой сжиженный газ и хладоагент для производственных установок;
-изобутановую, являющуюся сырьем установок алкилирования, производств синтетического каучука;
бутановую для получения бутадиена или используемую как бытовой сжиженный газ и как компонент автобензинов для регулирования их пусковых свойств;
изопентановую, которая служит сырьем для производства изопренового каучука и высокооктановым компонентом автобензинов;
пентановую фракцию - сырье для процессов пиролиза, изомеризации и т.д. Иногда смесь пентанов и более тяжелых углеводородов не разделяют на фракции, а используют как газовый бензин.
Таблица 1 - Состав газов различных процессов переработки ромашкинской нефти, % масс.
| Компонент | Газы процессов переработки | Сжиженные газы стабилизации | ||||||||
| АВТ | КР | ГО диз-топлива | ЗК | пиролиз | КК | АВТ | КР | КК | ЗК | |
|
Водород Метан Этилен Этан Пропилен Пропан Изобутилен Н-Бутилен Изобутан Н-Бутан Амилены Изопентан Н-Пентан Гексаны и Выше Примеси |
- 2,65 - 13,32 - 41,29 - 8,02 24,50 - 5,05 3,27 1,90 - |
5,50 12,50 - 24,50 - 32,00 - 11,00 14,50 - - - - - |
- 34,0 - 24,5 - 20,5 - - 21,0 - - - - - |
0,4 32,5 4,5 21,5 4,0 15,0 2,2 4,4 7,0 8,5 - - - - - |
16,0 34,4 29,3 5,0 10,5 0,2 1,3 1,2 - 0,5 - - - - 1,50 |
2,50 11,0 6,0 8,0 22,0 12,5 6,0 14,0 14,0 4,0 - - - - - |
- - - 0,80 - 21,70 - - 14,80 48,20 - 8,10 3,50 2,90 - |
- - - 1,60 - 46,9 - - 26,2 21,1 - 2,2 2,0 - - |
- - 0,12 0,84 23,00 7,89 19,81 18,81 17,47 4,14 3,07 4,43 0,90 0,06 0,09 |
- - 3,5 5,0 7,5 6,6 2,15 6,60 12,90 15,50 13,25 2,10 11,50 13,00 0,75 |
На ГФУ непредельных газов из олефинсодержащих потоков выделяются следующие фракции:
пропан-пропиленовая - сырье процессов полимеризации и алкилирования, нефтехимических производств;
бутан-бутиленовая - сырье установок алкилирования для производств метилэтилкетона, полиизобутилена, синтетического каучука и др.;
этан-этиленовая и пентан - амиленовая фракции, используемые как нефтехимическое сырье.
Получаемые на ГФУ фракции углеводородных газов должны по качеству соответствовать техническим условиям на эти нефтепродукты.
До фракционирования углеводородные газы направляются вначале в блоки очистки от сероводорода и осушки.
На нефте- и газоперерабатывающих заводах наибольшее распространение получили следующие физические процессы разделения углеводородных газов на индивидуальные или узкие технические фракции: конденсация, компрессия, ректификация и абсорбция. На ГФУ эти процессы комбинируются в различных сочетаниях.
Компрессия и конденсация — процессы сжатия газа компрессорами и охлаждения его в холодильниках с образованием двухфазной системы газа и жидкости. С повышением давления и понижением температуры выход жидкой фазы возрастает, причем сконденсировавшиеся углеводороды облегчают переход легких компонентов в жидкое состояние, растворяя их. Обычно применяют многоступенчатые (2, 3 и более) системы компрессии и охлаждения, используя в качестве хладоагентов воду, воздух, испаряющиеся аммиак, пропан или этан. Разделение сжатых и охлажденных газов осуществляют в газосепараторах, откуда конденсат и газ направляют на дальнейшее фракционирование методами ректификации или абсорбции.
Абсорбция - процесс разделения газовых смесей, основанный на избирательном поглощении отдельных компонентов сырья жидким поглотителем - абсорбентом. Растворимость углеводородов в абсорбенте возрастает с повышением давления, ростом молекулярной массы и понижением температуры процесса ниже критической температуры абсорбируемого газа.
Абсорбция - обратимый процесс, и на этом основано выделение поглощенного газа из жидкости - десорбция. Сочетание абсорбции с десорбцией позволяет многократно применять поглотитель и выделять из него поглощенный компонент. Для десорбции благоприятны условия, противоположные тем, при которых проводят абсорбцию, то есть повышенная температура и низкое давление. Наилучшим абсорбентом для углеводородных газов являются близкие им по строению и молекулярной массе жидкие углеводороды, например, бензиновая или керосиновая фракции.
Ректификация является завершающей стадией разделения углеводородных газов. Особенность ректификации сжиженных газов, по сравнению с ректификацией нефтяных фракций, - необходимость разделения очень близких по температуре кипения компонентов или фракций сырья при высокой четкости фракционирования. Так, разница между температурами кипения этана и этилена составляет 15°С. Наиболее трудно разделить бутан-бутиленовую фракцию: температура кипения изобутана при нормальном давлении составляет 11,7 °С, изобутилена - 6,9, бутена - 1 - 6,29, а н-бутана - 0,5 °С.
 Ректификацию
сжиженных газов
приходится
проводить при
повышенных
давлениях в
колоннах, поскольку
для создания
жидкостного
орошения необходимо
сконденсировать
верхние продукты
колонн в обычных
воздушных и
водяных холодильниках,
не прибегая
к искусственному
холоду.
Конкретный выбор схемы (последовательности) разделения, температуры, давления и числа тарелок в колоннах определяется составом исходной газовой смеси, требуемой чистотой и заданным ассортиментом получаемых продуктов.
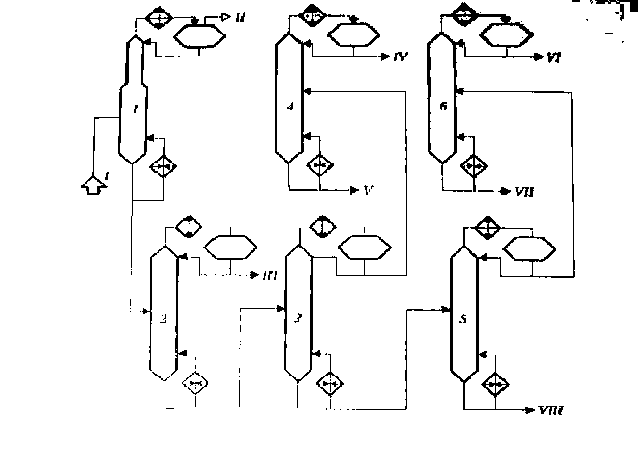
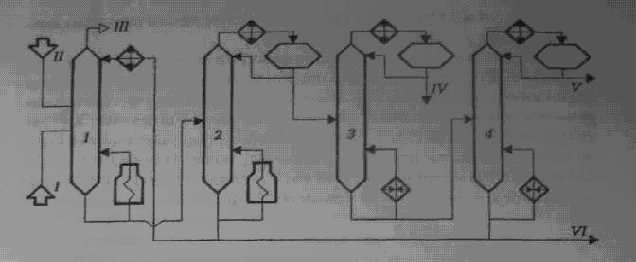
На НПЗ для разделения нефтезаводских газов применяются преимущественно 2 типа газофракционирующих установок, в каждый из которых входят блоки компрессии и конденсации: ректификационный - сокращенно ГФУ, и абсорбционно-ректификационный АГФУ. На рис.11 и 12 приведены принципиальные схемы ГФУ для разделения предельных газов и АГФУ для фракционирования жирного газа и стабилизации бензина каталитического крекинга (на схемах не показаны блоки сероочистки, осушки, компрессии и конденсации). В блоке ректификации ГФУ (рис.11) из углеводородного газового сырья сначала в деэтанизаторе 1 извлекают сухой газ, состоящий из метана и этана. На верху колонны 1 поддерживают низкую температуру подачей орошения, охлаждаемого в аммиачном конденсаторе-холодильнике. Кубовый остаток деэтанизатора поступает в пропановую колонну 2, где разделяется на пропановую фракцию, выводимую с верха этой колонны, и смесь углеводородов С4 и выше, направляемую в бутановую колонну 3. Ректификатом этой колонны является смесь бутанов, которая в изобутановой колонне 4 разделяется на изобутановую и бутановую фракции. Кубовый продукт колонны 3 подается далее в пентановую колонну 5, где в виде верхнего ректификата выводится смесь пентанов, которая в изопентановой колонне 5 разделяется на н-пентан и изопентан. Нижний продукт колонны 5 - фракция С6 и выше - выводится с установки.
Для деэтанизации газов каталитического крекинга на установках АГФУ (рис.12) используется фракционирующий абсорбер 1. Он представляет собой комбинированную колонну абсорбер-десорбер. В верхней части фракционирующего абсорбера происходит абсорбция, то есть поглощение из газов целевых компонентов (С3 и выше), а в нижней - частичная регенерация абсорбента за счет подводимого тепла. В качестве основного абсорбента на АГФУ используется нестабильный бензин каталитического крекинга. Для доабсорбции унесенных сухим газом бензиновых фракций в верхнюю часть фракционирующего абсорбера подается стабилизированный (в колонне 4) бензин. Абсорбер оборудован системой циркуляционных орошений для съема тепла абсорбции (на рис.12 не показана). Тепло в низ абсорбера подается с помощью «горячей струи». С верха фракционирующего абсорбера 1 выводится сухой газ (С1-С2), а с низа вместе с тощим абсорбентом выводятся углеводороды С3 и выше. Деэтанизированный бензин, насыщенный углеводородами С3 и выше, после подогрева в теплообменнике подается в стабилизационную колонну 2, нижним продуктом которого является стабильный бензин, а верхним - головка стабилизации. Из нее (иногда после сероочистки) в пропановой колонне 3 выделяют пропан-пропиленовую фракцию. Кубовый продукт пропановой колонны разделяется в бутановой колонне 4 на бутан-бутиленовую фракцию и остаток (С5 и выше), который объединяется со стабильным бензином.
В таблице 2 и 3 приведен технологический режим ректификационных колонн установок ГФУ и АГФУ.
Известно, что затраты при ректификации определяются преимущественно флегмовым числом и числом тарелок в колонне. Для близкокипящих компонентов с малой относительной летучестью эти параметры особенно велики. Поэтому из общих капитальных и эксплуатационных затрат на газофракционирование существенная (около половины) часть приходится на разделение фракций iC4-нC4 и iC5-hC5. В этой связи на НПЗ часто ограничиваются фракционированием предельных газов без разделения фракций С4 и выше.
Таблица 2 - Технологический режим колонн ГФУ
|
Ректификационная колонна7 |
Давление, МПа | Температура, 0С | |
| верха | низа | ||
|
Деэтанизатор (1) Пропановая (2) Бутановая (3) Изобутановая (4) Пентановая (5) Изопнтановая (6) |
2,6-2,8 1,2-1,4 2,0-2,2 1,0-1,2 0,3-0,4 0,35-0,45 |
25-30 62-68 58-65 65-70 75-80 78-85 |
110-115 145-155 110-115 80-85 120-125 95-100 |
Таблица 3 - Технологический режим колонн АГФУ
| Параметр | Ректификационные колонны | |||
| 1 | 2 | 3 | 4 | |
|
Давление, Мпа Температура, 0С: верха питания низа Число тарелок Флегмовое число |
1,35 35 40 130 60 - |
0,93 78 150 218 60 2 |
1,73 44 86 107 60 3 |
0,59 48 61 106 60 3 |
Заключение
Технологические установки перегонки нефти предназначены для разделения нефти на фракции и последующей переработки или использования их как компоненты товарных нефтепродуктов. Они составляют основу всех НПЗ. На них вырабатываются практически все компоненты моторных топлив, смазочных масел, сырье для вторичных процессов и для нефтехимических производств. От их работы зависят ассортимент и качество получаемых компонентов и технико-экономические показатели последующих процессов переработки нефтяного сырья.
Список использованных источников
Ахметов С.А. Технология глубокой переработки нефти и газа. Уфа: «ГИЛЕМ», 2002. – 671с.;
Справочник нефтепереработчика. Под редакцией Ластовкина Г. А., Радченко Е.Д. Л.: Химия, 1986;
Эрих В.Н., Расина М.Г., Рудин М.Т. Химия и технология нефти и газа. Л.: Химия, 1985.
1 В зависимости от типа перегоняемой нефти и структуры выпуска товарных нефтепродуктов на разных НПЗ получают фракции, несколько отличающиеся по температурным пределам выкипания.
2 Тип тарелок – клапанная перекрестно-прямоточная
3 На ЭЛОУ – АВТ ОАО «Орскнефтеоргсинтез»
4 Тип тарелок: в концентрационной части - клапанная перекрестно-прямоточная, в отгонной - ситчатая с отбойниками.
5 Тип тарелок - клапанные перекрестно-прямоточные.
6 Разработчики - профессор Уфимского государственного нефтяного технического университета К.Ф.Богатых с сотрудниками.
7 Общее число тарелок – от 390 до 720