Практичне вивчення метрології, стандартизації і контролю якості
Вирішуючи практичні завдання, використовують наступні методи – електроємнісний, електропотенціальний, електричного опору, термоелектричний і електростатичний порошковий.
Одним із найбільш розповсюджених застосувань електроємнісного методу під час контролю якості продукції є вимірювання розмірів. Для вимірювання розмірів діелектричних напівпровідникових і провідникових об’єктів використовують накладні і прохідні перетворювачі. Товщину діелектричних лінійно протяжних об’єктів вимірюють безконтактним способом за допомогою двох електродів, між якими існує зазор h, в який вводять об’єкт контролю (рис. 9.1). Один з електродів (1) низько потенційний, як правило заземлений – це плоска металева пластина (рис. 9.1, а) або циліндричний опорний барабан (рис. 9.1, б). Другий електрод (2) - високо потенційний, він розташований в екрануючому корпусі (3).
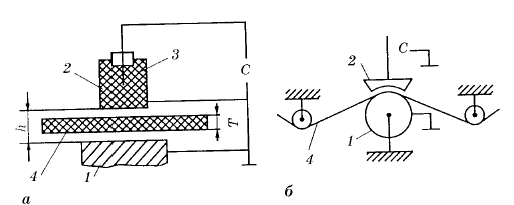
Рисунок 9. 1- Вимірювання товщини діелектричних об’єктів а) листів і пластин, б) паперової стрічки, картону
Ємність С електродів за відсутності об’єкта контролю (4) в зазорі обернено пропорційна зазору h.
Розрахункове завдання електричного контролю.
Побудуйте градуювальну характеристику T = f(c) перетворювача, зображеного на рис. 9.1, вимірюючи товщину Т картону, якщо радіус R0 опорного барабану 1 дорівнює 100 мм, а ширина l = 1 мм, зазор h між барабаном і електродом 2,5 мм, товщина Т картону змінюється від 0,5 мм до 4 мм, а електрод 2 охоплює ј кола барабану. Відносну діелектричну проникність картону прийняти такою, що дорівнює трьом.
Розв’язування. Для побудови залежності T = f(c) скористаємося відомою формулою для ємності двошарового циліндричного конденсатора:

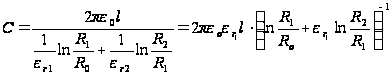 ,
де R0 – радіус внутрішнього електрода, R1 – зовнішній радіус першого діелектричного шару (в нашому випадку картону); R2 – радіус зовнішнього електроду, εr1 – відносна діелектрична проникність першого шару, εr2 = 1, оскільки другий шар – це повітряний зазор. Очевидно, що R1 = R0 + T.
Через те, що у перетворювачі, зображеному на рис.9.1, зовнішній електрод охоплює тільки ј кола, то, нехтуючи крайовим ефектом, в формулу для ємності слід ввести коефіцієнт 1/4. Якщо в одержаній формулі розрахувати залежність C = f(R1), то, використовуючи зв’язок між R1, R0, T, одержимо шукану залежність T = f(c).
Тоді розрахункова формула матиме вигляд:
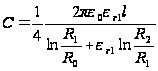
Підставивши значення:
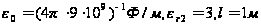
отримаємо у фарадах:
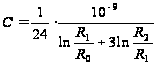
Результати розрахунків наведені нижче
| T, мм | 0 | 0,5 | 1,0 | 1,5 | 2,0 | 2,5 | 3,0 | 4,0 | 4,5 | 5,0 |
| R, мм | 100 | 100,5 | 101 | 101,5 | 102 | 102,5 | 103 | 104 | 104,5 | 105,0 |
| C, пФ | 285 | 305 | 329 | 357 | 390 | 430 | 477 | 613 | 714 | 854 |
Градуювальну характеристику зображено на рис. 9.2. З характеристики видно, що у діапазоні Т = 0-2 мм характеристика близька до лінійної, якщо радіус R0 опорного барабану 1 дорівнює 100 мм, а ширина l = 1 мм, зазор h між барабаном і електродом 2,5 мм, товщина Т картону змінюється від 0,5 мм до 4 мм, а електрод 2 охоплює ј кола барабану.
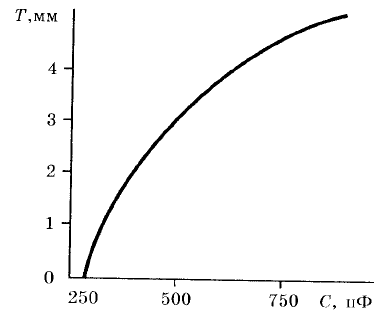
Рисунок 9. 2- Градуйована характеристика перетворювача під час вимірювання товщини картону
Порядок виконання роботи
1) Отримати у викладача умови електроємнісного контролю згідно варіанту відповідно до табл. 9.1.
2) Провести розрахунок необхідних показників і побудувати характеристику перетворювача під час вимірювання товщини картону.
3) Розрахунки і отримані результати оформити відповідно до вищенаведених прикладів розрахунків, зробити відповідні висновки.
Таблиця 9. 1 – Варіанти завдань для виконання лабораторної роботи
| Варіант | R0, мм | h, мм | Т, мм | Охоплення електродом 2 барабану |
| 1 | 50 | 2,3 | 1,0-5,5 | 2/7 |
| 2 | 50 | 2,2 | 0,1-2,5 | 2/7 |
| 3 | 110 | 2,1 | 1,5-8,0 | 1/3 |
| 4 | 110 | 2,0 | 1,0-5,5 | 1/3 |
| 5 | 110 | 1,9 | 0,1-2,5 | 1/3 |
| 6 | 75 | 1,8 | 1,5-8,0 | 2/5 |
| 7 | 75 | 1,7 | 1,0-5,5 | 2/5 |
| 8 | 75 | 1,6 | 0,1-2,5 | 2/5 |
| 9 | 90 | 1,5 | 1,5-8,0 | 2/3 |
| 10 | 90 | 1,4 | 1,0-5,5 | 2/3 |
| 11 | 90 | 1,3 | 0,1-2,5 | 2/3 |
| 12 | 120 | 1,2 | 1,5-8,0 | 1/2 |
| 13 | 120 | 1,1 | 1,0-5,5 | 1/2 |
| 14 | 120 | 1,0 | 0,1-2,5 | 1/2 |
Запитання до самоконтролю
9.1) Які типи електричного контролю вам відомі?
9.2) Опишіть принцип роботи електростатичного методу?
9.3) Що характеризує діелектрична проникність?
ЛАБОРАТОРНА РОБОТА № 10
10. Магнітний контроль якості виробів і конструкцій
Мета заняття: вивчення умов застосування магнітного контролю якості. Набуття практичних навиків розрахунку параметрів магнітного контролю
Прилади і обладнання: персональний комп’ютер.
Тривалість: 2 год.
Основні теоретичні положення
Магнітна дефектоскопія базується на аналізі взаємодії магнітного поля з матеріалом об’єкту контролю. Залежно від завдань магнітного контролю, марки і властивостей об’єкту контролю, а також необхідної продуктивності використовують ті чи інші інформативні параметри. До числа найбільш розповсюджених відносяться: коерцитивна сила, намагніченість, індукція, магнітна проникність, напруженість, стрибки намагнічування.
Таблиця 10.1 - Відносна магнітна проникність деяких матеріалів
| Парамагнітні | μ | Діамагнітні | μ | Феромагнітні | μ |
|
Повітря Олово Алюміній Платина Марганець Паладій |
1,00000036 1,000001 1,000023 1,000361 1.0037 1,00009 | Вісмут Граніт Сурма Срібло Мідь Ртуть Цинк |
0.990825 0,999895 0.999937 0.999981 0.999991 0,999975 0,999981 |
Сталь Армко Пермалой Ст. Е1ААБ Електротехн. сталь Нікель Кобальт Чавун |
7000 75000 15400 14400 1120 174 620 |
Магнітному контролю підлягають тільки феромагнітні матеріали, для яких μ > 40, а μ конструкційних сталей знаходиться в діапазоні 70 до 16000. Для діамагнітних і парамагнітних матеріалів, у яких μ дуже мало відрізняється від одиниці, на практиці вважають, що μ = 1.
Розрахункові завдання магнітного контролю якості виробів.
І Виберіть значення струму для створення магнітного поля напруженістю Н = 80 А/см на зовнішній і внутрішній поверхнях циліндричної втулки з внутрішнім діаметром 16 мм і зовнішнім діаметром 24 мм.
Розв'язування. Якщо струм, що намагнічує, пропускають безпосередньо у втулці в осьовому напрямку, то:
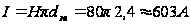 .
Напруженість циркулярного магнітного поля на внутрішній поверхні втулки дорівнює нулю, тому що ця поверхня не охоплює намагнічувальний струм. Тому у даній задачі намагнічування можливо лише пропусканням струму в стержні, що проходить через отвір втулки. Тоді напруженість поля на внутрішній поверхні втулки дорівнюватиме:
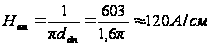 ,
що навіть перевищує потрібне значення. Таким чином, необхідний струм намагнічування складає 603 А.
ІІ Виявіть тріщину в циліндричній деталі довжиною l = =200 мм, зовнішнім діаметром (d = 35 мм і товщиною стінки δ = 2,5 мм) із загартованої сталі 45. Виберіть метод контролю і режим намагнічування.
Розв'язування
1) Вибираємо метод контролю. Спочатку визначаємо магнітні параметри Br та Hc, наприклад: Br = 1,2 Тл і Hc = 2160 А/м.
На підставі даних Сухорукова В.В. робимо висновки про те, що можливий контроль із залишковою намагніченістю, тому що параметри сталі марки 45 потрапляють в область, що лежить вище лінії Б. тобто вище потрібного рівня чутливості в даній задачі.
На рис. 10.1 знаходимо напруженість магнітного поля, необхідного для отримання потрібного значення Br. Ця напруженість складає 15200 А/м.
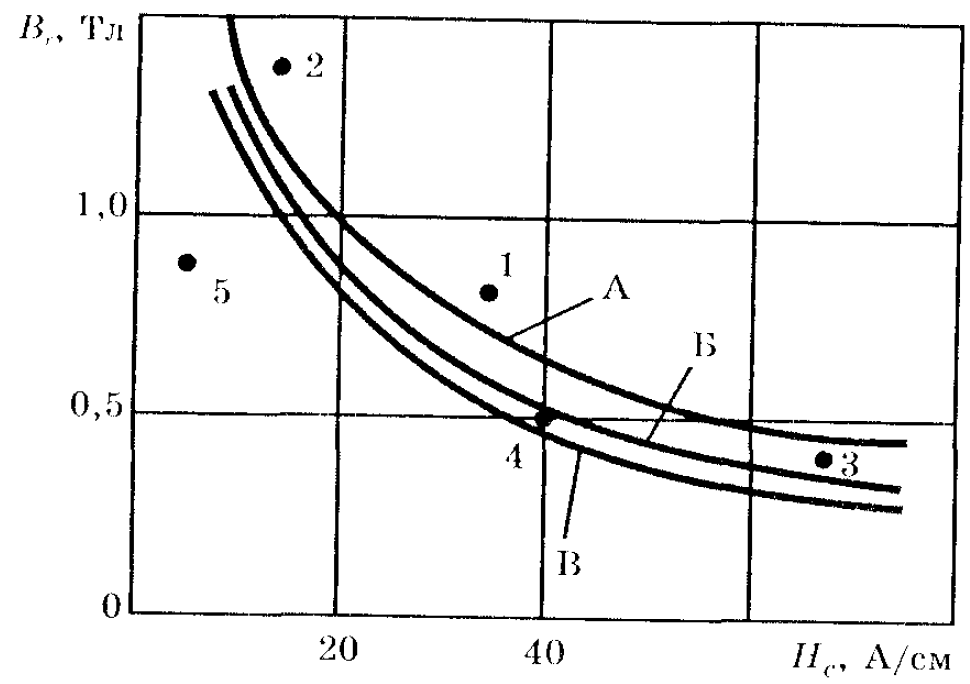
1 - сталь ШХ15; 2 - сталь 30ХГСЛ; 3 - Сталь X12Ф1;
4 - сталь Х16Н6; 5 – сталь 10; 20; 45;
А, Б, В - умовні рівні чутливості ГОСТ 21105-87
Рисунок 10. 1- Номограма для визначення рівня чутливості під час контролю за залишковою намагніченістю
2) Розраховуємо струм циркулярного намагнічування для знаходження тріщин, що зорієнтовані подовжньо:
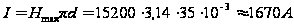 .
3) Визначаємо напруженість поля соленоїда для контролю поперечних тріщин. Через те, що відношення l/d < 30, то слід намагнічувати деталь за допомогою подовжувачів або об'єднати деталі ланцюгом і одночасно намагнічувати декілька деталей. Під час цього, не виникає ніяких особливостей розрахунку соленоїда і струм намагнічування визначається із відношення:
 ,
де w - число витків; L - довжина соленоїда.
Слід вказати, що поблизу торців соленоїда напруженість магнітного поля може бути меншою, ніж розрахована. Тому необхідно передбачити можливість вимірювання напруженості поля поблизу торців соленоїда. На цьому закінчується вибір режиму магнітопорошкового контролю циліндричної деталі.
Порядок виконання роботи
1) Отримати у викладача умови проведення магнітного контролю згідно варіанту і завдання відповідно із табл. 10.1, 10.2.
2) Провести розрахунок необхідних показників із необхідними поясненнями.
3) Розрахунки і отримані результати оформити відповідно до вищенаведених прикладів розрахунків, зробити висновки.
Таблиця 10. 1 – Варіанти даних для завдання І
| Варіант | Н, А/см | dзв,мм | ddn, мм |
| 1 | 100 | 30 | 15 |
| 2 | 90 | 32 | 24 |
| 3 | 80 | 27 | 12 |
| 4 | 70 | 25 | 20 |
| 5 | 60 | 24 | 12 |
| 6 | 50 | 20 | 8 |
| 7 | 40 | 16 | 10 |
Таблиця 10. 2– Варіанти даних для завдання ІІ
| Варіант | l, мм | d, мм | δ, мм | Br, Тл | Нс,А/м |
| 1 | 151 | 20 | 1,2 | 0,6 | 20 |
| 2 | 155 | 22 | 1,4 | 0,7 | 23 |
| 3 | 160 | 24 | 1,6 | 0,8 | 26 |
| 4 | 165 | 26 | 1,8 | 0,9 | 29 |
| 5 | 170 | 28 | 2,0 | 1,0 | 32 |
| 6 | 175 | 30 | 2,2 | 1,1 | 35 |
| 7 | 180 | 32 | 2,4 | 1,2 | 38 |
| 8 | 185 | 34 | 2,6 | 1,3 | 41 |
| 9 | 190 | 36 | 2,8 | 1,4 | 44 |
| 10 | 195 | 38 | 3,0 | 1,5 | 47 |
ЗАПитання до сАмоконтролю
10.1) Які способи намагнічування поля використовують під час контролю
10.2) З якою метою використовують магнітні порошки у дефектоскопії?
10.3) Тріщина якого напрямку викликає максимальний потік розсіювання?
10.4) Які вимоги висувають, до поверхні ОК під час магнітопорошкового контролю?
лабораторна робота № 11
11 Радіаційний контроль якості виробів І конструкцій
Мета заняття: вивчення умов застосування радіаційного контролю якості. Набуття практичних навиків розрахунку параметрів радіографії.
Прилади і обладнання: персональний комп’ютер.
Тривалість: 2 год.
Основні теоретичні положення
Радіографія – це метод радіаційного контролю без руйнування, що полягає у перетворенні радіаційного зображення об’єкта контролю на радіографічний знімок або запис цього зображення в запам’ятовуючий пристрій з подальшим перетворенням у світлове зображення.
Застосування різних методів радіаційного контролю зумовлюється, як технічною доцільністю, так і економічною ефективністю. Основні технічні показники – це чутливість і продуктивність контролю.
Середні розміри мінімально виявлених дефектів можна подати такими значеннями:
Розмір виявленого дефекту: у напрямі просвічування – 0,1..5 мм, поперечний – 0,01..0,2 мм (табл. 11.1).
Підготовка до радіографування
Під час вибору джерела випромінювання спочатку згідно зі схемою контролю із урахуванням конструктивних особливостей об’єкта контролю встановлюють атомний номер, щільність матеріалу і радіаційну товщину, за даними табл. 11.2-11.6 визначають вид необхідного випромінювання і основну його характеристику (напругу на рентгенівській трубці, радіонуклід або енергію прискорених електронів).
Приклад розрахунку необхідних режимів просвічування під час радіографії
І На рентгенівському апараті, для якого побудовано номограму на рис. 11.1, на фокусній відстані, що дорівнює 750 см, просвічують зварний шов стальної деталі з товщиною стінки 5 мм на плівку РТ-5, розташовану між двома олов'янисто-свінцевими фольгами товщиною 0,05 мм. Визначить режими просвічування.
Таблиця 11. 1- Дефекти, які виявляються радіаційними методами
| Об’єкт, що контролюється | Дефекти або відхилення від заданих розмірів, що виявлені |
| Злитки і відливки | Тріщини: газові раковини, пористість, рихлоти, усадні раковини, земляні включення, шлакові включення, незлитини, ліквідації |
|
Зварні з’єднання, одержані зварюванням, плавленням |
Тріщини (повздовжні і поперечні) в наплавленому і основному металах, непровари (суцільні і переривчасті), шлакові включення, включення вольфраму, пористість, підрізи, проплави,пропалини, зміщення кромки раковини |
| Паяні з’єднання | Відсутність припою, тріщини в припої і основному матеріалі, пористість, чужорідні включення, підрізи основного металу |
| Клепані з’єднання | Тріщини в тілі заклепки або в основному матеріалі, зазори між тілом заклепки і основного матеріалу, зміна форми тіла заклепки |
|
Збірні одиниці, агрегати |
Неправильна збірка, зазори, перекоси і руйнування внутрішніх елементів, сторонні об’єкти у внутрішніх порожнинах, ступінь заповнення внутрішніх порожнин |
| Стінки і внутрішні елементи деталей і агрегатів | Відхилення від форми, відхилення від заданих розмірів |
Розв’язування. Згідно з даними табл.11.2 під час просвічування сплавів на основі заліза і радіаційній товщині 5 мм напруга на рентгенівській трубці не повинна перевищувати 100 кВ. З номограми на рис.11.1 витікає, що під час просвічування сталі товщиною 5 мм і напрузі 100 кВ необхідна експозиція 10мАхв. Згідно з довідковими даними максимальний анодний струм трубки 0,3 БПВ6-150 апарата РУП-150/300-10 має значення 2мА.
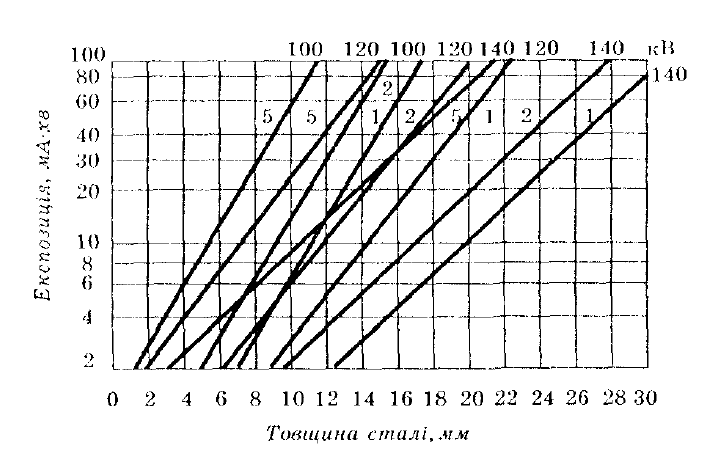
Рисунок 11. 1 – Номограма для визначення експозицій просвічування сплавів на основі заліза апаратом
РУП-150/300-10 з трубкою 0,3 БПВ6-150 на плівки
РТ-1 (1), РТ-2 (2), РТ-5 (5) (F = 750 мм, оптична густина почорніння знімка 1,5) з олов'янисто-свинцевими фольгами товщиною 50 мкм
Під час струму 2мА час просвічування:
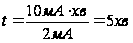 .
Якщо потрібно проконтролювати об'єкти з матеріалів, не зазначених у табл. 11.2-11.6, необхідно знайти ряд значень товщини даного матеріалу, наведеного в таблиці.
Еквівалентну товщину об'єкта контролю, що піддають радіографуванню, обчислюють за формулою:
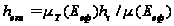 (11.1)
де
 – лінійні коефіцієнти
ослаблення
випромінювання,
Ееф – ефективна
енергія випромінювання,
 – радіаційна
товщина матеріалу,
наведеного
в табл. 11.2-11.6.
Ефективна енергія Ееф випромінювання рентгенівських апаратів з напругою до 1 МеВ під час фотоелектричному поглинанні чисельно дорівнює 2/3 максимальної напруги на рентгенівській трубці.
У виразі (11.1) як матеріал, наведений у таблиці, слід використовувати найближчий за атомним номером до того матеріалу, що підлягає контролю, але не зазначений у таблицях.
Таблиця 11. 2 - Область застосування рентгенографії
| Товщина матеріалу, що просвічується (мм), на основі |
Напруга на рентгенівській трубці, кВ не вище |
|||
| заліза | титану | алюмінію | магнію | |
| 0,04 | 0,1 | 0,5 | 1,5 | 20 |
| 0,4 | 1 | 5 | 14 | 40 |
| 0,7 | 2 | 12 | 22 | 50 |
| 1 | 3 | 20 | 35 | 60 |
| 2 | 6 | 38 | 57 | 80 |
| 5 | 10 | 54 | 80 | 100 |
| 7 | 18 | 59 | 105 | 120 |
| 10 | 24 | 67 | 120 | 150 |
| 21 | 47 | 100 | 150 | 200 |
| 27 | 57 | 112 | 200 | 250 |
| 33 | 72 | 132 | 240 | 300 |
| 46 | 106 | 210 | 310 | 400 |
Таблиця 11. 3 - Область застосування рентгенографії під час просвічування тугоплавких матеріалів
| Товщина матеріалу, що просвічується (мм), з характеристиками z і ρ, г/см3 |
Напруга на рентгенівській трубці, кВ не вище |
||
|
Жаростійкий сплав z = 31 ρ = 8,1 |
Молібден z = 42 ρ = 10,1 |
Вольфрам z = 74 ρ = 19,3 |
|
| 5 | 2 | 0,3 | 150 |
| 12 | 5 | 0,8 | 200 |
| 16 | 9 | 1,3 | 250 |
| 21 | 11 | 1,9 | 300 |
| 43 | 35 | 18 | 400 |
| 143 | 115 | 60 | 1000 |
Таблиця 11. 4 - Область застосування рентгенографії під час просвічування неметалів
|
Товщина просвічування неметалу (мм), з характеристиками |
Напруга на рентгенівській трубці, кеВ, не вище | ||
|
z = 14 ρ = 1,39 г/см3 |
z = 6,2 ρ = 1,37 г/см3 |
z = 5,5 ρ = 0,92 г/см3 |
|
| 1 | 10 | 15 | 200 |
| 8 | 70 | 100 | 400 |
| 25 | 120 | 170 | 600 |
Таблиця 11. 5 - Область застосування рентгенографічного методу під час використання радіонуклідних джерел
| Товщина сплаву, що просвічується (мм), на основі | Закриті радіоактивні джерела | |||
| заліза | титану | алюмінію | магнію | |
| від 1 до 20 | від 2 до 40 | від 3 до 70 | від 10 до 200 | |
| 5..30 | 7..50 | 20..200 | 30..300 | 70Tm |
| 5..100 | 10..120 | 40..350 | 70..450 | 75Se |
| 10..120 | 20..150 | 50..350 | 100..500 | 192Ir |
| 30..200 | 60..300 | 200..500 | 300..700 | 137Cs |
| 132..1349 | 160Со | |||
Таблиця 11. 6 - Область застосування радіографічного методу під час використання бетатронів
| Товщина сплаву, що просвічується (мм), на основі | Енергія прискорених електронів, МеВ | |||
| свинцю | заліза | титану | алюмінію | |
| 30..60 | 50..100 | 90..190 | 150..350 | 6 |
| 40..110 | 70..180 | 130..350 | 220..570 | 9 |
| 50..110 | 100..220 | 190..430 | 330..740 | 18 |
| 60..120 | 130..250 | 250..490 | 480..920 | 25 |
| 60..150 | 150..350 | 290..680 | 570..1300 | 30 |
| 60..180 | 150..450 | 290..880 | 610..1800 | 35 |
Порядок виконання роботи
1) Отримати у викладача параметри рентгенографічного королю згідно варіанту і завдання із табл. 11.7.
2) Провести розрахунок необхідних показників із докладними поясненнями.
3) Розрахунки і отримані результати оформити відповідно до вищенаведених прикладів розрахунків, зробити висновки.
Таблиця 11. 7 – Варіанти даних для завдання І
| Варіант | Фок.відст. см | Товщ. стінки, мм |
| 1 | 620 | 0,4 |
| 2 | 640 | 0,7 |
| 3 | 660 | 1,0 |
| 4 | 680 | 2,0 |
| 5 | 700 | 5,0 |
| 6 | 720 | 7,0 |
| 7 | 740 | 10,0 |
Запитання до самоконтролю
11.1) Область застосування радіографії.
11.2) Як визначаються режими рентгенівського випромінювання?
11.3) Як проводиться добір джерела випромінювання?
ПЕРЕЛІК ВИКОРИСТАНИХ І РЕКОМЕНДОВАНИХ ДЖЕРЕЛ
1 О.М. Карпаш, А.В. Яворський, М.О. Карпаш Основи забезпечення якості в нафтогазовій інженерії: Навч. посібник.– Івано-Франківськ: Факел, 2008. – 439 с.:іл.
2 ДСТУ 1.3:2004 Національна стандартизація. Правила побудови, викладання, оформлення,
3 Погодження, прийняття і позначання технічних умов
4 ДСТУ 1.5:2003 Національна стандартизація. Правила побудови, викладання, оформлення та вимоги до змістунормативних документів.
5 Вимоги до змісту нормативних документів.
6 ДСТУ 1.6:2004 Національна стандартизація. Правила реєстрації нормативних документів.
7 ГОСТ 2.104–68 ЕСКД. Основные надписи (ЄСКД. Основні написи).