Струйная гидроабразивная обработка поверхностей
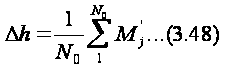
где Δh - изменение положения средней линии, мм; M’j— высота нового профиля относительно средней линии исходного профиля, мм.
Высота нового профиля относительно его средней линии определяется по следующей формуле:
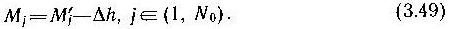
Предлагаемая математическая модель формирования микрорельефа поверхностного слоя является универсальной и позволяет осуществлять имитационное моделирование для различных характеристик шероховатости исходной поверхности в широком диапазоне изменения технологических параметров струйной ГАО. На рис. 3.16 приведена схема алгоритма моделирования формирования микрорельефа поверхности при струйной ГАО.
Исходными данными для проведения процесса моделирования являются: характеристики обрабатываемого материала плотность ρа, предел текучести σт; характеристики исходной шероховатости поверхности — Rа, Rмах, базовая длина характеристики абразивного материала — плотность частиц ρаб, насыпная плотность ρаб,Н, средний радиус частик R; характеристики гидроабразивной струи - плотность жидкой фазы ρж, концентрация абразивных частиц в суспензии К, массовый расход суспензии mc; скорость абразивных частиц Са; угол атаки а; площадь, охватываемая гидроабразивной струей за одну секунду 1'с, число отрезков дискретизации базовой длины профиля л; время обработки Т.
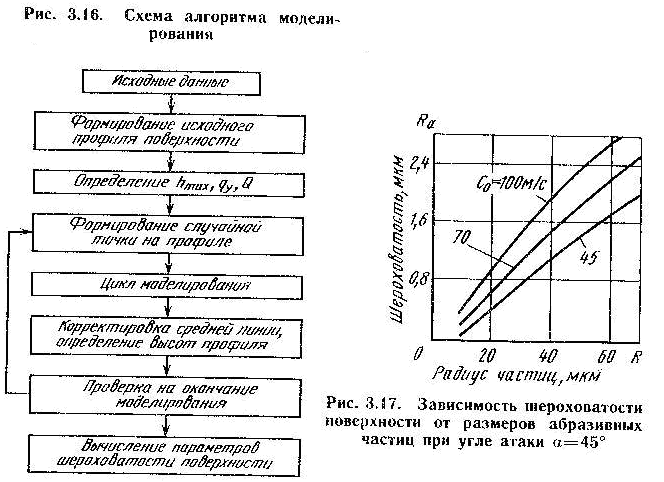
Моделирование начинается с создания исходного профиля обрабатываемой поверхности, дли чего формируется массив M(i) случайных чисел, равномерно распределенных в интервале от -5Rmax доRmax. Среднее арифметическое отклонение формируемого массива должно быть равно исходному значению Rmax Далее по формулам (3.15), (3.25). (3.26) определяют максимальную глубину внедрения абразивной частицы и число единичных актов взаимодействия на элементарном участке обрабатываемой поверхности.
Цикл моделирования начинается с выработки случайной точки па профиле, в которой происходит контакт абразивной частицы с поверхностью. По формуле (3.47) определяется высота профиля микрорельефа относительно его исходной средней линии в точках, где произошла деформация. После каждого цикла моделирования по формулам (3.48). (3.49) производится корректировка положении средней линии, определение высоты нового профиля и проверка на окончание процесса моделирования на завершающем этапе моделирования определяют параметры шероховатости поверхности, сформированной в результате моделирования. Разработанная математическая модель позволяет определять пять параметров шероховатости: Ra , Rmax, Rz , Sm , S. Для осуществления процесса моделирования был разработан программный комплекс для ЭВМ.
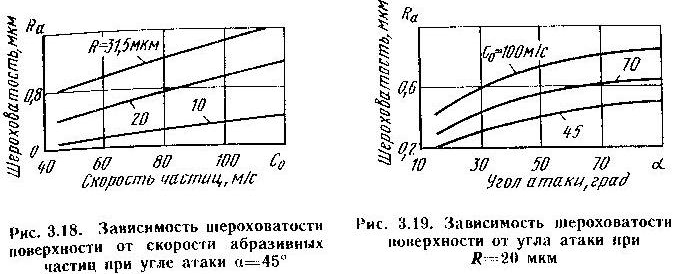
На рис. 3.17,.... 3.19 приведены зависимости шероховатости обработанной поверхности от скорости, размеров и угла атаки абразивных частиц, полученные в результате моделирования обработки титанового сплава ВТ9. С увеличением Ca и R шероховатость поверхности возрастает по линейной зависимости. Максимальное значение шероховатости соответствует углу атаки а =90°. Результаты моделирования формирования микрорельефа поверхностного слоя при струйной ГАО хорошо согласуются с экспериментальными данными
Для подтверждения теоретических зависимостей были проведены экспериментальные исследования формировании микрорельефа поверхностного слоя при струйной ГАО. которые осуществлялись в два этапа. На первом этапе определялась шероховатость поверхности, соответствующая зернистости абразивного материала при данных условиях обработки. Для получения эмпирических зависимостей шероховатости поверхности от параметров обработки исследовании проводились на тех же образцах, которые использовались при определении производительности струйной ГАО и были обработаны в соответствии с методикой центрального композиционного ротатабельного планирования второго порядка. В качестве параметра оптимизации в данном случае было выбрано среднее арифметическое отклонение профиля от средней линии. Исходная шероховатость поверхности образцов Ra max равная 0,15... 0,2 мкм, была заведомо меньше шероховатости, которую можно было получить при любых сочетаниях параметров обработки, т. с. не оказывала влияния на формирование микрорельефа поверхности.
На втором этапе было исследовано влияние исходной шероховатости на состояние поверхности после струйной ГАО. При этом был реализован случай, когда обработка происходит с уменьшением исходной шероховатости. Эксперименты были проведены на образцах из ВТ9, ЭИ961, ЖС6Ф, которые в зависимости от исходной шероховатости были разделены на следующие группы: Ra исх=0,15...0,2 мкм, Ra исх= 0,3...0.4 мкм; Ra исх = 0,5...0,6 мкм; Ra исх =0.7...0,8 мкм; Ra исх = 0,9.1,0 мкм; Ra исх= I.I...1.25 мкм; Ra исх= 1,4. мкм; 1.8...2,0 мкм; Ra исх= 2,2...2,5 мкм; Ra исх =2,7...3,0 мкм. Заданные значения шероховатости поверхности образцов были получены шлифованием с последующей ручной доводкой (если это было необходимо) на чугунных плитах абразивами различной зернистости. В процессе исследований были проведены серии однофакторных экспериментов с целью получения зависимостей шероховатости поверхности от времени обработки при различной исходной шероховатости, а также для определения минимального времени, необходимого для достижения шероховатости, соответствующей данной зернистости абразивного материала. Параметры обработки принимались следующими: абразивный материал электрокорунд 24А зернистости М20; М40; М6З; 8; 10; К=20%; pn*= = 0,1...0,5 МПа; L=50... 150 мм; α= 15...900; T=0...300 с. Интенсивность формирования микрорельефа поверхности при струйной ГАО зависит от количества абразивных частиц, воздействующих на единицу обрабатываемой площади в единицу времени. При прочих равных условиях увеличение площади будет приводить к увеличению времени, необходимого для достижения заданного значения шероховатости. Поэтому для сопоставимости результатов во всех экспериментах площадь обрабатываемой поверхности была постоянной (3000 мм2) при любых сочетаниях варьированных параметров обработки.
В результате экспериментальных исследований получены эмпирические формулы для расчета шероховатостей поверхности, которые имеют следующий вид:
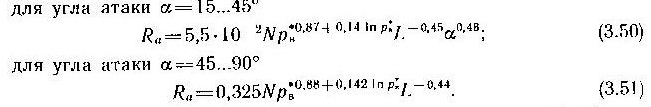
:
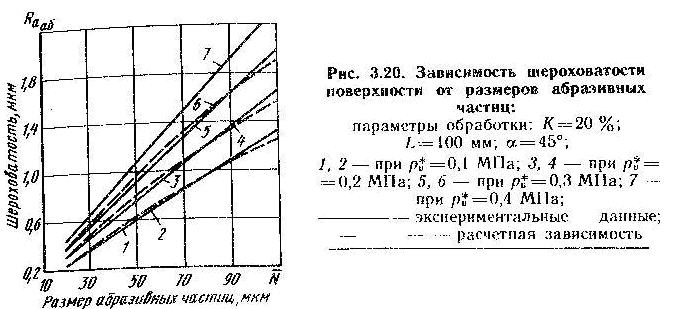
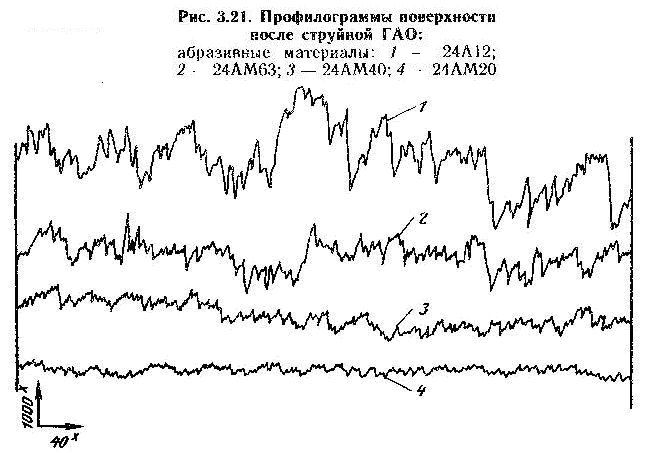
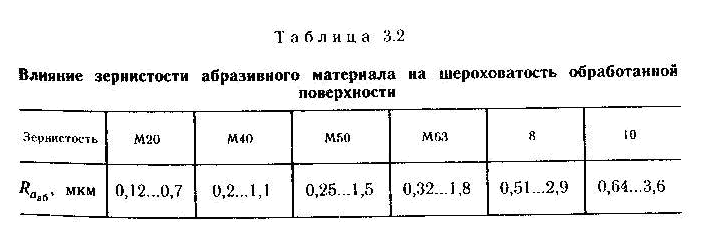
Исследования показали, что зависимость шероховатости обработанной поверхности от размеров абразивных частиц является линейной (рис. 3.20). С увеличением зернистости абразивного материала высота микронеровностей резко возрастает, так как увеличиваются размеры лунок, оставляемых на обрабатываемой поверхности абразивными частицами. Подтверждением этому служат профилограммы поверхностей, обработанных абразивными материалами различной зернистости (рис. 3.21). Для каждого размера абразивных частиц существует максимально достижимое (при данных условиях обработки) значение шероховатости поверхности. Значения шероховатости поверхности, которые могут быть получены в результате обработки абразивными мате риалами различной зернистости, приведены в табл. 3.2.
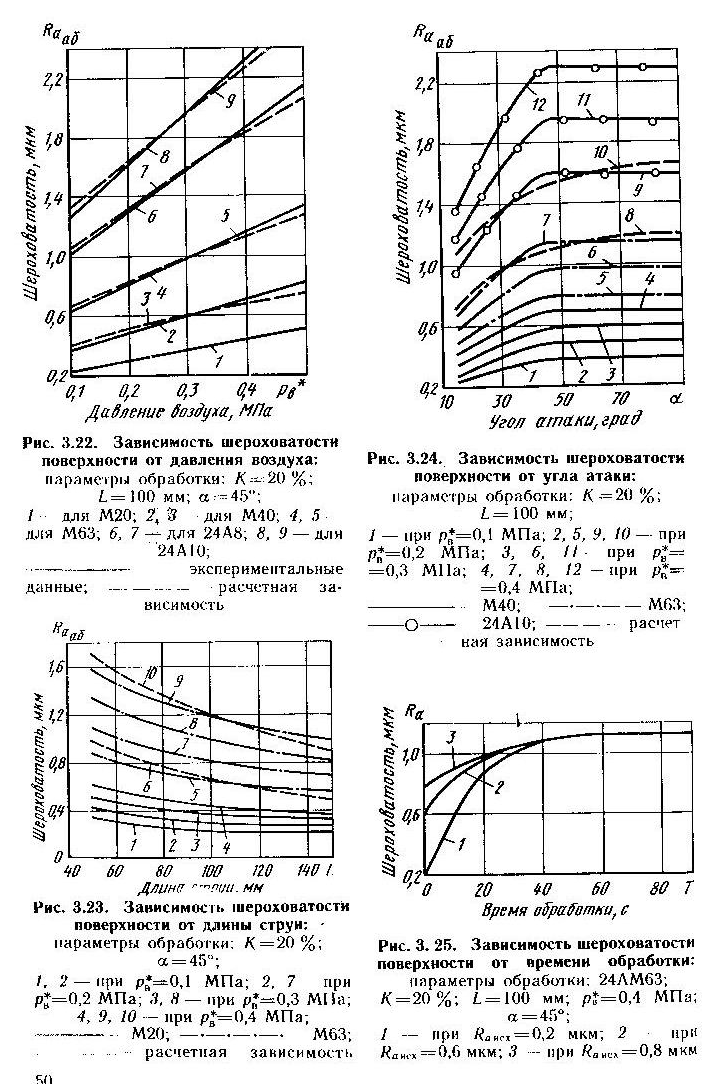
На рис.3.22 представлены графики зависимости шероховатости от давления воздуха на входе в активное сопло. С увеличением р* от 0,1 до 0,5 МПа значения Rас увеличиваются примерно на 30...60 % независимо от зернистости абразива, причем в этом диапазоне давлений зависимости Rа от р* носят линейный характер. С увеличением расстояния от среза смесительного сопла до обрабатываемой поверхности в интервале 50...150 мм шероховатость уменьшается примерно на 40...45 % (рис. 3.23), что объясняется снижением скорости движения абразивных частиц. Зависимость шероховатости поверхности от угла атаки а носит ступенчатый характер. С увеличением а от 15 до 45° шероховатость поверхности увеличивается, а затем не изменяется (рис. 3.24). С увеличением о от 15 до 45° глубина внедрения hmax увеличивается более чем в 3,5 раза. В интервале а = 45...90° изменение hmax не превышает 30%, при этом размеры площадки контакта абразивной частицы с поверхностью увеличиваются всего на 15 %. Поэтому при изменении a от 45 до 90° шероховатость поверхности практически не изменяется. Проведенные эксперименты доказали, что нет существенных различий в значениях шероховатости, полученных при обработке образцов из материалов ВТ9, ВТ20, ЖС6Ф, Э437Б, Э961 (разброс значений шероховатости не более 5%),
что по-видимому, объясняется близкими значениями глубин внедрения абразивных частиц.
На рис. 3.20, 3-22...3.24 штриховыми линиями показаны графики, подученные в результате математического моделирования процесса формирования микрорельефа обрабатываемой поверхности. Теоретические и экспериментальные зависимости хорошо согласуются между собой, разброс значений не превышает 17...22 %, что является вполне удовлетворительным для такого сложного процесса обработки.
При струйной ГАО формирование микрорельефа происходит за счет удаления материала с обрабатываемой поверхности. Чем интенсивнее съем материала, тем меньше время, необходимое для достижения значения шероховатости, соответствующего данным условиям обработки. В общем случае время, необходимое для получения заданной шероховатости поверхности, зависит от параметров обработки, исходной шероховатости {Rа maх) и площади обрабатываемой поверхности.
Эксперименты показали, что если в процессе струйной ГАО шероховатость поверхности увеличивается, то, независимо от значения Ra исх формирование нового микрорельефа происходит в течение первых 50... 70 с, а затем шероховатость не изменяется (рис, 3.25). Полученное в данном случае значение шероховатости соответствует зернистости абразивного материала. Если в процессе обработки исходная шероховатость поверхности уменьшается, то время, которое необходимо для получения шероховатости, соответствующей зернистости абразивного материала при данных условиях обработки, будет зависеть от соотношении между Ra исх и Ra аб. С увеличением исходной шероховатости необходимое время обработки увеличивается (рис. 3.26). Экспериментальные исследования показали, что получение значений шероховатости, равных Ra аб возможно, если Ra исх не превышает Ra аб более чем в 3,5...4 раза. В противном случае уменьшение шероховатости происходит до некоторого значения после чего микрорельеф обрабатываемой поверхности копируется.
Одна и та же шероховатость поверхности может быть получена при различных сочетаниях технологических параметров. Например, обработка абразивным материалом зернистости М40 при pв*=0,4 МПа, а=45° дает значение Ra=0,68...0,7 мкм, такая же шероховатость получается при зернистости М50, рв*=0,25 МПа, а=45° и М63, рв*=0,2 МПа, а=32°. Время обработки для каждого из трех случаев различно (рис. 3.27). Мини-
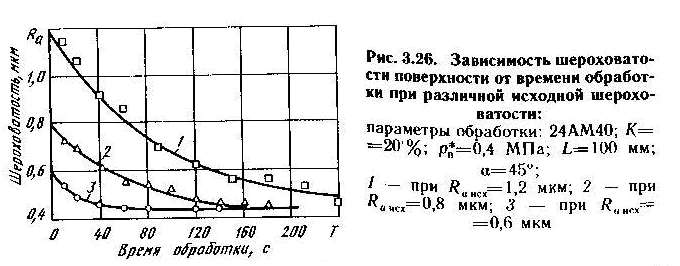
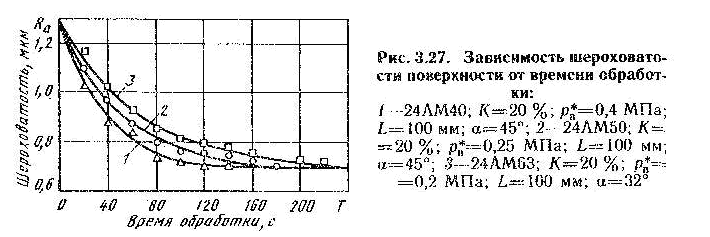
мальное время получается при технологических параметрах, обеспечивающих максимальный съем металла — М40, рв*=0,4 МПа, а=45°.
С достаточной степенью точности зависимость шероховатости обрабатываемой поверхности от времени струйной ГАО при различных значениях исходной шероховатости может быть описана следующей эмпирической формулой:
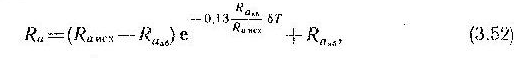
Где
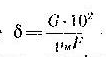 линейный съем
материала с
обрабатываемой
поверхности,
G-
массовый съем
материала, г/с:
F
— площадь
обрабатываемой
поверхности,
мм2;
рм
— плотность
обрабатываемого
материала,
г/см3;
Т - время обработки,
с.
Полученные экспериментально зависимости (3.50), (3.51), (3.52) шероховатости поверхности от основных технологических параметров обработки позволяют прогнозировать результаты струйной ГАО, а также решать задачу выбора технологических параметров, обеспечивающих максимальную производительность обработки при заданной шероховатости.
Напряженное состояние поверхностного слоя при струйной ГАО прежде всего зависит от размеров (массы), скорости (определяется давлением воздуха на входе в активное сопло) и угла атаки абразивных частиц Для выяснения степени влияния каждого из этих параметров на остаточные напряжения и наклеп были проведены эксперименты на образцах из ВТ9, ЭИ961 и ЖС6Ф при следующих технологических параметрах струйной ГАО: абразивный материал — электрокорунд 24А зернистости 10, М63. М40, М20; К=20 %; po*=0,1...0.4 МПа; а=15...90"; L=100 мм: T=4 мин. Исследования остаточных напряжений проводились на образцах с размерами 3,8X10X100 мм, для определения наклепа использовались образцы с размерами 3.8Х 10X30 мм. Для снятия начальных макро-напряжений и наклепа все образцы подвергались вакуумному отжигу. Поcледовательность выполнения работ при подготовке и проведении струнной ГАО была такой же, как и при исследовании производительности обработки.
Остаточные напряжения определялись путем измерения деформации образца при непрерывном травлении с последующим расчетом по фор муле И. П. Давиденкова ,
Глубина и степень наклепа после струйной ГАО определялись путем измерении микротвердости поверхности косых срезов образцов на приборе ПМТ-3 при нагрузках 0,245...0,98 Н. Косые срезы были получены притиркой образцов абразивными пастами на специальном приспособлении, угол среза равен 1°.
При струйной ГАО абразивные частицы взаимодействуют с обрабатываемой поверхностью в среде жидкости, которая, обтекая абразивные частицы, проникает непосредственно в зону контакта. Температурные структурные изменения материала в поверхностном слое при таких условиях происходить не могут. Поэтому возникновение остаточных напряжений обусловлено деформационными процессами, происходящими при многократных ударных воздействиях абразивных частиц на обрабатываемую поверхность. Характер деформирования поверхности абразивными частицами зависит прежде всего от их скорости, массы (размеров) и угла атаки.
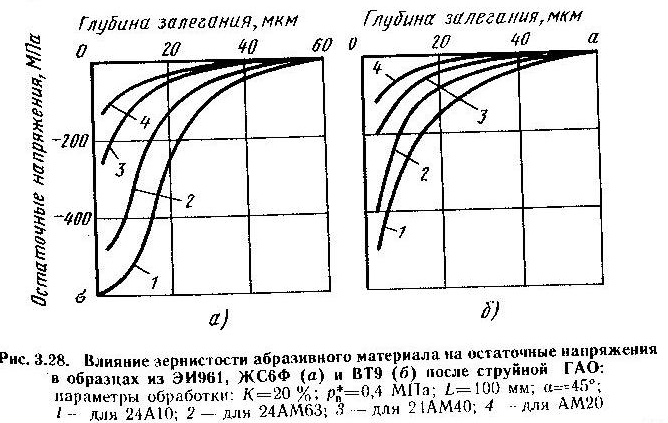
В результате экспериментальных исследований было установлено, что при любых сочетаниях варьируемых технологических параметров в поверхностном слое формируются остаточные напряжении сжатия без подслойного максимума. Общая глубина распространения остаточных напряжений не превышает 50...60 мкм. На рис. 3.28 приведены эпюры остаточных напряжений, полученные при обработке образцов абразивными материалами различной зернистости. С увеличением размеров абразивных частиц величина и глубина залегании напряжений увеличиваются. Максимум напряжений находится на поверхности, причем наблюдается резкое снижение этих напряжений в слое толщиной 5... 15 мкм. Характер распространения остаточных напряжений при обработке различных материалов не изменяется. В то же время уровень напряжении у титанового сплава ВТО несколько ниже, чем у сплавов ЖС6Ф и ЭИ961.
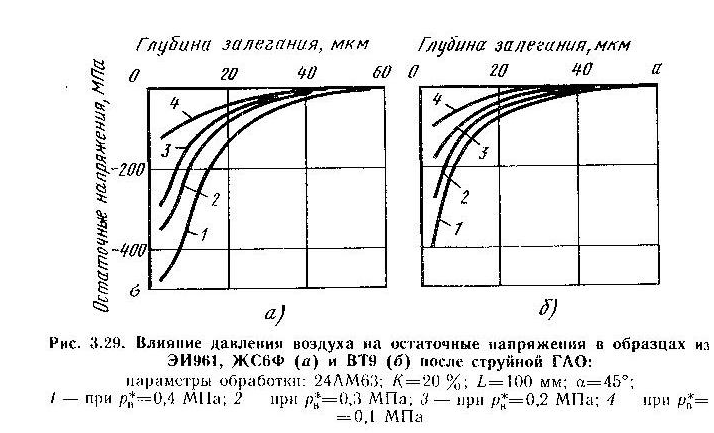
С увеличением давления воздуха на входе в активное сопло величина и глубина залегания остаточных напряжений увеличиваются (рис. 3.29) независимо от обрабатываемого материала и зернистости абразивного материала.
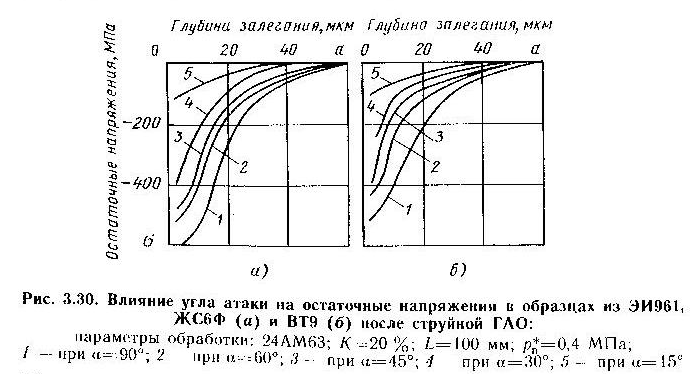
На рис 3.30 приведены эпюры остаточных напряжений при обработке на различных углах атаки. Максимальный уровень напряжений имеет место при а=90и; Это объясняется тем, что па углах, близких к 90є, практически вся энергия абразивных частиц расходуется на удар с поверхность. С уменьшением а нормальная составляющая скорости движения уменьшается, что приводит к снижению величины и глубины за легация напряжений, причем наиболее сильное снижение происходит к диапазоне изменения угла атаки от 90є до 60...70° (примерно в 1,7. .2,0 раза).
Определение глубины и степени наклепа проводилось на образцах, прошедших обработку при тех же технологических параметрах, что и образцы для исследования остаточных напряжений. Результаты измерения
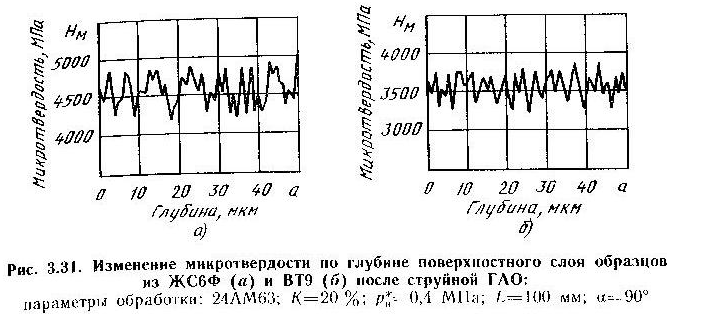
микротвердости на поверхности косых срезов показали, что при обработке абразивными материалами зернистости М63 и менее микротвердость но глубине поверхностного слоя практически не изменяется (рис. 3.31). При использовании абразивных материалов зернистости 10 увеличивается микротвердость на 4...6 % только при рв*=0,4 МПа и а=90", причем глубина упрочненного слоя не превышает 5...7 мкм.
Наличие значительных остаточных напряжений сжатия при малой степени деформационного упрочнения обуславливает повышенную стойкость поверхностного слоя деталей к образованию микротрещин в условиях повышенных температур и знакопеременных нагрузок.
7. СХЕМЫ ИКОНСТРУКЦИИ СТРУЙНЫХ АППАРАТОВ
7.1 КЛАССИФИКАЦИЯ И ТРЕБОВАНИЯ К СТРУЙНЫМ АППАРАТАМ
Производительность и качество струйной ГАО зависят от энергетических возможностей гидроабразивной струи, формируемой струйным аппаратом. Основными требованиями, предъявляемыми к струйным аппаратам, являются: обеспечение максимальной скорости струи при минимальном расходе энергоносителя и максимальном расходе гидроабразивной суспензии; обеспечение равномерного распределения абразивных частиц по сечению струи. Первое требование определяет производительность, а второе - качество обработки.
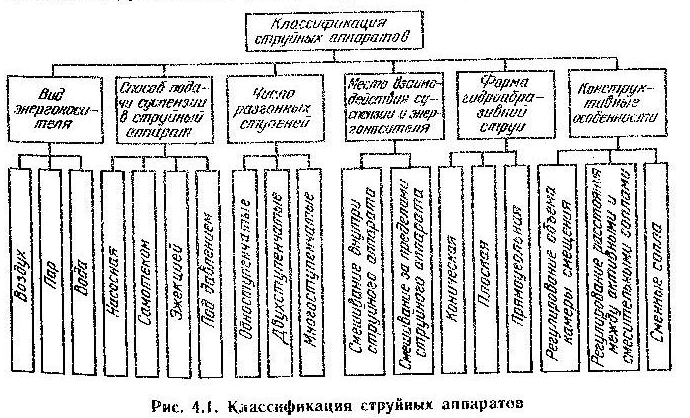
Число возможных схем, а также разработанных конструкций струйных аппаратов достаточно велико. Па рис, 4.1 приведена классификация струйных аппаратов, разработанная в результате анализа опубликованных работ. В настоящее время при струйной ГАО наибольшее применение находят аппараты с принудительной насосной подачей суспензии в камеру смешения и последующим ее разгоном сжатым воздухом. Такие аппараты стабильно работают в широком диапазоне изменения давления воздуха и расхода суспензии, обеспечивая достаточно высокую производительность и качество обработки. Совершенствование струйных аппаратов ведется по нескольким направлениям: увеличение скорости гидроабразивной струи; формирование струй различной формы; уменьшение износа сопел. Эффективность работы струйного аппарата определяется его геометрическими параметрами, основными из которых являются: размеры и отношение площадей активною и смесительного сопел; расстояние между активным и смесительным соплами; длина сопел; угол сходимости смесительного сопла; размеры камеры смешения и т. д.
Скорость истечения гидроабразивной струи зависит от размеров и от. ношения площадей проходных сечений сопел По данным Ш. М. Билика максимальная производительность обработки наблюдается при диаметра, активного и смесительного сопел, равных 8 мм для абразивных материи лов зернистости 12...60 и 10 мм для М40 и меньше.
Разгон гидроабразивной суспензии осуществляется в смесительном сопле струйного аппарата. Длина сопла должна выбираться таким образом, чтобы обеспечить минимальные потери энергии при разгоне, равномерное поле скоростей па выходе из сопла и заданный угол распыла струи. В литературе рекомендуется выбирать длину смесительного сопла из соотношения lс=(6...10)dc где dc— диаметр сопла, мм. В cмесительных соплах струйных аппаратов для струйной ГАО происходит движение трехфазной смеси, поэтому это соотношение, полученное для одно- и двухфазных потоков, требует экспериментальной проверки. Практически во всех конструкциях струйных аппаратов предусмотрено регулирование расстояния между выходным торцем активною сопла и входным торцем смесительного сопла, что объясняется отсутствием надежных рекомендаций по выбору этого параметра.
Производительность и качество струйной ГАО могут быть повышены за счет применения струйных аппаратов, формирующих плоскую гидроабразивную струю. Щелевые смесительные сопла, применяемые в этих аппаратах, обеспечивают но сравнению с круглыми более равномерный съем материала и наиболее эффективны при обработке сложнопрофильных поверхностей.
Внутренняя поверхность смесительного сопла при работе струйного аппарата подвергается интенсивному абразивному воздействию. Поэтому материалы, из которых изготавливаются сопла, должны иметь повышенную износостойкость. В настоящее время для изготовления сопел струйных аппаратов широко используются твердые сплавы и металлокерамика. Стойкость таких сопел составляет около 100 часов. В несколько раз большую стойкость имеют сопла из карбида вольфрама и карбида бора, однако их стоимость весьма высока. Уменьшить стоимость сопел можно за счет применения для их изготовления обычных конструкционных материалов с последующим нанесением на внутреннюю поверхность защитного износостойкого покрытия.
Технология изготовления сопел струйного аппарата должна обеспечивать минимальную шероховатость внутренней поверхности и правильную геометрическую форму проходных сечений. При сборке струйного аппарата должна быть обеспечена соосность активного и смесительного сопел, что позволяет уменьшить потери энергии при разгоне суспензии и повысить стойкость сопел за счет исключения одностороннего износа.
7.2 КОНСТРУКЦИИ СТРУЙНЫХ АППАРАТОВ
7.2.1 Струйные аппараты, формирующие струи круглого сечения
В настоящее время разработано и используется на производстве достаточно большое количество струнных аппаратов, формирующих гидроабразивную струю круглого сечения. Ниже рассмотрены наиболее часто применяемые конструкции.
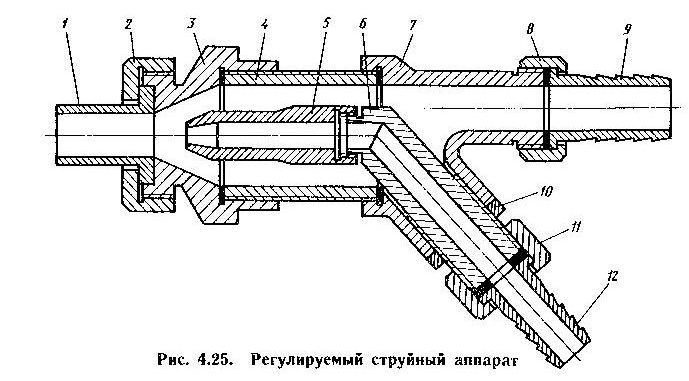
На рис. 4.25 представлена конструкция струйного аппарата, позволяющая изменять его геометрические параметры. На корпус 4, представляющий собой втулку с наружной резьбой, навертываются передний ,3 и задний 7 корпусы. На переднем корпусе 3 гайкой 2 крепится смесительное сопло 1. В задний корпус 7 ввернута трубка 6, на конец которой навертывается активное сопло 5. Трубка в корпусе 7 крепится гайкой 10. На нижнем конце трубки с помощью накидной ганки 11 крепится штуцер 12. По этому штуцеру к струйному аппарату подводится сжатый воздух. К корпусу 7 накидной гайкой 8 присоединяется штуцер 9 для подвода суспензии.
Сменные активные сопла 5 имеют диаметры выходных сечений 4...14 мм, длину в пределах 52…64 мм, что позволяет регулировать расстояние между активным и смесительным соплами. Смена активного и смесительного сопел и расстояния между ними осуществляется с малой затратой времени.
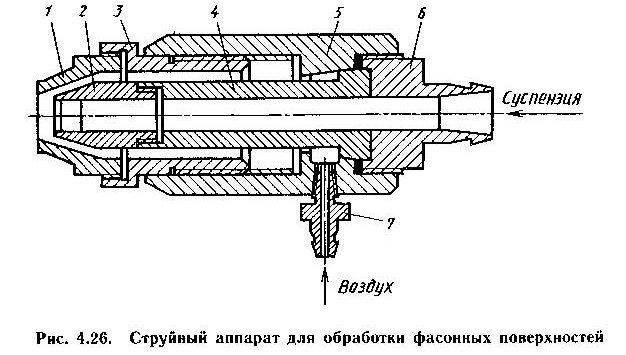
Для обработки фасонных и плоских поверхностей применяют струйный аппарат, конструкция которого представлена на рис. 4.26. Аппарат состоит из корпуса 5, в который вставлен ствол 4 со сменным активным соплом 2. В корпус с передней стороны ввернут стакан 3 со сменным смесительным соплом / С другой стороны корпуса через штуцер в в аппарат подается суспензия, а через штуцер 7 - сжатый воздух. Сжатый воздух, проходя между конусами активного и смесительного сопел, эжектирует суспензию и выбрасывает ее на обрабатываемую поверхность.
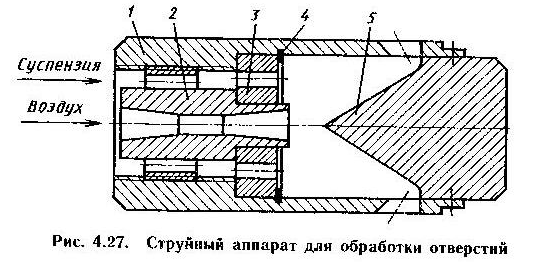
Схема струйного аппарата для обработки отверстий показана на рис. 4.27. Он состоит из корпуса 1, направляющего наконечника 5, активного сопла 2 и втулки 3. Разрезная шайба 4 фиксирует положение втулки 3, через отверстии в которой в смесительную камеру поступает суспензия. Последняя увлекается сжатым воздухом и направляется через выходные отверстия в корпусе на обрабатываемую поверхность. Направление струи осуществляется профилем канала наконечника. При эксплуатации таких струйных аппаратов быстро изнашиваются и требуют частой замены наконечники 5 и корпусы 1.
Одним из существенных недостатков в работе струйного аппарата является абразивный износ рабочей части смесительного сопла. Для уменьшения этого недостатка используется струйный аппарат, конструкция которого представлена на рис. 4.28. Аппарат состоит из корпуса 1, втулки 2 для подачи суспензии, срез выходного отверстия которой расположен на 1/3 длины рабочей части смесительного сопла 5, и штуцера 3 для подвода сжатого воздуха. Во втулке 2 выполнены отверстия 4, которые равномерно расположены под острым углом к оси втулки по направлению движения абразивных частиц в непосредственной близости от среза выходного отверстии втулки.
При работе сжатый воздух через штуцер 3 подается в кольцевую щель между втулкой 2 и корпусом 1 в рабочую часть смесительного сопла 5. При обтекании втулки 2 в кольцевом потоке создается разрежение, которое способствует всасыванию абразивных частиц вместе С воздухом через отверстия 4 в рабочую часть сопла 5. Благодаря тому, что скорость в центре потока выше, чем на периферии.
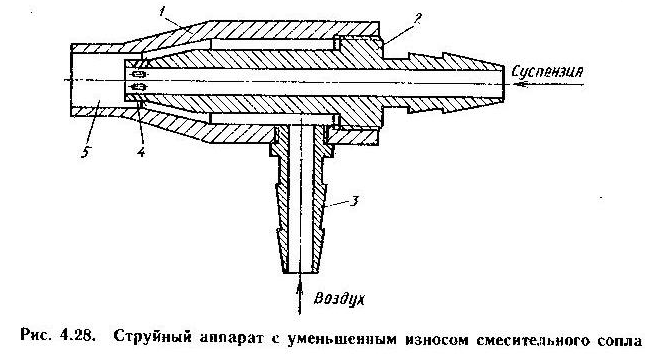
абразивные частицы стремятся в центр потока, поэтому он проходит рабочую часть сопла 5, не касаясь его стенок. В результате этого абразивный износ смесительного сопла 5 значительно уменьшается.
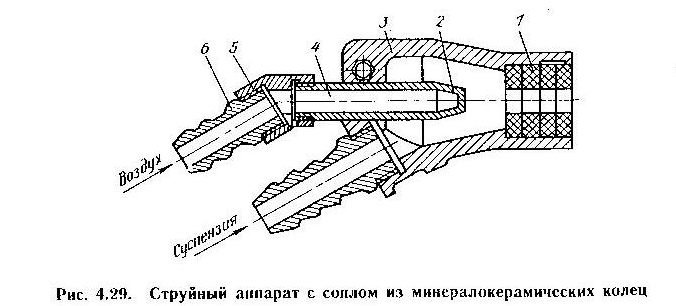
На рис. 4.29 представлена конструкция струйного аппарата с соплом из минералокерамических колец. В корпусе 3 установлено активное сопло 2, в которое через штуцер 6 и муфту 5 подводится сжатый воздух. Подвод суспензии к аппарату осуществляется через штуцер 4. Смесительное сопло выполнено в виде сменных минералокерамических колец 1, стойкость которых к абразивному износу лежит в пределах 90... 100 часов работы.
Струйный аппарат, конструкция которого представлена на рис. 4.30, позволяет повысить производительность обработки. Аппарат имеет конус 1, корпус 2, активное сопло 3, кольцо 4, стакан 5, воздухопровод 6 и штуцер дли подвода суспензии 7. Корпус 2 полого цилиндра, переходящего в расширяющийся внутренний конус, соединяется
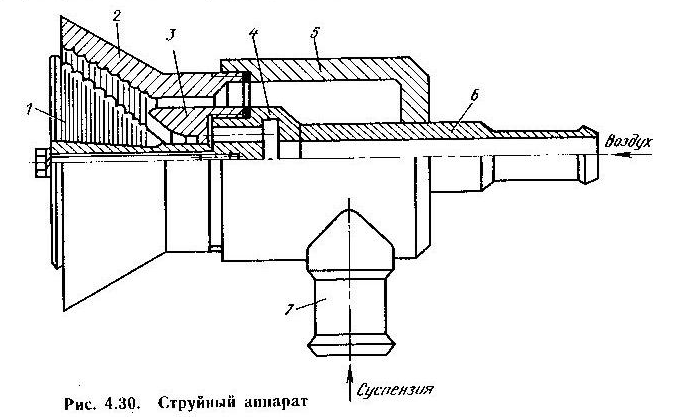
наружной резьбой со стаканом 5. К стакану 5 приварен штуцер 7 для подвода суспензии. Через центральное отверстие донышка стакана установлен воздухопровод 6, соединенный посредством сварки с кольцом 4. На наружную поверхность кольца навинчено активное сопло 3, а к переднему торцу кольца при помощи центрального болта крепится конус 1 таким образом, что конус 1 и коническая поверхность корпуса 2 образуют в сборе камеру смешивания и разгона суспензии, переходящую в кольцевое сопло.
Суспензия
через штуцер
7 подается
в полость,
образованную
стаканом 5 и
воздухопроводом
6
 ,
затем по кольцевому
каналу поступает
в камеру смешивания
и разгона. Под
действием
ускоренной
струи
воздуха суспензия смешивается, разгоняется и выбрасывается из аппарата в виде кольцевой рабочей струи. Потоки суспензии, соприкасающиеся с поверхностями конуса и корпуса, на которых выполнены сферические выступы, подвергаются турбулентным пульсациям, т. е. пристеночные потоки отрываются от образующих поверхностей. Это явление снижает износ детали струйного аппарата и уменьшает сопротивление движению основного потока.
В производстве используется значительное количество установок, в которых применяются ручные струйные аппараты. При эксплуатации эти аппараты располагаются в рабочей камере, оператор держит их в руках и тем самым направляет струю суспензии на обрабатываемую поверхность.
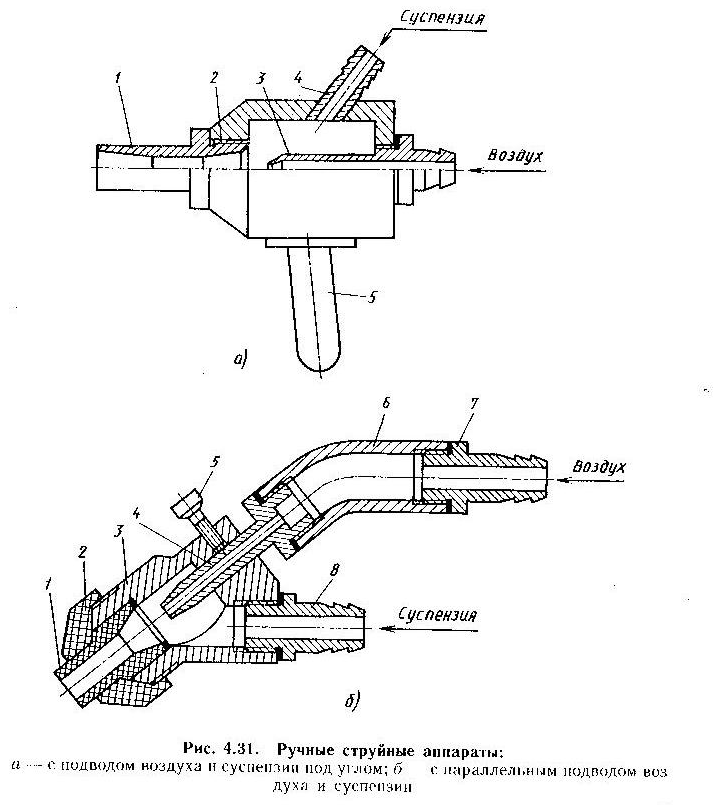
На рис. 4.31 представлены конструкции типичных ручных струйных аппаратов. В корпусе 2 (рис. 4.31, а) закреплены штуцер 4 для подвода суспензии и активное сопло 3 для подачи сжатого воздуха. Смесительное сопло 1 ввинчивается в корпус по резьбе. Тем самым обеспечивается быстрая замена изнашиваемого сопла. К корпусу прикреплена ручка 5, необходимая для эксплуатации струйного аппарата.
В аппарате, показанном на рис. 4.31, б, в отличие от ранее описанной конструкции воздух и суспензия в смесительное сопло поступают параллельными потоками. В корпусе 3 закреплены активное сопло 4 и штуцер 5 для подвода суспензии. Для регулировки положения активного сопла относительно смесительного используется винт 5. Смесительное сопло 1 закрепляется в корпусе 3 резиновой крышкой 2, что позволяет осуществлять быструю замену сопла. Сжатый воздух подается в струйный аппарат через штуцер 7 и муфту 6. При работе на штуцеры устанавливаются шланги, держась за которые, оператор направляет струю на обрабатываемую заготовку.
7.2.2 Струйные аппараты, формирующие плоские струи
Плоская гидроабразивная струя в отличие от осесимметричной обладает более широкими технологическими возможностями, особенно при обработке сложнопрофильных поверхностей. Применение струйных аппаратов, формирующих плоские гидроабразивные струи, позволяет в большинстве случаев значительно упростить схему обработки, обеспечить равномерный съем материала при стабильном получении заданных показателей поверхностного слоя обрабатываемой детали. В то же время формирование плоской струи, в которой профиль скорости и распределение абразивных частиц по ширине были бы равномерными, является более сложной задачей, чем в случае струи круглого сечения. Несколько усложняется конструкция струйного аппарата, а также технология изготовления активных и смесительных сопел.
В отличие от распространенных струйных аппаратов, формирующих круглые струи, число реально действующих конструкций струйных аппаратов для формирования плоских гидроабразивных струй ограничено. Плоскую струю можно получить различными способами.
На рис. 4.32 показан струйный аппарат, который формирует струю с равномерным по ширине профилем скорости за счет перекрытия расположенных в ряд с определенным шагом струй круглого сечения. Аппарат используется для обработки сложнопрофильных поверхностей, причем его конструкция позволяет в широких пределах регулировать
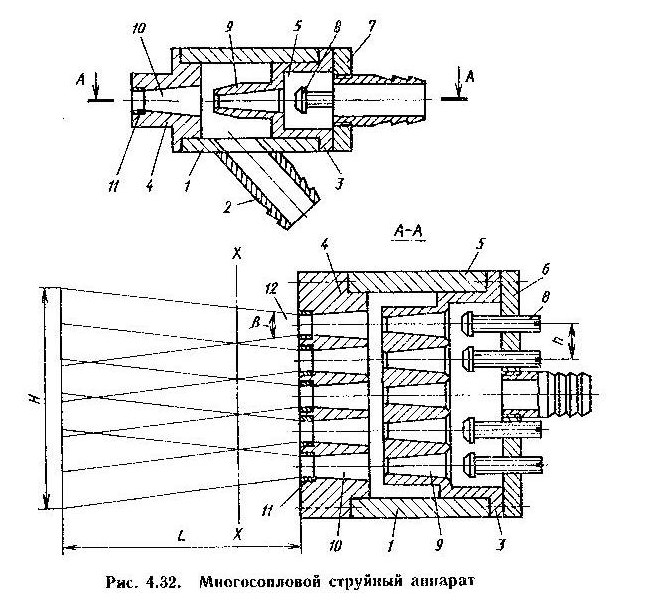
размеры зоны обработки. Струйный аппарат состоит из корпуса 1 со штуцером 2, через который подается суспензия. В корпусе 1 установлены секции активных 3 и смесительных 4 сопел, причем расстояние между осями сопел выбирается из соотношения h=kdс, где к — коэффициент смещения осей, изменяющийся в пределах 1,1...2,9 и зависящий от угла распыла сопла β и диаметра смесительного сопла dс. Секция активных сопел 3 имеет распределительную камеру 5, закрытую крышкой 6, на которой установлен штуцер 7, служащий Для подачи активного газа (воздуха). На крышке 6 установлены запорные устройства 8 активных сопел 3. Для уменьшения износа выходной части смесительные сопла 10 снабжены керамическими вставками 11.
Струйный аппарат работает следующим образом. Воздух через штуцер 7 подается в распределительную камеру 5, откуда попадает в активные сопла 9, где разгоняется до звуковой скорости. Одновременно суспензия через штуцер 2 поступает к смесительным соплам 10, где происходит ее подмешивание к потоку воздуха. Гидроабразивные струи 12, выходящие из смесительных сопел, имеют угол распыла β и пересекаются в плоскости X—X, за которой образуется сплошной гидроабразивный поток. В результате наложения и взаимодействии отдельных гидроабразивных струй происходит выравнивание поля скоростей внутри сплошного потока. На некотором расстоянии L от смесительных сопел, которое зависит от угла распыла струи, выходного диаметра смесительных сопел и расстояния между их осями, скорости внутри потока выравниваются настолько, что обеспечивают равномерный съем материала с обрабатываемой поверхности.
Для обработки поверхностей различных размеров без изменения положения струйного аппарата активные сопла имеют запорные устройства 8. Перекрывая доступ воздуха к части активных сопел, можно регулировать размеры зоны обработки, что расширяет технологические возможности струйного аппарата.
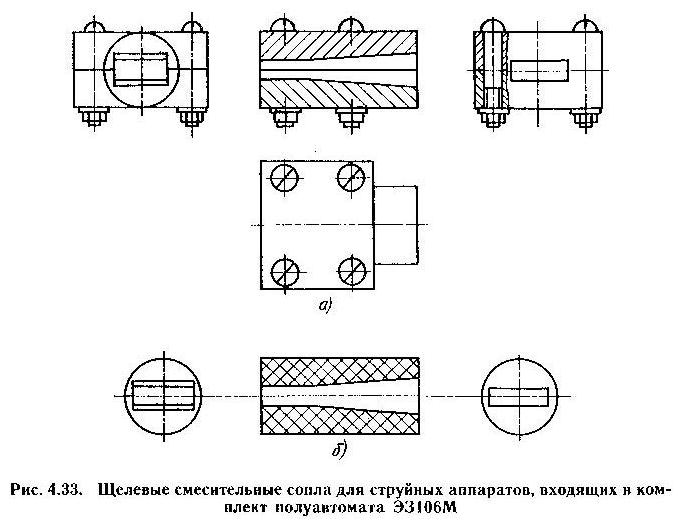
В большинстве случаев плоские гидроабразивные струи формируются струйными аппаратами, в которых смесительное сопло выполнено в виде щели. На рис. 4.33 приведены конструкции щелевых смесительных сопел. Сопло (рис. 4.33, а) с размерами выходного отверстия 5X16 мм состоит из двух половин, соединенных винтами. На внутреннюю поверхность сопла нанесено износостойкое покрытие на основе карбида вольфрама. Разъемная конструкция позволяет по мере износа покрытия наносить новое, что значительно увеличивает срок службы сопла. На рис. 4.33, б показано щелевое сопло с размерами выходного отверстия 4X16 мм. Сопла данной конструкции изготавливаются путем спекании абразивного порошка черного карбида кремния и имеют срок службы более 100 часов.
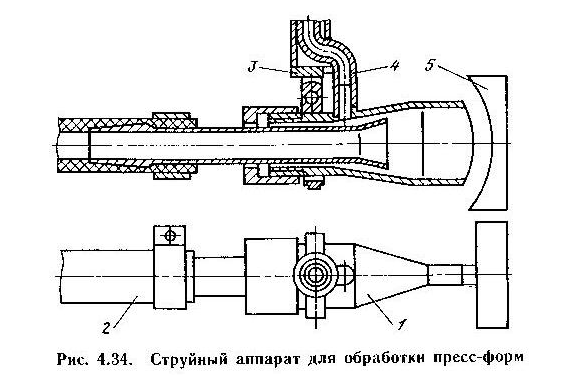
На рис. 4.34 приведена конструкция струйного аппарата со щелевым соплом, предназначенного для обработки фасонных поверхностей (пресс-форм) . Аппарат работает следующим образом. Гидроабразивная суспензия через пульпопровод 2 поступает в корпус 1, который заканчивается насадкой прямоугольного сечения. Сюда же через трубопровод 4 поступает сжатый воздух. Смешиваясь с воздухом, суспензия разгоняется в камере смешивания и с большой скоростью выходит из щели под заданным углом, который регулируется с помощью подвески 3, на обрабатываемую деталь 5.
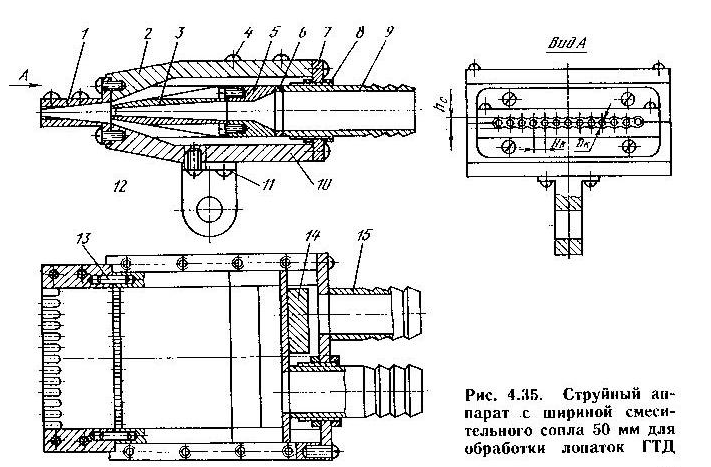
Для обработки лопаток ГТД используется струйный аппарат, показанный на рис. 4.35. Конструкция струйного аппарата позволяет устанавливать щелевые смесительные сопла с