Струйная гидроабразивная обработка поверхностей
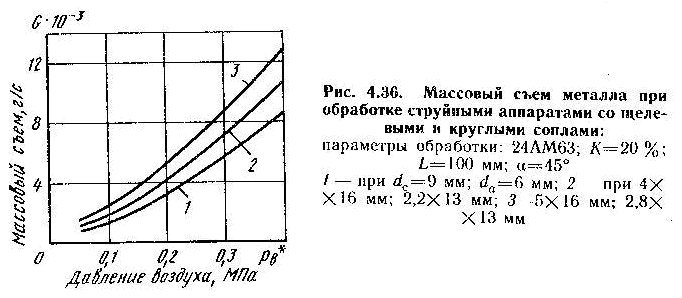
Было отмечено, что при прочих равных условиях (отношение площадей сечений, расходов и давлений подачи воздуха и суспензии и т. д.) струйные аппараты со щелевыми соплами обеспечивают более высокую производительность обработки, чем аппараты с круглыми соплами. Иллюстрацией этому служат графики на рис. 4.36.
Результаты исследования шероховатости поверхности после струйной ГАО щелевыми соплами показали, что она не отличается от шероховатости, получаемой при обработке соплами с круглым выходным сечением. Это объясняется весьма близкими значениями скорости частиц на оси в плоской и круглой струях (см. рис. 3.37, 4.20) при изменении расстояния от среза смесительного сопла в диапазоне от 5мм до 150 мм. Следует отметить хорошую стабильность результатов измерений шероховатости поверхности после обработки щелевыми соплами, что объясняется более равномерным съемом металла.
Исследования остаточных напряжений после обработки плоской гидроабразивной струей показали, что при одинаковой глубине залегания они имеют несколько большие значения (на 5...8 %), чем при обработке струей круглого сечения. Увеличение напряжений происходит за счет увеличения и более равномерного распределения по обрабатываемой поверхности абразивных частиц, имеющих в момент удара максимальную скорость (скорость на оси струн).
8. ЗАКОН БЕРНУЛЛИ
Закон
Бернулли является
следствием
закона сохранения
энергии для
стационарного
потока идеальной
(то есть без
внутреннего
трения) несжимаемой
жидкости:
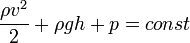
Здесь
 —
плотность
жидкости,
— скорость потока,
— высота, на которой находится рассматриваемый элемент жидкости,
 —
давление.
Константа в правой части обычно называется напором, или полным давлением, а также интегралом Бернулли. Размерность всех слагаемых — единица энергии, приходящейся на единицу объёма жидкости. Это соотношение, выведенное Даниилом Бернулли в 1738 г., было названо в его честь уравнением Бернулли. (Не путать с дифференциальным уравнением Бернулли.) Для горизонтальной трубы h = 0 и уравнение Бернулли принимает вид: .
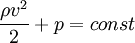
| Перевод давления в скорость | |
| Давление, МПа | Скорость, м/с |
| 0.1 | 141 |
| 0.2 | 284 |
| 0.3 | 423 |
| 0.4 | 564 |
| 0.5 | 705 |
| 0.6 | 846 |
| 0.7 | 987 |
| 0.8 | 1128 |
| 0.9 | 1269 |
| 1.0 | 1410 |
9. ВЫВОДЫ
Практика показала, что многие ручные слесарно-зачистные операции и слесарно-полировальные операции могут быть успешно заменены высокоэффективной механизированное или автоматизированной струйной гидроабразивной обработкой. Этот метод обработки обладает высокими технологическими возможностями, он может использоваться для различных видов обработки, например, для: скругления острых кромок и сопряженных радиусов; полировки и шлифовки сложных поверхностей; удаления заусенцев и зачистки сварных швов; снятия со всей поверхности или локально дефектного слоя; подготовки поверхности под покрытие; снятия небольшого припуска с целью снижения шероховатости поверхности; удаления оксидных пленок, нагара, различных повреждений с поверхностей деталей. При этом обеспечивается высокая производительность и хорошее качество поверхностного слоя.
Однако этот метод обработки еще не получил широкого распространения. Это объясняется, в первую очередь, тем, что инженерно-технические работники предприятий недостаточно осведомлены о технологических возможностях струйной гидроабразивной обработки, они не располагают необходимыми материалами по выбору параметров и режимов обработки, применяемых абразивах и составах суспензии, конструкций струйных аппаратов, имеющегося технологического оборудования и т.п.
Учитывая это, нужно стремиться показать возможности струйной гидроабразивной обработки, привести необходимые данные по разработке технологических процессов с использованием данного метода обработки, описать конструкции и методики расчета струйных аппаратов.
10. СПИСОК ЛИТЕРАТУРЫ
1. Биргср И. Л. и др. Конструктивная прочность материалов и деталей газотурбинных двигателей. М.: Машиностроение. 1981.
2. Бородин В. В. Определение эффективных областей применения технологических процессов изготовления лопаток компрессора ГТД. М.: НИИМАШ 1983. № 2.
3. Виноградов В. Н., Сорокин Г. М., Албаганчев А. Ю. Изнашивание при ударе. М.: Машиностроение. 1982.
4. Второв Е. Л., Мещеряков А. В., Беляев М. А., Шманев В. Л. Повышение технологической надежности деталей ГТД за счет внедрении гидроабразивной обработки на окончательных операциях изготовления // Материалы IX Всесоюзной научно-технической конференции «Конструкционная прочность двигателей». Куйбышев. 1983.
5. Второв Е. Л., Мещеряков Л. В., Никифоров В. Г. Влияние режимов и схем гидроабразивной обработки образцов и лопаток ГТД на титановых и жаропрочных сплином на производительности и качество поверхности // Прогрессивные методы в технологии производства авиадвигателей. Куйбышев: КуАИ. 1984..
6. Второв Е. Л., Мещеряков А. В., Попов Л. С, Никифоров В. Г. Влияние режимов гидроабразивной обработки жаропрочных и титановых сплавов на производительность и шероховатость//Прогрессивные методы проектирования технологических процессов и производства двигателей летательных аппаратов. Куйбышев: КуАИ. 1983.
7. Дейч М. Е., Филиппов Г. Л. Газодинамика двухфазных сред. М.: Энергоиздат. 1981.
8. Икрамов У. А. Расчетные методы оценки абразивного износа. М.: Машиностроение.1987.
9. Кащеев В. Н. Процессы в зоне фрикционного контакта металлов. М.: Машиностроение.1978.
10. Колымцев П. Т. Жаростойкие диффузионные покрытии. М.: Металлургия.1979.
11. Кононов В. К. Определение поверхностных напряжений с применением электронного автоматического самопишущего потенциометра ЭПП-09М // Высокоэффективные методы механической обработки жаропрочных и титановых сплавов. Куйбышев; КуАИ. 1981.
12. Костенецкий Б. И. Износостойкость металлов. М.: Машиностроение.
1980.
13. Кошелев А. А., Эйзнер Л. А. Технологии и оборудование для автоматизированной гидроабразивной обработки деталей // Автоматизация технологических процессов в области машиностроения для животноводства и кормопроизводства. Ростов-на-Дону: НИИТМ. 1981.
14. Крагельский И. В., Добычин М. Н., Комбалов В. С. Основы расчетов на трение и износ. М.: Машиностроение. 1977.
15. Мартынов А. И. Основы метода обработки деталей свободным абразивом, уплотненным инерционными силами. Саратов: Издательство Саратовского ун-та. 1981.
16. Мещеряков А. В., Второв Е. А., Никифоров В. Г. К вопросу о выборе геометрических параметров струйно-абразивного аппарата //Совершенствование технологических процессов изготовления и сборки авиадвигателей. Куйбышев: КуАИ. 1988.
55