Проект производства формалина
15. МАТЕРИАЛЬНЫЙ РАСЧЕТ
Целью материального расчета является составление материальных балансов стадии образования метаноло-воздушной смеси, контактирования, абсорбции и ректификации.
Расчеты проводим для получения формалина с массовой долей формальдегида 37 % для одной технологической нитки.
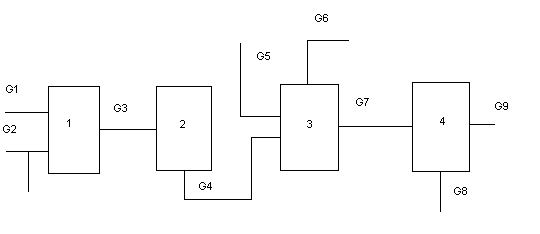
Рис. 16.1 Блок – схема материальных потоков 1 – приготовление метаноло - воздушной смеси; 2 – контактирование; 3 – абсорбция; 4 – ректификация.
G1 – воздух;
G2 – метанол со склада;
G3 – спирто - воздушная смесь;
G4 – контактные газы;
G5 – вода на орошение;
G6 – абсорбционные газы;
G7 – формалин – ″сырец″;
G8 – продукционный формалин;
G9 – метанол – ректификат.
Исходные данные
Годовая производительность одной технологической нитки производства - 126666,6 тонн, годовой фонд рабочего времени – 8000 ч.
Массовая доля формальдегида, (%):
- в продукционном формалине, 374;
- в формалине – «сырце», 28,79.
Потери формальдегида на стадиях производства – 0,4%.
Степень конверсии метанола – 0,665.
Доля превращенного метанола:
по реакции 1 – 0,26;
по реакции 2 – 0,6;
по реакции 3 – 0,12;
по реакции 4 – 0,02;
Протекающие реакции:
1) CH3OH → CH2O + H2;
2) CH3OH + ЅO2 → CH2O +H2O;
3)CH3OH + 1,5O2 → CO2 + 2H2O;
4)CH3OH → CO + 2H2.
Часовая производительность колонны ректификации (по формалину):
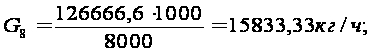
по формальдегиду:
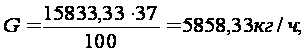
или 195,28 кмоль/ч.
M(CH2O) = 30 г/моль.
С учетом
потерь необходимо
получить в
контактном
аппарате
формальдегида
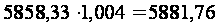 кг/ч
или 196,06 кмоль/ч.
15.1 Материальный баланс стадии ректификации
Обозначим массовый расход формалина - ″сырца″ - G7, массовый расход товарного формалина – G8, массовый расход метанола - ректификата - G9
Материальный баланс:
GF = Gg + Gw;(16.1)
GF = G7; Gg = G9; Gw = G8; (16.2)
G7xF = G9xg + G8xw.(16.3)
где, GF, Gg, Gw – массовые расходы: питания, дистиллята и кубового остатка, соответственно.
xF, xg, xw – содержание формальдегида в питании, дистилляте и кубовом остатке соответственно, %.
Решим систему уравнений
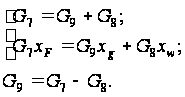 (16.4)
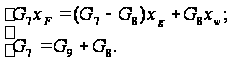
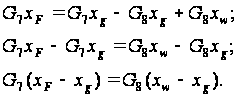
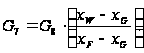
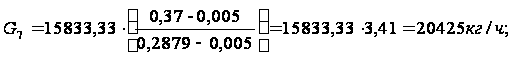
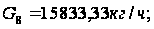
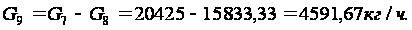
Товарный формалин:
содержание воды: 56% т.к. формальдегида 37% и метанола 7%.
Материальный баланс стадии ректификации в таблице 16.1.
Таблица 16.1 – Материальный баланс стадии ректификации
| Приход | Расход | ||||
| Состав | кг/ч | Массовая доля, % | Состав | кг/ч | Массовая доля,% |
| 1 | 2 | 3 | 4 | 5 | 6 |
|
[G7] 1. Формалин «сырец» в т.ч.: формальдегид метанол вода |
20425 5880,36 5563,77 8980,87 |
100 28,79 27,24 43,97 |
[G8] 1. Формалин – товарный в т.ч.: формальдегид метанол вода [G9] 2. метанол – ректификат в т.ч.: метанол формальдегид вода |
15833,33 5858,33 1108,33 8866,66 4591,67 4453,92 22,96 114,79 |
100 37 7 56 100 97 0,5 2,5 |
| Итого: | 20425 | 100 | Итого: | 20425 | 100 |
15.2 Материальный баланс стадии абсорбции
Объемная
доля водяных
паров в выхлопных
газах:
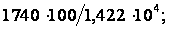
где, 1740 – парциальное давление водяных паров, Па;
 – общее давление
выхлопных
газов, Па.
Материальный баланс:
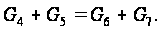 (16.5)
Решим систему уравнений:
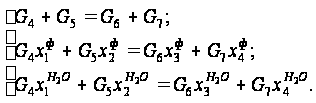 (16.6)
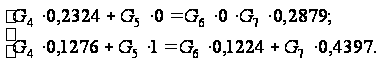
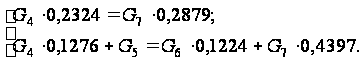
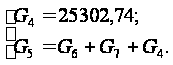
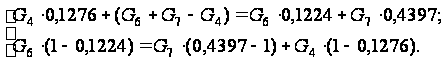
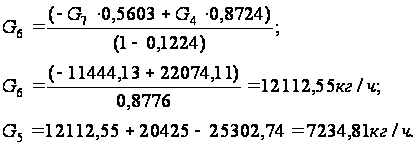
Количество формальдегида и метанола в контактных газах соответственно 5880,36 кг/ч и 5563,77 кг/ч.
Материальный баланс абсорбционной колонны в таблице 16.2.
Таблица 16.2 – Материальный баланс абсорбционной колонны
| Приход | Расход | ||||
| Состав | кг/ч | Массовая доля, % | Состав | кг/ч | Массовая доля, % |
| 1 | 2 | 3 | 4 | 5 | 6 |
|
[G4] 1. Контактные газы, в т.ч.: формальдегид метанол вода углекислый газ водород окись углерода азот [G5] 2. Вода на орошение |
25302,74 5880,36 5566,60 3228,63 807,16 146,76 83,50 9589,74 7234,81 |
100 23,24 22 12,76 3,19 0,58 0,33 37,9 100 |
[G7] 1. Формалин – «сырец» в т.ч.: формальдегид метанол вода [G6] 2. Выхлопные газы, в т.ч.: азот водород углекислый газ окись углерода вода |
20425 5880,36 5563,77 8980,87 12112,55 8461,83 1480,15 591,09 96,90 1482,58 |
100 28,79 27,24 43,97 100 69,86 12,22 4,88 0,8 12,24 |
| Итого: | 32537,55 | 100 | Итого: | 32537,55 | 100 |
15.3 Материальный баланс стадии контактирования и спиртоиспарения
На 1 моль
формальдегида
расходуется
1 моль метанола,
т.е.
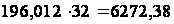 кг/ч.
Расход метанола с учетом побочных реакций находим: 196,012/0,86 = 227,92 кмоль/ч или 7293,47 кг/ч;
где 0,86 – доля метанола, превращенного в формальдегид по 1ой и 2ой реакциям.
Подают метанол с учетом степени конверсии равной 0,567.
227,92/0,567 = 401,96 кмоль/ч или 12862,72 кг/ч;
401,96 – 227,92 = 174,04 кмоль/ч или 5569,28 кг/ч.
По реакции
первой расходуется
метанола:
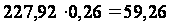 кмоль/ч или
189632 кг/ч.
Образуется:
формальдегида: 59,26 кмоль/ч или 1777,8 кг/ч;
водорода: 59,26 кмоль/ч или 118,52 кг/ч.
По реакции
второй расходуется
метанола:
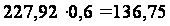 кмоль/ч или
3882,56 кг/ч;
кислорода:
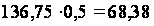 кмоль/ч или
2188,16 кг/ч.
Образуется:
формальдегида: 136,75 кмоль/ч или 4102,56 кг/ч;
воды: 136,752 кмоль/ч или 2461,54 кг/ч.
По реакции
третьей расходуется
метанола: 227,92 = 27,35 кмоль/ч или
875,21 кг/ч;
кислорода:
27,35 = 41,03 кмоль/ч или
1316,16 кг/ч.
Образуется:
диоксида углерода: 27,35 кмоль/ч или 1203,4 кг/ч;
воды: 27,35 = 54,7 кмоль/ч или
984,6 кг/ч.
По реакции
четвертой
расходуется
метанола: 227,92 = 4,56 кмоль/ч или
145,92 кг/ч.
Образуется:
оксида углерода: 4,56 кмоль/ч или 127,68 кг/ч;
водорода:
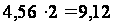 кмоль/ч или
18,24 кг/ч.
Всего образуется:
водорода: 9,12 + 59,26 = 68,38 кмоль/ч или 136,76 кг/ч;
воды: 136,752 + 54,7 = 191,452 кмоль/ч или 3446,14 кг/ч.
Общий расход кислорода: 68,38 + 41,03 = 109,41 кмоль/ч или 3501,12 кг/ч.
Расход сухого воздуха:
объемная доля кислорода в воздухе, %, 20,7;
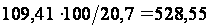 кмоль/ч.
объемная доля водяных паров в воздухе:
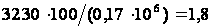 %;
где, 3230 – парциальное давление водяных паров в воздухе, Па;
 – общее давление
воздуха, Па.
Количество
водяных паров
в воздухе:
528,55 /100
= 9,51 кмоль/ч или
171,18 кг/ч.
Количество воды в техническом («свежем») метаноле:
а) с учетом разбавления метанолом ректификатом
12862,72 – 4453,92 = 8408,8 кг/ч – количество метанола;
б) количество
воды 8408,8 /99,9
= 8,42 кг/ч;
где, 0,1 – массовая доля воды «свежем» метаноле, %.
Суммарное количество водяных паров в спирто - воздушной смеси:
171,18 + 114,79 + 8,42 = 294,39 кг/ч.
Расход воздуха:
25302,74 – 4591,67 – 8417,22 = 12293,85 кг/ч;
где, 25302,74 кг/ч, 4591,67 кг/ч и 8417,22 кг/ч расход спирто-воздушной смеси, метанола - ректификата и «свежего» метанола, соответственно.
Количество азота в воздухе:
12293,85 – 3501,12 – 171,18 = 8621,55 кг/ч;
где, 3501,12 кг/ч и 171,18 кг/ч количество кислорода и воды в воздухе.
Содержание метанола в спирто- воздушной смеси:
25302,74 кг/ч или 840,71 кмоль/ч-1;
840,71 – 100%
401,96 – х%
х = 47,81%, что соответствует оптимальному технологическому режиму.
Материальный баланс стадии контактирования и спиртоиспарения в таблице 16.3.
Таблица 16.3 – Материальный баланс стадии контактирования и спиртоиспарения
| Приход | Расход | ||||||
| Состав | кг/ч | кмоль/ч | Массовая доля, % | Состав | кг/ч | кмоль/ч | Массовая доля, % |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
| Контактирование | |||||||
|
[G3] 1. Смесь воздух – метанол, в т.ч.: формальдегид метанол вода азот кислород |
25302,74 22,96 12862,72 294,39 8621,55 3501,12 |
836,39 0,77 401,96 16,34 307,91 109,41 |
100 0,09 50,84 1,16 34,07 13,84 |
[G4] 1 Контактные газы, в т.ч.: формальдегид метанол вода углекислый газ окись углерода водород азот |
25302,74 5880,36 5566,60 3228,63 807,16 83,50 146,76 9589,74 |
986,76 196,2 173,97 179,37 18,34 2,98 73,4 342,5 |
100 23,24 22 12,76 3,19 0,33 0,58 37,9 |
| Итого: | 25302,74 | 836,39 | 100 | Итого: | 25302,74 | 986,76 | 100 |
| Спиртоиспарение | |||||||
|
[G2] 1. Метанол «свежий» в т.ч.: метанол вода 2. Метанол – ректиф., в т.ч.: метанол формальдегид вода [G1] 3. Воздух, в т.ч.: кислород азот вода |
8417,22 8408,80 8,42 4591,67 4453,92 22,96 114,79 12293,85 2544,83 9527,73 221,29 |
263,27 262,8 0,47 146,34 139,19 0,77 6,38 432,1 79,53 340,28 12,29 |
100 99,9 0,1 100 97 0,5 2,5 100 20,7 77,5 1,8 |
[G3] 1. Смесь воздух – метанол, в т.ч.: формальдегид метанол вода азот кислород |
25302,74 22,96 12862,72 294,39 8621,55 3501,12 |
836,39 0,77 401,96 16,34 307,91 109,41 |
100 0,09 50,84 1,16 34,07 13,84 |
| Итого: | 25302,74 | 100 | Итого: | 25302,74 | 100 | ||
Сводная таблица материального баланса в таблице 16.4.
Таблица 16.4 – Сводная таблица материального баланса
Потоки |
Приход | Расход | ||||
| G1 | G2 | G5 | G6 | G8 | G9 | |
| Компоненты | кг/ч | кг/ч | кг/ч | кг/ч | кг/ч | кг/ч |
| CH2O | 22,96 | 5858,33 | 22,96 | |||
| CH3OH | 12862,72 | 1108,33 | 4453,92 | |||
| H2O | 221,29 | 123,21 | 7234,81 | 1482,58 | 8866,66 | 114,79 |
| N2 | 9527,73 | 8461,83 | ||||
| O2 | 2544,83 | |||||
| CO2 | 591,09 | |||||
| CO | 96,90 | |||||
| H2 | 1480,15 | |||||
| ∑(комп.) | 12293,85 | 13008,89 | 7234,81 | 12112,55 | 15833,32 | 4591,67 |
| Итого: | 32537,55 | Итого: | 32537,55 | |||
Рассчитаем состав выхлопных газов в объемных долях и определим степень конверсии метанола в формальдегид по составу, пользуясь формулой:
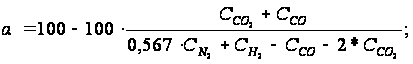 (16.7)
СO – 2,98 кмоль/ч 0,48 %;
CO2 – 18,34 кмоль/ч 2,97 %;
N2 – 342,5 кмоль/ч 55,55 %;
H2 – 73,4 кмоль/ч 11,9 %;
H2O – 179,37 кмоль/ч 29,1 %.
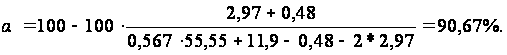
Расчет основных расходных коэффициентов
Расходный коэффициент по метанолу:
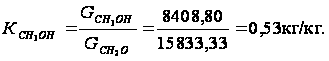
Расходный коэффициент по воде:
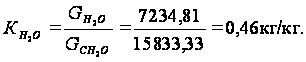
Расходный коэффициент по воздуху:
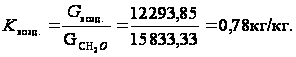
16. ТЕПЛОВОЙ РАСЧЕТ
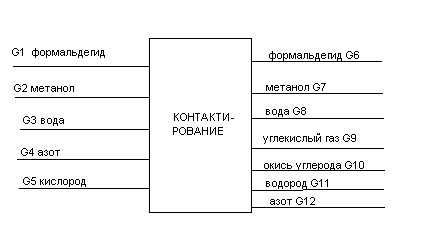
Рис.17.1 – Схема теплового баланса контактного аппарата.
Qпр = G1Cp1t + G2Cp2t + G3Cp3t + G4Cp4t + G5Cp5t; (17.1)
Qрасх = G6Cp6t + G7Cp7t + G8Cp8t + G9Cp9t + G10Cp10t + G11Cp11t + G12Cp12t 17.2)
Стадия синтеза
Приход:
а) теплота реакции дегидрирования;
б) теплота реакции окисления;
в) теплосодержание спирто-воздушной смеси.
Расход:
а) теплосодержание реакционных газов на входе из зоны контактирования;
б) теплопотери в окружающую среду.
Приход:
а) на реакцию дегидрирования расходуется CH3OH = 5787,88 кг/ч;
1) CH3OH → CH2O + H2.
б) на реакцию окисления расходуется CH3OH = 7074,84 кг/ч;
2) CH3OH + ЅO2 → CH2O + H2O.
Тепловой эффект реакции при 20оС (293К):
реакции (1) – (-9791,18 Вт);
реакции (2) – 492840Вт [1 с. 448];
Определим тепловой эффект реакции при 650оС (923К):
Q923 = Q923 + ά (T – 293) + β (T2 – 2932) + j (T3 – 2933);(17.3)
где, Т – температура реакции;
β – алгебраическая сумма коэффициентов деленная пополам;
ά – алгебраическая сумма коэффициентов из выражений молярных теплоносителей веществ;
j – алгебраическая сумма коэффициентов деленная на три [1 с. 450].
Тепловой эффект реакции дегидрирования – (-12782,14 Вт).
Тепловой эффект реакции окисления – 24837901,83 Вт.
в) теплосодержание спирто-воздушной смеси при 100°С определяем из уравнения:
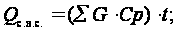 (17.4)
где, Ср – теплоемкость, [Дж/кг К] [1 с. 471];
G – массовый расход, кг/ч [таблица 13].
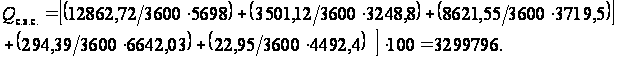 Qс.в.с.
= 3299796 Вт.
Расход:
а) теплосодержание контактных газов при 650оС
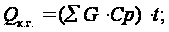 (17.5)
где, Ср – теплоемкость, Дж/кг К;
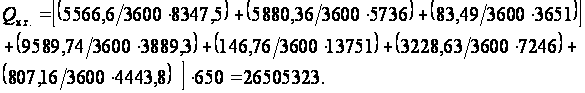
Qк.г. = 26505323 Вт.
б) материальный баланс стадии контактирования:
Qс.в.с. + Qp = Qк.г. + Qпот;(17.6)
Qp = -12782,14 + 24837901,83 = 24825119,69 Вт.
Теплопотери определяются по разности:
Qпот = Qс.в.с. + Qр – Qк.г;. (17.7)
Qпот = 3299796 + 24825119,69 – 26505323 = 1619592,69 Вт;
что, составит:
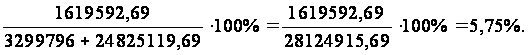
от прихода тепла.
2. Количество воды на охлаждение контактных газов в подконтактном холодильнике: теплосодержание газов на входе в холодильник, Qк.г. = 26505323 Вт.
Температуру газов на входе из холодильника принимаем 180оС, определяем теплосодержание газов при 180оС.
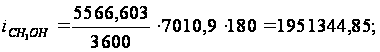
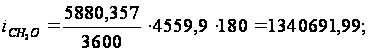
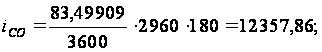
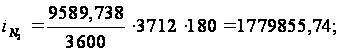
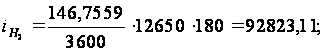
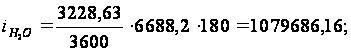
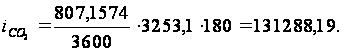
Всего: i = 5416347,534 Вт.
Количество теплоты, принятой водой в холодильнике составляет:
Qохл = 26505323 – 5416347,534 = 21088975,47 Вт.
Отсюда определяем расход воды на охлаждение:
tвх = 90оС (конденсат);
tвых = 123оС (пар Р = 0,2МПа).
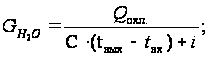 (17,8)
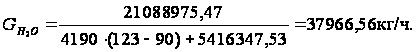
GH2O = 37966,56 кг/ч = 10,5 кг/с.
3. Абсорбция
Приход:
а) количество тепла приходящего с контактными газами:
Qк.г. = 5416347,53 Вт;
б) тепло приходящее с оросительной водой при 20°С:
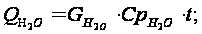 (17.9)
где, Ср – теплоемкость воды (кДж/кг К).
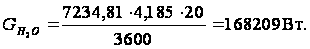
в) количество тепла процесса абсорбции:
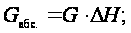 (17.10)
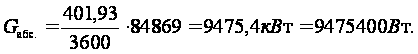
Расход
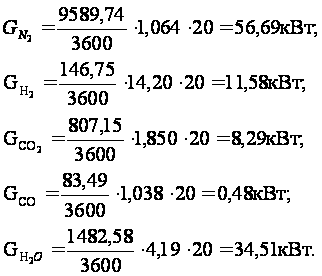
а) количество тепла, уходящее с выхлопными газами, при 20°С:
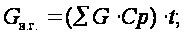 (17.11)
где, G – массовый расход (кг/ч);
Ср – удельная теплоемкость (кДж/кг К); t – температура (° С).
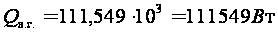
б) количество тепла, уходящее в окружающую среду (принимаем 2 % от прихода тепла):
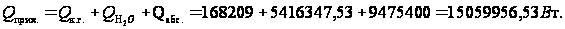
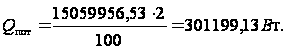
в) количество теплоты, принятое хладоагентом теплообменников (встроенных и выносных)
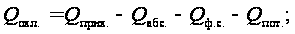 (17.12)
где, Qф.с. – количество тепла, уходящее с формалином-″сырцом″ и рассчитывается по формуле:
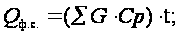 (17.13)
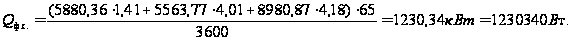
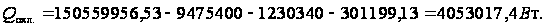
4. Ректификация
Тепловой баланс:
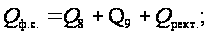 (17.14)
где, Qф.с. – тепло формалина-″сырца″;
Q8 – тепло формалина стандартного;
Q9 – тепло формалина-″сырца″; Qрект. – тепло процесса ректификации.
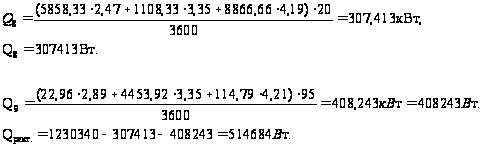
17. ТЕХНОЛОГИЧЕСКИЙ РАСЧЕТ ОСНОВНОГО АППАРАТА
17.1 Технологический расчет реактора
Главной целью технологического расчета секции контактирования является определение высоты слоя катализатора, при которой может быть обеспечена новая производительность. Расчеты будем проводить согласно методике, предложенной в [9], где рассматривается аналогичный случай.
Процесс каталитического окислительного дегидрирования метанола в формальдегид происходит в реакторе поверхностного контакта при Р = 0,76 105 Па.
Реактор
(контактный
аппарат) предназначен
для окислительного
дегидрирования
метанола в
формальдегид
в газовой фазе
на пемзосеребряном
катализаторе.
Для расчета
выбран вертикальный
стальной
цилиндрический
аппарат, смонтированный
непосредственно
над верхней
трубной решеткой
подконтактного
холодильника.
В нижней части
аппарата на
свободно лежащую
решетку, покрытую
двумя слоями
сеток, засыпан
катализатор.
Над слоем
катализатора
предусмотрено
распределительное
устройство,
имеющее 24 щели
размером 200 500
мм для равномерного
распределения
потока спиртовоздушной
смеси. Разогрев
катализатора
производят
двумя нихромовыми
электроспиралями
(d = 0,4 м, U
= 220 В).
Аппарат снабжен штуцером входа спиртовоздушной смеси Dy = 600 мм, Рy = 0,6 МПа, одним предохранительным устройством Dy = 350 мм, Рy = 0,6 МПа, люком-лазом Dy = 500 мм, Рy = 1,6 МПа.
Определяющим эталоном является диффузия.
Состав исходного газа [таблица 16.3]
CH3OH –50,84%; O2 –13,84%;
CH2O – 0,09%; N2 –34,07%.
H2O – 1,16 %;
Состав контактного газа:
CH3OH –22%; СО – 0,33%;
CH2O – 23,24%; Н2 – 0,58% ;
H2O – 12,76 %; N2 – 37,9%.
СО2 – 3,19%;
Плотности и вязкости компонентов смеси в таблице 18.1.
Таблица 18.1 – Плотности и вязкости компонентов смеси
| t, oC | константа | Компоненты газовой смеси | |||||||
| CH3OH | CH2O | O2 | H2O | N2 | H2 | CO | CO2 | ||
100 |
ρ | 1,04 | 0,925 | 1,04 | 0,588 | 0,913 | |||
| μ | 0,864 | 0,104 | 0,0028 | 0,0748 | |||||
650 |
ρ | 0,4216 | 0,3952 | 0,237 | 0,368 | 0,026 | 0,368 | 0,605 | |
| μ | 0,082 | 0,0926 | 0,107 | 0,131 | 0,0658 | 0,131 | 0,13 | ||
Вязкости взяты [4, с. 294, таб. 10] и [7, с. 596, рис. 5]
Плотности веществ определяются по формуле:
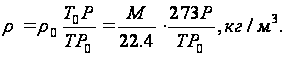 (18.1)
Среднее значение молекулярных масс М и плотностей газов определяют по правилу аддитивности:
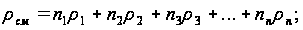 (18.2)
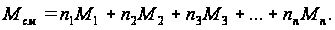 (18.3)
где, n – доли компонентов смеси;
М'см = 0,5084 32 + 0,0009 30 + 0,016 18 + 0,1384 32 + 0,3407 28 = 16,27 + 0,027 + 0,288 + 4,4288 + 9,5396 = 30,53;
М"см = 0,22 32 + 0,2324 30 + 0,1276 18 + 0,0319 44 + 0,0033 28 + 0,0058 2 + 0,379 28 = 7,04 + 6,972 + 2,2968 + 1,4036 + 0,0924 + 0,0116 + 10,612 = 28,43;
ρ'см = 0,5084 1,04 + 0,0009 0,925 + 0,016 0,588 + 0,1384 1,04 + 0,3407 0,913 = 0,5271 + 0,0008325 + 0,009408 + 0,143936 + 0,3110591 = 0,9923 [кг/м3];
ρ"см = 0,22 0,4216 + 0,2324 0,3952 + 0,1276 0,237 + 0,0319 0,605 + 0,0033 0,368 + 0,0058 0,026 + 0,379 0,368 = 0,092752 + 0,09184448 + 0,0302412 + 0,0192995 + 0,0012144 + 0,0001508 + 0,139472 = 0,3749 [кг/м3].
На входе (100оС): М = 30,53;
ρ100 = 0,9923.
На выходе (650оС): М = 28,43;
ρ650 = 0,3749.
Степень превращения метанола в формальдегид 0,9067.
Температура исходной смеси 100оС, температура выхода смеси в подконтактный холодильник 650оС.
Материальный баланс реактора [таб. 16.3]
Приход спирто-воздушной смеси [м3/ч] составляет:
 (18.4)
V = 25302,74/0,9923 = 25499,08 м3/ч.
Зададимся линейной скоростью исходной газовой смеси ω = 0,8 м/с
Определяем диаметр реакционной зоны:
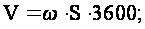 (18.5)
где, S – 0,785 D2 – площадь поперечного сечения реакционной зоны, м2;
D – диаметр реактора, м.
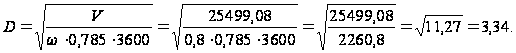
Принимаем D = 3,00 м.
Площадь сечения реактора SP = 0,785 3,02 = 7,065 м2.
Реакторы с катализатором в очень тонком слое в виде металлических сит используют для проведения реакций, протекающих с большой скоростью.
Установлено, что скорость процесса определяется скоростью диффузии от контактной поверхности катализатора. Это явление было описано Андрусовым, который сравнивая количество реагирующего метанола и метанола, проникающего путем диффузии до поверхности серебряных сит, установил, что они равны между собой.
Количество метанола, диффундирующего к поверхности катализатора, можно рассчитать, если известен коэффициент переноса массы, допустив при этом, что концентрация метанола на поверхности контакта рана нулю, т.е. скорость реакции настолько велика, что метанол непосредственно достигает контакта с серебром.
Расчет проводится для слоя катализатора с сечением 1 см2 и толщиной l образованный рядами сеток из серебряной проволоки.
Характеристика катализатора из серебра (сита):
проволоки ТУ 48 – 1 – 112 – 85;
толщина проволоки, мм – 0,22;
число ячеек на 1 см2 – 225.
Для определения коэффициентов диффузии устанавливаем с помощью материального баланса состав конечной газовой смеси. Рассчитаем производительность реактора на 1 м2 поверхности катализатора.
Производительность по метанолу составит:
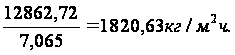
Массовая скорость всей газовой смеси:
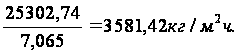
Результаты расчета в таблице 18.2.
Таблица 18.2 – Конечный состав газовой смеси
| Приход | кг/м2ч | % | Расход | кг/м2ч | % |
| Контактирование | |||||
|
Смесь воздух – метанол, в т.ч.: формальдегид метанол вода азот кислород |
3581,42 3,22 1820,63 41,54 1220,19 495,67 |
100 0,09 50,84 1,16 34,07 13,84 |
Контактные газы, в т.ч.: формальдегид метанол вода углекислый газ окись углерода водород азот |
3581,42 832,32 787,91 456,99 114,25 11,82 20,77 1357,36 |
100 23,24 22 12,76 3,19 0,33 0,58 37,9 |
Для определения высоты слоя катализатора воспользуемся методом расчета скорости каталитического процесса, лимитируемого массообменом.
По этому методу определяем высоту единицы переноса