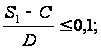Проект производства формалина
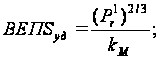 (18.6)
где, Sуд – удельная поверхность катализатора, [м2/м3];
kМ – коэффициент массопередачи, [м/ч];
Pr – критерий Прандля .
С этой целью находим физико – химические константы исходной и конечной газовой смеси – плотности ρг [кг/м3], динамические коэффициенты вязкости μг [кг/мч], коэффициенты диффузии D [см2/с].
Значение плотностей и вязкостей компонентов смесей при начальной температуре и температуре в зоне реакции в таблице 18.1.
Коэффициенты диффузии находим последующим соотношениям, определяемым общими закономерностями диффузии газов. Для диффузии газа А в газ В.
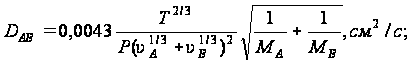 (18.7)
где, υА, υВ – мольные объемы газов А и В, [см3/моль];
МА, МВ – молекулярные массы газов А и В;
Р – общее давление.
Для расчета принимаем следующие значения мольных объемов [см3/моль], [ 1, с. 288, таб. 6.3]:
СН3OH – 37; N2 – 31,2;
CH2O – 29,37; H2 – 14,3;
H2O – 18,9; CO – 29,6;
O2 – 25,6; CO2 – 34.
Коэффициенты диффузии DАсм для газа А, диффундирующего через смесь газов (В + С), вычисляем по формуле:
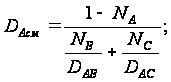 (18.8)
где, NA, NB, NC – мольные доли компонентов в газовой смеси;
DAB, DAC – коэффициенты диффузии для бинарных газовых смесей.
Рассчитанные таким путем коэффициенты диффузии метанола и других компонентов исходного и конечного газов процесса окисление метанола в бинарных газовых смесях, а так же значение коэффициентов диффузии метанола DСН3ОН [см2/с] в начальной и конечной газовой смеси в таблице 18.3.
Таблица 18.3 – Коэффициенты диффузии
|
DCH3OH, O2 0,0714 |
DCH3OH 0,0688 |
DCH3OH, H2O 0,0912 |
100oC |
||
|
DO2, N2 0,0785 |
DN2, H2O 0,103 |
DO2, H2O 0,105 |
|||
| DCH3OH → (O2, N2, H2O) = 0,0747 | |||||
|
DCH3OH, CH2O 0,250 |
DCO2, CO 0,387 |
DCH2O, CO2 0,252 |
DCO, N2 0,294 |
DH2O, N2 0,389 |
650oC |
|
DCH3OH, CO 0,271 |
DCO, H2 1,03 |
DCH2O, N 0,293 |
DCH3OH, CO2 0,230 |
DH2O, CO2 0,344 |
|
|
DCH2O, H2 1,048 |
DCH3OH, H2O 0,355 |
DH2O, H2 1,26 |
DCH3OH, N2 0,271 |
DH2O, H2 1,02 |
|
|
DH2O, CO 0,356 |
DCH3OH, H2 0,710 |
DCO2, N2 0,255 |
DCH2O, CO 0,292 |
DH2, N2 1,04 |
|
| DCH3OH → (CH2O, H2O, CO2, CO, H2, N2) = 0,166 | |||||
Среднюю вязкость газовой смеси рассчитываем по уравнению:
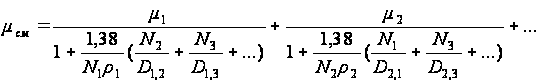 (18.9)
где, N1, N2, N3, … - мольные доли компонентов в газе.
Получаем μr [Па г]
при 100оС – 7 10-2;
при 650оС – 8,75 10-2.
Для расчета величин ВЕП и Z принимаем, что слой сеток серебряного катализатора подобен слою насадки колей Рашига с d = h = 0,22 мм (аналогично диаметру проволоки) для таких колец эквивалентный диаметр
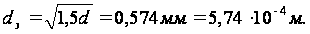 (18.10)
Удельная поверхность колец Sуд = 7,8419*103 м2/м3.
Для расчета ВЕП определяем значения критерия Рейнольдца Re и диффузного критерия Прандтля Pr:
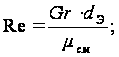 (18.11)
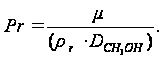 (18.12)
Подставляя наши данные, имеем:
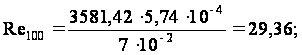
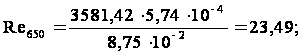
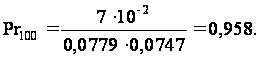
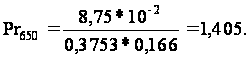
Коэффициент массопередачи находим по формуле:
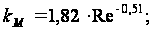 (18.13)
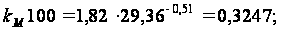
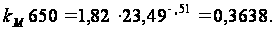
По нашим данным находим ВЕП:
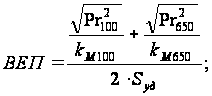 (18.14)
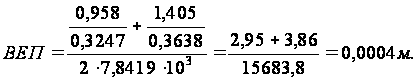
Число единиц переноса массы Z:
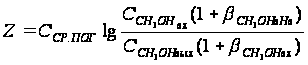 (18.15)
где, β – изменение числа молей в результате реакции рассчитанное на 1 моль метанола;
ССН3ОНвх, ССН3ОНвых – концентрация метанола в газе, на входе и выходе из реактора, мол. доли.
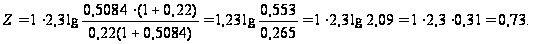
Принимаем Z ≈ 1, тогда высота слоя катализатора равна:
Н = ВЕП Z = 0,41 = 0,4 м. (18.16)
Приняв коэффициент запаса φз = 1,5 (с учетом того, что доступная для реагентов поверхность слоя из колец больше приблизительно в 1,5 раза поверхности проволочных сеток), получим:
Н = 0,4 1,5 = 0,6 м.
При диаметре проволоки 0,22 мм достаточно 0,6/0,22 = 2,73 сетки.
На практике берут с запасом, хотя в работе нужны 4 сетки. Берут еще одну сетку, т.к. верхняя сетка быстро прогорает вследствии уноса серебра.
17.2 Технологический расчет подконтактного холодильника
Целью расчета является определение запаса поверхности теплопередачи при новой производительности. Расчеты будем проводить согласно методике, предложенной в [9], где рассматривается аналогичный случай.
Подконтактный холодильник предназначен для быстрого охлаждения контактного газа до температуры 140 – 200°С во избежании разложения образовавшегося формальдегида.
Для установки выбран стальной вертикальный кожухотрубчатый теплообменник с противоточным движением теплоносителя в межтрубном пространстве и контактного газа в трубном пространстве. Теплоноситель – паровой конденсат (Р = 0,3,2 МПа, t = 133°С).
В холодильнике предусмотрено шахматное расположение труб (по вершинам правильных шестиугольников). Температурные напряжения, вызываемые разностью температур между кожухом и трубами, могут привести к разрушению аппарата; во избежании этого на корпусе установлен линзовый компенсатор.
Аппарат снабжен штуцером выхода контактного газа Dy = 800 мм, Р = 0,6 МПа, шестью штуцерами входа конденсата Dy = 100 мм, Рy = 1,0 МПа и шестью штуцерами выхода пароводяной эмульсии Dy = 200 мм, Рy = 1,0 МПа.
Принимаем агрегатную схему компоновки оборудования – контактный аппарат смонтирован непосредственно на подконтактном холодильнике.
Исходные данные:
Расход охлаждаемого контактного газа 25302,74/3600 = 7,03 кг/с.
Расход охлаждающей жидкости – воды: 8,7 кг/с.
на входе:
температура контактного газа 650оС;
температура воды 90оС.
на выходе:
температура контактного газа 180оС;
температура воды 123оС;
Температурная схема процесса:
650 → 180
123 ← 90
∆tб = 527оС ∆tм = 90оС
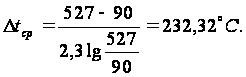 (18.17)
Средняя температура контактных газов:
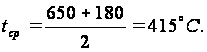 (18.18)
Теплофизические параметры контактных газов при 415С в таблице 18.4.
Таблица 18.4– Теплофизические параметра контактных газов при 415оС
| Состав | ρ, кг/м2 | С, Дж/кг К | μ (м с)/м2 | √М Ткр |
| СН2О | 0,547 | 514 10-7 | 111,47 | |
| СН3ОН | 0,583 | 226 10-7 | 89,33 | |
| Н2О | 0,327 | 232 10-7 | 108 | |
| СО | 0,51 | 309 10-7 | 61,4 | |
| СО2 | 0,801 | 299 10-7 | 115,5 | |
| Н2 | 0,036 | 154 10-7 | 8,13 | |
| N2 | 0,51 | 311 10-7 | 59,5 | |
| смесь | 0,487 | 1,743 103 | 250 10-7 | - |
Плотность компонентов определена по формуле:
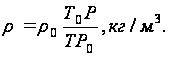 (18.19)
Плотность смеси по правилу аддитивности. Вязкость компонентов взята из [4, с. 430 таб. 6].
Вязкость смеси определена по формуле:
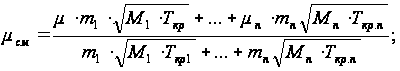 (18.20)
где, m1…m2 - объемные доли компонентов;
М1…Мn – молекулярные массы компонентов;
Ткр1…Ткр.n - критические температуры.
Теплоемкость смеси:
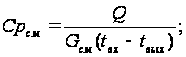 (18.21)
где, Q – количество теплоты, отданное контактными газами при охлаждении от 650оС до 180оС.
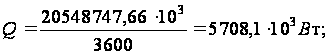
где, Gсм – расход контактных газов, кг/с;
tвх, tвых – температуры входа и выхода контактных газов, оС.
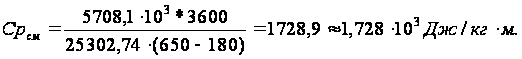
Определим критерий Прандтля.
Наибольший процент в смеси составляют многоатомные газы. Принимаем приблизительное значение Pr для смесей такое же, как для трехатомных газов, Pr = 0,8 [ 2, с. 187].
Теплопроводность смеси (λсм)
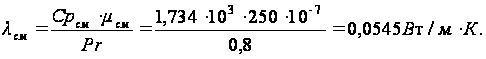 (18.22)
Так как диаметр реактора равен 3,0 м, принимаем диаметр обечайки подконтактного холодильника Dхвн = 3,0 м с трубами d - 38Ч2 мм и рассчитаем необходимое количество труб:
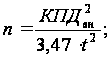 (18.23)
где, К – коэффициент заполнения трубной решетки, принимаем К = 0,7;
t – шаг.
t = 1,25 dн = 1,25 0,038 = 0,048 м;
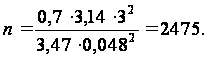
Скорость движения газа:
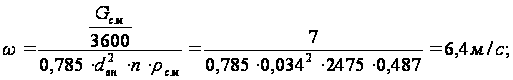 (18.24)
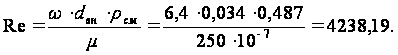 (18.25)
переходный режим
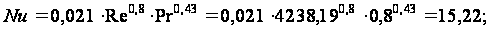 (18.26)
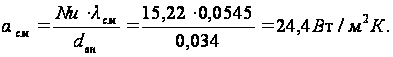 (18.27)
коэффициент теплоотдачи для воды в межтрубном пространстве.
Принимаем теплообменник с поперечными перегородками в межтрубном пространстве. Расстояние между перегородками равно 0,9 м. Площадь поперечного сечения между соседними соединениями соседних перегородок, считая его по диаметру кожуха.
Sм тр=D h (t-d) [1, с. 64]; (18.28)
Sм тр=3,0 0,9 (0,048 – 0,038) = 0,577 м2.
Скорость движения воды при поперечном обтекании:
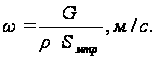 (18.29)
Средняя температура воды:
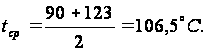
Теплофизические параметры воды при tср=106,5оС в таблице 18.5.
Таблица 18.5 – Теплофизические параметры воды при tср=106,5оС
| С, Дж/кг К | Ρ кг/м3 | μ, Па с | λ, Вт/м К |
| 4,23 | 954 | 226,10-6 | 0,684 |
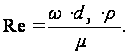 (18.30)
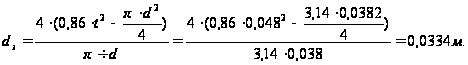 (18.31)
dэ = 0,0334 м [1, стр. 81].
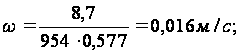 (18.32)
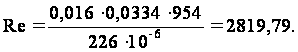 (18.33)
- переходный режим
Nu = 0,24 Re0.6 Pr0,43; (18.34)
Pr = 4,23 103 226 10-6/0,684 = 1,397; (18.35)
Nu = 0,24 2819,790,6 1,3970,43 = 32,56;
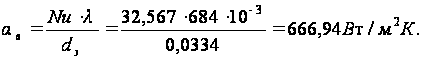 (18.36)
Коэффициент теплопередачи:
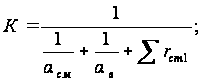 (18.37)
где rст – термическое сопротивление стальной сетки и ее загрязнений, м2К/Вт.
∑rст = rзагр.К.Г. + rзагр.В. (18.38)
Принимаем
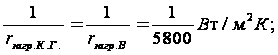 [2, табл. ХХХ]
(18.39)
∑rсм = 0,00041 м2К/Вт;
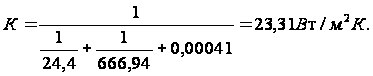
Поверхность теплообмена:
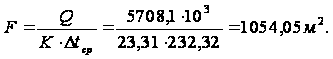 (18.40)
С учетом запаса 10% F = 1160 м2, Lтр = 5 м.
Расстояние между трубными решетками:
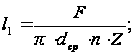 (18.41)
где Z – число ходов, Z = 1.
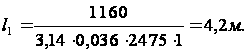
Принимаем l1 = 4 м.
Общая высота холодильника:
Н = l1 + h1; (18.42)
где, h1 – высота нижней камеры, м.
принимаем h1 = 0,8 м.
Н = 4 + 0,8 = 4,8 м.
18. ГИДРАЛИЧЕСКИЙ РАСЧЕТ
Целью расчета является определение величины гидравлического сопротивления.
Исходные данные:
внутренний диаметр обечайки – 3 м;
количество труб – 24,75 d = 38Ч2 мм;
длина – 5 м;
диаметр внутренний входного штуцера – 0,15 м;
диаметр внутренний выходного штуцера – 0,6 м;
количество перегородок в межтрубном пространстве – 3 (шт).
Расход воды – 8,7 кг/с при tср 106,5оС, ρ = 854 кг/м3.
Расход контактного газа – 7 кг/с при tср = 415оС, ρ = 0,487 кг/м3.
Высота слоя катализатора – 0,6 мм.
Общее гидравлическое сопротивление определим по формуле:
∆Р = ∆Рк.ап. + ∆Ртр, (19.1)
где, ∆Рк..ап. - гидравлическое сопротивление слоя катализатора, Па;
∆Ртр – гидравлическое сопротивление трубного пространства подконтактного холодильника, Па.
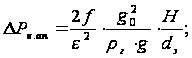 (19.2)
где, f – функция Re, для турбулентного режима и насыпной насадки f = 3,8/Re0,2;
ε – порозность слоя, ε = 0,4;
g0 – удельная массовая скорость газа, рассчитанная на сечение пустого аппарата, кг/м2с.
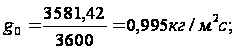 (19.3)
ρг – плотность газа, кг/м3;
g – ускорение свободного падения – 9,81 м/с;
Re – 4238,19 [технологич. pасчет].
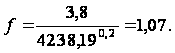 (19.4)
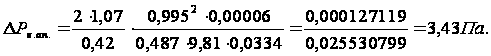
∆Ртр = ∆Р1 + ∆Р2, Па(19.5)
где, ∆Р1 – потеря давления на входе в трубки, в трубках, на выходе из них, Па;
∆Р2 – потеря давления на входе в выходной патрубок, Па.
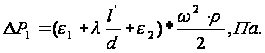 (19.6)
Коэффициент сопротивления на входе в трубку принимаем ε1 = 0,5 d = 38Ч2 мм, Re = 4238,19.
Относительная шероховатость:
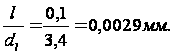 (19.7)
Размер выступов шероховатости принимаем равным 0,1 мм.
Коэффициент трения λ для Re = 4238,19 и l/d = 0,0029 находим
[7, с. 445], λ = 0,045.
Коэффициент сопротивления на входе из трубок принимаем 0,5 – εn.
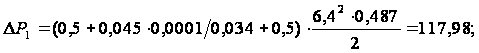
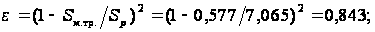 (19.8)
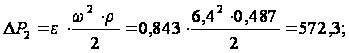 (19.9)
∆Ртр = 117,98 + 572,3 = 690,28 Па;
∆Р = 3,43 + 690,28 = 693,71 Па.
Определение гидравлического сопротивления межтрубного пространства подконтактного холодильника [1, с. 446, рис. 3]:
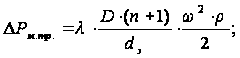 (19.10)
где, D – внутренний диаметр кожуха, м;
n – число перегородок в межтрубном пространстве;
ω – скорость движения жидкости, м/с;
dэ – эквивалентный диаметр межтрубного пространства, dэ = 0,0334;
ρ – плотность жидкости, кг/м3;
λ – коэффициент трения, λ = 0,6 [1, с. 446].
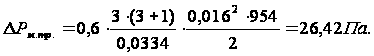
Затраты давления на подъем охлаждающей жидкости:
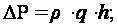 (19.11)
∆Pпод
=
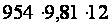 = 112304,88 Па;
∆Р = ∆Рм.тр. + ∆Рпод. = 26,42 + 112304,88 = 112331,3 Па. (19.12)
19. МЕХАНИЧЕСКИЙ РАСЧЕТ
Цель расчета – определение размеров отдельных элементов, обеспечивающих безопасную эксплуатацию аппарата за счет установочной механической прочности, плотности расчетных соединений, устойчивости к сохранению формы и необходимой долговечности.
19.1 Обоснование конструкции основного аппарата
Реактор (контактный аппарат поз.Р1) предназначен для окислительного дегидрирования метанола в формальдегид в газовой фазе на пемзосеребряном катализаторе. Реактор представляет собой стальной вертикальный цилиндрический аппарат, разделенный на две секции: верхнюю (секция контактирования) и нижнюю (подконтактный холодильник). В нижней части секции контактирования на свободно лежащую решетку, покрытую двумя слоями сеток, засыпан катализатор. В этой секции происходит, непосредственно, синтез формальдегида. Разогрев контактной массы, при пуске, до температуры 300ч350°С, при которой начинается реакция превращения метанола в формальдегид, осуществляется включением электрозапала, представляющего собой три нихромовые спирали (диаметром 0,4 мм), уложенные поверх слоя катализатора. Дальнейший подъем температуры происходит за счет выделяющегося тепла реакций. Секция контактирования снабжена штуцером для подвода метаноло-воздушной смеси, люком-лазом (для загрузки и выгрузки катализатора). В связи с тем, что метаноло-воздушная смесь взрывоопасна, на случай аварийных ситуаций, секция контактирования снабжена, также, двумя взрывными мембранами. Для контроля температуры в слое катализатора имеются два штуцера, предназначенных для подсоединения датчиков температуры.
Синтез формальдегида протекает с выделением тепла при температурах 550ч700°С. При таких температурах формальдегид неустойчив и возможно его необратимое разложение, поэтому требуется быстрое охлаждение (закалка) контактных газов до температуры не выше 200°С. ПО этой причине непосредственно под верхней секцией контактного аппарата (в нижней секции) смонтирован теплообменник (подконтактный холодильник). Подконтактный холодильник представляет собой кожухотрубчатый одноходовой теплообменник, по трубному пространству которого движутся контактные газы, а в межтрубном пространстве происходит кипение водного конденсата. Для равномерной подачи конденсата и отвода водяного пара имеется по шесть штуцеров, расположенных радиально, соответственно в нижней и верхней частях межтрубного пространства. В нижней части холодильника имеются: штуцер для отвода контактных газов, люк-лаз (для регламентных работ), дренажный штуцер. Для компенсации температурных напряжений на корпусе подконтактного холодильника предусмотрен линзовый компенсатор. Контактный аппарат устанавливается на несущие балки металлоконструкции с помощью юбочной цилиндрической опоры.
19.2 Выбор материала основных элементов аппарата
На выбор конструкционных материалов для изготовления аппаратов химической промышленности влияет ряд факторов, таких как:
- агрессивность среды, с которой контактирует материал;
- температура;
- давление;
- стоимость материала;
- легкость его обработки и т.д.
Главными из этих условий являются агрессивность среды и температура.
В контактном аппарате рассматриваемой конструкции можно выделить три группы деталей и узлов: детали, соприкасающиеся с контактным газом и метаноло-воздушной смесью (обечайка, крышка и днище, трубы подконтактного холодильника, трубные решетки т.д.); детали, соприкасающиеся с водяным паром и конденсатом (штуцера для подвода конденсата и отвода пара, трубчатка подконтактного холодильника и т.д.); детали, находящиеся в контакте только с внешней средой (монтажные штуцера, опора и т.д.).
Контактный газ является агрессивной средой и имеет достаточно высокую температуру, до 700°С, поэтому узлы и детали, соприкасающиеся с ним, следует изготовлять из жаропрочных материалов с высокой коррозионной стойкостью. Этим условиям удовлетворяют высоколегированные стали типа 12Х18Н10Т (ГОСТ 5632 – 61). Эта сталь обладает хорошими прочностными свойствами, жаропрочна при температурах 700°С, характеризуется высокой коррозионной стойкостью во многих агрессивных средах, технологична в обработке, хорошо деформируется в горячем и холодном состояниях, хорошо сваривается всеми видами сварки и не требует обязательной термической обработки изделия после сварки. Единственный недостаток этого материала – высокая стоимость [17, c.79].
Другая группа деталей и улов находится в контакте с водяным паром и конденсатом при температурах порядка 100ч150°С. Вода является менее агрессивной средой по сравнению с контактным газом, поэтому для изготовления узлов и деталей, контактирующих с водой, можно использовать стали с меньшей коррозионной и жаростойкостью, такие как углеродистые или низколегированные стали. В конструкции действующих контактных аппаратов для изготовления деталей контактирующих с водой применяется низколегированная сталь марки 09Г2С (ГОСТ 5520 – 62). Саль этой марки характеризуется повышенной прочностью и ударной вязкостью, хорошо деформируется и обрабатывается резанием, легко сваривается всеми видами сварки, однако, неустойчива во многих агрессивных средах. Использование этой стали выгоднее и с финансовой точки зрения в виду ее дешевизны. [17, c.69].
Детали, находящиеся в контакте только с внешней средой, следует изготовлять из возможно более дешевых материалов, обладающих, однако, достаточной механической прочностью. В конструкции действующего контактного аппарата для изготовления такого рода деталей используется углеродистая сталь Ст.3сп. (ГОСТ 380 – 60). Сталь этой марки характеризуется хорошим сочетанием механических свойств, позволяющим применять ее для изготовления ответственных деталей и узлов, хорошо обрабатывается резанием и давлением, хорошо сваривается всеми видами сварки, однако, как и сталь марки 09Г2С неустойчива во многих агрессивных средах [17, c.68].
В качестве прокладочного материала в действующих контактных аппаратов используется паронит марки ПОН-Б (ГОСТ 481 – 80). Этот материал может использоваться в агрессивных средах при рабочих давлениях среды до 6 МПа и температурах до 500°С [17, c.240], следовательно, выбор его оправдан.
19.3 Расчет диаметра патрубков
Подбор патрубков и фланцев будем проводить по условному проходу и условному давлению.
Расчет диаметра патрубков рассчитывается по формуле:
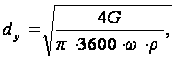 (20.1)
где, G – расход продукта, кг/ч;
ω – скорость движения продукта, м/с;
ρ – плотность продукта, кг/м3.
Значение скоростей движения продуктов в таблице 20.1 [1, с.100].
Таблица 20.1 – Значение скоростей движения продуктов
| Продукты | Назначение патрубка | Температура, оС | Плотность, кг/м3 | Скорость, м/с | Расход, кг/с |
|
Конденсат Конденсат |
вход выход |
90 123 |
996 954 |
1,6 50 |
10,5 10,5 |
|
Спирто – воздушная смесь Контактные газы |
вход выход |
100 180 |
0,940 0,818 |
30 30 |
7 7 |
Результаты расчета в таблице 20.2.
Таблица 20.2 – Результаты расчета
| Продукты | Диаметр по расчету, м | Принятый диаметр, м |
|
Конденсат Конденсат Спирто – воздушная смесь Контактные газы |
0,168 0,0918 0,563 0,739 |
0,2 0,1 0,6 0,8 |
Диаметры патрубков принимаем согласно ГОСТ 28759.2 – 90.
Основные размеры подобранных фланцев к патрубкам в таблице 20.3.
Таблица 20.3 – Основные размеры подобранных фланцев к патрубкам
|
Пат-ру- бок |
D |
D1 |
D2 |
D3 |
D4 |
D5 |
S |
h |
h0 |
d |
Z |
a |
a1 |
| 1 | 100 | 205 | 170 | 148 | 108 | - | - | 11 | 4 | 16 | 8 | - | - |
| 2 | 200 | 315 | 280 | 258 | 219 | - | - | 15 | 4 | 16 | 4 | - | - |
| 3 | 600 | 720 | 680 | 644 | 652 | 643 | 8 | 30 | - | 23 | 24 | 14 | 12 |
| 4 | 800 | 920 | 880 | 842 | 852 | 841 | 8 | 35 | - | 23 | 32 | 14 | 12 |
Для входа и выхода конденсата используют плоский-приварной фланец, а для входа спирто-воздушной смеси и выхода контактных газов - тип фланцевого соединения ″шип-паз″.
19.4 Расчет толщины стенок обечайки и днища
Толщина стенки обечайки реактора
Исходные данные:
материал – сталь 12Х18Н10Т;
температура – 650оС;
диаметр – 3,0 м;
расчетное давление – 0,3 МПа;
нормативно допустимое напряжение σ* = 113 МПа [1, с. 33, таб. 1.4];
толщину обечайки рассчитываем по формуле:
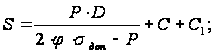 (20.2)
где, φ = 1 – коэффициент прочности сварного шва;
σдоп – допустимое напряжение, МПа;
σдоп
=
 (20.3)
η = 1 – поправочный коэффициент [1, с. 31];
σдоп = 1 113 МПа = 113 МПа.
С – прибавка на компенсацию коррозии, м;
С1 – дополнительная прибавка на округление размеров, м;
С1 = 0,62 см.
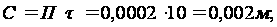 (20.4)
где, П – коррозионная проницаемость слоев для среды, содержащий формальдегид и метанол, П = 0,2 мм/год;
τ – амортизационный срок службы, τ = 10 лет.
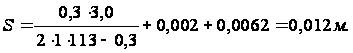
Допускаемое давление:
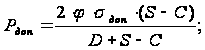 (20.5)
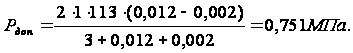
Формулы применимы для выполнения условия:
 (20.6)
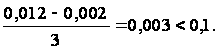
Прочность обечайки обеспечена.
Толщина стенки обечайки подконтактного холодильника
Исходные данные:
материал – сталь 09Г2С;
температура – 106,5оС;
диаметр – 3,0 м;
расчетное давление 0,2 МПа;
нормативно допускаемое напряжение.
σ* = 151,6 МПа;σдоп = 1*151,6 = 151,6 МПа.
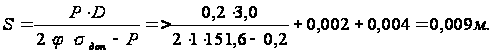 (20.7)
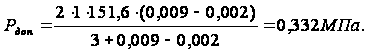
Условия применимости расчетных формул:
(20.8)
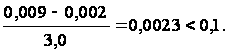
Прочность обечайки обеспечена.
19.5 Расчет толщины днища подконтактного холодильника
(выбираем крышку эллиптической формы):
Исходные данные:
материал – сталь 12Х18Н10Т;
температура – 180оС;
диаметр – 3,0 м;
расчетное давление – 0,3 МПа;
нормативно допускаемое напряжение σ* = 113 МПа.
Допускаемое напряжение σдоп = 1 113 = 133 МПа.
Исполнительную толщину стенки определяем по формуле:
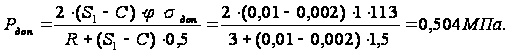 (20.9)
Формулы применимы когда: