Проект вертикально-фрезерного станка 6Р12П
Введение
Фрезерование – один из распространённых и производительных методов обработки металлов резанием.
Процесс резания при фрезеровании сложнее чем при точении. При точении резе непрерывно находится в контакте с заготовкой и срезает стружку постоянного сечения. При всех видах фрезерования с заготовки срезается прерывистая стружка переменной толщины. Кроме того, при фрезеровании каждый зуб фрезы входит в контакт с обрабатываемой заготовкой и выходит из контакта при каждом обороте фрезы. Вход зуба в контакт с обрабатываемой заготовкой сопровождается ударом.
Таким образом, условия работы фрезы значительно тяжелее условий работы резца при точении. Поэтому важно знать основные закономерности процессов фрезерования, чтобы в каждом конкретном случае производить обработку при наивыгоднейших условиях с наибольшей производительностью.
Процесс резания при фрезеровании сопровождается следующими явлениями:
- пластической деформацией металла как в срезаемом слое, так и ниже линии среза над обработанной поверхностью;
- трением стружки о переднюю грань и обрабатываемой поверхности о заднюю грань инструмента;
- выделение теплоты, которая рассеивается в стружку, инструмент, изделие и окружающую среду;
- изнашивание режущего инструмента;
- возникновении в процессе резания металлов при определённых условиях различного вида вибраций (колебаний).
Особенности процесса резания при фрезеровании
Процесс резания при фрезеровании характеризуется периодичностью рабочих и холостых циклов зубьев фрез, температурными колебаниями нагрева зубьев, переменной нагрузкой на зуб фрезы, переменной толщиной стружки.
При фрезеровании резание осуществляется только на части дуги окружности, пока зубья фрезы находятся в контакте с обрабатываемым материалом, после чего он совершает холостой ход. В ряде случаев врезание фрезы в заготовку сопровождается ударом, что способствует повышенному изнашиванию и выкрашиванию режущих кромок.
Если врезание осуществляется с нулевой толщины, как при работе осевыми фрезами, то режущая кромка не сможет сразу внедриться в металл и на некотором участке будет скользить по поверхности металла, сминая и наклёпывая его. При биении фрезы, когда отдельные зубья находятся на разных расстояниях от оси её вращения, возникают значительные колебания сил на отдельных зубьях. Прерывистость процесса резания и колебания сил при резании создают неблагоприятные условия для работы станка и способствуют возникновению вибраций. Периодический нагрев при рабочем цикле и охлаждение при холостом вызывают колебания температуры режущих лезвий. При работе без охлаждения эти колебания не столь значительны, так как воздушная среза слабо отводит теплоту.
Для более интенсивного охлаждения применяют СОЖ. При обработке чугунов и других хрупких металлов нагрев режущих лезвий незначительный, поэтому использование охлаждающих жидкостей не требуется.
Тенденции развития станков
Разработка и внедрение новых типов станков с ЧПУ становится одним из главных направлений автоматизации производства.
При хорошей организации производства станки с ЧПУ дают в короткие сроки большой экономический эффект:
Облегчается подготовка производства новых изделий, сокращается подготовительно-заключительное время, не требуется проектирование и изготовление сложных станочных приспособлений.
Повышается качество выпускаемой продукции (точность перемещений не зависит от квалификации рабочих).
Повышается производительность труда за счёт сокращения машинного и вспомогательного времени.
Улучшается использование станков во времени.
Кроме того, получили распространение многооперационные станки, на которых производят комплексную последовательную обработку деталей различными инструментами с автоматической их сменой в рабочем помещении.
Одной из основных тенденций развития фрезерных станков является расширение их технологических возможностей, путём оснащения его различными приспособлениями, внедрение более качественного инструмента (что позволяет увеличить верхний предел частот вращения шпинделя).
В вертикальных консольно-фрезерных станках повышение точности достигается увеличением жёсткости при точном изготовлении узлов и деталей, оснащёние механизмами точного отсчёта перемещений.
Долговечность и качество станков повышается при закалке чугунных направляющий или установке калёных стальных накладных направляющих, применение устройств для выборки зазоров в передачах винт-гайка, централизованной системой смазки, хорошей защиты трущихся пар от загрязнения и др. рост производительности обеспечивается за счёт увеличения мощности главного привода, расширения диапазона регулирования скоростей, повышения скорости быстрых перемещений, механического зажима инструмента и заготовок, применение различных приспособлений.
Анализ гаммы станков
Для анализа приведём некоторые основные технические характеристики вертикально-фрезерных станков.
В таблице 1 рассмотрены вертикально-фрезерные консольные станки.
Таблица 1. Основные параметры вертикально-фрезерных консольных станков.
| Параметры | 6Т104 | 6Р10 | 6Р11 | 6Р12 | 6Р13 |
| Размеры рабочей поверхности стола (длина*ширина) | 160*630 | - | 250*1000 | 320*1250 | 400*1600 |
|
Наибольшее перемещение стола: Продольное Вертикальное Поперечное |
400 320 160 |
500 300 100 |
630 550 200 |
800 420 280 |
1000 420 300 |
| Наибольший угол поворота шпиндельной головки, град | ±45 | ±45 | ±45 | ±45 | ±45 |
| Число скоростей шпинделя | 12 | 12 | 16 | 18 | 18 |
| Частоты вращения шпинделей, об/мин | 63-2800 | 50-2240 | 50-1600 | 31,5-1600 | 31,5-1600 |
| Подача стола | 12 | 12 | 16 | 18 | 18 |
| Мощность электродвигателя привода главного движения, кВт | 2,2 | 3 | 5,5 | 7,5 | 11 |
Для рассмотрения возьмём группы вертикально-фрезерных консольных станков. Из табл. 1 видно, что основные параметры варьируются в достаточно широких диапазонах:
Размеры рабочей поверхности стола от 160*630 до 400*1600.
Наибольшие перемещения стола:
Продольное от 400 до 100
Вертикальное от 160 до 300
Поперечное от 300 до 420
Числа скоростей шпинделя от 12 до 18
Частоты вращения шпинделей от 63 – 2800 до 31,5 – 1600
Мощность электродвигателя от 2,2 до 11
В основном большое распространение получили станки среднего типоразмера.
Анализ показывает, что повышение производительности достигается путём увеличения мощности и быстроходности привода главного движения, скоростей быстрых перемещений, расширении диапазона регулирования скоростей и подач.
Техническое задание
Служебное назначение проектируемого оборудования и область его применения
Станок вертикально-фрезерный 6Р12П предназначен для горизонтального- и вертикального фрезерования изделий из различных материалов. На данном станке используются цилиндрические, дисковые, торцовые, концевые, шпоночные, фасонные и другие фрезы.
Станок предназначен для работы в инструментальных цехах крупносерийного и массового производства и в основных цехах мелкосерийного производства.
Станок предназначен для внутренних постановок. Кинематическое исполнение и категория размещения станков по ГОСТ 15150 – 69 – «УХЛ» категория 4, для работы при температуре от +5 до 40. Высота над уровнем моря до 1000 метров.
Техническое задание разрабатывают на основании приказа 06/4-51 по КузГТУ от 30.03.2009 г. «Использование ПО «Ansys» для автоматизированного проектирования деталей станков».
Основные технические характеристики станка приведены в таблице 2
Таблица 2. Технические характеристики станка 6Р12П
| Наименование параметров | Данные |
|
Размер рабочей поверхности стола, мм Ширина Длина |
1250 320 |
| Число Т-образных пазов | 3 |
|
Ширина Т-образных пазов, мм Среднего Крайний |
18А3 18А4 |
| Расстояние между Т-образными пазами, мм | 70±0,4 |
| Наибольшее продольное перемещение вертикального стола, мм | 800 |
| Наибольшее вертикальное перемещение вертикального стола, мм | 420 |
|
Наибольшее поперечное перемещение вертикального стола, мм Ручное Механическое |
250 240 |
|
Расстояние от оси вертикального шпинделя до рабочей поверхности стола, мм. Наименьшее Наибольшее |
30 450 |
| Конус конца шпинделя по ГОСТ 836-62 | №3 |
| Количество скоростей шпинделя | 18 |
| Пределы частот вращения шпинделя, об/мин | 50 - 2500 |
| Пределы вертикальных подач стола, мм/мин | 13,3 - 666 |
| Количество подач стола | 18 |
| Пределы продольных и поперечных подач стола, мм/мин | 40 - 2000 |
| Ускоренный ход стола (продольный и поперечный), мм/мин | 4600 |
| Ускоренный ход стола (вертикальный), мм/мин | 1533 |
| Наибольшее осевое перемещение шпинделя (вертикальное), мм | 70 |
| Максимальная масса обрабатываемой детали (с приспособлениями), кг | 250 |
| Поворот головки вправо и влево, не менее | ±45о |
|
Габаритный размеры станка, мм Длина Ширина Высота |
2340 1840 2020 |
| Масса станка, кг, не более | 3180 |
| Масса комплекта инструмента и принадлежностей в комплекте станка, кг, не более | |
|
Электродвигатель привода шпинделя; Тип Мощность, кВт Частота вращения, об/мин |
АО2-51-4С2 7,5 1460 |
| Расстояние от оси шпинделя до вертикальных направляющих станины, мм | 350 |
|
Электродвигатель привода шпинделя; Тип Мощность, кВт Частота вращения, об/мин |
АО2-31-4С2 2,2 1430 |
Требования и нормы показателей качества при эксплуатации станка
Данные станки должны обеспечить безотказность работы, отличаться долговечностью и быть ремонтно-пригодными. Должно обеспечиваться требование устойчивости к вибрациям, влияния внешней среды. Должны быть учтены оптимальные: количество, размеры, сложность формы и точность изготовления деталей станка.
Обеспечить совокупность свойств конструкции изделия, проявляемых в возможности оптимизации затрат труда, средств, материалов и времени при технологической подготовке производства, изготовлении, эксплуатации и ремонта.
Должно быть обращено особое внимание на использование стандартных, нормализованных узлов, деталей и агрегатов. Должны быть учтены следующий коэффициенты унификации по числу деталей, по массе, по трудоемкости.
Для создания условий обеспечивающих безотказность работы должны соблюдаться следующий требования:
Предусмотреть ограждения вращающихся и движущихся частей
Предусмотреть устройства, защищающие рабочего от стружки, пыли, СОЖ.
Автоматизировать работу станка.
Снабдить станок тормозным устройством.
Снизить до минимума шум станка.
Предусмотреть местную вентиляцию и освещение.
Обеспечить надёжное заземление станка.
Должны быть учтены эргономические требования. К ним относятся: закономерности зрительного восприятия, антропометрические данные, биомеханические возможности человека.
При проектировании станка должны быть соблюдены требования, касающиеся вопросов технической эстетики. Должны быть учтены условия среды, где будет находится станок. В оформлении станка должно существовать композиционное единство, определённый замысел и порядок построения его форм. Должна быть соблюдена масштабность станка.
Для изготовления деталей станков применяются самые разнообразные материалы. При проектировании станка нужно учесть требования, предъявляемые к материалам, намеченным для применения в станке при его изготовлении и эксплуатации.
Различные металлы применяются для изготовления станин, салазок, столов, консолей, шпинделей, подшипников, ходовых винтов и т.д.
Пластмассы применяются для изготовления: направляющих, зубчатых колёс, втулок, вкладышей, деталей делительных устройств, ремней, муфт, крышек, ограждений и т.д.
Железобетон: станины и другие базовые детали.
Отделочные материалы и покрытия: лакокрасочное материалы, гальванические покрытия, облицовочно-декоративные материалы и др.
При проектировании станка должны быть учтены климатические условия в которых будет эксплуатироваться данный станок. Должны быть учтены температура воздуха, среднесуточное её колебание, влажность воздуха, соленые испарения, количество осадков.
Должны быть учтены требования к маркировке, наносимой на станок и тару. Важно предусмотреть возможные варианты консервации и установки станка в зависимости от условий его транспортировки.
Должны быть предусмотрены различные виды транспортных средств, позволяющих транспортировать данный станок. Предусмотреть места и способы крепления, на крупных узлах станка, необходимых при транспортировании и установке станка на место.
Должна быть обеспечена патентная чистота. Для этого необходимо:
знать патентные закон стран, в которых намечается поставка станков или передача технической документации.
изучить описание российских и иностранных изобретений, что сократит время и средства на поиски уже известных решений.
изучить фонды свидетельств и патентов на промышленные образцы
проверять патентную чистоту отдельных элементов и узлов.
принимать меры для патентования за границей оригинальны конструкций.
Служебное назначение станка
Станок вертикально-фрезерный 6Р12П предназначен для горизонтального- и вертикального фрезерования изделий из различных материалов. На данном станке используются цилиндрические, дисковые, торцовые, концевые, шпоночные, фасонные и другие фрезы.
Станок предназначен для работы в инструментальных цехах крупносерийного и массового производства и в основных цехах мелкосерийного производства.
Станок предназначен для внутренних постановок. Кинематическое исполнение и категория размещения станков по ГОСТ 15150 – 69 – «УХЛ» категория 4, для работы при температуре от +5 до 40. Высота над уровнем моря до 1000 метров.
Расчёт и конструирование привода главного движения станка
Выбор структуры привода
Приводы металлорежущих станков предназначены для осуществления рабочих, вспомогательных и установочных перемещений инструмента и заготовки. В нашем случае – это привод вертикального шпинделя.
Применительно к вертикально-фрезерному станку целесообразно использовать передачу от электродвигателя к коробке скоростей при помощь клиновой передачи. Это оправдано тем, что станок передаёт небольшие величины крутящих моментов, и поэтому не требует других, дорогих и более сложных способов передачи крутящих моментов.
Однако в данном случае на станке применяется передача крутящего момента от вала электродвигателя к валу I при помощь упругой муфты 1 (рис. 1).
Выбор электродвигателя
Анализ гаммы станков показывает, что на станках этой группы наиболее широко используются электродвигатели малой и средней мощности. Мощностной диапазон колеблется от 2,2 до 5,5 кВт. Практика показывает, что применение таких типов двигателей наиболее экономически выгодно. Они обеспечивают достаточный диапазон чисел оборотов шпинделя, в среднем от 50 до 2000 об/мин. Используя эти данные на данном станке выбран электродвигатель марки АО2-51-4С2 мощностью 7,5 кВт.
Коробка скоростей консольно-фрезерного станка
После того как произведён выбор электродвигателя, определены основные технические характеристики станка, необходимо рассмотреть принципиальную схему привода главного движения. Привод главного движения станка обеспечивает z = 18 скоростных ступеней. Рассмотрим кинематическую схему привода главного движения.
От электродвигателя мощностью 7,5 кВт движение через упругую муфту 1 передаётся на вал I коробки скоростей. От вала I через зубчатые колёса 3-6 движение передаётся на вал II, а от него через тройной подвижный блок шестерён 3-4-5 вращение передаётся на вал III с зубчатыми колёсами 7, 8, 9, 13, 14. От вала III движение передаётся на тройной подвижный блок шестерён 10-11-12 вала IV, а затем через двойной подвижный блок шестерён 15-17 вращение передаётся на горизонтальный шпиндель V.
Вал вертикального шпинделя VII получает вращение от вала V через коническую передачу 19-20 и цилиндрическую пару 21-22.
Различные положения блоков шестерён 3-4-5, 10-11-12 и 15-17 позволяют сообщить горизонтальному и вертикальному шпинделям 18 различных скоростей.
Построение графика чисел оборотов
Имея значения nmax, nmin, z и знаменатель ряда φ, определяем промежуточные значения частот вращения шпинделя [2].
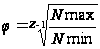 ,
(1)
где z – число скоростных ступеней,
Nmax и Nmin – соответственно максимальное и минимальное число оборотов шпинделя.
Согласно формуле 1
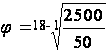 =
1,26
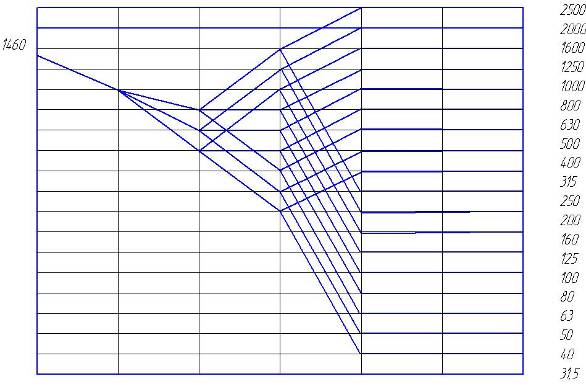
Рис. 1. График чисел оборотов шпинделя.
Определение кпд привода главного движения
Оценка КПД кинематической цепи коробки скоростей определяется как произведение КПД промежуточных кинематических пар [1].
η = η1а * η2б * η3в * ηnm, (2)
где η1…ηn - среднее значение КПД кинематических пар, входящих в кинематическую цепь коробки скоростей,
а…м – число одинаковых кинематических пар.
Подшипники, на которые опирается любой вал привода, работают параллельно, и КПД, учитывающий потери в подшипниках каждого вала, должен выражаться одним из сомножителей [1].
ηприв. = η1 * η210 * η3 * η48, (3)
где η1 – КПД эластичной муфты,
η210 – КПД 10 пар цилиндрических шестерён,
η3 – КПД конической передачи,
η48 – КПД 8 пар подшипников качения.
ηприв. = 0,98 * 0,9510 * 0,92 * 0,9957 = 0,76
Передаточные числа передач коробки скоростей и числа зубьев колёс
Таблица 3. Основные параметры зубчатых передач коробки скоростей.
| № | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 |
| Позиция на рис. | 2/6 | 3/7 | 4/8 | 5/14 | 8/10 | 9/11 | 14/12 | 17/16 | 15/18 | 19/20 | 21/22 |
| i | 0,509 | 0,543 | 0,815 | 0,42 | 0,73 | 0,37 | 1,46 | 2,15 | 0,275 | 1,0 | 1,57 |
| z / z | 27/53 | 19/37 | 22/27 | 16/38 | 27/37 | 17/46 | 38/26 | 82/38 | 19/69 | 30/30 | 88/56 |
| Σz | 80 | 56 | 49 | 54 | 64 | 63 | 64 | 120 | 88 | 60 | 144 |
Расчёт передач
Мощность на валах
Согласно установленному электродвигателю N= 7,5 кВт, находим мощности на других валах коробки скоростей [3].
Nв = Nдв * η1x * η2y *…* η3z, (4)
где η1 – КПД эластичной муфты,
η2 – КПД подшипников качения,
η3 – КПД зубчатой передачи,
η4 – КПД конической передачи.
N1 = Nдв * η1 * η2 = 7,5 * 0,98 * 0,995 = 7,31 кВт
N2 = Nдв * η1 * η22 * η3 = 7,5 * 0,98 * 0,9952 * 0,95 = 6,91 кВт
N3 = Nдв * η1 * η23 * η32 = 7,5 * 0,98 * 0,9953 * 0,952 = 6,53 кВт
N4 = Nдв * η1 * η24 * η33 = 7,5 * 0,98 * 0,9954 * 0,953 = 6,17 кВт
N5 = Nдв * η1 * η25 * η34 = 7,5 * 0,98 * 0,9955 * 0,954 = 5,84 кВт
N6 = Nдв * η1 * η26 * η34 * η4 = 7,5 * 0,98 * 0,9956 * 0,954 * 0,92 = 5,34 кВт
N7 = Nдв * η1 * η27 * η35 * η4 = 7,5 * 0,98 * 0,9957 * 0,955 * 0,92 = 5,05 кВт
Определение крутящих моментов на валах
Определим максимальные моменты, которые способна развить дана коробка скоростей при данной мощности с учётом передаточных отношений [1].
Мо = 9740 * Nдв / nдв * η1 = 9740 * 7,5/1460 * 0,99 = 48,54 Н*м
М1 = Мо * η1 = 48,54 * 0,99 = 48,05 H*м
М2 = М1 * u1 * η2 * η3 = 4,805 * 1,96 * 0,99 * 0,95 = 88,57 Н*м
М3 = М2 * u2 * η2 * η3 = 8,857 * 2,376 * 0,99 * 0,95 = 197,92 Н*м
М4 = М3 * u3 * η2 * η3 = 19,792 * 2,7 * 0,99 * 0,95 = 502,6 Н*м
М5 = М4 * u4 * η2 * η3 = 50,26 * 3,63 * 0,99 * 0,95 = 1715,9 Н*м
М6 = М5 * u5 * η2 * η3 * η4 = 171,59 * 1 * 0,99 * 0,95 * 0,92 = 1484,7 Н*м
М7 = М6 * u6 * η2 * η3 * η4 = 148,47 * 0,64 * 0,99 * 0,95 * 0,92 = 822,2 Н*м
По рекомендациям ЭНИМС максимальный крутящий момент на шпинделе фрезерного станка определяется по следующей зависимости [4]:
Мшп.max. = Сф * t * Sz * zф * Кф , (5)
где Сф – коэффициент, учитывающий значение удельного крутящего момента;
t – глубина резания;
Sz – подача на зуб;
zф – число зубьев фрезы;
Кф – коэффициент динамической нагрузки при фрезеровании
Анализ показывает, что значение Мшп.max для вертикально фрезерного станка составляет 843,6 Н*м.
Ориентировочное определение диаметров валов
Предварительно оцениваем средний диаметр валов из расчёта только на кручение при пониженных допускаемых напряжениях [5].
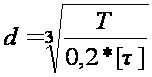 ,
(6)
где [τ] – допускаемые напряжения, МПа (12…15 МПа)
Т – крутящий момент на валу, Н*м
Согласно формуле 6:
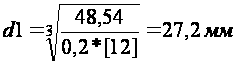
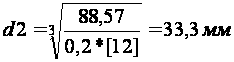
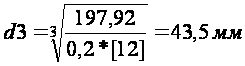
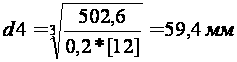
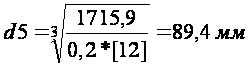
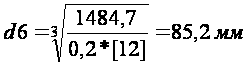
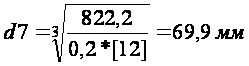
Определение межосевых расстояний [5]
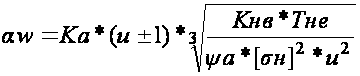 ,
(7)
где [σн] – допускаемые напряжения, МПа (550 МПа)
Ка – поправочный коэффициент учитывающий условия работы, (Ка = 495)
Кнв – коэффициент концентрации нагрузки (Кнв = 1,0)
Ψа – при несимметричном расположении колёс относительно опор вала 0,25
Ψа – при симметричном расположении колёс относительно опор вала 0,4
Тне – эквивалентный момент на валу, Н*м.
Определяем межосевое расстояние для наиболее нагруженных пар колёс. Наиболее тяжело нагруженными являются пары: 2-6, 5-14, 9-11, 15-18, 21-22
Межосевое расстояние I – II валов.
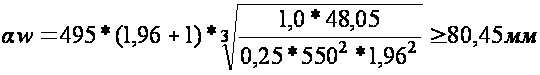
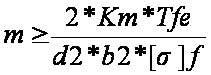 ,
(8)
где Км – коэффициент для прямозубых колёс = 6,6
Tfe – момент на колесе
[σf] – допускаемые напряжения изгиба = 350 МПа
d2 = 2*aw*u / (u+1) – предварительный делительный диаметр
b2 = ψa*aw – ширина колеса.
d2 = 2 * 38 * 1,96 / (1,96 + 1) = 51 мм
b2 = 0,25 * 38 = 10 мм
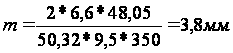
По ГОСТ 9563-6 принимаем модуль m = 4 мм.
Уточнённое межосевое расстояние для I – II валов
aw2 = m * Σz / 2 = 4 * 80 / 2 = 160 мм
Межосевое расстояние II – III валов.
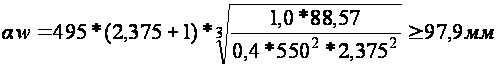
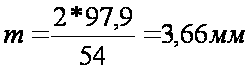
Принимаем модуль m = 4 мм.
Уточняем межосевое расстояние
аw = 4 * 54 / 2 = 108 мм.
Межосевое расстояние III – IV валов.
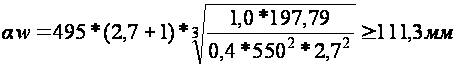
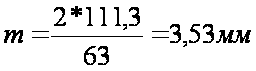
Принимаем модуль m = 4 мм.
Уточняем межосевое расстояние
аw = 4 * 63 / 2 = 126 мм.
Межосевое расстояние IV – V валов.
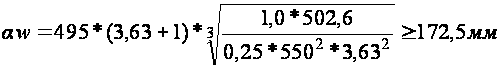
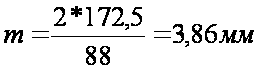
Принимаем модуль m = 4 мм.
Уточняем межосевое расстояние
аw = 4 * 88 / 2 = 176 мм.
Межосевое расстояние VI – VII валов.
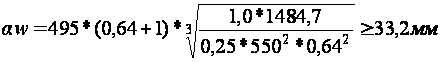
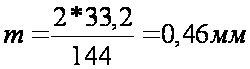
Принимаем минимальный модуль m = 2 мм.
Уточняем межосевое расстояние
аw = 2 * 144 / 2 = 144 мм.
Определение ширины зубчатых колёс
bz = ψa * aw – ширина венца зубчатых колёс.
bz2 = bz6 = 0,25 * 160 = 40 мм.
bz3 = bz4 = bz5 = bz7 = bz13 = bz14 = 0,25 * 108 = 27 мм.
bz8 = bz9 = bz10 = bz11 = bz12 = 0,25 * 126 = 31,5 мм.
bz15 = bz16 = bz17 = bz18 = 0,25 * 176 = 44 мм.
bz21 = bz22 = 0,25 * 144 = 36 мм.
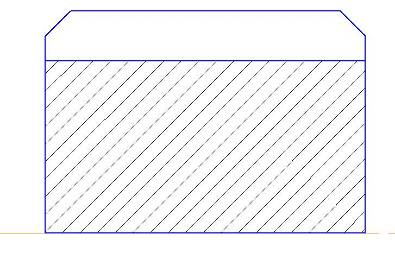
Рис. 2 Ширина венца зубчатого колеса
Выбор материала колёс
В зависимости от вида изделия, условий его эксплуатации и требованиям к габаритным размерам, выбираем соответствующий материал зубчатых колёс и вид термической обработки. Принимаем материал зубчатых колёс и шестерён Сталь 45Х. Термическая обработка колеса и шестерни – улучшение, цементация и закалка, твёрдость поверхности HRC 49…52.
Твёрдость сердцевины НВ 230…266, σт = 800 МПа.
Допускаемые контактные напряжения и напряжения изгиба [σн] = 550 МПа, [σF] = 350 МПа.
Определение диаметров колёс и шестерён
Делительные диаметры
d1 = z1 * m – для зубчатых колёс, [5] (9)
d2 = 2 * aw – d – для шестерён , (10)
Диаметр окружности вершин
da = d1 + 2 * m, (11)
Диаметр окружности впадин
df = d1 – 2,5 * m, (12)
Результаты вычислений сводим в таблицу.
Таблица 4. Диаметр колёс и шестерён
| Число зубьев | Модуль m, мм | Диаметр колёс, мм | Ширина венца | ||
| d | dа | df | |||
| z2=27 | 3 | 81 | 87 | 73,5 | 40 |
| z3=19 | 4 | 76 | 84 | 66 | 27 |
| z4=22 | 4 | 88 | 96 | 78 | 27 |
| z5=15 | 4 | 60 | 68 | 50 | 27 |
| z6=53 | 3 | 159 | 165 | 151,5 | 40 |
| z7=35 | 4 | 140 | 148 | 130 | 27 |
| z8=27 | 4 | 108 | 116 | 98 | 31,5 |
| z9=17 | 4 | 68 | 76 | 58 | 31,5 |
| z10=37 | 4 | 148 | 156 | 138 | 31,5 |
| z11=46 | 4 | 184 | 192 | 174 | 31,5 |
| z12=26 | 4 | 104 | 112 | 94 | 31,5 |
| z13=32 | 4 | 128 | 136 | 118 | 27 |
| z14=38 | 4 | 152 | 160 | 142 | 27 |
| z15=19 | 4 | 76 | 84 | 66 | 44 |
| z16=38 | 3 | 114 | 120 | 106,5 | 44 |
| z17=82 | 3 | 246 | 252 | 238,5 | 44 |
| z18=69 | 4 | 276 | 284 | 266 | 44 |
| z19=30 | 2 | 60 | 64 | 55 | 19 |
| z20=30 | 2 | 60 | 64 | 55 | 19 |
| z21=88 | 2 | 176 | 180 | 171 | 36 |
| z22=56 | 2 | 112 | 116 | 107 | 36 |
Определение степени точности колёс
Степень точности колёс зависит от окружной скорости, которую вычисляют для зубчатых колёс, имеющих наибольшую скорость
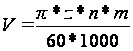 ,
(13)
По графику чисел оборотов, для каждого вала коробки скоростей выбираем наибольшее число оборотов: n1 = 1460 об/мин; n2 = 744 об/мин; n3 = 511 об/мин; n4 = 747 об/мин; n5 = n6 1611 об/мин; n7 = 2500 об/мин.
В первой двухваловой передаче (z2 / z6)
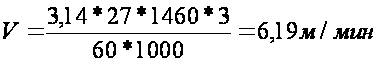
По данной скорости выбираем 8-ю степень точности.
Во второй двухваловой передаче (z4 / z13)
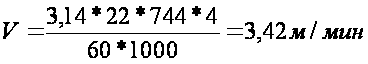
По данной скорости выбираем 9-ю степень точности.
В третьей двухваловой передаче (z12 / z14)
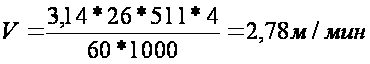
По данной скорости выбираем 9-ю степень точности.
В четвёртой двухваловой передаче (z17 / z16)
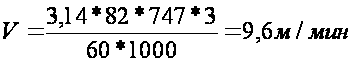
По данной скорости выбираем 7-ю степень точности.
В пятой двухваловой передаче (z21 / z22)
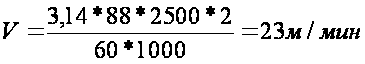
По данной скорости выбираем 6-ю степень точности.
Проверка прочности зубьев по напряжениям изгиба [5]
σF2 = KFa * KFb * KFv * Yb * YF1 * FtЕ / (b2 * m), (14)
где KFa – для прямозубых колёс = 1;
KFb – коэф-т концентрации нагрузки для прирабатываемых колёс = 1;
KFv – коэф-т динамической нагрузки = 1,8;
Yb = 1;
YF1 – коэффициент формы зуба = 3,61;
FtЕ (FtЕ = KFД * Ft2) – эквивалентная окружная сила = 41,8 Н;
σF2 = 1 * 1 * 1,8 * 1 * 3,61 * 41,8 / (44 * 4) = 1,54 МПа < 350 МПа
σF1 = σF2 * YF2 / YF1
σF1 = 1,54 * 3,8 / 3,61 = 1,62 МПа
Проверка прочности зубьев по контактным напряжениям [5]
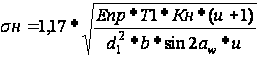 ,
(15)
где Кнv – зависит от окружной скорости колеса и его степени точности принимаем = 1,36;
Кн = Кнv * Кнв
где Кнв – при постоянной нагрузке = 1;
Епр – приведённый модуль упругости = 2,1*103;
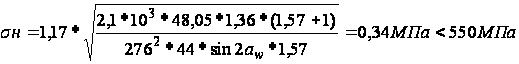
Расчет и конструирование валов
Выбор материала валов
Для правильного выбора материала валов и термообработки необходимо знать: тип в которых вращается вал, характер посадок на валу подшипников, зубчатых колёс, характер действующих нагрузок.
Первый вал: быстроходный, вращается в подшипниках качения. Принимаем Сталь 35