Підвищення ефективності механічної обробки деталей з використанням полімервмісних МОТЗ
 = 6
м/хв і
 = 0,2 мм/об.
Вплив діаметра свердла на ефективність впливу МОТЗ оцінювали при цих же режимах механічної обробки.
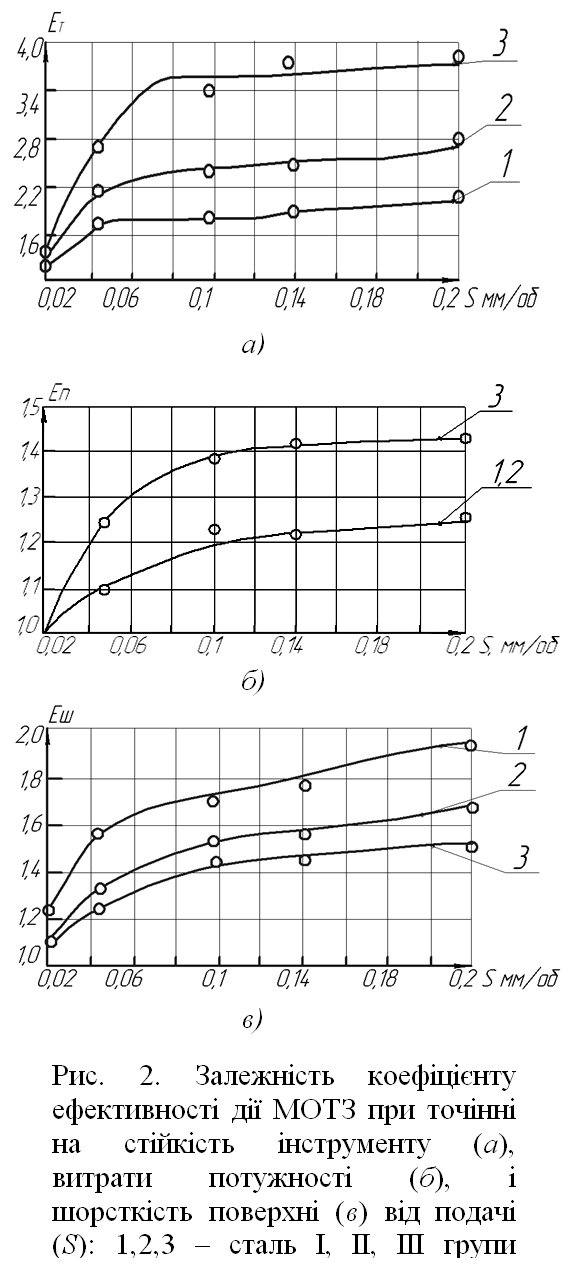
Для зручності оцінки МОТЗ використовувались безрозмірні коефіцієнти (відношення характеристик в полімерних МОТЗ і без полімерної присадки) впливу середовища: ЕТ – зносостікійсть інструменту; ЕШ – шорсткість обробленої поверхні; Еn – потужність різання.
Надані результати дослідів по виявленню закономірності зміни стійкості металорізального інструменту та енергосилових характеристик при різних режимах та видах механічної обробки (точіння, свердління, торцеве фрезерування) у залежності від присутності в МОТЗ високомолекулярної сполуки. Проведені досліди показали, що у всіх випадках полімерна присадка до МОТЗ забезпечує значне підвищення зносостійкості інструменту.
На рисунках наведені результати експерименту з оцінки ефективності дії МОТЗ на стійкість інструменту Ет (рис.2, а), витрату потужності на процес механічної обробки Еn (рис.2,б) та шорсткість обробленої поверхні Еш (рис.2,в). По осі ординат відкладені значення зміни дослідної характеристики у вигляді коефіцієнту Е.
Коефіцієнт Е вираховувався, як відношення значення визначаємої характеристики при обробки в МОТЗ з добавкою полімеру до значення цієї ж характеристики, отриманої при обробки сталі з базової (вихідної) МОТЗ.
Результати експерименту свідчать про те, що при точінні зі збільшенням подачі від 0,01 до 0,14 мм/об відбувається істотний вплив дії полімерної добавки до МОТЗ на головні технологічні характеристики процесу точіння, що відбивається на збільшенні коефіцієнтів Ет, Еn i Eш (рис.2, а,б,в). При збільшенні подачі, вплив полімерної присадки майже не збільшується.
Слід відмітити, що характер дії полімерної добавки до МОТЗ на коефіцієнти Ет, Еn i Eш в залежності від значення швидкості точіння – подібний до характеристик залежності коефіцієнтів ефективності від подачи S.
 Як
видно з наведених
даних, ефективність
дії полімерної
присадки до
МОТЗ проявляється
при механічній
обробці деталей
із сталей усіх
трьох груп, але
кількісне
значення визначаючих
характеристик
(ефективність
дії полімерної
МОТЗ) значно
залежить від
хімічного
складу та твердості
матеріалу
оброблюваних
деталей.
Це пояснюєься тим, що дія полімерної присадки на оброблюваність сталей пов’язана із багатостадійними процесами руйнування макроланцюга полімеру з утворенням активних хімічних елементів, а швидкість їх утворення та концентрація залежить від температури в області різання. В той же час температура в зоні обробки, як правило, збільшується із підвищенням швидкості, подачі та глибини різання, а також механічних властивостей сталей. Тому і коефіцієнти ефективності дії МОТЗ збільшуються із підвищенням швидкості обробки, подачі й глибини.
У відмінності від точіння, коли тепловий режим роботи леза стає практично незмінним (температура в зоні обробки не змінюється), торцеве фрезерування являє собою переривчастий процес. Циклічне охолодження леза інструмента при вільному пробігу зуба фрези приводить до зниження середньої температури різання. Тому, в цьому випадку ефективність дії полімерної МОТЗ на 30-70 % менше. Разом з тим ефективність МОТЗ змінюється (збільшується) із збільшенням швидкості та майже не змінюється в залежності від подачі.
При свердлінні відбувається різання в суцільній масі металу в утруднених умовах відводу стружки, що приводить до деякого збільшення частки тепла, що поглинає свердло. Тому у цих умовах дія полімерної добавки до МОТЗ найбільш ефективна. Так, наприклад, якщо при точінні найбільше значення коефіцієнта Ет для сталей І, ІІ та ІІІ групи змінюється від 1,5 до 3,5, то при свердлінні при аналогічних умовах експерименту величина Ет змінюється від 2 до 5.
Як показали випробування вміст вуглецю у сталі майже не впливає на значення Ет. У той же час, легуючи елементи Ni і Cr збільшують Ет від 1,4 до 3,2 раз, що пов’язано з великою хімічною активністю цих елементів до водню, який утворюється при деструкції полімеру під дією температури в зоні різання. Ця взаємодія може проявлятися у високій адсорбційній властивості водню, доброю його проникливістю в гратку заліза, можливості створення хімічних з’єднань (гідридів) з Ni та Сr.
Таким чином проведені досліди показали, що застосування полімерних МОТЗ для лезвійної обробки сталей дозволяють істотно підвищити стійкість різального інструменту, зменшити шорсткість обробленої поверхні й енергетичні витрати на процес механічної обробки. При цьому ефективність впливу полімерної добавки до МОТЗ залежить від механічних властивостей та хімічного складу оброблюваного матеріалу, виду механічної обробки (точіння, фрезерування, свердління), режиму різання.
Висока ефективність та універсальність дії полімерної МОТЗ обумовлена наявністю в його складі розчинених, або диспергованих присадок високомолекулярних з’єднань, які проходять стадії перетворень – так званий процес термомеханодеструкції в зоні механічної обробки. Ці перетворення виникають під впливом різних ініціаторів – температури в зоні різання, тертя та емісії електронів із обробляємого матеріалу під час його руйнування.
Відомо, що під час хімічних перетворень полімеру утворюються з’єднання високої хімічної активності, які хоча й не дають відразу кінцевих продуктів, але беруть участь у різних процесах перехідного характеру не тільки в полімерній системі, але й на каталітично активній поверхні металу. Все це в остаточному підсумку приводить до утворення й нагромадження в зоні обробки різних хімічно активних продуктів. Якщо ланцюг полімеру складається з атомів водню і вуглецю (якщо у складі МОТЗ є поліетилен), або атомів водню, вуглецю і хлору (якщо у складі МОТЗ є полівінілхлорид), то є підстави стверджувати, що хімічно активні елементи цих атомів і накопичуються в зоні обробки.
 Так,
наприклад, якщо
у складі МОТЗ
є поліетилен,
то він починає
розкладатися
вже при температурі
290°С. При підвищенні
температури
молекулярна
маса поліетилену
зменшується,
що свідчить
про його деструкцію.
При температурі
360 С0
відбувається
швидке створення
летючих речовин.
При цьому створюються
непредільні
групи трьох
типів: RCH=CHRI
, RRIC=СH2
та RCH=CH2.
Подальші перетворення
макромолекулярних
радикалів
відбуваються
із утворюванням
водню, кількість
якого в загальної
кількості
газоподібних
продуктів може
наближатися
до 95%.
Надані результати дослідів по визначенню впливу абразивної обробки, різальним елементом якої є зерна абразивних матеріалів. Проводилося хонінгування деталей із чавуну (СЧ-18-36, НВ 170-180) у МОТЗ з добавкою полімеру у порівнянні з промисловою МОТЗ (70% гасу та 30% веретенного мастила): хон-бруски типу АБХ, величина шару, що знімається (по діаметру деталі) дорівнювалося 0,15 мм. Шорсткість зменшилася на 15% і при цьому питома витрата алмазу зменшилася приблизно у 2 рази. При хонінгуванні деталей із сталі 40Х (НRС 48-50), при величині шару, що знімається 0,1 мм, шорсткість зменшилася приблизно на 25%, а питома витрата алмазу зменшилася понад 2 рази. Висока ефективність МОТЗ з полімером була доведена також при хонінгуванні брусками типу АРС різної зернистості при різному знімання шару.
При багатофакторному плануванні експерименту отримані рівняння регресії.
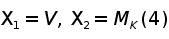
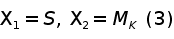
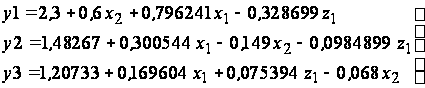
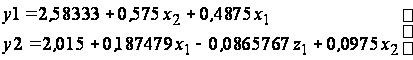
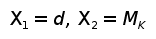
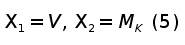
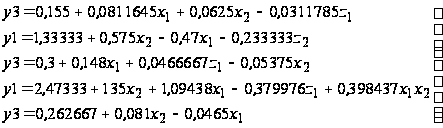
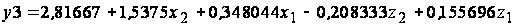
(6)
де d – діаметр свердла, МК – групи конструкційних матеріалів, х1,х2,z1,z2 – ортогональні контрасти.
Наприклад:
де х1=0,0689655*(Х1-24,5);
х2=1*(Х2-2);
z1=2,19762*((x1^2)+0,079863*x1-0,52679);
z2=1,5*((x2^2)-0.666667).
Зроблено наступні висновки.
1. Всі досліджувані фактори (S, V, МК) статистично значимо впливають на критерії якості ЕТ, ЕШ, ЕП оброблюваних деталей;
2. Вплив факторів виявляється на рівні головних ефектів – лінійних х1, х2 та квадратичних z1, z2. Взаємодія факторів виявляється тільки в одній з одинадцяти моделей у вигляді х1, х2;
3. Аналіз моделей показав, що досліджувані МОТЗ у випадку точіння підвищують стійкість різального інструменту до 3,8 разів, зменшують енергоспоживання до 1,42 рази, знижують шорсткість обробленої поверхні у 1,8 разів. Отримані математичні моделі можливо використовувати для прогнозування впливу складу МОТЗ на показники ЕТ, ЕШ, Еn.
У четвертому розділі розглянуто вплив полімерних присадок до МОТЗ на механічний і фізичний стан оброблених у таких МОТЗ металевих поверхонь, який у багатьох випадках обумовлює експлуатаційні властивості деталей машин. Тому, будь-які МОТЗ повинні не тільки покращувати оброблюваність сталей, але й після механічної обробки в таких МОТЗ повинні створюватися такі поверхневі шари які б забезпечували відповідні експлуатаційні характеристики виробів. До найбільш важливих показників якості поверхневих шарів, які створюються після механічної обробки слід віднести шорсткість поверхні, макро- і мікротвердість, тонку кристалічну структуру, залишкові макро- і мікронапруги.
Профілограми обробленої поверхні сталі при точінні свідчать про те, що шорсткість її поверхні після обробки в МОТЗ з добавкою полімеру значно краща ніж після обробки в МОТЗ без полімеру. Слід відмітити, ці результати не є виняток і зменшення шорсткості і покращення чистоти поверхні після обробки сталі відбувається у всіх випадках, коли процес механічної обробки проходить з допомогою полімерної МОТЗ.
Покращення якості поверхні сталі після точіння в полімерної МОТЗ (в порівнянні із МОТЗ без полімеру) можна пояснювати впливом водню на метал, що пластично деформується лезом інструменту, а також тим, що вплив водню на сталь, яка деформується, проявляється у збільшенні її крихкості.
Результати дослідів (табл. 1) свідчать про те, що мікротвердість поверхні сталей зменшується із підвищенням макротвердості і цей характер не залежить від типу МОТЗ, в якій проводилася механічна обробка матеріалу, змінюються тільки кількісні значення.
Таблиця 1
Мікротвердість сталі після точіння в різних МОТЗ
| Матеріал |
Макро-твердість зразків |
Мікротвердість (ГПа) при використанні в якості МОТЗ | |||
| Вода | Вода+Латекс полівінілхлорид | Мастило И-12 |
Мастило И-12А +поліетилен |
||
|
Сталь 1 гр. Сталь 2 гр. Сталь 3 гр. |
160-180 НВ 180-200 НВ 220-240 НВ |
0,49 0,96 1,42 |
0,44 0,74 1,23 |
0,46 0,67 1,08 |
0,41 0,51 0,82 |
Характерним для отриманих залежностей є те, що хоча введення полімеру в МОТЗ приводить до зниження мікротвердості на поверхні, однак вже на глибині приблизно 10 мкм мікротвердість сталі 1-ї групи при її обробці в середовищі з полімером стає більше, ніж після обробки в середовищі без полімеру. Причому підвищення мікротвердості зберігається на досить великій відстані від поверхні (приблизно до 35 мкм). Аналогічний характер розподілу мікротвердості зберігається й для інших груп сталей, але ця характеристика відрізняється тільки в кількісному відношенні.
Дослідження структури сталей різної твердості, до й після обробки в різних МОТЗ показали, що при точінні сталі різної твердості в полимервмісної МОТЗ, у відмінність від МОТЗ без полімеру, у поверхневому шарі зразків утворюються зміцнені шари на різній глибині.
Так на зразках сорбитній (160…180 НВ) і трооститній структури (180…200 НВ) глибина зміцненого шару досягає 35…40 мкм, і в мікроструктурі спостерігаються пластично деформовані шари більш високої мікротвердості в порівнянні із серцевиною зразка. На зразках зі сталі мартенситної структури (220…240 НВ) на глибині 10 мкм утворюються білі шари, які не витравлюються травником. Причому зі збільшенням подачі (S) глибина зміцнених шарів зростає від 3 до 10 мкм. Ці шари являють собою дисперсні карбіди, залишковий аустеніт, розмір часток якого на порядок менше в порівнянні зі звичайним гартуванням, і сильно дисперсний мартенсит.
У той же час наявність на глибині пластичних деформацій при точінні сталі сорбитній і трооститній структур після обробки в полімервмісних МОТЗ можна пояснити впливом активних низькомолекулярних вуглеводних продуктів, і головним чином, водню, на процес пластичного деформування.
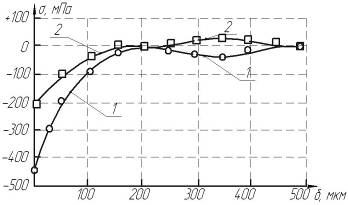
Рис. 3. Епюра залишкових напруг першого роду після шліфування зразків зі сталі 1Х18Н9Т (220…240 НВ): 1 – із використанням полімервмісної МОТЗ; 2 – із використанням МОТЗ без полімеру.
Поєднання високих температур і тиску в зоні взаємодії леза інструменту, або абразивного зерна зі сталлю, а також наявність пластичної деформації приводять до істотних змін структури, фізичних і механічних властивостей металу. У деяких випадках може виявитися технологічна спадковість від попередніх механічних операцій особливо при малих припусках обробки та на доводочних процесах (шліфування, хонінгування, суперфінішні операції).
Використовуючи рентгенографічний аналіз, визначали величину блоків мозаїк, зміну викривлення другого роду й вміст залишкового аустеніту. При шліфуванні сталі трооститної або трооститно-мартенситної структури виникають залишкові напруги стиску, як у МОТЗ з полімером, так і без нього. У першому випадку напруги, що виникають, помітно більші по величині (рис. 3). Це можна пояснити тим, що в даному випадку має місце зміна фазового складу, за рахунок можливого перетворення залишкового аустеніту в мартенсит, виділення з нього вуглецю, дифузії вуглецю ззовні в оброблюваний метал, а в багатьох випадках і вторинному загартуванні поверхневого шару сталі. Усе це збільшує питомий обсяг металу й залишкові напруги стиску, що повинні підвищувати працездатність виробів в експлуатації.
Шліфування у МОТЗ без полімеру супроводжується більш значними температурами й тиском в зоні контакту „абразивний інструмент-деталь” в порівнянні з МОТЗ з полімером, при цьому росте структурна неоднорідність, збільшується кількість залишкового аустеніту, що утворюється в результаті вторинного загартування.
Збільшення блоків мозаїк у поверхневих шарах зразків після шліфування у МОТЗ без полімеру викликано відпуском сталі. Однак наявність тут великих викривлень другого роду й блоків мозаїки пояснюється тим, що на ріст блоку у даному випадку переважний вплив чинить температура, у той час як на викривлення другого роду – температура й тиск, що підсилює деформацію металу.
При механічній обробці в МОТЗ з полімером відбувається зниження вмісту вуглецю у твердому розчині заліза (мартенсит) приводить до зменшення викривлення другого роду, а пластична й пружна деформація, які виникають під час обробки в процесі шліфування сприяє утворенню дрібнодисперсної структури із зменшенням розміру блоків мозаїк (табл. 2).
Таблиця 2
Результати оцінки тонкої кристалічної структури сталі після шліфування
| Сталь | МОТЗ |
Величина блоків, нм. |
Викривлення другого роду, Дa/a∙108 |
Кількість залишкового аустеніту, % |
|
9ХС 220-240 НВ |
без полімеру | 26,67 | 3,7 | 5 |
| з полімером | 16,40 | 1,05 | Не виявлено |
Таким чином, водень, що утворюється при термомеханодеструкції полімерної компоненти МОТЗ в зоні різання може дифундувати по границям зерен і субзерен, де відбувається зменшення міцності металу в наслідку утворення твердих розчинів і гідридів (у гідрідоутворюючих металах), що сприяє руйнуванню металу в зоні різання при менших зусиллях, створює сприятливі структурно-пружні стани поверхні виробів (виникнення залишкових напруг стиску, підвищення твердості, утворення на загартованих сталях специфічних структур, поліпшення мікрогеометрії поверхні та ін.). Такий структурно-пружний стан підвищує працездатність виробів під час їх експлуатації.
У п’ятому розділі надані результати дослідження механохімічних процесів і явищ, що спостерігаються у зоні різання сталей у присутності МОТЗ.
Продукти, що утворюються при піролізу й механічної деструкції полімерної присадки до МОТЗ (поліетиленова емульсія ОКСАЛЕН-30 або полівінілхлоридна емульсія), збиралися у кварцові ампули, а відбір досліджуваних газів при механічній обробки (свердління, точіння) здійснювався за допомогою каліброваного натекателя (об’єм 1 л.) протягом 1,5 хв. Усі летючі продукти збирали при температурі рідкого азоту (-196 oC).
Відпрацьовану фракцію конденсували (час конденсації 30 хв.), переморожуючи її в малий об’єм (10 см3) з наступним заповненням ампул гелієм для проведення хроматографічного аналізу. Газоподібна фракція, що не конденсується при температурі рідкого азоту, не аналізувалася.
Свердління сталі 10Х18Н9Т у МОТЗ проводили свердлом Р18 (d = 5 мм) при швидкості обертання свердла 1500 об/хв. На дно сталевого зразку тонким шаром наносили поліетиленову емульсію й герметично закривали кришкою, яка мала два отвори: для уведення свердла й відбору газоподібних продуктів, що утворюються при свердлінні. Аналіз газової фази проводили на газовому хроматографі СНRОМ-5.
У табл. 3 наведені результати хроматографічного аналізу газоподібних продуктів після термічного й механохімічного розкладання поліетиленової емульсії (ПЕ), які свідчать про те, що склад газових сумішей, що утворюються при піролізі й при свердлінні значно розрізнюється.
Таблиця 3
| № | Піроліз | Свердління |
Час утримання індивідуальних речовин, сек. |
|||
|
ПЕ емульсія, |
МОТЗ без полімеру |
ПЕ емульсія |
МОТЗ без полімеру |
|||
| Дані представлено в умовних одиницях | ||||||
| 1 | 17 | 16 | 16 | 17 | 17 | Метан |
| 2 | - | 29 | 28 | - | 30 | Етилен |
| 3 | 30 | 33 | 33 | 34 | 34 | Етан |
| 4 | 99 | 100 | 96 | 105 | 96 | Пропилен |
| 5 | 145 | - | - | - | 105 | Пропан |
| 6 | 263 | 260 | 257 | 264 | - | - |
| 7 | 400 | 400 | 400 | 410 | 400 | Ізобутан |
| 8 | 575 | - | - | - | - | - |
| 9 | 1260 | - | 1280 | 1200 | 1290 | Ацетон |
| 10 | 1650 | 1620 | - | - | 1620 | Пентан |
| 11 | 4380 | 4350 | - | - | 4350 | Гексан |
| 12 | - | 6690 | - | - | 6630 | Гексан |
У продуктах після свердління відсутні фракції 10, 11, 12, що можна пояснити їх більш активним розкладанням і поглинанням ювенільною поверхнею сталі.
Представлені результати показують, що деякі гази, що виділяються при піролізу полімерної присадки до МОТЗ демонструють трибологічну активність. Ця активність проявляється в зниженні крутного моменту, в порівнянні з свердлінням в атмосфері повітря.
Оскільки ланцюг піролітичних перетворень полімерної присадки на кінцевому етапі приводить до утворення вуглецю й водню в атомарній або іншій активній формі (радикали, іони, іон-радикали), була висунута гіпотеза про перманентну карбонізацію різальної крайки інструменту та наводнювання зразку і стружки, з одного боку, й активній участі водню в механохімічному процесі при механообробці в середовищі полімерної МОТЗ, з другого боку. Експериментальне підтвердження цієї гіпотези має велике практичне значення, тому що звідси випливають безпосередні рекомендації про те, як шукати ефективні присадки до МОТЗ серед полімерних з'єднань, які б давали у ланцюзі термомеханічних перетворень активні форми вуглецю й водню.
Відсутність якої-небудь помітної залежності крутного моменту від природи вуглеводного газу вказує на єдність природи елементарних актів, що лежать в основі трибохімічного процесу. Можна, наприклад, допустити, що в зоні різання поблизу різального леза в умовах високих температур, зсувних навантажень і наявності екзоелектронної емісії кожен з досліджуваних газів деструктує до стану хімічної плазми з істотною перевагою активних форм водню й вуглецю.
Для встановлення факту перебування водню у зоні пластичної деформації та його дифундування в область сильно деформованого матеріалу досліджувалося два матеріали: титан, що має високу хімічну активність стосовно водню й утворює із ним гідриди, та залізо (низьковуглецева сталь), що не утворює із воднем хімічних сполук. Якщо в першому випадку буде з'являтися водень у зоні різання титану в полімервмісних МОТЗ, то він повинен утворювати гідрид цього металу, що можливо реєструвати й аналізувати.
Рентгенівські й мікроструктурні досліди титанових зразків проводилися після їх точіння в різних МОТЗ. В цьому випадку у зв’язку з короткотерміновим перебуванням шару металу – перед лезом інструменту (103-106 с-1) здійснюється найбільш „невигідні” умови для відтворення впливу водню, який створюється при розкладі полімерної складової МОТЗ.
На дифрактограмах поверхневого шару титанового зразка, обробленого точінням в МОТЗ з добавкою полімеру, виявлені включення, які розміщені у міжзеренних областях. Якісний аналіз включень у титан (Ті) свідчить про те, що міжплоскосні відстані включень відповідають гідриду титану (ТіН2). Величина цих включень досягає більше 1 мкм. Характер мікроструктури поверхневого шару (електронний мікроскоп при збільшенні репліки в 15000 раз) свідчить про те, що деформація ковзання захоплює весь об’єм кристалу. Крім цього, на межі окремих кристалітів видно зони деформації, які складаються з великої кількості і пакунків ковзання. Слід відмітити, що у зразках титану, які механічно оброблялися в МОТЗ без полімеру, структурних змін (характерні для обробки титану в МОТЗ з полімером, не зафіксовано.
Таким чином, результати проведених досліджень показали, що при різанні в полімервмісних складах МОТЗ відбуваються сильні структурні перетворення приповерхніх і поверхневих шарів обробленого матеріалу, що варто зв'язувати із впливом атомарного водню й утворенням по границях зерен гідриду титану. Очевидно, атомарний водень утворюється, не тільки безпосередньо в процесі термомеханодеструкції й деполімерізації полімерного компоненту МОТЗ, але й при дисоціації водневмісних продуктів реакції на хімічно чистих оброблюваних поверхнях металу.
Для виявлення водню в обробленому матеріалі було розроблено метод температурно-програмного нагрівання (ТПН) зразку, який розташовується у вакуумній камері, з одночасною мас-спектрометричною реєстрацією водню, що при цьому виділяється. Одержані експериментальні криві (рис.4) являють собою залежності швидкості виділення водню, від температури зразку, що, підіймалася зі швидкістю 0,5 К/сек.
Показано, що пластична деформація, як при тиску, так і при різанні металу в середовищі, яке в результаті механохімічних процесів утворює водень, прискорює його транспорт в метал. При чому, якщо при пластичній деформації в середовищах без полімеру водень концентрується біля поверхні металу, то в середовищах з полімером дифундує на більш значні глибини.
Рентгеноструктурними дослідженнями було встановлено, що загальна концентрація вуглецю в приповерхньому шарі різального інструменту збільшується з часом, а глибина дифузійного насичення залежить від інтенсивності й тривалості роботи інструменту й досягає, приблизно 40-60 мкм. Тому можна вважати, що однієї з причин високої стійкості інструмента при точінні в МОТЗ із полімерною присадкою є збагачення поверхневих шарів леза активним вуглецем з наступним утворенням хімічних сполук – твердих карбідних фаз.
Методом скануючої ожеспектроскопії, вивчався хімічний склад поверхневих шарів матеріалу після точіння в МОТЗ.
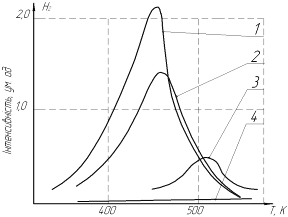
Рис. 4. Залежність інтенсивності виділення водню від температури нагріву зразку після свердління у воді. Заміри проводилися через: 1-0,5 год; 2-1год; 3-23 год; 4 – 300 год
Встановлено (рис. 5), що на поверхні матеріалу спостерігається збільшення концентрації вуглецю після механічної обробки з МОТЗ, у складі якого є полімер і практично відсутні сигнали кисню і заліза. Відсутність на обробленій поверхні кисню говорить про те, що поверхня вільна від окісних плівок у зв'язку з тим, що водень і вуглеводневі з'єднання «зв'язують» кисень, тобто відновлює поверхню.
Отже, в основі механічної обробки в полімерної МОТЗ лежать складні фізико-хімічні процеси перетворення полімерної присадки. Фактично перетворення полімерної присадки досягають виникнення в зоні різання низькотемпературної плазми (іонізований водень), що взаємодіє з поверхнею й приповерхневим шаром оброблюваного металу й інструменту, і приводить до поліпшення практично всіх технологічних показників процесу механічної обробки. У цьому випадку процес механічної обробки фактично є механохімічним.
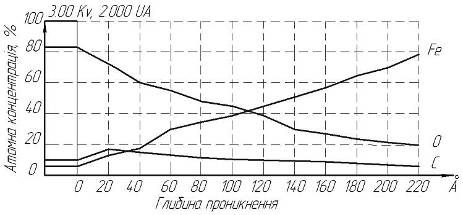
Рис. 5. ОЖЕ – спектри поверхні обробленої сталі в МОТЗ із полімерною присадкою
У шостому розділі надані рекомендації машинобудівним підприємствам по створенню водних МОТЗ та МОТЗ на основі мастила з добавками високомолекулярних сполук для поліпшення обробки сталей на операціях точіння, свердління, фрезерування, різьбонарізання, різьбонакатування, протягування, долбіння, хонінгування.
На основі аналізу результатів лабораторних дослідів й примінення полімерних МОТЗ на підприємствах сільгоспмашинобудування рекомендовані поправочні коефіцієнти до технологічних параметрів механічної обробки сталевих деталей (швидкості та глибини різання, подачі). Надано також обґрунтування економічного ефекту, який створюється від впровадження полімервмісних МОТЗ. Очікуваний річний економічний ефект від впровадження результатів роботи на підприємствах сільгоспмашинобудування складає 3600 гривень на одиницю обладнання.
ВИСНОВКИ
Вирішена актуальна наукова-технічна задача підвищення технологічних характеристик механічної обробки деталей (продуктивність, точність, якість поверхні, експлуатаційні властивості) шляхом розробки та застосування МОТЗ з додатковою спеціальною полімерною компонентою.
Проведений комплекс теоретичних та експериментальних досліджень дає підстави стверджувати, що процес різання матеріалів з застосуванням розроблених МОТЗ може бути віднесений до нових видів технології хіміко-механічної обробки.
Експериментально досліджено процес фізико-хімічних перетворень полімерної компоненти в МОТЗ в зоні різання металу. Показано, що при температурі близько 400оС, деструкція полімерних присадок до МОТЗ (ПВХ і ПЕ) протікає з утворенням суміші високоактивних газоподібних продуктів насичених і перенасичених вуглеводнів, водню й пірополімерного рідкого залишку з високою концентрацією вуглецю. Комбінація хімічних елементів газової суміші визначається хімскладом макроланцюгу полімеру, умовами його деполімеризації, каталітичною активністю поверхні оброблювального матеріалу та його фізико-хімічних властивостей.
Встановлено, що створені продукти в результаті піролізу полімерної присадки викликають наступні вторинні процеси і явища в зоні різання:
результаті взаємодії водню й хлору (у випадку ПВХ) може утворюватися з'єднання НСl, що адсорбується на поверхні сталі з утворенням неорганічної солі FeCl2, а при її окисленні – FeCl3. Температура плавлення цих солей низька й не перевищує 672оС и 309оС відповідно. Тому при механічній обробці, коли температура в зоні різання значно перевищує температуру плавлення неорганічних солей, вони плавляться й утворять на поверхнях тертя плівки з низьким опором зсуву, що знижує коефіцієнт тертя;
адсорбція, а потім активна дифузія атомарного водню в зону максимальної концентрації механічних напруг металу (область пластичної деформації перед лезом інструменту) відбувається зі зміною його фізико-механічних властивостей. Дія водню на метал різноманітна, і механізм його впливу до кінця ще не розкрито. Однак водень завжди полегшує процеси деформації й руйнування металів;
при різанні встановлене зниження концентрації кисню в зоні контакту „інструмент-матеріал”, що сприяє відновленню поверхні і підвищенню зносостійкості різального інструменту;
в умовах, які моделюють процес різання, наявність полімеру в МОТЗ приводить до різкого зростання ефективності переносу водню в об’єм металу. При цьому пластична деформація значно збільшує швидкість переносу водню вглиб металу.
Встановлено, що на кінцевому етапі перетворень полімерної компоненти МОТЗ утворюється газова суміш з якої найбільш трибологічну активність демонструє водень. Показано, що параметри механічної обробки, механічні і хімічні властивості сталі змінюють характер взаємодії водню із металом від фізичної до хімічної з утворенням нових сполук – гідридів, що відбивається на оброблювальності сталі. Різноманіття можливого прояву процесів і явищ у зоні різання приводить до відмінності механізму обробки сталей в МОТЗ з полімером від МОТЗ, які складаються із низькомолекулярних компонентів.
Використано методику багатофакторного математичного моделювання при створенні регресивних моделей