Проектирование хронологического процесса сложения платы преобразователя влажности газа
г) нанести паяльную пасту. Автоматически;
Промывка
Будет 2 операции:
a) очистить плату перед сборкой. Виброустановка Т858095;
б) отмывка плат от ацетонно-конифольного лака и флюса. Виброустановка Т858095.
Сушка
Будет 3 операции:
а) сушить плату после контроля установки элементов поверхностного монтажа. Сушильный шкаф ВШ-0,035;
б) сушить плату после промывки платы от ацетонно-конифольного лака и флюса. Сушильный шкаф ВШ-0,035;
в) сушить плату после покрытия лаком. Сушильный шкаф ВШ-0,035.
Лужение
Лудить выводы ЭРЭ поз. 6, 7, 8, 9, 10, 13, 14, 15, 16, 17, 18, 20. Групповое механизированное погружение выводов ЭРЭ.
Сборка
Будет 4 операции:
а) установить ЭРЭ поз. 2, 3, 4, 5, 11, 12 на паяльную пасту. Автоматически;
б) установить ЭРЭ для монтажа в отверстия на свои выводы подгибкой поз. 13, 14, 15, 16, 17, 18, 20 на установке «Силуэт»;
в) установить ЭРЭ для монтажа в отверстия на свои выводы подгибкой поз. 6, 7, 8, 9, 10. Автоматически;
г) установить на плате ЭРЭ поз.19 с механическими креплениями винтами, гайками. Вручную.
Пайка
Будет 2 операции:
а) оплавить паяльную пасту. Автоматически;
б) паять плату волной припоя. Установка УПВ-903;
Лакирование
Лакировать печатную плату с установленными на нее ЭРЭ погружением в ванну с лаком.
Проверочная
Будет 4 операции:
а) проверить качество установки ЭРЭ поверхностного монтажа. Вручную;
б) проверить внешний вид блоков платы, качество паяных соединений. Вручную;
в) проверить блок согласно ТУ по электрическим параметрам. Вручную;
г) проверить внешний вид блоков платы, качество установленных элементов. Вручную.
Контроль
Проверить внешний вид платы, блока в ОТК. Вручную. Клеймить.
7.3 Выбор оборудования, приспособлений, инструментов и вспомогательных материалов
Оборудование – постоянная часть оснастки, на которой выполняется заданная операция (станок, верстак, испытательный стенд и т.д.).
Приспособление – сменная часть оснастки, способствующая выполнению данной операции и служащая для закрепления деталей (узла) или для закрепления элементов, или для формовки выводов ЭРЭ, или для штамповки заготовки и т.д.
Инструмент – сменная часть оснастки, при помощи которой непосредственно выполняется заданная операция.
Оборудование:
Верстак 80500010000 – комплектовочная, подготовительная (а).
Виброустановка Т858095 – промывка.
Сушильный шкаф ВШ-0,035, – сушка.
Установка лужения выводов УГЛ-300.ГГМ.330.002 – лужение.
Рабочее место монтажника – сборка (г).
Установка УПВ-903 – пайка (б).
Стол ОТК – контроль.
Рабочее место контролера – проверочная (а, б, в, г).
Автомат ГГМ1.149.002 – сборка (в).
Автомат для нанесения паяльной пасты трафаретной печатью – подготовительная (г).
Автомат формовки и обрезки выводов – подготовительная (б).
Печь конвейерная – пайка (а).
Автомат вклейки ЭРЭ в липкую ленту – подготовительная (в).
Установка программируемой сборки «Силуэт» - сборка (б).
Автомат с программируемым управлением CP60L – сборка (а).
Приспособления:
Тара типа ЭП – комплектовочная, подготовительная, промывка, сушка, лужение, формовка, сборка, пайка, проверочная, контроль.
Антистатический браслет 7890-4850 – комплектовочная, подготовительная (а), проверочная (а)
Флакон с флюсом – лужение, пайка (б).
Ванна для лужения – лужение.
Стойки для монтажа – сборка (г).
Емкость со промывочной жидкостью – промывка.
КПА согласно ТУ – проверочная (в).
Лупа ЛП1-2.5 ГОСТ 7594-75 – комплектовочная, подготовительная (а), проверочная (а, б), контроль.
 Инструменты:
Магнитный захват 6330/239– комплектовочная, подготовительная (а).
Отвертка – сборка (г).
Пинцет ПГТМ 120 ОСТ 4.ГО.060.013 – подготовительная (а), сборка (г).
Штангенциркуль ШЦ3 160 – подготовительная (а).
Линейка 300 – подготовительная (а).
Вспомогательные материалы:
Припой, лак и другие материалы, которые остаются в изделии, указаны в технических требованиях конструктора. Но при выполнении сборочных работ необходимы и другие вспомогательные материалы, которые не остаются в изделии. В частности, необходимо выбрать промывочную жидкость как для очищения печатной платы от защитного покрытия при подготовке к сборке, так и для удаления остатков флюса после пайки. Также для лужения выводов ЭРЭ и качественной пайки необходимо использовать флюс.
Согласно конструкторским требованиям для пайки используется припой ПОС61 ГОСТ 21930-76. Наиболее подходящими для использования с этим припоем являются следующие флюсы: ФКТ, ФКСп, ФКЭт.
Промывочные жидкости представлены в таблице 7.3.2.
Таблица 7.3.2 - Промывочные жидкости
| Состав моющих средств | Назначение | Область применения |
Рекомендуемые способы очистки |
Дополнительные указания |
|
Смесь: спирт этиловый технический (5%), хладон 113 (95%) |
Механизированная очистка узлов и блоков РЭА от канифольных флюсов (ФКСп, ФКЭт, ФКТ) после пайки, расконсервации печатных плат | Печатные узлы, платы, РЭА с печатным монтажом | Погружением в жидкую фазу без нагревания. Протирка жесткой кистью, щеткой. | Возможно многократная регенерация методом перегонки. Допускается применение смеси: хладон 113–95%, спирт изопропиловый – 5%. |
| Смесь нефраса (50-60%) и спирта этилового технического (33-50%) | Механизированная и ручная очистка узлов и блоков РЭА от канифольных флюсов после пайки и лужения | Печатные платы, узлы, блоки, шкафы РЭА с печатным и объемным монтажом | Погружением в жидкую фазу без нагревания. Протирка кистью или хлопчатобумажным тампоном | Оборудование должно быть во взрывобезопасном исполнении. Допускается применение нефраса С50/170. |
|
Эфир этиловый уксусной кислоты (этилацетат) |
Механизированная и ручная очистка узлов и блоков РЭА от флюса после пайки, и консервации | Узлы и блоки РЭА с печатным монтажом, в том числе с микросхемами; печатные платы | В струйных установках при температуре 50-55°С. В вибрационных установках |
В качестве промывочной жидкости выбираем смесь технического этилового спирта и хладона 113, т.к. она является менее токсичной в сравнении с другими образцами.
8.
РАЗРАБОТКА
ОПЕРАЦИОННОЙ
ТЕХНОЛОГИИ
Задача этапа разработки операционного ТП [8] – полная детализация осуществления операций.
8.1 Выбор операции для разработки и оптимизации от степени автоматизации
Для сравнения следует выбирать такие операции, в которых не четко просматривается технико-экономическая эффективность выбранной степени автоматизации. Такому критерию соответствует операция 055 – сборка: установить ЭРЭ поз. 6, 7, 8, 9, 10 на свои выводы подгибкой. В данной операции устанавливается 11 конденсаторов на автомате установки ЭРЭ с радиальными выводами. Сравниваться будут операции автоматической и ручной установки.
8.2 Установление содержания переходов вариантов выполнения операций и их нормирование
Таблица 8.2.1 - Нормирование операций переходов для ручной сборки
| Номер перехода | Содержание перехода |
Топ Табличное, мин |
Количество нормируемых единиц, необходимых для выполнения перехода. |
Топ расчетное, мин |
| 1 | Извлечь плату из тары | 0,055 | 1 | 0,55 |
| 2 | Установить плату на подставку | 0,017 | 1 | 0,017 |
| 3 | Извлечь ЭРЭ из тары | 0,016 | 1 | 0,016 |
| 4 | Установить ЭРЭ на плату, вставив выводы в соответствующие отверстия платы | 0,058 | 1 | 0,058 |
| 5 | Подогнуть выводы с обратной стороны платы |
0,124 на 2 вывода |
2 | 0,124 |
| 6 | Обрезать излишки выводов |
0,214 на 2 вывода |
2 | 0,214 |
| 7 | Повторить переходы 3-6 для остальных ЭРЭ согласно чертежу | 0,412 | 10 | 4,12 |
| 8 | Проверить правильность установки ЭРЭ внешним осмотром | 0,03 | 11 | 0,33 |
| 9 | Снять плату с установленными ЭРЭ с подставки | 0,015 | 1 | 0,015 |
| 10 | Уложить плату в тару | 0,017 | 1 | 0,017 |
| Общее время, мин | 5,44 | |||
Таблица 8.2.2 - Нормирование операций переходов для автоматической сборки
| Номер перехода | Содержание перехода |
Топ Табличное, мин |
Количество нормируемых единиц, необходимых для выполнения перехода. |
Топ расчетное, мин |
| 1 | Установить программную перфоленту в считывающее устройство автомата | 0,134 | 1 | 0,134 |
| 2 | Извлечь бобину с вклеенными в ленты ЭРЭ из тары | 0,05 | 1 | 0,05 |
| 3 | Установить бобину с вклеенными в ленту ЭРЭ в укладочный блок автомата | 0,15 | 1 | 0,15 |
| 4 | Извлечь плату из тары | 0,055 | 1 | 0,055 |
| 5 | Установить плату на координатный стол автомата | 0,06 | 1 | 0,06 |
| 6 | Установить ЭРЭ на плату в автоматическом режиме | 0,01 | 11 | 0,11 |
| 7 | Снять плату со стола автомата | 0,06 | 1 | 0,06 |
| 8 | Проверить правильность и качество установки ЭРЭ внешним осмотром | 0,03 | 11 | 0,33 |
| 9 | Уложить плату с установленными ЭРЭ в тару | 0,017 | 1 | 0,17 |
| Общее время, мин | 1,119 | |||
Проанализировав полученные значения операционного времени для обоих случаев, можно сделать вывод, что вариант установки конденсаторов на автомате верен и является более технологичным и менее трудоемким.
8.3 Определение оптимального варианта выполнения операции (по трудоемкости) в зависимости от числа изделий в партии
Оперативное время на выполнение операции берем из таблиц (8.2.1) и (8.2.2):
1) Для ручной сборки:
 мин;
2) Для автоматической сборки:
 мин.
Определим норму штучного времени для каждой операции по формуле:
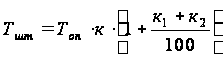 (8.3.1)
Где
 оперативное
время на выполнение
монтажной
операции, мин;
 поправочный
коэффициент,
учитывающий
группу сложности
и вид производства;
 ;
 подготовительно-заключительное
время, время
обслуживания
рабочего места
и личные надобности,
процент от
оперативного
времени;
 ;
 время
на отдых, процент
от оперативного
времени;
 .
1) Для ручной сборки:
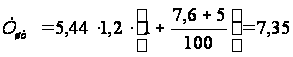 мин.
2) Для автоматической сборки:
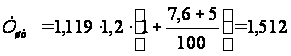 мин;
Определим подготовительно-заключительное время Тп.з.. Это время, которое рабочий затрачивает на первоначальное ознакомление с работой и чертежом, наладку оборудования, инструментов для выполнения данной операции и другие заключительные работы после выполнения работы:
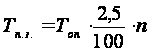 (8.3.2)
Где n – количество изделий в партии.
1) Для ручной сборки:
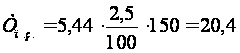 мин;
2) Для автоматической сборки:
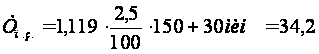 мин,
Где 30 минут добавлено на настройку автоматического оборудования.
Рассчитаем штучно-калькуляционное время:
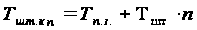 (8.3.3)
Где
 подготовительно-заключительное
время на партию
изделий;
1) Для ручной сборки:
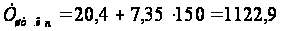 мин
2) Для автоматической сборки:
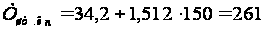 мин
По этим двум зависимостям построим графики, на которых можно сравнить трудоемкость для ручной и автоматической сборки. (рис.8.3.1).
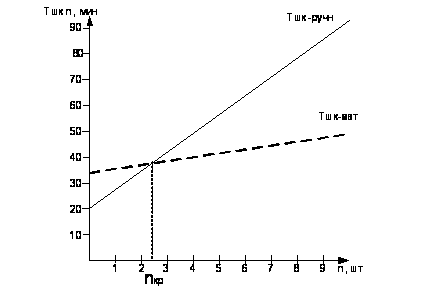
Рис.8.3.1 – График трудоемкости ручной и автоматической сборки
nкр – значение, при котором оба варианта выполнения операции равноценны. Для данного случая nкр=2 шт. Если n>2 более рациональным по трудоемкости, в зависимости от количества изделий в партии, является вариант установки ЭРЭ на ПП в автоматическом режиме. Если n<2 шт., то использование ручной установки более технологично. Т.к. в нашем случае в партия 150 шт, то оптимальным вариантом для данной операции является установка ЭРЭ на автомате.
9. НОРМИРОВАНИЕ ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА И УТОЧНЕНИЕ ТИПА ПРОИЗВОДСТВА
Исходными данными для укрупненного нормирования работ является маршрутная технология и, в частности, таблица 7.4. Из нее выписывают все операции и по нормативным документам определяют нормативные времена Топ, необходимые для их выполнения. После этого определяем норму штучного времени Тш для каждой операции по формуле (8.3.1)
Полученные значения занесем в таблицу:
Таблица 9.1 – Нормирование технологического процесса
| № | Операция | Топ, мин | Тш, мин |
| 005 | Комплектовочная | 4,91 | 6,63 |
| 010 | Подготовительная | 2,5 | 3,37 |
| 015 | Подготовительная | 3,62 | 4,88 |
| 020 | Лужение | 5,8 | 7,83 |
| 025 | Подготовительная | 1,15 | 1,55 |
| 027 | Промывка | 3,2 | 4,32 |
| 028 | Сушка | 3,15 | 4,25 |
| 030 | Подготовительная | 2,1 | 2,84 |
| 035 | Сборка | 1,53 | 2,06 |
| 040 | Проверочная | 1,46 | 1,97 |
| 045 | Сушка | 4,57 | 6,16 |
| 050 | Пайка | 5,58 | 7,5 |
| 055 | Сборка | 1,12 | 1,51 |
| 060 | Сборка | 3,32 | 4,48 |
| 065 | Сборка | 2,87 | 3,87 |
| 070 | Проверочная | 1,81 | 2,44 |
| 075 | Пайка | 3,73 | 5,03 |
| 080 | Промывка | 2,24 | 3,02 |
| 085 | Сушка | 3,15 | 4,25 |
| 090 | Проверочная | 2,41 | 3,26 |
| 095 | Проверочная | 1,81 | 2,44 |
| 100 | Лакирование | 5,07 | 6,84 |
| 105 | Сушка | 3,15 | 4,25 |
| 110 | Контроль | 1,5 | 2,02 |
| Суммарное время | 68,6 | 92,61 |
Рассчитаем коэффициент закрепления операций:
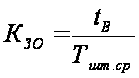 ,(9.1)
Где
 - среднее штучное
время, которое
находится по
формуле:
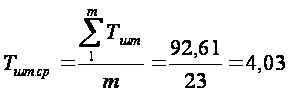 мин,
(9.2)
m – количество операций;
Рассчитаем такт выпуска изделия:
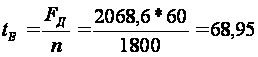 мин,(9.3)
 - действительный
фонд рабочего
времени.
Подставим найденные значения в формулу (9.1):
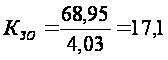 .
Тип производства – среднесерийный, т.к. коэффициент закрепления операций входит в диапазон от 10-20.
ЗАКЛЮЧЕНИЕ
В данном курсовом проекте представлена разработка технологического процесса сборки платы преобразователя влажности газа.
В результате нами получен вариант технологического процесса сборки платы и выбраны все необходимые для этого приспособления, оборудования и инструменты. Основной упор в работе делался на снижение затрат на изготовление печатного узла, а так же снижение трудоемкости.
СПИСОК
ИСПОЛЬЗОВАННОЙ
ЛИТЕРАТУРЫ
ОСТ 92 – 1468 – 90 Лаки и краски. Марки, состав, свойства и область применения.
ОСТ 4 ГО.033.200. Припои и флюсы для пайки. Марки, состав, свойства и область применения. ГОСТ 21931-76.
ОСТ 92-1042-82. Технические требования и требования безопасности к типовым операциям сборки и монтажа блоков и узлов на печатных платах.
ОСТ 4.010.030.-81.Установка навесных элементов на печатных платах. введ.01.01.82.
Заболотный В. А. Проектирование техпроцесса сборки электронных устройств приборов и систем управления летательных аппаратов. Учебное пособие по курсовому проектированию. Харьков: ХАИ, 1999.
Заболотный В.А, Заболотный А.В., Кныш В.А. Проектирование технологических процессов сборки электронной аппаратуры. Харьков: ХАИ, 2008.
ОСТ 92-1046-82. Типовые технологические операции подготовки печатных плат к сборке и монтажу блоков и узлов.
Билибин К.И., Власов А.И., Журавлева Л.В. Конструкторско-технологическое проектирование электронной аппаратуры: учеб. для вузов – М.: МГТУ им. Н.Э. Баумана, 2005.
ОСТ4 ГО.050.012. Научная организация труда. Нормативы времени (элементные). Нормирование монтажных работ.
ТТП. Сборка, электромонтаж и покрытие лаком узлов и блоков на печатных платах. ТТПС-096, 1995.
ОСТ4 ГО.054.264. Аппаратура радиоэлектронная. Сборочно- монтажное производство. Поготовка электрорадиоэлементов к монтажу. Типовые технологические операции.